
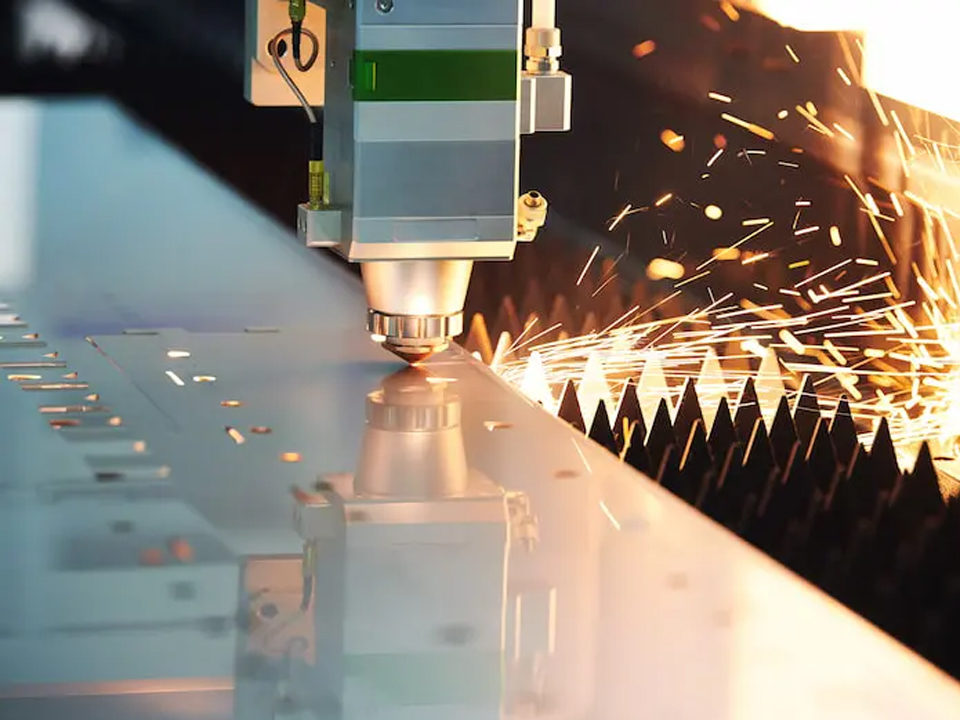
Распространенные проблемы при лазерной резке волоконным лазером и способы их решения
Руководство для покупателей по проблемам, возникающим при волоконно-лазерной резке: диагностика образования окалины и заусенцев, выбор вспомогательного газа, работа с отражающими металлами и составление четкого запроса на предложение.

Большинство проблем при лазерной резке с использованием волоконного лазера возникает из-за несоответствия между пятью факторами: мощностью лазера, скоростью резки, положением фокуса, вспомогательным газом и состоянием сопла. Осадок на нижнем крае, заусенцы на нержавеющей стали, неполная резка толстых листов и нестабильные результаты при обработке меди или латуни, как правило, обусловлены одной из этих переменных. Иногда причиной является изношенный расходный материал, который незаметно изменил рабочие параметры процесса. Для покупателя практический вопрос редко звучит так: “Что это за дефект?”. Скорее: “Смогут ли станок, система подачи газа и характеристики материала обеспечить стабильный процесс обработки моих деталей?”. В данном руководстве в логической последовательности объясняются наиболее распространённые дефекты и способы их диагностики. В нём также рассматривается, в каких случаях важен выбор оборудования и что необходимо уточнить у поставщика перед размещением заказа.
Почему возникают проблемы при лазерной резке с использованием волоконного лазера?
Проблемы при лазерной резке волоконным лазером возникают, когда расплавленный металл из прорези не удаляется полностью или когда луч подает энергию неравномерно. Газ-ассистент должен выдувать расплав из пропила до того, как он снова затвердеет на нижнем крае. Если скорость, давление газа, фокус или выравнивание сопла выходят за пределы допустимого диапазона, расплав остается в пропиле и превращается в шлак или заусеницу.
В Разъяснение компании «The Fabricator» о лазерной резке без заусенцев, автор отмечает, что на отрезанных деталях часто остаются заусенцы и шлак, однако операторы зачастую могут избежать их появления, регулируя параметры резки. В статье приводятся мнения специалиста по лазерной резке компании Air Liquide. Суть проблемы заключается в том, чтобы обеспечить правильный отвод расплавленного металла в нужное время.
Такая формулировка меняет то, как покупатель должен интерпретировать тот или иной дефект. Неровный край — это признак технологического диапазона, а не автоматическое доказательство низкого качества оборудования или поставщика.
Как выявить окалину, заусенцы и неровные края
Диагностируйте дефекты кромок в строгом порядке: сначала расходные материалы и оптика, затем газ, далее фокусировка, а в последнюю очередь — скорость и мощность. Распространенной ошибкой является изменение мощности или скорости в первую очередь. Это позволяет скрыть загрязненную линзу или поврежденное сопло за новым набором параметров, которые через неделю вновь приведут к сбою.
В приведенной ниже таблице представлены типичные симптомы и меры, которые обычно позволяют их устранить. Это качественное руководство по устранению неисправностей, а не набор универсальных параметров. Правильные значения зависят от оборудования, марки материала, толщины и газа.
| Симптом | Вероятные причины | Что следует проверить в первую очередь | Типичное направление коррекции |
|---|---|---|---|
| Твёрдый шлак с бусинками на нижнем крае (нержавеющая сталь, азотная резка) | Слишком низкое давление или расход газа, слишком высокая или слишком низкая скорость для мощности, слишком высокая фокусировка | Состояние и центрирование сопла, давление газа на головке (а не только в баллоне), смещение фокуса | Установите сопло на место, проверьте подачу газа, повторно проведите испытание на скорость и фокусировку на контрольном образце |
| Шипы или неровные заусенцы только с одной стороны | Сопло смещено относительно центра, поврежден наконечник сопла, луч не центрирован в сопле | Центрирование сопла, наконечник сопла для устранения вмятин или брызг | Замените сопло или отрегулируйте его положение, а затем повторите проверку |
| Шероховатая, рифленая кромка на более толстой пластине | Скорость слишком высокая для мощности, неправильная глубина фокуса, слишком низкий расход газа | Скорость резки относительно режущего стола поставщика, положение фокуса | Уменьшите скорость, сфокусируйте луч глубже в зоне реза, проверьте производительность подачи газа |
| Окисленный или изменивший цвет край на нержавеющей стали | Кислород или газ низкой чистоты, загрязнение воздухом в газопроводе | Тип газа, чистота газа, утечки и шланги | Заменить газ или отремонтировать подводящий трубопровод |
| Неполный разрез или разрез, который периодически не проходит до конца | Достигнут предел мощности или толщины, загрязненная защитная линза, слишком высокая скорость | Состояние линзы, мощность на заготовке, скорость | Очистите или замените линзу, уменьшите скорость или используйте источник света большей мощности |
| Резкое изменение после периода стабильности | Загрязнённое защитное стекло, изношенная насадка, нестабильное давление газа | Сначала линза и сопло, затем газовый регулятор | Замените расходные материалы и перенастройте исходные параметры |
Есть два момента, которые легко упустить из виду. Во-первых, резкое изменение после нескольких недель стабильной резки редко связано с проблемами настроек. Обычно это указывает на проблемы с расходными материалами, оптикой или подачей газа. Во-вторых, один-единственный пробный рез может ввести в заблуждение. Проведите пробную резку небольшой матрицы, варьируя скорость и фокусировку на одной и той же партии материала, а затем зафиксируйте оптимальные настройки с учетом толщины и марки листа.
Является ли увеличение мощности лазера решением проблемы? Взгляд эксперта
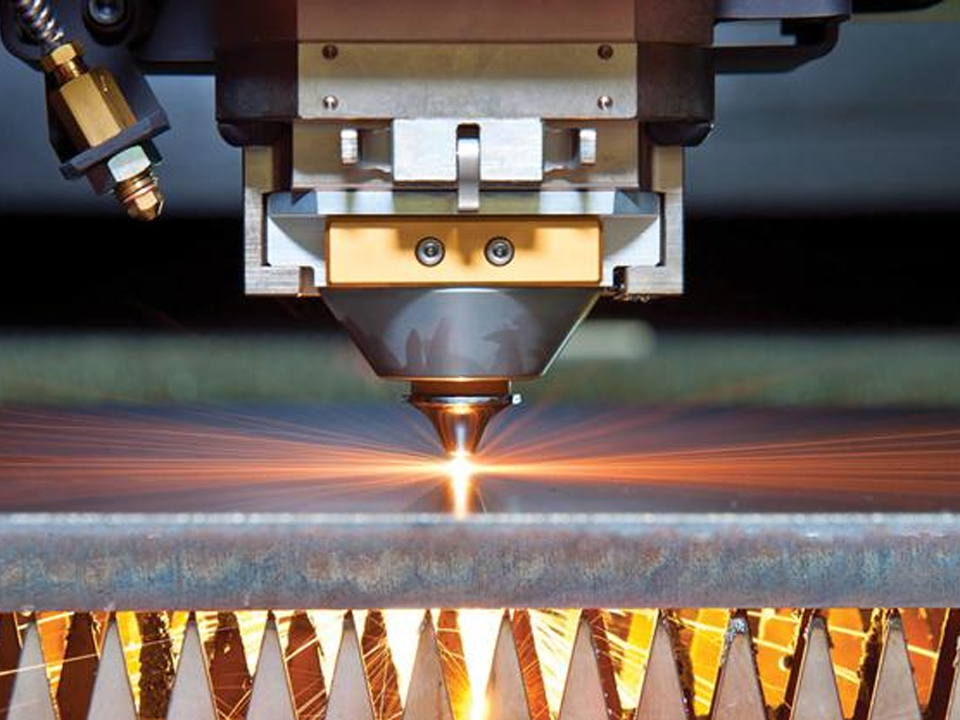
Более высокая мощность не всегда гарантирует улучшение качества кромок, а покупка оборудования с большей мощностью с целью устранения дефекта может привести к напрасной трате средств. Мощность определяет диапазон толщины и достижимую скорость. Она не способна устранить неисправность сопла, недостаточный поток газа или нестабильную работу режущей головки.
Рассмотрим наглядный пример, а не реальный случай с клиентом. На производственном предприятии на 6-миллиметровой нержавеющей стали обнаруживается окалина, и предполагается, что причиной этого является недостаточная мощность источника питания. На самом деле причина кроется в газопроводе, который не способен обеспечить достаточный расход газа при одновременной работе двух станков. Использование источника питания большей мощности привело бы к увеличению затрат, но окалина осталась бы прежней.
Более высокая мощность действительно оправдывает себя в определенных условиях:
- Толстая углеродистая сталь, нержавеющая сталь или алюминий, в которых источник тока достигает предела своей толщины.
- Производственные условия, в которых скорость резки листов средней толщины определяет производительность и себестоимость единицы продукции.
- Предприятия, которые выполняют резку материалов различной толщины и которым требуется запас по толщине для обеспечения стабильности технологического процесса.
Более высокая мощность также сопряжена с определенными компромиссами. Это может означать повышенный расход газа при резке толстостенных деталей азотом, более высокое потребление электроэнергии, более строгие требования к охлаждению и увеличение занимаемой станом площади. Покупатели, выбирающие Высокомощный волоконный лазерный станок для резки металла мощностью 6000 Вт–40 кВт Следует сравнить указанные производителем диапазоны толщины для каждого материала. В технических характеристиках данной модели указаны возможности резки до 25 мм для углеродистой стали, 18 мм для нержавеющей стали, 16 мм для алюминия и 10 мм для меди и латуни. Также указано трехфазное питание 380 В и охлаждение охлажденной водой. Рассматривайте эти значения как максимальные, указанные поставщиком. Попросите провести пробную резку на той толщине, с которой вы фактически работаете, а не на максимальной.
Выбор подходящего вспомогательного газа: кислород, азот или воздух
Выбор подходящего вспомогательного газа зависит от материала, требуемого качества поверхности для последующей обработки и себестоимости детали. Выбор газа — это проектное решение, а не просто настройка оборудования. Он влияет на цвет кромок, толщину оксидного слоя, скорость обработки и эксплуатационные расходы.
| Газ | Типичные области применения | Результат по краю | Основной компромисс |
|---|---|---|---|
| Кислород | Мягкая или углеродистая сталь, особенно с большей толщиной стенок | Кромка с оксидным покрытием; экзотермическая реакция позволяет резать более толстые листы | Перед окраской, нанесением порошкового покрытия или выполнением некоторых видов сварки может потребоваться удаление оксидного слоя |
| Азот | Нержавеющая сталь, алюминий, латунь — там, где требуется ровная кромка | Гладкий край без оксидных наслоений | Более высокий расход и стоимость газа; требуется соответствующее давление и расход |
| Сжатый воздух | Работы с тонким листовым материалом и с ограниченным бюджетом | Допустимая кромка для многих некритичных деталей | Качество кромок и степень окисления зависят от качества воздуха; важную роль играют фильтрация и степень сухости |
Данная таблица представляет собой качественное сравнение. Уточните у поставщика оборудования и вашего поставщика газа рекомендации по газам для конкретных материалов, а также значения давления и расхода. Уточните, способен ли ваш баллон, резервуар для хранения газа или установка для генерации газа на месте обеспечить расход, необходимый для работы оборудования. Недостаточный расход газа является распространенной скрытой причиной образования шлака.
Резка отражающих металлов: медь, латунь и алюминий
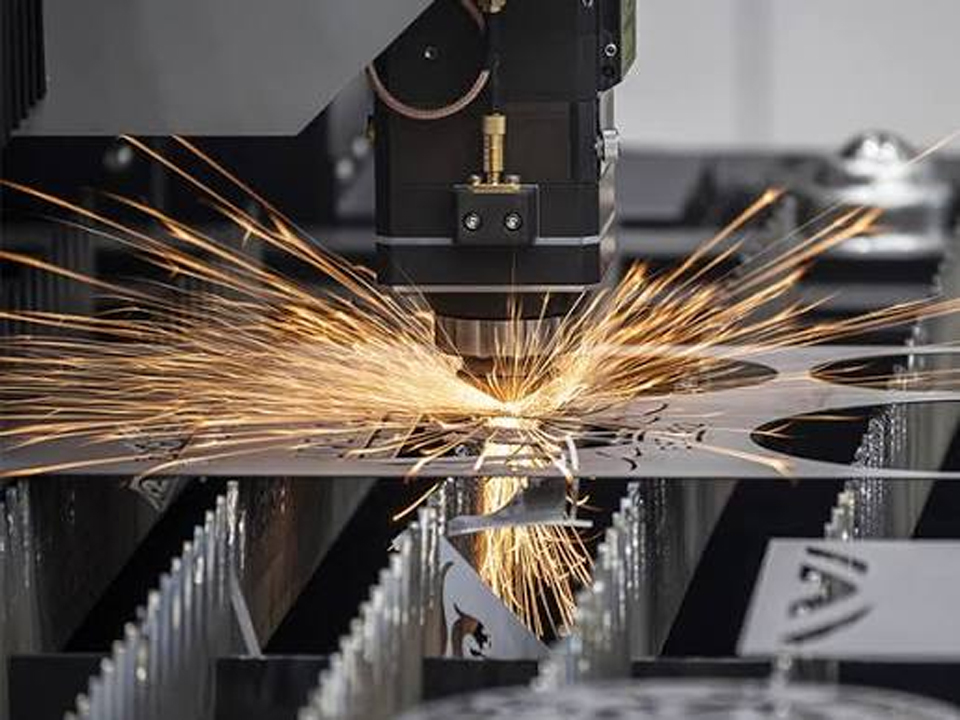
Отражающие металлы резать сложнее, поскольку они отражают большую часть луча, особенно в начале прорезания. Эта энергия может возвращаться обратно к режущей головке и источнику лазерного излучения. К этой группе относятся медь, латунь, серебро, золото и некоторые поверхности из алюминия.
Волоконные лазеры, как правило, лучше справляются с этими материалами, чем устаревшие системы на основе CO₂, но риск при этом не исчезает. При оценке оборудования для обработки отражающих металлов необходимо уточнить у поставщика следующее:
- Защита от обратного отражения. Уточните, предусматривает ли источник контроль обратного отражения или его изоляцию, а также что говорится в гарантии о повреждениях, вызванных отражением.
- Состояние поверхности. Полированные, зеркальные или маслянистые поверхности ведут себя иначе, чем матовые или окисленные. Проведите тест на конкретном материале.
- Метод Пирса. Стратегия пробивания имеет большее значение при работе с отражающими металлами, чем с мягкой сталью.
- Газ и толщина. Для получения чистых краёв обычно используется азот. Убедитесь, что соблюдается указанная максимальная толщина для каждого отражающего металла.
При изготовлении изделий из драгоценных металлов небольшого размера покупатели часто обращают внимание на компактные станки. Эти 5050 небольшой станок для лазерной резки волокна В описании указаны площадь резания 500 × 500 мм, варианты мощности источника от 1000 Вт до 3000 Вт и точность позиционирования ≤±0,03 мм. Согласно описанию, станок предназначен для резки золота, серебра, меди и нержавеющей стали. Указанная точность позиционирования характеризует движение станка. Конечный допуск детали также зависит от тепловой нагрузки, закрепления заготовки, плоскостности листа и компенсации пропила.
Толстые пластины, тонкие листы и мелкие детали: три разных задачи
Толстые пластины, тонкий лист и мелкие детали выходят из строя по-разному, и заявленная поставщиком номинальная мощность не позволяет предсказать рабочие характеристики для всех трёх типов.
Толстая пластина часто сопровождается появлением косого пропила, грубых полос, шлака на дне и нестабильным прожигом. Причины включают работу вблизи предельной толщины материала, неправильную глубину фокусировки, недостаточный расход газа и изношенное сопло. Попросите предоставить образец реза, соответствующий вашей толщине, и уточните, сколько времени занимает пробивка, поскольку медленная пробивка приводит к увеличению накопления тепла и увеличению времени цикла.
Тонкий лист имеет склонность к деформации, наклону вверх или появлению термических обесцвечиваний. Это обусловлено тепловым вкладом и геометрией детали, а не только мощностью. Обычные способы устранения этой проблемы включают оптимизацию последовательности резки, резку по общей линии, если это позволяет конструкция, использование микросоединений или выступов, а также более быструю резку с использованием подходящего газа. Работа источника очень высокой мощности с тонким листом может быть сложнее в управлении, а не проще.
Небольшие отверстия и мелкие детали проблемы возникают, когда диаметр отверстия мал по сравнению с толщиной материала. Уточните у поставщика минимальное надежное соотношение диаметра отверстия к толщине материала, вместо того чтобы делать собственные предположения. Этот предел зависит от станка, газа и квалификации оператора, и универсального значения не существует.
Профилактическое техническое обслуживание, позволяющее предотвратить большинство повторяющихся неисправностей
Большинство повторяющихся проблем с качеством резки связано с небольшим перечнем мероприятий по техническому обслуживанию. Включите их в письменный график, а не полагайтесь на память оператора:
- Защитная линза и фокусирующая оптика: проводить проверку через определённые промежутки времени и перед выполнением важных задач. Загрязнения поглощают энергию и отвлекают внимание.
- Сопло: Проверьте наличие повреждений, брызг и правильность центрирования. Рассматривайте форсунки как расходные материалы и заменяйте их при необходимости.
- Газовые магистрали, фильтры и регуляторы: проверить герметичность и давление в головке, а также слить воду или заменить фильтры в пневматических системах.
- Холодильная установка и контур охлаждения: Следите за тем, чтобы качество воды, заданные значения температуры и состояние фильтров соответствовали техническим требованиям производителя.
- Рельсы, направляющие и сервоприводы: Следите за их чистотой и смазывайте в соответствии с инструкцией. Пыль и мусор со временем ухудшают точность движения.
- Электропитание: Уточните напряжение и фазу, необходимые для данной машины. Нестабильное питание может приводить к периодическим сбоям, которые выглядят как дефекты резки.
Сравнивая поставщиков, уточняйте, какие расходные материалы входят в комплект поставки оборудования, что входит в рекомендуемый набор запасных частей, а также как быстро можно получить запасные части и удаленную техническую поддержку. Наличие гарантии мало что говорит о времени простоя, если доставка запасной части занимает недели. На страницах продуктов, рассмотренных в рамках данной статьи, указаны двухлетняя ограниченная гарантия и бесплатная техническая поддержка, однако покупателям всё же следует уточнить в договоре купли-продажи, что именно входит в каждый из этих пунктов.
Требования к лазерной безопасности и вытяжке паров
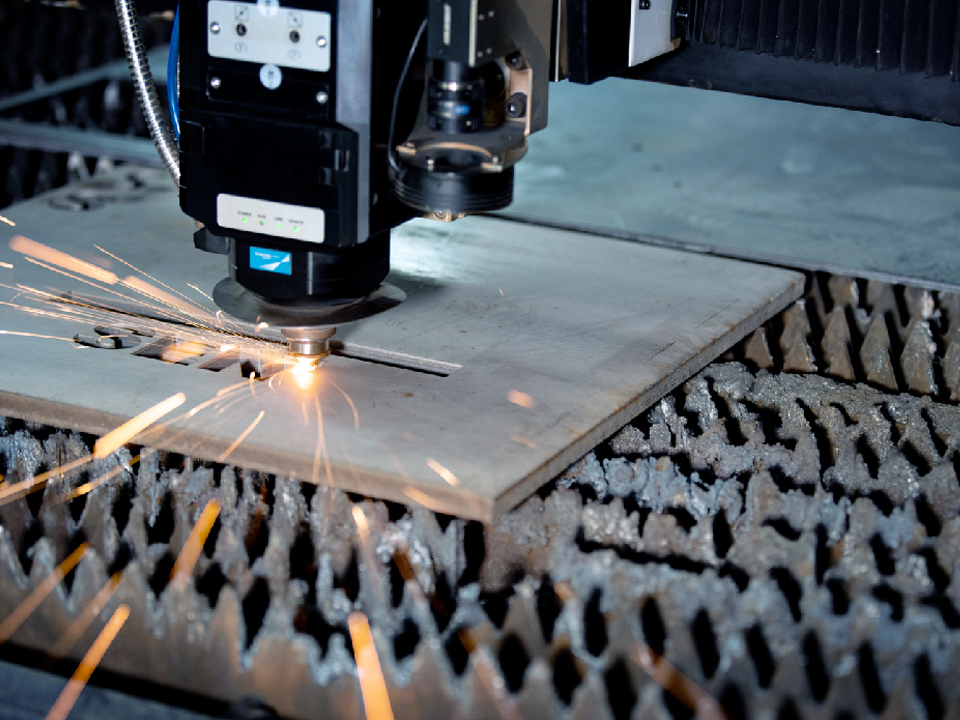
Безопасность при работе с лазером зависит от того, как оборудование ограждено, как оно эксплуатируется и обслуживается; кроме того, при резке образуются дым и брызги, которые необходимо удалять. Обзор OSHA по опасностям, связанным с лазерами объясняет, что наиболее распространённой причиной повреждения тканей под воздействием лазера является тепловое воздействие и что глаз почти всегда более уязвим к повреждениям, чем кожа.
Среди практических моментов, на которые следует обратить внимание покупателям, — необходимость убедиться, что станок имеет полностью закрытую зону резки с соответствующими смотровыми окнами, что на нем установлены блокировки, а также что мощность системы удаления и фильтрации дыма соответствует металлам, которые вы будете резать. Местные нормативные требования различаются в зависимости от страны. Уточните у поставщика и у своего консультанта по вопросам соответствия требованиям применимые к вашему рынку нормы безопасности при работе с лазерами, а также требования к электрооборудованию и оборудованию.
Как указать качество кромок в чертежах и запросах на предложение
Качество кромок проще контролировать, если в чертеже указано измеримое требование, а не просто “гладкий срез”.” ISO 9013:2017 содержит геометрические технические характеристики изделий и допуски на качество для классификации термических разрезов. Согласно ISO, он охватывает лазерные разрезы толщиной от 0,5 мм до 32 мм, и его требования применяются в тех случаях, когда в чертежах или накладных документах дается ссылка на данный стандарт.
Этот диапазон имеет значение по двум причинам. Очень толстые листы выходят за пределы указанного в стандарте диапазона лазерной резки. Кроме того, в документе не рассматриваются дефекты плоскостности как таковые, поэтому к плоскостности необходимо предъявить отдельное требование, взятое из соответствующего стандарта на материал или из вашего чертежа.
Практичный подход заключается в том, чтобы ссылаться на стандарт только в отношении критически важных чертежей. Необходимо указать значимые зоны кромок (например, кромки для подготовки к сварке или видимые поверхности) и не налагать ограничений на нефункциональные кромки. Чрезмерное детализирование каждой кромки может привести к увеличению затрат, не улучшая при этом качество детали.
Когда отрезанные детали поступают на маркировку и сварку
Качество резки вновь проявляется на последующих этапах производства. Слои оксида, заусенцы и края, подвергшиеся термическому воздействию, могут влиять на контрастность маркировки, качество сварного соединения и время окончательной обработки. Поэтому многие покупатели оценивают весь технологический процесс обработки мелких деталей в целом, а не только сам резак.
Для обеспечения прослеживаемости, а портативный лазерный гравер По описанию поставщика, это небольшой ручной инструмент, предназначенный для нанесения маркировки на металл и некоторые неметаллические материалы. Он может подойти для нанесения идентификационных обозначений на заготовки, которые нецелесообразно перемещать к стационарной маркировочной станции. Для термочувствительных материалов или нанесения очень тонкой маркировки следует использовать УФ лазерная маркировочная машина работает на длине волны 355 нм. Поставщик описывает его как пригодный для высококонтрастной маркировки с минимальным повреждением металлов и пластиков.
В ювелирном деле и при изготовлении мелких прецизионных узлов соединение является следующей операцией после резки. A напольная машина лазерной сварки номинальной мощностью 150 Вт со встроенной CCD-камерой и Мини-лазерный сварочный аппарат Pro мощностью 200 Вт с CCD-камерой обе позиционируются поставщиком как предназначенные для сварки ювелирных изделий. На этих страницах описаны области применения в ювелирной промышленности, поэтому покупателям, приобретающим детали промышленного назначения, следует перед покупкой убедиться в пригодности продукции для используемых ими материалов и типов соединений.
Что следует указать покупателям перед тем, как запросить ценовое предложение?
Для составления точного коммерческого предложения на станок для лазерной резки на волоконном лазере необходимо сначала составить чёткое описание деталей, а не указывать номинальную мощность. Перед тем как обращаться к поставщикам, подготовьте следующие данные:
- Материалы и марки: углеродистая сталь, нержавеющая сталь, алюминий, медь или латунь, с различной обработкой поверхности (полированная, промасленная, с покрытием).
- Диапазон толщин и наиболее распространённая толщина: машина должна работать эффективно при типичной для вас толщине, а не только при максимальной.
- Размер листа и способ загрузки: размеры ложа, вес листа, а также необходимость смены поддонов или автоматизации.
- Требования к качеству кромок: независимо от того, требуется ли вам качество по стандарту ISO 9013, кромки, готовые к сварке, или поверхности, готовые к окраске.
- Газоснабжение: какие газы вы будете использовать, а также каким образом будет осуществляться их подача — из резервуаров, баллонов или генератора — с указанием максимального расхода.
- Электропитание: напряжение и фаза на вашем объекте, которые должны соответствовать указанным техническим требованиям к оборудованию.
- Целевой результат: количество деталей за смену, ожидаемый выход при раскрое и количество смен в день.
- Пример теста: попросите поставщика вырезать деталь по вашему чертежу из выбранного вами материала, а также предоставить фотографии кромок и информацию о времени цикла.
- Условия послепродажного обслуживания: перечень запасных частей, сроки поставки расходных материалов, удаленная поддержка и обучение.
Покупатели, которые все еще сравнивают товары по категориям, могут просматривать Ассортимент продукции BOGONG LASER на станках для резки, сварки, маркировки, гравировки и очистки. Они также могут считывать руководства по применению лазерного оборудования чтобы подобрать тип станка в соответствии с материалом и заданием.
Часто задаваемые вопросы
Что является наиболее распространённой причиной образования окалины при резке волоконным лазером?
Чаще всего причиной является недостаточный выброс расплава. Низкое или нестабильное давление вспомогательного газа, поврежденное или смещенное сопло, загрязненная защитная линза, а также неправильно выбранная скорость или фокус — все это приводит к тому, что расплавленный металл остается в прорезе. Перед изменением мощности проверьте расходные материалы и подачу газа.
Почему на нержавеющей стали, разрезанной с использованием азота, появляются заусенцы?
Заусенцы на нержавеющей стали, резаемой азотом, как правило, свидетельствуют о том, что расплав не удаляется достаточно быстро. Распространенными причинами являются недостаточное давление или расход газа, смещение сопла относительно центра, слишком высокое положение фокуса или скорость резки, не соответствующая мощности.
Может ли волоконный лазерный резак резать медь и латунь?
Да, с некоторыми ограничениями. Волоконные лазеры могут резать медь и латунь, однако высокая отражательная способность этих металлов повышает риск обратного отражения и затрудняет пробивание. Уточните максимальную толщину, меры защиты от обратного отражения и проведите пробную резку на вашем материале.
Всегда ли более высокая мощность лазера способствует улучшению качества резки?
Нет. Более высокая мощность позволяет работать с более широким диапазоном толщин и повысить скорость резки, но она не может компенсировать изношенное сопло, слабую подачу газа или плохую фокусировку. Подбор мощности с учетом типичной толщины материала обычно дает лучший результат, чем покупка устройства с максимальной мощностью.
Как указать качество обрезанной кромки на чертеже?
См. стандарт ISO 9013, касающийся критически важных чертежей, и ознакомьтесь с требованиями к соответствующим краевым зонам. В стандарте приведены классификации термических разрезов, в том числе лазерных, в диапазоне от 0,5 мм до 32 мм, поэтому убедитесь, что толщина вашего изделия находится в пределах этого диапазона.
О чём следует спросить поставщика перед покупкой волоконного лазерного резака?
Попросите предоставить образцы резки на материале и толщине, соответствующих вашим требованиям, уточните заявленные параметры резки по видам металлов, требования к газу и электроэнергии, меры защиты от обратного отражения, сроки поставки запасных частей, а также точно выясните, что именно охватывают гарантия и техническая поддержка.


Горячий клик
Свяжитесь с нами
Приложение
©Copyright [bogonglaser.com]. Поставщик лазерного оборудования BOGONG Все права защищены.