
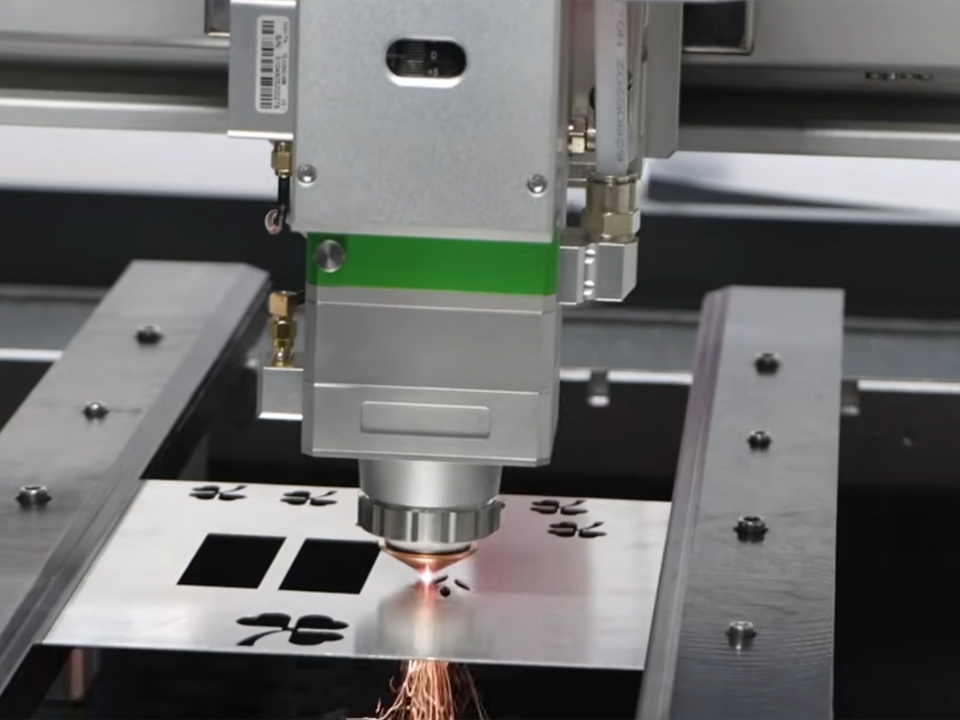
Автоматизированная лазерная резка для производства оборудования для центров обработки данных
Как выбрать автоматизированную лазерную резку для стоек, корпусов и рам центров обработки данных: форматы оборудования, качество кромок, допуски, маркировка и подготовка запроса предложений.

Большая часть оборудования, заполняющего центр обработки данных, изначально представляет собой плоские листы или трубы: каркасы стоек, дверцы шкафов, корпуса серверов, панели для регулирования воздушного потока, экраны от электромагнитных помех и крепеж для кабелей. Автоматизированная лазерная резка позволяет превращать CAD-файлы в эти заготовки без использования твердого инструмента. Это имеет большое значение, когда конструкция стоек, схемы перфорации и расположение отверстий меняются от одной партии к другой. Для покупателя вопрос редко заключается в том, может ли волоконный лазер резать эти детали. Вопрос в том, какая конфигурация листа или трубы, какой вспомогательный газ, какой способ загрузки и какой процесс маркировки обеспечат стабильное качество при обработке смешанных партий, и как это повлияет на себестоимость готовой детали. В данном руководстве рассказывается, в каких случаях автоматизация окупается, на какие технические характеристики следует обратить особое внимание и что необходимо определить перед тем, как запрашивать коммерческое предложение на оборудование или детали, изготовленные методом лазерной резки.
Почему рост числа центров обработки данных влияет на спрос на листовой металл и трубы
Сайт Анализ Международного энергетического агентства по вопросам энергетики и искусственного интеллекта В своём базовом сценарии МЭА прогнозирует, что к 2030 году мировое потребление электроэнергии центрами обработки данных увеличится более чем вдвое и достигнет примерно 945 ТВт·ч. МЭА рассматривает потребление электроэнергии, а не производство металлоконструкций. Однако увеличение вычислительных мощностей, как правило, означает необходимость в большем количестве залов, которые нужно оборудовать стойками, корпусами, системами локализации и кабельными конструкциями, поэтому производители, обслуживающие этот рынок, должны ожидать роста объемов и увеличения количества вариантов конструкций. Это предположение, а не точный прогноз спроса на изделия.
Практическим следствием этого является производство с широким ассортиментом продукции: большое количество артикулов, умеренные размеры партий и частые технические изменения. Лазерная резка подходит для таких условий, поскольку смена программы заменяет смену инструмента. Компромисс заключается в том, что вы в значительной степени зависите от программного обеспечения для раскроя, систем транспортировки материала и качества кромок, поэтому именно эти аспекты необходимо оценивать.
Какие компоненты центра обработки данных подходят для автоматизированной лазерной резки?
Лазерная резка с использованием волоконного лазера подходит для плоских и трубчатых деталей, требующих точных профилей, вырезов и перфорации. Детали, изготовление которых предполагает последующую формовку, сварку или обработку поверхности, по-прежнему нуждаются в этих последующих процессах. Задача лазера — подготовить заготовки, которые упростят их выполнение.
| Семейство компонентов | Типичный лазерный процесс | Что нужно подтвердить в первую очередь | Тип сопутствующего оборудования |
|---|---|---|---|
| Панели корпусов, двери, крышки, заготовки для корпусов | Резка волоконных листов | Размер листа, диапазон толщины, материал, плотность перфорации, состояние кромок для последующей обработки | Мощный оптоволоконный резак со сменным поддоном |
| Элементы каркаса, конструкции для крепления кабелей, детали из труб | Резка труб | Диапазон наружных диаметров, толщина стенки, длина, способ загрузки, отходы хвостовой части | Труборез с автоматической загрузкой |
| Небольшие кронштейны, прокладки, таблички с маркировкой, прототипы | Резка волокон малого формата | Размер стола, максимальная толщина, точность повторяемости | Компактный резак для оптоволокна |
| Серийные номера, QR-коды и коды активов на металлических изделиях | Маркировка волокон | Контрастность и глубина отпечатка, покрытие, читаемость сканером | Портативный или настольный маркер для маркировки волокон |
| Пластиковые детали, этикетки, термочувствительные поверхности | Маркировка УФ-излучением (355 нм) | Совместимость материалов, контрастность маркировки, термочувствительность | УФ-лазерный маркировщик |
Резка листов для стеллажей, дверей и панелей
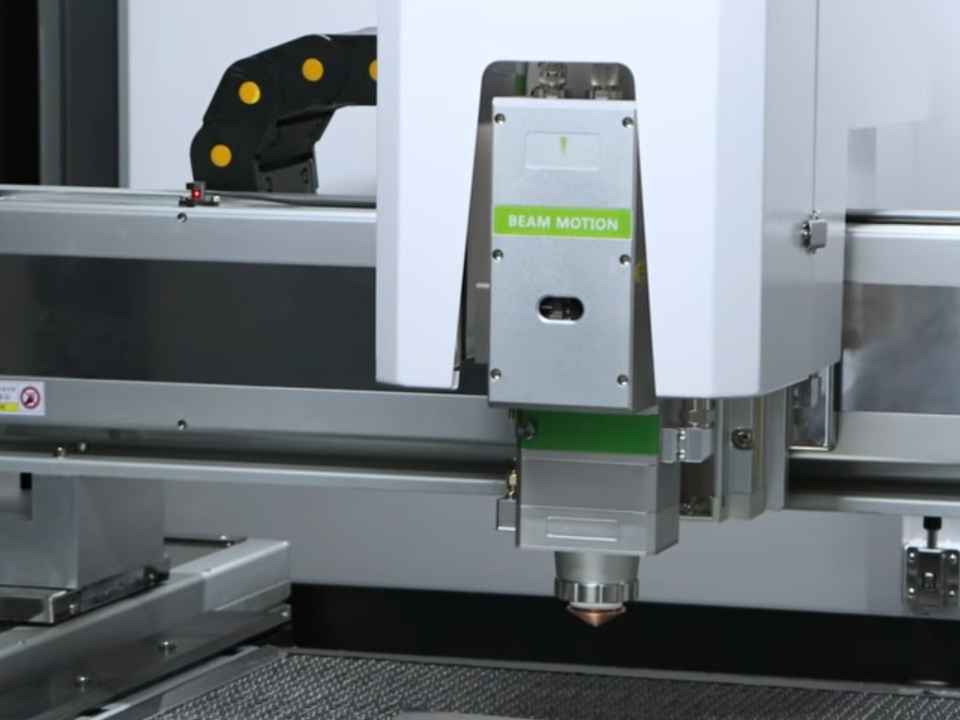
Для деталей из листового металла класс станка имеет большее значение, чем номинальная мощность. Высокомощный волоконный лазерный станок для резки металла мощностью 6000 Вт–40 кВт На этой странице описан резак с ЧПУ для резки волокон с сменным поддоном и вариантами мощности источника от 2000 Вт до 40 000 Вт. Для конфигурации мощностью 6000 Вт указаны следующие параметры резки: углеродистая сталь — до 25 мм, нержавеющая сталь — до 18 мм, алюминий — до 16 мм, а также медь и латунь — до 10 мм. Также указаны точность позиционирования ≤±0,03 мм и повторяемость ≤±0,02 мм. Эти данные приведены поставщиком. Попросите предоставить образцы резки из вашего материала, с вашей толщиной и с использованием вашего газа, прежде чем рассматривать их как производственные возможности.
Сменный поддон позволяет оператору разгружать и загружать один стол, пока другой выполняет резку, что сокращает время простоя лазера. Это обычный первый шаг на пути к автоматизации, предшествующий инвестициям в полноценные башни для загрузки и разгрузки.
Резка труб для изготовления рам и конструктивных элементов
Если в ваших конструкциях используются квадратные, круглые или прямоугольные трубы, например, в опорных рамах или внутренних конструкциях, труборез может заменить операции по пилению, сверлению и вырезанию пазов с помощью одной программы. автоматическая загрузка лазерная машина для резки труб На этой странице приведены данные об автоматической подаче труб диаметром от φ10 до φ180 мм, а также о максимальном диаметре для ручной загрузки — 240 мм. Кроме того, здесь описаны три типа патронов, плавающая опора для ограничения провисания длинных труб и конструкция, призванная упростить резку с нулевым остатком материала. Сверьте максимальную длину трубы, толщину стенки и вес на метр с фактическими параметрами ваших конструкций рам, поскольку ограничения системы подачи зачастую имеют большее значение, чем диаметр.
Малоформатная резка для кронштейнов и прототипов
Не для каждой детали требуется полноразмерный стол. Компактный станок, такой как 5050 небольшой станок для лазерной резки волокна, с рабочей зоной 500 × 500 мм, может подойти для изготовления прототипов кронштейнов, прокладок или небольших табличек с надписями. Эта страница посвящена в основном ювелирному делу и изготовлению мелких изделий из металла. Прежде чем включать данную модель в список кандидатов для производства электронного оборудования промышленного уровня, убедитесь в её мощности, максимальной толщине обрабатываемого материала и пригодности для работы со сталью или алюминием.
Что определяет, окупится ли автоматизация
Формат и обработка материалов
Подберите станок в соответствии с размерами используемого вами стандартного листового или трубного проката. Если детали вашего шкафа эффективно размещаются на листе, который невозможно разрезать за один проход, вам придется оплачивать отходы и дополнительные затраты на обработку. Вот вопросы, которые следует задать поставщику:
- Каковы максимальные размеры и вес листа?
- Сколько времени занимает замена поддона?
- Можно ли впоследствии дооснастить башни системами погрузки/разгрузки?
- Как сортируются готовые детали?
Сортировка зачастую является скрытыми затратами на рабочую силу при производстве продукции с большим ассортиментом.
Качество кромки и вспомогательный газ
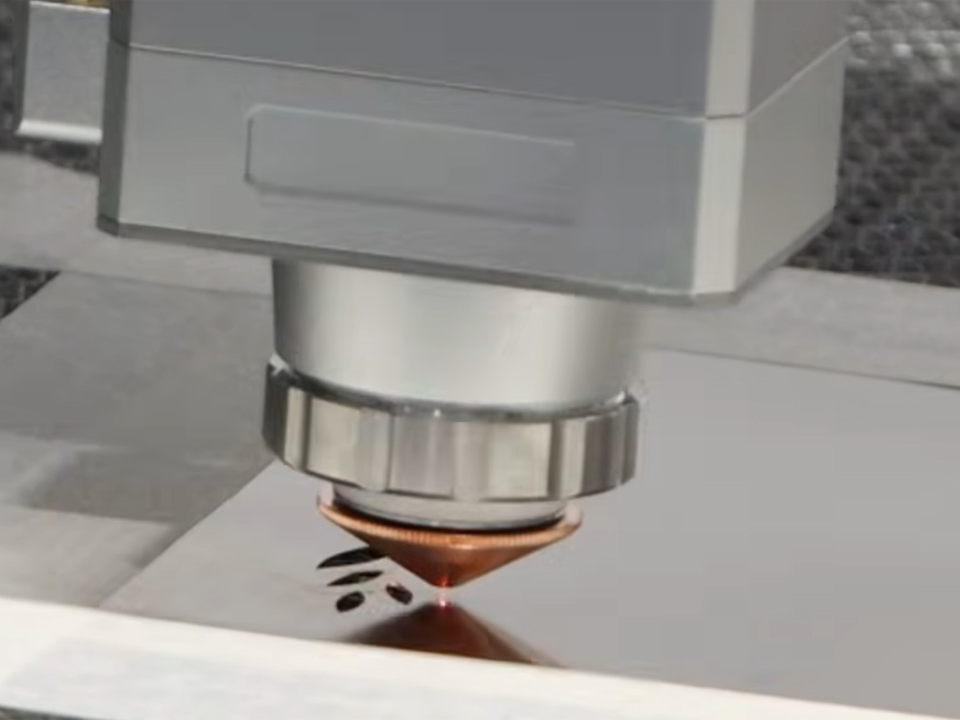
Состояние кромок влияет на то, что происходит далее по цепочке, поскольку большинство корпусов окрашены или имеют порошковое покрытие. Примечания компании «Bystronic» что азот предотвращает окисление срезанной кромки, а порошковые покрытия и краска зачастую не могут прилипать к окисленным металлическим кромкам. В том же источнике отмечается, что расход азота резко возрастает при работе высокомощных волоконных лазеров.
| Фактор | Кислородная поддержка | Азотная поддержка |
|---|---|---|
| Кромка из углеродистой стали | Слой оксида, более тёмный край | Без оксидов, с яркой кромкой |
| Последующая отделка | Перед покраской или сваркой может потребоваться удаление оксидной пленки | Как правило, подходит для нанесения покрытия или сварки |
| Фактор, влияющий на операционные затраты | Снижение расхода газа | Высокий расход и давление газа; способ подачи имеет значение |
| Стандартный крой | Более толстая углеродистая сталь, когда важна скорость резания | Детали из нержавеющей стали, алюминия, а также детали с тонким и средним слоем покрытия |
Данное решение представляет собой компромисс между затратами на газ и затратами на очистку после резки, а не рейтинг качества. Также уточните, как ваш поставщик услуг по финишной обработке работает с проводящими покрытиями или покрытиями, связанными с защитой от электромагнитных помех (ЭМИ). Если важна непрерывность экранирования, согласуйте состояние кромок и маскировку до начала производства. При работе с оцинкованным материалом также требуется соответствующая система удаления дыма.
Точность: позиционирование станка и допуски на детали
Точность позиционирования ≤±0,03 мм характеризует степень точности перемещения станка, а не допуск готовой панели стеллажа. Точность деталей также зависит от плоскостности листа, тепловой нагрузки, упругой деформации при формовке и толщины покрытия. Укажите допуски для каждой детали на чертеже и запросите отчет о проверке первого экземпляра, а не полагайтесь на технические характеристики станка.
Интерфейсы Rack позволяют реализовать это на практике. A 19-дюймовая стойка имеет ширину панели 482,6 мм и занимает 44,45 мм в стойке в соответствии со стандартом EIA. Данный Базовые технические характеристики Open Rack V3 поддерживает как расстояние между отверстиями 48 мм по стандарту OpenU, так и стоечные единицы 44,45 мм по стандарту EIA-310. Если в одной программе используются оба семейства, в вашей САПР и настройках раскроя необходимо использовать отдельные схемы расположения отверстий с контролем версий. Всегда сверяйте данные с актуальной редакцией технических требований заказчика.
Всегда ли лазер с большей мощностью — лучшее вложение средств?
Нет. Более высокая мощность обычно повышает скорость резки толстых материалов, однако степень этого преимущества зависит от состава резаемых материалов, подачи газа и эффективности его использования. Компания Bystronic сообщает, что новый волоконный лазер мощностью 20 кВт может увеличить скорость резки до 50 % по сравнению с источником мощностью 10 кВт при резке в азотной среде. Это сравнение относится к резке в азотной среде, где расход газа резко возрастает с увеличением мощности.
Покупатель, у которого большую часть заготовки составляют тонколистовые панели, может обнаружить, что динамика системы перемещения, качество раскроя и время обработки ограничивают производительность в большей степени, чем мощность лазера. Предприятие, занимающееся резкой толстых конструкционных листов, может быстро окупить дополнительные затраты. Проверить это просто: пропустите свой собственный набор заготовок через каждую конфигурацию станка и сравните себестоимость готовой детали с учетом затрат на газ, трудозатрат, брака и простоев.
Наглядный пример, а не конкретный случай из практики: производитель изготавливает дверцы для шкафов и рамы и планирует ввести вторую смену. Резак меньшей мощности со сменным поддоном и эффективной раскладкой может обеспечить большую производительность на доллар, чем более мощное оборудование с ручной загрузкой. Ситуация меняется, если в производственный процесс вводятся листы большей толщины.
Маркировка для обеспечения отслеживаемости стоек, шасси и компонентов
Оборудованию центров обработки данных часто требуются серийные номера, идентификационные бирки или QR-коды для обеспечения отслеживаемости. Метод маркировки зависит от поверхности.
Портативный портативный лазерный гравер Описывается как компактный инструмент, способный наносить маркировку на металл и некоторые неметаллические материалы, такие как пластик. Он подходит для маркировки собранных шкафов или крупных деталей, которые невозможно переместить к стационарной станции. Стационарные маркировочные устройства обеспечивают более стабильную фокусировку, что важно для сканируемых кодов.
Для пластмасс и термочувствительных материалов следует использовать УФ лазерная маркировочная машина использует длину волны 355 нм. Поставщик утверждает, что данная технология позволяет наносить высококонтрастные маркировки с минимальным тепловым воздействием на многие виды пластмасс и отражающие металлы. Проверьте читаемость на конкретном покрытии, цвете и поверхности изделия, а также проведите тесты сканирования с помощью вашего считывателя штрих-кодов или QR-кодов. Контрастность на необработанном образце не всегда сохраняется на окрашенной или анодированной детали.
Распространенные ошибки при определении параметров лазерной резки деталей для центров обработки данных
- Выбор только по мощности. Мощность — это один из факторов, наряду с размером станка, технологией обработки, подачей газа, программным обеспечением и сервисным обслуживанием.
- Рассмотрение технического паспорта как части допуска. Точность оборудования не учитывает влияние плоскостности, формовки или покрытия.
- Игнорирование граничных условий. Наличие оксидных краёв может потребовать проведения дополнительного этапа очистки перед нанесением покрытия.
- Не предусмотрено обеспечение газом. Для резки азотом требуются баллоны, жидкий азот в наливной таре или генератор на месте, причем каждый из этих вариантов отличается по стоимости и логистическим требованиям.
- Пропуск этапа резки образца. Номинальная толщина является максимальным значением, а не гарантией безупречного качества продукции.
- Недостаточное внимание к запасным частям и сервисному обслуживанию. Линзы, форсунки и охладители подвержены износу, поэтому уточняйте наличие местной технической поддержки и расходных материалов.
- Не учитывая маркировку и отслеживаемость. Добавление этапа маркировки на более позднем этапе приводит к остановке линии.
Что следует указать покупателям перед тем, как запросить ценовое предложение?
Четко сформулированный запрос позволяет избежать несоответствий в ценовых предложениях. Подготовьтесь:
- Чертежи деталей и файлы. Файлы в формате DXF или STEP для типовых деталей, включая самые крупные и самые тонкие.
- Материал и диапазон толщины. Углеродистая сталь, оцинкованная сталь, нержавеющая сталь или алюминий, с указанием толщины для каждого материала.
- Листовой и трубный прокат. Стандартные размеры листов, профили труб, длины и толщина стенок.
- Объем и профиль партии. Годовой объем производства, типичный размер партии, количество артикулов и частота изменений.
- Требования к допуску и к краям. Какие характеристики являются критически важными, а также то, окрашены ли детали, имеют ли порошковое покрытие или сварные соединения.
- Газ и коммунальные услуги. Наличие подачи азота или кислорода, электропитания, системы охлаждения и площади. На страницах поставщиков указано: для резака высокой мощности — трехфазное напряжение 380 В, а для трубореза — однофазное напряжение 220 В или трехфазное напряжение 380 В.
- Уровень автоматизации. Ручная загрузка, сменные поддоны или башни для загрузки/разгрузки.
- Маркировка и отслеживаемость. Тип кода, поверхность и стандарт сканера.
- Приемочное тестирование. Перед согласованием условий оплаты попросите выполнить пробную резку ваших файлов с указанием результатов измерений.
- Условия предоставления услуг. Установка, обучение, запасные части, удаленная поддержка и условия гарантии.
После того как эти параметры будут определены, составьте короткий список оборудования по категориям: плоскостные резаки для волокон для панелей и шасси, труборезы для конструкционных деталей, а также стационарные или портативные маркировочные устройства для обеспечения прослеживаемости. Отправьте одинаковый пакет документов всем поставщикам, чтобы предложения были сопоставимыми.
Часто задаваемые вопросы
Какие детали стойки для центра обработки данных можно вырезать с помощью лазера?
С помощью лазерной резки можно изготавливать панели, двери, крышки, заготовки для шасси, перфорированные элементы для вентиляции, кронштейны и элементы каркаса из труб. Формовка, сварка, нанесение покрытий и сборка по-прежнему остаются отдельными этапами, поэтому лазер в основном используется для получения точных профилей и вырезов.
Является ли лазерная резка с использованием волоконного лазера более эффективным методом изготовления корпусов для серверов, чем штамповка?
Это зависит от объема и особенностей изделия. Лазерная резка позволяет обрабатывать сложные профили и быстро адаптироваться к частым изменениям конструкции без замены инструмента, тогда как штамповка может оказаться более быстрым способом при изготовлении повторяющихся отверстий и форм. Многие производители используют оба метода, поэтому сравните стоимость единицы продукции с учетом конкретной геометрии вашего изделия.
Что лучше выбрать: азот или кислород в качестве вспомогательного газа?
При использовании азота образуется кромка без оксидного слоя, что подходит для нержавеющей стали, алюминия и деталей, подлежащих окраске, однако при этом расход газа выше. Использование кислорода обходится дешевле при обработке углеродистой стали, но перед нанесением покрытия или сваркой может потребоваться удаление оксидного слоя.
Насколько высокой должна быть точность лазерной резки при изготовлении оборудования для стоек?
Точность зависит от интерфейса. Расположение и ширина монтажных отверстий соответствуют стандартам для стоек, таким как EIA-310 или Open Rack V3, поэтому допуски следует устанавливать для каждого элемента отдельно. Запрашивайте результаты проверки первого экземпляра, а не только данные о позиционировании станка.
Нужен ли мне трубчатый лазерный резак для оборудования центров обработки данных?
Только в том случае, если ваши конструкции включают детали из труб или профилей, такие как рамы и опоры. Если ваша продукция в основном состоит из корпусов из листового металла, вам может хватить плоскостного резака для волокон. Перед принятием решения проверьте диапазон диаметров труб, их длину и способ загрузки.
Как следует наносить серийные номера на стойки и шасси?
Для большинства металлических деталей — как с открытой поверхностью, так и с покрытием — используйте маркировку с помощью волокон, а для пластмасс или термочувствительных поверхностей — УФ-маркировку. Проверьте читаемость кода на готовом изделии, поскольку контрастность, наблюдаемая на образцах с открытой поверхностью, может не сохраняться на окрашенных деталях.
О чем следует поинтересоваться у поставщика лазерного оборудования перед размещением заказа?
Запросите образцы заготовок из выбранного вами материала и газа, отчет о проверке на уровне отдельных деталей, требования к инженерным сетям, информацию о наличии запасных частей, а также условия обучения и гарантии. Кроме того, уточните, применимы ли указанные поставщиком показатели толщины и точности к вашей конфигурации.




Горячий клик
Свяжитесь с нами
Приложение
©Copyright [bogonglaser.com]. Поставщик лазерного оборудования BOGONG Все права защищены.