
Automatisiertes Laserschneiden für die Fertigung von Rechenzentrumsausrüstung
So entscheiden Sie sich für automatisiertes Laserschneiden bei Racks, Gehäusen und Rahmen für Rechenzentren: Maschinenformate, Kantenqualität, Toleranzen, Kennzeichnung und Erstellung von Angebotsanfragen.

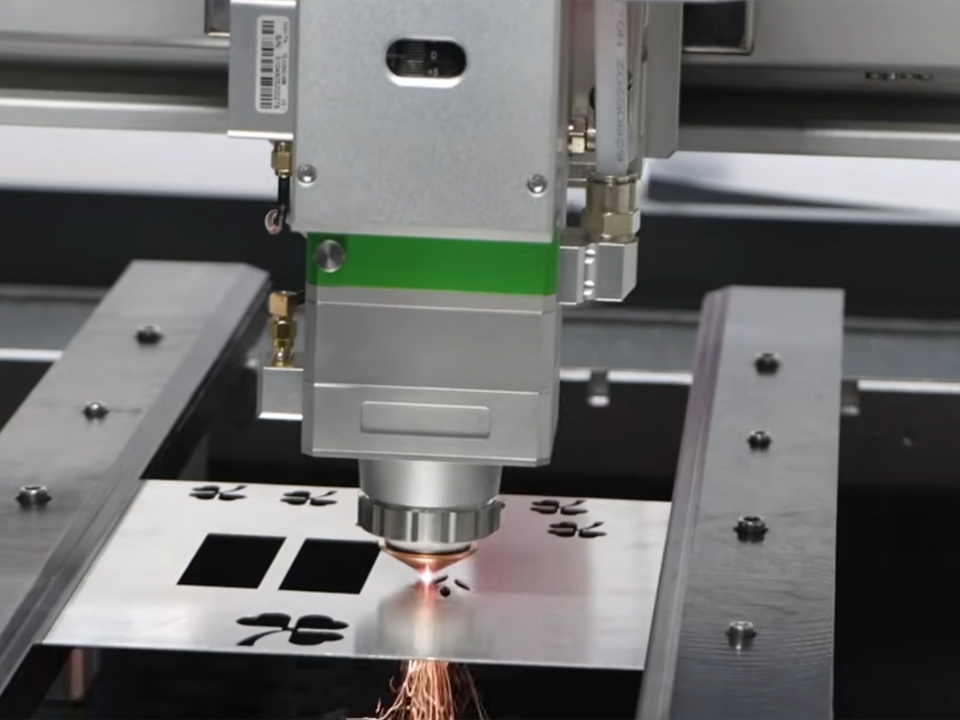
Ein Großteil dessen, was ein Rechenzentrum ausfüllt, beginnt als flaches Blech oder Rohr: Rack-Rahmen, Schranktüren, Servergehäuse, Luftstrompaneele, EMV-Abschirmungen und Kabelhalterungen. Durch automatisiertes Laserschneiden werden CAD-Dateien ohne feste Werkzeuge in diese Rohlinge umgewandelt. Das ist wichtig, wenn sich Rack-Konstruktionen, Perforationsmuster und Lochanordnungen von einem Programm zum nächsten ändern. Für einen Einkäufer stellt sich selten die Frage, ob ein Faserlaser diese Teile schneiden kann. Vielmehr geht es darum, welche Blech- oder Rohrkonfiguration, welches Schutzgas, welche Beschickungsmethode und welches Markierungsverfahren sich über gemischte Chargen hinweg bewähren – und wie sich dies auf die Kosten pro Fertigteil auswirkt. Dieser Leitfaden erläutert, wo sich Automatisierung lohnt, welche Spezifikationen genau geprüft werden sollten und was vor der Anforderung eines Angebots für Maschinen oder lasergeschnittene Teile festgelegt werden muss.
Warum das Wachstum der Rechenzentren die Nachfrage nach Blechen und Rohren verändert
Die Analyse der Internationalen Energieagentur zu Energie und KI prognostiziert, dass sich der weltweite Stromverbrauch von Rechenzentren in ihrem Basisszenario bis 2030 auf rund 945 TWh mehr als verdoppeln wird. Die IEA bezieht sich dabei auf den Stromverbrauch, nicht auf die Metallfertigung. Mehr Rechenkapazität bedeutet jedoch in der Regel mehr Hallen, die mit Racks, Gehäusen, Containment-Systemen und Verkabelungsstrukturen ausgestattet werden müssen, sodass Hersteller, die diesen Markt bedienen, mit einem höheren Volumen und mehr Designvarianten rechnen sollten. Dies ist eine Schlussfolgerung und keine gemessene Prognose der Nachfrage nach Fertigungsleistungen.
Die praktische Folge ist ein Produktionsprofil mit hoher Produktvielfalt: viele Teilenummern, moderate Losgrößen und häufige technische Änderungen. Das Laserschneiden eignet sich gut für dieses Profil, da ein Programmwechsel den Werkzeugwechsel ersetzt. Der Nachteil ist, dass man stark von Verschachtelungssoftware, Materialhandhabung und Kantenqualität abhängig ist; daher sind dies die Bereiche, die es zu bewerten gilt.
Welche Rechenzentrumskomponenten eignen sich für das automatisierte Laserschneiden?
Das Faserlaserschneiden eignet sich für flache und rohrförmige Bauteile, die präzise Profile, Ausschnitte und Perforationen erfordern. Bauteile, die noch geformt, geschweißt oder oberflächenbehandelt werden müssen, benötigen weiterhin diese nachgelagerten Prozesse. Die Aufgabe des Lasers besteht darin, Rohlinge zu liefern, die diese Prozesse vereinfachen.
| Bauteilfamilie | Typischer Laserverfahren | Was muss zuerst überprüft werden? | Verwandter Gerätetyp |
|---|---|---|---|
| Schrankwände, Türen, Abdeckungen, Gehäuse-Rohlinge | Zuschneiden von Faserplatten | Blattgröße, Dickebereich, Material, Perforationsdichte, Kantenbeschaffenheit für die Weiterverarbeitung | Hochleistungs-Faserschneider mit Wechselpalette |
| Rahmenteile, Seilhalterungskonstruktionen, Teile aus Rohren | Schneiden von Rohren | Außendurchmesserbereich, Wandstärke, Länge, Belastungsart, Reststück | Rohrschneider mit automatischer Zuführung |
| Kleine Halterungen, Unterlegscheiben, Typenschilder, Prototypen | Schneiden von Fasern im Kleinformat | Bettgröße, maximale Dicke, Wiederholgenauigkeit | Kompakter Faserschneider |
| Seriennummern, QR-Codes und Anlagencodes auf Metall | Fasermarkierung | Kontrast und Tiefenwirkung, Beschichtung, Lesbarkeit durch den Scanner | Tragbarer oder Tisch-Fasermarkierer |
| Kunststoffteile, Etiketten, wärmeempfindliche Oberflächen | UV-Markierung (355 nm) | Materialverträglichkeit, Markierungskontrast, Wärmeempfindlichkeit | UV-Lasermarkierer |
Blechzuschnitt für Regale, Türen und Paneele
Bei Blechteilen ist die Maschinenklasse wichtiger als die angegebene Leistung in Watt. Die Hochleistungs-Faserlaser-Metallschneidemaschine mit 6000 W bis 40 kW Leistung Auf dieser Seite wird ein CNC-Faserschnittgerät mit Wechselpalette und Leistungsoptionen von 2.000 W bis 40.000 W beschrieben. Für die 6.000-W-Konfiguration werden Schnittkapazitäten von bis zu 25 mm bei Kohlenstoffstahl, 18 mm bei Edelstahl, 16 mm bei Aluminium sowie 10 mm bei Kupfer und Messing angegeben. Außerdem werden eine Positioniergenauigkeit von ≤±0,03 mm und eine Wiederholgenauigkeit von ≤±0,02 mm angegeben. Hierbei handelt es sich um vom Anbieter angegebene Werte. Fordern Sie Schnittmuster aus Ihrem eigenen Material, in Ihrer gewünschten Dicke und mit dem gewünschten Schneidgas an, bevor Sie diese Angaben als Produktionsleistung betrachten.
Eine Wechselpalette ermöglicht es dem Bediener, einen Tisch zu be- und entladen, während der andere gerade schneidet, wodurch die Leerlaufzeit des Lasers reduziert wird. Dies ist in der Regel der erste Schritt in Richtung Automatisierung, bevor in vollständige Be- und Entladetürme investiert wird.
Rohrschneiden für Rahmen und Bauteile
Wenn in Ihren Konstruktionen Vierkant-, Rund- oder Rechteckrohre zum Einsatz kommen, beispielsweise bei Tragrahmen oder Innenkonstruktionen, kann ein Rohrschneider Säge-, Bohr- und Ausklinkvorgänge durch ein einziges Programm ersetzen. Der Automatisch beschickbare Laser-Rohrschneidemaschine Auf dieser Seite werden automatische Zuführungen für Durchmesser von φ10 bis φ180 mm aufgeführt, wobei für die manuelle Beschickung ein Maximalwert von 240 mm gilt. Außerdem werden drei Spannfutter, eine schwimmende Auflage zur Begrenzung des Durchhängens bei langen Rohren sowie eine Konstruktion beschrieben, die das Schneiden ohne Restmaterial erleichtern soll. Vergleichen Sie die maximalen Rohrlängen, Wandstärken und das Gewicht pro Meter mit Ihren tatsächlichen Rahmenkonstruktionen, da die Grenzen des Vorschubsystems oft wichtiger sind als der Durchmesser.
Kleinformatiges Schneiden für Halterungen und Prototypen
Nicht jedes Werkstück benötigt einen Tisch in voller Größe. Eine kompakte Maschine wie die 5050 kleine Faserlaserschneidemaschine, mit einer Schnittfläche von 500 × 500 mm, eignet sich möglicherweise für Prototypen von Halterungen, Unterlegscheiben oder kleinen Typenschildern. Diese Seite befasst sich hauptsächlich mit Schmuck und dem Basteln mit kleinen Metallteilen. Überprüfen Sie die Leistung, die maximale Materialstärke und die Eignung für Stahl oder Aluminium, bevor Sie das Gerät für die Fertigung von Elektronikbauteilen in Serienqualität in die engere Wahl ziehen.
Was darüber entscheidet, ob sich Automatisierung lohnt
Format und Materialhandhabung
Passen Sie das Maschinenbett an Ihr Standardblech oder Ihren Standardrohrbestand an. Wenn sich Ihre Schrankteile effizient auf einer Blechgröße anordnen lassen, die Sie nicht in einem Durchgang zuschneiden können, zahlen Sie für Restabfälle und zusätzlichen Handhabungsaufwand. Fragen, die Sie einem Lieferanten stellen sollten, sind unter anderem:
- Wie groß darf ein Blatt maximal sein und wie viel darf es wiegen?
- Wie lange dauert ein Palettenwechsel?
- Können Be- und Entladetürme nachträglich umgerüstet werden?
- Wie werden die fertigen Teile sortiert?
Das Sortieren ist oft der versteckte Arbeitsaufwand bei Arbeiten mit großer Produktvielfalt.
Kantenqualität und Hilfsgas
Der Zustand der Kanten wirkt sich auf die nachfolgenden Prozesse aus, da die meisten Gehäuse lackiert oder pulverbeschichtet sind. Hinweise von Bystronic dass Stickstoff die Oxidation der Schnittkante verhindert und dass Pulverbeschichtungen und Lacke oft nicht auf oxidierten Metallkanten haften. Dieselbe Quelle weist darauf hin, dass der Stickstoffverbrauch bei leistungsstarken Faserlasern drastisch ansteigt.
| Faktor | Sauerstoffunterstützung | Stickstoffunterstützung |
|---|---|---|
| Schneide aus Kohlenstoffstahl | Oxidschicht, dunklerer Rand | Oxidfrei, glänzende Kante |
| Nachbearbeitung | Vor dem Lackieren oder Schweißen ist möglicherweise eine Oxidentfernung erforderlich. | Im Allgemeinen für die direkte Beschichtung oder das Schweißen geeignet |
| Betriebskostentreiber | Geringerer Kraftstoffverbrauch | Hoher Gasdurchfluss und hoher Druck; die Art der Zufuhr spielt eine Rolle |
| Typische Passform | Dickerer Kohlenstoffstahl, wenn es auf die Schnittgeschwindigkeit ankommt | Edelstahl, Aluminium sowie dünn- bis mittelstark beschichtete Teile |
Die Entscheidung ist ein Kostenabwägungsprozess zwischen den Gaskosten und der Reinigung nach dem Schneiden und stellt keine Qualitätsbewertung dar. Klären Sie außerdem, wie Ihr Anbieter für die Endbearbeitung mit leitfähigen oder EMI-relevanten Beschichtungen umgeht. Wenn die Kontinuität der Abschirmung wichtig ist, vereinbaren Sie vor Produktionsbeginn die Kantenbearbeitung und die Abdeckung. Bei verzinktem Material ist zudem eine geeignete Absaugung der Dämpfe erforderlich.
Genauigkeit: Maschinenpositionierung vs. Werkstücktoleranz
Eine Positioniergenauigkeit von ≤±0,03 mm gibt an, wie präzise sich die Maschine bewegt, nicht jedoch die Toleranz einer fertigen Gitterwand. Die Genauigkeit der Teile hängt zudem von der Ebenheit des Blechs, der Wärmezufuhr, dem Umformrückfederungseffekt und der Beschichtungsdicke ab. Legen Sie die Toleranzen für jedes Einzelteil in Ihrer Zeichnung fest und fordern Sie einen Erstmusterprüfbericht an, anstatt sich allein auf das Datenblatt der Maschine zu verlassen.
Rack-Schnittstellen machen dies konkret. A 19-Zoll-Rack verwendet eine Panelbreite von 482,6 mm und 44,45 mm Rack-Einheiten gemäß dem EIA-Standard. Das Open Rack V3 – Grundspezifikation Unterstützt entweder den 48-mm-OpenU-Abstand oder 44,45-mm-EIA-310-Rack-Einheiten. Wenn ein Programm beide Produktfamilien verwendet, benötigen Ihre CAD- und Verschachtelungskonfiguration separate, versionsverwaltete Lochmuster. Überprüfen Sie stets die Übereinstimmung mit der aktuellen Spezifikationsversion des Kunden.
Ist ein Laser mit höherer Leistung immer die bessere Investition?
Nein. Eine höhere Leistung erhöht in der Regel die Schnittgeschwindigkeit bei dickeren Werkstoffen, doch hängt der Nutzen von Ihrer Materialdickenverteilung, der Gasversorgung und der Auslastung ab. Bystronic berichtet, dass ein neuer 20-kW-Faserlaser die Schnittgeschwindigkeiten beim Stickstoffschneiden im Vergleich zu einer 10-kW-Quelle um bis zu 50 % steigern kann. Dieser Vergleich gilt für das Stickstoffschneiden, bei dem der Gasverbrauch mit steigender Leistung stark ansteigt.
Ein Käufer, dessen Bauteile überwiegend aus dünnen Blechen bestehen, wird möglicherweise feststellen, dass die Dynamik des Bewegungssystems, die Verschachtelungsqualität und die Bearbeitungszeit den Durchsatz stärker begrenzen als die Laserleistung. Ein Betrieb, der dicke Konstruktionsbleche schneidet, kann die zusätzlichen Kosten hingegen schnell amortisieren. Der Test ist einfach: Lassen Sie Ihren eigenen Bauteilmix auf jeder Maschinenoption laufen und vergleichen Sie die Kosten pro fertigem Bauteil, einschließlich Gas, Arbeitsaufwand, Ausschuss und Ausfallzeiten.
Ein anschauliches Beispiel, kein Kundenfall: Ein Fertigungsbetrieb stellt Schranktüren und Rahmenleisten her und plant die Einführung einer zweiten Schicht. Ein Schneidgerät mit geringerer Leistung, einer Wechselpalette und guter Verschachtelung könnte pro Dollar mehr Kapazität bieten als ein größeres Gerät mit manueller Beladung. Die Antwort ändert sich, wenn dickere Bleche ins Spiel kommen.
Rückverfolgbarkeitskennzeichnung für Gestelle, Gehäuse und Komponenten
Hardware in Rechenzentren benötigt häufig Seriennummern, Inventaretiketten oder QR-Codes zur Rückverfolgbarkeit. Die Art der Kennzeichnung hängt von der Oberfläche ab.
Ein Handgerät tragbares Lasergraviergerät wird als kompaktes Gerät beschrieben, mit dem Metall und einige nichtmetallische Werkstoffe wie Kunststoff markiert werden können. Es eignet sich zur Markierung von zusammengebauten Schränken oder großen Bauteilen, die nicht zu einer festen Station transportiert werden können. Stationäre Markiergeräte bieten eine höhere Wiederholgenauigkeit bei der Fokussierung, was für scanbare Codes von Bedeutung ist.
Bei Kunststoffen und wärmeempfindlichen Materialien ist eine UV-Laserbeschriftungsmaschine verwendet eine Wellenlänge von 355 nm. Der Anbieter gibt an, dass damit kontrastreiche Markierungen bei minimaler Wärmeeinwirkung auf vielen Kunststoffen und reflektierenden Metallen erzielt werden können. Überprüfen Sie die Lesbarkeit auf Ihrer tatsächlichen Beschichtung, Farbe und Oberflächenbeschaffenheit und führen Sie Scantests mit Ihrem Barcode- oder QR-Lesegerät durch. Der Kontrast auf einem unbehandelten Muster lässt sich nicht immer auf ein lackiertes oder eloxiertes Teil übertragen.
Häufige Fehler bei der Spezifikation von Laserschneidverfahren für Komponenten von Rechenzentren
- Sich beim Kauf allein von der Wattzahl leiten lassen. Die Leistung ist einer von mehreren Einflussfaktoren neben Bettgröße, Handhabung, Gasversorgung, Software und Service.
- Das Datenblatt als Teiletoleranz betrachten. Die Maschinengenauigkeit berücksichtigt keine Auswirkungen hinsichtlich Ebenheit, Umformung oder Beschichtung.
- Randbedingung wird ignoriert. Oxidkanten können einen zusätzlichen Reinigungsschritt vor der Beschichtung erforderlich machen.
- Keine Planung für die Gasversorgung. Für das Schneiden mit Stickstoff werden Gasflaschen, Flüssigstickstoff in Großgebinden oder ein Generator vor Ort benötigt, wobei jeweils unterschiedliche Kosten und logistische Anforderungen anfallen.
- Das Schneiden der Probe wird übersprungen. Die angegebene Dicke ist ein Höchstwert und stellt keine Garantie für eine einwandfreie Produktionsqualität dar.
- Ersatzteile und Service außer Acht lassen. Linsen, Düsen und Kühler unterliegen einem Verschleiß; prüfen Sie daher die Verfügbarkeit von Supportleistungen vor Ort und von Verbrauchsmaterialien.
- Ohne Kennzeichnung und Rückverfolgbarkeit. Wird der Markierungsschritt erst später nachgerüstet, kommt es zu Störungen in der Produktionslinie.
Was sollten Käufer angeben, bevor sie ein Angebot anfordern?
Eine präzise Anfrage verhindert unpassende Angebote. Bereiten Sie Folgendes vor:
- Teilzeichnungen und Dateien. DXF- oder STEP-Dateien für repräsentative Teile, einschließlich der größten und dünnsten.
- Material und Dickebereich. Baustahl, verzinkt, Edelstahl oder Aluminium, jeweils mit entsprechender Dicke.
- Blech- und Rohrmaterial. Standardblechabmessungen, Rohrprofile, Längen und Wandstärken.
- Volumen- und Chargenprofil. Jahresmenge, typische Losgröße, Anzahl der Teilenummern und Änderungshäufigkeit.
- Toleranz- und Kantenanforderungen. Welche Merkmale sind entscheidend, und ob die Teile lackiert, pulverbeschichtet oder geschweißt sind.
- Gas und Versorgungsunternehmen. Verfügbare Stickstoff- oder Sauerstoffversorgung, Stromversorgung, Kühlung und Stellfläche. Auf den Anbieterseiten sind für den Hochleistungsschneider 380 V Drehstrom und für den Rohrschneider 220 V Einphasenstrom oder 380 V Drehstrom angegeben.
- Automatisierungsgrad. Manuelles Beladen, Wechselpalette oder Be- und Entladetürme.
- Kennzeichnung und Rückverfolgbarkeit. Code-Typ, Oberfläche und Scanner-Standard.
- Abnahmetest. Bitten Sie um einen Probeschnitt Ihrer Dateien mit Maßangaben, bevor die Zahlungsbedingungen vereinbart werden.
- Nutzungsbedingungen. Installation, Schulung, Ersatzteile, Fernsupport und Gewährleistungsumfang.
Sobald diese Punkte festgelegt sind, erstellen Sie eine Vorauswahl an Maschinen nach Kategorien: Flachbett-Faserschneider für Platten und Gehäuse, Rohrschneider für Strukturteile sowie stationäre oder tragbare Markierer zur Rückverfolgbarkeit. Senden Sie jedem Anbieter das gleiche Paket, damit die Angebote vergleichbar sind.
Häufig gestellte Fragen
Welche Teile eines Rechenzentrums-Racks können lasergeschnitten werden?
Mit dem Laserschneiden lassen sich Platten, Türen, Abdeckungen, Fahrgestellrohlinge, perforierte Luftleitprofile, Halterungen und Rahmenelemente aus Rohren herstellen. Umformen, Schweißen, Beschichten und Montieren sind nach wie vor separate Arbeitsschritte, sodass der Laser in erster Linie für präzise Profile und Ausschnitte sorgt.
Ist das Faserlaserschneiden für Servergehäuse besser als das Stanzen?
Das hängt vom Volumen und den Anforderungen ab. Laser eignen sich für komplexe Profile und häufige Designänderungen ohne Werkzeugwechsel, während das Stanzen bei sich wiederholenden Löchern und Formen schneller sein kann. Viele Fertigungsbetriebe setzen beide Verfahren ein; vergleichen Sie daher die Kosten pro Teil für Ihre jeweilige Geometrie.
Sollte ich Stickstoff oder Sauerstoff als Hilfsgas wählen?
Stickstoff sorgt für eine oxidfreie Schnittkante, was sich für Edelstahl, Aluminium und zu lackierende Teile eignet, verbraucht jedoch mehr Gas. Sauerstoff ist bei der Bearbeitung von Kohlenstoffstahl kostengünstiger, erfordert jedoch möglicherweise eine Oxidentfernung vor dem Beschichten oder Schweißen.
Wie präzise muss das Laserschneiden bei Rack-Geräten sein?
Die Genauigkeit hängt von der Schnittstelle ab. Die Lochmuster und Breiten entsprechen Rack-Standards wie EIA-310 oder Open Rack V3; legen Sie daher Toleranzen für jedes Merkmal fest. Fordern Sie die Ergebnisse der Erstmusterprüfung an, anstatt sich allein auf die Positionsangaben der Maschine zu verlassen.
Benötige ich einen Röhrenlaserschneider für Rechenzentrumsausrüstung?
Nur wenn Ihre Konstruktionen Rohr- oder Profelteile wie Rahmen und Stützen enthalten. Wenn es sich bei Ihren Produkten überwiegend um Blechgehäuse handelt, reicht möglicherweise ein Flachbett-Faserlaserschneider aus. Prüfen Sie den Rohrdurchmesserbereich, die Länge und die Beschickungsart, bevor Sie sich entscheiden.
Wie soll ich die Seriennummern auf Racks und Gehäusen kennzeichnen?
Verwenden Sie bei den meisten blanken oder beschichteten Metallteilen eine Faser-Markierung und bei Kunststoffen oder wärmeempfindlichen Oberflächen eine UV-Markierung. Prüfen Sie die Lesbarkeit des Codes auf der endgültigen Oberfläche, da sich der Kontrast auf blanken Mustern möglicherweise nicht auf lackierte Teile übertragen lässt.
Was sollte ich einen Anbieter von Lasermaschinen vor der Bestellung fragen?
Fragen Sie nach Schnittmustern aus Ihrem Material und mit Ihrem Gas, einem Prüfbericht auf Bauteilebene, den Anforderungen an die Versorgungsmedien, der Verfügbarkeit von Ersatzteilen, Schulungsangeboten und den Garantiebedingungen. Vergewissern Sie sich außerdem, ob die vom Lieferanten angegebenen Werte für Dicke und Genauigkeit auf Ihre Konfiguration zutreffen.




Heißer Klick
Kontakt
Anmeldung
©Copyright [bogonglaser.com]. BOGONG Laser Maschine Lieferant Alle Rechte vorbehalten.