Laserschneiden von Metall im Vergleich zu herkömmlichen Fertigungsverfahren
Faserlaserschneiden im Vergleich zu Plasma-, Wasserstrahl-, Stanz- und Scherenverfahren: Ein Vergleich aus Sicht des Einkäufers hinsichtlich Toleranzen, Dickengrenzen, Wärmeeinflüssen, Kostenfaktoren und der Vorbereitung von Angebotsanfragen.

Das Laserschneiden von Metall eignet sich in der Regel besser für dünne bis mittelstarke Blech- und Rohrteile mit komplexen Profilen, engen Passgenauigkeitsanforderungen oder Konstruktionen, die sich von Auftrag zu Auftrag ändern. Herkömmliche Verfahren wie Plasmaschneiden, Wasserstrahlschneiden, Revolverstanzen, Scheren und Sägen sind jedoch in bestimmten Situationen nach wie vor die bessere Wahl: bei dicken Konstruktionsblechen, geraden Zuschnitten in großen Stückzahlen, Teilen, die geformte Merkmale erfordern, und Legierungen, die keine Hitze vertragen. Die richtige Wahl hängt von Material, Dicke, Losgröße, Kantenanforderungen und der weiteren Verwendung des Teils nach dem Schneiden ab. Dieser Leitfaden vergleicht die wichtigsten Verfahren anhand dieser Kriterien. Er richtet sich an Inhaber von Fertigungsbetrieben, Produktionsleiter und Beschaffungsteams, die vor der Entscheidung stehen, ob sie einen Faserlaser anschaffen, weiterhin auf Outsourcing setzen oder eine gemischte Prozesslinie beibehalten sollen.
Was ist Laserschneiden von Metall und worin unterscheidet es sich von herkömmlichen Verfahren?
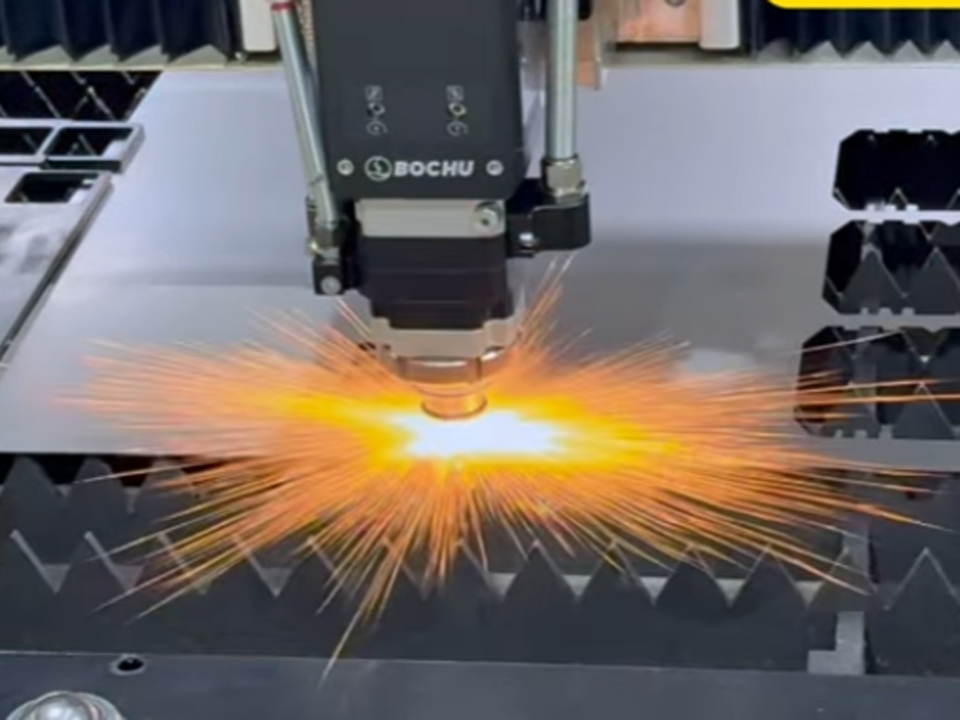
Beim Laserschneiden von Metall wird ein gebündelter, CNC-gesteuerter Strahl entlang einer programmierten Bahn geführt. Bei Faserlasersystemen schmilzt und verdampft der Strahl das Metall, und ein Spülgas bläst das geschmolzene Material aus der Schnittfuge heraus. Schneideanleitung eines Blechbearbeitungsdienstleisters stellt fest, dass Stickstoff in der Regel für Edelstahl und Aluminium und Sauerstoff für Baustahl verwendet wird.
“Der Begriff ”traditionelle Fertigung“ umfasst drei verschiedene Verfahrensgruppen:
- Mechanisches Schneiden: Scheren, Stanzen und Sägen. Ein Werkzeug kommt mit dem Metall in Kontakt und entfernt oder trennt es mit Kraft.
- Thermisches Schneiden: Plasma und Autogen. Durch Hitze und Gasgeschwindigkeit wird das Metall geschmolzen und entfernt, doch sind die Schnittspalte und die Wärmezufuhr größer als beim Laserschneiden.
- Schleifschneiden: Wasserstrahl. Mit Granat-Schleifmittel versetztes Wasser trägt das Material ohne Wärmezufuhr ab.
Der praktische Unterschied für einen Käufer liegt in der Werkzeugausstattung. Laser-, Plasma- und Wasserstrahlschneiden erfolgen alle auf Basis einer CAD-Datei, ohne dass teilespezifische Werkzeuge erforderlich sind. Beim Stanzen werden Stempel- und Matrizensätze benötigt, und das Scheren ist auf gerade Linien beschränkt. Dieser eine Unterschied ist ausschlaggebend für den Großteil der Kosten- und Vorlaufzeitunterschiede bei Kleinserien und Konstruktionsänderungen.
Laserschneiden im Vergleich zu Plasma-, Wasserstrahl-, Stanz- und Scherenverfahren: im direkten Vergleich
Die nachstehende Tabelle basiert auf den in der zuvor genannten Schneideleitfaden veröffentlichten Bereichen. Die Angaben sind als typische Werte eines Anbieters zu betrachten und stellen keine Normen oder Garantien dar. Die tatsächlichen Ergebnisse hängen vom Zustand der Maschine, der Leistung, der Materialgüte und der Programmierung ab.
| Prozess | Typischer Dickenbereich (Stahl, sofern nicht anders angegeben) | Typische Toleranz | Wärmeeinfluss auf die Kante | Teilespezifische Werkzeuge | Beste Passform | Hauptbeschränkung |
|---|---|---|---|---|---|---|
| Faserlaser | 0,5–25 mm | ±0,05 mm | Thermisch; geringe Gratbildung | Keine | Komplexe Profile, Prototypen, Kleinserien und Mischserien | Bei sehr dicken Blechen lassen Geschwindigkeit und Qualität nach; reflektierende Metalle erfordern eine Feinabstimmung |
| Plasma | 3–50 mm+ | ±0,5–1,0 mm | Sichtbare HAZ und Schlacke | Keine | Dicke Konstruktionsbleche | Breitere Schnittfuge; ungünstige Proportionen bei dünnem Blech |
| Wasserstrahl | 0,5–150 mm+ | ±0,1–0,2 mm | Keine | Keine | Wärmeempfindliche Legierungen, Verbundwerkstoffe, dickwandige Werkstoffe | Langsamer pro Teil; Kosten für Schleifmittel und Pumpe |
| CNC-Revolverstanzen | 0,5–6 mm | ±0,1 mm | Mechanik | Stanz- und Matrizensätze | Hohe Lochanzahl, geformte Merkmale, Volumen | Werkzeugkosten und Vorlaufzeit; begrenzte Dicke |
| Scheren | Bis zu 6 mm | ±0,2–0,5 mm | Mechanik | Klingen | Gerade Rohlinge in großen Stückzahlen | Nur gerade Schnitte |
| Bandsäge / Kappsäge | Stangen, Rohre, Profile | ±1–3 mm | Minimal | Keine | Material auf Länge zuschneiden | Unebenheiten, geringe Genauigkeit |
Toleranz und Kantenqualität
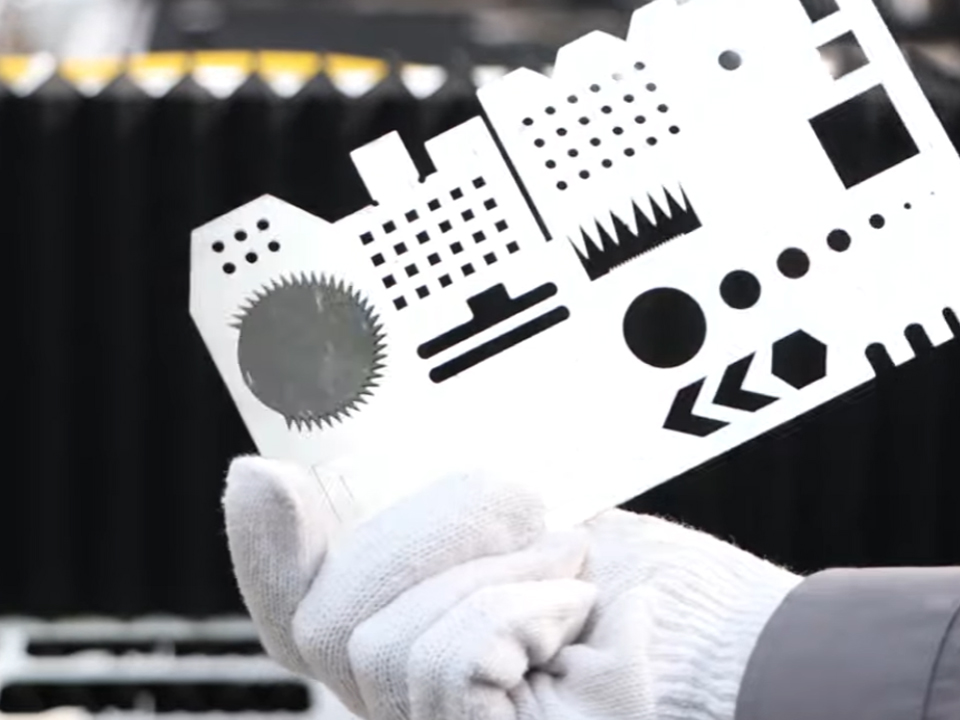
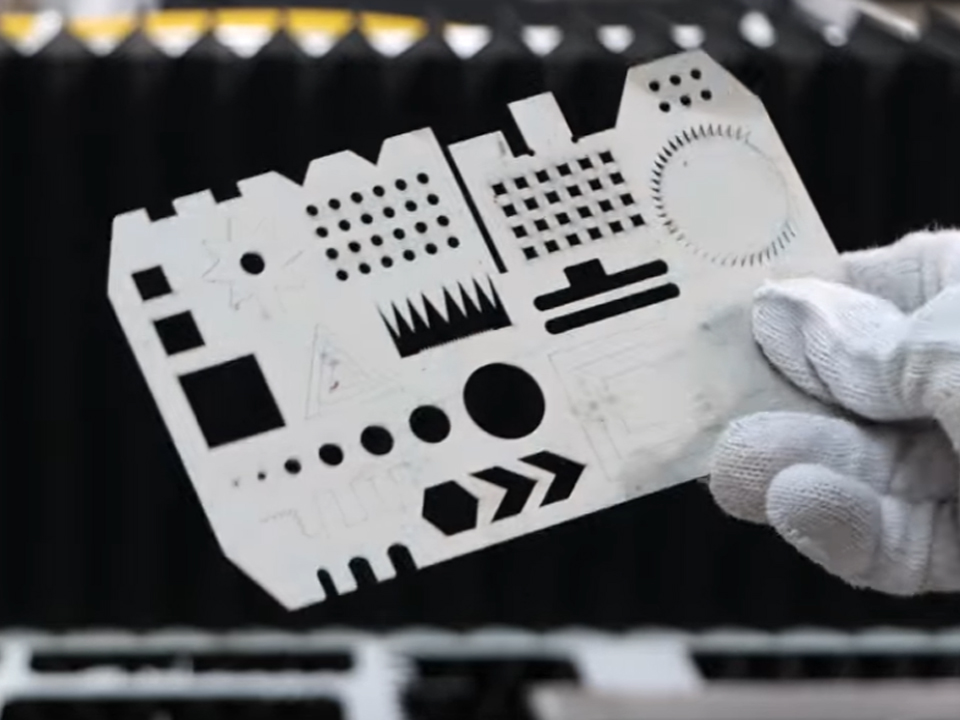
Das Laserschneiden weist in diesem Vergleich die engsten Toleranzen auf, doch der Begriff “Toleranz” muss sorgfältig betrachtet werden. Auf den Produktseiten für den Kombinationsschneider für Bleche und Rohre von BOGONG sowie für den kompakten 3030-Schneider werden jeweils eine Positioniergenauigkeit von ≤±0,03 mm und eine Wiederholgenauigkeit von ≤±0,02 mm angegeben. Dabei handelt es sich um vom Hersteller angegebene Spezifikationen zur Maschinenbewegung. Sie beschreiben, wie genau sich die Achsen bewegen, nicht jedoch die Toleranz eines fertigen Teils. Die Genauigkeit des Teils hängt auch von der Ebenheit des Materials, der thermischen Verformung bei dünnen oder schmalen Strukturen, der Fokusposition, dem Zustand der Düse, dem Schutzgas und der Aufspannung ab.
Wenn Sie Angebote vergleichen, fragen Sie nach realistischen Toleranzen für Material, Dicke und Maß der Merkmale, anstatt sich nur auf eine einzige Zahl in der Überschrift zu verlassen.
Rüstzeit und Werkzeuge
Das Laserschneiden anhand einer DXF-Datei kann ohne Wartezeit auf Werkzeuge beginnen, während für das Revolverstanzen laut demselben Leitfaden möglicherweise maßgeschneiderte Werkzeuge mit einer Vorlaufzeit von ein bis zwei Wochen erforderlich sind. Dies ist vor allem für Prototypen, Ersatzteile und Kunden von Bedeutung, die ihre Zeichnungen häufig überarbeiten. Bei stabilen Bauteilen, die in großen Stückzahlen mit vielen Löchern gefertigt werden, kann das Stanzen wettbewerbsfähig bleiben, da es die Schnittzeit pro Loch eliminiert und Merkmale in einem Arbeitsgang formen kann.
Wärmeeinflusszone und nachgelagerte Bearbeitung
Laser-, Plasma- und Autogenschneiden sind thermische Verfahren, sodass bei allen eine gewisse Wärmeeinflusszone (HAZ) entsteht. Die Frage ist, wie groß diese ist und welche Nachbehandlung die Schnittkante anschließend benötigt. Beim Plasmaschneiden entstehen eine deutlichere Wärmeeinflusszone und Schlacke, die auf passgenauigkeitskritischen Oberflächen oft abgeschliffen werden müssen. Beim Wasserstrahlschneiden wird überhaupt keine Wärme zugeführt.
Die Wahl des Zusatzgases hat eine Folge, die viele Erstkäufer übersehen. Laut der RapidDirect-Leitfaden zum Schneiden von Blechen, Beim Schneiden von Edelstahl mit Sauerstoff bleibt eine Oxidschicht zurück, die vor dem Schweißen abgeschliffen werden muss, während Stickstoff eine oxidfreie Schnittkante erzeugt. Stickstoff ist pro Schnitt teurer, sodass das günstigere Gas nicht immer auch das kostengünstigere Verfahren ist, wenn man die Schweißvorbereitung mit einberechnet.
Materialausnutzung und Betriebskosten
Durch einen schmaleren Schnittspalt und den Verzicht auf teilespezifische Werkzeuge kann ein Laser die Teile dicht auf dem Blech anordnen, wodurch der Verschnitt bei kleinen und unregelmäßig geformten Teilen reduziert wird. Der Umfang der Einsparung hängt von der Teilegeometrie ab; berechnen Sie ihn daher anhand Ihrer eigenen Schachtelungen, anstatt sich auf einen allgemeinen Prozentsatz zu verlassen.
Auch bei den Betriebskosten ist Sorgfalt geboten. Ein Laser verbraucht Strom, Hilfsgas, Optik und Düsen. Plasmaschneiden verbraucht Elektroden und Düsen. Wasserstrahlschneiden verbraucht Schleifmittel und erfordert die Wartung der Pumpe. Stanzen verbraucht Werkzeuge, die verschleißen und nachgeschliffen werden müssen. Der entscheidende Vergleich ist der Preis pro fertigem Teil, einschließlich Nachbearbeitung, und nicht der Preis pro Meter Schnittlänge.
Wo traditionelle Methoden nach wie vor sinnvoll sind
Häufig wird davon ausgegangen, dass ein Faserlaser jedes andere Schneidverfahren in einer modernen Werkstatt ersetzen sollte. Das trifft auf dünne und mittelstarke Bleche zu. In einigen Fällen trifft dies jedoch nicht zu:
- Dicke Platte. Ab einer Dicke von etwa 25 mm bei Stahl lassen laut dem Leitfaden die Qualität und Geschwindigkeit des Laserschneidens nach, sodass Plasma- oder Wasserstrahlschneiden zum Einsatz kommen. Eine höhere Laserleistung erweitert den Anwendungsbereich, doch die Wirtschaftlichkeit ändert sich je nach Dicke.
- Hitzeempfindliche Materialien. Titanhalterungen, gehärtete Werkzeugstähle und Nickellegierungen wie Inconel sind typische Anwendungsbereiche für das Wasserstrahlschneiden, wenn thermische Veränderungen an der Schnittkante nicht zulässig sind.
- Umformen in einem Arbeitsgang. Mit dem Revolverstanzen lassen sich Lamellen, Senkbohrungen und Prägungen herstellen, die mit einem Laser nicht möglich sind.
- Gerade Rohlinge in großen Mengen. Eine Schere eignet sich für schnelle und einfache gerade Schnitte.
- Material auf Länge zuschneiden. Für Stangen und Profilstücke ist eine Säge in der Regel die praktischste Wahl.
Ein anschauliches Beispiel: Ein Betrieb, der 3 mm dicke Edelstahlgehäuse in Chargen von 50 Stück mit häufigen Zeichnungsänderungen herstellt, profitiert erheblich vom Laserschneiden. Derselbe Betrieb, der 20 mm dicke Konstruktionshalterungen in großen Stückzahlen herstellt, könnte das Plasmaschneiden pro Teil als kostengünstiger empfinden, da die Kantenpräzision hier weniger wichtig ist. Dies ist ein hypothetischer Vergleich, kein Kundenbeispiel.
Für viele Fertigungsbetriebe ist eine gemischte Fertigungslinie die bessere Lösung, bei der jedes Teil mit dem kostengünstigsten Verfahren bearbeitet wird, das den jeweiligen Spezifikationen entspricht.
Materialtauglichkeit für das Faserlaserschneiden
Die Materialzusammensetzung entscheidet oft darüber, ob die Anschaffung eines Lasers sinnvoll ist. Die unten aufgeführten Werte stammen aus demselben Schneidleitfaden und dienen lediglich als Anhaltspunkt.
| Material | Typischer Leistungsbereich von Faserlasern | Was ist mit dem Lieferanten zu klären? |
|---|---|---|
| Baustahl | 0,5–25 mm | Schneiden mit Sauerstoff oder Stickstoff; erforderliche Kantenbeschaffenheit für Lackierung oder Schweißen |
| Rostfreier Stahl | 0,5–20 mm | Stickstoffverbrauch und Gasversorgung; Anforderungen an die Schweißkantenvorbereitung |
| Aluminium | 0,5–12 mm | Schlackeverhalten und Schnittparameter für Ihre Legierung und Dicke |
| Kupfer und Messing | 0,5–5 mm | Laserleistung, Rückreflexionsschutz und Testschnitte auf Ihrem Material |
| Gold und Silber (Schmuck) | Dünnes Blech; herstellerspezifisch | Spannvorrichtungen, Schnittverlust bei Edelmetallen und Verwertung von Schrott |
Reflektierende Metalle verdienen besondere Beachtung. Kupfer und Messing erfordern eine höhere Leistung und eine sorgfältige Parametereinstellung, und nicht jede Werkstatt arbeitet mit diesen Materialien. Käufer von kleinformatigen Maschinen für Schmuck und Dekorationsarbeiten können sich die Kleinste Faserlaserschneidmaschine für Messing, Gold und Silber. Auf der Produktseite werden eine Schnittgröße von 300 × 300 mm, ein vollständig geschlossenes Gehäuse sowie Leistungsoptionen von 1000 W bis 3000 W angegeben. Dort heißt es, dass die Maschine Gold, Silber, Kupfer und Edelstahl schneidet. Wie bei allen Herstellerangaben sollten Sie vor der Bestellung Testschnitte mit Ihrem eigenen Material und in der gewünschten Dicke anfordern.
Nur Blech oder Blech und Rohr: Auswahl einer Maschinenkonfiguration
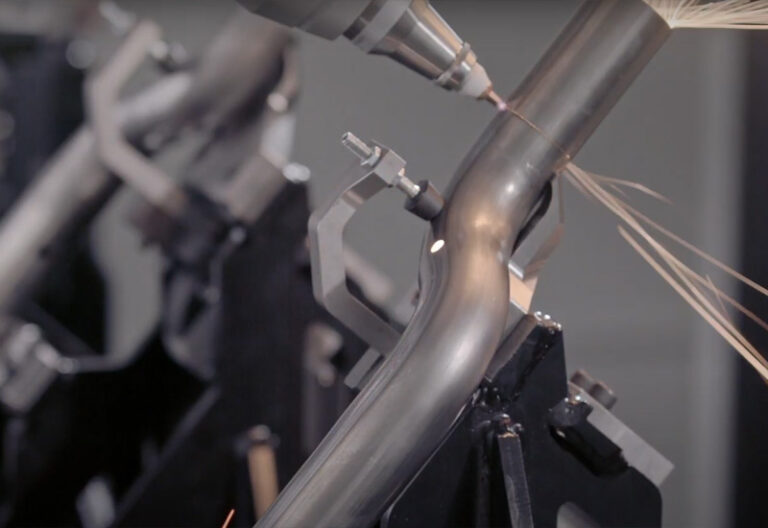
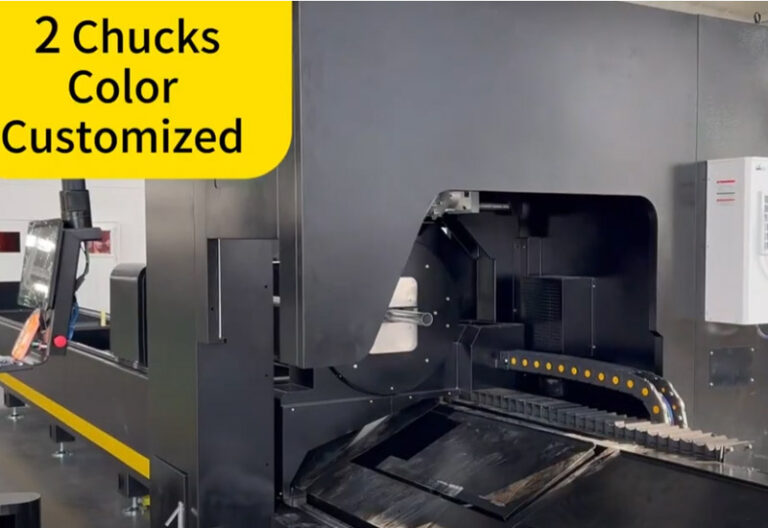
Wenn Ihre Arbeit sowohl flache als auch rohrförmige Teile umfasst, können Sie mit einer Kombinationsmaschine Platz und Investitionskosten sparen. Die Faserlaserschneidemaschine für Bleche und Rohre Das Modell von BOGONG ist mit Leistungsoptionen von 1.500 W bis 10.000 W, einer dreiphasigen 380-V-Stromversorgung und der Bearbeitung von Rohren mit gängigen Durchmessern von 20 mm bis 200 mm aufgeführt. Auf der Seite werden außerdem Schrägschnitte, Bohrungen und Langlöcher erwähnt. Da es sich hierbei um vom Anbieter angegebene Leistungsmerkmale handelt, sollten Sie diese anhand Ihrer eigenen Rohrgrößen und Wandstärken überprüfen.
Bevor Sie sich für eine Konfiguration entscheiden, sollten Sie drei Kompromisse berücksichtigen:
- Gemeinsame Betriebszeit. Eine Maschine, die beide Aufgaben erfüllt, wird zum Engpass, wenn sowohl die Nachfrage nach Blechen als auch nach Rohren hoch ist. Zwei spezielle Maschinen beanspruchen zwar mehr Stellfläche und verursachen höhere Kosten, ermöglichen jedoch eine parallele Produktion.
- Leistungsstufe. Eine höhere Leistung erweitert den Dickenbereich, führt jedoch nicht automatisch zu besseren Ergebnissen bei dünnem Material. Zudem steigen dadurch die Anforderungen an die Stromversorgung, die Kühlung und den Gasverbrauch.
- Aufteilung der Rohrleitungsarbeiten. Wenn das Schneiden von Rohren nur gelegentlich anfällt, kann eine Blechbearbeitungsmaschine in Kombination mit ausgelagerten Rohrbearbeitungsarbeiten kostengünstiger sein als ein integriertes System.
Nach dem Schneiden: Kennzeichnung, Gravur und Rückverfolgbarkeit
Das Schneiden ist selten der letzte Schritt. Teile müssen oft mit Seriennummern, Barcodes, Logos, Strukturen oder Reliefs versehen werden, und genau hier ergänzen Lasermarkier- und -gravurmaschinen eine Schneidanlage. Dabei handelt es sich um andere Maschinentypen als Schneidemaschinen, und sie sollten nicht als Ersatz für eine Schneidemaschine betrachtet werden.
- Serialisierung und Rückverfolgbarkeit. Die 30W Faserlaser-Beschriftungsmaschine wird als kompakter All-in-One-Markierer für Logos, Barcodes und Seriennummern auf Metallen wie Edelstahl, Titan, Aluminium, Kupfer und Messing beschrieben. Dies eignet sich zur Chargenkennzeichnung von Zuschnitten.
- Relief und Struktur auf Metall. Die 3D-Faserlasergravierer für Metall ist für die tiefe Gravur von Texturen und Reliefs auf Metallformen ausgelegt, was für Betriebe relevant ist, die auch Werkzeuge oder Zierteile herstellen.
- Größere Beschriftungsflächen. A Großflächen-3D-Faserlaser-Graviergerät ist mit Bearbeitungsflächen von 300 × 300 mm bis zu 800 × 800 mm aufgeführt. Der Anbieter selbst weist darauf hin, dass sich 3D-Reliefarbeiten für kleine, präzise Designs eignen und dass Käufer nicht davon ausgehen sollten, dass die Maschine bei großen Reliefarbeiten eine CNC-Fräse ersetzen kann.
- Nichtmetallische Bauteile. Baugruppen enthalten häufig Kunststoff- oder Glasteile. A 3D-UV-Laserbeschriftungsmaschine ist zum Markieren von Glas und Kunststoff auf gekrümmten oder unregelmäßigen Oberflächen vorgesehen.
- Texturierung von Waffenbauteilen. Für die Prägung und die Strukturierung der Oberflächen von Metall-, Kohlefaser- und Polymerteilen gibt der Anbieter eine Faserlaser-Graviermaschine. Die Vorschriften zur Kennzeichnung und Zulassung von Schusswaffen unterscheiden sich je nach Rechtsgebiet, daher sollten Käufer vor dem Kauf die örtlichen Bestimmungen prüfen.
Was Sie bei der Bewertung eines Anbieters für Laserschneiden beachten sollten
Nutzen Sie diese Kriterien zum Vergleich von Lieferanten, ganz gleich, ob Sie Ausrüstung kaufen oder Teile auslagern:
- Führen Sie Probeschnitte an Ihrem Material durch. Fordern Sie Musterteile in der von Ihnen gewünschten Güteklasse und Stärke mit Angaben zu Kantenmaßen und Toleranzen an.
- Eindeutige Definitionen der Spezifikationen. Fragen Sie nach, ob sich die angegebene Genauigkeit auf die Achsenpositionierung oder auf die Toleranz des Fertigteils bezieht.
- Laserquelle und Leistungsoptionen. Lassen Sie sich die Marke des Herstellers, die Leistung und die Garantiebedingungen schriftlich bestätigen.
- Sicherheitskonzeption. Erkundigen Sie sich nach der Lasersicherheitsklasse, der Gehäuseausführung und allen Zertifizierungsunterlagen, die für Ihren Markt erforderlich sind.
- Verbrauchsmaterialien und Ersatzteile. Rufen Sie eine Liste der Düsen, Linsen und Schutzscheiben mit den voraussichtlichen Austauschintervallen ab.
- Gas- und Versorgungsbedarf. Überprüfen Sie die Art des Hilfsgases, dessen Reinheit, den Durchfluss, die Kühlung und die Stromversorgung.
- Schulungen und Kundendienst. Erfahren Sie, wie der Fernsupport über Zeitzonen hinweg funktioniert und wer sich um Garantieansprüche kümmert.
Was sollten Käufer angeben, bevor sie ein Angebot anfordern?
Eine präzise Anfrage führt zu einem präzisen Angebot. Bitte halten Sie Folgendes bereit:
- Werkstoffe und Güteklassen, wie beispielsweise Kohlenstoffstahl, Edelstahl 304, Aluminium 5052 oder Messing, und ob Sie regelmäßig reflektierende Metalle schneiden.
- Dickenbereich und das dickste Material, das Sie in größeren Mengen schneiden werden. Die Dicke hat einen größeren Einfluss auf die Leistungsauswahl und den Preis als jede andere Variable.
- Maximale Blechabmessungen, Rohrdurchmesser und Wandstärken.
- Bestellmenge und Losgröße, damit der Lieferant den Bedarf an Verschachtelung, Beladung und Automatisierung einschätzen kann.
- Kritische Toleranzen, die mit bestimmten Elementen einer Zeichnung verknüpft sind.
- Anforderungen an die Kanten, wie z. B. schweißfertig, lackierfertig oder gratfrei.
- Sekundäre Arbeitsgänge, einschließlich Anreißen, Biegen und Schweißen, sodass die Fertigungslinie als Ganzes geplant wird.
- Bedingungen vor Ort, einschließlich Spannung, Ein- oder Dreiphasenstrom sowie Gasversorgung.
- Beispielzeichnungen für einen Probeschnitt.
Sobald diese Angaben vorliegen, senden Sie Ihre Zeichnungen und die Materialliste an den Lieferanten und bitten Sie um eine Konfigurationsempfehlung mit Testschnitt-Ergebnissen für Ihr anspruchsvollstes Teil.
Häufig gestellte Fragen
Ist das Laserschneiden beim Bearbeiten von Blechen besser als das Plasmaschneiden?
Bei dünnen und mittelstarken Blechen bietet das Laserschneiden in der Regel engere Toleranzen, sauberere Kanten und einen geringeren Aufwand bei der Nachbearbeitung. Das Plasmaschneiden ist in der Regel wirtschaftlicher bei dicken Konstruktionsblechen, bei denen die Kantenpräzision weniger wichtig ist. Die richtige Wahl hängt von der Dicke, dem Material und den Anforderungen an das Bauteil ab.
Welche Materialstärke kann ein Faserlaser im Vergleich zu anderen Verfahren schneiden?
Ein veröffentlichter Leitfaden gibt für Baustahl bei einem Faserlaser Werte von etwa 0,5–25 mm, für das Plasmaschneiden 3–50 mm oder mehr und für das Wasserstrahlschneiden 0,5–150 mm oder mehr an. Die tatsächlichen Grenzwerte hängen von der Laserleistung, dem Werkstoff und der erforderlichen Kantenqualität ab.
Entsteht beim Laserschneiden eine Wärmeeinflusszone?
Ja. Das Laserschneiden ist ein thermisches Verfahren, daher entsteht immer eine gewisse Wärmeeinflusszone. Bei dünnen Blechen ist diese in der Regel schmaler als beim Plasmaschneiden. Beim Wasserstrahlschneiden entsteht keine Wärme. Bitten Sie Ihren Lieferanten, die Kantenqualität Ihres Materials zu überprüfen.
Kann ein Faserlaser Messing, Kupfer, Gold und Silber schneiden?
Faserlaser können diese Metalle schneiden, doch aufgrund ihres Reflexionsverhaltens sind sie schwieriger zu bearbeiten als Stahl. In der Regel sind dafür eine höhere Leistung, genau abgestimmte Parameter und manchmal ein Rückreflexionsschutz erforderlich. Die maximale Schnittstärke ist geringer; bitten Sie daher um Testschnitte an Ihrem Material.
Brauche ich nach dem Kauf eines Laserschneiders noch eine Stanzmaschine oder eine Schere?
Oftmals ja. Durch Stanzen lassen sich Lamellen und Prägungen herstellen, die mit einem Laser nicht möglich sind, und das Scheren ist bei geraden Zuschnitten in großen Stückzahlen schnell. Viele Betriebe unterhalten eine gemischte Fertigungslinie und wählen für jedes Teil das kostengünstigste geeignete Verfahren aus.
Kann eine Laserbeschriftungsmaschine Metall schneiden?
Markier- und Graviermaschinen sind für die Oberflächenmarkierung, die Anbringung von Seriennummern und Reliefarbeiten konzipiert, nicht jedoch zum Schneiden von Blechen oder Rohren. Zum Schneiden benötigen Sie eine Faserlaserschneidemaschine mit entsprechender Leistung und einem Schneidkopf.
Was muss ich einem Lieferanten zukommen lassen, um ein genaues Angebot für Laserschneiden zu erhalten?
Bitte geben Sie die Werkstoffgüten, den Dickenbereich, die Abmessungen der Bleche oder Rohre, die Losgrößen, die kritischen Toleranzen, die Anforderungen an die Kanten, die Folgebearbeitungen, die örtliche Stromversorgung sowie Musterzeichnungen an. Diese Angaben bestimmen die Leistung, die Tischgröße, den Gasbedarf und den Preis.


Heißer Klick
Kontakt
Anmeldung
©Copyright [bogonglaser.com]. BOGONG Laser Maschine Lieferant Alle Rechte vorbehalten.