Corte de metal con láser frente a los métodos de fabricación tradicionales
Corte por láser de fibra frente al corte por plasma, chorro de agua, punzonado y cizallado: una comparación para el comprador sobre tolerancias, límites de espesor, efectos térmicos, factores que influyen en el coste y preparación de solicitudes de presupuesto.

El corte de metal con láser suele ser la opción más adecuada para piezas de chapa y tubos de espesor fino a medio que presentan perfiles complejos, requisitos de ajuste muy precisos o diseños que varían de un pedido a otro. Los métodos tradicionales, como el corte por plasma, el corte por chorro de agua, el punzonado con torreta, la cizalladura y el serrado, siguen siendo la mejor opción en situaciones específicas: chapas estructurales gruesas, piezas en bruto rectas en grandes volúmenes, piezas que requieren elementos conformados y aleaciones que no toleran el calor. La elección adecuada depende del material, el espesor, el tamaño del lote, los requisitos de los bordes y el tratamiento posterior de la pieza tras el corte. Esta guía compara los principales procesos en función de estos criterios. Está dirigida a propietarios de talleres de fabricación, jefes de producción y equipos de compras que deben decidir si adquirir un láser de fibra, seguir subcontratando o mantener una línea de producción mixta.
¿Qué es el corte de metal con láser y en qué se diferencia de los métodos tradicionales?
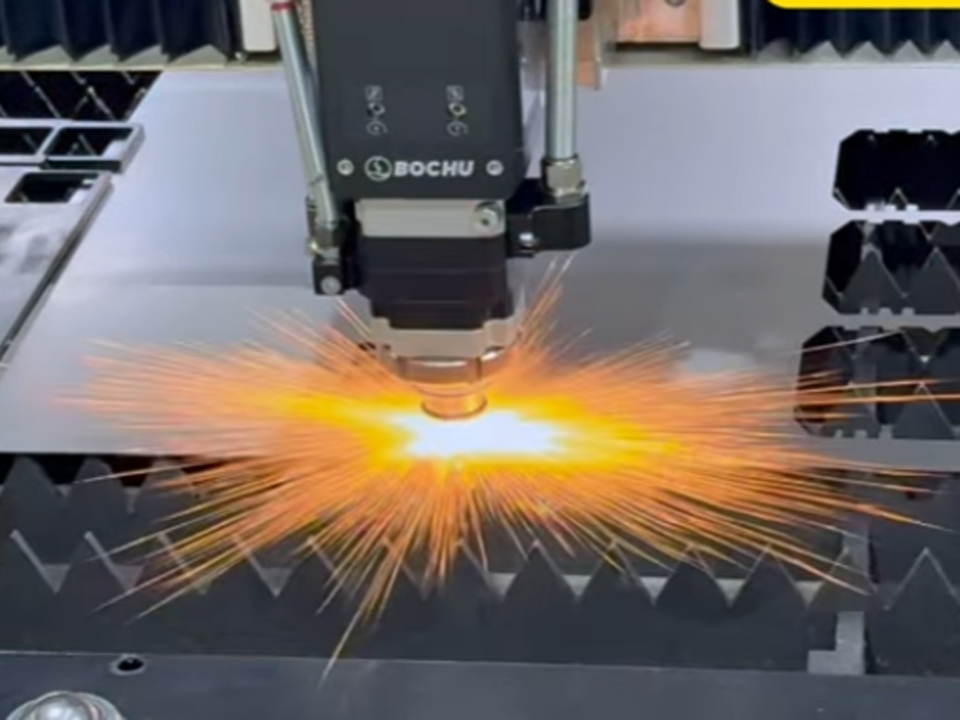
El corte de metal por láser consiste en dirigir un rayo concentrado, controlado por CNC, a lo largo de una trayectoria programada. En los sistemas de láser de fibra, el rayo funde y vaporiza el metal, y un gas auxiliar expulsa el material fundido fuera del corte. Guía de corte de un proveedor de servicios de chapistería señala que, por lo general, se utiliza nitrógeno para el acero inoxidable y el aluminio, y oxígeno para el acero dulce.
“El término ”fabricación tradicional» abarca tres familias diferentes de procesos:
- Corte mecánico: cizallado, punzonado y serrado. Una herramienta entra en contacto con el metal y lo retira o separa por la fuerza.
- Corte térmico: plasma y oxicorte. El calor y la velocidad del gas funden y eliminan el metal, pero el corte y el aporte de calor son mayores que con un láser.
- Corte abrasivo: chorro de agua. El agua mezclada con abrasivo de granate erosiona el material sin aportar calor.
La diferencia práctica para un comprador radica en las herramientas. El corte por láser, por plasma y por chorro de agua se realizan a partir de un archivo CAD sin necesidad de herramientas específicas para cada pieza. El punzonado requiere juegos de punzón y matriz, y el corte por cizalla se limita a líneas rectas. Esa única diferencia es la que determina en gran medida la diferencia de coste y de plazo de entrega en las tiradas cortas y los cambios de diseño.
Corte por láser frente a corte por plasma, chorro de agua, punzonado y cizallado: comparación directa
La tabla que figura a continuación se basa en los rangos publicados en la guía de corte mencionada anteriormente. Las cifras deben considerarse valores orientativos de un proveedor concreto, y no normas ni garantías. Los resultados reales dependen del estado de la máquina, la potencia, la calidad del material y la programación.
| Proceso | Rango de espesores habitual (acero, salvo que se indique lo contrario) | Tolerancia típica | Efecto del calor en el borde | Herramientas específicas para cada pieza | Mejor ajuste | Limitación principal |
|---|---|---|---|---|---|---|
| Láser de fibra | 0,5–25 mm | ±0,05 mm | Térmica; con poca rebaba | Ninguno | Perfiles complejos, prototipos, tiradas cortas y mixtas | La velocidad y la calidad disminuyen con chapas muy gruesas; los metales reflectantes requieren un ajuste |
| Plasma | 3–50 mm+ | ±0,5–1,0 mm | HAZ y escoria visibles | Ninguno | Chapa estructural gruesa | Corte más ancho; proporciones inadecuadas en chapas finas |
| Chorro de agua | 0,5–150 mm+ | ±0,1–0,2 mm | Ninguno | Ninguno | Aleaciones sensibles al calor, materiales compuestos, materiales de gran espesor | Menor velocidad por pieza; costes de abrasivos y de la bomba |
| Punzonado con torreta CNC | 0,5–6 mm | ±0,1 mm | Mecánica | Juegos de punzones y matrices | Gran número de orificios, elementos conformados, volumen | Coste de los utillajes y plazo de entrega; espesor limitado |
| Corte | Hasta 6 mm | ±0,2–0,5 mm | Mecánica | Cuchillas | Piezas en bruto rectas en grandes cantidades | Solo cortes rectos |
| Sierra de cinta / sierra de corte | Barras, tubos, perfiles | ±1–3 mm | Mínimo | Ninguno | Cortar el material a la longitud deseada | Acabado irregular, baja precisión |
Tolerancia y calidad de los bordes
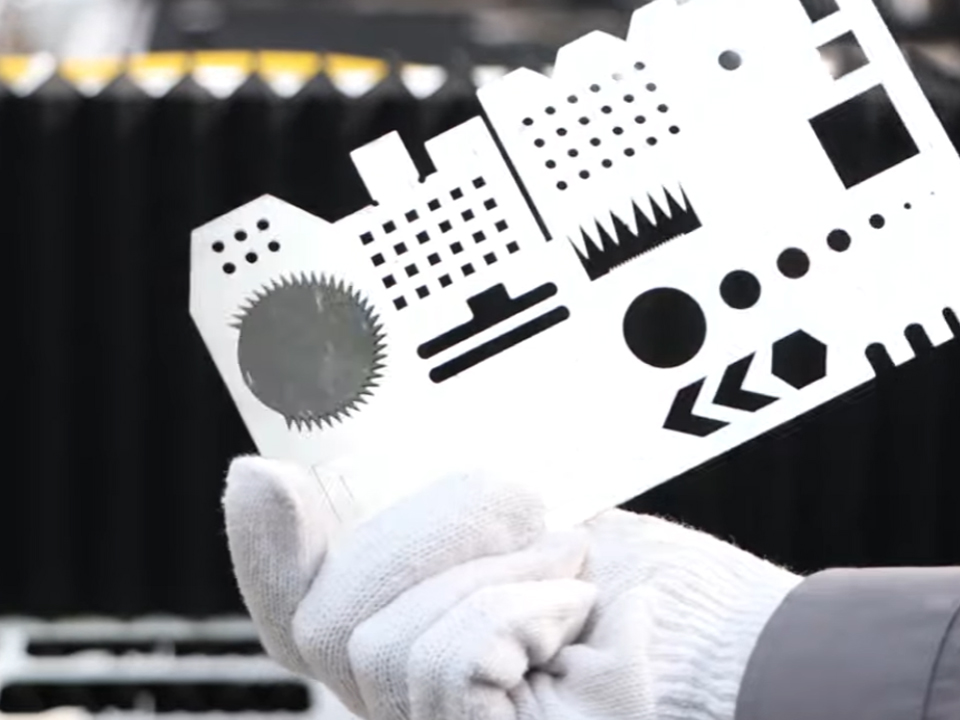
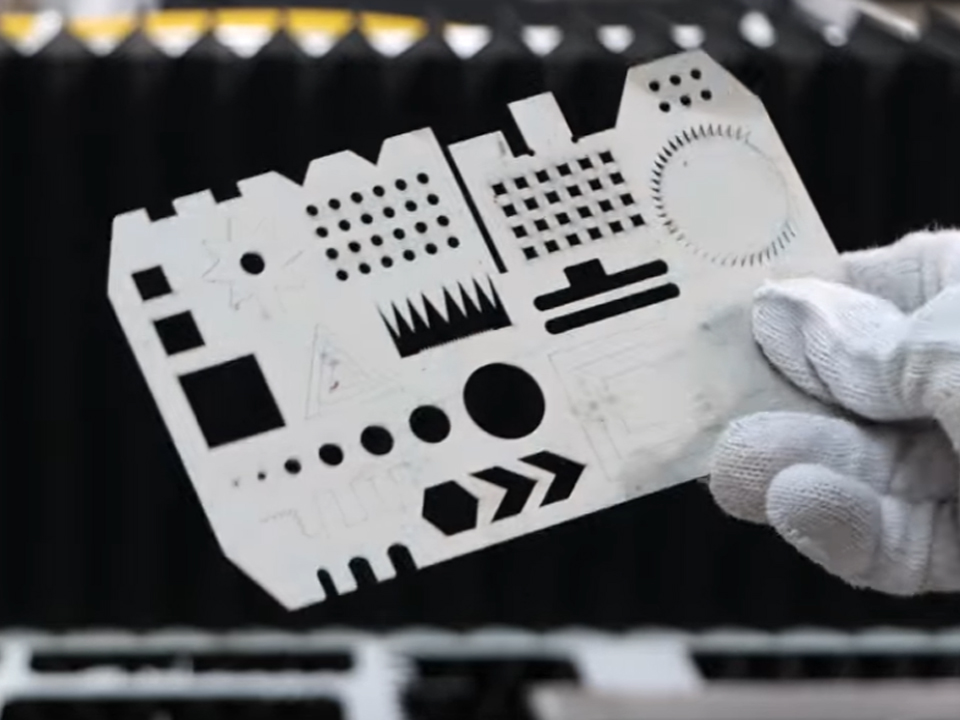
El corte por láser presenta la tolerancia más ajustada en esta comparación, pero hay que leer con atención el concepto de “tolerancia”. Tanto en las páginas de producto de la cortadora combinada para chapas y tubos de BOGONG como en las de su cortadora compacta 3030 se indica una precisión de posicionamiento de ≤±0,03 mm y una repetibilidad de ≤±0,02 mm. Se trata de especificaciones de movimiento de la máquina indicadas por el proveedor. Describen la precisión con la que se mueven los ejes, no la tolerancia de una pieza acabada. La precisión de la pieza también depende de la planitud del material, la distorsión térmica en elementos delgados o estrechos, la posición del foco, el estado de la boquilla, el gas auxiliar y la sujeción.
Cuando compares presupuestos, solicita una tolerancia realista en cuanto al material, el espesor y las dimensiones de las características, en lugar de fijarte únicamente en una cifra general.
Tiempo de preparación y utillaje
El corte por láser a partir de un archivo DXF puede iniciarse sin tener que esperar a las herramientas, mientras que el punzonado con torreta puede requerir utillaje a medida con un plazo de entrega de una a dos semanas, según la misma guía. Esto es especialmente importante para prototipos, piezas de recambio y clientes que revisan los planos con frecuencia. En el caso de una pieza estable fabricada en grandes cantidades con muchos orificios, el punzonado puede seguir siendo competitivo, ya que elimina el tiempo de corte por orificio y permite conformar elementos en la misma carrera.
Zona afectada por el calor y procesamiento posterior
El láser, el plasma y el oxicorte son procesos térmicos, por lo que todos ellos generan una zona afectada por el calor (HAZ). La cuestión es cuánta y qué tratamiento necesita el borde después. El plasma deja una HAZ más visible y escorias que, a menudo, hay que lijar en superficies en las que el ajuste es fundamental. El chorro de agua no aporta calor alguno.
La elección del gas auxiliar tiene una consecuencia posterior que muchos compradores primerizos pasan por alto. Según el Guía de RapidDirect para el corte de chapa metálica, el corte de acero inoxidable asistido por oxígeno deja una capa de óxido que hay que eliminar mediante esmerilado antes de soldar, mientras que el nitrógeno proporciona un borde libre de óxido. El nitrógeno cuesta más por corte, por lo que el gas más barato no siempre supone el proceso más económico si se tiene en cuenta la preparación para la soldadura.
Utilización de materiales y costes de explotación
Un corte más estrecho y la ausencia de herramientas específicas para cada pieza permiten que el láser agrupe las piezas muy juntas en la chapa, lo que reduce los residuos en piezas pequeñas e irregulares. La cuantía del ahorro depende de la geometría de la pieza, por lo que conviene calcularlo a partir de tus propios agrupamientos en lugar de basarte en un porcentaje general.
Los costes operativos requieren la misma atención. Un láser consume electricidad, gas auxiliar, componentes ópticos y boquillas. El plasma consume electrodos y boquillas. El chorro de agua consume abrasivo y requiere mantenimiento de la bomba. El punzonado consume herramientas que se desgastan y deben volver a afilarse. La comparación que importa es el coste por pieza acabada, incluidas las operaciones secundarias, no el coste por metro cortado.
Cuando los métodos tradicionales siguen teniendo sentido
Una idea muy extendida es que un láser de fibra debería sustituir a cualquier otro proceso de corte en un taller moderno. Esto es cierto en el caso de las chapas finas y de grosor medio. Sin embargo, no se cumple en varios casos:
- Placa gruesa. Según la guía, a partir de unos 25 mm de espesor en acero, la calidad y la velocidad del corte por láser disminuyen, y el corte por plasma o por chorro de agua pasa a ser la opción preferida. Una mayor potencia del láser amplía el rango de aplicación, pero la rentabilidad varía en función del espesor.
- Materiales sensibles al calor. Los soportes de titanio, los aceros para herramientas templados y las aleaciones de níquel, como el Inconel, son materiales típicos para el corte por chorro de agua cuando no se admite ningún cambio térmico en el borde.
- Conformado en una sola operación. El punzonado con torreta permite crear rejillas, avellanados y relieves que el láser no puede realizar.
- Piezas en bruto rectas a granel. Una cizalla es rápida y sencilla para realizar cortes rectos.
- Cortar el material a la longitud deseada. Una sierra suele ser la opción más práctica para vigas y perfiles estructurales.
Un ejemplo ilustrativo: un taller que fabrica carcasas de acero inoxidable de 3 mm en lotes de 50, con cambios frecuentes en los planos, saca mucho partido al corte por láser. En cambio, ese mismo taller, si fabricara soportes estructurales de 20 mm en grandes cantidades, podría encontrar que el corte por plasma resulta más económico por pieza, ya que la precisión de los bordes es menos importante. Se trata de una comparación hipotética, no de un caso real de un cliente.
Para muchos fabricantes, la mejor estrategia es una línea de producción mixta en la que cada pieza se somete al método más económico que cumpla con sus especificaciones.
Idoneidad de los materiales para el corte por láser de fibra
La combinación de materiales suele ser determinante a la hora de decidir si merece la pena adquirir un láser. Los rangos que se indican a continuación proceden de la misma guía de corte y son meramente orientativos.
| Material | Gama típica de láseres de fibra | Qué hay que comprobar con el proveedor |
|---|---|---|
| Acero dulce | 0,5–25 mm | Corte con oxígeno frente a corte con nitrógeno; acabado del borde necesario para pintar o soldar |
| Acero inoxidable | 0,5–20 mm | Consumo de nitrógeno y suministro de gas; requisitos para los bordes listos para soldar |
| Aluminio | 0,5–12 mm | Comportamiento de la escoria y parámetros de corte para tu aleación y espesor |
| Cobre y latón | 0,5–5 mm | Potencia del láser, protección contra la reflexión trasera y cortes de prueba en tu material |
| Oro y plata (joyería) | Lámina fina; específica del proveedor | Fijación, pérdida por corte en metales preciosos y recuperación de residuos |
Los metales reflectantes merecen una atención especial. El cobre y el latón requieren mayor potencia y un ajuste minucioso de los parámetros, y no todos los talleres los trabajan. Quienes deseen adquirir máquinas de pequeño formato para joyería y trabajos decorativos pueden consultar la cortadora láser de fibra más pequeña para latón, oro y plata. La página del producto describe un tamaño de corte de 300 × 300 mm, una cabina totalmente cerrada y opciones de potencia que van desde los 1000 W hasta los 3000 W. Se indica que la máquina corta oro, plata, cobre y acero inoxidable. Al igual que con cualquier afirmación del proveedor, solicita que realicen cortes de prueba con tu propio material y espesor antes de realizar el pedido.
Solo chapa o chapa y tubo: cómo elegir la configuración de la máquina
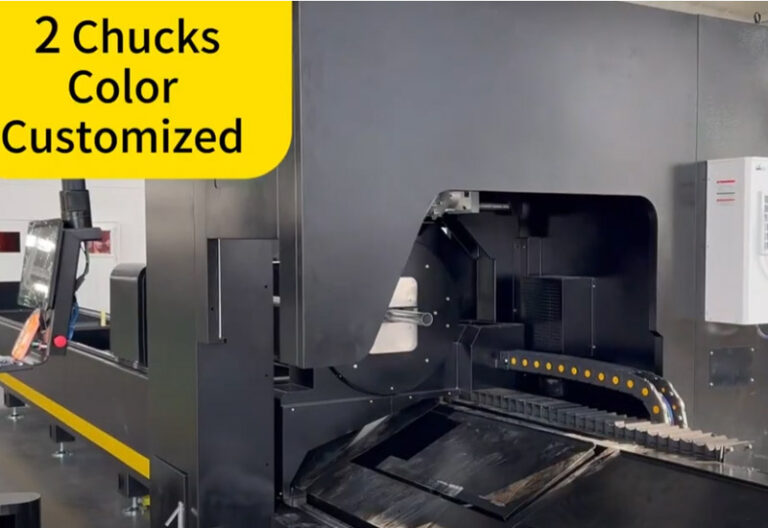
Si tu trabajo incluye tanto piezas planas como tubulares, una máquina combinada puede ahorrarte espacio y inversión. La Máquina de corte por láser de fibra para chapas y tubos El modelo de BOGONG se presenta con opciones de potencia que van de 1.500 W a 10.000 W, alimentación trifásica de 380 V y procesamiento de tubos con diámetros habituales de entre 20 mm y 200 mm. La página también menciona el corte en bisel, el taladrado y el ranurado. Se trata de prestaciones indicadas por el proveedor, por lo que conviene comprobarlas en función de las dimensiones y el espesor de pared de sus propios tubos.
Hay tres aspectos que hay que tener en cuenta antes de elegir una configuración:
- Tiempo de actividad compartido. Una sola máquina que realice ambas tareas se convierte en un cuello de botella si la demanda de chapas y tubos es elevada. Dos máquinas específicas ocupan más espacio y suponen un mayor coste, pero permiten la producción en paralelo.
- Nivel de potencia. Una mayor potencia amplía el rango de espesores, pero no mejora automáticamente los resultados en materiales finos. Además, aumenta los requisitos eléctricos, de refrigeración y de gas.
- Reparto de trabajo en el metro. Si el corte de tubos es solo ocasional, una máquina para chapa con el trabajo de tubos subcontratado puede resultar más económica que el sistema integrado.
Tras el corte: marcado, grabado y trazabilidad
El corte rara vez es el último paso. A menudo, las piezas necesitan números de serie, códigos de barras, logotipos, texturas o relieves, y ahí es donde las máquinas de marcado y grabado por láser complementan una línea de corte. Se trata de tipos de máquinas distintos de las cortadoras, y no deben considerarse sustitutos de una máquina de corte.
- Serialización y trazabilidad. En Máquina de marcado láser de fibra de 30 W Se describe como un marcador compacto «todo en uno» para logotipos, códigos de barras y números de serie en metales como el acero inoxidable, el titanio, el aluminio, el cobre y el latón. Es ideal para la identificación de lotes en piezas cortadas.
- Relieve y textura en metal. En Grabadora láser 3D de fibra para metal Está diseñado para el grabado profundo de texturas y relieves en moldes metálicos, lo que resulta de gran utilidad para los talleres que también fabrican utillaje o piezas decorativas.
- Áreas de marcado más amplias. A grabadora láser de fibra 3D de gran superficie Se ofrece con áreas de marcado que van desde los 300 × 300 mm hasta los 800 × 800 mm. El propio proveedor advierte de que el trabajo en relieve 3D es adecuado para diseños pequeños y precisos, y que los compradores no deben esperar que la máquina sustituya a una fresadora CNC en trabajos de relieve de gran envergadura.
- Componentes no metálicos. Los conjuntos suelen incluir piezas de plástico o de cristal. A Máquina de marcado láser UV 3D Está indicado para marcar vidrio y plástico en superficies curvas o irregulares.
- Texturización de componentes de armas de fuego. Para el punteado y el texturizado de superficies de agarre en piezas de metal, fibra de carbono y polímeros, el proveedor indica un máquina de grabado con pistola láser de fibra. Las normas relativas al marcado y la concesión de licencias de armas de fuego varían según la jurisdicción, por lo que los compradores deben consultar los requisitos locales antes de realizar la inversión.
Qué hay que tener en cuenta a la hora de evaluar a un proveedor de corte por láser
Utiliza estos criterios para comparar proveedores, tanto si vas a comprar equipos como si vas a subcontratar la fabricación de piezas:
- Haz unos cortes de prueba en tu material. Solicita muestras de piezas con el grado y el espesor que necesites, indicando las medidas de los bordes y las tolerancias.
- Definiciones claras de las especificaciones. Pregunta si la precisión indicada se refiere al posicionamiento de los ejes o a la tolerancia de la pieza acabada.
- Fuente láser y opciones de potencia. Confirma por escrito la marca del producto, la potencia y las condiciones de la garantía.
- Diseño de seguridad. Solicita la clasificación de seguridad del láser, el diseño de la carcasa y cualquier documento de certificación que requiera tu mercado.
- Consumibles y piezas de recambio. Consigue una lista de boquillas, lentes y ventanas protectoras, con los intervalos de sustitución previstos.
- Necesidades de gas y servicios públicos. Comprueba el tipo de gas auxiliar, su pureza, el caudal, la refrigeración y el suministro eléctrico.
- Formación y asistencia posventa. Descubre cómo funciona la asistencia remota entre diferentes zonas horarias y quién se encarga de las reclamaciones de garantía.
¿Qué deben especificar los compradores antes de solicitar un presupuesto?
Una solicitud precisa da lugar a un presupuesto preciso. Prepara lo siguiente:
- Materiales y calidades, como el acero al carbono, el acero inoxidable 304, el aluminio 5052 o el latón, y si sueles cortar metales reflectantes.
- Rango de espesores y el material más grueso que vas a cortar en serie. El grosor influye en la elección de la potencia y en el precio más que cualquier otra variable.
- Tamaño máximo de las chapas, diámetros de los tubos y espesores de pared.
- Cantidad del pedido y tamaño del lote, para que el proveedor pueda evaluar las necesidades de anidamiento, carga y automatización.
- Tolerancias críticas, vinculadas a elementos concretos de un plano.
- Requisitos de Edge, como «listo para soldar», «listo para pintar» o «sin rebabas».
- Operaciones secundarias, incluyendo el marcado, el plegado y la soldadura, por lo que la línea de producción se planifica en su conjunto.
- Condiciones del emplazamiento, incluyendo la tensión, la alimentación monofásica o trifásica y el suministro de gas.
- Ejemplos de planos para realizar un corte de prueba.
Cuando tengas listos estos datos, envía tus planos y la lista de materiales al proveedor y solicita una recomendación de configuración con los resultados de los cortes de prueba para tu pieza más exigente.
Preguntas frecuentes
¿Es el corte por láser mejor que el corte por plasma para la chapa?
En el caso de chapas finas y de grosor medio, el corte por láser suele ofrecer tolerancias más ajustadas, bordes más limpios y requiere menos acabados secundarios. El corte por plasma suele ser más económico para chapas estructurales gruesas, en las que la precisión de los bordes es menos importante. La elección adecuada depende del grosor, el material y los requisitos de la pieza.
¿Qué grosor puede cortar un láser de fibra en comparación con otros métodos?
Una guía publicada indica unos valores de entre 0,5 y 25 mm para el acero dulce con láser de fibra, de entre 3 y 50 mm o más para el corte por plasma, y de entre 0,5 y 150 mm o más para el corte por chorro de agua. Los límites reales dependen de la potencia del láser, del material y de la calidad de corte requerida.
¿El corte por láser genera una zona afectada por el calor?
Sí. El corte por láser es un proceso térmico, por lo que siempre se produce cierta zona afectada térmicamente (HAZ). Por lo general, es más estrecha que la del corte por plasma en chapas finas. El corte por chorro de agua no genera calor. Pide a tu proveedor que compruebe la calidad de los bordes de tu material.
¿Puede un láser de fibra cortar latón, cobre, oro y plata?
Los láseres de fibra pueden cortar estos metales, pero su reflectividad los hace más difíciles de cortar que el acero. Por lo general, requieren una mayor potencia, parámetros ajustados y, en ocasiones, protección contra la reflexión trasera. El espesor máximo es menor, por lo que se recomienda solicitar cortes de prueba en su material.
¿Sigo necesitando una punzonadora o una cizalla después de comprar una cortadora láser?
A menudo, sí. El punzonado permite crear rejillas y relieves que el láser no puede producir, y el cizallado es rápido para piezas en bruto rectas en grandes cantidades. Muchos talleres cuentan con una línea de producción mixta y envían cada pieza al método adecuado más económico.
¿Puede una máquina de marcado láser cortar metal?
Las máquinas de marcado y grabado están diseñadas para el marcado de superficies, números de serie y trabajos en relieve, no para cortar chapas ni tubos. Para cortar, necesitas una máquina de corte por láser de fibra con la potencia adecuada y un cabezal de corte.
¿Qué datos debo facilitar a un proveedor para obtener un presupuesto preciso de corte por láser?
Envíenos los tipos de material, el rango de espesores, las dimensiones de las chapas o los tubos, el tamaño de los lotes, las tolerancias críticas, los requisitos relativos a los bordes, las operaciones secundarias, el suministro eléctrico local y los planos de muestra. Estos datos determinan la potencia, el tamaño de la mesa, los requisitos de gas y el precio.


Hot Click
Contacte con nosotros
Aplicación
©Copyright [bogonglaser.com]. BOGONG Laser Machine Supplier Todos los derechos reservados.