Lazerle Metal Kesim ve Geleneksel İmalat Yöntemleri
Fiber lazer kesim ile plazma, su jeti, delme ve kesme yöntemlerinin karşılaştırılması: Tolans, kalınlık sınırları, ısı etkileri, maliyet faktörleri ve teklif talebi hazırlığı konularında bir alıcı kılavuzu.

Lazerle metal kesim, genellikle karmaşık profillere sahip, sıkı birleştirme gereklilikleri olan veya siparişten siparişe değişen tasarımlara sahip ince ila orta kalınlıktaki sac ve boru parçaları için daha uygun bir seçenektir. Plazma kesim, su jeti kesim, taret delme, kesme ve testereyle kesme gibi geleneksel yöntemler, kalın yapısal levhalar, hacimli düz kesim parçaları, şekillendirilmiş özelliklere ihtiyaç duyan parçalar ve ısıya dayanamayan alaşımlar gibi belirli durumlarda hâlâ daha avantajlıdır. Doğru seçim, malzemeye, kalınlığa, parti büyüklüğüne, kenar gereksinimlerine ve kesimden sonra parçaya ne olacağına bağlıdır. Bu kılavuz, ana süreçleri bu kriterler açısından karşılaştırmaktadır. Kılavuz, fiber lazer satın almayı, dış kaynak kullanımına devam etmeyi veya karma bir üretim hattını sürdürmeyi değerlendiren imalat atölyesi sahipleri, üretim müdürleri ve tedarik ekipleri için hazırlanmıştır.
Lazerle Metal Kesim Nedir ve Geleneksel Yöntemlerden Ne Gibi Farklılık Gösterir?
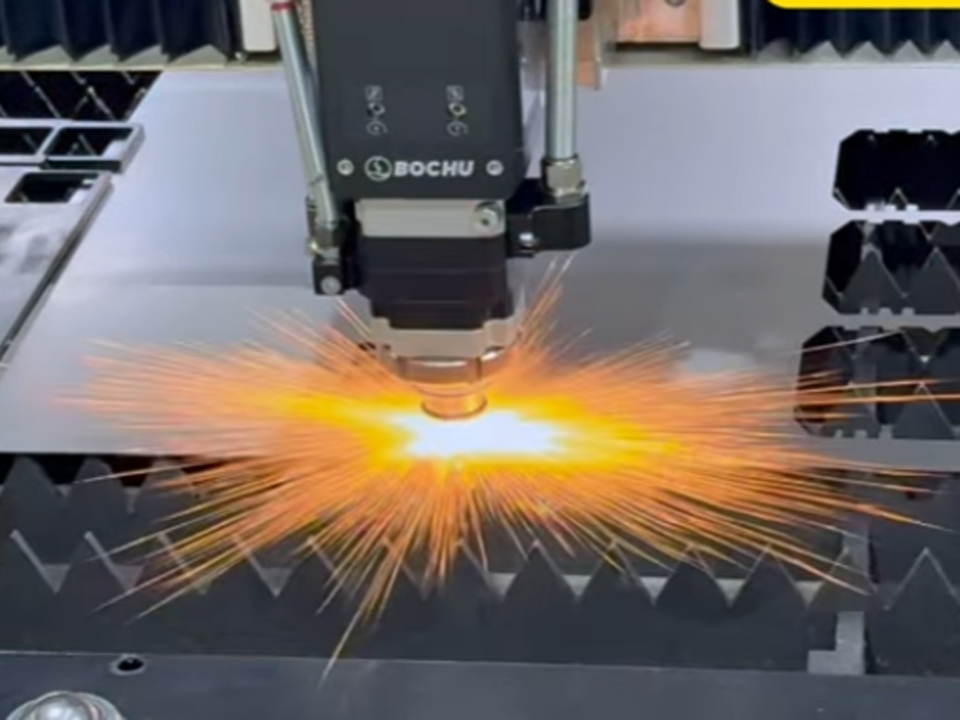
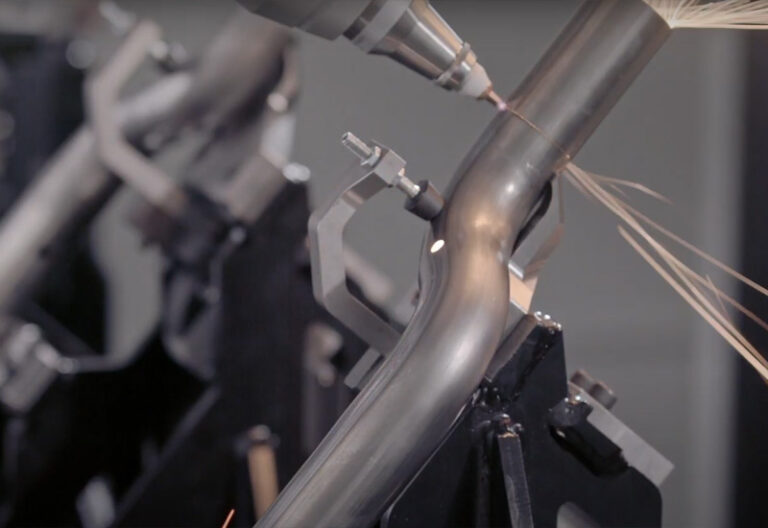
Lazerle metal kesim, odaklanmış ve CNC ile kontrol edilen bir ışını programlanmış bir yol boyunca yönlendirir. Fiber lazer sistemlerinde ışın, metali eritip buharlaştırır ve bir yardımcı gaz, erimiş malzemeyi kesim bölgesinden dışarı atar. Bir sac metal hizmet sağlayıcısının kesim kılavuzu paslanmaz çelik ve alüminyum için genellikle azotun, yumuşak çelik için ise oksijenin kullanıldığını belirtmektedir.
“Geleneksel imalat”, üç farklı işlem grubunu kapsamaktadır:
- Mekanik kesme: kesme, delme ve testereyle kesme. Bir alet metale temas eder ve onu kuvvet uygulayarak çıkarır veya ayırır.
- Termal kesim: plazma ve oksijen-yakıt. Isı ve gaz hızı metali eritip temizler, ancak kesme genişliği ve ısı girişi lazerle yapılan kesime göre daha büyüktür.
- Aşındırıcı kesme: su jeti. Granat aşındırıcı ile karıştırılan su, ısı girişi olmaksızın malzemeyi aşındırır.
Alıcı açısından pratikteki fark, kalıplama gereksinimleridir. Lazer, plazma ve su jeti kesim yöntemlerinin tümü, parçaya özgü kalıplara gerek kalmadan bir CAD dosyasından kesim yapar. Delme işlemi için zımba ve kalıp setleri gerekir; kesme işlemi ise düz çizgilerle sınırlıdır. Bu tek fark, küçük seri üretimlerde ve tasarım değişikliklerinde maliyet ve teslim süresi farkının büyük bir kısmını oluşturur.
Lazer Kesim ile Plazma, Su Jeti, Delme ve Kesme Yöntemlerinin Karşılaştırması: Yan Yana
Aşağıdaki tabloda, daha önce bahsedilen kesim kılavuzunda yayınlanan aralıklar kullanılmıştır. Bu rakamları, standartlar veya garantiler olarak değil, tek bir tedarikçiden alınan tipik değerler olarak değerlendirin. Gerçek sonuçlar, makinenin durumuna, gücüne, malzeme kalitesine ve programlamaya bağlıdır.
| Süreç | Tipik kalınlık aralığı (aksi belirtilmedikçe çelik) | Tipik tolerans | Isının kenar üzerindeki etkisi | Parça özel kalıplar | En iyi uyum | Temel sınırlama |
|---|---|---|---|---|---|---|
| Fiber lazer | 0,5–25 mm | ±0,05 mm | Termal; az çapak | Hiçbiri | Karmaşık profiller, prototipler, küçük ve karışık üretim serileri | Çok kalın levhalarda hız ve kalite düşer; yansıtıcı metallerde ayar yapılması gerekir |
| Plazma | 3–50 mm+ | ±0,5–1,0 mm | Gözle görülür HAZ ve cüruf | Hiçbiri | Kalın yapısal sac | Daha geniş kesme izi; ince saclarda orantısızlık |
| Su Jeti | 0,5–150 mm+ | ±0,1–0,2 mm | Hiçbiri | Hiçbiri | Isıya duyarlı alaşımlar, kompozitler, kalın malzemeler | Parça başına daha yavaş; aşındırıcı ve pompa maliyetleri |
| CNC taretli delme | 0,5–6 mm | ±0,1 mm | Mekanik | Zımba ve kalıp setleri | Yüksek delik sayısı, şekillendirilmiş özellikler, hacim | Kalıp maliyeti ve teslim süresi; sınırlı kalınlık |
| Kesme | En fazla 6 mm | ±0,2–0,5 mm | Mekanik | Bıçaklar | Yüksek hacimli düz ham parçalar | Sadece düz kesimler |
| Şerit testere / kesme testere | Çubuklar, borular, profiller | ±1–3 mm | Minimal | Hiçbiri | Malzemeyi istenen uzunlukta kesme | Pürüzlü kenarlar, düşük hassasiyet |
Tolerans ve Kenar Kalitesi
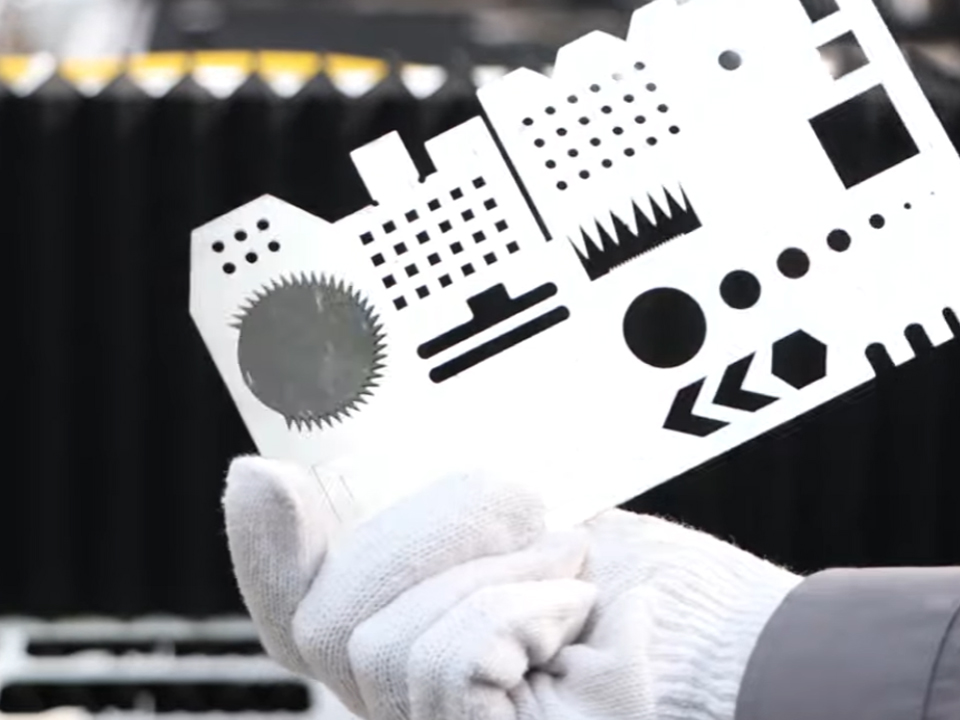
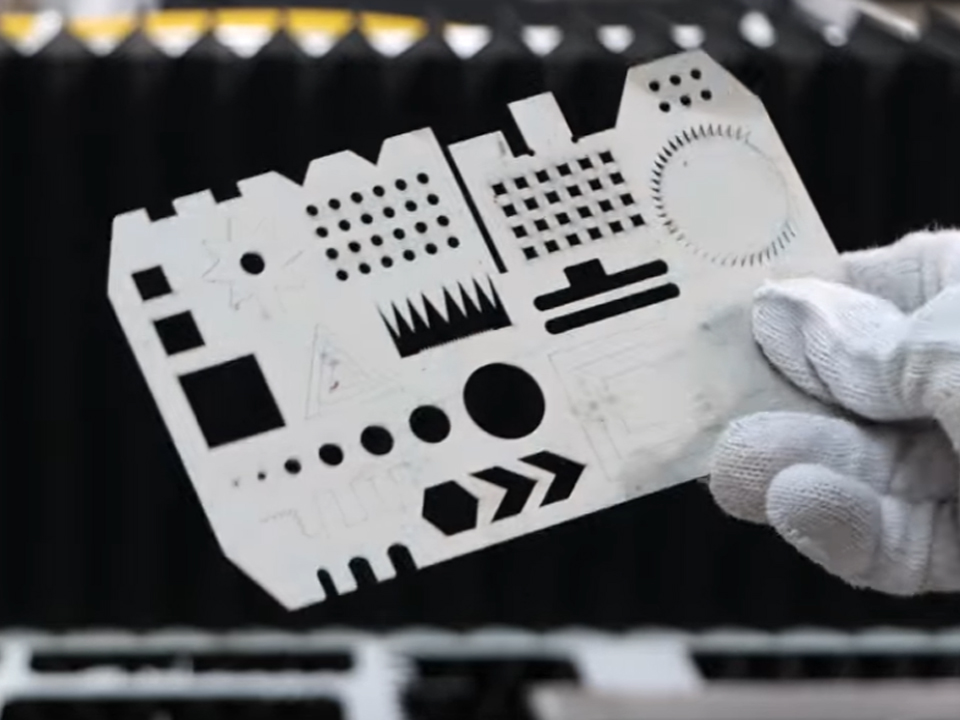
Bu karşılaştırmada lazer kesim en sıkı toleransa sahiptir, ancak “tolerans” kavramı dikkatle incelenmelidir. BOGONG’un sac ve boru kombinasyonlu kesicisi ile kompakt 3030 kesicisinin ürün sayfalarında, konumlandırma hassasiyeti ≤±0,03 mm ve tekrarlanabilirlik ≤±0,02 mm olarak belirtilmiştir. Bunlar, tedarikçi tarafından belirtilen makine hareket özellikleridir. Bu değerler, eksenlerin ne kadar hassas hareket ettiğini gösterir; bitmiş parçanın toleransını değil. Parça hassasiyeti ayrıca malzemenin düzlüğüne, ince veya dar özelliklerdeki termal bozulmaya, odak konumuna, nozul durumuna, yardımcı gaza ve sabitleme sistemine de bağlıdır.
Tek bir ana rakam yerine, teklifleri karşılaştırırken malzeme, kalınlık ve özellik boyutları konusunda makul bir tolerans aralığı talep edin.
Kurulum Süresi ve Kalıplar
Aynı kılavuza göre, DXF dosyasından lazer kesim, kalıpları beklemeye gerek kalmadan başlatılabilir; oysa taretli delme işlemi için bir ila iki haftalık teslim süresi gerektiren özel kalıplara ihtiyaç duyulabilir. Bu durum, prototipler, yedek parçalar ve çizimlerini sık sık güncelleyen müşteriler için özellikle önemlidir. Çok sayıda delik içeren ve büyük miktarlarda üretilen sabit bir parça için, delme işlemi delik başına kesme süresini ortadan kaldırdığı ve aynı vuruşta özellikleri şekillendirebildiği için rekabetçi olmaya devam edebilir.
Isıdan Etkilenen Bölge ve Sonraki İşlemler
Lazer, plazma ve oksijen-yakıt, termal işlemlerdir; dolayısıyla hepsi bir miktar ısıdan etkilenen bölge (HAZ) oluşturur. Asıl soru, bunun ne kadar olduğu ve kenarın sonrasında neye ihtiyaç duyduğudur. Plazma, daha belirgin bir HAZ ve cüruf bırakır; bu da, geçme hassasiyeti önemli yüzeylerde genellikle taşlama gerektirir. Su jeti ise hiç ısı eklemez.
Yardımcı gaz seçiminin, ilk kez alıcıların çoğunun gözden kaçırdığı bir dolaylı sonucu vardır. Şu kaynağa göre: RapidDirect’in sac kesme kılavuzu, paslanmaz çeliğin oksijen destekli kesimi, kaynak öncesinde zımparalanması gereken bir oksit tabakası bırakırken, azot ise oksitsiz bir kenar sağlar. Azotun kesim başına maliyeti daha yüksektir; bu nedenle, kaynak hazırlığı da hesaba katıldığında, daha ucuz olan gaz her zaman daha ucuz bir işlem anlamına gelmez.
Malzeme Kullanımı ve İşletme Maliyetleri
Daha dar bir kesim genişliği ve parçaya özgü kalıpların kullanılmaması, lazerin parçaları sac üzerinde birbirine yakın bir şekilde yerleştirmesini sağlar; bu da küçük ve düzensiz parçalarda hurda miktarını azaltır. Tasarruf miktarı parça geometrisine bağlıdır; bu nedenle genel bir yüzdeye güvenmek yerine kendi yerleştirme düzenlerinizden yola çıkarak hesaplayın.
İşletme maliyetleri de aynı özeni gerektirir. Bir lazer, elektrik, yardımcı gaz, optik parçalar ve nozullara ihtiyaç duyar. Plazma, elektrotlar ve nozullara ihtiyaç duyar. Su jeti, aşındırıcı malzeme tüketir ve pompa bakımı gerektirir. Delme işlemi, aşınan ve yeniden bileme gerektiren takımlar tüketir. Önemli olan karşılaştırma, kesilen her metre başına maliyet değil, ikincil işlemler de dahil olmak üzere bitmiş parça başına maliyettir.
Geleneksel Yöntemlerin Hâlâ İşe Yaradığı Durumlar
Yaygın bir kanı, bir fiber lazerin modern bir atölyedeki diğer tüm kesme işlemlerinin yerini alması gerektiğidir. Bu, ince ve orta kalınlıktaki saclar için geçerlidir. Ancak bazı durumlarda bu kanı geçerliliğini yitirir:
- Kalın levha. Kılavuzda, çelikte kalınlık yaklaşık 25 mm’yi aştığında lazer kesim kalitesinin ve hızının düştüğü, bu noktadan sonra ise plazma veya su jeti kesimin devreye girdiği belirtilmektedir. Daha yüksek lazer gücü bu aralığı genişletir, ancak kalınlık arttıkça ekonomik koşullar değişir.
- Isıya duyarlı malzemeler. Kenarlarda herhangi bir termal değişimin kabul edilemez olduğu durumlarda, titanyum braketler, sertleştirilmiş takım çelikleri ve Inconel gibi nikel alaşımları tipik su jeti işleme uygulamalarıdır.
- Aynı işlemde şekillendirme. Taretli delme işlemi, lazerle yapılamayan havalandırma delikleri, havşa delikleri ve kabartmalar oluşturabilir.
- Toplu olarak düz ham parçalar. Makas, düz kesimler için hızlı ve basittir.
- Malzemeyi istenen uzunlukta kesmek. Çubuklar ve yapı profilleri için testere genellikle en pratik seçimdir.
Açıklayıcı bir örnek: Sık sık çizim değişiklikleri olan ve 3 mm paslanmaz çelik muhafazaları 50'lik partiler halinde üreten bir atölye, lazer kesimden büyük fayda sağlar. Aynı atölye, 20 mm'lik yapısal braketleri büyük miktarlarda üretiyorsa, kenar hassasiyetinin önemi daha az olduğu için parça başına plazma kesimin daha ucuz olduğunu görebilir. Bu, varsayımsal bir karşılaştırmadır; bir müşteri örneği değildir.
Birçok imalatçı için en uygun yaklaşım, her bir parçanın teknik özelliklerine uyan en ucuz üretime yönlendirildiği karma bir üretim hattıdır.
Fiber Lazer Kesim için Malzeme Uygunluğu
Bir lazerin satın alınmasının mantıklı olup olmadığı genellikle malzeme karışımına bağlıdır. Aşağıdaki aralıklar aynı kesim kılavuzundan alınmıştır ve yalnızca örnek niteliğindedir.
| Malzeme | Tipik fiber lazer aralığı | Tedarikçiyle neleri doğrulamak gerekir |
|---|---|---|
| Yumuşak çelik | 0,5–25 mm | Oksijenli kesme ile azotlu kesme karşılaştırması; boyama veya kaynak için gerekli kenar yüzeyi |
| Paslanmaz çelik | 0,5–20 mm | Azot tüketimi ve gaz beslemesi; kaynak için hazır kenar şartı |
| Alüminyum | 0,5–12 mm | Alaşımınız ve kalınlığınız için döküntü oluşumu ve kesme parametreleri |
| Bakır ve pirinç | 0,5–5 mm | Lazer gücü, geri yansıma koruması ve malzemeniz üzerinde deneme kesimleri |
| Altın ve gümüş (mücevher) | İnce sac; tedarikçiye özgü | Sabitleme, değerli metallerde kesim kaybı ve hurda geri kazanımı |
Yansayıcı metaller özel bir dikkat gerektirir. Bakır ve pirinç, daha fazla güç ve özenli parametre ayarlaması gerektirir; ayrıca her atölye bu malzemeleri işleyemez. Mücevher ve dekoratif işler için küçük formatlı makineler satın alanlar, aşağıdaki bilgileri inceleyebilirler: pirinç, altın ve gümüş için en küçük fiber lazer kesim makinesi. Ürün sayfasında 300 × 300 mm kesim boyutu, tamamen kapalı bir kabin ve 1000 W ile 3000 W arası güç seçenekleri belirtilmiştir. Makinenin altın, gümüş, bakır ve paslanmaz çeliği kestiği ifade edilmektedir. Her tedarikçinin iddiasında olduğu gibi, sipariş vermeden önce kendi malzemeniz ve kalınlığınız üzerinde deneme kesimleri talep edin.
Sadece Sac mı, Yoksa Sac ve Boru mu: Makine Konfigürasyonunun Seçimi
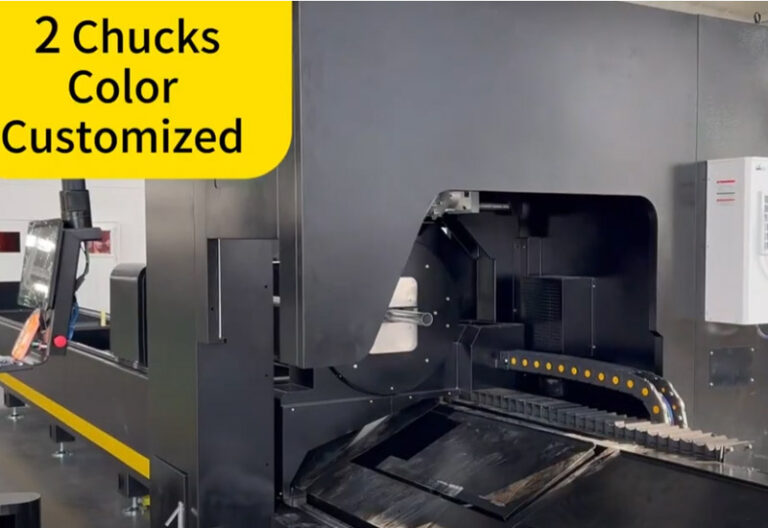
İşinizde hem düz parçalar hem de boru şeklindeki parçalar varsa, bir kombinasyon makinesi yerden ve yatırım maliyetinden tasarruf etmenizi sağlayabilir. Bu sac ve boru kombinasyonlu fiber lazer kesim makinesi BOGONG markalı ürün, 1500 W ile 10.000 W arası güç seçenekleri, üç fazlı 380 V besleme ve 20 mm ile 200 mm arası yaygın çaplardaki boruların işlenmesiyle listelenmiştir. Sayfada ayrıca eğimli kesme, delme ve oluk açma işlemlerinden de bahsedilmektedir. Bunlar tedarikçi tarafından belirtilen özelliklerdir; bu nedenle kendi boru boyutlarınız ve duvar kalınlıklarınızla karşılaştırarak doğrulamanız gerekir.
Bir yapılandırma seçmeden önce dikkate alınması gereken üç ödün verme noktası vardır:
- Ortak çalışma süresi. Levha ve boru talebinin her ikisi de yüksek olduğu durumlarda, her iki işi de yapan tek bir makine bir darboğaz haline gelir. İki adet özel makine, yer kaplar ve maliyeti artırır, ancak paralel üretime imkân tanır.
- Güç seviyesi. Daha yüksek güç, kalınlık aralığını genişletir, ancak ince malzemelerde sonuçları otomatik olarak iyileştirmez. Ayrıca elektrik, soğutma ve gaz gereksinimlerini de artırır.
- Tüp iş payı. Boru kesimi sadece ara sıra yapılıyorsa, boru işlerini dış kaynaklara yaptıran bir sac işleme makinesi, entegre sistemden daha ucuza mal olabilir.
Kesim Sonrası: İşaretleme, Kazıma ve İzlenebilirlik
Kesme işlemi nadiren son adımdır. Parçalara genellikle seri numaraları, barkodlar, logolar, doku veya kabartma işlemler uygulanması gerekir ve işte bu noktada lazer markalama ve oyma makineleri kesim hattını tamamlar. Bunlar kesme makinelerinden ayrı makine türleridir ve kesme makinesinin yerine geçecek şekilde değerlendirilmemelidir.
- Seri numarası verme ve izlenebilirlik. Bu 30W fiber lazer markalama makinesi Paslanmaz çelik, titanyum, alüminyum, bakır ve pirinç gibi metaller üzerinde logolar, barkodlar ve seri numaraları için kompakt, hepsi bir arada bir işaretleme cihazı olarak tanımlanmaktadır. Bu cihaz, kesilmiş parçaların parti tanımlamasına uygundur.
- Metal üzerindeki kabartma ve doku. Bu Metal için 3D fiber lazer kazıma makinesi Metal kalıplar üzerinde doku ve kabartmaların derin kazınması için tasarlanmıştır; bu özellik, kalıp veya dekoratif parçalar da üreten atölyeler için önemlidir.
- Daha geniş işaretleme alanları. A geniş alanlı 3D fiber lazer kazıma makinesi 300 × 300 mm'den 800 × 800 mm'ye kadar işleme alanları ile listelenmiştir. Tedarikçinin kendisi, 3D kabartma işlerinin küçük ve hassas tasarımlar için uygun olduğunu ve alıcıların, büyük kabartma işlerinde bu makinenin bir CNC freze makinesinin yerini almasını beklememeleri gerektiğini belirtmektedir.
- Metal olmayan bileşenler. Montaj parçaları genellikle plastik veya cam parçalar içerir. A 3D UV lazer markalama makinesi Kavisli veya düzensiz yüzeylerdeki cam ve plastiklerin işaretlenmesi için önerilmektedir.
- Ateşli silah parçalarının doku işleme. Metal, karbon fiber ve polimer parçalar üzerinde noktalamalı desen ve tutuş dokusu oluşturmak için tedarikçi şu ürünü listeliyor: fiber lazer tabanca oyma makinesi. Ateşli silahlarla ilgili işaretleme ve ruhsatlandırma kuralları yargı bölgesine göre farklılık gösterir; bu nedenle alıcılar, yatırım yapmadan önce yerel gereklilikleri kontrol etmelidir.
Bir Lazer Kesim Tedarikçisini Değerlendirirken Nelere Dikkat Edilmeli
İster ekipman satın alıyor olun, ister parça tedarikini dış kaynaklara yaptırıyor olun, tedarikçileri karşılaştırmak için şu kriterleri kullanın:
- Malzemeniz üzerinde deneme kesimleri yapın. Kullanım sınıfınıza ve kalınlığınıza uygun numune parçaları talep edin; kenar ve tolerans ölçülerini de belirtin.
- Net şartname tanımları. Belirtilen hassasiyetin eksen konumlandırmasına mı yoksa bitmiş parçanın toleransına mı ilişkin olduğunu sorun.
- Lazer kaynağı ve güç seçenekleri. Kaynak markasını, gücü ve garanti koşullarını yazılı olarak teyit edin.
- Güvenlik tasarımı. Lazer güvenlik sınıflandırmasını, muhafaza tasarımını ve pazarınızın gerektirdiği tüm sertifika belgelerini isteyin.
- Sarf malzemeleri ve yedek parçalar. Nozulların, lenslerin ve koruyucu camların listesini, önerilen değiştirme aralıklarıyla birlikte edinin.
- Gaz ve kamu hizmetleri ihtiyaçları. Yardımcı gazın türünü, saflığını, akışını, soğutmasını ve elektrik beslemesini doğrulayın.
- Eğitim ve satış sonrası destek. Zaman dilimleri arasında uzaktan desteğin nasıl işlediğini ve garanti taleplerini kimin ele aldığını öğrenin.
Alıcılar, fiyat teklifi talep etmeden önce neleri belirtmelidir?
Kesin bir talep, kesin bir fiyat teklifi getirir. Aşağıdakileri hazırlayın:
- Malzemeler ve kalite sınıfları, örneğin karbon çeliği, 304 paslanmaz çelik, 5052 alüminyum veya pirinç gibi malzemeler ve yansıtıcı metalleri düzenli olarak kesip kesmediğiniz.
- Kalınlık aralığı ve seri olarak keseceğiniz en kalın malzeme. Kalınlık, diğer tüm değişkenlerden daha fazla güç seçimini ve fiyatı belirler.
- Maksimum levha boyutu, boru çapları ve duvar kalınlıkları.
- Sipariş miktarı ve parti büyüklüğü, böylece tedarikçi, yerleştirme, yükleme ve otomasyon ihtiyaçlarını değerlendirebilir.
- Kritik toleranslar, çizimdeki belirli öğelere bağlı olarak.
- Kenar gereksinimleri, örneğin kaynak için hazır, boya için hazır veya çapak içermeyen gibi.
- İkincil işlemler, işaretleme, bükme ve kaynak dahil olmak üzere; bu nedenle üretim hattı bir bütün olarak planlanmaktadır.
- Şantiye koşulları, voltaj, tek veya üç fazlı elektrik ve gaz beslemesi dahil.
- Örnek çizimler deneme kesimi için.
Bu ayrıntılar hazır olduğunda, çizimlerinizi ve malzeme listenizi tedarikçiye gönderin ve en zorlu parçanız için test kesim sonuçlarını içeren bir konfigürasyon önerisi isteyin.
Sıkça Sorulan Sorular
Sac metal kesiminde lazer kesim, plazma kesimden daha mı iyidir?
İnce ve orta kalınlıktaki saclar için lazer kesim genellikle daha sıkı toleranslar, daha temiz kenarlar ve daha az ikincil son işlem gerektirir. Kenar hassasiyetinin çok önemli olmadığı kalın yapısal levhalarda plazma kesim genellikle daha ekonomiktir. Doğru seçim, kalınlık, malzeme ve parça gereksinimlerine bağlıdır.
Bir fiber lazer, diğer yöntemlere kıyasla hangi kalınlıktaki malzemeleri kesebilir?
Yayımlanmış bir kılavuzda, fiber lazerle kesim yapılan yumuşak çelik için yaklaşık 0,5–25 mm, plazma kesim için 3–50 mm veya daha fazla ve su jeti kesim için 0,5–150 mm veya daha fazla değerler verilmektedir. Gerçek sınırlar, lazer gücüne, malzemeye ve istenen kenar kalitesine bağlıdır.
Lazer kesim, ısıdan etkilenen bir bölge oluşturur mu?
Evet. Lazer kesim termal bir işlemdir, bu nedenle her zaman bir miktar HAZ oluşur. İnce saclarda bu bölge genellikle plazma kesimine göre daha dardır. Su jeti kesiminde ise ısı oluşmaz. Malzemenizin kenar kalitesini doğrulamak için tedarikçinize danışın.
Fiber lazer pirinç, bakır, altın ve gümüşü kesebilir mi?
Fiber lazerler bu metalleri kesebilir, ancak yansıtma özellikleri nedeniyle çelikten daha zordur. Genellikle daha yüksek güç, ayarlanmış parametreler ve bazen de geri yansıma koruması gerektirirler. Maksimum kalınlık daha düşüktür; bu nedenle malzemeniz üzerinde deneme kesimleri talep etmenizi öneririz.
Lazer kesici satın aldıktan sonra yine de delme presi veya makas gerekir mi?
Çoğu zaman evet. Delme işlemi, lazerle elde edilemeyen panjurlar ve kabartmalar oluşturabilir; kesme işlemi ise büyük miktarlarda üretilen düz ham parçalar için hızlı bir yöntemdir. Birçok imalat atölyesi, karma bir üretim hattı kullanır ve her bir parçayı en uygun ve en ucuz işleme yöntemine yönlendirir.
Bir lazer markalama makinesi metali kesebilir mi?
İşaretleme ve oyma makineleri, yüzey işaretleme, seri numarası basma ve kabartma işleri için tasarlanmıştır; levha veya boru kesimi için değildir. Kesim işlemi için, uygun güce sahip bir fiber lazer kesim makinesi ve bir kesme kafasına ihtiyacınız vardır.
Doğru bir lazer kesim teklifi almak için tedarikçiye ne göndermeliyim?
Malzeme kalitelerini, kalınlık aralığını, sac veya boru boyutlarını, parti büyüklüklerini, kritik toleransları, kenar gereksinimlerini, ikincil işlemleri, yerel güç kaynağını ve örnek çizimleri gönderin. Bu ayrıntılar, güç, masa boyutu, gaz gereksinimleri ve fiyatı belirler.


Sıcak Tıklama
Bize Ulaşın
Uygulama
©Telif Hakkı [bogonglaser.com]. BOGONG Lazer Makine Tedarikçisi Tüm Hakları Saklıdır.