Řezání kovů laserem vs. tradiční metody výroby
Řezání vláknovým laserem vs. plazmové řezání, řezání vodním paprskem, děrování a stříhání: srovnání z pohledu kupujícího z hlediska tolerancí, limitů tloušťky, tepelných vlivů, faktorů ovlivňujících náklady a přípravy poptávky.

Laserové řezání kovů se obvykle lépe hodí pro tenké až středně silné plechové a trubkové díly, které mají složité profily, přísné požadavky na přesnost sestavení nebo konstrukce, které se liší od jedné zakázky k druhé. Tradiční metody, jako je plazmové řezání, řezání vodním paprskem, děrování s revolverovou hlavou, stříhání a řezání pilou, stále vítězí v konkrétních situacích: u silných konstrukčních plechů, u velkých sérií rovných polotovarů, u dílů, které vyžadují tvarované prvky, a u slitin, které nesnášejí teplo. Správná volba závisí na materiálu, tloušťce, velikosti série, požadavcích na hrany a na tom, co se s dílem stane po řezání. Tato příručka porovnává hlavní procesy z hlediska těchto kritérií. Je určena majitelům výrobních dílen, výrobním manažerům a týmům zodpovědným za nákup, kteří se rozhodují, zda pořídit vláknový laser, pokračovat v outsourcingu nebo zachovat smíšenou výrobní linku.
Co je to laserové řezání kovů a v čem se liší od tradičních metod?
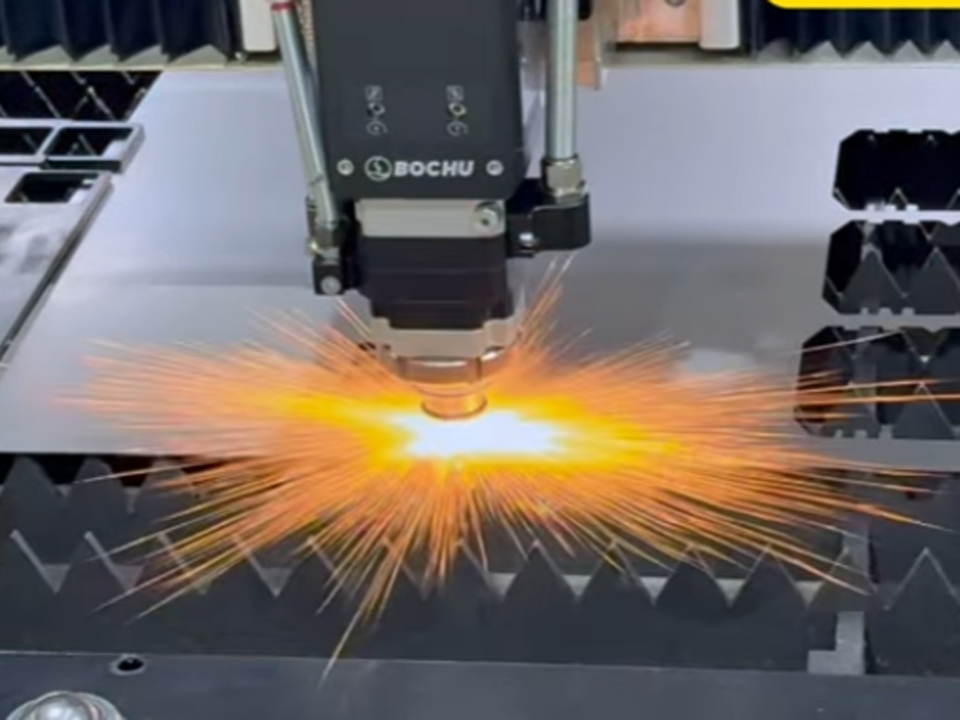
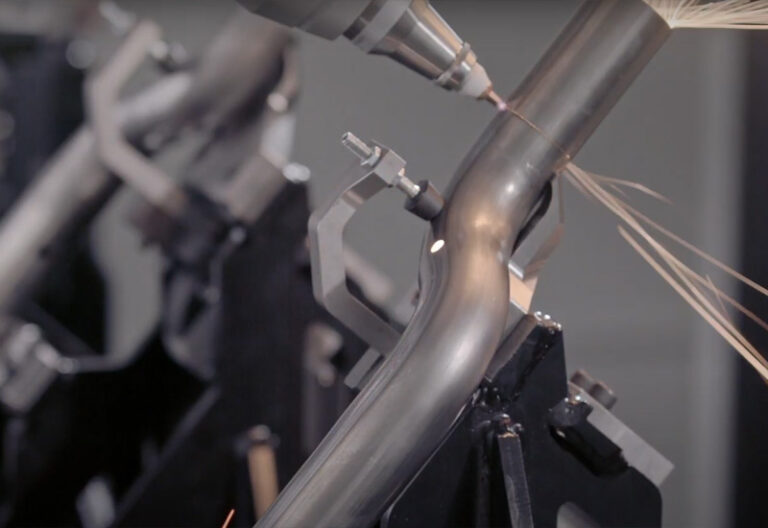
Při laserovém řezání kovů je soustředěný paprsek řízený pomocí CNC veden podél naprogramované dráhy. V systémech s vláknovým laserem paprsek roztaví a odpaří kov, přičemž pomocný plyn odfoukne roztavený materiál z řezu. Průvodce řezáním od jednoho poskytovatele služeb v oblasti zpracování plechu uvádí, že dusík se obvykle používá pro nerezovou ocel a hliník, zatímco kyslík pro měkkou ocel.
“Tradiční výroba” zahrnuje tři různé skupiny procesů:
- Mechanické řezání: stříhání, děrování a řezání. Nástroj přichází do styku s kovem a silou jej odstraňuje nebo odděluje.
- Tepelné řezání: plazmové a kyslíko-palivové řezání. Teplo a rychlost proudu plynu roztaví a odstraní kov, avšak šířka řezu a vnos tepla jsou větší než u laserového řezání.
- Řezání brusivem: vodní paprsek. Voda smíchaná s abrazivem z granátu odstraňuje materiál bez přísunu tepla.
Z praktického hlediska je pro kupujícího rozhodujícím rozdílem nástrojové vybavení. Laserové, plazmové i vodní řezání probíhá na základě CAD souboru bez nutnosti speciálního nástrojového vybavení pro konkrétní díl. Lisování vyžaduje sady razníků a matric, zatímco stříhání je omezeno na přímé řezy. Právě tento jediný rozdíl je hlavní příčinou většiny rozdílů v nákladech a dodacích lhůtách u malých sérií a při změnách konstrukce.
Laserové řezání vs. plazmové řezání, řezání vodním paprskem, děrování a stříhání: srovnání vedle sebe
Níže uvedená tabulka vychází z rozsahů uvedených v již zmíněném průvodci řezáním. Uvedené údaje považujte za orientační hodnoty od jednoho dodavatele, nikoli za normy či záruky. Skutečné výsledky závisí na stavu stroje, výkonu, jakosti materiálu a programování.
| Proces | Typický rozsah tloušťek (ocel, není-li uvedeno jinak) | Typická tolerance | Vliv tepla na hranu | Nástroje pro konkrétní díly | Nejvhodnější | Hlavní omezení |
|---|---|---|---|---|---|---|
| Vláknový laser | 0,5–25 mm | ±0,05 mm | Tepelné; s minimálním otřepem | Žádné | Složité profily, prototypy, malé a smíšené série | U velmi silných plechů klesá rychlost i kvalita; u reflexních kovů je třeba provést ladění |
| Plazma | 3–50 mm+ | ±0,5–1,0 mm | Viditelné HAZ a struska | Žádné | Silný konstrukční plech | Širší řez; nevhodné proporce u tenkého plechu |
| Vodní paprsek | 0,5–150 mm+ | ±0,1–0,2 mm | Žádné | Žádné | Tepelně citlivé slitiny, kompozity, silné materiály | Nižší výkon na jeden díl; náklady na brusivo a čerpadlo |
| CNC děrování s otočnou hlavou | 0,5–6 mm | ±0,1 mm | Mechanické | Sady razníků a matric | Vysoký počet otvorů, tvarované prvky, objem | Náklady na výrobu nástrojů a dodací lhůta; omezená tloušťka |
| Stříhání | Až 6 mm | ±0,2–0,5 mm | Mechanické | Čepele | Rovné polotovary ve velkých objemech | Pouze rovné střihy |
| Pásová pila / příčná pila | Tyče, trubky, profilové prvky | ±1–3 mm | Minimální | Žádné | Řezání materiálu na míru | Hrubé hrany, nízká přesnost |
Tolerance a kvalita hran
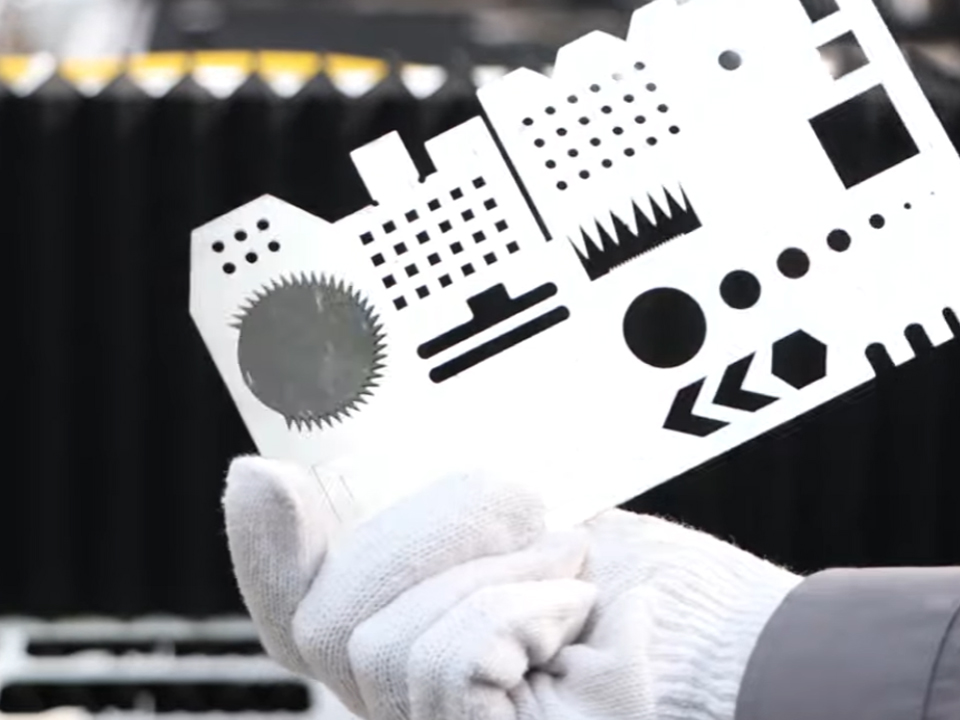
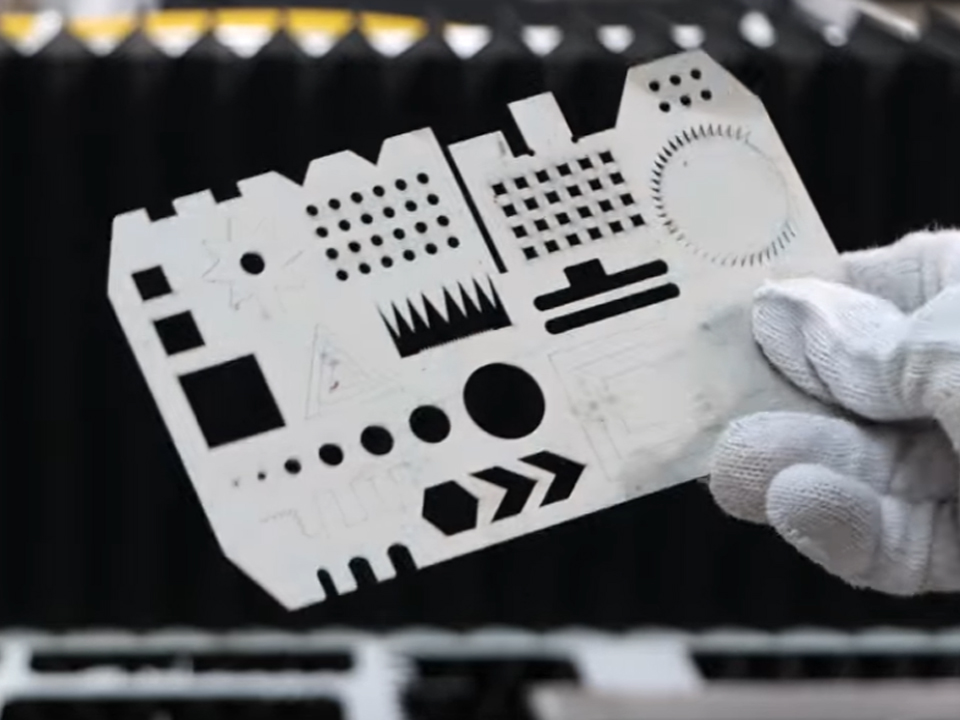
Laserové řezání vykazuje v tomto srovnání nejpřísnější toleranci, avšak pojem “tolerance” je třeba interpretovat s opatrností. Na produktových stránkách kombinované řezačky plechů a trubek společnosti BOGONG i její kompaktní řezačky 3030 je uvedena polohovací přesnost ≤±0,03 mm a opakovatelnost ≤±0,02 mm. Jedná se o specifikace pohybu stroje uvedené dodavatelem. Popisují, jak přesně se osy pohybují, nikoli toleranci hotového dílu. Přesnost dílu závisí také na rovinnosti materiálu, tepelné deformaci u tenkých nebo úzkých prvků, poloze ohniska, stavu trysky, pomocném plynu a upínání.
Při porovnávání nabídek se zajímejte spíše o reálnou toleranci materiálu, tloušťky a rozměrů prvků než o jedinou číselnou hodnotu uvedenou v nadpisu.
Doba přípravy a nástroje
Laserové řezání ze souboru DXF lze zahájit bez čekání na nástroje, zatímco u děrování s revolverovou hlavou může být podle téhož průvodce zapotřebí speciální nástrojové vybavení s dodací lhůtou jednoho až dvou týdnů. To má největší význam u prototypů, náhradních dílů a zákazníků, kteří často upravují výkresy. U stabilních dílů vyráběných ve velkých sériích s mnoha otvory může být děrování i nadále konkurenceschopné, protože eliminuje dobu řezání na jeden otvor a umožňuje tvarovat prvky v rámci jednoho zdvihu.
Zóna ovlivněná teplem a následné zpracování
Laserové, plazmové a autogenní řezání jsou tepelné procesy, takže všechny z nich vytvářejí určitou tepelně ovlivněnou zónu (HAZ). Otázkou je, jak velká tato zóna je a jakou následnou úpravu hrana vyžaduje. Plazmové řezání zanechává viditelnější HAZ a strusku, kterou je často nutné na površích s kritickými rozměry obrousit. Řezání vodním paprskem nepřidává vůbec žádné teplo.
Volba pomocného plynu má následky, které mnoho prvních kupujících přehlíží. Podle Průvodce společnosti RapidDirect pro řezání plechu, při řezání nerezové oceli kyslíkem vzniká oxidová vrstva, kterou je třeba před svařováním obrousit, zatímco dusík zajišťuje hranu bez oxidu. Dusík je na jeden řez dražší, takže levnější plyn nemusí vždy znamenat levnější postup, pokud se započítá i příprava pro svařování.
Využití materiálu a provozní náklady
Díky užšímu řezu a absenci nástrojů určených pro konkrétní díly umožňuje laser těsně rozmístit díly na plechu, což snižuje množství odpadu u malých a nepravidelných dílů. Výše úspory závisí na geometrii dílu, proto ji vypočítejte na základě svých vlastních rozvržení, místo abyste se spoléhali na obecné procentní hodnoty.
Stejnou pozornost je třeba věnovat i provozním nákladům. Laser spotřebovává elektřinu, pomocný plyn, optiku a trysky. Plazmové řezání spotřebovává elektrody a trysky. Vodní paprsek spotřebovává abrazivní materiál a vyžaduje údržbu čerpadla. Děrování spotřebovává nástroje, které se opotřebovávají a je třeba je znovu naostřit. Důležité je srovnání nákladů na jeden hotový díl, včetně následných operací, nikoli nákladů na metr řezu.
Kde mají tradiční metody stále smysl
Často se předpokládá, že vláknový laser by měl nahradit všechny ostatní řezací procesy v moderní dílně. To platí pro tenké a středně silné plechy. V několika případech však tento předpoklad neplatí:
- Silná deska. Průvodce uvádí, že při tloušťce oceli nad přibližně 25 mm dochází ke snížení kvality a rychlosti laserového řezání a převládají pak plazmové nebo vodní paprskové řezání. Vyšší výkon laseru tento rozsah rozšiřuje, avšak ekonomická výhodnost se mění v závislosti na tloušťce.
- Materiály citlivé na teplo. Titanové držáky, kalené nástrojové oceli a niklové slitiny, jako je například Inconel, patří mezi typické materiály pro řezání vodním paprskem, u nichž není přípustná žádná teplotní změna na okraji.
- Tvarování v rámci jednoho pracovního cyklu. Pomocí revolverového děrování lze vytvářet žaluziové otvory, zahloubení a reliéfy, které nelze vyrobit laserem.
- Hromadné dodávky rovných polotovarů. Nůžky jsou rychlé a jednoduché na rovné řezy.
- Řezání materiálu na míru. Pila je obvykle praktickou volbou pro tyče a konstrukční profily.
Názorný příklad: dílna, která vyrábí nerezové kryty o tloušťce 3 mm v sériích po 50 kusech a čelí častým změnám výkresů, může z laserového řezání výrazně těžit. Pro stejnou dílnu, která ve velkém množství vyrábí 20mm konstrukční konzoly, může být plazmové řezání z hlediska ceny za kus výhodnější, protože přesnost hran není tak důležitá. Jedná se o hypotetické srovnání, nikoli o konkrétní případ zákazníka.
Pro mnoho výrobců je vhodnějším řešením smíšená výrobní linka, v níž se každý díl zpracovává nejlevnější metodou, která splňuje jeho specifikace.
Vhodnost materiálu pro řezání vláknovým laserem
O tom, zda má nákup laseru smysl, často rozhoduje skladba materiálů. Níže uvedené rozsahy pocházejí ze stejného průvodce řezáním a mají pouze orientační charakter.
| Materiál | Typický rozsah vlnových délek vláknového laseru | Co je třeba ověřit u dodavatele |
|---|---|---|
| Měkká ocel | 0,5–25 mm | Řezání kyslíkem vs. dusíkem; povrchová úprava hrany potřebná pro lakování nebo svařování |
| Nerezová ocel | 0,5–20 mm | Spotřeba dusíku a přívod plynu; požadavky na hrany připravené ke svařování |
| Hliník | 0,5–12 mm | Parametry tavení a řezání pro vaši slitinu a tloušťku |
| Měď a mosaz | 0,5–5 mm | Výkon laseru, ochrana proti zpětnému odrazu a zkušební řezy na vašem materiálu |
| Zlato a stříbro (šperky) | Tenký plech; podle dodavatele | Upevnění, ztráty v řezu u drahých kovů a využití šrotu |
Reflexní kovy si zaslouží zvláštní pozornost. Měď a mosaz vyžadují vyšší výkon a pečlivé nastavení parametrů, a ne každá dílna je zpracovává. Zájemci o malorozměrné stroje pro výrobu šperků a dekorativních předmětů si mohou prohlédnout nejmenší vláknový laserový řezací stroj na mosaz, zlato a stříbro. Na stránce produktu je uvedena řezací plocha 300 × 300 mm, plně uzavřená skříň a výkonové varianty od 1000 W do 3000 W. Uvádí se, že stroj řeže zlato, stříbro, měď a nerezovou ocel. Stejně jako u každého tvrzení dodavatele si před objednáním vyžádejte zkušební řezy na vašem vlastním materiálu a v požadované tloušťce.
Pouze plechy nebo plechy a trubky: Výběr konfigurace stroje
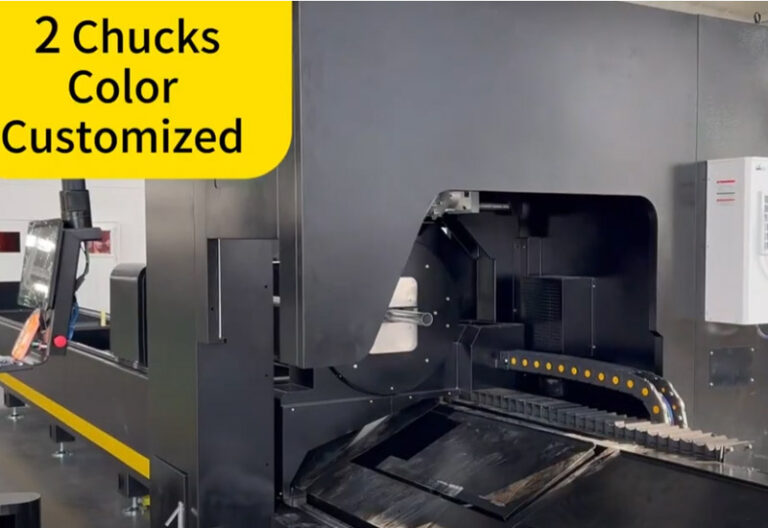
Pokud vaše výroba zahrnuje jak ploché, tak trubkové díly, může vám kombinovaný stroj ušetřit místo v hale i investiční náklady. Tento sheet and tube combo fiber laser cutting machine from BOGONG is listed with power options from 1500 W to 10,000 W, three-phase 380 V supply, and tube processing with common diameters from 20 mm to 200 mm. The page also mentions bevel cutting, drilling, and slotting. These are supplier-stated capabilities, so confirm them against your own tube sizes and wall thicknesses.
Three trade-offs deserve attention before you choose a configuration:
- Shared uptime. One machine doing both jobs becomes a bottleneck if sheet and tube demand are both high. Two dedicated machines add floor space and cost but allow parallel production.
- Power level. More wattage extends the thickness range, but it does not automatically improve results on thin material. It also raises electrical, cooling, and gas requirements.
- Tube work share. If tube cutting is only occasional, a sheet machine with outsourced tube work may cost less than the integrated system.
After Cutting: Marking, Engraving, and Traceability
Cutting is rarely the last step. Parts often need serial numbers, barcodes, logos, texture, or relief work, and that is where laser marking and engraving machines complement a cutting line. These are separate machine types from cutters, and they should not be treated as substitutes for a cutting machine.
- Serialization and traceability. Na stránkách 30W vláknový laserový značkovací stroj is described as a compact all-in-one marker for logos, barcodes, and serial numbers on metals such as stainless steel, titanium, aluminum, copper, and brass. This suits batch identification for cut components.
- Relief and texture on metal. Na stránkách 3D vláknová laserová gravírka na kov is positioned for deep engraving of textures and reliefs on metal molds, which is relevant for shops that also produce tooling or decorative parts.
- Larger marking areas. A large-area 3D fiber laser engraver is listed with marking areas from 300 × 300 mm up to 800 × 800 mm. The supplier itself advises that 3D relief work suits small, precise designs, and that buyers should not expect the machine to replace a CNC router on large relief jobs.
- Non-metal components. Assemblies often include plastic or glass parts. A 3D UV laserový značkovací stroj is listed for marking glass and plastic on curved or irregular surfaces.
- Firearm component texturing. For stippling and grip texturing on metal, carbon fiber, and polymer parts, the supplier lists a vláknový laserový gravírovací stroj. Marking and licensing rules for firearms differ by jurisdiction, so buyers should check local requirements before investing.
What to Check When Evaluating a Laser Cutting Supplier
Use these criteria to compare suppliers, whether you are buying equipment or outsourcing parts:
- Test cuts on your material. Request sample parts in your grade and thickness, with edge and tolerance measurements.
- Clear specification definitions. Ask whether stated accuracy refers to axis positioning or to finished part tolerance.
- Laser source and power options. Confirm the source brand, power, and warranty terms in writing.
- Safety design. Ask for the laser safety classification, enclosure design, and any certification documents your market requires.
- Consumables and spares. Get a list of nozzles, lenses, and protective windows, with expected replacement intervals.
- Gas and utility needs. Confirm assist gas type, purity, flow, cooling, and electrical supply.
- Training and after-sales support. Find out how remote support works across time zones and who handles warranty claims.
What Should Buyers Specify Before Requesting a Quote?
A precise request gets a precise quote. Prepare the following:
- Materials and grades, such as carbon steel, 304 stainless, 5052 aluminum, or brass, and whether you cut reflective metals regularly.
- Thickness range and the thickest material you will cut in volume. Thickness drives power selection and price more than any other variable.
- Maximum sheet size, tube diameters, and wall thicknesses.
- Order quantity and batch size, so the supplier can judge nesting, loading, and automation needs.
- Critical tolerances, tied to specific features on a drawing.
- Edge requirements, such as weld-ready, paint-ready, or burr-free.
- Secondary operations, including marking, bending, and welding, so the process line is planned as a whole.
- Site conditions, including voltage, single or three-phase power, and gas supply.
- Sample drawings for test cutting.
When these details are ready, send your drawings and material list to the supplier and ask for a configuration recommendation with test-cut results for your most demanding part.
Často kladené otázky
Is laser cutting better than plasma cutting for sheet metal?
For thin and medium sheet, laser cutting generally gives tighter tolerances, cleaner edges, and less secondary finishing. Plasma is usually more economical for thick structural plate where edge precision matters less. The right choice depends on thickness, material, and part requirements.
What thickness can a fiber laser cut compared with other methods?
One published guide gives about 0.5–25 mm for mild steel on a fiber laser, 3–50 mm or more for plasma, and 0.5–150 mm or more for waterjet. Actual limits depend on laser power, material, and required edge quality.
Does laser cutting create a heat-affected zone?
Yes. Laser cutting is a thermal process, so some HAZ is always present. It is generally narrower than plasma on thin sheet. Waterjet cutting adds no heat. Ask your supplier to verify edge quality on your material.
Can a fiber laser cut brass, copper, gold, and silver?
Fiber lasers can cut these metals, but reflectivity makes them harder than steel. They typically need higher power, tuned parameters, and sometimes back-reflection protection. Maximum thickness is lower, so request test cuts on your material.
Do I still need a punch press or shear after buying a laser cutter?
Often yes. Punching can form louvers and embosses that a laser cannot produce, and shearing is fast for straight blanks in volume. Many shops keep a mixed process line and send each part to the cheapest suitable method.
Can a laser marking machine cut metal?
Marking and engraving machines are designed for surface marking, serial numbers, and relief work, not for cutting sheet or tube. For cutting, you need a fiber laser cutting machine with suitable power and a cutting head.
What should I send a supplier to get an accurate laser cutting quote?
Send material grades, thickness range, sheet or tube dimensions, batch sizes, critical tolerances, edge requirements, secondary operations, local power supply, and sample drawings. These details determine power, table size, gas requirements, and price.


Horké kliknutí
Kontaktujte nás
Aplikace
©Copyright [bogonglaser.com]. BOGONG Laser Machine Supplier Všechna práva vyhrazena.