Лазерная резка металла и традиционные методы обработки
Лазерная резка волоконным лазером по сравнению с плазменной, гидроабразивной, штамповкой и ножничной резкой: сравнительный анализ для покупателя, посвященный допускам, предельным толщинам, тепловым эффектам, факторам, влияющим на стоимость, и подготовке запроса предложений.

Лазерная резка металла, как правило, лучше подходит для деталей из тонкого и среднетолстого листового металла и труб, имеющих сложные профили, строгие требования к точности сборки или конструкции, которые меняются от заказа к заказу. Традиционные методы, такие как плазменная резка, гидроабразивная резка, резьба на револьверных прессах, ножничная резка и пиление, по-прежнему остаются предпочтительными в определенных ситуациях: при обработке толстых конструкционных листов, массовом производстве прямых заготовок, изготовлении деталей, требующих формования, а также при работе со сплавами, не переносящими нагрев. Правильный выбор зависит от материала, толщины, объема партии, требований к качеству кромок и дальнейшей обработки детали после резки. В данном руководстве сравниваются основные технологии с учетом этих факторов. Оно предназначено для владельцев производственных цехов, руководителей производства и специалистов по закупкам, которые принимают решение о том, следует ли приобрести волоконный лазер, продолжать прибегать к аутсорсингу или сохранить линию, сочетающую различные технологии.
Что такое лазерная резка металла и чем она отличается от традиционных методов?
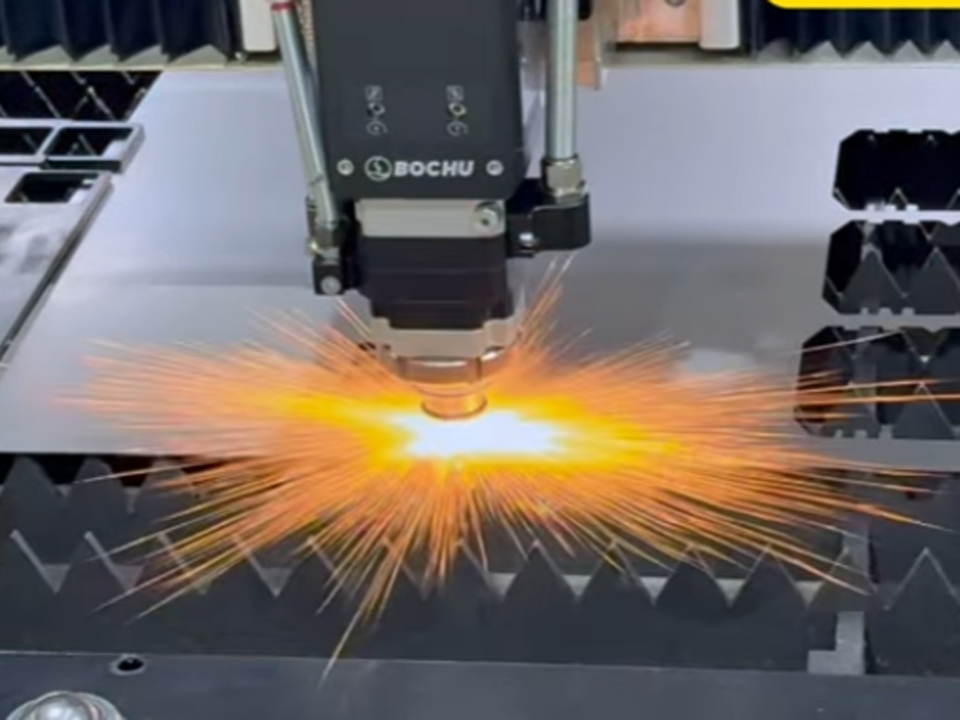
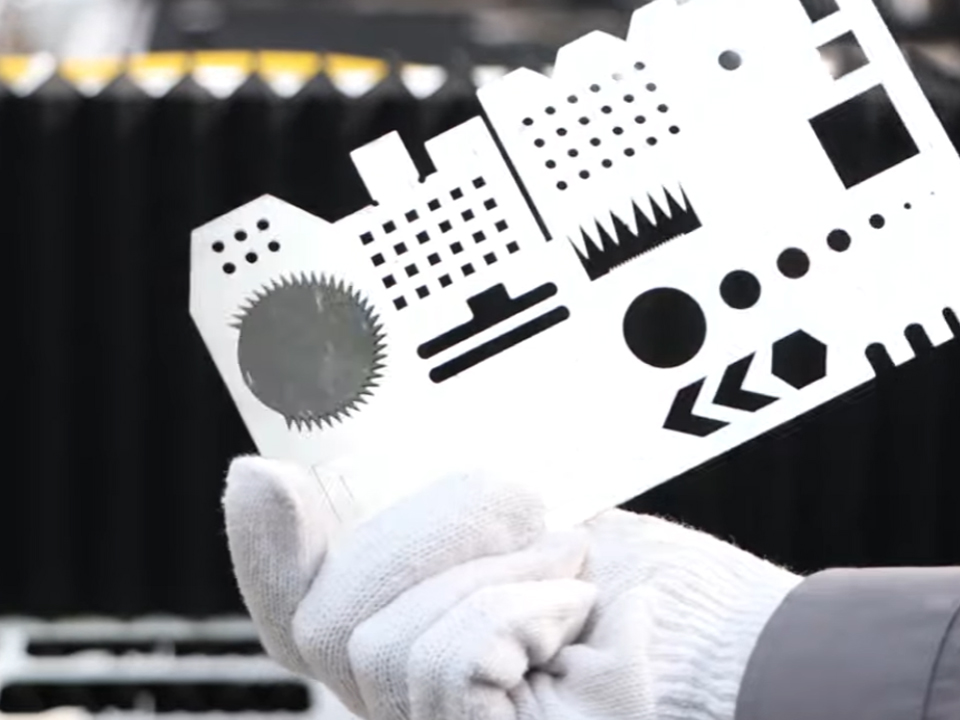
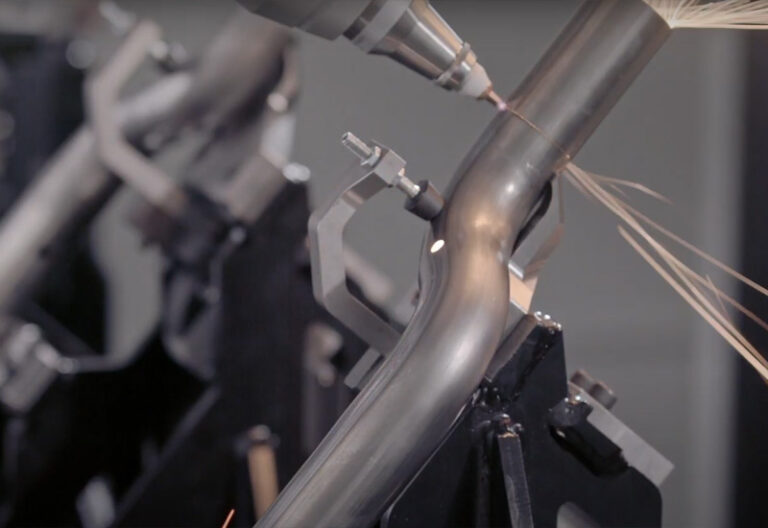
При лазерной резке металла сфокусированный луч, управляемый системой ЧПУ, направляется по запрограммированной траектории. В волоконно-лазерных системах луч плавит и испаряет металл, а вспомогательный газ выдувает расплавленный материал из зоны реза. Руководство по резке от одного из поставщиков услуг по обработке листового металла отмечает, что азот обычно используется для обработки нержавеющей стали и алюминия, а кислород — для мягкой стали.
“Традиционное производство” охватывает три различных группы технологических процессов:
- Механическая резка: стрижка, штамповка и пиление. Инструмент соприкасается с металлом и удаляет или отделяет его с помощью силы.
- Термическая резка: плазменная и газокислородная резка. Тепло и скорость движения газа расплавляют и удаляют металл, однако ширина пропила и приток тепла при этом больше, чем при лазерной резке.
- Резка абразивным способом: гидроабразивная резка. Вода, смешанная с гранатовым абразивом, разрушает материал без выделения тепла.
Практическое отличие для заказчика заключается в инструментальном оснащении. Лазерная, плазменная и гидроабразивная резка осуществляются на основе CAD-файла без необходимости изготовления специального инструмента для конкретной детали. Для штамповки требуются комплекты штампов и матриц, а ножницами можно резать только по прямым линиям. Именно это единственное отличие в основном определяет разницу в стоимости и сроках изготовления при мелких партиях и внесении изменений в конструкцию.
Лазерная резка по сравнению с плазменной, гидроабразивной, штамповкой и ножничной резкой: сравнение методов
В приведенной ниже таблице использованы диапазоны, опубликованные в упомянутом ранее руководстве по резке. Рассматривайте приведенные цифры как типичные значения от одного поставщика, а не как стандарты или гарантии. Фактические результаты зависят от состояния станка, мощности, марки материала и программирования.
| Процесс | Типичный диапазон толщины (сталь, если не указано иное) | Типичный допуск | Влияние нагрева на кромку | Инструменты для конкретных деталей | Лучшая посадка | Основное ограничение |
|---|---|---|---|---|---|---|
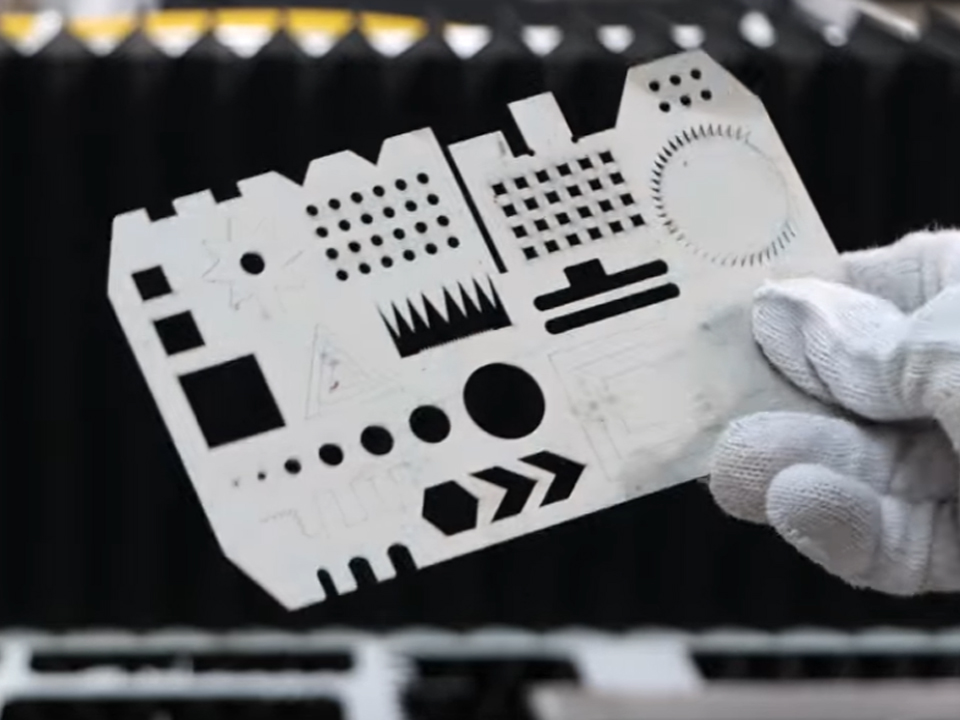
| Волоконный лазер | 0,5–25 мм | ±0,05 мм | Термическая обработка; с минимальным количеством заусенцев | Нет | Сложные профили, прототипы, мелкие и смешанные партии | При работе с очень толстыми пластинами скорость и качество снижаются; для отражающих металлов требуется настройка |
| Плазма | 3–50 мм+ | ±0,5–1,0 мм | Видимая зона термического влияния и шлак | Нет | Толстая конструкционная сталь | Более широкий пропил; несоответствующие пропорции при резке тонкого листа |
| Гидроабразивный станок | 0,5–150 мм+ | ±0,1–0,2 мм | Нет | Нет | Термочувствительные сплавы, композитные материалы, толстостенные изделия | Более низкая производительность на одну деталь; затраты на абразив и насос |
| Штабелевая штамповка с ЧПУ | 0,5–6 мм | ±0,1 мм | Механический | Наборы штампов и матриц | Большое количество отверстий, формованные элементы, объем | Стоимость инструментов и сроки изготовления; ограниченная толщина |
| Стрижка | До 6 мм | ±0,2–0,5 мм | Механический | Лезвия | Прямые заготовки в больших объемах | Только прямые разрезы |
| Ленточная пила / отрезная пила | Прутки, трубы, профили | ±1–3 мм | Минимум | Нет | Резка заготовки по длине | Недостатки, низкая точность |
Допуск и качество кромок
В данном сравнении лазерная резка демонстрирует самые жесткие допуски, однако термин “допуск” следует трактовать с осторожностью. На страницах с описанием комбинированного резака для листов и труб BOGONG и компактного резака 3030 указаны точность позиционирования ≤±0,03 мм и повторяемость ≤±0,02 мм. Это заявленные поставщиком технические характеристики движения станка. Они описывают точность перемещения осей, а не допуск готовой детали. Точность детали также зависит от плоскостности материала, тепловых деформаций в тонких или узких элементах, положения фокуса, состояния сопла, вспомогательного газа и закрепления заготовки.
Сравнивая коммерческие предложения, обращайте внимание не на одну цифру в заголовке, а на допустимые отклонения по материалу, толщине и размерам деталей.
Время наладки и инструментарий
Согласно тому же руководству, лазерная резка по файлу DXF может начинаться без ожидания инструментов, тогда как для резьбы на револьверной прессе может потребоваться изготовление специального инструмента, срок изготовления которого составляет от одной до двух недель. Это особенно важно для прототипов, запасных частей и клиентов, которые часто вносят изменения в чертежи. В случае стабильных деталей, изготавливаемых большими партиями и имеющих много отверстий, штамповка может оставаться конкурентоспособной, поскольку она исключает время резки на каждое отверстие и позволяет формировать элементы за один ход.
Зона термического воздействия и последующая обработка
Лазерная, плазменная и газокислородная резка относятся к термическим процессам, поэтому все они приводят к образованию зоны термического влияния (ЗТВ). Вопрос заключается в том, насколько она обширна и какая последующая обработка требуется для кромки. Плазменная резка оставляет более заметную ЗТВ и окалину, которую часто приходится снимать шлифованием на поверхностях, где важна точность посадки. Гидроабразивная резка не сопровождается нагревом.
Выбор вспомогательного газа влечет за собой последствия, которые часто упускают из виду многие покупатели, приобретающие такую систему впервые. Согласно Руководство RapidDirect по резке листового металла, при кислородной резке нержавеющей стали образуется оксидный слой, который необходимо удалить шлифованием перед сваркой, тогда как азот позволяет получить кромку без оксидного слоя. Стоимость азота на одну резку выше, поэтому более дешевый газ не всегда означает более дешевый процесс, если учесть затраты на подготовку к сварке.
Использование материалов и эксплуатационные расходы
Благодаря более узкому пропилу и отсутствию специальных инструментов для конкретных деталей лазер позволяет плотно размещать детали на листе, что сокращает количество отходов при изготовлении мелких и нестандартных деталей. Величина экономии зависит от геометрии детали, поэтому рассчитывайте её на основе ваших собственных схем размещения, а не полагайтесь на общие процентные показатели.
Не меньшее внимание следует уделять эксплуатационным расходам. Лазер потребляет электроэнергию, вспомогательный газ, оптику и сопла. Плазменная резка изнашивает электроды и сопла. Гидроабразивная резка расходует абразив и требует технического обслуживания насоса. Штамповка изнашивает инструмент, который подвергается износу и требует повторной заточки. Важно сравнивать затраты на одну готовую деталь, включая последующие операции, а не затраты на метр реза.
Где традиционные методы по-прежнему имеют смысл
Распространено мнение, что волоконный лазер должен заменить все остальные методы резки на современном производстве. Это верно в отношении тонкого и среднетолстого листа. Однако в некоторых случаях это утверждение несостоятельно:
- Толстая пластина. Согласно руководству, при толщине стали свыше примерно 25 мм качество и скорость лазерной резки снижаются, и на смену им приходят плазменная или гидроабразивная резка. Увеличение мощности лазера расширяет диапазон, однако экономическая эффективность зависит от толщины материала.
- Термочувствительные материалы. Титановые кронштейны, закаленные инструментальные стали и никелевые сплавы, такие как «Инконель», — типичные объекты для гидроабразивной обработки, когда недопустимы какие-либо термические изменения на кромке.
- Формовка за один рабочий цикл. С помощью револьверного штамповки можно создавать решетки, зенковки и тиснения, которые невозможно изготовить с помощью лазера.
- Прямые заготовки, поставляемые оптом. Ножницы позволяют быстро и просто выполнять прямые разрезы.
- Нарезка заготовок по длине. Пила, как правило, является наиболее практичным выбором для реек и конструкционных профилей.
Наглядный пример: предприятие, изготавливающее корпуса из нержавеющей стали толщиной 3 мм партиями по 50 штук с частыми изменениями чертежей, получает значительную выгоду от лазерной резки. То же самое предприятие, производящее конструкционные кронштейны толщиной 20 мм в больших количествах, может счесть плазменную резку более экономичной в расчете на одну деталь, поскольку точность обработки кромок в данном случае не так важна. Это гипотетическое сравнение, а не реальный пример из практики клиента.
Для многих производителей более эффективным подходом является использование смешанной технологической линии, на которой каждая деталь обрабатывается с помощью самого экономичного метода, соответствующего её техническим требованиям.
Пригодность материалов для резки волоконным лазером
Часто именно состав материала определяет целесообразность покупки лазера. Приведенные ниже диапазоны взяты из одного и того же руководства по резке и носят исключительно ориентировочный характер.
| Материал | Типичный диапазон мощностей волоконных лазеров | Что необходимо уточнить у поставщика |
|---|---|---|
| Мягкая сталь | 0,5–25 мм | Резка кислородом и азотом; качество поверхности реза, необходимое для окраски или сварки |
| Нержавеющая сталь | 0,5–20 мм | Расход азота и подача газа; требования к подготовке кромок для сварки |
| Алюминий | 0,5–12 мм | Рекомендуемые режимы плавки и параметры резки для вашего сплава и толщины |
| Медь и латунь | 0,5–5 мм | Мощность лазера, защита от обратного отражения и пробные пропилы на вашем материале |
| Золото и серебро (ювелирные изделия) | Тонкий лист; в зависимости от поставщика | Крепление заготовок, потери материала при резке драгоценных металлов и утилизация отходов |
Отражающие металлы заслуживают особого внимания. Медь и латунь требуют более высокой мощности и тщательной настройки параметров, и не все мастерские работают с ними. Покупатели малогабаритных станков для ювелирных и декоративных работ могут ознакомиться с самая маленькая машина лазерной резки волокна для латуни, золота и серебра. На странице продукта указаны размеры зоны резки 300 × 300 мм, полностью закрытый корпус и диапазон мощности от 1000 Вт до 3000 Вт. Там также указано, что станок режет золото, серебро, медь и нержавеющую сталь. Как и в случае с заявлениями любого поставщика, перед заказом попросите провести пробную резку на вашем собственном материале и с вашей толщиной.
«Только листы» или «Листы и трубы»: выбор конфигурации станка
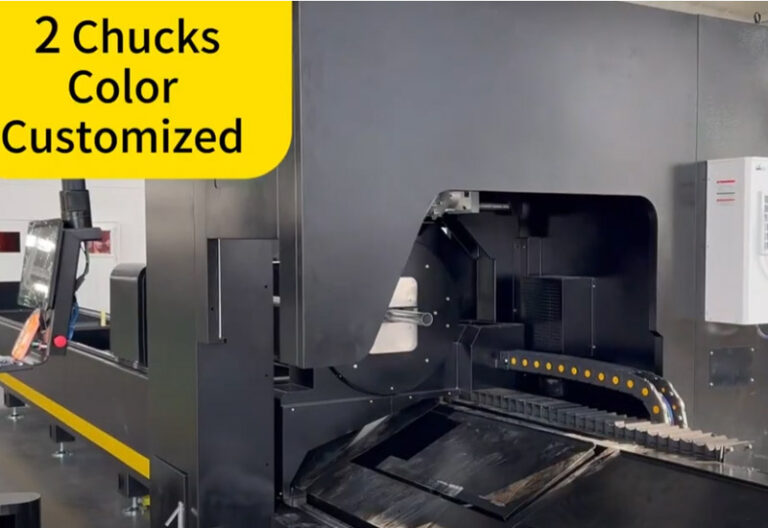
Если в вашем производстве используются как плоские, так и трубчатые детали, комбинированный станок позволит сэкономить производственную площадь и капиталовложения. Данный Комбинированный станок для лазерной резки листового металла и труб Модель от компании BOGONG представлена с вариантами мощности от 1500 Вт до 10 000 Вт, трехфазным питанием 380 В и возможностью обработки труб стандартных диаметров от 20 мм до 200 мм. На странице также упоминаются функции косой резки, сверления и прорезания пазов. Указанные возможности предоставлены поставщиком, поэтому необходимо проверить их соответствие размерам и толщине стенок ваших труб.
Прежде чем выбрать конфигурацию, следует обратить внимание на три компромисса:
- Общее время безотказной работы. Один станок, выполняющий обе задачи, становится «узким местом», если спрос как на листы, так и на трубы высок. Два специализированных станка требуют дополнительной площади и увеличивают затраты, но позволяют вести производство параллельно.
- Уровень мощности. Увеличение мощности расширяет диапазон толщин, но не всегда автоматически улучшает результаты при обработке тонкого материала. Кроме того, это повышает требования к электропитанию, охлаждению и подаче газа.
- Распределение объемов работ по трубопроводам. Если резка труб производится лишь эпизодически, то листорезательный станок с привлечением сторонних подрядчиков для обработки труб может обойтись дешевле, чем интегрированная система.
После резки: маркировка, гравировка и отслеживаемость
Резка редко является последним этапом. На деталях часто требуется нанесение серийных номеров, штрих-кодов, логотипов, текстуры или рельефных узоров, и именно в этом случае станки для лазерной маркировки и гравировки дополняют линию резки. Это отдельные типы оборудования, отличные от режущих станков, и их не следует рассматривать в качестве замены режущего станка.
- Сериализация и отслеживаемость. Сайт 30W волоконный лазер маркировки машины Описывается как компактный универсальный маркер для нанесения логотипов, штрих-кодов и серийных номеров на металлы, такие как нержавеющая сталь, титан, алюминий, медь и латунь. Он подходит для маркировки партий заготовок.
- Рельеф и фактура на металле. Сайт 3D волоконный лазерный гравер для металла предназначено для глубокой гравировки текстур и рельефов на металлических формах, что актуально для предприятий, которые также занимаются изготовлением инструментов или декоративных деталей.
- Более обширные зоны маркировки. A 3D-гравер с волоконным лазером для обработки больших поверхностей Предлагаются модели с площадью маркировки от 300 × 300 мм до 800 × 800 мм. Сам поставщик отмечает, что 3D-рельефная обработка подходит для небольших и точных рисунков, и что покупателям не следует рассчитывать на то, что данное оборудование сможет заменить фрезерный станок с ЧПУ при выполнении крупных рельефных работ.
- Неметаллические компоненты. В сборках часто встречаются детали из пластика или стекла. А 3D УФ лазерная маркировочная машина предназначен для нанесения маркировки на стекло и пластик на изогнутых или неровных поверхностях.
- Текстурирование компонентов огнестрельного оружия. Для нанесения точечной текстуры и текстуры с улучшенным сцеплением на металлические, углепластиковые и полимерные детали поставщик предлагает волоконный лазерный гравировальный станок. Правила маркировки и лицензирования огнестрельного оружия различаются в зависимости от юрисдикции, поэтому покупателям следует ознакомиться с местными требованиями перед совершением покупки.
На что следует обратить внимание при выборе поставщика услуг лазерной резки
Используйте эти критерии для сравнения поставщиков, независимо от того, приобретаете ли вы оборудование или заказываете детали у сторонних поставщиков:
- Сделайте пробные пропилы на вашем материале. Закажите образцы деталей, соответствующие вашему сорту и толщине, с указанием размеров кромок и допусков.
- Четкие определения спецификаций. Уточните, относится ли указанная точность к позиционированию осей или к допускам на готовую деталь.
- Варианты лазерных источников и мощности. Уточните в письменной форме марку изделия, его мощность и условия гарантии.
- Конструкция, обеспечивающая безопасность. Уточните классификацию по лазерной безопасности, конструкцию корпуса и наличие любых сертификационных документов, требуемых на вашем рынке.
- Расходные материалы и запасные части. Получите перечень форсунок, линз и защитных стекол с указанием рекомендуемых сроков их замены.
- Потребности в газе и коммунальных услугах. Уточните тип вспомогательного газа, его чистоту, расход, систему охлаждения и параметры электропитания.
- Обучение и послепродажное обслуживание. Узнайте, как работает удаленная поддержка в разных часовых поясах и кто занимается рассмотрением гарантийных претензий.
Что следует указать покупателям перед тем, как запросить ценовое предложение?
Четкий запрос — залог точного расчета стоимости. Подготовьте следующее:
- Материалы и марки, например, углеродистая сталь, нержавеющая сталь марки 304, алюминий марки 5052 или латунь, а также то, режете ли вы регулярно отражающие металлы.
- Диапазон толщин и максимальная толщина материала, который вы будете резать в больших объемах. Толщина в большей степени, чем любая другая переменная, определяет выбор мощности и цену.
- Максимальные размеры листов, диаметры труб и толщина стенок.
- Количество в заказе и размер партии, чтобы поставщик мог оценить потребности в раскрое, загрузке и автоматизации.
- Критические допуски, привязанные к конкретным элементам чертежа.
- Требования к краям, например: «готово к сварке», «готово к окраске» или «без заусенцев».
- Вторичные операции, включая разметку, гибку и сварку, поэтому технологическая линия проектируется как единое целое.
- Условия на объекте, включая напряжение, однофазное или трехфазное электропитание, а также газоснабжение.
- Примеры чертежей для пробной резки.
Когда эти детали будут готовы, отправьте чертежи и перечень материалов поставщику и попросите предоставить рекомендации по конфигурации с результатами пробной резки для вашей самой сложной детали.
Часто задаваемые вопросы
Является ли лазерная резка более эффективной, чем плазменная, при обработке листового металла?
При резке тонких и средних листов лазерная резка, как правило, обеспечивает более жесткие допуски, более чистые кромки и меньший объем последующей обработки. Плазменная резка обычно более экономична при обработке толстых конструкционных листов, где точность кромок имеет меньшее значение. Правильный выбор зависит от толщины, материала и требований к детали.
Какую толщину материала может разрезать волоконный лазер по сравнению с другими методами?
В одном из опубликованных руководств указаны следующие значения: для мягкой стали при использовании волоконного лазера — около 0,5–25 мм, для плазменной резки — 3–50 мм и более, а для гидроабразивной резки — 0,5–150 мм и более. Фактические пределы зависят от мощности лазера, материала и требуемого качества кромок.
Возникает ли при лазерной резке зона термического влияния?
Да. Лазерная резка — это термический процесс, поэтому зона термического влияния (HAZ) всегда присутствует. Как правило, на тонком листе она уже, чем при плазменной резке. Гидроабразивная резка не сопровождается нагревом. Попросите своего поставщика проверить качество кромок вашего материала.
Может ли волоконный лазер резать латунь, медь, золото и серебро?
Волоконные лазеры могут резать эти металлы, но из-за их отражательной способности это сложнее, чем в случае со сталью. Как правило, для этого требуется более высокая мощность, специальные настройки параметров, а иногда и защита от обратного отражения. Максимальная толщина реза меньше, поэтому рекомендуется заказать пробную резку вашего материала.
Нужен ли мне еще штамповочный пресс или ножницы после покупки лазерного резака?
Часто да. Штамповка позволяет создавать решетки и тиснение, которые невозможно получить с помощью лазера, а срез — быстрый способ обработки прямых заготовок при серийном производстве. Многие предприятия используют линии, сочетающие различные технологии, и направляют каждую деталь на обработку тем методом, который является наиболее экономичным из подходящих.
Может ли лазерный маркировочный станок резать металл?
Машины для маркировки и гравировки предназначены для нанесения маркировки на поверхности, серийных номеров и рельефной гравировки, а не для резки листов или труб. Для резки вам понадобится волоконно-лазерный резак с соответствующей мощностью и режущей головкой.
Что нужно предоставить поставщику, чтобы получить точный расчет стоимости лазерной резки?
Укажите марки материала, диапазон толщины, размеры листов или труб, размеры партий, критические допуски, требования к кромкам, последующие операции, местные параметры электропитания, а также приложите примерные чертежи. Эти сведения определяют мощность оборудования, размер стола, потребность в газе и цену.


Горячий клик
Свяжитесь с нами
Приложение
©Copyright [bogonglaser.com]. Поставщик лазерного оборудования BOGONG Все права защищены.