Corte a laser de metais x métodos tradicionais de fabricação
Corte a laser de fibra versus corte a plasma, jato de água, puncionamento e cisalhamento: uma comparação para o comprador sobre tolerâncias, limites de espessura, efeitos térmicos, fatores que influenciam o custo e preparação de solicitações de cotação.

O corte a laser de metais costuma ser a melhor opção para peças em chapas finas a médias e tubos que apresentam perfis complexos, requisitos rigorosos de encaixe ou projetos que variam de um pedido para outro. Métodos tradicionais, como corte a plasma, corte a jato de água, puncionamento em torre, cisalhamento e serragem, ainda se destacam em situações específicas: chapas estruturais espessas, peças retas em grandes quantidades, peças que exigem características de conformação e ligas que não toleram calor. A escolha certa depende do material, da espessura, do tamanho do lote, dos requisitos das bordas e do que ocorre com a peça após o corte. Este guia compara os principais processos com base nesses critérios. Ele foi elaborado para proprietários de oficinas de fabricação, gerentes de produção e equipes de compras que estão decidindo se devem adquirir um laser de fibra, continuar terceirizando ou manter uma linha de produção mista.
O que é o corte a laser de metais e em que ele difere dos métodos tradicionais?
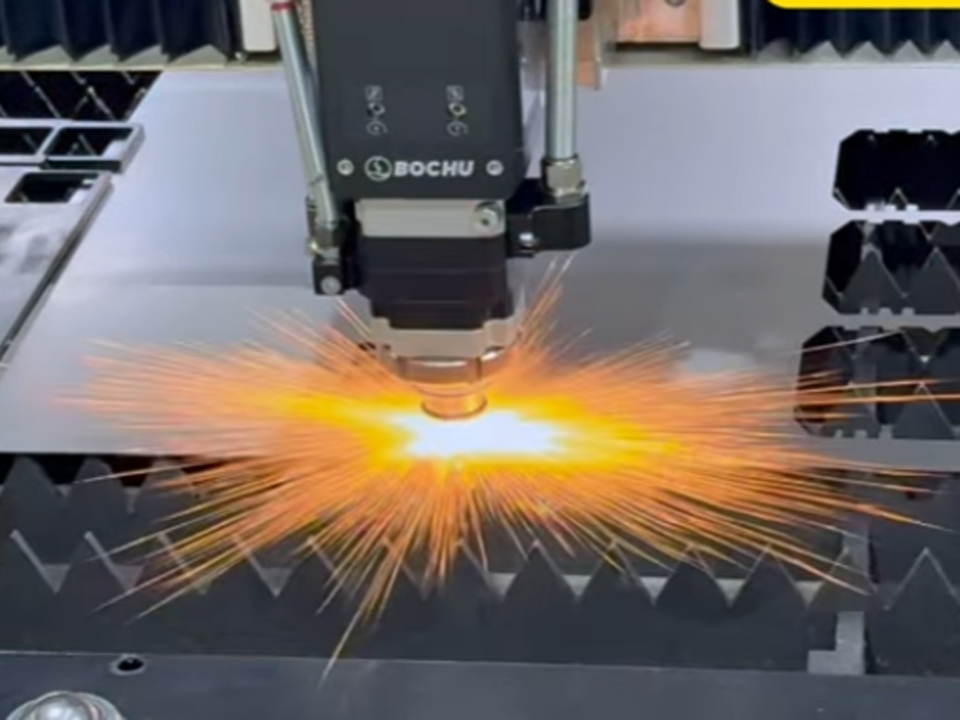
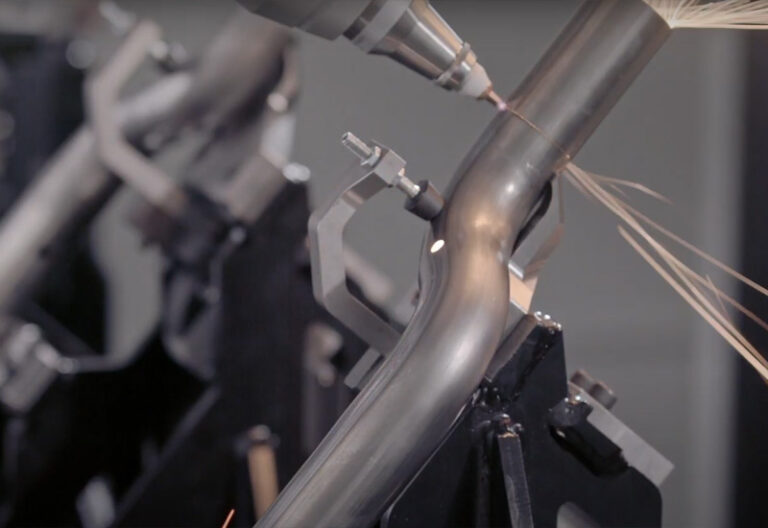
O corte a laser de metais direciona um feixe focado e controlado por CNC ao longo de um trajeto programado. Nos sistemas de laser de fibra, o feixe derrete e vaporiza o metal, e um gás auxiliar expulsa o material derretido para fora do corte. Guia de corte de uma empresa prestadora de serviços de chaparia observa que o nitrogênio é normalmente utilizado para o aço inoxidável e o alumínio, e o oxigênio para o aço carbono.
“A ”fabricação tradicional” abrange três famílias diferentes de processos:
- Corte mecânico: cisalhamento, puncionamento e serragem. Uma ferramenta entra em contato com o metal e o remove ou separa por meio de força.
- Corte térmico: plasma e oxicorte. O calor e a velocidade do gás derretem e removem o metal, mas o corte e a entrada de calor são maiores do que no caso do laser.
- Corte abrasivo: jato de água. A água misturada com o abrasivo de granada erode o material sem geração de calor.
A diferença prática para um comprador está nas ferramentas. O corte a laser, a plasma e a jato de água são todos realizados a partir de um arquivo CAD, sem a necessidade de ferramentas específicas para cada peça. A puncionagem requer conjuntos de punção e matriz, e o corte por tesoura se limita a linhas retas. Essa única diferença é o principal fator responsável pela maior parte da diferença de custo e prazo de entrega em tiragens curtas e alterações de projeto.
Corte a laser x corte a plasma, jato de água, puncionamento e cisalhamento: comparação lado a lado
A tabela abaixo utiliza os intervalos publicados no guia de corte mencionado anteriormente. Considere os números como valores típicos fornecidos por um fornecedor, e não como padrões ou garantias. Os resultados reais dependem das condições da máquina, da potência, do tipo de material e da programação.
| Processo | Faixa típica de espessura (aço, salvo indicação em contrário) | Tolerância típica | Efeito do calor na borda | Ferramentas específicas para peças | Melhor ajuste | Principal limitação |
|---|---|---|---|---|---|---|
| Laser de fibra | 0,5–25 mm | ±0,05 mm | Térmico; com pouca rebarba | Nenhum | Perfis complexos, protótipos, tiragens curtas e mistas | A velocidade e a qualidade diminuem em chapas muito grossas; metais reflexivos exigem ajustes |
| Plasma | 3–50 mm+ | ±0,5–1,0 mm | HAZ e escória visíveis | Nenhum | Chapa estrutural de grande espessura | Corte mais largo; proporção inadequada em chapas finas |
| Jato de água | 0,5–150 mm+ | ±0,1–0,2 mm | Nenhum | Nenhum | Ligas sensíveis ao calor, compósitos, materiais de grande espessura | Menor velocidade por peça; custos com abrasivos e bombas |
| Perfuração com torre CNC | 0,5–6 mm | ±0,1 mm | Mecânica | Conjuntos de punções e matrizes | Grande número de furos, características moldadas, volume | Custo e prazo de entrega das ferramentas; espessura limitada |
| Corte | Até 6 mm | ±0,2–0,5 mm | Mecânica | Lâminas | Peças brutas retas em grande volume | Apenas cortes retos |
| Serra de fita / serra de corte | Barras, tubos, perfis | ±1–3 mm | Mínimo | Nenhum | Corte do material no comprimento desejado | Detalhes mal acabados, baixa precisão |
Tolerância e qualidade das bordas
O corte a laser apresenta a tolerância mais restrita nesta comparação, mas o termo “tolerância” requer uma leitura cuidadosa. As páginas de produtos do cortador combinado para chapas e tubos da BOGONG e de seu cortador compacto 3030 indicam, em ambos os casos, precisão de posicionamento de ≤±0,03 mm e repetibilidade de ≤±0,02 mm. Essas são especificações de movimento da máquina declaradas pelo fornecedor. Elas descrevem a precisão com que os eixos se movem, e não a tolerância de uma peça acabada. A precisão da peça também depende da planicidade do material, da distorção térmica em características finas ou estreitas, da posição do foco, das condições do bico, do gás auxiliar e da fixação.
Ao comparar cotações, solicite uma tolerância viável para o material, a espessura e o tamanho das características, em vez de se basear apenas em um único valor de referência.
Tempo de preparação e ferramentas
O corte a laser a partir de um arquivo DXF pode começar sem a necessidade de aguardar ferramentas, enquanto a puncionamento com torre pode exigir ferramentas personalizadas com um prazo de entrega de uma a duas semanas, de acordo com o mesmo guia. Isso é mais importante para protótipos, peças de reposição e clientes que revisam os desenhos com frequência. Para uma peça estável fabricada em grandes quantidades com muitos furos, a puncionaria pode continuar sendo competitiva, pois elimina o tempo de corte por furo e permite formar características no mesmo curso.
Zona afetada pelo calor e processamento posterior
O laser, o plasma e o oxicorte são processos térmicos; portanto, todos eles criam uma zona afetada pelo calor (HAZ). A questão é: qual é a extensão dessa zona e quais são os cuidados necessários com a borda depois do processo? O plasma deixa uma HAZ mais visível e escória que, muitas vezes, precisa ser removida por esmerilhamento em superfícies onde o ajuste é fundamental. O jato de água não gera calor algum.
A escolha do gás auxiliar tem uma consequência posterior que muitos compradores de primeira viagem não percebem. De acordo com o Guia da RapidDirect para o corte de chapas metálicas, o corte de aço inoxidável com auxílio de oxigênio deixa uma camada de óxido que precisa ser removida por esmerilhamento antes da soldagem, enquanto o nitrogênio proporciona uma borda livre de óxido. O nitrogênio custa mais por corte; portanto, o gás mais barato nem sempre representa o processo mais econômico quando se leva em conta a preparação para a soldagem.
Utilização de materiais e custo operacional
Um corte mais estreito e a ausência de ferramentas específicas para cada peça permitem que o laser agrupe as peças de forma mais compacta na chapa, o que reduz o desperdício em peças pequenas e irregulares. A magnitude da economia depende da geometria da peça; portanto, calcule-a com base em seus próprios agrupamentos, em vez de se basear em uma porcentagem geral.
Os custos operacionais exigem o mesmo cuidado. Um laser consome eletricidade, gás auxiliar, componentes ópticos e bicos. O plasma consome eletrodos e bicos. O jato de água consome abrasivo e requer manutenção da bomba. A puncionamento consome ferramentas que se desgastam e precisam ser reafiadas. A comparação que importa é o custo por peça acabada, incluindo operações secundárias, e não o custo por metro de corte.
Quando os métodos tradicionais ainda fazem sentido
Uma suposição comum é que um laser de fibra deveria substituir todos os outros processos de corte em uma oficina moderna. Isso se aplica a chapas finas e de espessura média. No entanto, essa suposição não se sustenta em vários casos:
- Chapa grossa. Acima de aproximadamente 25 mm em aço, o guia indica que a qualidade e a velocidade do corte a laser diminuem, e o corte a plasma ou a jato de água passa a ser a opção preferida. Uma potência maior do laser amplia essa faixa, mas a relação custo-benefício varia de acordo com a espessura.
- Materiais sensíveis ao calor. Suportes de titânio, aços para ferramentas temperados e ligas de níquel, como o Inconel, são materiais tipicamente processados por jato de água quando qualquer alteração térmica na borda é inaceitável.
- Conformação na mesma operação. A perfuração com torre pode criar aberturas em forma de persiana, rebaixamentos e relevos que o laser não consegue produzir.
- Peças brutas retas em grandes quantidades. Uma tesoura é rápida e simples para cortes retos.
- Corte do material no comprimento desejado. Uma serra costuma ser a opção mais prática para barras e perfis estruturais.
Um exemplo ilustrativo: uma oficina que fabrica caixas de aço inoxidável de 3 mm em lotes de 50, com mudanças frequentes nos desenhos, se beneficia muito com o corte a laser. A mesma oficina, ao fabricar suportes estruturais de 20 mm em grande quantidade, pode achar que o corte a plasma é mais econômico por peça, pois a precisão das bordas é menos importante. Trata-se de uma comparação hipotética, não de um caso real de cliente.
A melhor abordagem para muitos fabricantes é uma linha de produção mista, na qual cada peça é submetida ao método mais econômico que atenda às suas especificações.
Adequação dos materiais para o corte a laser de fibra
A combinação de materiais costuma determinar se a aquisição de um laser faz sentido. As faixas abaixo foram extraídas do mesmo guia de corte e têm caráter meramente indicativo.
| Material | Faixa típica do laser de fibra | O que verificar com o fornecedor |
|---|---|---|
| Aço macio | 0,5–25 mm | Corte com oxigênio versus corte com nitrogênio; acabamento da borda necessário para pintura ou soldagem |
| Aço inoxidável | 0,5–20 mm | Consumo de nitrogênio e abastecimento de gás; requisitos para bordas preparadas para soldagem |
| Alumínio | 0,5–12 mm | Comportamento da escória e parâmetros de corte para sua liga e espessura |
| Cobre e latão | 0,5–5 mm | Potência do laser, proteção contra reflexão traseira e cortes de teste no seu material |
| Ouro e prata (joias) | Chapa fina; específica do fornecedor | Fixação, perda por corte em metais preciosos e recuperação de sucata |
Os metais reflexivos merecem atenção especial. O cobre e o latão exigem maior potência e um ajuste cuidadoso dos parâmetros, e nem todas as oficinas trabalham com esses materiais. Quem pretende adquirir máquinas de pequeno formato para joalheria e trabalhos decorativos pode consultar o A menor máquina de corte a laser de fibra para latão, ouro e prata. A página do produto descreve um tamanho de corte de 300 × 300 mm, um gabinete totalmente fechado e opções de potência que variam de 1.000 W a 3.000 W. Ela informa que a máquina corta ouro, prata, cobre e aço inoxidável. Como em qualquer alegação de fornecedor, solicite cortes de teste em seu próprio material e espessura antes de fazer o pedido.
Somente chapas ou chapas e tubos: como escolher a configuração da máquina
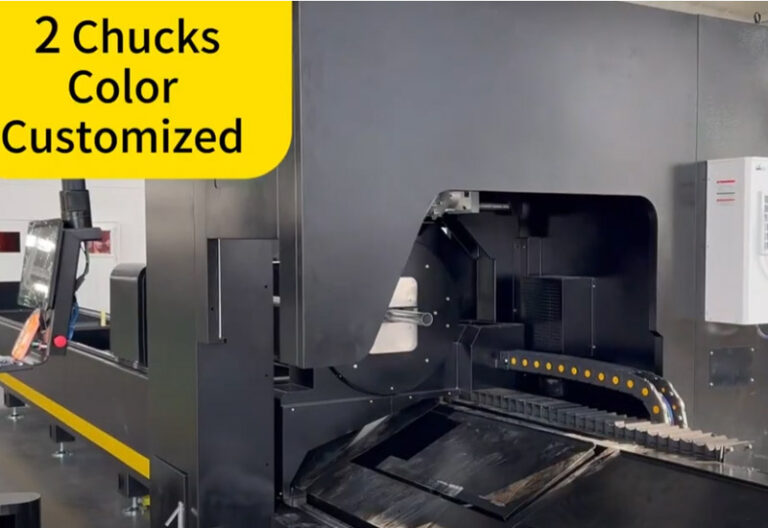
Se o seu trabalho envolve tanto peças planas quanto peças tubulares, uma máquina combinada pode economizar espaço e investimento. A Máquina de corte a laser de fibra para chapas e tubos O produto da BOGONG está listado com opções de potência de 1.500 W a 10.000 W, alimentação trifásica de 380 V e processamento de tubos com diâmetros comuns de 20 mm a 200 mm. A página também menciona corte em bisel, perfuração e ranhura. Essas são especificações fornecidas pelo fabricante; portanto, verifique se elas se aplicam aos tamanhos e espessuras de parede dos seus tubos.
Há três aspectos que merecem atenção antes de você escolher uma configuração:
- Tempo de atividade compartilhado. Uma máquina que realiza ambas as tarefas se torna um gargalo caso a demanda por chapas e tubos seja alta. Duas máquinas dedicadas aumentam o espaço ocupado e os custos, mas permitem a produção em paralelo.
- Nível de potência. Uma potência maior amplia a faixa de espessura, mas não melhora automaticamente os resultados em materiais finos. Além disso, aumenta as necessidades em termos de energia elétrica, refrigeração e gás.
- Divisão de tarefas no trabalho com tubos. Se o corte de tubos for apenas ocasional, uma máquina para chapas com o trabalho de corte de tubos terceirizado pode custar menos do que o sistema integrado.
Após o corte: marcação, gravação e rastreabilidade
O corte raramente é a etapa final. Muitas vezes, as peças precisam de números de série, códigos de barras, logotipos, textura ou trabalhos em relevo, e é aí que as máquinas de marcação e gravação a laser complementam uma linha de corte. Esses são tipos de máquinas distintos das cortadoras e não devem ser considerados substitutos de uma máquina de corte.
- Serialização e rastreabilidade. O Máquina de marcação a laser de fibra de 30W É descrito como um marcador compacto e multifuncional para logotipos, códigos de barras e números de série em metais como aço inoxidável, titânio, alumínio, cobre e latão. É ideal para a identificação de lotes de peças usinadas.
- Relevo e textura no metal. O Gravador a laser de fibra 3D para metal é ideal para a gravação profunda de texturas e relevos em moldes de metal, o que é relevante para oficinas que também produzem ferramentas ou peças decorativas.
- Áreas de marcação maiores. A gravadora a laser de fibra 3D de grande área está listada com áreas de marcação que variam de 300 × 300 mm a 800 × 800 mm. O próprio fornecedor informa que o trabalho em relevo 3D é adequado para projetos pequenos e precisos, e que os compradores não devem esperar que a máquina substitua uma fresadora CNC em trabalhos de relevo de grande porte.
- Componentes não metálicos. Os conjuntos costumam incluir peças de plástico ou vidro. A Máquina de marcação a laser UV 3D é indicado para marcar vidro e plástico em superfícies curvas ou irregulares.
- Texturização de componentes de armas de fogo. Para o acabamento pontilhado e a texturização antiderrapante em peças de metal, fibra de carbono e polímeros, o fornecedor indica um Máquina de gravação com pistola a laser de fibra. As regras de marcação e licenciamento de armas de fogo variam de acordo com a jurisdição; portanto, os compradores devem verificar os requisitos locais antes de investir.
O que verificar ao avaliar um fornecedor de corte a laser
Utilize esses critérios para comparar fornecedores, seja na compra de equipamentos ou na terceirização de peças:
- Faça cortes de teste no seu material. Solicite amostras de peças com a classificação e a espessura desejadas, indicando as medidas das bordas e as tolerâncias.
- Definições claras das especificações. Pergunte se a precisão indicada se refere ao posicionamento dos eixos ou à tolerância da peça acabada.
- Opções de fonte de laser e potência. Confirme por escrito a marca do produto, a potência e os termos da garantia.
- Projeto de segurança. Solicite a classificação de segurança do laser, o projeto do invólucro e quaisquer documentos de certificação exigidos pelo seu mercado.
- Consumíveis e peças de reposição. Obtenha uma lista de bicos, lentes e janelas de proteção, com os intervalos de substituição previstos.
- Necessidades relacionadas a gás e serviços públicos. Confirme o tipo, a pureza, o vazão, o resfriamento e a alimentação elétrica do gás auxiliar.
- Treinamento e suporte pós-venda. Descubra como funciona o suporte remoto em diferentes fusos horários e quem lida com as solicitações de garantia.
O que os compradores devem especificar antes de solicitar um orçamento?
Uma solicitação precisa resulta em um orçamento preciso. Prepare o seguinte:
- Materiais e classes, como aço carbono, aço inoxidável 304, alumínio 5052 ou latão, e se você costuma cortar metais reflexivos.
- Faixa de espessura e o material mais espesso que você cortará em grande quantidade. A espessura influencia a escolha da potência e o preço mais do que qualquer outra variável.
- Tamanho máximo da chapa, diâmetros dos tubos e espessuras das paredes.
- Quantidade do pedido e tamanho do lote, para que o fornecedor possa avaliar as necessidades de agrupamento, carregamento e automação.
- Tolerâncias críticas, vinculadas a elementos específicos de um desenho.
- Requisitos do Edge, como “pronto para soldagem”, “pronto para pintura” ou “sem rebarbas”.
- Operações secundárias, incluindo marcação, dobra e soldagem, de modo que a linha de produção seja planejada como um todo.
- Condições do local, incluindo tensão, alimentação monofásica ou trifásica e abastecimento de gás.
- Desenhos de exemplo para um corte de teste.
Quando esses detalhes estiverem prontos, envie seus desenhos e a lista de materiais ao fornecedor e solicite uma recomendação de configuração, acompanhada dos resultados dos cortes de teste para sua peça mais exigente.
Perguntas frequentes
O corte a laser é melhor do que o corte a plasma para chapas metálicas?
Para chapas finas e de espessura média, o corte a laser geralmente oferece tolerâncias mais estreitas, bordas mais limpas e menos acabamento secundário. O corte a plasma costuma ser mais econômico para chapas estruturais espessas, nas quais a precisão das bordas é menos importante. A escolha certa depende da espessura, do material e dos requisitos da peça.
Qual é a espessura que um laser de fibra consegue cortar em comparação com outros métodos?
Um guia publicado indica valores de cerca de 0,5 a 25 mm para aço carbono em um laser de fibra, 3 a 50 mm ou mais para corte a plasma e 0,5 a 150 mm ou mais para corte a jato de água. Os limites reais dependem da potência do laser, do material e da qualidade de corte exigida.
O corte a laser cria uma zona afetada pelo calor?
Sim. O corte a laser é um processo térmico, portanto, sempre há alguma zona afetada pelo calor (HAZ). Geralmente, ela é mais estreita do que no corte a plasma em chapas finas. O corte a jato de água não gera calor. Peça ao seu fornecedor para verificar a qualidade das bordas do seu material.
Um laser de fibra pode cortar latão, cobre, ouro e prata?
Os lasers de fibra podem cortar esses metais, mas sua refletividade os torna mais difíceis de cortar do que o aço. Normalmente, exigem maior potência, parâmetros ajustados e, às vezes, proteção contra reflexão traseira. A espessura máxima é menor; portanto, solicite cortes de teste no seu material.
Ainda preciso de uma prensa puncionadeira ou de uma tesoura mecânica depois de comprar um cortador a laser?
Na maioria das vezes, sim. A puncionagem pode criar aberturas e relevos que o laser não consegue produzir, e o corte por cisalhamento é rápido para peças retas em grandes quantidades. Muitas oficinas mantêm uma linha de produção mista e encaminham cada peça para o método adequado mais econômico.
Uma máquina de marcação a laser pode cortar metal?
As máquinas de marcação e gravação são projetadas para marcação de superfícies, números de série e trabalhos em relevo, e não para cortar chapas ou tubos. Para o corte, é necessária uma máquina de corte a laser de fibra com potência adequada e um cabeçote de corte.
O que devo enviar a um fornecedor para obter um orçamento preciso para corte a laser?
Envie os tipos de material, a faixa de espessura, as dimensões das chapas ou tubos, os tamanhos dos lotes, as tolerâncias críticas, os requisitos relativos às bordas, as operações secundárias, a fonte de alimentação local e os desenhos de amostra. Esses detalhes determinam a potência, o tamanho da mesa, os requisitos de gás e o preço.


Clique quente
Entre em contato conosco
Aplicativo
©Direitos autorais [bogonglaser.com]. Fornecedor de máquinas a laser da BOGONG Todos os direitos reservados.