Лазерне різання металу порівняно з традиційними методами обробки
Різання волоконним лазером у порівнянні з плазмовим, гідроабразивним, штампуванням та ножичним різанням: порівняльний аналіз для покупця щодо допусків, обмежень по товщині, теплових ефектів, факторів, що впливають на вартість, та підготовки запиту на пропозицію.

Лазерне різання металу, як правило, краще підходить для деталей із тонкого та середньої товщини листового металу та труб, що мають складні профілі, суворі вимоги до точності припасування або конструкції, які змінюються від замовлення до замовлення. Традиційні методи, такі як плазмове різання, гідроабразивне різання, револьверне штампування, ножичне різання та пиляння, як і раніше, виграють у конкретних ситуаціях: при обробці товстих конструкційних листів, великих партій прямих заготовок, деталей, що потребують формових елементів, та сплавів, які не переносять нагрівання. Правильний вибір залежить від матеріалу, товщини, розміру партії, вимог до якості країв та подальшої обробки деталі після різання. У цьому посібнику порівняно основні технології з огляду на ці критерії. Він призначений для власників виробничих цехів, керівників виробництва та команд із закупівель, які вирішують, чи купувати волоконний лазер, продовжувати аутсорсинг або зберегти змішану технологічну лінію.
Що таке лазерне різання металу і чим воно відрізняється від традиційних методів?
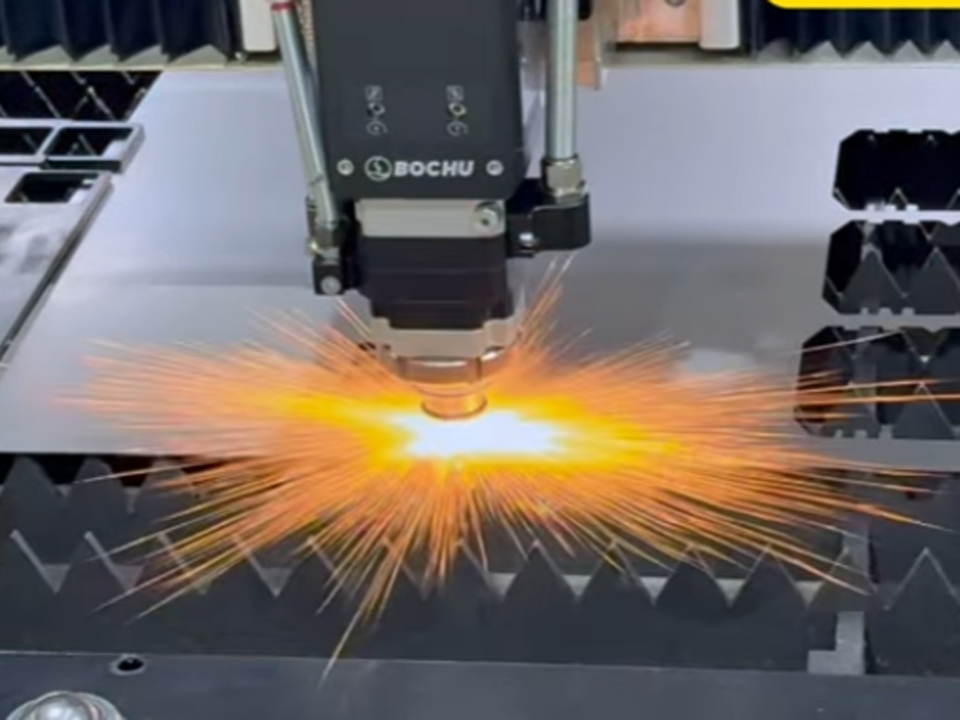
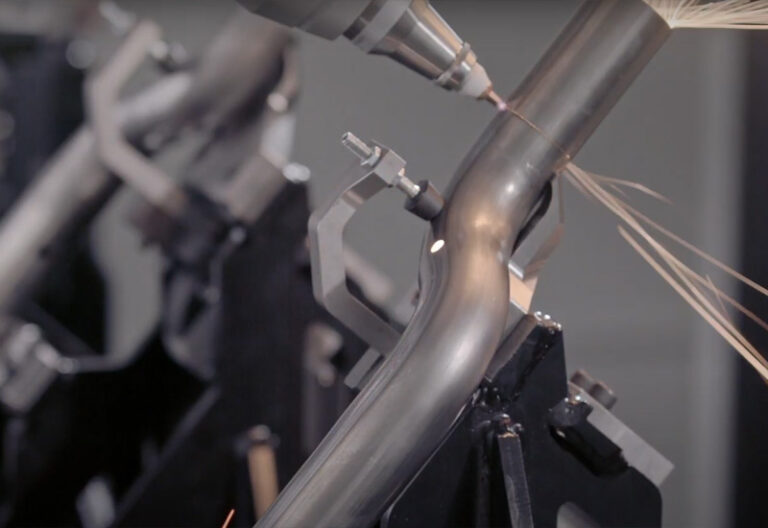
Під час лазерного різання металу сфокусований промінь, що керується системою ЧПУ, рухається по запрограмованій траєкторії. У волоконно-лазерних системах промінь розплавляє та випаровує метал, а допоміжний газ видуває розплавлений матеріал із зони різання. Посібник з різання від одного з постачальників послуг з обробки листового металу зазначає, що азот зазвичай використовується для обробки нержавіючої сталі та алюмінію, а кисень — для м’якої сталі.
“Традиційне виготовлення” охоплює три різні групи технологічних процесів:
- Механічне різання: стриження, штампування та пиляння. Інструмент стикається з металом і силою видаляє або відокремлює його.
- Термічне різання: плазмове та газокисневе різання. Тепло та швидкість руху газу розплавляють і видаляють метал, але ширина прорізу та кількість введеного тепла більші, ніж при лазерному різанні.
- Різання абразивним матеріалом: гідроабразивна обробка. Вода, змішана з абразивом з гранату, розмиває матеріал без нагрівання.
Практична відмінність для покупця полягає в інструментальному оснащенні. Лазерне, плазмове та гідроабразивне різання виконуються на основі CAD-файлу без необхідності використання спеціального інструментального оснащення для конкретної деталі. Для штампування потрібні комплекти штампів і матриць, а ножичне різання обмежується прямими лініями. Саме ця єдина відмінність зумовлює більшу частину розриву у вартості та термінах виконання замовлень при невеликих партіях та змінах у конструкції.
Лазерне різання порівняно з плазмовим, гідроабразивним, штампуванням та ножичним різанням: порівняльний огляд
У наведеній нижче таблиці використано діапазони, опубліковані в згаданому раніше посібнику з різання. Ці цифри слід розглядати як типові значення від одного постачальника, а не як стандарти чи гарантії. Фактичні результати залежать від стану верстата, потужності, марки матеріалу та програмного забезпечення.
| Процес | Типовий діапазон товщини (сталь, якщо не вказано інше) | Типовий допуск | Вплив нагрівання на край | Інструменти для конкретних деталей | Найкраще підходить | Основне обмеження |
|---|---|---|---|---|---|---|
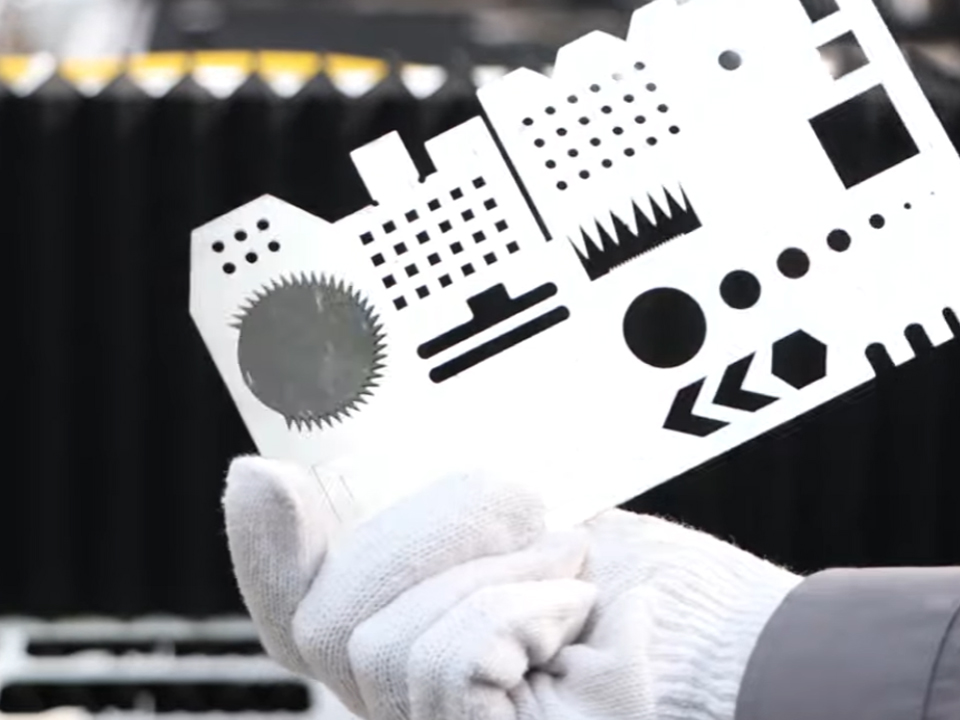
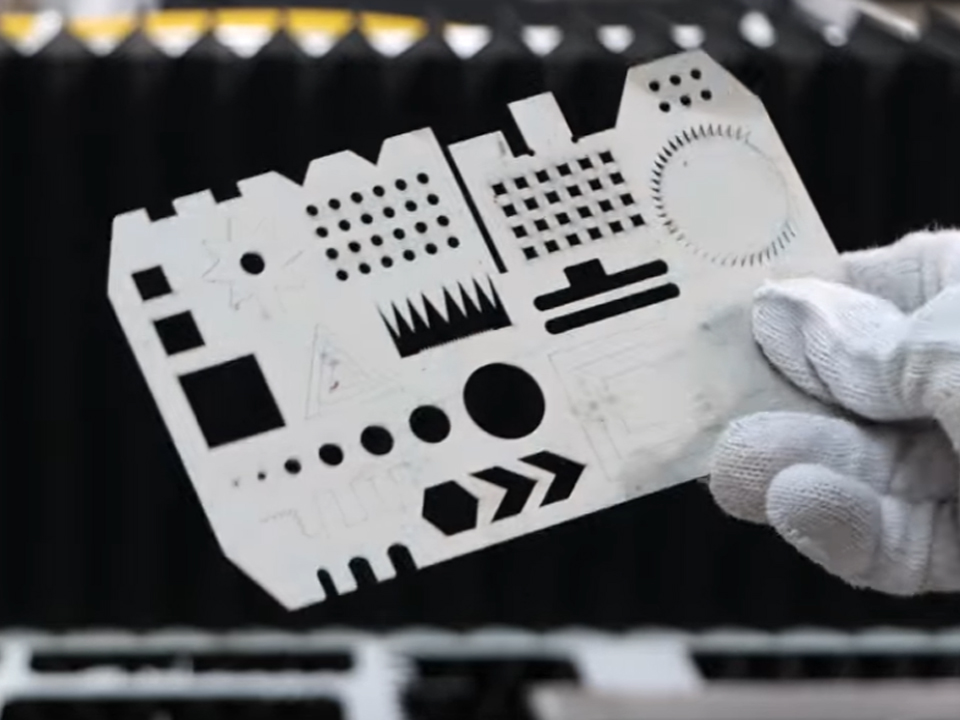
| Волоконний лазер | 0,5–25 мм | ±0,05 мм | Термічний; з мінімальним задиром | Ні. | Складні профілі, прототипи, невеликі та змішані партії | При роботі з дуже товстими пластинами швидкість і якість знижуються; для відбивних металів потрібне налаштування |
| Плазма | 3–50 мм+ | ±0,5–1,0 мм | Видимі зварювальні окислі та шлак | Ні. | Товста конструкційна сталева пластина | Ширший пропил; погані пропорції на тонкому листі |
| Гідроабразивний струмінь | 0,5–150 мм+ | ±0,1–0,2 мм | Ні. | Ні. | Термочутливі сплави, композитні матеріали, товсті матеріали | Нижча продуктивність на одну деталь; витрати на абразивні матеріали та насоси |
| Штопання з ЧПУ на револьверній машині | 0,5–6 мм | ±0,1 мм | Механічний | Набори штампів і матриць | Велика кількість отворів, формовані елементи, об’єм | Витрати на виготовлення інструментів та терміни виконання замовлення; обмежена товщина |
| Стрижка | До 6 мм | ±0,2–0,5 мм | Механічний | Леза | Прямі заготовки у великих обсягах | Тільки прямі розрізи |
| Стрічкова пила / відрізна пила | Прутки, труби, профілі | ±1–3 мм | Мінімальний | Ні. | Різання заготовки на відрізки потрібної довжини | Недосконалість, низька точність |
Допуск та якість країв
У цьому порівнянні лазерне різання має найменший допуск, але поняття “допуск” потребує ретельного тлумачення. На сторінках продуктів, присвячених комбінованому різаку для листів і труб від BOGONG та його компактному різаку 3030, вказано точність позиціонування ≤±0,03 мм і повторюваність ≤±0,02 мм. Це технічні характеристики руху верстата, заявлені виробником. Вони описують, наскільки точно рухаються осі, а не допуск готової деталі. Точність деталі також залежить від рівності поверхні матеріалу, термічних деформацій у тонких або вузьких елементах, положення фокуса, стану сопла, допоміжного газу та кріплення.
Порівнюючи цінові пропозиції, запитуйте про допустимі відхилення щодо матеріалу, товщини та розмірів деталей, а не лише про загальну цифру, вказану в заголовку.
Час налаштування та інструментальне оснащення
Згідно з тим самим посібником, лазерне різання за файлом DXF можна розпочати без очікування на інструменти, тоді як для револьверного штампування може знадобитися спеціальне оснащення, термін виготовлення якого становить від одного до двох тижнів. Це має найбільше значення для прототипів, запасних частин та клієнтів, які часто вносять зміни до креслень. Для виготовлення стабільних деталей у великих партіях з великою кількістю отворів штампування може залишатися конкурентоспроможним, оскільки воно виключає час різання на кожен отвір і дозволяє формувати елементи за один хід.
Зона термічного впливу та подальша обробка
Лазерне, плазмове та газокисневе різання є термічними процесами, тому всі вони утворюють певну зону термічного впливу (HAZ). Питання полягає в тому, наскільки вона велика і що потрібно зробити з краєм зрізу після цього. Плазмове різання залишає більш помітну зону термічного впливу та шлак, які часто доводиться шліфувати на поверхнях, де важлива точність прилягання. Водоструминне різання взагалі не супроводжується нагріванням.
Вибір допоміжного газу має наслідки, які часто залишаються поза увагою багатьох покупців, які купують автомобіль вперше. Згідно з даними Посібник RapidDirect з різання листового металу, під час різання нержавіючої сталі з використанням кисню утворюється оксидний шар, який необхідно зняти шліфуванням перед зварюванням, тоді як азот забезпечує кромку без оксидного шару. Вартість азоту на один розріз вища, тому дешевший газ не завжди означає дешевший процес, якщо врахувати витрати на підготовку до зварювання.
Використання матеріалів та експлуатаційні витрати
Більш вузький проріз та відсутність інструментів, призначених для конкретних деталей, дозволяють лазеру щільно розміщувати деталі на листі, що зменшує кількість відходів при виготовленні дрібних та нестандартних деталей. Величина економії залежить від геометрії деталі, тому розраховуйте її на основі власних схем розміщення, а не покладайтеся на загальні відсоткові показники.
Таку ж увагу слід приділяти експлуатаційним витратам. Лазер споживає електроенергію, допоміжний газ, оптичні елементи та сопла. Плазмова обробка вимагає електродів та сопел. Гідроабразивна обробка вимагає абразиву та обслуговування насоса. Штампування вимагає інструменту, який зношується та потребує повторного заточування. Важливим є порівняння вартості готової деталі, включаючи вторинні операції, а не вартості за метр різу.
У яких випадках традиційні методи все ще доцільні
Поширеним є припущення, що волоконний лазер повинен замінити всі інші методи різання на сучасному виробництві. Це справедливо для тонкого та середньотовстого листового металу. Однак у деяких випадках це припущення не виправдовується:
- Товста пластина. Згідно з довідником, при товщині сталі понад приблизно 25 мм якість та швидкість лазерного різання знижуються, і на зміну їм приходять плазмове або гідроабразивне різання. Більша потужність лазера розширює діапазон, але економічна ефективність залежить від товщини матеріалу.
- Термочутливі матеріали. Титанові кронштейни, загартована інструментальна сталь та нікелеві сплави, такі як «Інконель», — це типові об’єкти для обробки струменем води, коли будь-які термічні зміни на краях є неприпустимими.
- Формування за один робочий цикл. За допомогою револьверного штампування можна створювати решітки, зенковки та рельєфні візерунки, які неможливо виконати за допомогою лазера.
- Прямі заготовки оптом. Ножиці дозволяють швидко та просто виконувати прямі розрізи.
- Різання заготовки на відрізки потрібної довжини. Пила, як правило, є найпрактичнішим вибором для обробки брусів та конструкційних профілів.
Наочний приклад: підприємство, яке виготовляє корпуси з нержавіючої сталі товщиною 3 мм партіями по 50 штук із частими змінами креслень, отримує значну вигоду від лазерного різання. Для того самого підприємства, яке виробляє великі партії конструкційних кронштейнів товщиною 20 мм, плазмове різання може виявитися дешевшим у розрахунку на одну деталь, оскільки точність обробки країв має менше значення. Це гіпотетичне порівняння, а не приклад із практики клієнта.
Для багатьох виробників кращим підходом є змішана технологічна лінія, на якій кожна деталь обробляється за найдешевшим методом, що відповідає її технічним вимогам.
Придатність матеріалів для різання волоконним лазером
Саме поєднання матеріалів часто визначає, чи доцільно купувати лазер. Наведені нижче діапазони взяті з того самого посібника з різання і носять лише орієнтовний характер.
| Матеріал | Типовий діапазон потужності волоконних лазерів | Що слід перевірити у постачальника |
|---|---|---|
| М'яка сталь | 0,5–25 мм | Різання киснем проти різання азотом; якість краю, необхідна для фарбування або зварювання |
| Нержавіюча сталь | 0,5–20 мм | Витрата азоту та подача газу; вимоги до країв, готових до зварювання |
| Алюміній | 0,5–12 мм | Режим роботи дроселя та параметри різання для вашого сплаву та товщини |
| Мідь і латунь | 0,5–5 мм | Потужність лазера, захист від зворотного відбиття та пробні різи на вашому матеріалі |
| Золото та срібло (ювелірні вироби) | Тонкий лист; залежить від постачальника | Кріплення, втрати від пропилу дорогоцінних металів та утилізація брухту |
Метали з високим коефіцієнтом відбиття заслуговують на особливу увагу. Мідь і латунь вимагають більшої потужності та ретельного налаштування параметрів, і не кожна майстерня працює з ними. Покупці малогабаритних верстатів для ювелірних та декоративних робіт можуть ознайомитися з найменший волоконний лазерний верстат для різання латуні, золота та срібла. На сторінці товару вказано розмір різання 300 × 300 мм, повністю закритий корпус та діапазон потужності від 1000 Вт до 3000 Вт. Зазначено, що верстат ріже золото, срібло, мідь та нержавіючу сталь. Як і у випадку з будь-якими заявами постачальника, перед замовленням попросіть провести пробні різання на вашому матеріалі та з вашою товщиною.
«Тільки листи» чи «листи та труби»: вибір конфігурації верстата
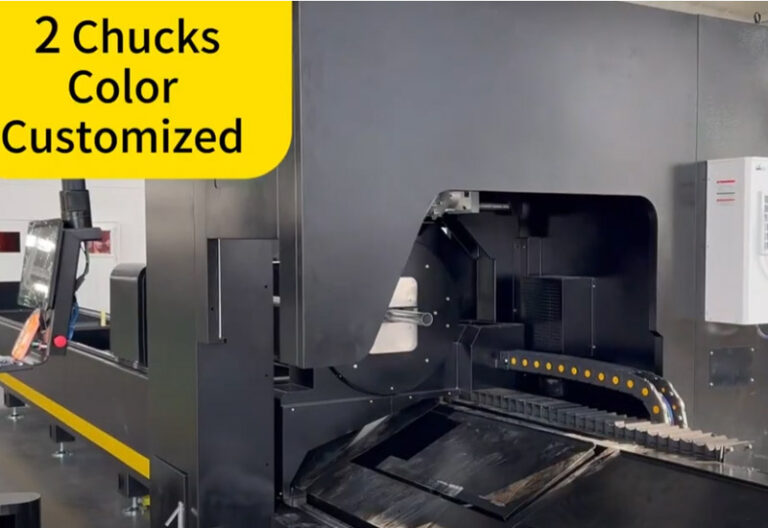
Якщо у вашій роботі використовуються як плоскі, так і трубчасті деталі, комбінований верстат дозволить заощадити площу та капітальні витрати. Цей Комбінований волоконний лазерний верстат для різання листів і труб Модель від компанії BOGONG представлена з діапазоном потужності від 1500 Вт до 10 000 Вт, трифазним живленням 380 В та можливістю обробки труб стандартних діаметрів від 20 мм до 200 мм. На сторінці також згадуються функції косого різання, свердління та прорізування пазів. Це технічні характеристики, заявлені постачальником, тому слід перевірити їх на відповідність розмірам та товщині стінок ваших труб.
Перш ніж вибрати конфігурацію, варто звернути увагу на три компроміси:
- Загальний час безвідмовної роботи. Один верстат, що виконує обидві операції, стає «вузьким місцем», якщо попит на листи та труби одночасно високий. Два спеціалізовані верстати вимагають додаткової виробничої площі та збільшують витрати, але дають змогу здійснювати паралельне виробництво.
- Рівень потужності. Більша потужність розширює діапазон товщини, але це не означає автоматичного поліпшення результатів при обробці тонкого матеріалу. Крім того, це збільшує вимоги до електропостачання, охолодження та газу.
- Розподіл робіт на трубопроводі. Якщо різання труб виконується лише час від часу, верстат для обробки листів у поєднанні з аутсорсингом робіт з обробки труб може виявитися дешевшим, ніж інтегрована система.
Після різання: маркування, гравірування та відстежуваність
Різання рідко є останнім етапом. На деталях часто потрібно наносити серійні номери, штрих-коди, логотипи, текстуру або рельєфні візерунки, і саме в цьому лазерні машини для маркування та гравіювання доповнюють лінію різання. Це окремі типи обладнання, відмінні від різальних верстатів, і їх не слід розглядати як замінники різального верстата.
- Серіалізація та простежуваність. У "The 30 Вт волоконно-лазерна маркувальна машина Описується як компактний універсальний маркер для нанесення логотипів, штрих-кодів та серійних номерів на метали, такі як нержавіюча сталь, титан, алюміній, мідь та латунь. Це підходить для маркування партій вирізаних деталей.
- Рельєф і фактура на металі. У "The 3D волоконний лазерний гравер для металу призначений для глибокого гравірування текстур і рельєфів на металевих формах, що актуально для цехів, які також виготовляють інструменти або декоративні деталі.
- Більші площі маркування. A 3D-гравер з волоконним лазером великої площі у каталозі вказані розміри зони маркування від 300 × 300 мм до 800 × 800 мм. Сам постачальник зазначає, що 3D-рельєфне маркування підходить для невеликих, точних малюнків, і що покупці не повинні розраховувати на те, що ця машина замінить фрезерний верстат з ЧПУ при виконанні великих рельєфних робіт.
- Неметалеві компоненти. У вузлах часто використовуються деталі з пластику або скла. А 3D УФ лазерний маркувальник призначений для нанесення маркування на скло та пластик на вигнутих або нерівних поверхнях.
- Текстурування деталей вогнепальної зброї. Для нанесення крапкового візерунка та текстури на поверхні металевих, вуглецево-волокнистих та полімерних деталей постачальник пропонує волоконно-лазерна гравірувальна машина. Правила реєстрації та ліцензування вогнепальної зброї відрізняються залежно від юрисдикції, тому покупцям слід ознайомитися з місцевими вимогами перед тим, як інвестувати.
На що слід звернути увагу під час оцінки постачальника послуг лазерного різання
Використовуйте ці критерії для порівняння постачальників, незалежно від того, чи купуєте ви обладнання, чи замовляєте деталі на аутсорсингу:
- Зробіть пробні розрізи на вашому матеріалі. Замовте зразки деталей відповідного сорту та товщини із зазначенням розмірів країв та допусків.
- Чіткі визначення специфікацій. Запитайте, чи зазначена точність стосується позиціонування осей чи допусків готової деталі.
- Джерело лазерного випромінювання та варіанти потужності. Отримайте письмове підтвердження назви виробника, потужності та умов гарантії.
- Конструкція, що забезпечує безпеку. Дізнайтеся про класифікацію безпеки лазера, конструкцію корпусу та будь-які сертифікаційні документи, які вимагаються на вашому ринку.
- Витратні матеріали та запасні частини. Отримайте перелік форсунок, лінз та захисних вікон із зазначенням передбачуваних термінів заміни.
- Потреби у газі та комунальних послугах. Перевірте тип допоміжного газу, його чистоту, витрату, систему охолодження та електроживлення.
- Навчання та післяпродажне обслуговування. Дізнайтеся, як працює дистанційна підтримка в різних часових поясах і хто займається розглядом гарантійних претензій.
Що слід вказати покупцям перед тим, як запросити цінову пропозицію?
Чим точніше запит, тим точніше кошторис. Підготуйте наступне:
- Матеріали та сорти, наприклад, вуглецева сталь, нержавіюча сталь 304, алюміній 5052 або латунь, а також чи доводиться вам регулярно різати метали, що відбивають світло.
- Діапазон товщини та найтовстіший матеріал, який ви будете різати у великих обсягах. Товщина впливає на вибір потужності та ціну більше, ніж будь-який інший фактор.
- Максимальний розмір листа, діаметри труб та товщина стінок.
- Кількість замовлення та розмір партії, щоб постачальник міг оцінити потреби щодо компонування, завантаження та автоматизації.
- Критичні допуски, пов’язані з конкретними елементами креслення.
- Вимоги до країв, наприклад: готові до зварювання, готові до фарбування або без задирок.
- Додаткові операції, включаючи розмітку, гнуття та зварювання, тому технологічна лінія планується як єдине ціле.
- Умови на будівельному майданчику, включаючи напругу, однофазне або трифазне електропостачання та газопостачання.
- Зразки креслень для пробного різання.
Коли ці деталі будуть готові, надішліть свої креслення та перелік матеріалів постачальнику та попросіть надати рекомендації щодо конфігурації разом із результатами пробного різання для вашої найскладнішої деталі.
Поширені запитання
Чи є лазерне різання кращим за плазмове різання листового металу?
У випадку тонких і середньотовстих листів лазерне різання, як правило, забезпечує більш жорсткі допуски, чистіші краї та менший обсяг додаткової обробки. Плазмове різання зазвичай є більш економічним для товстих конструкційних листів, де точність країв має менш важливе значення. Правильний вибір залежить від товщини, матеріалу та вимог до деталі.
Яку товщину матеріалу може розрізати волоконний лазер у порівнянні з іншими методами?
В одному з опублікованих посібників наведено такі значення: для м’якої сталі на волоконному лазері — приблизно 0,5–25 мм, для плазмового різання — 3–50 мм або більше, а для гідроабразивного різання — 0,5–150 мм або більше. Фактичні межі залежать від потужності лазера, матеріалу та необхідної якості країв.
Чи утворюється зона термічного впливу під час лазерного різання?
Так. Лазерне різання є термічним процесом, тому зона термічного впливу завжди присутня. Зазвичай вона вужча, ніж при плазмовому різанні тонкого листа. Різання водоструменем не супроводжується нагріванням. Попросіть свого постачальника перевірити якість країв вашого матеріалу.
Чи може волоконний лазер різати латунь, мідь, золото та срібло?
Волоконні лазери можуть різати ці метали, але через їхню відбивну здатність це складніше, ніж у випадку зі сталлю. Зазвичай для цього потрібна більша потужність, налаштовані параметри, а іноді й захист від зворотного відбиття. Максимальна товщина менша, тому рекомендуємо замовити пробне різання вашого матеріалу.
Чи знадобиться мені ще штампувальний прес або ножиці після придбання лазерного різака?
Часто так. Штампування дозволяє створювати решітки та рельєфні візерунки, які неможливо отримати за допомогою лазера, а зрізка — це швидкий спосіб обробки прямих заготовок у великих обсягах. Багато підприємств використовують змішані технологічні лінії та направляють кожну деталь на найдешевший підходящий метод обробки.
Чи може лазерний маркувальний верстат різати метал?
Машини для маркування та гравіювання призначені для нанесення маркування на поверхні, серійних номерів та рельєфного гравіювання, а не для різання листів або труб. Для різання вам знадобиться волоконно-лазерний різальний верстат з відповідною потужністю та різальною головкою.
Що мені потрібно надіслати постачальнику, щоб отримати точний кошторис на лазерне різання?
Надішліть інформацію про марки матеріалів, діапазон товщини, розміри листів або труб, обсяги партій, критичні допуски, вимоги до країв, додаткові операції, місцеве джерело живлення та зразки креслень. Ці дані визначають потужність, розмір столу, вимоги до газу та ціну.


Гаряча клавіша
Зв'яжіться з нами
Заявка
© Авторське право [bogonglaser.com]. Постачальник лазерних машин BOGONG Всі права захищені.