Taglio laser dei metalli vs metodi di lavorazione tradizionali
Taglio laser a fibra rispetto a taglio al plasma, a getto d’acqua, punzonatura e cesoiatura: un confronto per gli acquirenti su tolleranze, limiti di spessore, effetti termici, fattori di costo e preparazione delle richieste di preventivo.

Il taglio laser dei metalli è solitamente la soluzione più indicata per parti in lamiera e tubi di spessore da sottile a medio che presentano profili complessi, requisiti di accoppiamento rigorosi o progetti che variano da un ordine all’altro. I metodi tradizionali, quali il taglio al plasma, il taglio a getto d’acqua, la punzonatura a torretta, la cesoiatura e il taglio a sega, continuano a prevalere in situazioni specifiche: lamiere strutturali spesse, pezzi grezzi diritti in grandi quantità, componenti che richiedono elementi sagomati e leghe che non tollerano il calore. La scelta giusta dipende dal materiale, dallo spessore, dalle dimensioni del lotto, dai requisiti relativi ai bordi e dal trattamento a cui sarà sottoposto il pezzo dopo il taglio. Questa guida mette a confronto i principali processi in base a tali criteri. È rivolta ai titolari di officine di lavorazione, ai responsabili di produzione e ai team di approvvigionamento che devono decidere se acquistare un laser a fibra, continuare a esternalizzare o mantenere una linea di produzione mista.
Che cos’è il taglio laser dei metalli e in cosa si differenzia dai metodi tradizionali?
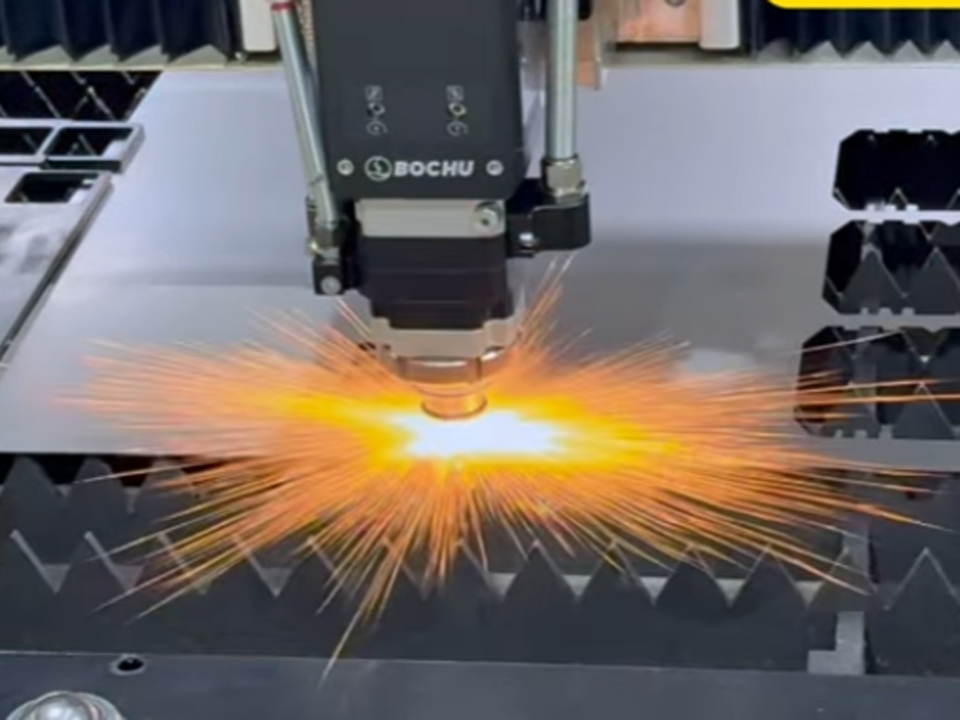
Il taglio laser dei metalli consiste nel dirigere un raggio concentrato, controllato da CNC, lungo un percorso programmato. Nei sistemi laser a fibra, il raggio fonde e vaporizza il metallo, mentre un gas di supporto espelle il materiale fuso dal taglio. Guida al taglio di un fornitore di servizi di lavorazione della lamiera osserva che l'azoto viene solitamente utilizzato per l'acciaio inossidabile e l'alluminio, mentre l'ossigeno per l'acciaio dolce.
“Il termine ”lavorazione tradizionale” comprende tre diverse famiglie di processi:
- Taglio meccanico: taglio, punzonatura e segatura. Un utensile entra in contatto con il metallo e lo rimuove o lo separa con la forza.
- Taglio termico: plasma e ossitaglio. Il calore e la velocità del gas fondono e asportano il metallo, ma la larghezza del taglio e l’apporto termico sono maggiori rispetto al laser.
- Taglio abrasivo: getto d'acqua. L'acqua miscelata con l'abrasivo a base di granato erode il materiale senza apporto di calore.
La differenza concreta per un acquirente sta negli utensili. Il taglio laser, al plasma e a getto d’acqua si effettuano tutti a partire da un file CAD senza bisogno di utensili specifici per ogni pezzo. La punzonatura richiede set di punzoni e matrici, mentre la cesoiatura è limitata alle linee rette. È proprio questa singola differenza a determinare gran parte del divario in termini di costi e tempi di consegna nelle piccole serie e in caso di modifiche progettuali.
Taglio laser vs taglio al plasma, a getto d’acqua, punzonatura e cesoiatura: confronto diretto
La tabella riportata di seguito si basa sugli intervalli pubblicati nella guida al taglio citata in precedenza. Le cifre devono essere considerate come valori indicativi forniti da un unico fornitore, non come standard o garanzie. I risultati effettivi dipendono dalle condizioni della macchina, dalla potenza, dal tipo di materiale e dalla programmazione.
| Processo | Intervallo di spessore tipico (acciaio, salvo diversa indicazione) | Tolleranza tipica | Effetto del calore sul bordo | Attrezzature specifiche per i componenti | La migliore vestibilità | Limite principale |
|---|---|---|---|---|---|---|
| Laser a fibra | 0,5–25 mm | ±0,05 mm | Termico; con bava ridotta | Nessuno | Profili complessi, prototipi, lotti piccoli e misti | La velocità e la qualità diminuiscono su lamiere molto spesse; i metalli riflettenti richiedono una regolazione |
| Plasma | 3–50 mm+ | ±0,5–1,0 mm | HAZ visibile e scorie | Nessuno | Lamiera strutturale spessa | Taglio più largo; proporzioni non ottimali su lamiere sottili |
| Getto d'acqua | 0,5–150 mm+ | ±0,1–0,2 mm | Nessuno | Nessuno | Leghe termosensibili, materiali compositi, materiali di grosso spessore | Ritardi nella produzione di ogni singolo pezzo; costi relativi agli abrasivi e alle pompe |
| Punzonatura a torretta CNC | 0,5–6 mm | ±0,1 mm | Meccanica | Set di punzoni e matrici | Elevato numero di fori, elementi sagomati, volume | Costi di attrezzaggio e tempi di consegna; spessore limitato |
| Taglio | Fino a 6 mm | ±0,2–0,5 mm | Meccanica | Lame | Semilavorati diritti in grandi quantità | Solo tagli diritti |
| Sega a nastro / sega troncatrice | Barre, tubi, profilati | ±1–3 mm | Minimo | Nessuno | Taglio del materiale a misura | Finiture approssimative, scarsa precisione |
Tolleranza e qualità dei bordi
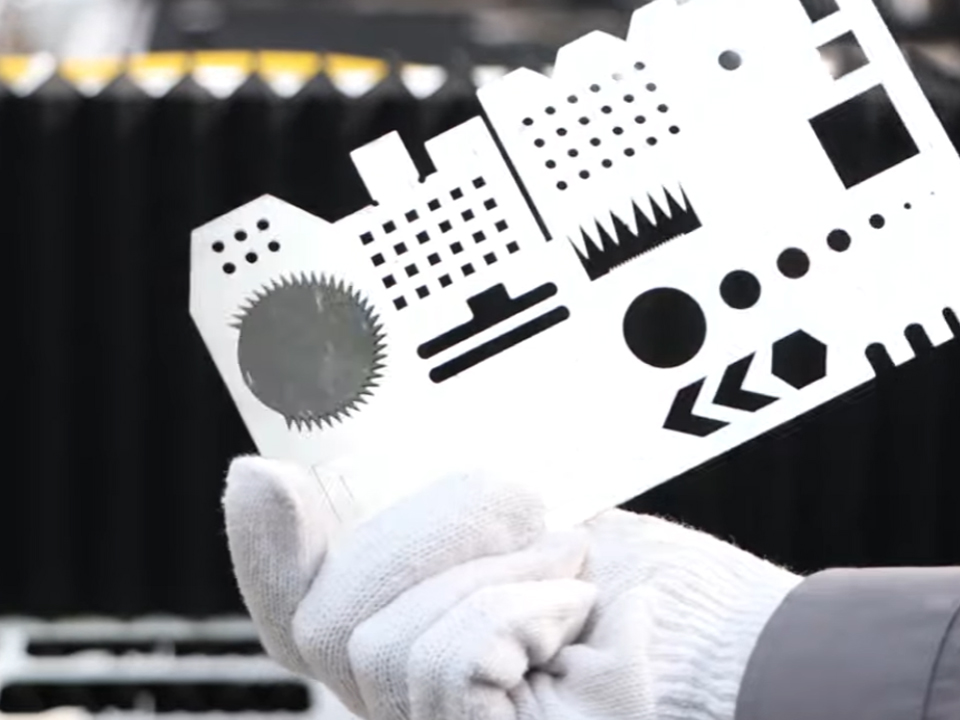
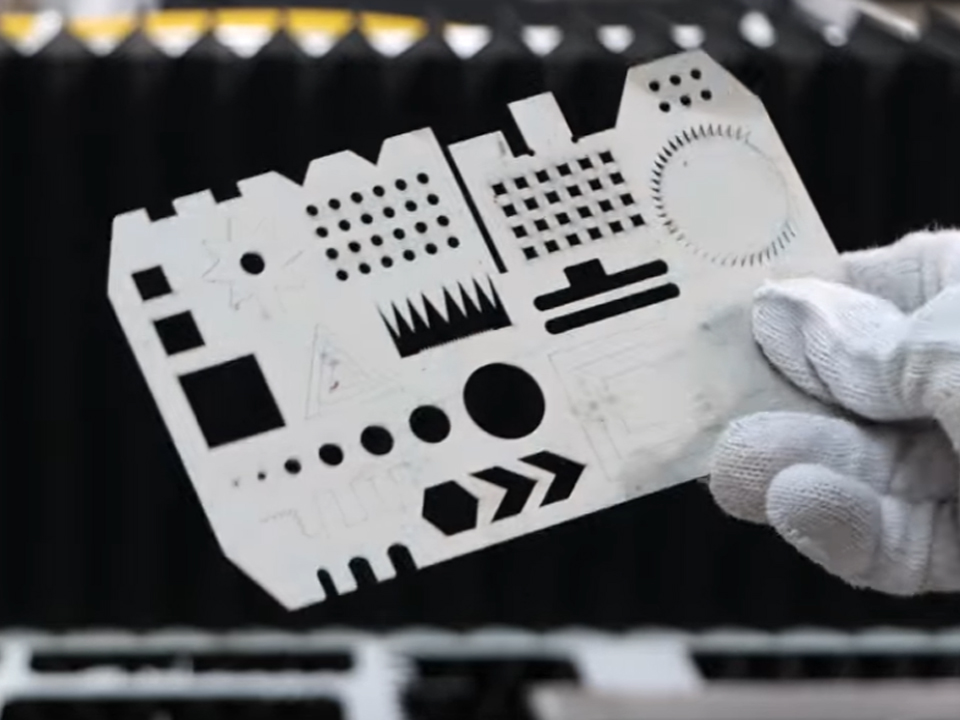
Il taglio laser presenta la tolleranza più stretta in questo confronto, ma il termine “tolleranza” va interpretato con attenzione. Le pagine dei prodotti relative alla taglierina combinata per lamiere e tubi di BOGONG e alla sua taglierina compatta 3030 indicano entrambe una precisione di posizionamento di ≤±0,03 mm e una ripetibilità di ≤±0,02 mm. Si tratta di specifiche relative al movimento della macchina dichiarate dal fornitore. Esse descrivono la precisione con cui si muovono gli assi, non la tolleranza di un pezzo finito. La precisione del pezzo dipende anche dalla planarità del materiale, dalla distorsione termica in elementi sottili o stretti, dalla posizione del fuoco, dalle condizioni dell’ugello, dal gas di assistenza e dal sistema di fissaggio.
Quando confronti i preventivi, chiedi di conoscere i margini di tolleranza realistici relativi al materiale, allo spessore e alle dimensioni delle caratteristiche, piuttosto che limitarti a un unico dato di riferimento.
Tempi di allestimento e attrezzature
Il taglio laser da un file DXF può iniziare senza dover attendere gli utensili, mentre la punzonatura a torretta potrebbe richiedere utensili personalizzati con tempi di consegna da una a due settimane, secondo la stessa guida. Ciò è particolarmente importante per i prototipi, i pezzi di ricambio e i clienti che modificano spesso i disegni. Per un pezzo stabile prodotto in grandi quantità con molti fori, la punzonatura può rimanere competitiva perché elimina il tempo di taglio per ogni foro e consente di realizzare elementi geometrici con la stessa corsa.
Zona termicamente alterata e lavorazioni successive
Il laser, il plasma e l’ossitaglio sono processi termici, quindi tutti e tre generano una zona termicamente alterata (HAZ). La domanda è: quanto è estesa questa zona e di quale trattamento ha bisogno il bordo in seguito? Il plasma lascia una HAZ più visibile e delle scorie che spesso richiedono la molatura sulle superfici in cui l’accoppiamento è fondamentale. Il getto d’acqua, invece, non aggiunge alcun calore.
La scelta del gas ausiliario comporta una conseguenza a valle che sfugge a molti acquirenti alle prime armi. Secondo il Guida RapidDirect al taglio della lamiera, il taglio dell'acciaio inossidabile con ossigeno lascia uno strato di ossido che deve essere rimosso mediante molatura prima della saldatura, mentre l'azoto garantisce un bordo privo di ossido. L'azoto ha un costo maggiore per taglio, quindi il gas più economico non sempre comporta un processo più economico se si tiene conto della preparazione alla saldatura.
Utilizzo dei materiali e costi operativi
Grazie a un taglio più stretto e all’assenza di utensili specifici per i singoli pezzi, il laser consente di disporre i pezzi in modo compatto sulla lamiera, riducendo così gli scarti nei pezzi piccoli e di forma irregolare. L’entità del risparmio dipende dalla geometria dei pezzi, pertanto è consigliabile calcolarla sulla base dei propri layout di taglio, anziché fare affidamento su una percentuale generica.
Anche i costi operativi richiedono la stessa attenzione. Un laser consuma elettricità, gas ausiliario, componenti ottici e ugelli. Il plasma consuma elettrodi e ugelli. Il getto d’acqua consuma abrasivo e richiede la manutenzione della pompa. La punzonatura consuma utensili che si usurano e devono essere riaffilati. Il confronto che conta è il costo per pezzo finito, comprese le operazioni secondarie, non il costo per metro tagliato.
Quando i metodi tradizionali hanno ancora senso
Si tende comunemente a ritenere che un laser a fibra debba sostituire ogni altro processo di taglio in un'officina moderna. Ciò vale per le lamiere di spessore sottile e medio. Tuttavia, questa convinzione non regge in diversi casi:
- Lastra spessa. La guida indica che, su acciaio con spessore superiore a circa 25 mm, la qualità e la velocità del taglio laser diminuiscono, mentre subentrano il taglio al plasma o a getto d’acqua. Una maggiore potenza del laser amplia il campo di applicazione, ma la redditività varia a seconda dello spessore.
- Materiali termosensibili. I supporti in titanio, gli acciai da utensili temprati e le leghe di nichel come l’Inconel sono tipici esempi di lavorazione a getto d’acqua quando non è ammessa alcuna variazione termica sul bordo.
- Formatura in un’unica operazione. La punzonatura a torretta consente di realizzare feritoie, svasature e goffrature che il laser non è in grado di realizzare.
- Semilavorati diritti in grandi quantità. Una cesoia è veloce e semplice da usare per i tagli diritti.
- Taglio del materiale a misura. Una sega è solitamente la scelta più pratica per le barre e i profilati strutturali.
Un esempio illustrativo: un’officina che produce involucri in acciaio inossidabile da 3 mm in lotti da 50 pezzi, con frequenti modifiche ai disegni, trae grandi vantaggi dal taglio laser. La stessa officina, se produce staffe strutturali da 20 mm in grandi quantità, potrebbe trovare il taglio al plasma più economico per singolo pezzo, poiché la precisione dei bordi è meno importante. Si tratta di un confronto ipotetico, non di un caso reale di un cliente.
Per molti produttori, l'approccio più indicato è una linea di produzione mista, in cui ogni pezzo viene sottoposto al metodo più economico che soddisfi le sue specifiche.
Idoneità dei materiali al taglio con laser a fibra
Spesso è proprio la combinazione dei materiali a determinare se l'acquisto di un laser sia opportuno. I valori riportati di seguito sono tratti dalla stessa guida al taglio e hanno solo valore indicativo.
| Materiale | Gamma tipica dei laser a fibra | Cosa verificare con il fornitore |
|---|---|---|
| Acciaio dolce | 0,5–25 mm | Taglio con ossigeno o azoto; finitura dei bordi necessaria per la verniciatura o la saldatura |
| Acciaio inox | 0,5–20 mm | Consumo di azoto e alimentazione del gas; requisiti relativi ai bordi pronti per la saldatura |
| Alluminio | 0,5–12 mm | Parametri di lavorazione e di taglio per la tua lega e il tuo spessore |
| Rame e ottone | 0,5–5 mm | Potenza del laser, protezione contro la riflessione posteriore e tagli di prova sul materiale |
| Oro e argento (gioielli) | Foglio sottile; specifico del fornitore | Dispositivi di fissaggio, perdita per taglio dei metalli preziosi e recupero degli scarti |
I metalli riflettenti meritano un'attenzione particolare. Il rame e l'ottone richiedono una maggiore potenza e un'attenta regolazione dei parametri, e non tutte le officine sono in grado di lavorarli. Chi intende acquistare macchine di piccolo formato per la gioielleria e la decorazione può consultare la più piccola macchina di taglio laser in fibra per ottone, oro e argento. La pagina del prodotto descrive un'area di taglio di 300 × 300 mm, un alloggiamento completamente chiuso e potenze comprese tra 1000 W e 3000 W. Si specifica che la macchina è in grado di tagliare oro, argento, rame e acciaio inossidabile. Come per qualsiasi dichiarazione del fornitore, prima di effettuare l’ordine è consigliabile richiedere dei tagli di prova sul proprio materiale e con lo spessore desiderato.
Solo lamiere o lamiere e tubi: come scegliere la configurazione della macchina
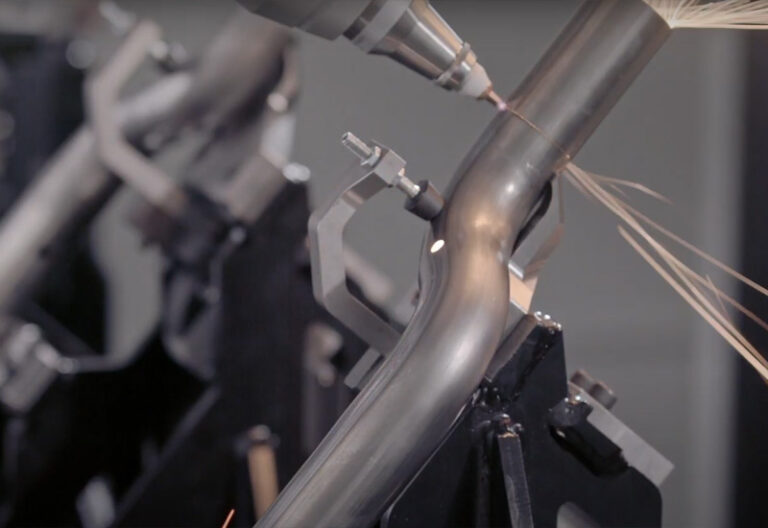
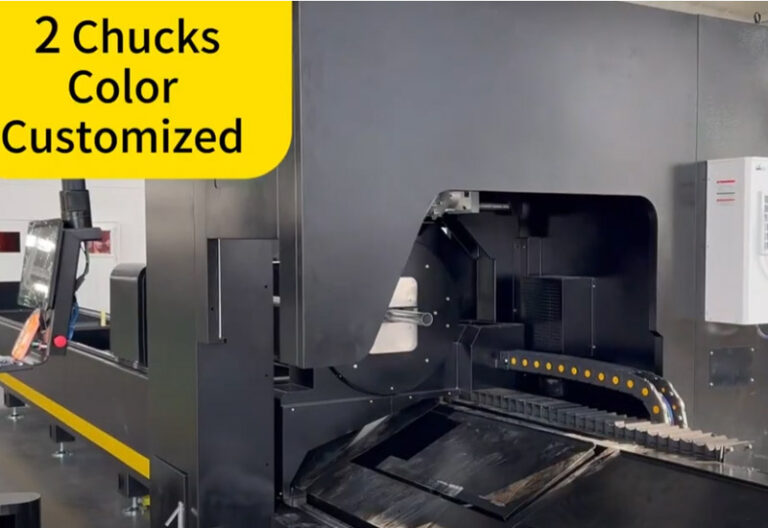
Se la vostra attività prevede sia la lavorazione di pezzi piatti che di pezzi tubolari, una macchina combinata può consentirvi di risparmiare spazio e investimenti. La macchina per il taglio laser a fibra per lamiere e tubi Il modello di BOGONG è disponibile con potenze comprese tra 1.500 W e 10.000 W, alimentazione trifase a 380 V e lavorazione di tubi con diametri standard compresi tra 20 mm e 200 mm. La pagina menziona inoltre il taglio obliquo, la foratura e la scanalatura. Si tratta di caratteristiche dichiarate dal fornitore, pertanto è opportuno verificarne la compatibilità con le dimensioni e gli spessori delle pareti dei propri tubi.
Prima di scegliere una configurazione, è opportuno valutare attentamente tre compromessi:
- Tempo di attività condiviso. Una sola macchina che svolge entrambe le operazioni diventa un collo di bottiglia se la domanda di lamiere e tubi è elevata. Due macchine dedicate richiedono più spazio e comportano costi aggiuntivi, ma consentono una produzione in parallelo.
- Livello di potenza. Una maggiore potenza amplia la gamma di spessori, ma non migliora automaticamente i risultati sui materiali sottili. Inoltre, comporta un aumento dei requisiti elettrici, di raffreddamento e di gas.
- Condivisione del lavoro sui tubi. Se il taglio dei tubi è solo occasionale, una macchina per lamiere con lavorazione dei tubi affidata a terzi potrebbe risultare meno costosa rispetto al sistema integrato.
Dopo il taglio: marcatura, incisione e tracciabilità
Il taglio raramente rappresenta l'ultima fase del processo. Spesso i pezzi devono essere provvisti di numeri di serie, codici a barre, loghi, texture o rilievi, ed è proprio in questi casi che le macchine per la marcatura e l'incisione laser completano una linea di taglio. Si tratta di tipi di macchine distinti dalle taglierine e non devono essere considerate sostitutive di una macchina da taglio.
- Serializzazione e tracciabilità. Il Macchina per la marcatura laser in fibra da 30W È descritto come un marcatore compatto "tutto in uno" per loghi, codici a barre e numeri di serie su metalli quali acciaio inossidabile, titanio, alluminio, rame e ottone. È ideale per l'identificazione dei lotti dei componenti tagliati.
- Rilievi e texture su metallo. Il Incisore laser a fibra 3D per metallo è progettato per l'incisione profonda di texture e rilievi su stampi metallici, il che lo rende particolarmente indicato per le officine che producono anche utensili o componenti decorativi.
- Aree di marcatura più ampie. A incisore laser a fibra 3D per grandi superfici è disponibile con aree di marcatura che vanno da 300 × 300 mm fino a 800 × 800 mm. Lo stesso fornitore sottolinea che la lavorazione a rilievo 3D è adatta a disegni piccoli e precisi e che gli acquirenti non dovrebbero aspettarsi che la macchina sostituisca una fresatrice CNC nei lavori di rilievo di grandi dimensioni.
- Componenti non metallici. I gruppi di componenti comprendono spesso parti in plastica o in vetro. A Macchina per la marcatura laser UV 3D è indicato per la marcatura di vetro e plastica su superfici curve o irregolari.
- Texturizzazione dei componenti delle armi da fuoco. Per la punzonatura e la texturizzazione antiscivolo su componenti in metallo, fibra di carbonio e polimeri, il fornitore indica un macchina per l'incisione di pistole laser in fibra. Le norme in materia di marcatura e concessione delle licenze per le armi da fuoco variano a seconda della giurisdizione, pertanto gli acquirenti dovrebbero verificare i requisiti locali prima di procedere all'acquisto.
Cosa verificare quando si valuta un fornitore di servizi di taglio laser
Utilizzate questi criteri per confrontare i fornitori, sia che stiate acquistando attrezzature sia che stiate esternalizzando la produzione di componenti:
- Esegui dei tagli di prova sul materiale. Richiedi campioni di pezzi nella qualità e nello spessore desiderati, con le misure dei bordi e le tolleranze.
- Definizioni chiare delle specifiche. Chiedere se la precisione indicata si riferisce al posizionamento degli assi o alla tolleranza del pezzo finito.
- Sorgente laser e opzioni di potenza. Confermare per iscritto la marca del prodotto, la potenza e i termini di garanzia.
- Progettazione in materia di sicurezza. Richiedete informazioni sulla classificazione di sicurezza laser, sul design dell’involucro e su eventuali documenti di certificazione richiesti dal vostro mercato.
- Materiali di consumo e ricambi. Ottieni un elenco di ugelli, lenti e vetri protettivi, con gli intervalli di sostituzione previsti.
- Fabbisogno di gas e servizi pubblici. Verificare il tipo di gas ausiliario, la purezza, la portata, il raffreddamento e l'alimentazione elettrica.
- Formazione e assistenza post-vendita. Scopri come funziona l'assistenza remota tra fusi orari diversi e chi si occupa delle richieste di intervento in garanzia.
Cosa dovrebbero specificare gli acquirenti prima di richiedere un preventivo?
Una richiesta precisa garantisce un preventivo preciso. Preparate quanto segue:
- Materiali e classi, come l'acciaio al carbonio, l'acciaio inossidabile 304, l'alluminio 5052 o l'ottone, e se si tagliano regolarmente metalli riflettenti.
- Intervallo di spessore e spessore massimo del materiale che si intende tagliare in serie. Lo spessore influisce sulla scelta della potenza e sul prezzo più di qualsiasi altra variabile.
- Dimensioni massime dei fogli, diametri dei tubi e spessori delle pareti.
- Quantità dell'ordine e dimensione del lotto, in modo che il fornitore possa valutare le esigenze relative al nesting, al carico e all'automazione.
- Tolleranze critiche, collegati a elementi specifici di un disegno.
- Requisiti relativi ai bordi, come "pronto per la saldatura", "pronto per la verniciatura" o "privo di bave".
- Operazioni secondarie, comprese la marcatura, la piegatura e la saldatura, in modo che la linea di produzione sia progettata nel suo insieme.
- Condizioni del sito, tra cui la tensione, l'alimentazione monofase o trifase e la fornitura di gas.
- Esempi di disegni per un taglio di prova.
Una volta definiti questi dettagli, inviate i vostri disegni e la distinta dei materiali al fornitore e richiedete una proposta di configurazione corredata dei risultati dei test di taglio relativi al vostro pezzo più complesso.
Domande frequenti
Il taglio laser è migliore del taglio al plasma per la lamiera?
Per le lamiere di spessore sottile e medio, il taglio laser garantisce in genere tolleranze più strette, bordi più puliti e una minore necessità di finitura secondaria. Il taglio al plasma è solitamente più economico per le lamiere strutturali di grosso spessore, dove la precisione dei bordi è meno importante. La scelta giusta dipende dallo spessore, dal materiale e dai requisiti del pezzo.
Quale spessore è in grado di tagliare un laser a fibra rispetto ad altri metodi?
Una guida pubblicata indica spessori compresi tra circa 0,5 e 25 mm per l’acciaio dolce con un laser a fibra, tra 3 e 50 mm o più per il taglio al plasma e tra 0,5 e 150 mm o più per il taglio a getto d’acqua. I limiti effettivi dipendono dalla potenza del laser, dal materiale e dalla qualità dei bordi richiesta.
Il taglio laser crea una zona termicamente alterata?
Sì. Il taglio al laser è un processo termico, quindi è sempre presente una certa zona termicamente alterata (HAZ). In genere è più stretta rispetto a quella del taglio al plasma su lamiere sottili. Il taglio a getto d’acqua non genera calore. Chiedi al tuo fornitore di verificare la qualità dei bordi sul tuo materiale.
Un laser a fibra può tagliare ottone, rame, oro e argento?
I laser a fibra sono in grado di tagliare questi metalli, ma la loro riflettività li rende più difficili da lavorare rispetto all’acciaio. In genere richiedono una potenza maggiore, parametri ottimizzati e, talvolta, una protezione contro la riflessione posteriore. Lo spessore massimo è inferiore, pertanto è consigliabile richiedere dei tagli di prova sul proprio materiale.
Dopo aver acquistato una taglierina laser, mi serve ancora una punzonatrice o una cesoia?
Spesso sì. La punzonatura permette di realizzare feritoie e goffrature che il laser non è in grado di produrre, mentre la cesoiatura è veloce per la produzione in serie di semilavorati rettilinei. Molte aziende dispongono di una linea di lavorazione mista e affidano ogni pezzo al metodo più economico tra quelli adatti.
Una macchina per la marcatura laser può tagliare il metallo?
Le macchine per la marcatura e l'incisione sono progettate per la marcatura superficiale, l'applicazione di numeri di serie e la lavorazione a rilievo, non per il taglio di lamiere o tubi. Per il taglio è necessaria una macchina da taglio a laser a fibra con potenza adeguata e una testa di taglio.
Cosa devo inviare a un fornitore per ottenere un preventivo preciso per il taglio laser?
Inviateci le classi dei materiali, l’intervallo di spessore, le dimensioni delle lamiere o dei tubi, le dimensioni dei lotti, le tolleranze critiche, i requisiti relativi ai bordi, le operazioni secondarie, l’alimentazione elettrica locale e i disegni di esempio. Questi dettagli determinano la potenza, le dimensioni del tavolo, il fabbisogno di gas e il prezzo.


Click a caldo
Contatto
Applicazione
©Copyright [bogonglaser.com]. BOGONG Laser Machine Supplier Tutti i diritti riservati.