Tăierea metalelor cu laser vs. metodele tradiționale de fabricație
Tăierea cu laser cu fibră optică comparativ cu tăierea cu plasmă, cu jet de apă, perforarea și forfecarea: o comparație din perspectiva cumpărătorului privind toleranțele, limitele de grosime, efectele termice, factorii care influențează costurile și pregătirea cererilor de ofertă.

Tăierea cu laser a metalelor este, de obicei, cea mai potrivită soluție pentru piese din tablă subțire până la medie și tuburi care prezintă profile complexe, cerințe stricte de asamblare sau proiecte care variază de la o comandă la alta. Metodele tradiționale, precum tăierea cu plasmă, tăierea cu jet de apă, perforarea cu turelă, forfecarea și tăierea cu ferăstrăul, rămân în continuare cele mai potrivite în anumite situații: table structurale groase, semifabricate drepte în serie mare, piese care necesită elemente formate și aliaje care nu tolerează căldura. Alegerea potrivită depinde de material, grosime, dimensiunea lotului, cerințele privind marginile și ce se întâmplă cu piesa după tăiere. Acest ghid compară principalele procese din aceste perspective. Este destinat proprietarilor de ateliere de fabricație, managerilor de producție și echipelor de achiziții care decid dacă să achiziționeze un laser cu fibră, să continue externalizarea sau să mențină o linie de producție mixtă.
Ce este tăierea metalelor cu laser și în ce se deosebește de metodele tradiționale?
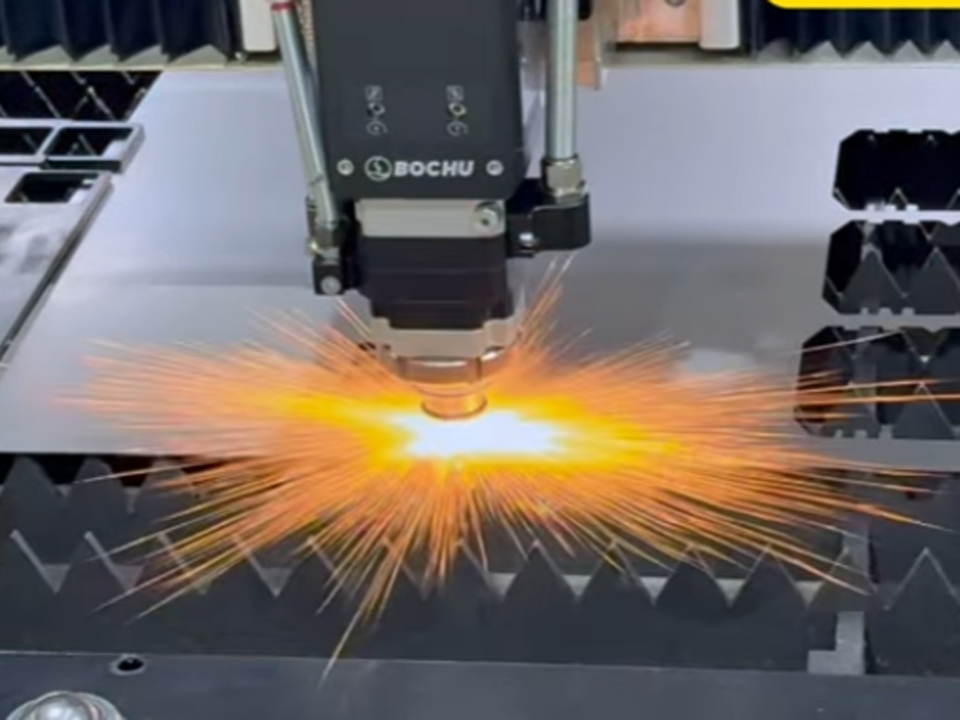
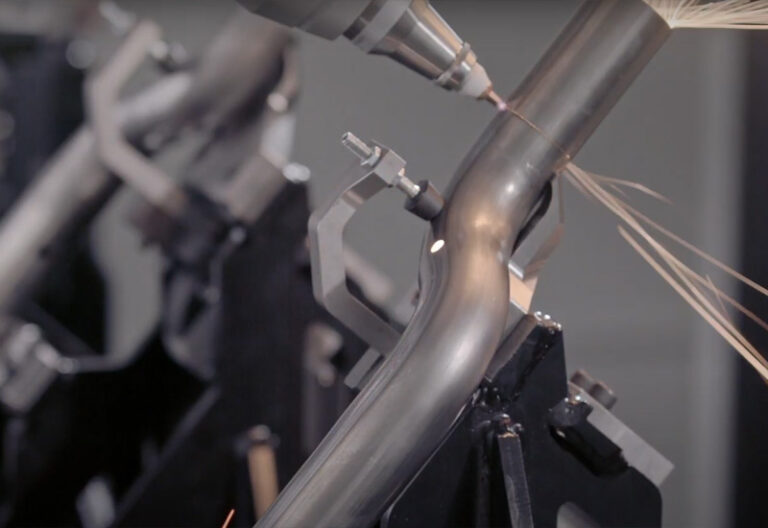
Tăierea metalelor cu laser constă în dirijarea unui fascicul concentrat, controlat prin CNC, de-a lungul unei traiectorii programate. În sistemele cu laser cu fibră optică, fasciculul topește și vaporizează metalul, iar un gaz auxiliar expulzează materialul topit din zona de tăiere. Ghidul de tăiere al unui furnizor de servicii de prelucrare a tablei menționează că azotul este utilizat de obicei pentru oțelul inoxidabil și aluminiu, iar oxigenul pentru oțelul moale.
“Fabricația tradițională” cuprinde trei familii diferite de procese:
- Tăierea mecanică: tăiere prin forfecare, perforare și tăiere cu ferăstrăul. Unealta intră în contact cu metalul și îl îndepărtează sau îl separă prin forță.
- Tăierea termică: cu plasmă și cu oxigaz. Căldura și viteza gazului topesc și îndepărtează metalul, însă lățimea tăieturii și aportul de căldură sunt mai mari decât în cazul tăierii cu laser.
- Tăierea cu material abraziv: jet de apă. Apa amestecată cu abraziv de granat erodează materialul fără generarea de căldură.
Din punct de vedere practic, diferența pentru un cumpărător constă în uneltele de prelucrare. Tăierea cu laser, cu plasmă și cu jet de apă se realizează pe baza unui fișier CAD, fără a fi necesare unelte specifice pentru fiecare piesă. Ștanțarea necesită seturi de matrițe și poansoane, iar tăierea cu foarfecă este limitată la linii drepte. Această singură diferență determină cea mai mare parte a diferenței de cost și de termen de livrare în cazul seriilor mici și al modificărilor de proiectare.
Tăierea cu laser vs. tăierea cu plasmă, cu jet de apă, perforarea și forfecarea: comparație directă
Tabelul de mai jos utilizează intervalele publicate în ghidul de tăiere menționat anterior. Considerați cifrele ca fiind valori tipice furnizate de un singur furnizor, nu ca standarde sau garanții. Rezultatele reale depind de starea mașinii, de puterea acesteia, de calitatea materialului și de programare.
| Procesul | Intervalul tipic de grosime (oțel, dacă nu se specifică altfel) | Toleranță tipică | Efectul căldurii asupra marginii | Unelte specifice pieselor | Cea mai bună potrivire | Limitarea principală |
|---|---|---|---|---|---|---|
| Laser cu fibră | 0,5–25 mm | ±0,05 mm | Termic; cu bavuri reduse | Niciuna | Profile complexe, prototipuri, serii mici și mixte | Viteza și calitatea scad în cazul plăcilor foarte groase; metalele reflectorizante necesită reglaje |
| Plasmă | 3–50 mm+ | ±0,5–1,0 mm | HAZ vizibil și zgură | Niciuna | Tablă structurală groasă | Tăietură mai largă; proporții necorespunzătoare în cazul tablelor subțiri |
| Jet de apă | 0,5–150 mm+ | ±0,1–0,2 mm | Niciuna | Niciuna | Aliaje termosensibile, materiale compozite, materiale cu grosime mare | Viteză mai mică pe piesă; costuri cu materialele abrazive și cu pompa |
| Punzonare cu turelă CNC | 0,5–6 mm | ±0,1 mm | Mecanică | Seturi de matrițe și poansoane | Număr mare de găuri, elemente modelate, volum | Costul sculelor și termenul de execuție; grosime limitată |
| Tunderea | Până la 6 mm | ±0,2–0,5 mm | Mecanică | Lame | Piese brute drepte în cantități mari | Numai tăieturi drepte |
| Fierăstrău cu bandă / fierăstrău circular de tăiere | Bare, țevi, profile | ±1–3 mm | Minimală | Niciuna | Tăierea materialului la lungime | Finisaj neregulat, precizie redusă |
Toleranță și calitatea muchiilor
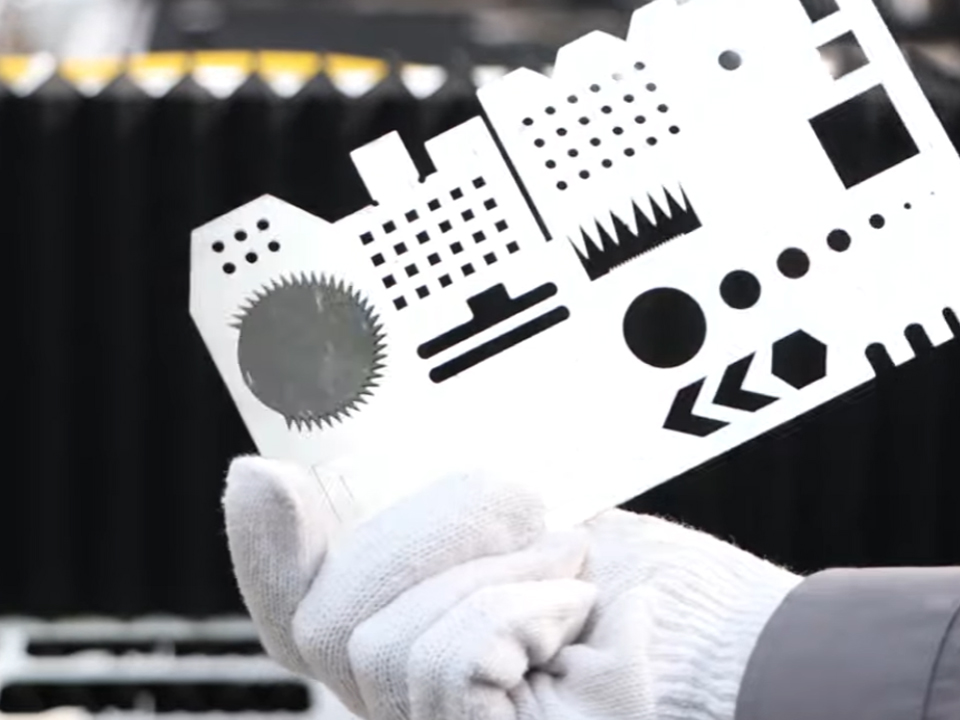
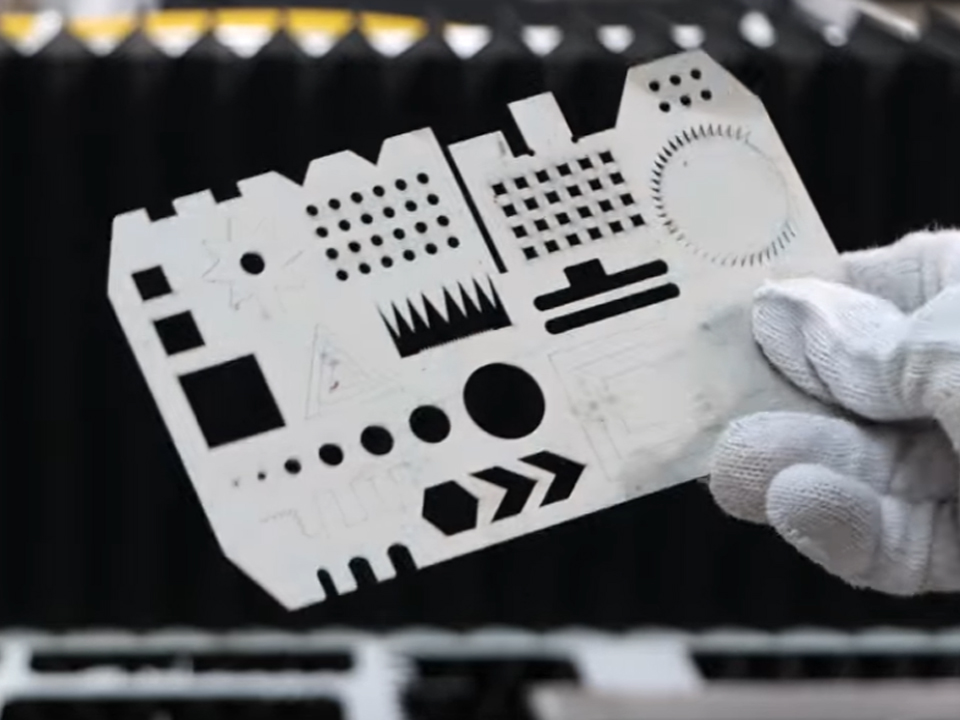
Tăierea cu laser prezintă cea mai strictă toleranță în această comparație, dar termenul de “toleranță” trebuie interpretat cu atenție. Paginile de produs ale mașinii de tăiat combinate pentru table și țevi de la BOGONG și ale mașinii sale compacte de tăiat 3030 menționează amândouă o precizie de poziționare de ≤±0,03 mm și o repetabilitate de ≤±0,02 mm. Acestea sunt specificațiile privind mișcarea mașinii declarate de furnizor. Ele descriu cât de precis se mișcă axele, nu toleranța unei piese finite. Precizia piesei depinde, de asemenea, de planeitatea materialului, de distorsiunea termică în cazul elementelor subțiri sau înguste, de poziția focală, de starea duzei, de gazul auxiliar și de sistemul de fixare.
Când comparați ofertele, solicitați o marjă de toleranță realistă pentru material, grosime și dimensiunile caracteristicilor, în loc să vă bazați doar pe o singură cifră de referință.
Timpul de pregătire și echipamentele necesare
Tăierea cu laser pe baza unui fișier DXF poate începe fără a fi necesară așteptarea sculelor, în timp ce perforarea cu turelă poate necesita scule personalizate, cu un termen de livrare de una până la două săptămâni, conform aceluiași ghid. Acest aspect este deosebit de important pentru prototipuri, piese de schimb și clienții care își revizuiesc frecvent desenele tehnice. În cazul unei piese stabile, fabricată în cantități mari și cu numeroase găuri, perforarea poate rămâne o opțiune competitivă, deoarece elimină timpul de tăiere pentru fiecare gaură și permite realizarea elementelor de profil într-o singură operație.
Zona afectată termic și prelucrarea ulterioară
Tăierea cu laser, cu plasmă și cu oxigaz sunt procese termice, așa că toate generează o zonă afectată termic (HAZ). Întrebarea este cât de mare este aceasta și ce tratament necesită marginea după tăiere. Tăierea cu plasmă lasă o zonă afectată termic mai vizibilă și zgură care, adesea, trebuie îndepărtată prin șlefuire pe suprafețele pentru care precizia de asamblare este esențială. Tăierea cu jet de apă nu generează deloc căldură.
Alegerea gazului auxiliar are o consecință ulterioară pe care mulți cumpărători aflați la prima achiziție nu o iau în considerare. Potrivit Ghidul RapidDirect pentru tăierea tablelor metalice, tăierea oțelului inoxidabil cu ajutorul oxigenului lasă un strat de oxid care trebuie îndepărtat prin șlefuire înainte de sudare, în timp ce azotul asigură o margine fără oxid. Azotul costă mai mult pe tăietură, așa că gazul mai ieftin nu înseamnă întotdeauna și un proces mai ieftin, odată ce se ia în calcul pregătirea pentru sudare.
Utilizarea materialelor și costurile de exploatare
O tăietură mai îngustă și lipsa uneltelor specifice fiecărei piese permit laserului să dispună piesele foarte aproape una de alta pe foaie, ceea ce reduce deșeurile în cazul pieselor mici și neregulate. Mărimea economiei depinde de geometria piesei, așa că calculați-o pe baza propriilor dvs. dispuneri, în loc să vă bazați pe un procent general.
Costurile de exploatare necesită aceeași atenție. Un sistem cu laser consumă energie electrică, gaz auxiliar, componente optice și duze. Tehnologia cu plasmă consumă electrozi și duze. Tehnologia cu jet de apă consumă abraziv și necesită întreținerea pompei. Ștanțarea consumă scule care se uzează și trebuie reascuțite. Comparația care contează este costul pe piesă finisată, inclusiv operațiunile secundare, nu costul pe metru tăiat.
În ce situații metodele tradiționale sunt încă utile
O presupunere des întâlnită este că un laser cu fibră ar trebui să înlocuiască toate celelalte procese de tăiere dintr-un atelier modern. Acest lucru este valabil pentru tablele subțiri și de grosime medie. Totuși, această presupunere nu se aplică în câteva cazuri:
- Placă groasă. Ghidul menționează că, la grosimi de aproximativ 25 mm sau mai mari în cazul oțelului, calitatea și viteza tăierii cu laser scad, iar tăierea cu plasmă sau cu jet de apă preia rolul principal. O putere mai mare a laserului extinde intervalul de aplicare, dar rentabilitatea variază în funcție de grosime.
- Materiale sensibile la căldură. Suporturile din titan, oțelurile de scule călite și aliajele de nichel, precum Inconel, reprezintă aplicații tipice pentru tăierea cu jet de apă atunci când orice modificare termică la marginea piesei este inacceptabilă.
- Formare într-o singură operație. Punzonarea cu turnetă permite realizarea de fante de aerisire, adâncituri și reliefuri pe care laserul nu le poate realiza.
- Semifabricate drepte, în cantități mari. O foarfecă este rapidă și ușor de folosit pentru tăieturi drepte.
- Tăierea materialului la lungime. Un ferăstrău este, de obicei, alegerea cea mai practică pentru bare și profile structurale.
Un exemplu ilustrativ: un atelier care produce carcase din oțel inoxidabil de 3 mm în loturi de 50 de bucăți, cu modificări frecvente ale desenelor tehnice, are mult de câștigat din tăierea cu laser. Același atelier care produce în serie console structurale de 20 mm ar putea considera că tăierea cu plasmă este mai ieftină pe bucată, deoarece precizia marginilor are o importanță mai redusă. Aceasta este o comparație ipotetică, nu un caz concret al unui client.
Cea mai bună abordare pentru mulți producători este o linie de producție mixtă, în care fiecare piesă este prelucrată prin cea mai ieftină metodă care respectă specificațiile sale.
Adecvarea materialelor pentru tăierea cu laser cu fibră optică
Alegerea materialelor este adesea factorul decisiv în stabilirea oportunității achiziționării unui laser. Intervalele prezentate mai jos sunt preluate din același ghid de tăiere și au doar caracter orientativ.
| Material | Gama tipică de lasere cu fibră optică | Ce trebuie verificat împreună cu furnizorul |
|---|---|---|
| Oțel moale | 0,5–25 mm | Tăiere cu oxigen vs. tăiere cu azot; finisarea muchiilor necesară pentru vopsire sau sudare |
| Oțel inoxidabil | 0,5–20 mm | Consumul de azot și alimentarea cu gaz; cerințe privind marginile pregătite pentru sudare |
| Aluminiu | 0,5–12 mm | Parametrii de comportament al zgurii și de tăiere pentru aliajul și grosimea dvs. |
| Cupru și alamă | 0,5–5 mm | Puterea laserului, protecția împotriva reflexiei și tăieturile de probă pe materialul dumneavoastră |
| Aur și argint (bijuterii) | Foaie subțire; specifică furnizorului | Dispozitive de fixare, pierderi prin tăiere la metalele prețioase și recuperarea deșeurilor |
Metalele reflectante necesită o atenție deosebită. Cuprul și alama necesită o putere mai mare și o reglare atentă a parametrilor, iar nu toate atelierele le prelucrează. Cei care achiziționează mașini de format mic pentru bijuterii și lucrări decorative pot consulta cea mai mică mașină de tăiere cu laser cu fibră pentru alamă, aur și argint. Pagina produsului descrie o dimensiune de tăiere de 300 × 300 mm, o carcasă complet închisă și opțiuni de putere cuprinse între 1000 W și 3000 W. Se precizează că mașina taie aur, argint, cupru și oțel inoxidabil. Ca în cazul oricărei afirmații a unui furnizor, solicitați tăieturi de test pe propriul material și la grosimea dorită înainte de a plasa comanda.
Numai tablă sau tablă și țeavă: alegerea configurației mașinii
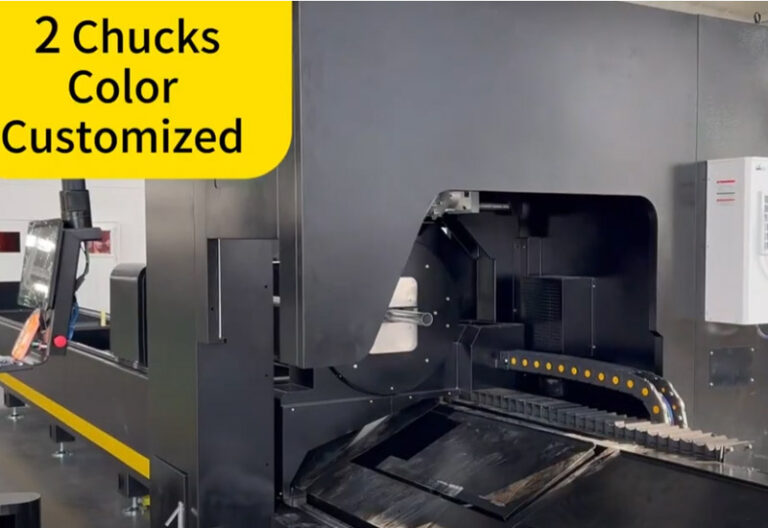
Dacă activitatea dumneavoastră implică atât piese plate, cât și piese tubulare, o mașină combinată vă poate ajuta să economisiți spațiu și capital. Aceasta mașină de tăiat cu laser cu fibră optică pentru combinația de table și țevi Modelul de la BOGONG este prezentat cu opțiuni de putere cuprinse între 1.500 W și 10.000 W, alimentare trifazată la 380 V și prelucrarea țevilor cu diametre obișnuite între 20 mm și 200 mm. Pagina menționează, de asemenea, tăierea în unghi, găurirea și canelarea. Acestea sunt capacitățile declarate de furnizor, așa că verificați-le în funcție de dimensiunile și grosimea pereților tuburilor dumneavoastră.
Înainte de a alege o configurație, merită să luați în considerare trei compromisuri:
- Timp de funcționare comun. O singură mașină care îndeplinește ambele sarcini devine un punct de blocaj dacă cererea de foi și de țevi este ridicată. Două mașini specializate ocupă mai mult spațiu și implică costuri suplimentare, dar permit producția în paralel.
- Nivelul de putere. O putere mai mare extinde gama de grosimi, dar nu îmbunătățește automat rezultatele obținute pe materiale subțiri. De asemenea, aceasta crește cerințele privind consumul electric, răcirea și gazul.
- Cota de muncă la tuburi. Dacă tăierea țevilor se realizează doar ocazional, o mașină pentru tablă, cu operațiunile de prelucrare a țevilor externalizate, poate costa mai puțin decât un sistem integrat.
După tăiere: marcarea, gravarea și trasabilitatea
Tăierea este rareori ultima etapă. Piesele necesită adesea numere de serie, coduri de bare, logo-uri, textură sau gravuri în relief, iar aici mașinile de marcare și gravare cu laser completează o linie de tăiere. Acestea sunt tipuri de mașini distincte de cele de tăiere și nu ar trebui considerate ca înlocuitori ai unei mașini de tăiat.
- Serializarea și trasabilitatea. The 30W mașină de marcare cu laser cu fibră este descris ca un marker compact multifuncțional pentru logo-uri, coduri de bare și numere de serie pe metale precum oțelul inoxidabil, titanul, aluminiul, cuprul și alama. Acesta este potrivit pentru identificarea loturilor de piese tăiate.
- Relief și textură pe metal. The Gravură laser 3D cu fibră optică pentru metal este conceput pentru gravarea în profunzime a texturilor și a reliefului pe matrițe metalice, fiind o soluție potrivită pentru atelierele care produc și scule sau piese decorative.
- Zone de marcare mai mari. A mașină de gravat cu laser cu fibră optică 3D pentru suprafețe mari este prezentată cu zone de marcare cu dimensiuni cuprinse între 300 × 300 mm și 800 × 800 mm. Furnizorul însuși precizează că lucrările de relief 3D sunt potrivite pentru modele mici și precise și că cumpărătorii nu ar trebui să se aștepte ca mașina să înlocuiască un router CNC în cazul lucrărilor de relief de mari dimensiuni.
- Componente nemetalice. Ansamblurile conțin adesea piese din plastic sau sticlă. A Mașină de marcat cu laser 3D UV este destinat marcării sticlei și plasticului pe suprafețe curbate sau neregulate.
- Texturarea componentelor armelor de foc. Pentru realizarea de suprafețe punctate și texturate pe piese din metal, fibră de carbon și polimeri, furnizorul menționează un mașină de gravură cu pistol cu laser cu fibră. Normele privind marcarea și autorizarea armelor de foc diferă de la o jurisdicție la alta, așa că cumpărătorii ar trebui să verifice cerințele locale înainte de a face o investiție.
Ce trebuie să verificați atunci când evaluați un furnizor de servicii de tăiere cu laser
Folosiți aceste criterii pentru a compara furnizorii, indiferent dacă achiziționați echipamente sau externalizați producția de piese:
- Efectuați tăieturi de probă pe materialul dumneavoastră. Solicitați mostre de piese cu calitatea și grosimea dorite, precum și cu dimensiunile marginilor și toleranțele.
- Definiții clare ale specificațiilor. Întrebați dacă precizia menționată se referă la poziționarea axelor sau la toleranța piesei finite.
- Sursa laser și opțiunile de putere. Confirmați în scris marca produsului, puterea acestuia și condițiile de garanție.
- Proiectare din perspectiva siguranței. Solicitați informații privind clasificarea de siguranță a laserului, designul carcasei și orice documente de certificare necesare pe piața dvs.
- Consumabile și piese de schimb. Obțineți o listă cu duze, lentile și geamuri de protecție, împreună cu intervalele de înlocuire recomandate.
- Necesarul de gaz și utilități. Confirmați tipul gazului auxiliar, puritatea, debitul, sistemul de răcire și alimentarea cu energie electrică.
- Instruire și asistență post-vânzare. Aflați cum funcționează asistența la distanță în diferite fusuri orare și cine se ocupă de cererile de garanție.
Ce ar trebui să precizeze cumpărătorii înainte de a solicita o ofertă de preț?
O cerere precisă primește o ofertă precisă. Pregătiți următoarele:
- Materiale și clase de calitate, cum ar fi oțelul carbon, oțelul inoxidabil 304, aluminiul 5052 sau alama, precum și dacă tăiați în mod regulat metale reflectorizante.
- Intervalul de grosime și cel mai gros material pe care îl veți tăia în serie. Grosimea influențează alegerea puterii și prețul mai mult decât orice altă variabilă.
- Dimensiunea maximă a foii, diametrele tuburilor și grosimea pereților.
- Cantitatea comandată și mărimea lotului, astfel încât furnizorul să poată evalua necesitățile legate de gruparea pieselor, încărcare și automatizare.
- Toleranțe critice, legate de elemente specifice dintr-un desen.
- Cerințe privind marginile, cum ar fi „gata de sudare”, „gata de vopsire” sau „fără bavuri”.
- Operații secundare, inclusiv marcarea, îndoirea și sudarea, astfel încât linia de producție este planificată ca un tot unitar.
- Condițiile de la fața locului, inclusiv tensiunea, alimentarea cu curent monofazat sau trifazat și alimentarea cu gaz.
- Exemple de desene pentru tăiere de probă.
Când aceste detalii sunt gata, trimiteți desenele și lista de materiale către furnizor și solicitați o recomandare privind configurația, împreună cu rezultatele tăierii de probă pentru piesa cea mai exigentă.
Întrebări frecvente
Tăierea cu laser este mai bună decât tăierea cu plasmă în cazul tablelor metalice?
În cazul tablelor subțiri și de grosime medie, tăierea cu laser oferă, în general, toleranțe mai stricte, margini mai curate și necesită mai puține operațiuni secundare de finisare. Tăierea cu plasmă este, de obicei, mai economică pentru tablele structurale groase, unde precizia marginilor are o importanță mai redusă. Alegerea potrivită depinde de grosime, de material și de cerințele piesei.
Ce grosime poate tăia un laser cu fibră optică în comparație cu alte metode?
Un ghid publicat indică valori cuprinse între aproximativ 0,5 și 25 mm pentru oțelul moale tăiat cu laser cu fibră, între 3 și 50 mm sau mai mult pentru tăierea cu plasmă și între 0,5 și 150 mm sau mai mult pentru tăierea cu jet de apă. Limitele reale depind de puterea laserului, de material și de calitatea dorită a muchiilor.
Tăierea cu laser creează o zonă afectată termic?
Da. Tăierea cu laser este un proces termic, așa că întotdeauna există o anumită zonă afectată termic (HAZ). În general, aceasta este mai îngustă decât în cazul tăierii cu plasmă pe table subțiri. Tăierea cu jet de apă nu generează căldură. Solicitați furnizorului dumneavoastră să verifice calitatea marginilor materialului dumneavoastră.
Poate un laser cu fibră să taie alamă, cupru, aur și argint?
Laserele cu fibră pot tăia aceste metale, dar reflexivitatea lor le face mai greu de tăiat decât oțelul. De obicei, acestea necesită o putere mai mare, parametri reglați și, uneori, protecție împotriva reflexiei. Grosimea maximă este mai mică, așa că solicitați tăieturi de probă pe materialul dumneavoastră.
Mai am nevoie de o presă de perforare sau de o foarfecă de tăiat după ce am cumpărat un aparat de tăiat cu laser?
Adesea, da. Ștanțarea poate crea lamele și reliefuri pe care laserul nu le poate realiza, iar tăierea prin forfecare este rapidă pentru semifabricate drepte produse în serie. Multe ateliere dispun de o linie de producție mixtă și direcționează fiecare piesă către cea mai ieftină metodă adecvată.
Poate un aparat de marcare cu laser să taie metalul?
Mașinile de marcare și gravare sunt concepute pentru marcarea suprafețelor, aplicarea numerelor de serie și realizarea de reliefuri, nu pentru tăierea tablelor sau a țevilor. Pentru tăiere, aveți nevoie de o mașină de tăiat cu laser cu fibră optică, cu o putere adecvată și un cap de tăiere.
Ce informații trebuie să transmit unui furnizor pentru a obține o ofertă precisă pentru tăierea cu laser?
Trimiteți tipurile de materiale, intervalul de grosime, dimensiunile tablelor sau tuburilor, dimensiunile loturilor, toleranțele critice, cerințele privind marginile, operațiunile secundare, sursa locală de alimentare cu energie electrică și desenele de referință. Aceste detalii determină puterea, dimensiunea mesei de lucru, necesarul de gaz și prețul.


Click fierbinte
Contactați-ne
Aplicație
©Copyright [bogonglaser.com]. BOGONG Laser Machine Supplier Toate drepturile rezervate.