
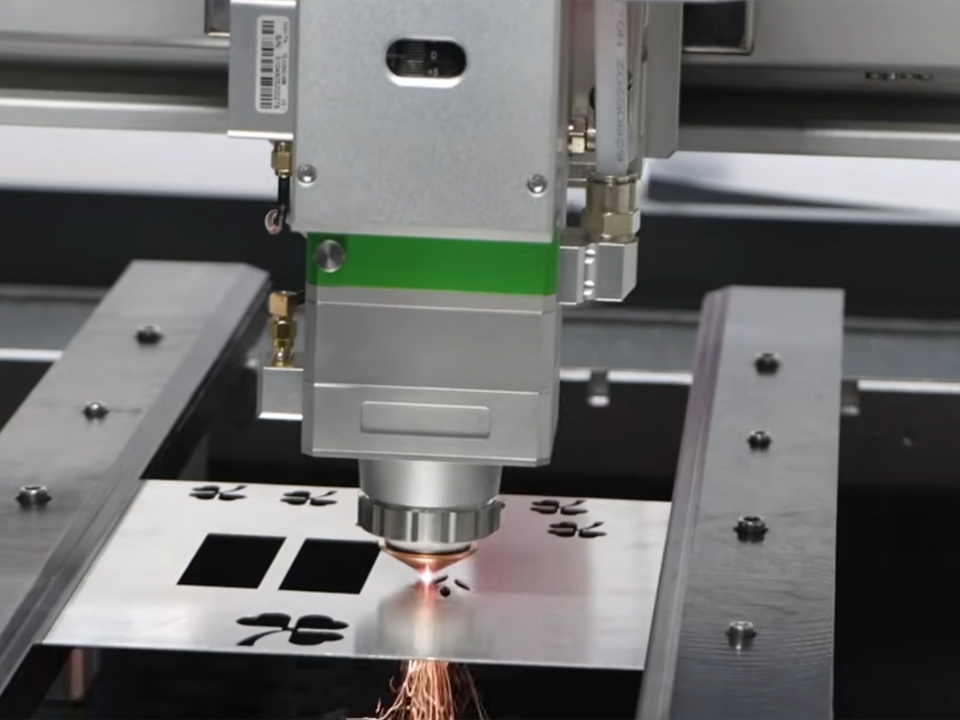
القطع بالليزر الآلي لإنتاج معدات مراكز البيانات
كيفية اختيار القطع بالليزر الآلي لحوامل مراكز البيانات، والحاويات، والإطارات: أحجام الآلات، وجودة الحواف، والتفاوتات المسموح بها، ووضع العلامات، وإعداد طلبات عروض الأسعار.

يبدأ معظم ما يملأ مركز البيانات كصفائح مسطحة أو أنابيب: هياكل الرفوف، وأبواب الخزانات، وهياكل الخوادم، وألواح تدفق الهواء، وواقيات التداخل الكهرومغناطيسي (EMI)، ومعدات دعم الكابلات. يعمل القطع بالليزر الآلي على تحويل ملفات CAD إلى تلك القطع الخام دون الحاجة إلى أدوات قطع ثابتة. ويكتسب ذلك أهمية عندما تتغير تصميمات الرفوف وأنماط التثقيب وتخطيطات الثقوب من برنامج إلى آخر. بالنسبة للمشتري، نادرًا ما يكون السؤال هو ما إذا كان الليزر الليفي قادرًا على قطع هذه الأجزاء أم لا. بل السؤال هو: أي تكوين للصفائح أو الأنابيب، والغاز المساعد، وطريقة التحميل، وعملية الوسم ستحافظ على ثباتها عبر الدفعات المختلطة، وكيف يؤثر ذلك على تكلفة كل جزء نهائي. يغطي هذا الدليل المجالات التي تؤتي فيها الأتمتة ثمارها، والمواصفات التي تستحق التدقيق، وما يجب تحديده قبل طلب عرض أسعار للآلات أو الأجزاء المقطوعة بالليزر.
لماذا يؤثر نمو مراكز البيانات على الطلب على الصفائح المعدنية والأنابيب
إن تحليل الوكالة الدولية للطاقة حول الطاقة والذكاء الاصطناعي وتتوقع الوكالة الدولية للطاقة (IEA) في سيناريوها الأساسي أن يتضاعف استهلاك مراكز البيانات العالمية للكهرباء بأكثر من الضعف ليصل إلى حوالي 945 تيراواط/ساعة بحلول عام 2030. وتشير الوكالة الدولية للطاقة إلى استهلاك الكهرباء، وليس إلى تصنيع المعادن. لكن زيادة السعة الحاسوبية تعني عمومًا الحاجة إلى المزيد من القاعات لتجهيزها بالرفوف، والحاويات، وهياكل الاحتواء، وهياكل الكابلات؛ لذا ينبغي على الشركات المصنعة التي تخدم هذا السوق أن تتوقع زيادة في حجم الطلب ومزيدًا من خيارات التصميم. وهذا استنتاج، وليس توقعات محددة لطلب التصنيع.
والنتيجة العملية لذلك هي نمط إنتاج يتسم بالتنوع الكبير: عدد كبير من أرقام القطع، وأحجام دفعات معتدلة، وتغييرات هندسية متكررة. ويُعد القطع بالليزر مناسبًا لهذا النمط لأن تغيير البرنامج يحل محل تغيير الأدوات. والمقابل لذلك هو الاعتماد الشديد على برامج الترتيب، ومناولة المواد، وجودة الحواف؛ لذا فإن هذه هي المجالات التي يجب تقييمها.
ما هي مكونات مراكز البيانات التي تناسب عملية القطع بالليزر الآلي؟
يُعد القطع بالليزر الليفي مناسبًا للمكونات المسطحة والأنبوبية التي تتطلب ملامح دقيقة وفتحات وثقوبًا. أما المكونات التي تعتمد على التشكيل أو اللحام أو المعالجة السطحية، فهي لا تزال بحاجة إلى تلك العمليات اللاحقة. وتتمثل مهمة الليزر في توفير قطع خام تسهل تنفيذ تلك العمليات.
| عائلة المكونات | عملية الليزر النموذجية | ما الذي يجب التأكد منه أولاً | نوع المعدات ذات الصلة |
|---|---|---|---|
| ألواح الخزانات، والأبواب، والأغطية، وقطع الهيكل الخام | قطع الألواح الليفية | حجم الورقة، نطاق السماكة، المادة، كثافة الثقوب، حالة الحواف للتشطيب | قاطع ألياف عالي الطاقة مزود بمنصة تبادل |
| أجزاء الإطار، هياكل دعم الكابلات، الأجزاء المصنوعة من الأنابيب | قطع الأنابيب | نطاق القطر الخارجي، سماكة الجدار، الطول، طريقة التحميل، بقايا الذيل | آلة قطع الأنابيب ذات التحميل التلقائي |
| الأقواس الصغيرة، والرقائق، ولوحات التعريف، والنماذج الأولية | قطع الألياف ذات الحجم الصغير | حجم السرير، السماكة القصوى، دقة التكرار | قاطع ألياف صغير الحجم |
| الأرقام التسلسلية ورموز QR ورموز الأصول على المعادن | وضع العلامات على الألياف | التباين والعمق، الطلاء، قابلية القراءة بواسطة الماسح الضوئي | جهاز وسم بالألياف الضوئية محمول أو مخصص للاستخدام على طاولة العمل |
| الأجزاء البلاستيكية، والملصقات، والأسطح الحساسة للحرارة | الوسم بالأشعة فوق البنفسجية (355 نانومتر) | توافق المواد، تباين العلامات، الحساسية للحرارة | آلة الوسم بالليزر فوق البنفسجي |
قطع الألواح المستخدمة في تصنيع الرفوف والأبواب والألواح
بالنسبة للأجزاء المصنوعة من الصفائح، فإن فئة الآلة أكثر أهمية من القوة الكهربائية المعلنة. إن آلة قطع المعادن بالليزر الليفي عالي الطاقة بقدرة تتراوح بين 6000 واط و40 كيلوواط تصف هذه الصفحة آلة قطع بالألياف تعمل بنظام التحكم الرقمي (CNC) مزودة بمنصة تبادل وخيارات طاقة تتراوح من 2000 واط إلى 40,000 واط. وبالنسبة للتكوين الذي تبلغ طاقته 6000 واط، تذكر الصفحة أن سعة القطع تصل إلى 25 مم للفولاذ الكربوني، و18 مم للفولاذ المقاوم للصدأ، و16 مم للألمنيوم، و10 مم للنحاس والنحاس الأصفر. كما تذكر دقة تحديد الموضع التي تبلغ ≤±0.03 مم، وقابلية التكرار التي تبلغ ≤±0.02 مم. هذه الأرقام مقدمة من المورد. اطلب عينات قطع من المواد الخاصة بك، وبالسماكة والغاز المطلوبين، قبل اعتبارها مؤشرًا على القدرة الإنتاجية.
تتيح منصة التبادل للمشغل تفريغ وتحميل طاولة واحدة بينما تقوم الأخرى بالقطع، مما يقلل من وقت توقف الليزر. وتُعد هذه الخطوة الأولى المعتادة في مسار الأتمتة، قبل الاستثمار في أبراج التحميل/التفريغ الكاملة.
قطع الأنابيب لاستخدامها في الهياكل والأجزاء الإنشائية
إذا كانت تصميماتك تستخدم أنابيب مربعة أو دائرية أو مستطيلة، مثل إطارات الدعم أو الهياكل الداخلية، فيمكن لآلة قطع الأنابيب أن تحل محل عمليات النشر والحفر والشق من خلال برنامج واحد. إن ماكينة قطع الأنابيب الليزرية ذات التحميل الأوتوماتيكي تسرد هذه الصفحة التغذية التلقائية للأقطار التي تتراوح من φ10 إلى φ180 مم، مع حد أقصى يبلغ 240 مم للتحميل اليدوي. كما تصف ثلاثة أنواع من المثبتات، ودعامة عائمة للحد من الترهل في الأنابيب الطويلة، وتصميمًا يهدف إلى تسهيل القطع دون ترك بقايا في الطرف الخلفي. تحقق من الحد الأقصى لطول الأنبوب وسماكة الجدار والوزن لكل متر مقارنةً بتصميمات الإطارات الفعلية الخاصة بك، لأن حدود نظام التغذية غالبًا ما تكون أكثر أهمية من القطر.
القطع بحجم صغير للأقواس والنماذج الأولية
ليس كل قطعة تحتاج إلى طاولة كبيرة الحجم. فالآلة المدمجة مثل 5050 آلة قطع ألياف الليزر الصغيرة 5050، التي تتميز بمساحة قطع تبلغ 500 × 500 مم، قد تكون مناسبة لتصنيع النماذج الأولية من الحوامل أو الرفادات أو اللوحات الصغيرة. وقد كُتبت تلك الصفحة بشكل أساسي حول صناعة المجوهرات والحرف اليدوية المعدنية الصغيرة. تأكد من القوة والسماكة القصوى ومدى ملاءمة المادة للفولاذ أو الألومنيوم قبل اختيارها لإنتاج أجهزة إلكترونية على مستوى الإنتاج.
ما الذي يحدد ما إذا كانت الأتمتة مجدية أم لا
التنسيق ومناولة المواد
اختر قاعدة الماكينة بما يتناسب مع الألواح أو الأنابيب القياسية المتوفرة لديك. فإذا كانت أجزاء الخزانة تتداخل بكفاءة على لوح لا يمكنك قصه في عملية واحدة، فستتحمل تكلفة الفاقد من البقايا والتكاليف الإضافية للمناولة. ومن الأسئلة التي يجب طرحها على المورد ما يلي:
- ما هو الحد الأقصى لحجم الورقة ووزنها؟
- كم من الوقت يستغرق تغيير منصة التحميل؟
- هل يمكن تعديل أبراج التحميل/التفريغ لاحقًا؟
- كيف يتم فرز القطع الجاهزة؟
غالبًا ما يمثل الفرز تكلفة العمالة الخفية في الأعمال التي تتسم بتنوع كبير.
جودة الحافة والغاز المساعد
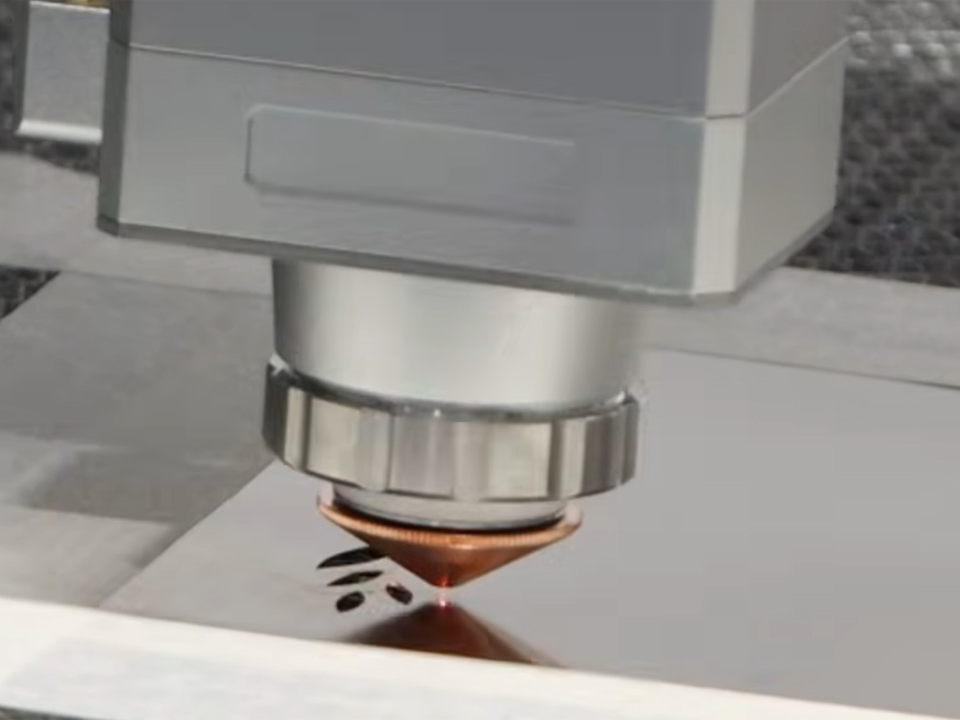
تؤثر حالة الحواف على ما يحدث في المراحل اللاحقة، لأن معظم العلب مطلية بالطلاء السائل أو مطلية بطلاء مسحوقي. ملاحظات شركة Bystronic أن النيتروجين يمنع حافة القطع من التأكسد، وأن الطلاءات المسحوقة والطلاء العادي غالبًا ما يتعذر عليهما الالتصاق بالحواف المعدنية المؤكسدة. ويحذر المصدر نفسه من أن استهلاك النيتروجين يرتفع بشكل كبير في الليزرات الليفية عالية الطاقة.
| العامل | المساعدة بالأكسجين | الدعم بالنيتروجين |
|---|---|---|
| حافة من الفولاذ الكربوني | طبقة أكسيد، حافة أغمق | خالية من الأكاسيد، حواف لامعة |
| عمليات التشطيب النهائية | قد يتطلب إزالة الأكسيد قبل الطلاء أو اللحام | مناسبة بشكل عام للطلاء المباشر أو اللحام |
| عامل تحديد تكاليف التشغيل | انخفاض استهلاك الغاز | ارتفاع تدفق الغاز والضغط؛ طريقة التزويد مهمة |
| المقاس القياسي | فولاذ كربوني أكثر سمكًا عندما تكون سرعة القطع عاملاً مهمًا | الفولاذ المقاوم للصدأ، والألومنيوم، والأجزاء المطلية ذات السماكة الرقيقة إلى المتوسطة |
هذا القرار يمثل مفاضلة بين تكلفة الغاز وتكاليف التنظيف بعد القطع، وليس تصنيفًا للجودة. تأكد أيضًا من كيفية تعامل مورد عمليات التشطيب الخاص بك مع الطلاءات الموصلة أو المتعلقة بالتداخل الكهرومغناطيسي (EMI). إذا كانت استمرارية التدريع أمرًا مهمًا، فاتفق على حالة الحواف وإجراءات التغطية قبل بدء الإنتاج. كما تحتاج المواد المجلفنة إلى نظام مناسب لشفط الأبخرة.
الدقة: تحديد موضع الآلة مقابل تفاوتات الأجزاء
تصف دقة تحديد الموضع التي تبلغ ≤±0.03 مم مدى دقة حركة الآلة، وليس التفاوت المسموح به في لوحة الرف النهائية. كما تعتمد دقة الأجزاء أيضًا على استواء الصفيحة، ومدخلات الحرارة، والارتداد الناتج عن التشكيل، وسماكة الطلاء. حدد التفاوتات المسموح بها لكل ميزة في الرسم الخاص بك، واطلب تقرير فحص العينة الأولى بدلاً من الاعتماد على ورقة بيانات الآلة.
تجسّد واجهات الرفوف ذلك. أ حامل مقاس 19 بوصة يستخدم عرض لوحة يبلغ 482.6 ملم ووحدات رف تبلغ 44.45 ملم وفقًا لمعيار EIA. الجهاز المواصفات الأساسية لمنصة Open Rack V3 يدعم إما تباعد OpenU البالغ 48 مم أو وحدات الرف EIA-310 البالغ 44.45 مم. إذا كان أحد البرامج يستخدم كلا النوعين، فسيحتاج برنامج CAD وإعدادات التجميع إلى أنماط ثقوب منفصلة تخضع للتحكم في الإصدارات. تأكد دائمًا من مطابقة المواصفات مع أحدث نسخة من مواصفات العميل.
هل الليزر ذو القدرة الكهربائية الأعلى يمثل دائمًا استثمارًا أفضل؟
لا. عادةً ما تؤدي الطاقة الأعلى إلى زيادة سرعة القطع في المواد الأكثر سمكًا، لكن الفائدة تعتمد على تنوع السماكات المستخدمة، وإمدادات الغاز، وكيفية استخدامه. تشير شركة «بيسترونيك» إلى أن ليزر الألياف الجديد بقدرة 20 كيلوواط يمكنه زيادة سرعات القطع بنسبة تصل إلى 50% مقارنةً بمصدر بقدرة 10 كيلوواط في عملية القطع بالنيتروجين. وتنطبق هذه المقارنة على عملية القطع بالنيتروجين، حيث يرتفع استهلاك الغاز بشكل حاد مع زيادة القدرة.
قد يجد المشتري الذي تتكون قطع غياره في الغالب من ألواح رقيقة أن ديناميكيات نظام الحركة وجودة التداخل ووقت المعالجة تحد من معدل الإنتاج أكثر من قوة الليزر. أما الورشة التي تقوم بقطع الألواح الهيكلية السميكة، فقد تسترد التكلفة الإضافية بسرعة. والاختبار بسيط: قم بتشغيل مجموعة قطع الغيار الخاصة بك عبر كل خيار من خيارات الآلة وقارن التكلفة لكل قطعة منتهية، بما في ذلك تكلفة الغاز والعمالة والخردة ووقت التعطل.
مثال توضيحي، وليس حالة عميل: هناك مصنع يُنتج أبواب الخزائن وقضبان الإطارات، ويخطط لإضافة نوبة عمل ثانية. وقد توفر آلة القطع ذات القدرة الكهربائية الأقل، المزودة بمنصة تبادل وتوزيع جيد للقطع، قدرة إنتاجية أكبر لكل دولار مقارنةً بآلة أكبر حجمًا تعمل بالتحميل اليدوي. لكن الإجابة تتغير عند إدخال ألواح أكثر سمكًا في عملية الإنتاج.
علامات التتبع الخاصة بالرفوف والهياكل والمكونات
غالبًا ما تحتاج أجهزة مراكز البيانات إلى أرقام تسلسلية أو بطاقات تعريف الأصول أو رموز QR لضمان إمكانية التتبع. وتعتمد طريقة وضع العلامات على نوع السطح.
جهاز محمول باليد آلة نقش بالليزر المحمولة تُوصف بأنها أداة صغيرة الحجم قادرة على وضع علامات على المعادن وبعض المواد غير المعدنية مثل البلاستيك. وهي مناسبة لوضع العلامات على الخزانات المُجمَّعة أو الأجزاء الكبيرة التي يتعذر نقلها إلى محطة ثابتة. وتوفر أجهزة وضع العلامات الثابتة تركيزًا أكثر قابلية للتكرار، وهو أمر مهم بالنسبة للرموز القابلة للمسح الضوئي.
بالنسبة للبلاستيك والمواد الحساسة للحرارة، فإن آلة الوسم بالليزر بالأشعة فوق البنفسجية يستخدم طول موجي يبلغ 355 نانومتر. ويشير المورد إلى أنه يوفر علامات عالية التباين مع تأثير حراري ضئيل على العديد من المواد البلاستيكية والمعادن العاكسة. تحقق من قابلية القراءة على الطلاء واللون والتشطيب الفعليين للقطعة، وقم بإجراء اختبارات مسح باستخدام قارئ الباركود أو قارئ رموز QR الخاص بك. فالتباين الذي يظهر على عينة غير مطلية لا ينطبق دائمًا على القطع المطلية أو المطلية بالأنود.
الأخطاء الشائعة عند تحديد متطلبات القطع بالليزر لأجزاء مراكز البيانات
- الاعتماد على القوة الكهربائية وحدها عند الشراء. تعد القوة أحد العوامل المؤثرة إلى جانب حجم السرير، وسهولة الاستخدام، وإمدادات الغاز، والبرمجيات، والخدمة.
- اعتبار ورقة البيانات جزءًا من التفاوت المسموح به. لا تشمل دقة الآلة تأثيرات الاستواء أو التشكيل أو الطلاء.
- تجاهل حالة الحافة. قد تستلزم الحواف المؤكسدة اتخاذ خطوة تنظيف إضافية قبل الطلاء.
- لا توجد خطط لتوفير إمدادات الغاز. يتطلب القطع بالنيتروجين استخدام أسطوانات أو سائل سائب أو مولد في الموقع، ولكل منها تكلفة ومتطلبات لوجستية مختلفة.
- تخطي عملية قطع العينة. السماكة المُقدَّرة هي القيمة القصوى، وليست ضمانًا لجودة إنتاج خالية من العيوب.
- التغاضي عن قطع الغيار والخدمات. تتعرض العدسات والفوهات وأجهزة التبريد للتلف، لذا يرجى التحقق من خدمات الدعم المحلية وتوافر المواد الاستهلاكية.
- باستثناء عملية وضع العلامات والتتبع. إن إضافة خطوة وضع العلامات في مرحلة لاحقة يؤدي إلى تعطيل سير العمل في الخط.
ما الذي يجب على المشترين تحديده قبل طلب عرض الأسعار؟
الطلب الدقيق يمنع تقديم عروض الأسعار غير المطابقة. قم بالتحضير:
- رسومات الأجزاء والملفات. ملفات DXF أو STEP للأجزاء النموذجية، بما في ذلك الأكبر والأرق منها.
- نطاق المواد والسماكة. فولاذ كربوني، أو مجلفن، أو غير قابل للصدأ، أو ألومنيوم، مع تحديد السماكة لكل نوع.
- مخزون الألواح والأنابيب. الأبعاد القياسية للألواح، ومقاطع الأنابيب، والأطوال، وسماكة الجدران.
- الحجم وملف تعريف الدفعة. الكمية السنوية، وحجم الدفعة النموذجي، وعدد أرقام القطع، وتواتر التغيير.
- متطلبات التفاوت والحواف. ما هي الميزات الأساسية، وما إذا كانت الأجزاء مطلية بالطلاء السائل أو مطلية بالمسحوق أو ملحومة.
- الغاز والمرافق العامة. إمدادات النيتروجين أو الأكسجين المتاحة، والإمدادات الكهربائية، وأنظمة التبريد، والمساحة الأرضية. وتشير صفحات الموردين إلى استخدام تيار ثلاثي الأطوار بجهد 380 فولت للقاطع عالي الطاقة، وتيار أحادي الأطوار بجهد 220 فولت أو تيار ثلاثي الأطوار بجهد 380 فولت لقاطع الأنابيب.
- مستوى الأتمتة. التحميل اليدوي، أو منصة التحميل والتفريغ، أو أبراج التحميل/التفريغ.
- الوسم والتتبع. نوع الرمز، والسطح، ومعيار الماسح الضوئي.
- اختبار القبول. اطلب إجراء قطع تجريبي لملفاتك، مع تقديم نتائج قياس دقيقة، قبل الاتفاق على شروط الدفع.
- شروط الخدمة. التركيب، والتدريب، وقطع الغيار، والدعم عن بُعد، ونطاق الضمان.
بمجرد تحديد هذه العناصر، قم بتصفية الآلات حسب الفئة: آلات قطع الألياف ذات المنضدة المسطحة للألواح والهياكل، وآلات قطع الأنابيب للأجزاء الهيكلية، وآلات الوسم الثابتة أو المحمولة لضمان التتبع. أرسل نفس الحزمة إلى كل مورد حتى تكون عروض الأسعار قابلة للمقارنة.
الأسئلة الشائعة
ما هي أجزاء حامل مركز البيانات التي يمكن قصها بالليزر؟
يمكن أن ينتج القطع بالليزر الألواح، والأبواب، والأغطية، وقطع الهيكل الأولية، والأجزاء المثقبة لتدفق الهواء، والدعامات، وعناصر الإطار الأنبوبية. ولا تزال عمليات التشكيل واللحام والطلاء والتجميع خطوات منفصلة، لذا فإن الليزر يوفر بشكل أساسي أشكالًا وفتحات دقيقة.
هل القطع بالليزر الليفي أفضل من التثقيب في صناعة حاويات الخوادم؟
يعتمد ذلك على الحجم والمواصفات. فالليزر قادر على التعامل مع الأشكال المعقدة والتغييرات المتكررة في التصميم دون الحاجة إلى أدوات، في حين أن عملية التثقيب قد تكون أسرع في حالة الثقوب والأشكال المتكررة. ويستخدم العديد من المصنعين كلا الطريقتين، لذا قم بمقارنة التكلفة لكل قطعة وفقًا لشكل قطعتك.
هل يجب أن أختار غاز النيتروجين أم غاز الأكسجين كغاز مساعد؟
يُنتج النيتروجين حافة خالية من الأكسيد، وهو ما يناسب الفولاذ المقاوم للصدأ والألمنيوم والأجزاء المقرر طلاؤها، لكنه يستهلك كمية أكبر من الغاز. أما الأكسجين، فتكلفة تشغيله أقل عند استخدامه مع الفولاذ الكربوني، لكنه قد يتطلب إزالة الأكسيد قبل الطلاء أو اللحام.
ما هي الدرجة المطلوبة من الدقة في القطع بالليزر لمعدات الرفوف؟
تعتمد الدقة على الواجهة. تتوافق أنماط فتحات التثبيت وعروضها مع معايير الحوامل مثل EIA-310 أو Open Rack V3، لذا يجب تحديد التفاوتات المسموح بها لكل ميزة. اطلب نتائج فحص العينة الأولى بدلاً من الاكتفاء بأرقام تحديد موضع الآلة وحدها.
هل أحتاج إلى آلة قطع بالليزر الأنبوبي لمعدات مراكز البيانات؟
فقط إذا كانت تصميماتك تتضمن قطعًا أنبوبية أو مقطعية مثل الإطارات والدعامات. أما إذا كانت منتجاتك تتكون في الغالب من أغلفة مصنوعة من الصفائح المعدنية، فقد تكون آلة القطع الليفية ذات المنضدة المسطحة كافية. تحقق من نطاق قطر الأنابيب وطولها وطريقة التحميل قبل اتخاذ القرار.
كيف يجب أن أضع علامات على الأرقام التسلسلية على الرفوف والهياكل؟
استخدم الوسم بالألياف لمعظم الأجزاء المعدنية العارية أو المطلية، واستخدم الوسم بالأشعة فوق البنفسجية للبلاستيك أو الأسطح الحساسة للحرارة. اختبر قابلية قراءة الرمز على الطبقة النهائية، لأن التباين الذي يظهر على العينات العارية قد لا ينطبق على الأجزاء المطلية.
ما الأسئلة التي يجب أن أطرحها على مورد آلات الليزر قبل تقديم الطلب؟
اطلب عينات مقطوعة من المواد والغاز المستخدمين، وتقرير فحص على مستوى القطعة، ومتطلبات المرافق، وتوافر قطع الغيار، وشروط التدريب والضمان. تأكد أيضًا مما إذا كانت قيم السماكة والدقة التي ذكرها المورد تنطبق على التكوين الخاص بك.




نقرة ساخنة
اتصل بنا
التطبيق
©حقوق النشر [bogonglaser.com]. جميع الحقوق محفوظة لمزود ماكينات الليزر بوغونغ ليزر.