
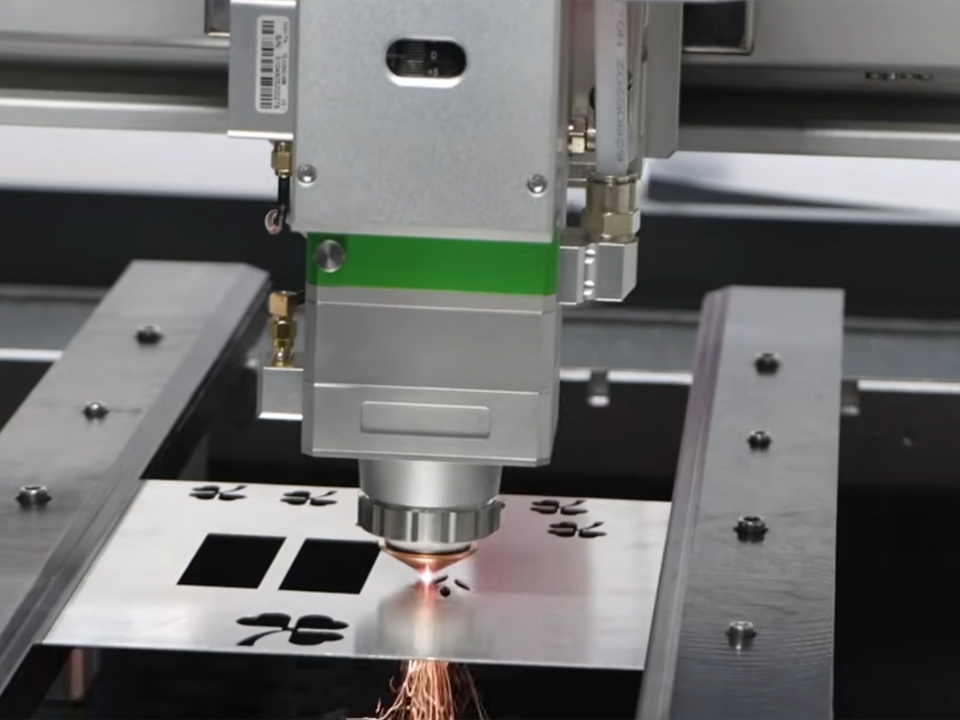
Corte a laser automatizado para a produção de equipamentos para centros de dados
Como escolher o corte a laser automatizado para racks, gabinetes e estruturas de data centers: formatos das máquinas, qualidade das bordas, tolerâncias, marcação e preparação de solicitações de cotação.

Grande parte do que compõe um data center começa como chapas planas ou tubos: estruturas de rack, portas de gabinete, chassis de servidor, painéis de fluxo de ar, blindagens contra interferência eletromagnética (EMI) e acessórios de suporte para cabos. O corte a laser automatizado transforma arquivos CAD nessas peças em bruto sem a necessidade de ferramentas fixas. Isso é importante quando os projetos de rack, os padrões de perfuração e os layouts dos furos mudam de um programa para outro. Para um comprador, a questão raramente é se um laser de fibra consegue cortar essas peças. O que importa é saber qual configuração de chapa ou tubo, gás auxiliar, método de carregamento e processo de marcação se manterá consistente em lotes mistos, e como isso afeta o custo por peça acabada. Este guia aborda em que casos a automação compensa, quais especificações merecem atenção especial e o que deve ser definido antes de solicitar um orçamento para máquinas ou peças cortadas a laser.
Por que o crescimento dos data centers altera a demanda por chapas metálicas e tubos
O Análise da Agência Internacional de Energia sobre Energia e IA prevê que o consumo global de eletricidade dos data centers mais que dobrará, chegando a cerca de 945 TWh até 2030, em seu Cenário Base. A AIE está se referindo ao uso de eletricidade, não à fabricação de metais. No entanto, maior capacidade computacional geralmente significa mais salas a serem equipadas com racks, gabinetes, sistemas de contenção e estruturas de cabeamento; portanto, os fabricantes que atendem a esse mercado devem esperar um maior volume e mais variantes de projeto. Trata-se de uma inferência, e não de uma previsão quantificada da demanda por fabricação.
A consequência prática é um perfil de produção de alta variedade: muitos códigos de peças, tamanhos moderados de lotes e mudanças frequentes de projeto. O corte a laser se adapta bem a esse perfil, pois uma alteração no programa substitui a troca de ferramentas. A desvantagem é que você depende fortemente do software de agrupamento, do manuseio de materiais e da qualidade das bordas; portanto, essas são as áreas a serem avaliadas.
Quais componentes do centro de dados são adequados para o corte a laser automatizado?
O corte a laser de fibra é adequado para componentes planos e tubulares que exigem perfis, recortes e perfurações precisos. Os componentes que dependem de conformação, soldagem ou tratamento de superfície ainda necessitam desses processos posteriores. A função do laser é fornecer peças em bruto que facilitem esses processos.
| Família de componentes | Processo típico a laser | O que verificar primeiro | Tipo de equipamento relacionado |
|---|---|---|---|
| Painéis de armário, portas, tampas, peças em bruto para chassis | Corte de chapas de fibra | Tamanho da chapa, faixa de espessura, material, densidade de perfuração, condição das bordas para acabamento | Cortador de fibra de alta potência com palete de troca |
| Elementos de estrutura, estruturas de suporte de cabos, peças tubulares | Corte de tubos | Faixa de diâmetro externo, espessura da parede, comprimento, método de carregamento, resíduo da extremidade | Cortador de tubos com carregamento automático |
| Pequenos suportes, calços, placas de identificação, protótipos | Corte de fibra em formato pequeno | Dimensões da base, espessura máxima, precisão de repetição | Cortador compacto de fibra |
| Números de série, códigos QR e códigos de ativos em metal | Marcação de fibras | Contraste e profundidade de marcação, revestimento, legibilidade no scanner | Marcador a fibra portátil ou de bancada |
| Peças plásticas, etiquetas, superfícies sensíveis ao calor | Marcação por UV (355 nm) | Compatibilidade de materiais, contraste da marcação, sensibilidade ao calor | Marcador a laser UV |
Corte de chapas para prateleiras, portas e painéis
No caso de peças de chapa, a classe da máquina é mais importante do que a potência nominal. A Máquina de corte de metal a laser de fibra de alta potência de 6.000 W a 40 kW A página descreve um cortador CNC a fibra óptica com palete de troca e opções de potência de 2.000 W a 40.000 W. Para a configuração de 6.000 W, ela indica capacidade de corte de até 25 mm em aço carbono, 18 mm em aço inoxidável, 16 mm em alumínio e 10 mm em cobre e latão. Também indica uma precisão de posicionamento de ≤±0,03 mm e repetibilidade de ≤±0,02 mm. Esses valores são informados pelo fornecedor. Solicite amostras de corte em seu próprio material, espessura e gás antes de considerá-los como capacidade de produção.
Um palete de troca permite que o operador descarregue e carregue uma mesa enquanto a outra está cortando, o que reduz o tempo de inatividade do laser. Esse é geralmente o primeiro passo rumo à automação, antes de investir em torres completas de carga e descarga.
Corte de tubos para estruturas e elementos estruturais
Se seus projetos utilizam tubos quadrados, redondos ou retangulares, como estruturas de suporte ou estruturas internas, um cortador de tubos pode substituir as operações de serragem, perfuração e entalhe com um único programa. O Máquina de corte de tubos a laser com carregamento automático A página apresenta a alimentação automática para diâmetros de φ10 a φ180 mm, com um máximo de 240 mm para carregamento manual. Ela também descreve três mandris, um suporte flutuante para limitar a flacidez em tubos longos e um projeto destinado a facilitar o corte sem sobras na extremidade. Verifique o comprimento máximo do tubo, a espessura da parede e o peso por metro em relação aos projetos reais de suas estruturas, pois os limites do sistema de alimentação costumam ser mais importantes do que o diâmetro.
Corte em pequeno formato para suportes e protótipos
Nem toda peça precisa de uma mesa de tamanho normal. Uma máquina compacta, como a Máquina de corte a laser de fibra pequena 5050, com uma área de corte de 500 × 500 mm, pode ser adequada para protótipos de suportes, calços ou pequenas placas de identificação. Essa página trata principalmente de joalheria e artesanato em metais pequenos. Verifique a potência, a espessura máxima e a compatibilidade com aço ou alumínio antes de selecioná-la para a produção de componentes eletrônicos de nível industrial.
O que determina se a automação compensa
Formato e manuseio de materiais
Adapte a base da máquina ao seu estoque padrão de chapas ou tubos. Se as peças do seu gabinete se encaixarem de forma eficiente em um tamanho de chapa que você não consiga cortar de uma única vez, você acabará arcando com os custos dos resíduos e do manuseio extra. Algumas perguntas a fazer ao fornecedor incluem:
- Qual é o tamanho e o peso máximos da folha?
- Quanto tempo leva para trocar um palete?
- As torres de carga e descarga podem ser adaptadas posteriormente?
- Como as peças acabadas são classificadas?
A classificação costuma ser o custo de mão de obra oculto em trabalhos com grande variedade de produtos.
Qualidade das arestas e gás auxiliar
O estado das bordas influencia o que ocorre a jusante, pois a maioria dos invólucros é pintada ou recebe revestimento em pó. Notas da Bystronic que o nitrogênio impede a oxidação da borda de corte e que os revestimentos em pó e as tintas muitas vezes não conseguem aderir a bordas metálicas oxidadas. A mesma fonte alerta que o consumo de nitrogênio aumenta drasticamente em lasers de fibra de alta potência.
| Fator | Assistência com oxigênio | Assistência com nitrogênio |
|---|---|---|
| Fio em aço carbono | Camada de óxido, borda mais escura | Sem óxido, borda brilhante |
| Acabamento posterior | Pode ser necessário remover o óxido antes da pintura ou da soldagem | Geralmente adequado para revestimento direto ou soldagem |
| Fator de custo operacional | Menor consumo de combustível | Alto fluxo e alta pressão de gás; o método de abastecimento é importante |
| Corte padrão | Aço carbono mais espesso quando a velocidade de corte é importante | Peças de aço inoxidável, alumínio e peças revestidas com camadas finas a médias |
A decisão é uma escolha entre os custos com gás e a limpeza pós-corte, e não uma classificação de qualidade. Verifique também como o seu fornecedor de acabamento lida com revestimentos condutores ou relacionados à EMI. Se a continuidade da blindagem for importante, combine as condições das bordas e a máscara de proteção antes da produção. O material galvanizado também requer um sistema adequado de extração de fumos.
Precisão: Posicionamento da máquina x Tolerância da peça
Uma precisão de posicionamento de ≤±0,03 mm descreve a precisão com que a máquina se move, e não a tolerância de um painel de rack acabado. A precisão da peça também depende da planicidade da chapa, da entrada de calor, da recuperação elástica após a conformação e da espessura do revestimento. Defina as tolerâncias para cada característica em seu desenho e solicite um relatório de inspeção do primeiro artigo, em vez de confiar apenas na ficha técnica da máquina.
As interfaces do Rack concretizam isso. A Rack de 19 polegadas utiliza um painel com 482,6 mm de largura e 44,45 mm de unidades de rack, de acordo com a norma EIA. O Especificações básicas do Open Rack V3 é compatível tanto com o espaçamento OpenU de 48 mm quanto com as unidades de rack EIA-310 de 44,45 mm. Se um programa utilizar ambas as famílias, sua configuração de CAD e de agrupamento precisará de padrões de furos separados e controlados por versão. Verifique sempre se está de acordo com a revisão atual das especificações do cliente.
Um laser de maior potência é sempre o melhor investimento?
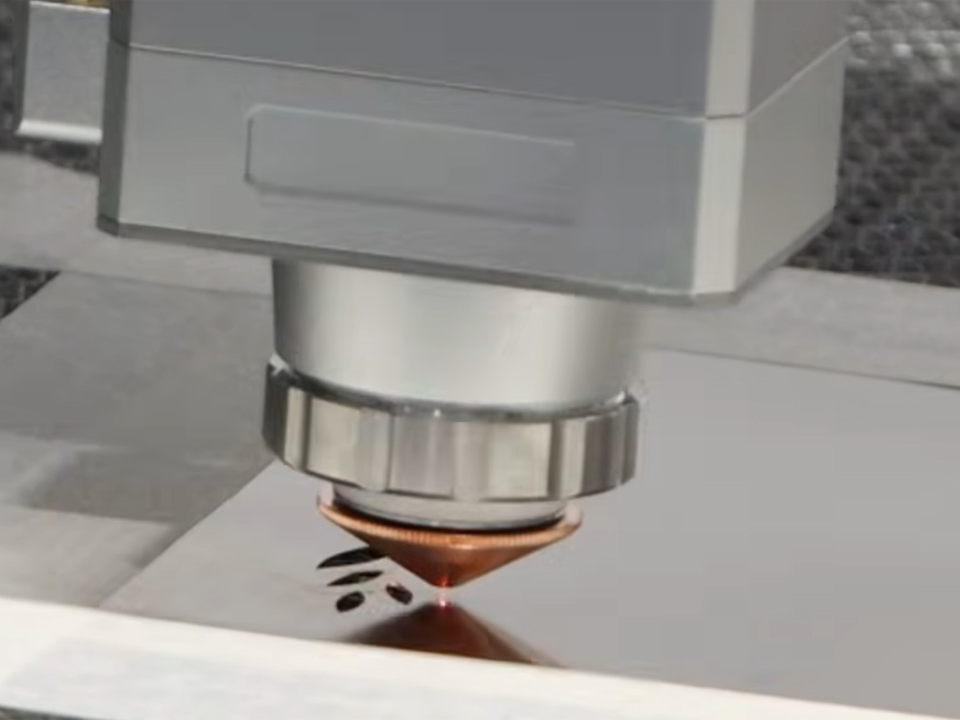
Não. Uma potência maior geralmente aumenta a velocidade de corte em materiais mais espessos, mas o benefício depende da combinação de espessuras, do fornecimento de gás e da utilização. A Bystronic informa que um novo laser de fibra de 20 kW pode aumentar as velocidades de corte em até 50% em relação a uma fonte de 10 kW no corte com nitrogênio. Essa comparação se aplica ao corte com nitrogênio, onde o consumo de gás aumenta acentuadamente com o aumento da potência.
Um comprador cujas peças sejam, em sua maioria, painéis de espessura fina pode constatar que a dinâmica do sistema de movimento, a qualidade do encaixe e o tempo de manuseio limitam a produtividade mais do que a potência do laser. Uma oficina que corte chapas estruturais espessas pode recuperar o custo extra rapidamente. O teste é simples: execute seu próprio mix de peças em cada opção de máquina e compare o custo por peça acabada, incluindo gás, mão de obra, refugo e tempo de inatividade.
Um exemplo ilustrativo, não um caso de cliente: uma empresa de fabricação produz portas de armário e trilhos de estrutura e planeja adicionar um segundo turno. Uma cortadora de menor potência, com palete de troca e bom agrupamento, pode oferecer maior capacidade por dólar do que uma máquina maior com carregamento manual. A resposta muda quando chapas mais espessas entram na produção.
Marcação de rastreabilidade para racks, chassis e componentes
O hardware dos data centers geralmente precisa de números de série, etiquetas de identificação de ativos ou códigos QR para fins de rastreabilidade. O método de marcação depende da superfície.
Um computador de mão gravador a laser portátil É descrito como uma ferramenta compacta capaz de marcar metais e alguns materiais não metálicos, como o plástico. É ideal para marcar armários montados ou peças grandes que não podem ser transportadas até uma estação fixa. Os marcadores fixos proporcionam um foco mais repetível, o que é importante para códigos escaneáveis.
Para plásticos e materiais sensíveis ao calor, um Máquina de marcação a laser UV utiliza um comprimento de onda de 355 nm. O fornecedor afirma que o produto produz marcas de alto contraste com efeito térmico mínimo em diversos plásticos e metais reflexivos. Verifique a legibilidade no seu revestimento, cor e acabamento específicos e realize testes de leitura com seu leitor de código de barras ou QR. O contraste observado em uma amostra sem revestimento nem sempre se mantém em uma peça pintada ou anodizada.
Erros comuns ao especificar o corte a laser para peças de centros de dados
- Comprar levando em conta apenas a potência. A potência é um dos fatores a serem considerados, juntamente com o tamanho da mesa de trabalho, a manobrabilidade, o abastecimento de gás, o software e a assistência técnica.
- Considerar a ficha técnica como tolerância da peça. A precisão da máquina não inclui efeitos relacionados à planicidade, conformação ou revestimento.
- Ignorando a condição de limite. As bordas com óxido podem exigir uma etapa adicional de limpeza antes do revestimento.
- Não há planejamento para o abastecimento de gás. O corte com nitrogênio requer cilindros, nitrogênio líquido a granel ou um gerador no local, cada uma dessas opções com custos e logística diferentes.
- Ignorando o corte da amostra. A espessura nominal é um valor máximo, não uma garantia de qualidade de produção impecável.
- Negligenciar peças de reposição e serviços de manutenção. As lentes, os bicos e os resfriadores sofrem desgaste; portanto, verifique o suporte técnico local e a disponibilidade de consumíveis.
- Sem levar em conta a marcação e a rastreabilidade. A instalação posterior de uma etapa de marcação acaba interrompendo a linha.
O que os compradores devem especificar antes de solicitar um orçamento?
Uma solicitação precisa evita cotações inadequadas. Prepare-se:
- Desenhos e arquivos das peças. Arquivos DXF ou STEP de peças representativas, incluindo as maiores e as mais finas.
- Gama de materiais e espessuras. Aço carbono, galvanizado, inox ou alumínio, com espessura específica para cada um.
- Chapas e tubos. Tamanho padrão das chapas, perfis tubulares, comprimentos e espessura das paredes.
- Perfil de volume e lote. Quantidade anual, tamanho típico do lote, número de códigos de peça e frequência de alteração.
- Requisitos de tolerância e de borda. Quais características são essenciais e se as peças são pintadas, revestidas com pintura em pó ou soldadas.
- Gás e serviços públicos. Disponibilidade de nitrogênio ou oxigênio, alimentação elétrica, refrigeração e área útil. As páginas do fornecedor indicam 380 V trifásico para o cortador de alta potência e 220 V monofásico ou 380 V trifásico para o cortador de tubos.
- Nível de automação. Carregamento manual, troca de paletes ou torres de carga e descarga.
- Marcação e rastreabilidade. Tipo de código, superfície e padrão do leitor.
- Teste de aceitação. Solicite um corte de amostra dos seus arquivos, com resultados medidos, antes de acordar as condições de pagamento.
- Termos de serviço. Instalação, treinamento, peças de reposição, suporte remoto e cobertura da garantia.
Depois de definir esses itens, faça uma pré-seleção das máquinas por categoria: cortadoras de fibra de mesa plana para painéis e chassis, cortadoras de tubos para peças estruturais e marcadores fixos ou portáteis para rastreabilidade. Envie o mesmo pacote a todos os fornecedores para que as cotações sejam comparáveis.
Perguntas frequentes
Quais peças de um rack de data center podem ser cortadas a laser?
O corte a laser permite produzir painéis, portas, tampas, peças brutas de chassi, seções perfuradas para circulação de ar, suportes e elementos de estrutura baseados em tubos. A conformação, a soldagem, o revestimento e a montagem continuam sendo etapas separadas; portanto, o laser se destina principalmente a produzir perfis e recortes precisos.
O corte a laser de fibra é melhor do que a puncionagem para gabinetes de servidores?
Isso depende do volume e das características. Os lasers são capazes de lidar com perfis complexos e mudanças frequentes no projeto sem a necessidade de ferramentas, enquanto a puncionaria pode ser mais rápida para furos e formas repetitivas. Muitos fabricantes utilizam ambas as técnicas; portanto, compare o custo por peça para a sua própria geometria.
Devo escolher nitrogênio ou oxigênio como gás auxiliar?
O nitrogênio produz uma borda sem óxido, o que é adequado para aço inoxidável, alumínio e peças a serem pintadas, mas consome mais gás. O oxigênio tem menor custo de operação no aço carbono, mas pode exigir a remoção do óxido antes do revestimento ou da soldagem.
Qual deve ser o nível de precisão do corte a laser para equipamentos de rack?
A precisão depende da interface. Os padrões e larguras dos furos de montagem seguem normas de rack, como a EIA-310 ou a Open Rack V3; portanto, defina as tolerâncias para cada característica. Solicite os resultados da inspeção do primeiro artigo, em vez de apenas os dados de posicionamento da máquina.
Preciso de um cortador a laser de tubo para equipamentos de data center?
Somente se seus projetos incluírem peças tubulares ou perfis, como estruturas e suportes. Se seus produtos forem, em sua maioria, caixas de chapa metálica, um cortador de fibra de base plana pode ser suficiente. Verifique a faixa de diâmetro dos tubos, o comprimento e o método de carregamento antes de tomar uma decisão.
Como devo marcar os números de série nos racks e chassis?
Utilize a marcação a fibra para a maioria das peças metálicas sem revestimento ou revestidas, e a marcação UV para plásticos ou superfícies sensíveis ao calor. Teste a legibilidade do código no acabamento final, pois o contraste observado em amostras sem revestimento pode não se manter nas peças pintadas.
O que devo perguntar a um fornecedor de máquinas a laser antes de fazer o pedido?
Solicite amostras de corte do material e do gás, um relatório de inspeção por peça, os requisitos de serviços públicos, a disponibilidade de peças de reposição, o treinamento e os termos da garantia. Confirme também se as espessuras e precisões informadas pelo fornecedor se aplicam à sua configuração.




Clique quente
Entre em contato conosco
Aplicativo
©Direitos autorais [bogonglaser.com]. Fornecedor de máquinas a laser da BOGONG Todos os direitos reservados.