
Automatizované laserové řezání pro výrobu zařízení pro datová centra
Jak zvolit automatizované laserové řezání pro stojany, skříně a rámy datových center: rozměry strojů, kvalita řezaných hran, tolerance, značení a příprava poptávky.

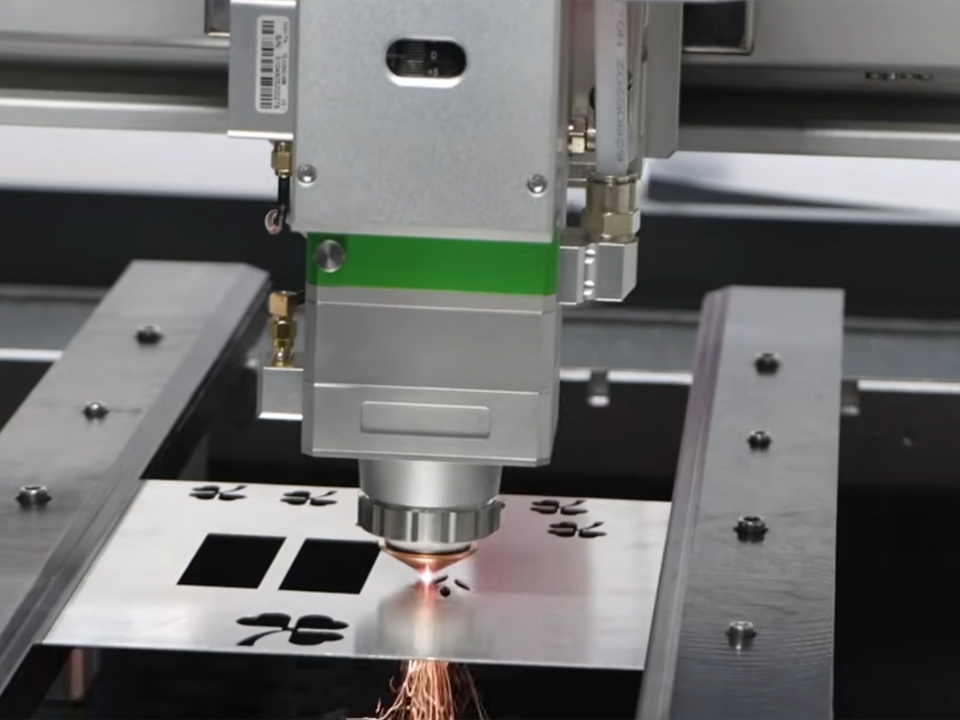
Velká část komponent, které tvoří datové centrum, má zpočátku podobu plochých plechů nebo trubek: rámy racků, dvířka skříní, šasi serverů, panely pro proudění vzduchu, stínění proti elektromagnetickému rušení a příslušenství pro vedení kabelů. Automatizované laserové řezání přeměňuje soubory CAD na tyto polotovary bez nutnosti pevného nástrojového vybavení. To je důležité zejména v případech, kdy se konstrukce racků, vzory perforace a rozložení otvorů liší v jednotlivých sériích výroby. Pro kupujícího zřídka jde o to, zda vláknový laser dokáže tyto díly řezat. Jde spíše o to, která konfigurace plechu nebo trubky, pomocný plyn, způsob vkládání a proces značení obstojí i při smíšených sériích a jaký to má vliv na cenu za hotový díl. Tato příručka popisuje, v jakých případech se automatizace vyplatí, které specifikace si zaslouží důkladnou kontrolu a co je třeba definovat předtím, než požádáte o cenovou nabídku na stroje nebo laserem řezané díly.
Proč růst datových center mění poptávku po plechových dílech a trubkách
Na stránkách Analýza Mezinárodní energetické agentury týkající se energetiky a umělé inteligence Ve svém základním scénáři (Base Case) předpovídá, že celosvětová spotřeba elektřiny v datových centrech se do roku 2030 více než zdvojnásobí na přibližně 945 TWh. IEA se zde zabývá spotřebou elektřiny, nikoli výrobou kovů. Větší výpočetní kapacita však obecně znamená více hal, které je třeba vybavit regály, skříněmi, ochrannými kryty a kabelážními systémy, takže výrobci působící na tomto trhu by měli počítat s větším objemem zakázek a větším počtem konstrukčních variant. Jedná se o odhad, nikoli o měřenou prognózu poptávky po výrobcích.
Praktickým důsledkem je profil výroby s velkou rozmanitostí: mnoho čísel dílů, střední velikosti sérií a časté konstrukční změny. Laserové řezání tomuto profilu vyhovuje, protože změna programu nahrazuje výměnu nástrojů. Nevýhodou je, že jste do značné míry závislí na softwaru pro rozvrhování, manipulaci s materiálem a kvalitě hran, a právě tyto oblasti je tedy třeba posoudit.
Které komponenty datového centra jsou vhodné pro automatizované laserové řezání?
Řezání vláknovým laserem je vhodné pro ploché a trubkové díly, které vyžadují přesné profily, výřezy a perforace. Díly, u nichž je nutné provést tváření, svařování nebo povrchovou úpravu, stále vyžadují tyto následné procesy. Úkolem laseru je dodat polotovary, které tyto procesy usnadní.
| Řada komponentů | Typický laserový proces | Co je třeba nejprve ověřit | Související typ zařízení |
|---|---|---|---|
| Skříňové panely, dveře, kryty, polotovary podvozků | Řezání vláknitých desek | Rozměry listu, rozsah tloušťky, materiál, hustota perforace, úprava okrajů pro finální zpracování | Vysoce výkonná řezačka optických vláken s výměnnou paletou |
| Rámové prvky, nosné konstrukce pro kabely, trubkové díly | Řezání trubek | Rozsah vnějšího průměru, tloušťka stěny, délka, způsob zatížení, zbytkový kus | Řezačka trubek s automatickým podáváním |
| Malé držáky, podložky, typové štítky, prototypy | Řezání vláken v malém formátu | Rozměry lůžka, maximální tloušťka, přesnost opakování | Kompaktní řezačka optických vláken |
| Sériová čísla, QR kódy a kódy majetku na kovu | Značení vláken | Kontrast a hloubka, povrchová úprava, čitelnost pro skener | Přenosný nebo stolní značkovač na optická vlákna |
| Plastové díly, štítky, povrchy citlivé na teplo | Značení UV zářením (355 nm) | Kompatibilita materiálů, kontrast značení, citlivost na teplo | UV laserový značkovač |
Řezání plechů pro regály, dveře a panely
U dílů z plechu je důležitější třída stroje než udávaný příkon. Třída Vysokovýkonný vláknový laserový řezací stroj na kov s výkonem 6 000 W–40 kW Tato stránka popisuje CNC řezačku na optické vlákno s výměnnou paletou a možnostmi výkonu zdroje od 2 000 W do 40 000 W. U konfigurace s výkonem 6 000 W uvádí řeznou kapacitu až 25 mm u uhlíkové oceli, 18 mm u nerezové oceli, 16 mm u hliníku a 10 mm u mědi a mosazi. Uvádí také přesnost polohování ≤±0,03 mm a opakovatelnost ≤±0,02 mm. Jedná se o údaje uvedené dodavatelem. Než tyto údaje budete považovat za výrobní kapacitu, požádejte o vzorky řezů z vašeho vlastního materiálu, v požadované tloušťce a s použitím požadovaného plynu.
Výměnná paleta umožňuje obsluze vykládat a nakládat jeden stůl, zatímco druhý právě řeže, čímž se snižuje doba nečinnosti laseru. Jedná se o obvyklý první krok k automatizaci, který předchází investici do plnohodnotných nakládacích a vykládacích věží.
Řezání trubek pro rámy a konstrukční prvky
Pokud ve svých návrzích používáte čtvercové, kulaté nebo obdélníkové trubky, například v nosných rámech nebo vnitřních konstrukcích, může řezačka trubek nahradit řezání pilou, vrtání a vyřezávání zářezů jediným programem. Tato automatické nakládání laserového řezacího stroje na trubky Na této stránce je uvedeno automatické podávání pro průměry od φ10 do φ180 mm, přičemž maximální délka pro ruční vkládání činí 240 mm. Dále jsou zde popsány tři upínací sklíčidla, plovoucí podpora omezující průhyb u dlouhých trubek a konstrukční řešení usnadňující řezání bez zbytkového materiálu na konci trubky. Porovnejte maximální délku trubek, tloušťku stěny a hmotnost na metr s vašimi konkrétními návrhy rámů, protože omezení podávacího systému jsou často důležitější než průměr.
Řezání malých formátů pro držáky a prototypy
Ne každý díl vyžaduje stůl v plné velikosti. Kompaktní stroj, jako je například 5050 malý vláknový laserový řezací stroj, s řezací plochou 500 × 500 mm, se může hodit pro výrobu prototypů držáků, podložek nebo malých typových štítků. Tato stránka se zabývá především šperkařstvím a řemeslnou výrobou drobných kovových předmětů. Než zařízení zařadíte do užšího výběru pro sériovou výrobu elektronického hardwaru, ověřte si jeho výkon, maximální tloušťku materiálu a vhodnost pro zpracování oceli či hliníku.
Co rozhoduje o tom, zda se automatizace vyplatí
Formát a manipulace s materiálem
Přizpůsobte pracovní stůl stroje vašim standardním plechům nebo trubkám. Pokud se díly vaší skříně efektivně vejdou na plech, který nelze vyříznout v jednom průchodu, platíte za odpad z odřezků a za dodatečnou manipulaci. Mezi otázky, které byste měli položit dodavateli, patří:
- Jaká je maximální velikost a gramáž listu?
- Jak dlouho trvá výměna palety?
- Lze nakládací a vykládací věže dodatečně dovybavit?
- Jak se třídí hotové díly?
Třídění představuje při práci s velkým rozmanitostí výrobků často skryté náklady na pracovní sílu.
Kvalita hrany a pomocný plyn
Stav okrajů ovlivňuje to, co se děje dále, protože většina krytů je natřena barvou nebo má práškový nástřik. Poznámky společnosti Bystronic že dusík zabraňuje oxidaci řezané hrany a že práškové nátěry a barvy často nedokážou přilnout k oxidovaným kovovým hranám. Stejný zdroj upozorňuje, že u vysoce výkonných vláknových laserů dochází k dramatickému nárůstu spotřeby dusíku.
| Faktor | Kyslíková podpora | Podpora dusíkem |
|---|---|---|
| Hrana z uhlíkové oceli | Oxidová vrstva, tmavší okraj | Bez oxidů, lesklá hrana |
| Následná úprava | Před lakováním nebo svařováním může být nutné odstranit oxidy | Obecně vhodné pro přímé nanášení nátěru nebo svařování |
| Faktor ovlivňující provozní náklady | Nižší spotřeba paliva | Vysoký průtok a tlak plynu; způsob přívodu hraje důležitou roli |
| Typický střih | Silnější uhlíková ocel tam, kde záleží na řezné rychlosti | Díly z nerezové oceli, hliníku a díly s tenkou až střední vrstvou povlaku |
Toto rozhodnutí představuje kompromis mezi náklady na plyn a následným čištěním po řezání, nejedná se o hodnocení kvality. Ověřte si také, jak váš dodavatel povrchových úprav zachází s vodivými povlaky nebo povlaky souvisejícími s elektromagnetickým rušením (EMI). Pokud je důležitá kontinuita stínění, dohodněte se před zahájením výroby na stavu hran a maskování. U pozinkovaného materiálu je rovněž nutné zajistit vhodné odsávání výparů.
Přesnost: Polohování stroje vs. tolerance obrobku
Přesnost polohování ≤±0,03 mm udává, jak přesně se stroj pohybuje, nikoli však toleranci hotového panelu regálu. Přesnost dílů závisí také na rovinnosti plechu, přísunu tepla, pružném zpětném posunu při tváření a tloušťce povlaku. Stanovte tolerance pro jednotlivé prvky ve výkresu a vyžádejte si protokol o kontrole prvního kusu, místo abyste se spoléhali na technický list stroje.
To konkrétně ilustrují rozhraní racků. A 19palcový rack využívá panel o šířce 482,6 mm a 44,45 mm rackových jednotek podle normy EIA. Tento Základní specifikace Open Rack V3 podporuje buď rozteč OpenU 48 mm, nebo rackové jednotky EIA-310 o rozteči 44,45 mm. Pokud jeden program využívá obě řady, je třeba v nastavení CAD a rozvržení dílů použít samostatné vzory otvorů s řízením verzí. Vždy ověřte, zda odpovídají aktuální revizi specifikace zákazníka.
Je laser s vyšším výkonem vždy lepší investicí?
Ne. Vyšší výkon obvykle zvyšuje rychlost řezání u silnějších materiálů, ale míra tohoto přínosu závisí na skladbě tlouštěk, dodávce plynu a jeho využití. Společnost Bystronic uvádí, že nový vláknový laser o výkonu 20 kW může při řezání dusíkem zvýšit řezací rychlosti až o 50 % ve srovnání se zdrojem o výkonu 10 kW. Toto srovnání platí pro řezání dusíkem, kde spotřeba plynu s výkonem prudce stoupá.
Zákazník, jehož díly tvoří převážně tenké plechy, může zjistit, že dynamika pohybového systému, kvalita rozvržení a doba zpracování omezují výkonnost více než výkon laseru. Provozovna, která řeže silné konstrukční plechy, může tyto dodatečné náklady rychle amortizovat. Test je jednoduchý: vyzkoušejte svůj vlastní sortiment dílů na každé z nabízených variant strojů a porovnejte náklady na jeden hotový díl, včetně plynu, mzdových nákladů, odpadu a prostojů.
Ilustrativní příklad, nikoli případ ze praxe: výrobce vyrábí dvířka do skříní a rámové lišty a plánuje zavést druhou směnu. Řezací stroj s nižším příkonem, vybavený výměnnou paletou a funkcí efektivního rozvržení, může přinést vyšší kapacitu na jeden dolar než větší stroj s ručním nakládáním. Situace se mění, jakmile se do výroby začnou používat silnější plechy.
Značení pro sledovatelnost regálů, podvozků a součástí
Hardware v datových centrech často vyžaduje sériová čísla, identifikační štítky nebo QR kódy pro zajištění sledovatelnosti. Způsob značení závisí na povrchu.
Příruční přenosná laserová gravírka Je popisován jako kompaktní nástroj, který dokáže značit kov a některé nekovové materiály, jako je například plast. Hodí se ke značení smontovaných skříní nebo velkých dílů, které nelze přemístit na pevné pracoviště. Pevně instalované značkovače zajišťují lepší opakovatelnost zaostření, což je důležité pro skenovatelné kódy.
U plastů a materiálů citlivých na teplo je třeba UV laserový značkovací stroj využívá vlnovou délku 355 nm. Dodavatel uvádí, že na mnoha druzích plastů a reflexních kovů vytváří vysoce kontrastní značky s minimálním tepelným vlivem. Ověřte čitelnost na konkrétním povrchu, barvě a povrchové úpravě a proveďte testy skenování pomocí čtečky čárových kódů nebo QR kódů. Kontrast na neopracovaném vzorku se nemusí vždy promítnout na lakovaný nebo eloxovaný díl.
Časté chyby při zadávání požadavků na laserové řezání součástí pro datová centra
- Rozhodování pouze na základě příkonu. Výkon je jedním z faktorů, mezi které patří velikost lůžka, manipulace, přívod plynu, software a servis.
- Považování údajů z technického listu za součást tolerance. Přesnost stroje nezahrnuje vlivy související s rovinností, tvářením ani povrchovou úpravou.
- Ignorování okrajové podmínky. Hrany s oxidovou vrstvou mohou vyžadovat provedení dodatečného kroku čištění před nanesením povlaku.
- Nepřipravují se na zajištění dodávek plynu. K řezání dusíkem jsou zapotřebí plynové lahve, kapalný dusík ve velkém množství nebo generátor na místě, přičemž každá z těchto možností s sebou nese odlišné náklady a logistické nároky.
- Přeskočení řezání vzorku. Uvedená tloušťka představuje maximální hodnotu, nikoli záruku bezchybné kvality výroby.
- Zanedbávání náhradních dílů a servisu. Čočky, trysky a chladiče podléhají opotřebení, proto si ověřte dostupnost místního servisu a spotřebního materiálu.
- Pomineme-li označování a sledovatelnost. Dodatečná instalace značkovacího kroku později naruší chod linky.
Co by měli kupující uvést před podáním žádosti o cenovou nabídku?
Přesná poptávka zabrání nesprávným nabídkám. Připravte si:
- Výkresy dílů a soubory. Soubory ve formátu DXF nebo STEP pro reprezentativní díly, včetně těch největších a nejtenčích.
- Rozsah materiálů a tlouštěk. Uhlíková ocel, pozinkovaná ocel, nerezová ocel nebo hliník, s příslušnou tloušťkou pro každý materiál.
- Ploché a trubkové polotovary. Standardní rozměry plechů, profily trubek, délky a tloušťky stěn.
- Objem a profil šarže. Roční objem výroby, typická velikost šarže, počet katalogových čísel a četnost změn.
- Požadavky na toleranci a hrany. Které vlastnosti jsou klíčové a zda jsou díly lakované, opatřené práškovým nástřikem nebo svařované.
- Plyn a veřejné služby. Dostupnost dodávek dusíku nebo kyslíku, elektrického napájení, chlazení a podlahové plochy. Na stránkách dodavatele je uvedeno třífázové napětí 380 V pro vysoce výkonnou řezačku a jednofázové napětí 220 V nebo třífázové napětí 380 V pro řezačku trubek.
- Úroveň automatizace. Ruční nakládání, výměnná paleta nebo nakládací a vykládací věže.
- Označování a sledovatelnost. Typ kódu, povrch a standard skeneru.
- Přijímací test. Než se dohodnete na platebních podmínkách, požádejte o zkušební řezání vašich souborů s uvedením naměřených výsledků.
- Podmínky poskytování služeb. Instalace, zaškolení, náhradní díly, vzdálená podpora a rozsah záruky.
Jakmile budou tyto parametry stanoveny, zúžte výběr strojů podle kategorií: ploché řezací stroje na vlákna pro panely a podvozky, řezací stroje na trubky pro konstrukční díly a stacionární nebo přenosné značkovací stroje pro sledovatelnost. Stejnou sadu podkladů zašlete všem dodavatelům, aby byly nabídky srovnatelné.
Často kladené otázky
Které části racku v datovém centru lze řezat laserem?
Pomocí laserového řezání lze vyrábět panely, dveře, kryty, polotovary podvozků, perforované profily pro proudění vzduchu, konzoly a rámové prvky z trubek. Tváření, svařování, povrchová úprava a montáž jsou stále samostatnými kroky, takže laser slouží především k vytváření přesných profilů a výřezů.
Je řezání vláknovým laserem pro skříně serverů lepší než děrování?
Záleží na objemu a vlastnostech. Lasery zvládají složité profily a časté změny konstrukce bez nutnosti výroby nástrojů, zatímco děrování může být rychlejší u opakujících se otvorů a tvarů. Mnoho výrobců využívá obě metody, proto si porovnejte náklady na jeden kus pro vaši konkrétní geometrii.
Mám si vybrat jako pomocný plyn dusík nebo kyslík?
Dusík zajišťuje povrch bez oxidů, což je vhodné pro nerezovou ocel, hliník a díly určené k lakování, avšak spotřeba plynu je vyšší. Provoz s kyslíkem je u uhlíkové oceli levnější, ale před nanesením povlaku nebo svařováním může být nutné odstranit oxidy.
Jaká přesnost je při laserovém řezání potřebná pro zařízení do racku?
Přesnost závisí na rozhraní. Rozložení a šířky montážních otvorů se řídí standardy pro racky, jako jsou EIA-310 nebo Open Rack V3, proto je třeba nastavit tolerance pro jednotlivé prvky. Vyžádejte si výsledky kontroly prvního kusu, nikoli pouze údaje o polohování stroje.
Potřebuji pro zařízení datového centra trubkovou laserovou řezačku?
Pouze v případě, že vaše konstrukce obsahují trubkové nebo profilové díly, jako jsou rámy a podpěry. Pokud se vaše výrobky skládají převážně z plechových krytů, může stačit plochý řezací stroj na vlákna. Před rozhodnutím si ověřte rozsah průměrů trubek, jejich délku a způsob vkládání.
Jak mám označit sériová čísla na regálech a šasi?
Pro většinu holých nebo lakovaných kovových dílů použijte značení vláknovou barvou a pro plasty nebo povrchy citlivé na teplo značení UV barvou. Ověřte čitelnost kódu na finální povrchové úpravě, protože kontrast na holých vzorcích se nemusí projevit i na lakovaných dílech.
Na co bych se měl zeptat dodavatele laserového stroje před objednáním?
Požádejte o vzorky řezů z daného materiálu a plynu, o kontrolní protokol na úrovni jednotlivých dílů, o požadavky na připojení k inženýrským sítím, o dostupnost náhradních dílů, o školení a o záruční podmínky. Rovněž si ověřte, zda údaje o tloušťce a přesnosti uvedené dodavatelem platí i pro vaši konfiguraci.




Horké kliknutí
Kontaktujte nás
Aplikace
©Copyright [bogonglaser.com]. BOGONG Laser Machine Supplier Všechna práva vyhrazena.