
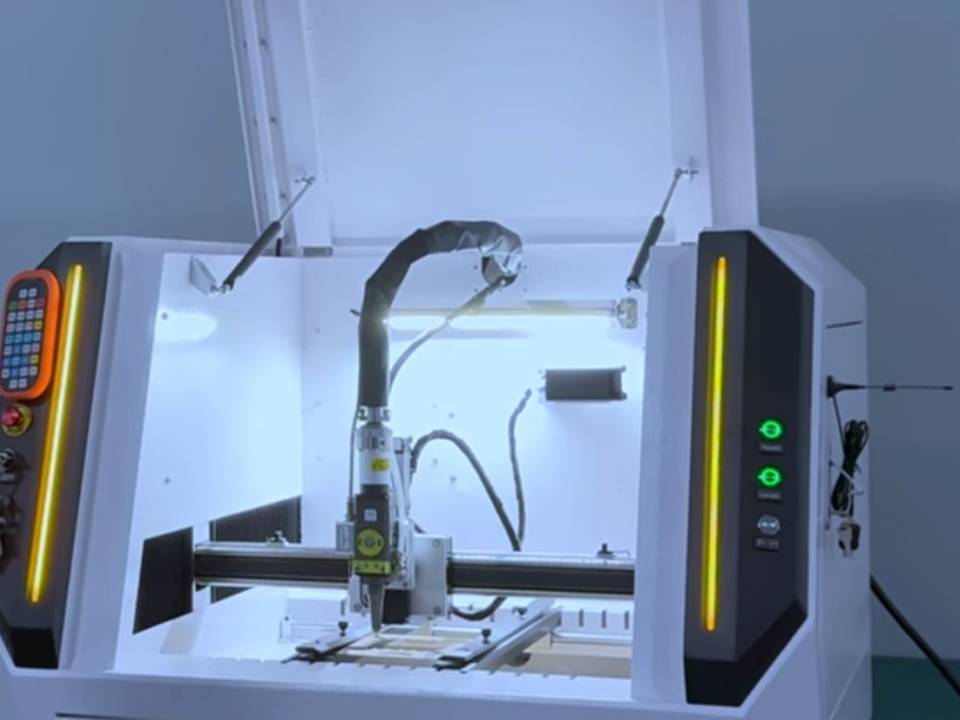
Jak řezání vláknovým laserem zlepšuje výrobu sportovního vybavení
Praktický průvodce řezáním vláknovým laserem při výrobě sportovního vybavení: vhodné materiály, řezání trubek a plechů, typy poruch a podrobnosti k poptávkám.

Řezání vláknovým laserem zlepšuje výrobu sportovního vybavení, pokud je výrobek vyroben z kovu: trubkové rámy, držáky, základové desky, nerezové kování a hliníkové součásti. Stroj tyto díly řeže přímo podle CAD souborů, takže změny v konstrukci nevyžadují nové šablony, polohy otvorů a drážek zůstávají mezi jednotlivými sériemi konzistentní a mnoho dílů opouští řezací linku v stavu, který je již téměř připraven k montáži. Tato technologie však není vhodná pro všechny sportovní výrobky. Textilní panely, pěna, kůže a mnoho kompozitních materiálů se obvykle řežou jinými metodami. Tento článek vysvětluje, v jakých oblastech výroby sportovního vybavení přináší řezání vláknovým laserem skutečnou přidanou hodnotu, v jakých nikoli a co by měly týmy techniků a nákupčích definovat před zakoupením stroje nebo zadáním výroby řezaných dílů externím dodavatelům.
Jaké místo zaujímá řezání vláknovým laserem ve výrobě sportovního vybavení?
Řezání vláknovým laserem je vhodné pro kovové součásti. Vláknový laser vyzařuje světlo o vlnové délce přibližně 1,06 µm, což je vlnová délka, která dobře ladí s kovy, včetně lesklých, jako je hliník, měď a titan. CO₂ lasery s vlnovou délkou 10,6 µm jsou vhodnější pro zpracování nekovů. Právě tento rozdíl ve vlnové délce je hlavním kritériem při výběru zařízení v tomto odvětví.
Mezi typické příklady sportovního a fitness vybavení patří:
- Čtvercové, kulaté a obdélníkové trubky pro regály, lavice, rámy kardiozařízení a kování pro branky či sportovní hřiště
- Konzola, výztužný prvek, základna a upevňovací desky
- Kování z nerezové oceli a kovové součásti vystavené korozi
- Hliníkové desky a profily používané při výrobě cyklistického, outdoorového a vodáckého příslušenství
- Perforované nebo vzorované panely, typové štítky a kovové díly s logem
Jedná se o obecné kategorie, nikoli o záruku, že se konkrétní výrobek hodí k řezání laserem. O výsledku stále rozhoduje tloušťka stěny, objem a způsob povrchové úpravy.
Chcete-li získat širší přehled o tom, jak se řezání vztahuje k značení, gravírování, svařování a čištění, podívejte se na Přehled aplikací laserových strojů seskupuje procesy podle případů použití. Sportovní značky, které rovněž pracují s koženými rukojeťmi, plastovými kryty nebo dřevěnými součástmi, si mohou prohlédnout Použití laserových řezacích strojů podle materiálu, kde je uveden seznam kovových i nekovových materiálů, na které jsou řezací stroje společnosti Bogong určeny. U těchto měkčích materiálů je jako výchozí bod obvykle vhodnější zdroj CO₂ než zdroj na bázi optických vláken.
V čem vlastně přináší řezání vláknovým laserem zlepšení?
Konstrukční změny bez nutnosti výroby pevných nástrojů
Řady sportovního vybavení často zahrnují mnoho velikostí, barevných variant a revizí modelových roků. Při laserovém řezání stačí k úpravě držáku nebo nového rozložení otvorů pouze změnit soubor a aktualizovat rozvržení. Děrování a lisování mohou být při velmi vysokých objemech rychlejší z hlediska jednotlivých dílů, ale každá nová geometrie vyžaduje nové nástroje a doba potřebná k jejich přípravě zpomaluje prototypování a výrobu malých sérií.
Kompromisem je ekonomika výrobního cyklu. Pokud se jeden díl vyrábí ve velmi velkých a stabilních množstvích, může progresivní lisovací forma stále nabídnout nižší cenu za kus než laserové řezání. Laserové řezání vyniká zejména v mezní oblasti: u mnoha variant, středních velikostí sérií a častých konstrukčních změn.
Přesnost trubek a přesnost montáže
Mnozí výrobci fitness a sportovního vybavení vidí nejvýraznější přínos právě v oblasti trubkových rámů. Laser na trubky dokáže v rámci jednoho nastavení vyřezat otvory, drážky, zářezy a úhlové konce, přičemž prvky typu „jazýček a drážka“ mohou usnadnit vzájemné polohování dílů před svařováním. To může snížit složitost upínacích přípravků a potřebu ručního značení ve srovnání s řezáním pilou, vrtáním a pilováním jako samostatnými operacemi.
Pečlivě zkontrolujte typ stroje. Ploché vláknový laser zpracovává plechy a desky. Pro zpracování trubek je obvykle zapotřebí speciální trubková řezačka nebo rotační přídavné zařízení. Zeptejte se dodavatele, jaké profily trubek, průměry, tloušťky stěn a maximální délky trubek systém zpracovává a jak probíhá nakládání a vykládání.
Zpracování hran a povrchová úprava
Sportovní vybavení je obvykle lakované, opatřené práškovým nástřikem, eloxované nebo pokovené, proto je stav hran důležitý. U hliníku se jako pomocný plyn používá dusík zanechává lesklý okraj bez oxidů, na který lze bez dalšího odstraňování okují nanášet barvu, práškový nátěr nebo provádět eloxování. Při řezání oceli za pomoci kyslíku vzniká oxidová vrstva, kterou je obvykle nutné před finální úpravou odstranit. Stejný zdroj uvádí, že dusík je standardní volbou pro laserové řezání hliníku.
To s sebou nese kompromis z hlediska nákladů. Řezání dusíkem obvykle spotřebovává více plynu a u silnější oceli může probíhat pomaleji, ale umožňuje vynechat následný krok odstraňování otřepů nebo okují. Nejlevnější parametry řezání neznamenají vždy i nejlevnější hotový díl.
Využití materiálu a rozvržení
Software pro laserové rozvrhování rozmísťuje mnoho dílů na jeden plech a umožňuje sdílet řezné čáry mezi sousedními díly. Zvýšení výtěžnosti závisí na geometrii dílu a aktuálně používané metodě. Požádejte dodavatele, aby provedl studii rozvržení na základě vašich skutečných souborů s díly, místo abyste se spokojili s obecným procentuálním tvrzením.
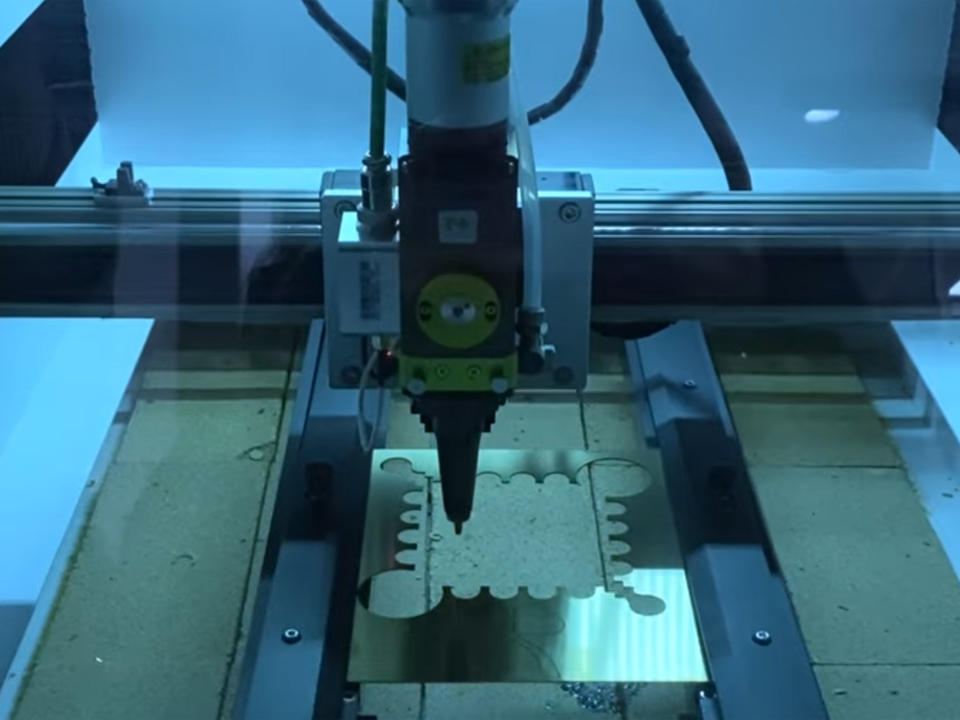
Řezání vláknovým laserem vs. jiné metody výroby součástí sportovního vybavení
Níže uvedená tabulka představuje kvalitativní srovnání. Neobsahuje žádné naměřené údaje o výkonu. Skutečné výsledky závisí na materiálu, tloušťce, výkonu stroje, pomocném plynu a geometrii dílu.
| Metoda | Nejvhodnější pro | Hlavní přednosti | Hlavní limity | Podmínka pro rozhodnutí |
|---|---|---|---|---|
| Vláknový laser s plochým ložem | Držáky na plechy a desky, panely, desky, perforace | Úpravy konstrukce bez použití nářadí, jemné kontury, široký výběr kovů | Bez nástavce nezpracovává trubky; není příliš vhodný pro textilie a pěnu | Mnoho variant dílů a časté revize |
| Trubkový vláknový laser | Trubkové rámy, regály, lavice | Otvory, drážky a řezané konce v jednom nastavení; podporuje montáž pomocí výstupků a drážek | Stroj je určen pro konkrétní typ trubek; je třeba věnovat pozornost vkládání trubek a jejich rovnosti | Výrobky s velkým počtem trubek a svařovanými sestavami |
| CO2 laser | Kůže, plast, dřevo, akryl, různé textilie | Silná absorpce u nekovů | Méně přesné přizpůsobení u reflexních kovů | Rukojeti, textilní výrobky, nekovové součásti |
| Lícování / lisování | Ploché nebo tvarované díly vyráběné ve velmi velkých sériích | Nízké náklady na jeden kus při velkém objemu výroby | Náklady na formu, dodací lhůta a omezená flexibilita | Stabilní díly s velkým objemem |
| Řezání pilou, vrtání a ruční vyřezávání zářezů | Jednoduché řezání trubek, dílny s nízkými investicemi | Nízké náklady na vybavení | Více konfigurací, více práce, větší rozmanitost | Malý počet typů dílů, nízká složitost |
Kdy je vyšší výkon laseru nesprávnou prioritou?
Často se předpokládá, že kupující by měl pořídit zařízení s nejvyšším dostupným výkonem. V případě sportovního vybavení si tento předpoklad zaslouží bližší zkoumání. Velkou část výroby tvoří tenkostěnné trubky a tenké až středně silné plechy. Při této výrobě často kvalita svaru, pohybový systém, manipulace s trubkami a automatizace nakládání omezují průchodnost více než maximální výkon.
Uvažujme ilustrativní scénář, nikoli konkrétní případ zákazníka. Výrobce lakovaných laviček řeže trubky a konzoly o tloušťce 3–6 mm ve čtyřech šířkách. Zdvojnásobení výkonu laseru by urychlilo řezání silných materiálů, které se provádí jen zřídka. Zavedení automatického nakládání a lepšího pracovního postupu při rozvržení by mělo vliv na každou směnu. Správná investice závisí na nejtlustší běžné zakázce, denním složení dílů a způsobu povrchové úpravy, nikoli na udávaném výkonu.
Vyšší výkon hraje důležitou roli, pokud zahrnuje pracovní zátěž řezání silnějších plechů, řezání ve velkých objemech nebo řezání nerezové oceli a hliníku o větší tloušťce. Zásadou je dimenzovat stroj na nejtlustší běžnou zakázku s přiměřenou rezervou a poté zkontrolovat požadavky na automatizaci a zpracování hran.
Úvahy ohledně materiálů pro součásti sportovního vybavení
Tuto tabulku použijte jako vodítko při rozhodování. Parametry se liší v závislosti na stroji a dodavateli, proto poslední sloupec považujte za kontrolní seznam.
| Materiál | Vhodnost vláknového laseru | Hranice a zohlednění plynu | Co je třeba ověřit u dodavatele |
|---|---|---|---|
| Uhlíková ocel (rámy, plechy) | Pevné uložení | Obvykle se používá kyslíková podpora, která však zanechává vrstvu oxidu; pokud má být hrana potažena, lze specifikovat použití dusíku nebo vzduchu | Stav hran před nanesením práškového nátěru; struska v otvorech |
| Nerezová ocel (kovové součástky, outdoorové vybavení) | Pevné uložení | Dusík se běžně používá k dosažení čistých hran s nízkým obsahem oxidů | Vyrovnání otřepů na silnějších úsecích; nutnost pasivace po řezání |
| Hliník (cyklistika, outdoor, doplňky) | Dobře se hodí jako zdroj vlákniny | Dusík zajišťuje jasný okraj vhodný pro eloxování | Zpracování odrazivosti; vzhled eloxovaného povrchu na řezané hraně |
| Titan (komponenty prémiové kvality) | Je to možné, ale náročnější | Kontrola oxidace je zásadní; strategie použití inertního plynu se liší | Zkušební řezy, tolerance oxidů a zkušenosti dodavatele s titanem |
| Látka, pěna, kůže, řada kompozitních materiálů | Většinou nesprávný nástroj | Častěji se používá CO₂ laser, řezací nůž nebo vodní paprsek | Poškození teplem, tavení hran, výpary a kompatibilita materiálů |
Právě u titanu a kompozitů by měl kupující trvat na dodání vzorových dílů. Obecné pokyny nemohou nahradit zkušební řez provedený na vaší slitině, s požadovanou tloušťkou a povrchovou úpravou.
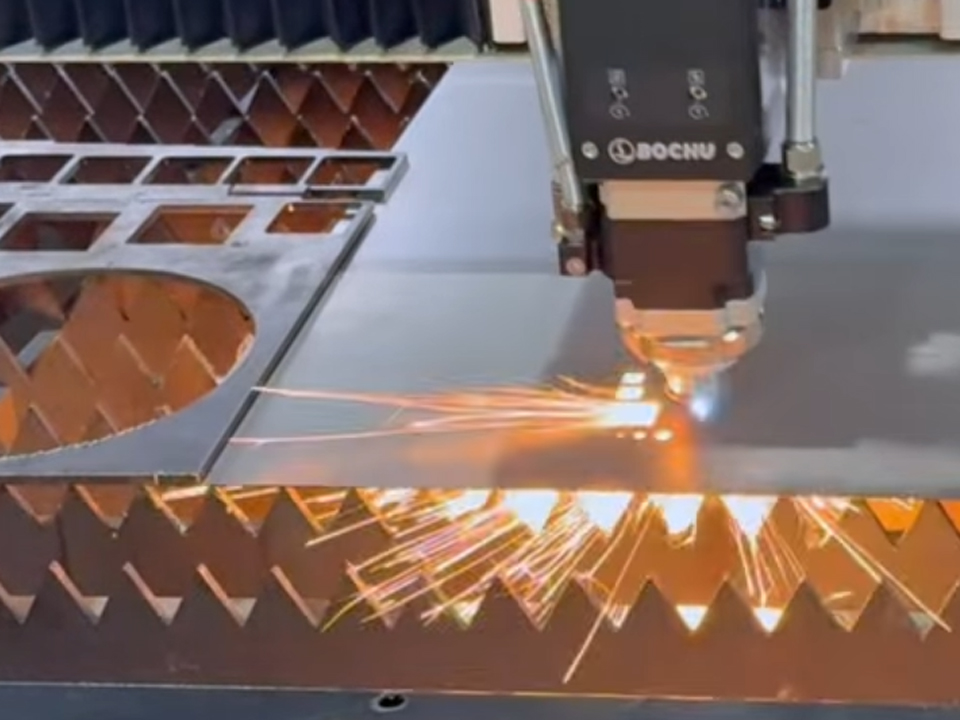
Co se může pokazit: Běžné příčiny poruch
Řezání vláknovým laserem není bezchybné. Tyto problémy se nejčastěji vyskytují u součástí sportovního vybavení:
- Okatiny nebo otřepy na otvorech a drážkách. Mají vliv na spojovací prvky, průchodky a tloušťku práškového nátěru. Zeptejte se, jaký postup odjehlování je zahrnut v uvedené ceně.
- Okraje oxidů pod povlaky. Jak již bylo uvedeno výše, hrany oceli vzniklé při řezání kyslíkem mohou mít vliv na konečnou úpravu, pokud nejsou očištěny.
- Deformace tenkostěnné trubky. Teplotní zatížení a nepodepřené úseky trubek mohou způsobit změnu geometrie, zejména u dlouhých trubek. Zkontrolujte rovnost trubek a způsob jejich podepření.
- Pierce zanechává stopy na povrchu kosmetických výrobků. Pokud je povrch po montáži viditelný, uveďte, kde mohou být umístěny vstupní a průchozí body.
- Zúžení a drsnost hran u silných plechů. Stanovte kritéria přijatelnosti, místo abyste se spoléhali na “dobrou kvalitu”.”
Nejspolehlivějším způsobem, jak definovat přijatelnost, je odvolat se na normu. Norma ISO 9013 se vztahuje na tepelné řezání, včetně laserového řezání, a stanoví geometrické specifikace výrobků a tolerance kvality. Na stránce věnované vydání z roku 2002 je uvedeno, že tato verze byla stažena a že aktuální verzí je norma ISO 9013:2017. Odkaz na příslušnou třídu v výkresu je závaznější než pouhé slovní označení.
Značení, gravírování a svařování po řezání
Řezání je jednou z fází výroby hotového sportovního výrobku. Následuje často nanášení loga, sériových čísel a spojování drobných dílů, přičemž vhodné vybavení se liší v závislosti na materiálu.
- Loga a čísla modelů: laserové gravírovací stroje vyřezávat vzory, čísla a text do kovu, dřeva a plastu.
- Velké rámy a pevné sestavy: a ruční přenosný laserový gravír umožňuje značit kov i některé nekovové materiály, aniž by bylo nutné přesouvat obrobek na pracovní stůl, což je vhodné pro značení sloužící k sledovatelnosti na objemných dílech.
- Plasty a tepelně citlivé součásti: Bogong's UV laserový značkovací stroj Na této stránce je popsána vlnová délka 355 nm, která je kratší než 1064 nm u vláknových laserů, a umožňuje vysoce kontrastní značení s menším tepelným poškozením kovů a plastů. Díky tomu je tato technologie vhodná pro polymerová pouzdra, kryty senzorů a nositelná zařízení.
- Ocenění, trofeje a propagační předměty k akcím: na 3D laserový gravírovací stroj na křišťál Je popisován jako proces vytváření vzorů uvnitř křišťálu a skla. Hodí se spíše pro ceny ze sportovních akcí a upomínkové předměty než pro součásti výrobního zařízení.
- Malé přesné svary: Bogong's podlahová laserová svářečka a jeho 200W profesionální mini laserová svářečka s CCD jsou zařazeny do kategorie laserových svařovacích strojů pro šperky. Jsou určeny pro malé součástky, medaile a jemné opravy, nikoli pro konstrukční svařování těžkých trubkových rámů, k čemuž je zapotřebí jiné vybavení.
Přizpůsobením každého procesu správnému stroji se zabrání tomu, aby se zakoupil jeden nástroj a očekávalo se, že bude plnit funkci jiného.
Bezpečnost při práci s lasery a požadavky na pracoviště
Průmyslové řezací lasery jsou obvykle vysoce výkonné systémy, a proto je důležité, jak je kryt konstruován a jaké jsou provozní postupy. Tyto Kapitola o laserech v technické příručce OSHA uvádí, že lasery a laserové systémy třídy IV vyžadují hlavní vypínač. Dále uvádí, že norma ANSI Z136.1 vyžaduje standardní provozní postup pro lasery třídy IV a že materiály krytu vystavené vysokému ozáření mohou představovat požární riziko. Jedná se o odkazy z USA. Požadavky pro vaše pracoviště závisí na dané zemi a konkrétní konfiguraci stroje.
Požádejte dodavatele o dokumentaci týkající se krytů a bezpečnostních zámků, o požadavky na odvod prachu u lakovaných nebo pozinkovaných kovů a o školení obsluhy. Ověřte si požadavky na shodu platné pro váš trh, místo abyste předpokládali, že tvrzení o certifikaci pokrývá všechny konfigurace.
Jak posoudit dodavatele laserového vybavení
Hodnota dodavatele se projevuje spíše v podpoře při používání než v katalogové ceně. Než sestavíte užší výběr, zkontrolujte:
- Vyzkoušejte si řezání na svém materiálu. Poskytněte soubory s konkrétními výkresy dílů, druh materiálu, tloušťku a postup povrchové úpravy. Následně zkontrolujte stav hran, přesnost otvorů a případné deformace.
- Spotřební materiál a servis. Čisticí trysky, ochranné čočky a náhradní díly, včetně dálkové a místní technické podpory.
- Software a vnořování. Ověřte formáty souborů, možnosti programování trubic a proškolení obsluhy.
- Dokumentace. Vyžádejte si prohlášení o shodě s normami CE nebo jiná příslušná prohlášení, dokumentaci týkající se elektrické bezpečnosti a bezpečnosti laserů a přesné záruční podmínky.
- Dosavadní výsledky. Na své profil společnosti, Společnost Bogong se prezentuje jako výrobce řezacích, svařovacích a značkovacích strojů se sídlem v Jinan, který má zákazníky ve více než 180 zemích. Berte tuto informaci jako tvrzení samotné společnosti a ověřte si reference relevantní pro vaše odvětví, stejně jako u každého jiného dodavatele.
Zákazníci, kteří stále porovnávají jednotlivé kategorie strojů, si mohou prohlédnout kompletní nabídku sortiment laserových produktů před zúžením specifikace. Tato Blog Bogong obsahuje další články o řezání, svařování a čištění.
Co by měli kupující uvést před podáním žádosti o cenovou nabídku?
Přesná poptávka ušetří řadu upřesňujících dotazů. Ať už kupujete stroj nebo zadáváte výrobu řezaných dílů externím dodavatelům, připravte si následující:
| Položka poptávky | Proč je to důležité |
|---|---|
| Třída materiálu a rozsah tloušťky | Určuje dosažitelnou rychlost, přídavný plyn a požadovaný výkon zdroje |
| Typ dílu: plech, deska nebo trubka (profil, průměr, tloušťka stěny, délka) | Rozhoduje, zda je zapotřebí plochý, trubkový nebo kombinovaný systém |
| Typické a maximální denní objemy | Má vliv na automatizaci, strategii vnořování a ekonomiku porovnání laserového řezání a lisování |
| Způsob povrchové úpravy (práškové lakování, eloxování, galvanické pokovování, bez povrchové úpravy) | Ovlivňuje volbu plynu a požadavky na odjehlování |
| Požadavky na hrany a tolerance | Odkaz na třídu podle normy ISO 9013 zabraňuje nejasným kritériím přijatelnosti |
| Kosmetické povrchy | Kontrola míst vpichu a zavedení |
| Požadavky na značení a sledovatelnost | Určuje, zda se po řezání provede gravírování nebo značení |
| Dodávka, instalace a zaškolení | Ovlivňuje dobu uvedení do provozu a celkové náklady včetně dopravy |
| Trh s bezpečností a dodržováním předpisů | Stanovuje požadavky na kryt, dokumentaci a certifikaci |
Tyto údaje spolu s výkresy nebo vzorovými soubory zašlete prostřednictvím Kontaktní stránka Bogong aby vám aplikační inženýr mohl poskytnout odpověď na základě vašich konkrétních dílů, nikoli na základě obecné specifikace.
Často kladené otázky
Je řezání vláknovým laserem vhodné pro všechny materiály používané ve sportovním vybavení?
Ne. Je vhodný pro kovy, jako je uhlíková ocel, nerezová ocel a hliník. Textilie, pěna, kůže a mnoho kompozitních materiálů obvykle vyžadují řezání CO₂ laserem, nožem nebo vodním paprskem. Před výběrem zařízení si ověřte seznam materiálů a proveďte zkušební řezy.
Měli by výrobci sportovního vybavení zvolit řezání vláknovým laserem, nebo řezání CO₂ laserem?
Vyberte si podle materiálu. Vláknové lasery jsou vhodné pro kovové trubky, držáky a plechy. CO₂ lasery jsou vhodné pro nekovové materiály, jako je kůže, plast a dřevo. Výrobce, který vyrábí jak kovové rámy, tak měkké komponenty, může potřebovat obě technologie nebo partnera, který tyto služby zajistí externě.
Je možné pomocí vláknového laserového řezacího stroje zpracovávat trubky pro fitness zařízení?
Pouze v případě, že je systém nastaven na zpracování trubek. Stroje s plochým ložem řezají plechy a desky. Pro zpracování trubek je obvykle zapotřebí speciální laserový řezací stroj na trubky nebo rotační zařízení. Při žádosti o cenovou nabídku uveďte profil trubky, průměr, tloušťku stěny a délku.
Nahrazuje laserové řezání lisování při výrobě sportovních dílů ve velkých sériích?
Ne vždy. Laserové řezání nabízí flexibilitu a nevyžaduje pevné nástroje, což je vhodné pro mnoho variant a středně velké série. U velmi velkých a stabilních objemů výroby mohou lisovací nebo děrovací formy zajistit nižší náklady na jeden kus. Porovnejte obě možnosti na základě vašich skutečných objemů.
Který pomocný plyn je vhodnější pro díly, které budou práškově lakovány nebo eloxovány?
Dusík obecně zajišťuje čistší hranu bez oxidů, zejména u hliníku. Kyslík zanechává na oceli oxidovou vrstvu, kterou může být nutné před finální úpravou odstranit. Volba plynu ovlivňuje rychlost a náklady, proto ji ověřte na zkušebních dílech.
Jak mám v poptávce definovat kvalitu řezu?
Vycházejte z tříd kvality podle normy ISO 9013, uveďte limity pro otřepy a strusku a na výkresech vyznačte povrchy s požadavky na vzhled. Spojte tyto údaje se schválením vzorků, aby se obě strany před zahájením sériové výroby shodly na stavu hran.
Jaká bezpečnostní opatření je třeba zajistit u průmyslové laserové řezačky?
Požadavky závisí na typu krytu zařízení, třídě laseru a místních předpisech. Počítejte s blokovaným ochranným zařízením, hlavním vypínačem, provozními postupy, odsáváním výparů a zaškolením obsluhy. Vyžádejte si od dodavatele dokumentaci a ověřte si místní předpisy.




Horké kliknutí
Kontaktujte nás
Aplikace
©Copyright [bogonglaser.com]. BOGONG Laser Machine Supplier Všechna práva vyhrazena.