
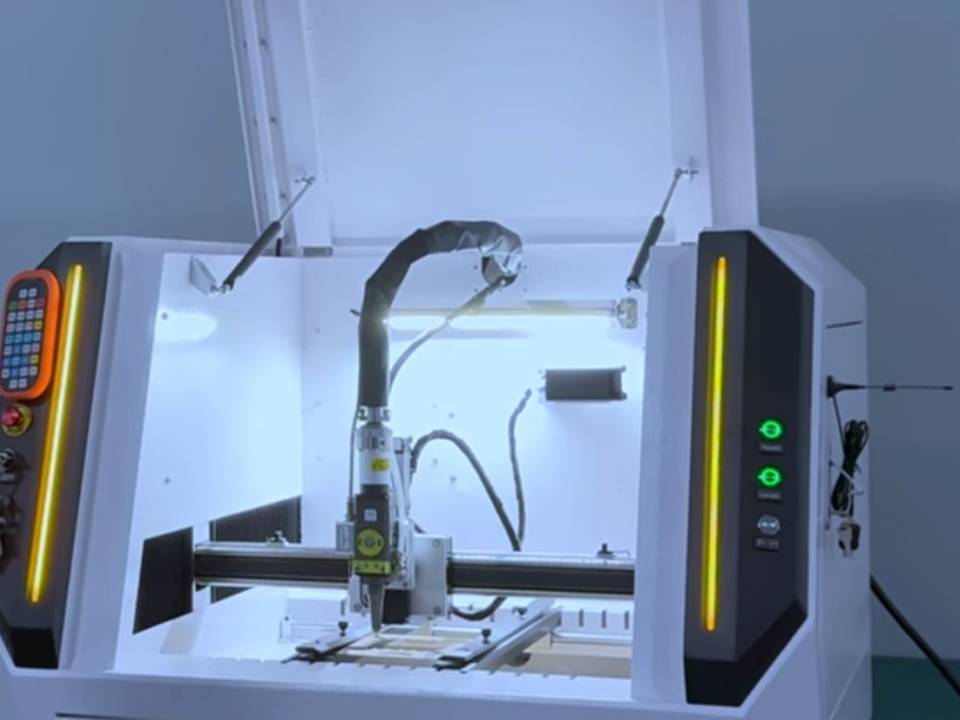
In che modo il taglio laser a fibra migliora la produzione di attrezzature sportive
Guida pratica al taglio laser a fibra nella produzione di attrezzature sportive: materiali idonei, taglio di tubi e lamiere, modalità di guasto e dettagli relativi alle richieste di preventivo.

Il taglio laser a fibra migliora la produzione di attrezzature sportive quando il prodotto è realizzato in metallo: telai tubolari, staffe, piastre di base, raccordi in acciaio inossidabile e componenti in alluminio. La macchina taglia questi pezzi direttamente dai file CAD, quindi le modifiche al progetto non richiedono nuovi stampi, le posizioni di fori e asole rimangono costanti da un lotto all’altro e molti pezzi escono dalla fase di taglio già quasi pronti per l’assemblaggio. Questa tecnologia non è adatta a tutti i prodotti sportivi. I pannelli in tessuto, la schiuma, la pelle e molti materiali compositi vengono solitamente tagliati con altri metodi. Questo articolo spiega in quali ambiti il taglio laser a fibra apporta un reale valore aggiunto nella produzione di attrezzature sportive, in quali invece non lo fa, e cosa dovrebbero definire i team di ingegneria e approvvigionamento prima di acquistare una macchina o di esternalizzare il taglio dei componenti.
Qual è il ruolo del taglio laser a fibra nella produzione di attrezzature sportive?
Il taglio laser a fibra è adatto ai componenti metallici. Un laser a fibra emette a circa 1,06 µm, una lunghezza d'onda che si abbina bene ai metalli, compresi quelli riflettenti come l’alluminio, il rame e il titanio. I laser a CO₂ a 10,6 µm sono più adatti ai materiali non metallici. È proprio questa differenza di lunghezza d'onda a determinare in gran parte la scelta delle macchine in questo settore.
Tra i prodotti tipici del settore delle attrezzature sportive e per il fitness figurano:
- Tubi quadrati, tondi e rettangolari per rack, panche, telai per attrezzi cardio e accessori per porte da calcio o campi da gioco
- Staffe, rinforzi, basi e piastre di montaggio
- Raccordi in acciaio inossidabile e componenti esposti alla corrosione
- Lastre e profili in alluminio utilizzati nella produzione di accessori per il ciclismo, le attività all’aria aperta e gli sport acquatici
- Pannelli traforati o decorati, targhette identificative e componenti metallici con marchio
Si tratta di categorie generali, non di una garanzia che un determinato prodotto sia adatto al taglio laser. Lo spessore delle pareti, il volume e il processo di finitura continuano a determinare il risultato finale.
Per avere una visione più ampia di come il taglio si inserisca nel contesto della marcatura, dell’incisione, della saldatura e della pulizia, il Panoramica sulle applicazioni delle macchine laser raggruppa i processi per caso d'uso. I marchi sportivi che utilizzano anche impugnature in pelle, involucri in plastica o componenti in legno possono consultare Applicazioni delle macchine per il taglio laser in base al materiale, che elenca i materiali metallici e non metallici lavorabili dalle macchine da taglio Bogong. Per quei materiali più morbidi, una sorgente a CO₂ rappresenta solitamente un punto di partenza migliore rispetto a una sorgente a fibra.
In che modo il taglio al laser a fibra apporta effettivamente un miglioramento?
Modifiche al progetto senza l'utilizzo di attrezzature fisse
Le linee di attrezzature sportive spesso comprendono numerose taglie, varianti di colore e revisioni relative all'anno di produzione. Con il taglio laser, una staffa rivista o una nuova disposizione dei fori richiedono solo la modifica di un file e l'aggiornamento del nesting. La punzonatura e lo stampaggio possono risultare più veloci per singolo pezzo in caso di volumi molto elevati, ma ogni nuova geometria richiede l'utilizzo di utensili, e i tempi di consegna degli stessi rallentano la prototipazione e la produzione di piccoli lotti.
Il compromesso riguarda l'economia del ciclo produttivo. Quando un singolo componente viene prodotto in quantità molto elevate e costanti, uno stampo progressivo può comunque risultare più conveniente del taglio laser in termini di costo unitario. Il taglio laser dà il meglio di sé nelle situazioni intermedie: molte varianti, lotti di dimensioni moderate e frequenti modifiche tecniche.
Precisione dei tubi e accoppiamento durante l'assemblaggio
I telai tubolari rappresentano l’ambito in cui molti produttori di attrezzature sportive e per il fitness vedono i vantaggi più evidenti. Una macchina laser per tubi è in grado di realizzare fori, asole, intagli e estremità smussate in un’unica operazione, mentre le caratteristiche di incastro a linguetta e asola possono aiutare i componenti a allinearsi tra loro prima della saldatura. Ciò consente di ridurre la complessità delle maschere di fissaggio e la marcatura manuale rispetto alle operazioni separate di taglio con sega, foratura e limatura.
Verificate attentamente il tipo di macchina. Un laser a fibra a letto piano lavora lamiere e piastre. Per i tubi è solitamente necessaria una taglierina dedicata o un accessorio rotante. Chiedete al fornitore quali profili, diametri, spessori di parete e lunghezze massime dei tubi il sistema è in grado di gestire, e come avvengono le operazioni di carico e scarico.
Condizioni dei bordi e finitura
L'attrezzatura sportiva viene solitamente verniciata, trattata con verniciatura a polvere, anodizzata o placcata, quindi lo stato dei bordi è importante. Per l'alluminio, si utilizza azoto come gas di supporto lascia un bordo brillante e privo di ossido, che può essere verniciato, trattato con verniciatura a polvere o anodizzato senza necessità di ulteriore decalcificazione. Il taglio dell'acciaio con ossigeno lascia uno strato di ossido che in genere deve essere rimosso prima della finitura. La stessa fonte descrive l'azoto come la scelta standard per il taglio laser dell'alluminio.
Ciò comporta un compromesso in termini di costi. Il taglio all’azoto di solito consuma più gas e può risultare più lento su acciai più spessi, ma consente di eliminare una fase di sbavatura o decarburazione a valle. I parametri di taglio più economici non sempre garantiscono il pezzo finito più economico.
Utilizzo dei materiali e nesting
Il software di nesting laser posiziona più pezzi su un unico foglio e può condividere le linee di taglio tra pezzi adiacenti. Il miglioramento della resa dipende dalla geometria dei pezzi e dal metodo attualmente in uso. Chiedete a un fornitore di eseguire uno studio di nesting sui vostri file reali dei pezzi, invece di accontentarvi di una dichiarazione generica in termini percentuali.
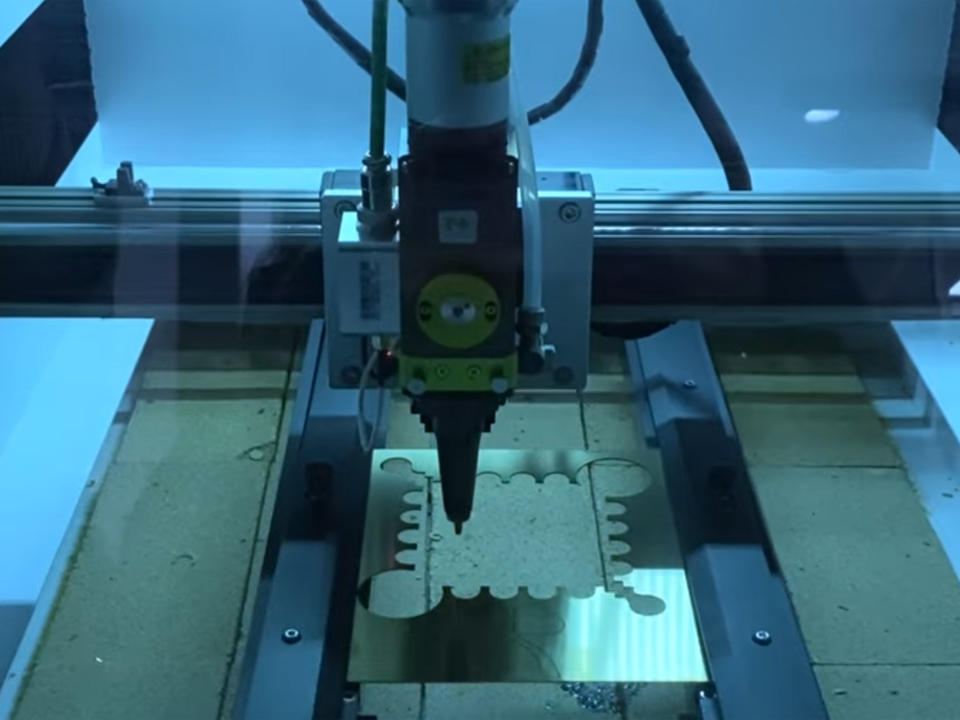
Taglio laser a fibra ottica rispetto ad altri metodi per i componenti di attrezzature sportive
La tabella riportata di seguito è un confronto qualitativo. Non contiene dati misurati relativi alle prestazioni. I risultati effettivi dipendono dal materiale, dallo spessore, dalla potenza della macchina, dal gas di assistenza e dalla geometria del pezzo.
| Metodo | Ideale per | Punti di forza principali | Limiti principali | Condizione di attivazione della decisione |
|---|---|---|---|---|
| Laser a fibra con piano di lavoro piatto | Staffe per lamiere e piastre, pannelli, piastre, forature | Modifiche al design senza l'uso di utensili, contorni precisi, ampia gamma di metalli | Non lavora il tubo senza un accessorio; scarsa compatibilità con tessuto e schiuma | Numerose varianti dei componenti e revisioni frequenti |
| Laser a fibra in tubo | Telai tubolari, scaffali, panche | Fori, asole e estremità tagliate in un’unica operazione; supporta l’assemblaggio con linguette e asole | La macchina è specifica per determinati tubi; occorre prestare attenzione al caricamento e alla rettilineità dei tubi | Prodotti con un elevato numero di tubi e assemblaggi saldati |
| Laser CO2 | Pelle, plastica, legno, acrilico, vari tessuti | Elevato assorbimento nei non metalli | Adattabilità inferiore per i metalli riflettenti | Impugnature, articoli tessili, componenti non metallici |
| Punzonatura / stampaggio | Pezzi piatti o sagomati prodotti in serie molto elevate | Costo unitario contenuto su larga scala | Costo degli stampi, tempi di consegna e flessibilità limitata | Pezzi stabili e di grandi dimensioni |
| Segatura, foratura e intaglio manuale | Tagli semplici di tubi, officine a basso investimento | Costo contenuto delle attrezzature | Configurazioni multiple, più manodopera, maggiore varietà | Pochi tipi di componenti, bassa complessità |
Quando una maggiore potenza del laser diventa una priorità sbagliata?
Si tende comunemente a ritenere che un acquirente debba optare per la potenza massima disponibile. Nel settore delle attrezzature sportive, tale presupposto merita un’analisi più approfondita. Gran parte del lavoro riguarda tubi a parete sottile e lamiere di spessore da sottile a medio. In tali applicazioni, la qualità del fascio, il sistema di movimento, la movimentazione dei tubi e l’automazione del caricamento spesso limitano la produttività più di quanto non faccia la potenza massima.
Consideriamo uno scenario illustrativo, non un caso reale di un cliente. Un produttore di panche verniciate a polvere taglia tubi e staffe da 3–6 mm in quattro diverse larghezze. Raddoppiare la potenza del laser accelererebbe i tagli spessi che vengono effettuati raramente. L’aggiunta del caricamento automatico e di un flusso di lavoro di nesting più efficiente avrebbe un impatto su ogni turno. L’investimento giusto dipende dal lavoro più spesso che si esegue regolarmente, dal mix giornaliero di pezzi e dal percorso di finitura, non da un dato di potenza riportato a caratteri cubitali.
Una maggiore potenza è fondamentale quando il carico di lavoro prevede lamiere più spesse, tagli in grandi volumi o lamiere in acciaio inossidabile e alluminio di spessore maggiore. Il principio è quello di dimensionare la macchina in base al lavoro più spesso che si esegue abitualmente, aggiungendo un margine ragionevole, per poi verificare i requisiti relativi all’automazione e alle finiture dei bordi.
Considerazioni sui materiali per i componenti delle attrezzature sportive
Utilizzate questa tabella come guida decisionale. I parametri dipendono dalla macchina e dal fornitore, pertanto considerate l'ultima colonna come una lista di controllo.
| Materiale | Idoneità del laser a fibra | Considerazioni relative a Edge e al gas | Cosa verificare con il fornitore |
|---|---|---|---|
| Acciaio al carbonio (telai, lamiere) | Forte vestibilità | L'assistenza con ossigeno è la tecnica più comune, ma lascia uno strato di ossido; si può specificare l'uso di azoto o aria quando il bordo deve essere rivestito | Stato dei bordi prima della verniciatura a polvere; scorie sui fori |
| Acciaio inossidabile (accessori, attrezzatura da outdoor) | Forte vestibilità | L'azoto viene comunemente utilizzato per ottenere bordi puliti e con un basso contenuto di ossidi | Livellatura con fresa sulle sezioni più spesse; necessità di passivazione post-taglio |
| Alluminio (ciclismo, attività all'aperto, accessori) | Si abbina bene a una fonte di fibre | L'azoto conferisce un bordo brillante, ideale per l'anodizzazione | Gestione della riflettività; aspetto dell'anodizzazione sul bordo di taglio |
| Titanio (componenti di alta qualità) | Possibile, più impegnativo | Il controllo dell'ossidazione è fondamentale; la strategia relativa ai gas inerti varia | Prove di taglio, tolleranza all’ossido ed esperienza del fornitore nel settore del titanio |
| Tessuto, schiuma, pelle, numerosi materiali compositi | Di solito lo strumento sbagliato | Il laser a CO₂, il coltello o il getto d'acqua sono i metodi più diffusi | Danni da calore, fusione dei bordi, fumi e compatibilità dei materiali |
Quando si tratta di titanio e materiali compositi, l’acquirente dovrebbe richiedere assolutamente dei campioni. Le indicazioni generali non possono sostituire una prova di taglio con la propria lega, lo spessore e la finitura desiderati.
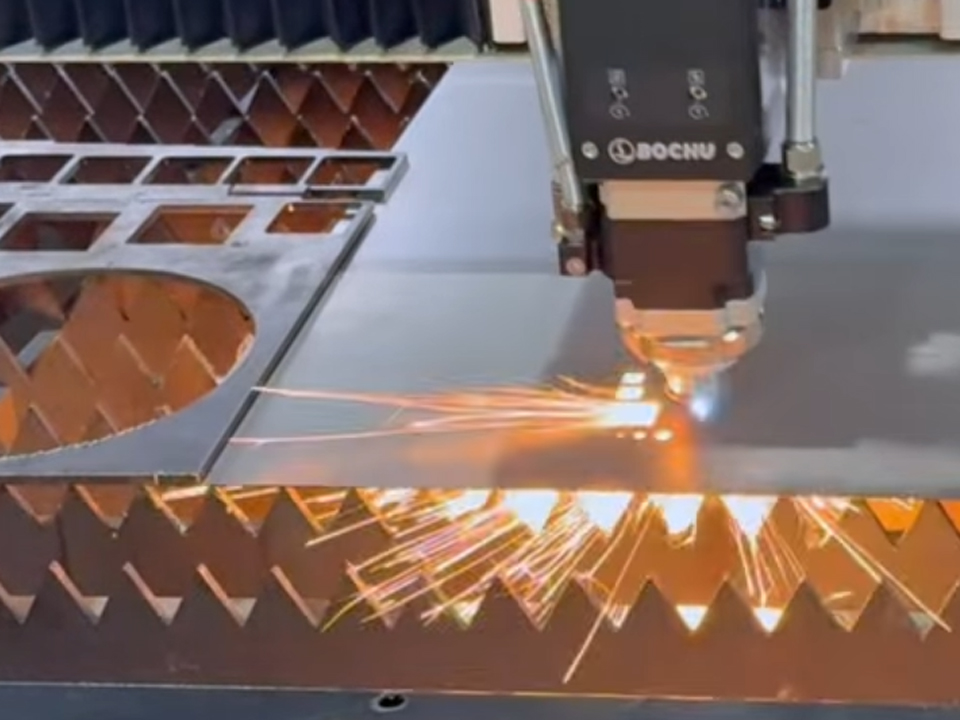
Cosa può andare storto: modalità di guasto più comuni
Il taglio al laser a fibra non è esente da difetti. Questi problemi interessano più spesso i componenti delle attrezzature sportive:
- Scorie o bave su fori e asole. Interferiscono con gli elementi di fissaggio, le boccole e lo spessore del rivestimento a polvere. Chiedete quale fase di sbavatura sia prevista nel prezzo indicato.
- Bordi ossidati sotto i rivestimenti. I bordi dell'acciaio tagliati con ossitaglio possono compromettere la finitura se non vengono puliti, come indicato sopra.
- Deformazione dei tubi a parete sottile. L'apporto di calore e le sezioni di tubo prive di supporto possono alterarne la geometria, specialmente nei tubi lunghi. Verificare la rettilineità e i metodi di sostegno.
- Pierce lascia segni sulle superfici estetiche. Se dopo il montaggio una superficie risulta visibile, specificare dove potrebbero trovarsi i punti di ingresso e di foratura.
- Conicità e rugosità dei bordi su una lamiera spessa. Definire i criteri di accettazione anziché affidarsi alla “buona qualità”.”
Il modo più affidabile per definire l'accettazione è fare riferimento a una norma. La norma ISO 9013 riguarda i tagli termici, compresi quelli al laser, e definisce le specifiche geometriche dei prodotti e le tolleranze di qualità. La pagina relativa all'edizione del 2002 precisa che tale versione è stata ritirata e che la norma ISO 9013:2017 è quella attualmente in vigore. Il riferimento alla classe applicabile riportato sul disegno è più vincolante rispetto a un aggettivo.
Marcatura, incisione e saldatura dopo il taglio
Il taglio è una delle fasi della realizzazione di un prodotto sportivo finito. Spesso seguono poi l’applicazione del marchio, l’apposizione dei numeri di serie e l’assemblaggio di piccole parti, e le attrezzature più adatte variano a seconda del materiale.
- Loghi e numeri di modello: macchine per l'incisione laser incidere disegni, numeri e testi su metallo, legno e plastica.
- Telai di grandi dimensioni e gruppi fissi: a incisore laser portatile consente di marcare metalli e alcuni materiali non metallici senza dover spostare il pezzo su un banco di lavoro, il che lo rende ideale per l’apposizione di marchi di tracciabilità su pezzi ingombranti.
- Materie plastiche e componenti termosensibili: Bogong Macchina per la marcatura laser UV La pagina descrive una lunghezza d'onda di 355 nm, inferiore ai 1064 nm dei laser a fibra, che consente una marcatura ad alto contrasto con minori danni termici su metalli e materie plastiche. Ciò la rende adatta per alloggiamenti in polimero, coperture per sensori e accessori indossabili.
- Premi, trofei e articoli promozionali degli eventi: il Macchina per l'incisione laser di cristallo 3D viene descritto come un processo che crea motivi all’interno del cristallo e del vetro. È più adatto alla realizzazione di trofei per eventi sportivi e prodotti commemorativi che alla produzione di componenti per macchinari.
- Piccole saldature di precisione: Bogong saldatrice laser a pavimento e il suo Mini saldatrice laser professionale da 200 W con CCD sono elencati nella categoria delle saldatrici laser per gioielli. Sono indicate per piccoli componenti, medaglie e riparazioni di precisione, non per la saldatura strutturale di telai tubolari pesanti, che richiede attrezzature diverse.
Abbinare ogni processo alla macchina giusta evita di acquistare un utensile aspettandosi che svolga il lavoro di un altro.
Sicurezza laser e requisiti sul posto di lavoro
I laser da taglio industriali sono solitamente sistemi ad alta potenza, pertanto la progettazione dell'involucro e le procedure operative rivestono grande importanza. Il Capitolo del Manuale tecnico dell’OSHA dedicato ai laser afferma che i laser e i sistemi laser di Classe IV richiedono un interruttore generale di controllo. Indica inoltre che la norma ANSI Z136.1 prevede una procedura operativa standard per i laser di Classe IV e che i materiali dell’involucro esposti a un’elevata irradianza possono rappresentare un rischio di incendio. Si tratta di riferimenti statunitensi. I requisiti per la vostra sede dipendono dal Paese e dalla configurazione effettiva della macchina.
Richiedete ai fornitori la documentazione relativa agli involucri e ai dispositivi di interblocco, i requisiti di estrazione per i metalli rivestiti o zincati e la formazione degli operatori. Verificate i requisiti di conformità previsti per il vostro mercato, anziché dare per scontato che una dichiarazione di certificazione copra ogni configurazione.
Come valutare un fornitore di apparecchiature laser
Il valore di un fornitore si manifesta più nel supporto alle applicazioni che nel prezzo di listino. Prima di stilare la rosa dei candidati, verifica:
- Esegui dei tagli di prova sul materiale. Fornire i file dei pezzi effettivi, il tipo di materiale, lo spessore e il percorso di finitura. Successivamente, controllare lo stato dei bordi, la precisione dei fori e l'eventuale deformazione.
- Materiali di consumo e assistenza. Ugelli di pulizia, lenti protettive e ricambi, oltre all’assistenza remota e in loco.
- Software e nesting. Verificare i formati dei file, la capacità di programmazione dei tubi e la formazione degli operatori.
- Documentazione. Richiedere le dichiarazioni CE o altre dichiarazioni pertinenti, la documentazione relativa alla sicurezza elettrica e laser, nonché i termini esatti della garanzia.
- Esperienza maturata. Sul suo profilo aziendale, Bogong si presenta come un’azienda con sede a Jinan specializzata nella produzione di macchine per il taglio, la saldatura e la marcatura, con clienti in oltre 180 paesi. Considerate questa informazione come una dichiarazione dell’azienda stessa e verificate i riferimenti pertinenti al vostro settore, come fareste con qualsiasi fornitore.
Gli acquirenti che stanno ancora valutando le diverse categorie di macchine possono consultare l'elenco completo gamma di prodotti laser prima di restringere il campo delle specifiche. Il Blog di Bogong contiene altri articoli sul taglio, la saldatura e la pulizia.
Cosa dovrebbero specificare gli acquirenti prima di richiedere un preventivo?
Una richiesta di preventivo accurata evita di dover chiedere ripetuti chiarimenti. Che si tratti dell’acquisto di un macchinario o dell’esternalizzazione della produzione di pezzi tagliati, preparate quanto segue:
| Voce della richiesta di preventivo | Perché è importante |
|---|---|
| Tipo di materiale e intervallo di spessore | Determina la velocità raggiungibile, il gas di assistenza e la potenza richiesta dalla fonte |
| Tipo di pezzo: lamiera, piastra o tubo (profilo, diametro, spessore, lunghezza) | Stabilisce se sia necessario un sistema a piano fisso, a tubo o combinato |
| Volumi giornalieri tipici e di picco | Influisce sull'automazione, sulla strategia di annidamento e sull'analisi dei costi tra lavorazione laser e stampaggio |
| Trattamento di finitura (verniciatura a polvere, anodizzazione, placcatura, grezzo) | Influisce sulla scelta del gas e sui requisiti di sbavatura |
| Requisiti relativi ai bordi e alle tolleranze | Il riferimento a una classe della norma ISO 9013 evita criteri di accettazione vaghi |
| Superfici cosmetiche | Controlla le posizioni di foratura e di inserimento |
| Esigenze in materia di marcatura e tracciabilità | Stabilisce se, dopo il taglio, venga eseguita un'incisione o una marcatura |
| Consegna, installazione e formazione | Incide sui tempi di avvio e sul costo totale all'arrivo |
| Mercato della sicurezza e della conformità | Definisce i requisiti relativi all'involucro, alla documentazione e alla certificazione |
Invia questi dettagli, insieme a disegni o file di esempio, tramite il Pagina dei contatti di Bogong in modo che un tecnico applicativo possa fornire una risposta basata sui vostri componenti specifici, anziché su una specifica generica.
Domande frequenti
Il taglio laser a fibra è adatto a tutti i materiali utilizzati per le attrezzature sportive?
No. È adatto a metalli quali l'acciaio al carbonio, l'acciaio inossidabile e l'alluminio. I tessuti, la schiuma, la pelle e molti materiali compositi richiedono solitamente il taglio con laser a CO₂, a lama o a getto d'acqua. Verificate l'elenco dei materiali ed effettuate dei tagli di prova prima di scegliere l'attrezzatura.
I produttori di articoli sportivi dovrebbero optare per il taglio a fibra o per quello a laser a CO₂?
Scegli in base al materiale. I laser a fibra sono adatti a tubi, staffe e lamiere metalliche. I laser a CO₂ sono adatti a materiali non metallici come pelle, plastica e legno. Un produttore che realizza sia telai metallici che componenti non metallici potrebbe aver bisogno di entrambe le tecnologie o di un partner esterno.
Una taglierina a laser a fibra può lavorare tubi destinati alle attrezzature per il fitness?
Solo se il sistema è configurato per il taglio di tubi. Le macchine a letto piano tagliano fogli e lastre. Per il taglio dei tubi è solitamente necessario un laser dedicato o un dispositivo rotativo. Si prega di specificare il profilo, il diametro, lo spessore della parete e la lunghezza del tubo al momento della richiesta di preventivo.
Il taglio laser sostituisce lo stampaggio nella produzione di componenti sportivi in grandi volumi?
Non sempre. Il taglio laser offre flessibilità e non richiede l’utilizzo di utensili fissi, il che lo rende adatto a numerose varianti e a lotti di dimensioni moderate. Per volumi molto elevati e stabili, gli stampi per stampaggio o punzonatura possono garantire un costo unitario inferiore. Confronta le due opzioni in base alle tue quantità effettive.
Qual è il gas ausiliario più indicato per i componenti destinati alla verniciatura a polvere o all'anodizzazione?
L'azoto garantisce in genere un bordo più pulito e privo di ossido, specialmente sull'alluminio. L'ossigeno sull'acciaio lascia uno strato di ossido che potrebbe dover essere rimosso prima della finitura. La scelta del gas influisce sulla velocità e sui costi, pertanto è opportuno verificarla con dei pezzi di prova.
Come dovrei definire la qualità del taglio in una richiesta di preventivo?
Fare riferimento alle classi di qualità della norma ISO 9013, indicare i limiti relativi a bave e scorie e contrassegnare le superfici estetiche sui disegni. Abbinare tali indicazioni all’approvazione dei campioni, in modo che entrambe le parti concordino sulle condizioni dei bordi prima della produzione in serie.
Quali misure di sicurezza sono necessarie per una taglierina laser industriale?
I requisiti dipendono dall'involucro della macchina, dalla classe del laser e dalle normative locali. Sono previsti sistemi di protezione interbloccati, un interruttore generale, procedure operative, un sistema di aspirazione dei fumi e la formazione degli operatori. Richiedere la documentazione al fornitore e verificare gli obblighi locali.




Click a caldo
Contatto
Applicazione
©Copyright [bogonglaser.com]. BOGONG Laser Machine Supplier Tutti i diritti riservati.