
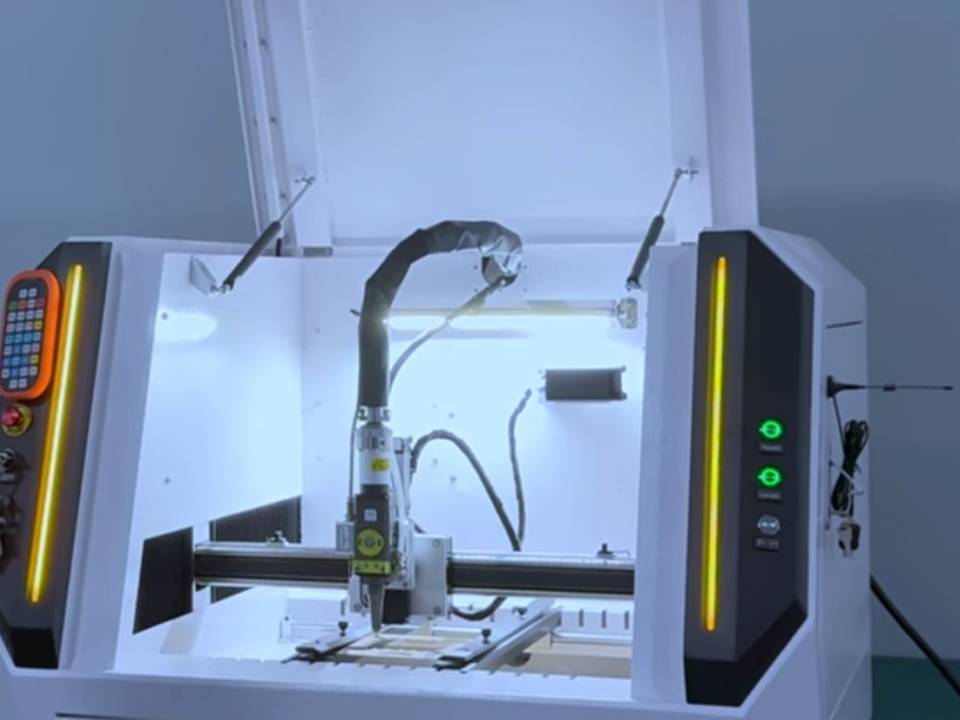
Cum îmbunătățește tăierea cu laser cu fibră producția de echipamente sportive
Un ghid practic privind tăierea cu laser cu fibră optică în producția de echipamente sportive: materiale adecvate, tăierea țevilor și a tablelor, tipuri de defecte și detalii privind cererile de ofertă.

Tăierea cu laser cu fibră îmbunătățește producția de echipamente sportive atunci când produsul este realizat din metal: cadre tubulare, suporturi, plăci de bază, accesorii din oțel inoxidabil și componente din aluminiu. Mașina taie aceste piese direct pe baza fișierelor CAD, astfel încât modificările de proiectare nu necesită matrițe noi, pozițiile găurilor și ale fantelor rămân constante de la un lot la altul, iar multe piese ies din etapa de tăiere aproape gata de asamblare. Tehnologia nu este potrivită pentru toate produsele sportive. Panourile din țesătură, spuma, pielea și multe materiale compozite sunt tăiate, de obicei, prin alte metode. Acest articol explică în ce situații tăierea cu laser cu fibră aduce o valoare adăugată reală în fabricarea echipamentelor sportive, în ce situații nu este cazul și ce ar trebui să stabilească echipele de inginerie și achiziții înainte de a cumpăra o mașină sau de a externaliza tăierea pieselor.
Care este rolul tăierii cu laser cu fibră în producția de echipamente sportive?
Tăierea cu laser cu fibră este potrivită pentru componentele metalice. Un laser cu fibră emite la aproximativ 1,06 µm, o lungime de undă care se asortează bine cu metalele, inclusiv cu cele reflectorizante, precum aluminiul, cuprul și titanul. Laserele cu CO₂ la 10,6 µm sunt mai potrivite pentru materiale nemetalice. Această diferență de lungime de undă stă la baza majorității criteriilor de selecție a echipamentelor din această industrie.
Printre produsele tipice din domeniul echipamentelor sportive și de fitness se numără:
- Țevi pătrate, rotunde și dreptunghiulare pentru rafturi, bănci, cadre pentru aparate cardio și accesorii pentru porți sau terenuri de sport
- Suport, placă de întărire, bază și plăci de fixare
- Fitinguri din oțel inoxidabil și elemente de fixare expuse la coroziune
- Plăci și profile din aluminiu utilizate la fabricarea accesoriilor pentru ciclism, activități în aer liber și sporturi nautice
- Panouri perforate sau cu modele, plăcuțe de identificare și piese metalice cu sigla mărcii
Acestea sunt categorii generale, nu o garanție că un anumit produs este potrivit pentru tăierea cu laser. Grosimea peretelui, volumul și metoda de finisare sunt în continuare factorii decisivi pentru rezultatul final.
Pentru o perspectivă mai amplă asupra modului în care tăierea se încadrează alături de marcare, gravare, sudare și curățare, Prezentare generală a aplicațiilor mașinilor cu laser grupează procesele în funcție de cazul de utilizare. Brandurile sportive care utilizează, de asemenea, mânere din piele, carcase din plastic sau componente din lemn pot consulta Aplicații ale mașinilor de tăiat cu laser, în funcție de material, care prezintă materialele metalice și nemetalice pe care le pot prelucra mașinile de tăiat Bogong. Pentru aceste materiale mai moi, o sursă de CO₂ reprezintă, de obicei, o opțiune mai potrivită decât o sursă de fibră optică.
Ce anume îmbunătățește de fapt tăierea cu laser cu fibră optică?
Modificări de proiectare fără scule de prelucrare fixe
Gamele de echipamente sportive includ adesea numeroase mărimi, variante de culori și versiuni anuale ale modelelor. În cazul tăierii cu laser, modificarea unui suport sau a unui nou model de găuri se rezumă la o modificare a fișierului și la o actualizare a aranjării pieselor. Ștanțarea și presarea pot fi mai rapide pe piesă la volume foarte mari, dar fiecare nouă geometrie necesită scule, iar timpul de livrare a acestora încetinește procesul de prototipare și producția de serii mici.
Compromisul îl reprezintă rentabilitatea pe ciclu. Atunci când o singură piesă este produsă în cantități foarte mari și stabile, o matriță progresivă poate fi în continuare mai avantajoasă decât tăierea cu laser din punct de vedere al costului pe bucată. Tăierea cu laser excelează în situațiile intermediare: numeroase variante, loturi de dimensiuni moderate și modificări tehnice frecvente.
Precizia tubului și potrivirea la asamblare
Mulți producători din domeniul fitnessului și al sportului consideră că cadrele tubulare reprezintă domeniul în care se obțin cele mai evidente avantaje. Un laser pentru țevi poate tăia găuri, fante, crestături și capete în unghi drept într-o singură operație, iar elementele de tip „limbă și canelură” pot ajuta piesele să se poziționeze corect una față de cealaltă înainte de sudare. Acest lucru poate reduce complexitatea dispozitivelor de fixare și marcarea manuală, în comparație cu operațiunile separate de tăiere cu ferăstrăul, găurire și pilire.
Verificați cu atenție tipul mașinii. Un laser cu fibră cu pat plat prelucrează foi și plăci. Pentru țevi este nevoie, de obicei, de un dispozitiv special de tăiere a țevilor sau de un accesoriu rotativ. Întrebați furnizorul ce profiluri, diametre, grosimi ale pereților și lungimi maxime ale țevilor poate prelucra sistemul, precum și cum se desfășoară operațiunile de încărcare și descărcare.
Starea muchiilor și finisarea
Echipamentele sportive sunt, de obicei, vopsite, acoperite cu vopsea pulbere, anodizate sau placate, așa că starea muchiilor este importantă. În cazul aluminiului, se utilizează azot ca gaz de asistență lasă o margine strălucitoare, fără oxid, care poate fi vopsită, acoperită cu vopsea pulbere sau anodizată fără a fi necesară o decalcifiere suplimentară. Tăierea oțelului cu ajutorul oxigenului lasă un strat de oxid care, de obicei, trebuie îndepărtat înainte de finisare. Aceeași sursă menționează azotul ca fiind opțiunea standard pentru tăierea aluminiului cu laser.
Aceasta generează un compromis în ceea ce privește costurile. Tăierea cu azot consumă, de obicei, mai mult gaz și poate avea o viteză mai mică în cazul oțelului mai gros, dar poate elimina o etapă de debavurare sau decarburare din procesul ulterior. Parametrii de tăiere cei mai ieftini nu garantează întotdeauna cea mai ieftină piesă finisată.
Utilizarea materialelor și gruparea pieselor
Software-ul de nesting cu laser dispune mai multe piese pe o singură foaie și poate utiliza în comun liniile de tăiere între piesele învecinate. Îmbunătățirea randamentului depinde de geometria pieselor și de metoda utilizată în prezent. Solicitați unui furnizor să efectueze un studiu de nesting pe fișierele reale ale pieselor dumneavoastră, în loc să acceptați o estimare procentuală generală.
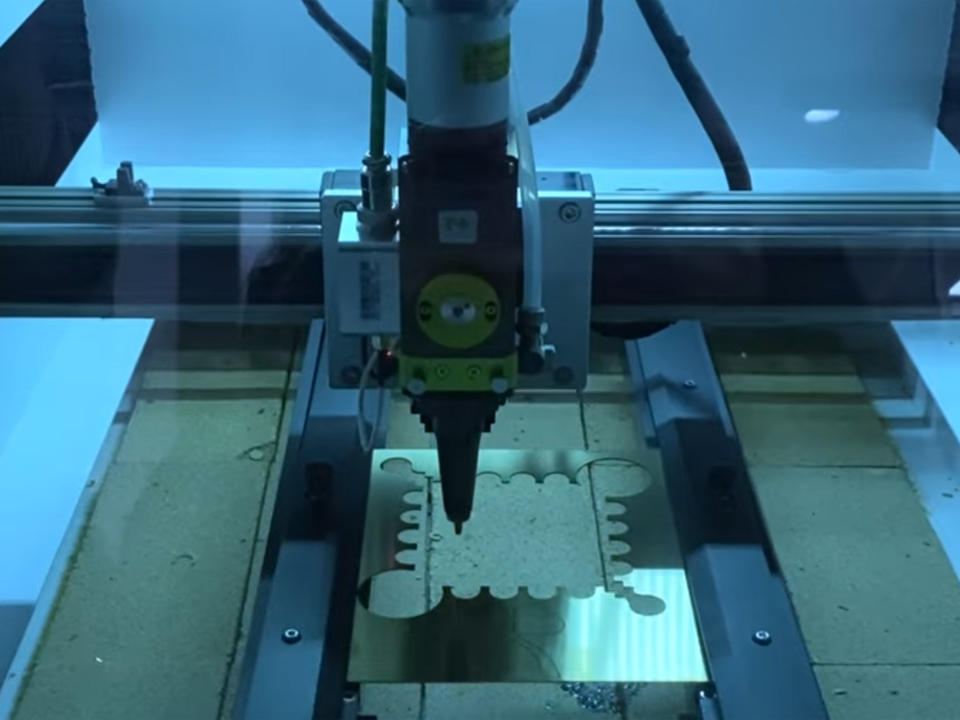
Tăierea cu laser cu fibră optică comparativ cu alte metode de fabricare a componentelor pentru echipamente sportive
Tabelul de mai jos reprezintă o comparație calitativă. Acesta nu conține date măsurate privind performanța. Rezultatele reale depind de material, grosime, puterea mașinii, gazul de asistență și geometria piesei.
| Metoda | Cel mai potrivit pentru | Principalele puncte forte | Limite principale | Factor declanșator al deciziei |
|---|---|---|---|---|
| Laser cu fibră optică cu pat plat | Suporturi pentru foi și plăci, panouri, plăci, perforații | Modificări de design fără unelte, contururi fine, gamă largă de metale | Nu prelucrează tuburi fără un accesoriu; nu se potrivește prea bine cu țesăturile și spuma | Numeroase variante ale pieselor și revizuiri frecvente |
| Laser cu fibră tubulară | Cadre tubulare, rafturi, bănci | Găuri, fante și capete tăiate într-o singură operație; permite asamblarea prin cleme și fante | Mașina este specifică pentru un anumit tip de tub; încărcarea și rectitudinea tubului necesită atenție | Produse cu o proporție mare de țevi, cu ansambluri sudate |
| Laser CO2 | Piele, plastic, lemn, acril, diverse materiale textile | Absorbție puternică în nemetale | Aderare mai slabă în cazul metalelor reflectorizante | Mânere, articole textile, componente nemetalice |
| Ștanțare / presare | Piese plate sau profilate produse în volume foarte mari | Cost redus pe piesă la producția la scară largă | Costul matriței, termenul de livrare și flexibilitatea limitată | Piese stabile, de volum mare |
| Tăiere cu ferăstrăul, găurire și decupare manuală | Tăieri simple de țevi, ateliere cu investiții reduse | Cost redus al echipamentelor | Mai multe configurații, mai multă muncă, mai multe variații | Puține tipuri de piese, complexitate redusă |
Când o putere mai mare a laserului nu reprezintă o prioritate adecvată?
O presupunere des întâlnită este că un cumpărător ar trebui să achiziționeze modelul cu cea mai mare putere disponibilă. În cazul echipamentelor sportive, această presupunere merită analizată cu atenție. O mare parte a lucrărilor se realizează pe tuburi cu pereți subțiri și pe table cu grosime de la subțire la medie. În aceste aplicații, calitatea fasciculului, sistemul de mișcare, manipularea tuburilor și automatizarea încărcării limitează adesea randamentul mai mult decât o face puterea maximă.
Să luăm în considerare un scenariu ilustrativ, nu un caz concret al unui client. Un producător de bănci cu finisaj prin vopsire în pulbere taie țevi și console de 3–6 mm în patru lățimi diferite. Dublarea puterii laserului ar accelera tăierile groase pe care le efectuează rar. Adăugarea încărcării automate și a unui flux de lucru îmbunătățit pentru gruparea pieselor ar avea impact asupra fiecărei ture. Investiția potrivită depinde de cea mai groasă lucrare obișnuită, de mixul zilnic de piese și de procesul de finisare, nu de o valoare nominală a puterii.
O putere mai mare este importantă atunci când volumul de lucru include table mai groase, tăierea unor cantități mari sau oțel inoxidabil și aluminiu cu grosimi mai mari. Principiul constă în alegerea dimensiunilor mașinii în funcție de cea mai groasă piesă din volumul obișnuit de lucru, plus o marjă rezonabilă, urmând ca apoi să se verifice cerințele privind automatizarea și finisarea marginilor.
Considerații privind materialele utilizate pentru componentele echipamentelor sportive
Folosiți acest tabel ca ghid de decizie. Parametrii depind de mașină și de furnizor, așa că considerați ultima coloană ca pe o listă de verificare.
| Material | Adecvarea laserului cu fibră optică | Considerații privind marginea și gazul | Ce trebuie verificat împreună cu furnizorul |
|---|---|---|---|
| Oțel carbon (cadre, plăci) | Potrivire puternică | Utilizarea oxigenului este o practică obișnuită, dar lasă un strat de oxid; se poate specifica utilizarea azotului sau a aerului atunci când marginea urmează să fie acoperită cu un strat de protecție | Starea marginilor înainte de vopsirea prin pulverizare; reziduuri pe găuri |
| Oțel inoxidabil (accesorii, echipament pentru activități în aer liber) | Potrivire puternică | Azotul este utilizat în mod obișnuit pentru obținerea unor muchii curate, cu un conținut redus de oxizi | Nivelarea cu freză a secțiunilor mai groase; necesități de pasivare după tăiere |
| Aluminiu (ciclism, activități în aer liber, accesorii) | Se potrivește bine cu o sursă de fibre | Azotul conferă o margine strălucitoare, potrivită pentru anodizare | Tratarea reflexivității; aspectul anodizat la marginea tăiată |
| Titan (componente de înaltă calitate) | Posibil, mai solicitant | Controlul oxidării este esențial; strategia privind gazul inert variază | Tăieturi de probă, toleranța la oxidare și experiența furnizorului în domeniul titanului |
| Țesături, spumă, piele, numeroase materiale compozite | De obicei, unealta nepotrivită | Laserul cu CO₂, cuțitul sau jetul de apă sunt mai des utilizate | Deteriorarea cauzată de căldură, topirea marginilor, fumul și compatibilitatea materialelor |
În cazul titanului și al materialelor compozite, cumpărătorul ar trebui să insiste să primească piese de probă. Recomandările generale nu pot înlocui o tăiere de probă realizată pe aliajul, grosimea și finisajul dorite de dumneavoastră.
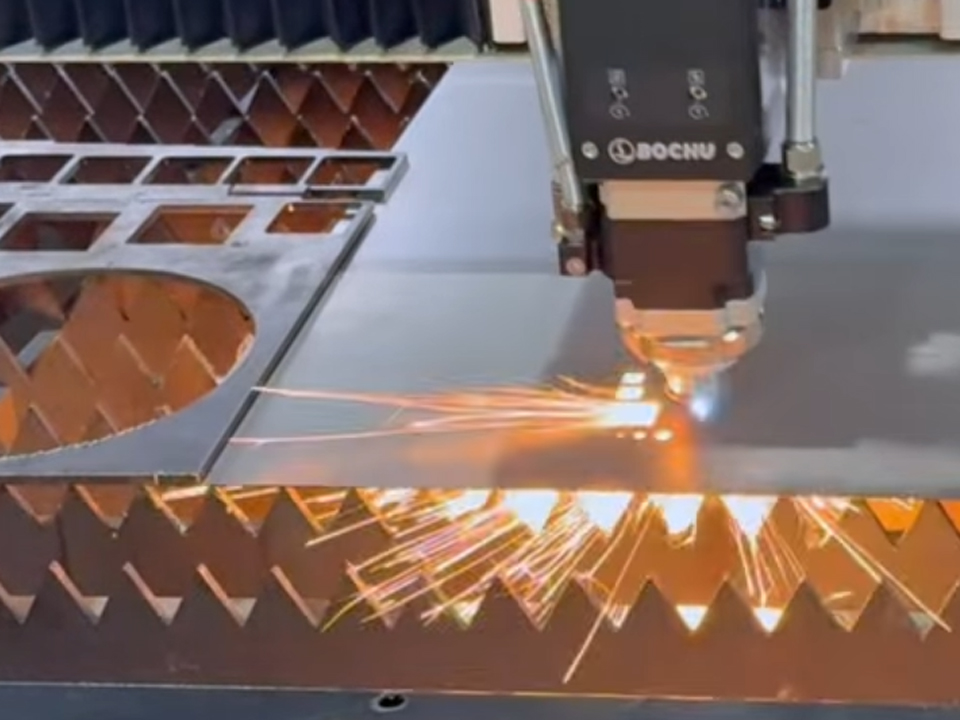
Ce poate merge prost: moduri frecvente de defectare
Tăierea cu laser cu fibră optică nu este lipsită de defecte. Aceste probleme afectează cel mai adesea componentele echipamentelor sportive:
- Zgârieturi sau bavuri la găuri și fante. Acestea afectează elementele de fixare, bucșele și grosimea stratului de vopsea aplicat prin pulverizare. Întrebați ce etapă de debavurare este inclusă în prețul oferit.
- Margini de oxid sub straturile de acoperire. Marginile tăiate cu oxigen ale oțelului pot afecta finisajul dacă nu sunt curățate, așa cum s-a menționat mai sus.
- Deformarea tuburilor cu pereți subțiri. Aportul de căldură și secțiunile de țeavă nefixate pot modifica geometria, în special în cazul țevilor lungi. Verificați rectitudinea și metodele de fixare.
- Pierce lasă urme pe suprafețele cosmetice. Dacă o suprafață rămâne vizibilă după asamblare, precizați unde ar putea fi amplasate punctele de intrare și de perforare.
- Conicitatea și rugozitatea marginilor la tablele groase. Stabiliți criterii de acceptare, în loc să vă bazați pe noțiunea de “calitate bună”.”
Cea mai fiabilă modalitate de a defini acceptarea este să se facă referire la un standard. Standardul ISO 9013 se referă la tăierea termică, inclusiv tăierea cu laser, și cuprinde specificații geometrice ale produselor și toleranțe de calitate. Pagina dedicată ediției din 2002 precizează că această versiune a fost retrasă și că ISO 9013:2017 este versiunea actuală. Menționarea clasei aplicabile pe desen este mai ușor de pus în aplicare decât utilizarea unui adjectiv.
Marcarea, gravarea și sudarea după tăiere
Tăierea reprezintă una dintre etapele de fabricație ale unui produs sportiv finit. De multe ori, urmează aplicarea mărcii, a numerelor de serie și asamblarea pieselor mici, iar echipamentul adecvat variază în funcție de material.
- Logo-uri și numere de model: mașini de gravură cu laser gravează desene, numere și text pe metal, lemn și plastic.
- Cadre mari și ansambluri fixe: a gravor cu laser portabil, de mână poate marca metalul și unele nemetale fără a fi necesară mutarea piesei de prelucrat pe un banc de lucru, ceea ce este potrivit pentru marcajele de trasabilitate aplicate pe piese voluminoase.
- Materialele plastice și componentele sensibile la căldură: Bogong's Mașină de marcat cu laser UV Pagina descrie o lungime de undă de 355 nm, mai scurtă decât cea de 1064 nm a laserelor cu fibră optică, pentru marcarea cu contrast ridicat, cu un nivel redus de deteriorare termică a metalelor și materialelor plastice. Acest lucru îl face potrivit pentru carcase din polimeri, capace de senzori și accesorii purtabile.
- Premii, trofee și articole promoționale pentru evenimente: a Mașină de gravură cu laser cu cristale 3D este descrisă ca fiind o tehnică de creare a unor modele în interiorul cristalului și al sticlei. Se potrivește mai degrabă pentru trofee destinate evenimentelor sportive și produse comemorative decât pentru piese de echipamente de producție.
- Suduri mici de precizie: Bogong's aparat de sudură cu laser tip podea și al său Aparat de sudură cu laser Pro mini de 200 W cu CCD sunt incluse în categoria aparatelor de sudură cu laser pentru bijuterii. Acestea sunt potrivite pentru componente mici, medalii și reparații fine, nu pentru sudarea structurală a cadrelor grele din țevi, care necesită echipamente diferite.
Alegerea utilajului potrivit pentru fiecare proces evită situația în care se achiziționează un utilaj cu speranța că acesta va îndeplini sarcinile altuia.
Siguranța în utilizarea laserului și cerințele privind locul de muncă
Laserele industriale de tăiere sunt, de obicei, sisteme de mare putere, astfel încât proiectarea carcasei și procedurile de operare sunt esențiale. Acestea Capitolul din Manualul tehnic al OSHA dedicat laserelor precizează că laserele și sistemele laser din clasa IV necesită un comutator principal de control. De asemenea, se menționează că standardul ANSI Z136.1 impune o procedură standard de operare pentru laserele din clasa IV și că materialele carcasei expuse la o iradianță ridicată pot reprezenta un risc de incendiu. Acestea sunt referințe din SUA. Cerințele pentru locația dumneavoastră depind de țară și de configurația efectivă a mașinii.
Solicitați furnizorilor documentația referitoare la carcasă și la sistemele de interblocare, cerințele privind extracția pentru metalele acoperite sau galvanizate, precum și instruirea operatorilor. Verificați cerințele de conformitate specifice pieței dvs., în loc să presupuneți că o mențiune de certificare acoperă toate configurațiile.
Cum să evaluezi un furnizor de echipamente laser
Valoarea unui furnizor se reflectă mai mult în asistența oferită pentru aplicații decât în prețul din catalog. Înainte de a alcătui lista de candidați preselectați, verificați:
- Efectuați tăieturi de probă pe materialul dumneavoastră. Furnizați fișierele cu desenele piesei, tipul materialului, grosimea și procesul de finisare. Apoi verificați starea marginilor, precizia găurilor și eventualele deformări.
- Consumabile și servicii. Duze de curățare, lentile de protecție și piese de schimb, precum și asistență la distanță și la fața locului.
- Software și organizarea în seturi. Verificați formatele de fișiere, capacitatea de programare a tuburilor și pregătirea operatorilor.
- Documentație. Solicitați certificatul CE sau alte declarații aplicabile, documentele privind siguranța electrică și a laserului, precum și condițiile exacte de garanție.
- Istoric. Pe profilul companiei, Bogong se prezintă ca un producător cu sediul în Jinan, specializat în mașini de tăiat, sudat și marcat, cu clienți în peste 180 de țări. Considerați această informație ca fiind o afirmație declarată de companie și verificați referințele relevante pentru domeniul dvs. de activitate, așa cum ați proceda în cazul oricărui furnizor.
Cumpărătorii care încă compară categoriile de utilaje pot consulta lista completă gama de produse cu laser înainte de a restrânge specificațiile. Acesta Blogul Bogong conține și alte articole despre tăiere, sudare și curățare.
Ce ar trebui să precizeze cumpărătorii înainte de a solicita o ofertă de preț?
O cerere de ofertă (RFQ) precisă vă scutește de numeroase runde de clarificări. Indiferent dacă achiziționați o mașină sau externalizați producția pieselor decupate, pregătiți următoarele:
| Element din cererea de ofertă | De ce este important |
|---|---|
| Clasa materialului și intervalul de grosime | Stabilește viteza care poate fi atinsă, cantitatea de gaz de asistență și puterea necesară a sursei |
| Tipul piesei: foaie, placă sau țeavă (profil, diametru, grosime a peretelui, lungime) | Stabilește dacă este necesar un sistem cu pat plat, cu tub sau combinat |
| Volumele zilnice tipice și maxime | Are impact asupra automatizării, strategiei de imbricare și a aspectelor economice legate de alegerea între tehnologia laser și ștanțare |
| Metode de finisare (vopsire cu pulbere, anodizare, placare, nefinisat) | Influențează alegerea gazului și cerințele privind debavurarea |
| Cerințe privind marginile și toleranțele | Referirea la o clasă conform standardului ISO 9013 permite evitarea criteriilor de acceptare vagi |
| Suprafețe cosmetice | Punctele de perforare și de intrare ale elementelor de control |
| Cerințe privind marcarea și trasabilitatea | Stabilește dacă se aplică o gravură sau un marcaj după tăiere |
| Livrare, instalare și instruire | Are impact asupra timpului de pornire și asupra costului total la livrare |
| Piața siguranței și conformității | Stabilește cerințele privind carcasa, documentația și certificarea |
Trimiteți aceste detalii, împreună cu schițele sau fișierele cu mostre, prin intermediul Pagina de contact Bogong astfel încât un inginer de aplicații să poată oferi un răspuns adaptat pieselor dvs. concrete, și nu pe baza unei specificații generice.
Întrebări frecvente
Tăierea cu laser cu fibră optică este potrivită pentru toate materialele din care sunt fabricate echipamentele sportive?
Nu. Este potrivit pentru metale precum oțelul carbon, oțelul inoxidabil și aluminiul. Materialele textile, spuma, pielea și multe materiale compozite necesită, de obicei, tăiere cu laser cu CO₂, cu cuțit sau cu jet de apă. Verificați lista materialelor și efectuați tăieri de probă înainte de a alege echipamentul.
Ar trebui ca producătorii de echipamente sportive să opteze pentru tăierea cu laser cu fibră sau cu CO₂?
Alegeți în funcție de material. Laserele cu fibră sunt potrivite pentru țevi, suporturi și plăci metalice. Laserele cu CO₂ sunt potrivite pentru materiale nemetalice, precum pielea, plasticul și lemnul. Un producător care fabrică atât cadre metalice, cât și componente din materiale moi ar putea avea nevoie de ambele tehnologii sau de un partener extern.
Poate un aparat de tăiere cu laser cu fibră optică să prelucreze țevi destinate echipamentelor de fitness?
Doar dacă sistemul este configurat pentru tije. Mașinile cu pat plat taie foi și plăci. Pentru tije este nevoie, de obicei, de un laser dedicat pentru tije sau de un dispozitiv rotativ. Specificați profilul tijei, diametrul, grosimea peretelui și lungimea atunci când solicitați o ofertă.
Tăierea cu laser înlocuiește ștanțarea în cazul pieselor sportive produse în serie mare?
Nu întotdeauna. Tăierea cu laser oferă flexibilitate și nu necesită scule fixe, ceea ce o face potrivită pentru numeroase variante și serii moderate. Pentru volume foarte mari și stabile, matrițele de ștanțare sau de perforare pot asigura un cost mai mic pe piesă. Comparați cele două metode pe baza cantităților dvs. reale.
Care gaz de asistență este mai potrivit pentru piesele care urmează să fie vopsite prin pulverizare sau anodizate?
Azotul asigură, în general, o margine mai curată, fără oxid, în special în cazul aluminiului. Oxigenul, atunci când este utilizat pe oțel, lasă un strat de oxid care ar putea necesita îndepărtarea înainte de finisare. Alegerea gazului influențează viteza și costul, așa că este recomandat să o verificați folosind piese de test.
Cum ar trebui să definesc calitatea tăierii într-o cerere de ofertă?
Se vor menționa clasele de calitate conform standardului ISO 9013, se vor preciza limitele privind bavurile și zgura și se vor indica suprafețele estetice pe desene. Aceste specificații trebuie corelate cu aprobarea eșantioanelor, astfel încât ambele părți să cadă de acord asupra stării muchiilor înainte de începerea producției în serie.
Ce măsuri de siguranță sunt necesare pentru un aparat de tăiere cu laser industrial?
Cerințele depind de carcasa echipamentului, de clasa laserului și de reglementările locale. Este necesar să se prevadă dispozitive de protecție cu interblocare, un întrerupător principal, proceduri de operare, sisteme de extracție a fumului și instruirea operatorilor. Solicitați furnizorului documentația necesară și verificați obligațiile locale.




Click fierbinte
Contactați-ne
Aplicație
©Copyright [bogonglaser.com]. BOGONG Laser Machine Supplier Toate drepturile rezervate.