
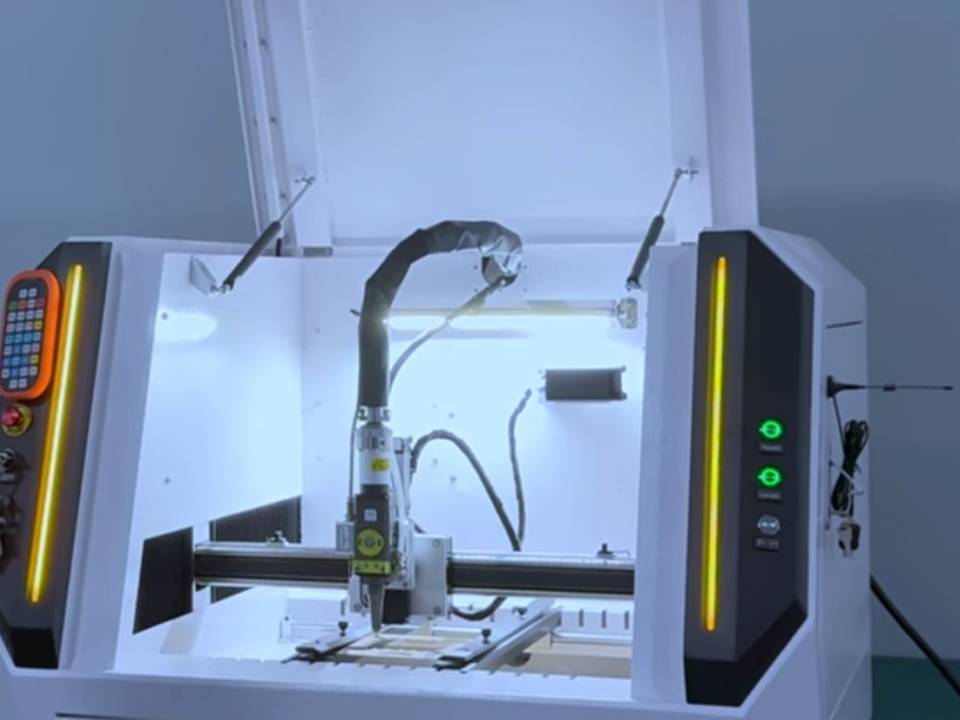
Wie das Faserlaserschneiden die Herstellung von Sportausrüstung verbessert
Ein praktischer Leitfaden zum Faserlaserschneiden in der Sportartikelherstellung: geeignete Werkstoffe, Schneiden von Rohren und Blechen, Fehlerarten und Details zur Angebotsanfrage.

Das Faserlaserschneiden verbessert die Herstellung von Sportausrüstung, wenn das Produkt aus Metall gefertigt wird: Rohrrahmen, Halterungen, Grundplatten, Edelstahlbeschläge und Aluminiumkomponenten. Die Maschine schneidet diese Teile direkt anhand von CAD-Dateien, sodass für Konstruktionsänderungen keine neuen Schneidwerkzeuge erforderlich sind, die Positionen von Löchern und Schlitzen von Charge zu Charge konsistent bleiben und viele Teile den Schneidvorgang bereits in einem Zustand verlassen, der der Montage näher kommt. Die Technologie eignet sich jedoch nicht für jedes Sportprodukt. Stoffbahnen, Schaumstoff, Leder und viele Verbundwerkstoffe werden in der Regel mit anderen Verfahren geschnitten. Dieser Artikel erläutert, wo das Faserlaserschneiden in der Sportartikelherstellung einen echten Mehrwert bietet, wo dies nicht der Fall ist und was Konstruktions- und Beschaffungsteams vor dem Kauf einer Maschine oder der Auslagerung von Schnittteilen klären sollten.
Welche Rolle spielt das Faserlaserschneiden bei der Herstellung von Sportausrüstung?
Das Faserlaserschneiden eignet sich für Metallbauteile. Ein Faserlaser sendet bei einer Wellenlänge von etwa 1,06 µm aus, einer Wellenlänge, die lässt sich gut mit Metallen kombinieren, darunter auch reflektierende Metalle wie Aluminium, Kupfer und Titan. CO₂-Laser mit einer Wellenlänge von 10,6 µm eignen sich besser für Nichtmetalle. Dieser Wellenlängenunterschied ist der entscheidende Faktor bei der Maschinenauswahl in dieser Branche.
Zu den typischen Anwendungsbereichen für Sport- und Fitnessgeräte gehören:
- Quadrat-, Rund- und Rechteckrohre für Regale, Bänke, Cardio-Geräte sowie Tor- und Spielfeldzubehör
- Halterung, Verstärkungsblech, Sockel und Befestigungsplatten
- Edelstahlbeschläge und korrosionsgefährdete Bauteile
- Aluminiumplatten und -profile für Zubehör im Radsport, im Outdoor-Bereich und für den Wassersport
- Perforierte oder gemusterte Bleche, Typenschilder und Metallteile mit Markenlogo
Dies sind allgemeine Kategorien und stellen keine Garantie dafür dar, dass ein bestimmtes Produkt für das Laserschneiden geeignet ist. Wandstärke, Volumen und die Art der Nachbearbeitung sind weiterhin ausschlaggebend für das Ergebnis.
Um einen umfassenderen Überblick darüber zu erhalten, wie sich das Schneiden im Vergleich zu Markieren, Gravieren, Schweißen und Reinigen einordnet, bietet die Übersicht über Lasermaschinenanwendungen gruppiert die Prozesse nach Anwendungsfällen. Sportmarken, die ebenfalls mit Ledergriffen, Kunststoffgehäusen oder Holzkomponenten arbeiten, können sich einen Überblick verschaffen Anwendungsbereiche von Laserschneidmaschinen nach Werkstoff, in der die metallischen und nichtmetallischen Werkstoffe aufgeführt sind, für die die Schneidemaschinen von Bogong geeignet sind. Bei diesen weicheren Werkstoffen ist eine CO₂-Quelle in der Regel die bessere Wahl als eine Faserquelle.
Was verbessert das Faserlaserschneiden eigentlich?
Konstruktionsänderungen ohne feste Werkzeuge
Sportartikel-Produktreihen umfassen oft zahlreiche Größen, Farbvarianten und Modelljahresänderungen. Beim Laserschneiden erfordert eine überarbeitete Halterung oder ein neues Lochmuster lediglich eine Dateianpassung und eine Aktualisierung der Schachtelung. Stanzen und Prägen können bei sehr hohen Stückzahlen pro Teil schneller sein, doch jede neue Geometrie erfordert neue Werkzeuge, und die Vorlaufzeit für die Werkzeugfertigung verlangsamt die Prototypenentwicklung und die Produktion kleiner Chargen.
Der Kompromiss liegt in der Wirtschaftlichkeit pro Zyklus. Wenn ein einzelnes Teil in sehr großen, stabilen Stückzahlen gefertigt wird, kann ein Folgeverbundwerkzeug den Laser hinsichtlich der Stückkosten immer noch übertreffen. Das Laserschneiden spielt seine Stärken vor allem im mittleren Bereich aus: viele Varianten, moderate Losgrößen und häufige technische Änderungen.
Genauigkeit der Rohre und Passgenauigkeit der Baugruppe
Viele Hersteller von Fitness- und Sportgeräten sehen in Rohrrahmen den größten Vorteil. Ein Rohrlaser kann in einer einzigen Aufspannung Löcher, Schlitze, Kerben und Gehrungsschnitte schneiden, und durch „Tab-and-Slot“-Elemente lassen sich die Teile vor dem Schweißen leichter zueinander ausrichten. Dies kann die Komplexität der Vorrichtungen verringern und manuelle Markierungsarbeiten reduzieren, verglichen mit dem Sägen, Bohren und Feilen als separate Arbeitsschritte.
Prüfen Sie den Maschinentyp sorgfältig. Ein Flachbett-Faserlaser bearbeitet Bleche und Platten. Für Rohre ist in der Regel ein spezieller Rohrschneider oder ein Rotationsaufsatz erforderlich. Erkundigen Sie sich beim Anbieter, welche Rohrprofile, Durchmesser, Wandstärken und maximalen Rohrlängen das System verarbeiten kann und wie das Be- und Entladen funktioniert.
Kantenbearbeitung und Endbearbeitung
Sportausrüstung wird in der Regel lackiert, pulverbeschichtet, eloxiert oder galvanisiert, daher ist der Zustand der Kanten von Bedeutung. Bei Aluminium wird Stickstoff als Schutzgas verwendet hinterlässt eine glänzende, oxidfreie Kante, die ohne zusätzliches Entzundern lackiert, pulverbeschichtet oder eloxiert werden kann. Beim sauerstoffunterstützten Schneiden von Stahl entsteht eine Oxidschicht, die in der Regel vor der Endbearbeitung entfernt werden muss. Dieselbe Quelle beschreibt Stickstoff als Standardwahl für das Laserschneiden von Aluminium.
Dies führt zu einem Kostenkompromiss. Das Schneiden mit Stickstoff verbraucht in der Regel mehr Gas und läuft bei dickeren Stahlsorten möglicherweise langsamer, kann jedoch einen nachgelagerten Entgratungs- oder Entzunderungsschritt überflüssig machen. Die kostengünstigsten Schnittparameter führen nicht immer zum kostengünstigsten Fertigteil.
Materialausnutzung und Verschachtelung
Laser-Schachtelungssoftware ordnet viele Teile auf einer Platte an und kann Schnittlinien zwischen benachbarten Teilen gemeinsam nutzen. Die Verbesserung der Ausbeute hängt von der Teilegeometrie und dem derzeitigen Verfahren ab. Bitten Sie einen Lieferanten, eine Schachtelungsanalyse anhand Ihrer tatsächlichen Teiledateien durchzuführen, anstatt sich mit einer allgemeinen prozentualen Angabe zufrieden zu geben.
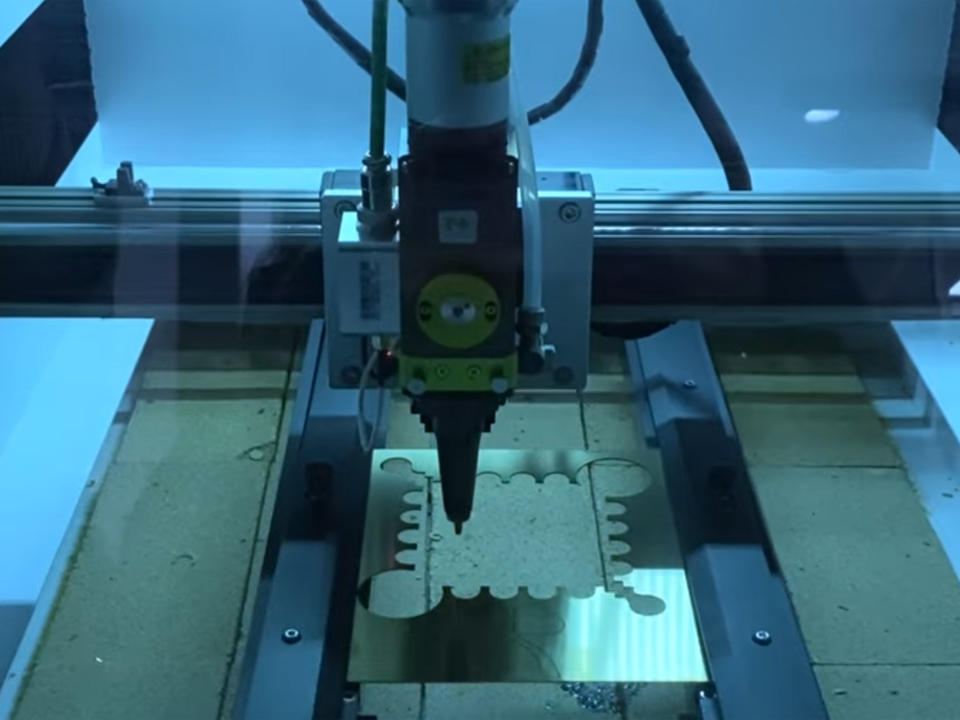
Faserlaserschneiden im Vergleich zu anderen Verfahren für Sportausrüstungskomponenten
Die nachstehende Tabelle stellt einen qualitativen Vergleich dar. Sie enthält keine gemessenen Leistungsdaten. Die tatsächlichen Ergebnisse hängen vom Material, der Dicke, der Maschinenleistung, dem Hilfsgas und der Werkstückgeometrie ab.
| Methode | Am besten geeignet für | Wichtigste Stärken | Wichtigste Einschränkungen | Entscheidungsauslöser |
|---|---|---|---|---|
| Flachbett-Faserlaser | Blech- und Plattenhalterungen, Paneele, Platten, Lochungen | Werkzeuglose Designänderungen, feine Konturen, breites Metallspektrum | Verarbeitet keine Rohre ohne Aufsatz; passt schlecht zu Stoff und Schaumstoff | Zahlreiche Teilvarianten und häufige Überarbeitungen |
| Röhrenfaserlaser | Rohrrahmen, Regale, Bänke | Löcher, Schlitze und abgeschnittene Enden in einem Arbeitsgang; unterstützt die Montage mit Laschen und Schlitzen | Die Maschine ist rohrspezifisch; beim Beladen und hinsichtlich der Geradheit der Rohre ist Vorsicht geboten | Produkte mit hohem Rohranteil und geschweißten Baugruppen |
| CO2-Laser | Leder, Kunststoff, Holz, Acryl, verschiedene Textilien | Starke Absorption in Nichtmetallen | Geringere Passgenauigkeit bei reflektierenden Metallen | Griffe, Textilien, nichtmetallische Bauteile |
| Stanzen / Prägen | Flach- oder Formteile in sehr großen Stückzahlen | Niedrige Stückkosten bei großen Stückzahlen | Werkzeugkosten, Vorlaufzeit und eingeschränkte Flexibilität | Stabile Teile mit großem Volumen |
| Sägen, Bohren und manuelles Ausklinken | Einfache Rohrschnitte, Betriebe mit geringem Investitionsaufwand | Geringe Anschaffungskosten | Mehr Umrüstungen, mehr Arbeitsaufwand, mehr Abweichungen | Wenige Bauteiltypen, geringe Komplexität |
Wann ist eine höhere Laserleistung die falsche Priorität?
Häufig wird davon ausgegangen, dass ein Käufer die höchstmögliche Leistung erwerben sollte. Bei Sportausrüstung sollte diese Annahme jedoch genauer unter die Lupe genommen werden. Ein Großteil der Arbeiten betrifft dünnwandige Rohre und dünne bis mittelstarke Bleche. Bei diesen Arbeiten schränken Strahlqualität, Bewegungssystem, Rohrhandhabung und Beladeautomatisierung den Durchsatz oft stärker ein als die maximale Leistung.
Betrachten wir ein Beispielszenario, keinen konkreten Kundenfall. Ein Hersteller von pulverbeschichteten Bänken schneidet Rohre und 3–6 mm starke Halterungen in vier verschiedenen Breiten. Eine Verdopplung der Laserleistung würde dicke Schnitte beschleunigen, die jedoch nur selten anfallen. Die Einführung einer automatisierten Beschickung und eines optimierten Verschachtelungsworkflows würde sich auf jede Schicht auswirken. Die richtige Investition hängt vom dicksten regelmäßig anfallenden Auftrag, dem täglichen Teilaufkommen und dem Weiterverarbeitungsprozess ab – nicht von einer reinen Leistungsangabe.
Eine höhere Leistung ist dann von Bedeutung, wenn die Arbeitslast dickere Bleche, Schneidarbeiten in großen Stückzahlen oder Edelstahl und Aluminium mit größeren Dicken umfasst. Das Prinzip besteht darin, die Maschine auf den dicksten regulären Auftrag zuzüglich einer angemessenen Sicherheitsmarge auszulegen und anschließend die Anforderungen an die Automatisierung und die Kantenbearbeitung zu prüfen.
Materialauswahl für Teile von Sportgeräten
Verwenden Sie diese Tabelle als Entscheidungshilfe. Da die Parameter von der Maschine und dem Anbieter abhängen, betrachten Sie die letzte Spalte bitte als Checkliste.
| Material | Eignung für Faserlaser | Rand- und Gasüberlegungen | Was ist mit dem Lieferanten zu klären? |
|---|---|---|---|
| Kohlenstoffstahl (Rahmen, Bleche) | Starke Passform | Die Verwendung von Sauerstoff als Hilfsgas ist üblich, hinterlässt jedoch eine Oxidschicht; Stickstoff oder Luft können vorgeschrieben sein, wenn die Kante beschichtet werden soll. | Kantenbeschaffenheit vor der Pulverbeschichtung; Schlacke an den Bohrungen |
| Edelstahl (Beschläge, Outdoor-Ausrüstung) | Starke Passform | Stickstoff wird häufig für saubere, oxidarme Kanten verwendet | Grate an dickeren Abschnitten; Passivierung nach dem Schneiden erforderlich |
| Aluminium (Radsport, Outdoor, Zubehör) | Passt gut zu einer Faserquelle | Stickstoff sorgt für eine helle Kante, die sich zum Eloxieren eignet | Reflexionsverhalten; Anodisierungsbild an der Schnittkante |
| Titan (Hochwertige Komponenten) | Möglich, anspruchsvoller | Die Oxidationskontrolle ist entscheidend; die Strategie hinsichtlich der Inertgase variiert | Probeschnitte, Oxidtoleranz und die Erfahrung des Lieferanten im Bereich Titan |
| Stoff, Schaumstoff, Leder, zahlreiche Verbundwerkstoffe | Meistens das falsche Werkzeug | CO₂-Laser, Schneidmesser oder Wasserstrahl kommen häufiger zum Einsatz | Hitzeschäden, Kantenverschmelzung, Dämpfe und Materialverträglichkeit |
Bei Titan und Verbundwerkstoffen sollte ein Käufer unbedingt auf Musterteile bestehen. Allgemeine Hinweise sind kein Ersatz für einen Probeschnitt mit Ihrer Legierung, Ihrer Materialstärke und Ihrer Oberflächenbeschaffenheit.
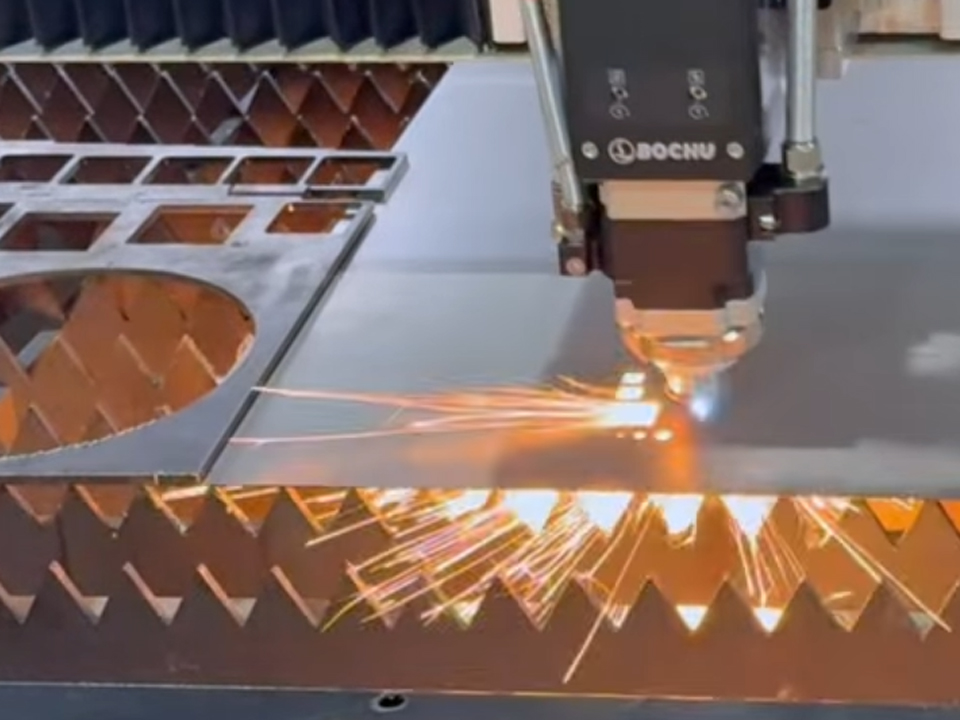
Was kann schiefgehen: Häufige Fehlerursachen
Das Schneiden mit Faserlasern ist nicht fehlerfrei. Diese Probleme treten am häufigsten bei Teilen für Sportausrüstung auf:
- Grate oder Grate an Bohrungen und Schlitzen. Sie beeinträchtigen Befestigungselemente, Buchsen und die Dicke der Pulverbeschichtung. Fragen Sie nach, welcher Entgratungsschritt im angebotenen Preis bereits berücksichtigt ist.
- Oxidkanten unter Beschichtungen. Wie oben bereits erwähnt, können durch Sauerstoffschneiden entstandene Kanten an Stahl die Oberflächenbearbeitung beeinträchtigen, wenn sie nicht gereinigt werden.
- Verformung dünnwandiger Rohre. Wärmeeinwirkung und nicht abgestützte Rohrabschnitte können zu Geometrieabweichungen führen, insbesondere bei langen Rohren. Überprüfen Sie die Geradheit und die Abstützungsmethoden.
- Durchstichspuren auf kosmetischen Oberflächen. Sollte eine Oberfläche nach der Montage sichtbar sein, geben Sie bitte an, wo sich Einführ- und Durchstichstellen befinden dürfen.
- Konizität und Kantenrauheit bei dicken Blechen. Legen Sie Akzeptanzkriterien fest, anstatt sich auf “gute Qualität” zu verlassen.”
Die zuverlässigste Methode, um den Begriff „Abnahme“ zu definieren, ist der Verweis auf eine Norm. Die Norm ISO 9013 regelt thermische Schneidverfahren, einschließlich Laserschneiden, und enthält geometrische Produktspezifikationen sowie Qualitätstoleranzen.. Auf der Seite zur Ausgabe von 2002 wird darauf hingewiesen, dass diese Fassung zurückgezogen wurde und dass ISO 9013:2017 die aktuelle Fassung ist. Die Angabe der geltenden Klasse in der Zeichnung ist verbindlicher als eine adjektivische Beschreibung.
Markieren, Gravieren und Schweißen nach dem Schneiden
Das Zuschneiden ist ein Schritt bei der Herstellung eines fertigen Sportartikels. Oft folgen danach das Aufbringen des Markenzeichens, die Vergabe von Seriennummern und das Verbinden kleiner Teile, wobei die geeignete Ausrüstung je nach Material variiert.
- Logos und Modellnummern: Laser-Gravur-Maschinen Motive, Zahlen und Texte auf Metall, Holz und Kunststoff gravieren.
- Große Rahmen und feste Baugruppen: a tragbarer Handlasergravierer kann Metall und einige Nichtmetalle markieren, ohne dass das Werkstück auf eine Werkbank gebracht werden muss, was sich besonders für Rückverfolgbarkeitsmarkierungen auf sperrigen Teilen eignet.
- Kunststoffe und wärmeempfindliche Bauteile: Bogong's UV-Laserbeschriftungsmaschine Auf dieser Seite wird eine Wellenlänge von 355 nm beschrieben, die kürzer ist als die 1064 nm von Faserlasern und eine kontrastreiche Markierung mit geringeren Hitzeschäden an Metallen und Kunststoffen ermöglicht. Damit eignet sich diese Technologie für Polymergehäuse, Sensorabdeckungen und Wearables.
- Auszeichnungen, Pokale und Veranstaltungsartikel: die 3D-Kristall-Lasergravur-Maschine wird als Verfahren beschrieben, bei dem Muster in Kristall und Glas erzeugt werden. Es eignet sich eher für Auszeichnungen bei Sportveranstaltungen und Gedenkartikel als für Teile von Produktionsanlagen.
- Kleine Präzisionsschweißnähte: Bogong's Boden-Laserschweißmaschine und dessen 200-W-Pro-Mini-Laserschweißgerät mit CCD sind in der Kategorie „Laserschweißgeräte für Schmuck“ aufgeführt. Sie eignen sich für kleine Bauteile, Medaillen und feine Reparaturarbeiten, nicht jedoch für das strukturelle Schweißen schwerer Rohrrahmen, wofür andere Geräte erforderlich sind.
Indem man jeden Prozess der richtigen Maschine zuordnet, vermeidet man, dass man ein Werkzeug kauft und erwartet, dass es die Arbeit eines anderen verrichtet.
Lasersicherheit und Anforderungen am Arbeitsplatz
Industrielle Schneidlaser sind in der Regel Hochleistungssysteme, weshalb die Konstruktion der Einhausung und die Betriebsabläufe von großer Bedeutung sind. Die Kapitel über Laser im Technischen Handbuch der OSHA dort heißt es, dass Laser und Lasersysteme der Klasse IV mit einem Hauptschalter ausgestattet sein müssen. Außerdem wird darauf hingewiesen, dass die Norm ANSI Z136.1 eine Standardbetriebsanweisung für Laser der Klasse IV vorschreibt und dass Gehäusematerialien, die einer hohen Bestrahlungsstärke ausgesetzt sind, eine Brandgefahr darstellen können. Dies sind US-amerikanische Referenzen. Die Anforderungen für Ihren Standort hängen vom jeweiligen Land und der tatsächlichen Konfiguration der Maschine ab.
Fragen Sie Ihre Lieferanten nach Unterlagen zu Gehäusen und Verriegelungen, nach Anforderungen an die Entnahme von beschichteten oder verzinkten Metallen sowie nach Schulungen für das Bedienpersonal. Vergewissern Sie sich, welche Konformitätsanforderungen für Ihren Markt gelten, anstatt davon auszugehen, dass eine Zertifizierungsangabe jede Konfiguration abdeckt.
So bewerten Sie einen Anbieter von Lasergeräten
Der Wert eines Lieferanten zeigt sich eher in der Anwendungsunterstützung als im Katalogpreis. Bevor Sie eine Vorauswahl treffen, sollten Sie Folgendes prüfen:
- Führen Sie Probeschnitte an Ihrem Material durch. Legen Sie die tatsächlichen Teiledateien, die Werkstoffsorte, die Dicke und den Bearbeitungsablauf vor. Prüfen Sie anschließend den Zustand der Kanten, die Genauigkeit der Bohrungen und eventuelle Verformungen.
- Verbrauchsmaterialien und Service. Düsenspülmittel, Schutzgläser und Ersatzteile sowie Fern- und Vor-Ort-Support.
- Software und Verschachtelung. Überprüfen Sie die Dateiformate, die Möglichkeiten zur Programmierung der Röhren und die Schulung des Bedienpersonals.
- Dokumentation. Fordern Sie die CE-Konformitätserklärung oder andere relevante Erklärungen, Unterlagen zur elektrischen Sicherheit und zur Lasersicherheit sowie die genauen Garantiebedingungen an.
- Erfolgsbilanz. Auf seiner Unternehmensprofil, Bogong bezeichnet sich selbst als in Jinan ansässigen Hersteller von Schneid-, Schweiß- und Markierungsmaschinen mit Kunden in mehr als 180 Ländern. Betrachten Sie dies als eine vom Unternehmen selbst gemachte Angabe und überprüfen Sie die für Ihre Branche relevanten Referenzen, wie Sie es bei jedem Lieferanten tun würden.
Käufer, die noch verschiedene Maschinenkategorien vergleichen, können das gesamte Angebot durchstöbern Laser-Produktpalette bevor die Spezifikation eingegrenzt wird. Die Bogong-Blog enthält weitere Artikel zu den Themen Schneiden, Schweißen und Reinigen.
Was sollten Käufer angeben, bevor sie ein Angebot anfordern?
Eine präzise Angebotsanfrage erspart Ihnen zahlreiche Rückfragen. Ganz gleich, ob Sie eine Maschine kaufen oder die Fertigung von Zuschnitten auslagern möchten – bereiten Sie Folgendes vor:
| Angebotsposition | Warum das wichtig ist |
|---|---|
| Werkstoffgüte und Dickebereich | Ermittelt die erreichbare Geschwindigkeit, die Hilfsgasmenge und die erforderliche Leistungsaufnahme |
| Teileart: Blech, Platte oder Rohr (Profil, Durchmesser, Wandstärke, Länge) | Entscheidet, ob ein Flachbett-, Röhren- oder Kombinationssystem benötigt wird |
| Typische und maximale Tagesmengen | Auswirkungen auf die Automatisierung, die Verschachtelungsstrategie und die Wirtschaftlichkeit von Laserschneiden im Vergleich zum Stanzen |
| Oberflächenbehandlung (Pulverbeschichtung, Eloxierung, Galvanisierung, unbehandelt) | Beeinflusst die Wahl des Gases und die Anforderungen an die Entgrätung |
| Anforderungen an Kanten und Toleranzen | Durch den Verweis auf eine Klasse gemäß ISO 9013 werden vage Abnahmekriterien vermieden |
| Dekorative Oberflächen | Kontrollpunkte für Durchstich- und Einführstellen |
| Anforderungen an die Kennzeichnung und Rückverfolgbarkeit | Legt fest, ob nach dem Schneiden eine Gravur oder Markierung hinzugefügt wird |
| Lieferung, Installation und Schulung | Beeinflusst die Anlaufzeit und die Gesamtkosten bis zur Auslieferung |
| Markt für Sicherheit und Compliance | Legt die Anforderungen an Gehäuse, Dokumentation und Zertifizierung fest |
Senden Sie diese Angaben sowie Zeichnungen oder Beispieldateien über die Bogong Kontaktseite Damit ein Anwendungsingenieur auf Ihre konkreten Bauteile eingehen kann und nicht nur auf eine allgemeine Spezifikation.
Häufig gestellte Fragen
Eignet sich das Faserlaserschneiden für alle Materialien von Sportgeräten?
Nein. Es eignet sich für Metalle wie Kohlenstoffstahl, Edelstahl und Aluminium. Textilien, Schaumstoffe, Leder und viele Verbundwerkstoffe erfordern in der Regel das Schneiden mit einem CO₂-Laser, einem Schneidmesser oder einem Wasserstrahl. Überprüfen Sie die Materialliste und führen Sie Probeschnitte durch, bevor Sie sich für ein Gerät entscheiden.
Sollten Hersteller von Sportartikeln sich für das Schneiden mit Faser- oder CO₂-Lasern entscheiden?
Wählen Sie nach Material. Faserlaser eignen sich für Metallrohre, Halterungen und Bleche. CO₂-Laser eignen sich für Nichtmetalle wie Leder, Kunststoff und Holz. Ein Hersteller, der sowohl Metallrahmen als auch weiche Komponenten produziert, benötigt möglicherweise beide Technologien oder einen externen Partner.
Kann ein Faserlaserschneider Rohre für Fitnessgeräte bearbeiten?
Nur wenn das System für Rohre konfiguriert ist. Flachbettmaschinen schneiden Bleche und Platten. Für Rohre ist in der Regel ein spezieller Rohrlaser oder eine Rotationsvorrichtung erforderlich. Geben Sie bei der Angebotsanfrage das Rohrprofil, den Durchmesser, die Wandstärke und die Länge an.
Ersetzt das Laserschneiden das Stanzen bei der Herstellung von Sportteilen in großen Stückzahlen?
Nicht immer. Das Laserschneiden bietet Flexibilität und kommt ohne feste Werkzeuge aus, was sich für viele Varianten und mittlere Losgrößen eignet. Bei sehr großen, stabilen Stückzahlen können Stanz- oder Prägewerkzeuge geringere Stückkosten ermöglichen. Vergleichen Sie beide Verfahren anhand Ihrer tatsächlichen Stückzahlen.
Welches Hilfsgas eignet sich besser für Teile, die pulverbeschichtet oder eloxiert werden sollen?
Stickstoff sorgt im Allgemeinen für eine sauberere, oxidfreie Kante, insbesondere bei Aluminium. Sauerstoff hinterlässt auf Stahl eine Oxidschicht, die vor der Endbearbeitung möglicherweise entfernt werden muss. Die Wahl des Gases wirkt sich auf Geschwindigkeit und Kosten aus; überprüfen Sie dies daher anhand von Testteilen.
Wie sollte ich die Schnittqualität in einer Angebotsanfrage definieren?
Beziehen Sie sich auf die Qualitätsklassen gemäß ISO 9013, legen Sie Grenzwerte für Grate und Schlacke fest und kennzeichnen Sie die optischen Oberflächen in den Zeichnungen. Kombinieren Sie dies mit einer Musterfreigabe, damit sich beide Seiten vor Beginn der Serienfertigung über den Zustand der Kanten einigen.
Welche Sicherheitsmaßnahmen sind bei einem industriellen Laserschneider erforderlich?
Die Anforderungen hängen von der Schutzart der Maschine, der Laserklasse und den örtlichen Vorschriften ab. Zu erwarten sind verriegelbare Schutzvorrichtungen, ein Hauptschalter, Betriebsanweisungen, eine Absaugvorrichtung für Laserdämpfe sowie eine Schulung des Bedienpersonals. Fordern Sie vom Lieferanten die entsprechenden Unterlagen an und prüfen Sie die örtlichen Vorschriften.




Heißer Klick
Kontakt
Anmeldung
©Copyright [bogonglaser.com]. BOGONG Laser Maschine Lieferant Alle Rechte vorbehalten.