
Как лазерная резка с использованием волоконного лазера улучшает производство спортивного снаряжения
Практическое руководство по лазерной резке волоконным лазером при производстве спортивного инвентаря: подходящие материалы, резка труб и листов, типы отказов и детали запроса предложений.

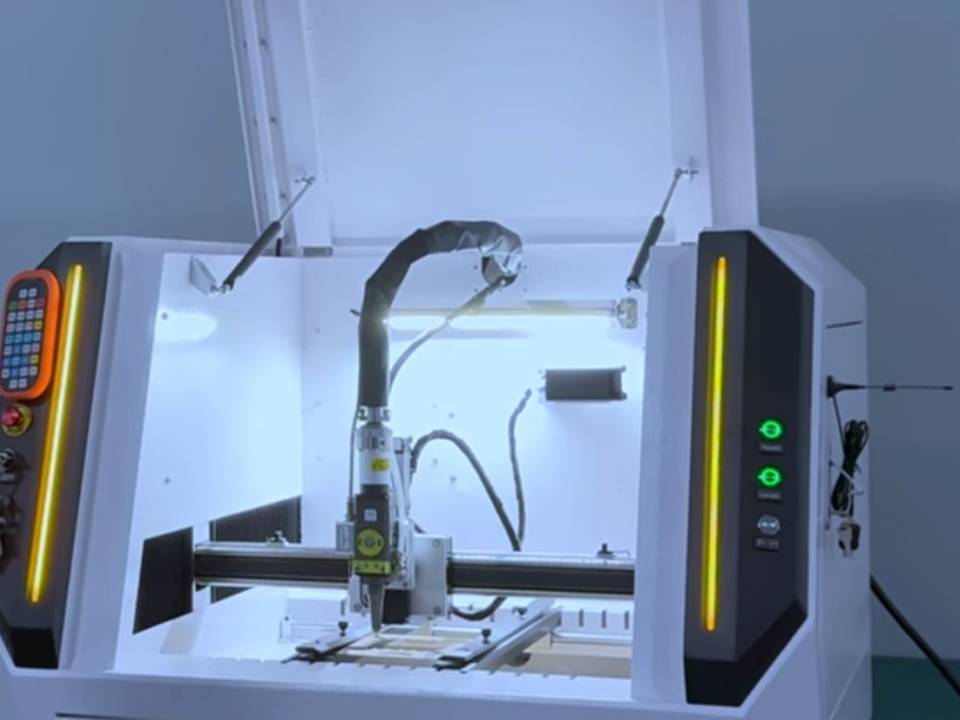
Резка волоконным лазером повышает эффективность производства спортивного снаряжения, когда изделие изготавливается из металла: трубчатые рамы, кронштейны, опорные пластины, фитинги из нержавеющей стали и алюминиевые детали. Станок режет эти детали непосредственно по файлам CAD, поэтому для внесения изменений в конструкцию не требуется изготовление новых штампов, расположение отверстий и пазов остается неизменным от партии к партии, а многие детали после резки уже практически готовы к сборке. Эта технология подходит не для всех видов спортивной продукции. Тканевые панели, пенопласт, кожа и многие композитные материалы обычно режутся другими методами. В этой статье объясняется, в каких случаях волоконно-лазерная резка приносит реальную пользу при производстве спортивного оборудования, а в каких — нет, а также что инженерные и закупочные подразделения должны определить перед покупкой станка или передачей резки деталей на аутсорсинг.
Какую роль играет лазерная резка с использованием волоконного лазера в производстве спортивного снаряжения?
Волоконная лазерная резка подходит для металлических деталей. Волоконный лазер излучает в диапазоне примерно 1,06 мкм — это длина волны, которая хорошо сочетается с металлами, в том числе с отражающими, такими как алюминий, медь и титан. CO₂-лазеры с длиной волны 10,6 мкм лучше подходят для обработки неметаллических материалов. Именно эта разница в длине волны в основном определяет критерии выбора оборудования в данной отрасли.
К типичным примерам спортивного и фитнес-оборудования относятся:
- Квадратные, круглые и прямоугольные трубы для стеллажей, скамеек, кардио-тренажеров, а также для оборудования ворот и спортивных площадок
- Кронштейн, усилительная планка, основание и монтажные пластины
- Фитинги из нержавеющей стали и детали, подверженные коррозии
- Алюминиевые пластины и профили, используемые в производстве аксессуаров для велоспорта, активного отдыха и водных видов спорта
- Перфорированные или с узором панели, таблички с надписями и металлические детали с логотипом
Это общие категории, которые не гарантируют, что конкретный изделие подходит для лазерной резки. Решающее значение для конечного результата по-прежнему имеют толщина стенок, объем и способ последующей обработки.
Чтобы получить более полное представление о том, как резка соотносится с разметкой, гравировкой, сваркой и очисткой, обзор применения лазерных станков группирует процессы по сценариям использования. Спортивные бренды, которые также используют кожаные рукоятки, пластиковые корпуса или деревянные детали, могут ознакомиться с Области применения станков для лазерной резки в зависимости от материала, в котором перечислены металлические и неметаллические материалы, с которыми работают режущие станки Bogong. Для более мягких материалов в качестве отправной точки обычно лучше использовать источник CO₂, а не волоконный источник.
Что на самом деле улучшает резка волоконным лазером?
Изменения в конструкции без использования твердого инструмента
В линейках спортивного оборудования часто представлено множество размеров, цветовых решений и модификаций по годам выпуска. При лазерной резке для изменения кронштейна или схемы расположения отверстий достаточно лишь изменить файл и обновить раскладку. Штамповка и вырубка могут быть быстрее в расчете на одну деталь при очень больших объемах производства, однако для каждой новой геометрии требуется изготовление инструментов, а время на их изготовление замедляет создание прототипов и выпуск небольших партий.
Компромисс заключается в экономике производственного цикла. Когда отдельная деталь выпускается очень большими и стабильными партиями, прогрессивная штамповка по-прежнему может превзойти лазерную резку по стоимости единицы продукции. Лазерная резка наиболее эффективна в промежуточном диапазоне: при большом количестве вариантов, умеренных размерах партий и частых конструктивных изменениях.
Точность труб и точность посадки деталей при сборке
Многие производители оборудования для фитнеса и спорта видят наиболее очевидные преимущества именно в производстве трубчатых рам. Лазерная резка труб позволяет за одну установку вырезать отверстия, пазы, выемки и скосы под углом, а конструкция с выступ-паз помогает деталям точно совмещаться друг с другом перед сваркой. Это позволяет упростить конструкцию зажимных приспособлений и сократить объем ручной разметки по сравнению с отдельными операциями по пилению, сверлению и опиливанию.
Внимательно проверьте тип оборудования. Плоскостольный волоконный лазер предназначен для обработки листового и пластинчатого материала. Для обработки труб, как правило, требуется специальный труборез или ротационная насадка. Уточните у поставщика, какие профили, диаметры, толщины стенок и максимальные длины труб поддерживает система, а также как организована загрузка и разгрузка.
Обработка кромок и финишная отделка
Спортивное снаряжение, как правило, окрашивается, покрывается порошковой краской, анодируется или подвергается гальванической обработке, поэтому состояние кромок имеет большое значение. В случае алюминия в качестве вспомогательного газа используется азот оставляет чистый край без оксидных отложений, который можно окрашивать, наносить порошковое покрытие или подвергать анодированию без дополнительной очистки от окалины. При кислородной резке стали на поверхности образуется оксидный слой, который, как правило, необходимо удалить перед финишной обработкой. В том же источнике указывается, что азот является стандартным выбором для лазерной резки алюминия.
Это приводит к компромиссу между затратами и качеством. Резка азотом, как правило, требует большего расхода газа и может проходить медленнее при обработке более толстой стали, однако она позволяет исключить последующий этап удаления заусенцев или окалины. Наиболее экономичные параметры резки не всегда обеспечивают получение самой дешевой готовой детали.
Использование материала и раскрой
Программное обеспечение для лазерной раскладки размещает множество деталей на одном листе и позволяет совместно использовать линии реза между соседними деталями. Повышение выхода готовой продукции зависит от геометрии деталей и используемого метода. Попросите поставщика провести анализ раскладки на основе ваших реальных файлов с чертежами деталей, а не довольствуйтесь общими заявлениями о процентном показателе.
Лазерная резка на волоконном лазере по сравнению с другими методами изготовления деталей спортивного снаряжения
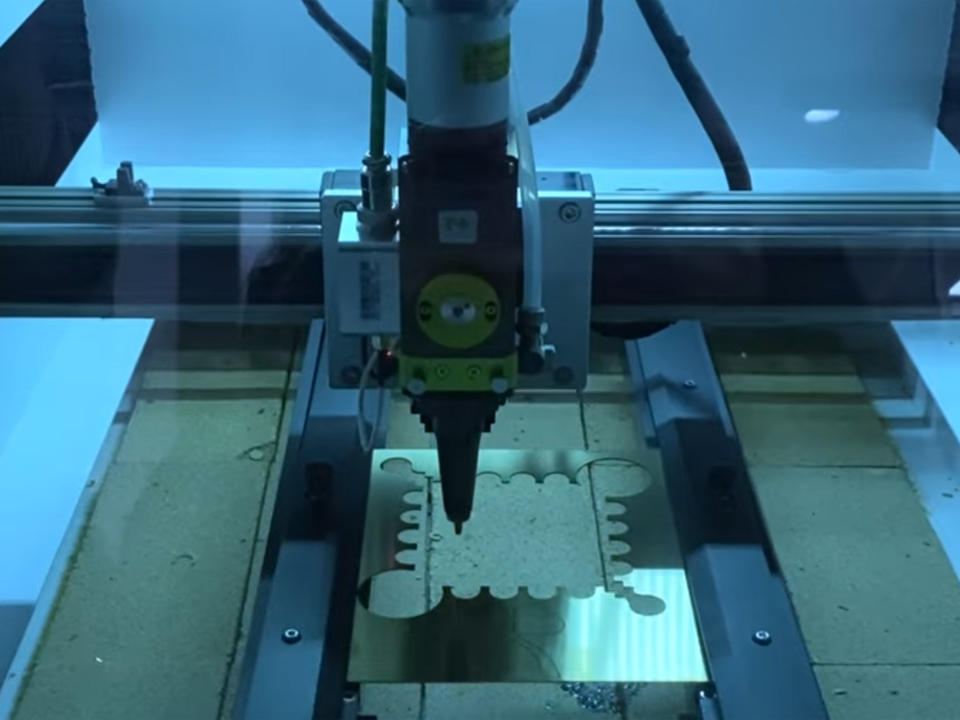
Приведенная ниже таблица представляет собой качественное сравнение. Она не содержит данных об измеренных показателях производительности. Фактические результаты зависят от материала, толщины, мощности оборудования, вспомогательного газа и геометрии детали.
| Метод | Наилучшим образом подходит для | Основные сильные стороны | Основные ограничения | Условие принятия решения |
|---|---|---|---|---|
| Плоскостной волоконный лазер | Кронштейны для листов и пластин, панели, пластины, перфорация | Возможность изменения конструкции без использования инструментов, точные контуры, широкий диапазон металлов | Не обрабатывает трубки без насадки; плохо подходит для ткани и поролона | Множество вариантов деталей и частые изменения |
| Трубчатый волоконный лазер | Трубчатые каркасы, стеллажи, скамейки | Просверливание отверстий, прорезание пазов и обрезка концов за одну установку; поддерживает сборку с помощью выступов и пазов | Машина предназначена для работы с трубами определённого типа; необходимо уделять внимание загрузке и прямолинейности труб | Изделия с большим количеством труб и сварными узлами |
| CO₂-лазер | Кожа, пластик, дерево, акрил, различные текстильные материалы | Сильное поглощение в неметаллах | Менее плотное прилегание к отражающим металлам | Рукоятки, текстильные изделия, неметаллические детали |
| Штамповка / прессование | Плоские или формованные детали, выпускаемые в очень больших объемах | Низкая себестоимость единицы продукции при производстве больших партий | Стоимость пресс-формы, сроки изготовления и ограниченная гибкость | Устойчивые детали больших размеров |
| Пиление, сверление и ручная вырезка пазов | Простые операции по резке труб, малые предприятия с низкими капиталовложениями | Низкая стоимость оборудования | Многочисленные настройки, больше трудозатрат, больше вариаций | Небольшое количество типов деталей, низкая степень сложности |
Когда повышение мощности лазера становится неверным приоритетом?
Распространено мнение, что покупателю следует приобретать оборудование с максимально возможной мощностью. В случае со спортивным оборудованием это предположение заслуживает тщательного анализа. Большая часть работ связана с обработкой тонкостенных труб и листового металла толщиной от тонкого до среднего. При выполнении таких работ качество луча, система перемещения, механизмы подачи труб и автоматизация загрузки зачастую ограничивают производительность в большей степени, чем максимальная мощность.
Рассмотрим наглядный пример, а не конкретный случай с клиентом. Производитель скамеек с порошковым покрытием режет трубы и кронштейны толщиной 3–6 мм четырёх различных ширин. Удвоение мощности лазера ускорило бы резку толстых материалов, которую он выполняет редко. Внедрение автоматической загрузки и оптимизация рабочего процесса раскладки повлияли бы на каждую смену. Правильный выбор инвестиций зависит от самого толстого из регулярно выполняемых заказов, ежедневного ассортимента деталей и маршрута последующей обработки, а не от номинальной мощности.
Более высокая мощность действительно имеет значение, если в объем работ входит резка более толстых листов, резка больших партий или резка нержавеющей стали и алюминия большей толщины. Принцип заключается в том, чтобы подобрать размер станка с учетом самого толстого из стандартных заготовок с добавлением разумного запаса, а затем проверить требования к автоматизации и обработке кромок.
Требования к материалам для деталей спортивного инвентаря
Используйте эту таблицу в качестве ориентира при принятии решений. Параметры зависят от конкретной машины и поставщика, поэтому рассматривайте последний столбец как контрольный список.
| Материал | Пригодность волоконного лазера | Учет затрат на электроэнергию и газ | Что необходимо уточнить у поставщика |
|---|---|---|---|
| Углеродистая сталь (каркасы, листы) | Сильная посадка | Обычно используется кислородная поддержка, но при этом остается слой оксида; в случае нанесения покрытия на кромку может быть указано использование азота или воздуха | Состояние кромок перед нанесением порошкового покрытия; окалина на отверстиях |
| Нержавеющая сталь (металлические детали, снаряжение для активного отдыха) | Сильная посадка | Азот широко используется для получения чистых краев с низким содержанием оксидов | Снятие заусенцев на более толстых участках; необходимость пассивации после резки |
| Алюминий (велоспорт, активный отдых, аксессуары) | Хорошая совместимость с источником волокон | Азот обеспечивает яркую кромку, подходящую для анодирования | Обработка отражательной способности; внешний вид анодированной поверхности на обрезанном крае |
| Титан (компоненты премиум-класса) | Возможно, более сложный | Контроль окисления имеет решающее значение; стратегия использования инертного газа может варьироваться | Пробные отрезы, допустимые отклонения по содержанию оксидов и опыт поставщика в области титана |
| Ткань, пенопласт, кожа, различные композитные материалы | Как правило, не тот инструмент | Чаще всего используются CO₂-лазер, режущий нож или гидроабразивная резка | Термическое повреждение, плавление кромок, выделение дыма и совместимость материалов |
В случае с титаном и композитными материалами покупателю следует настаивать на предоставлении образцов деталей. Общие рекомендации не могут заменить пробную резку с использованием именно вашего сплава, толщины и вида поверхности.
Что может пойти не так: типичные причины отказов
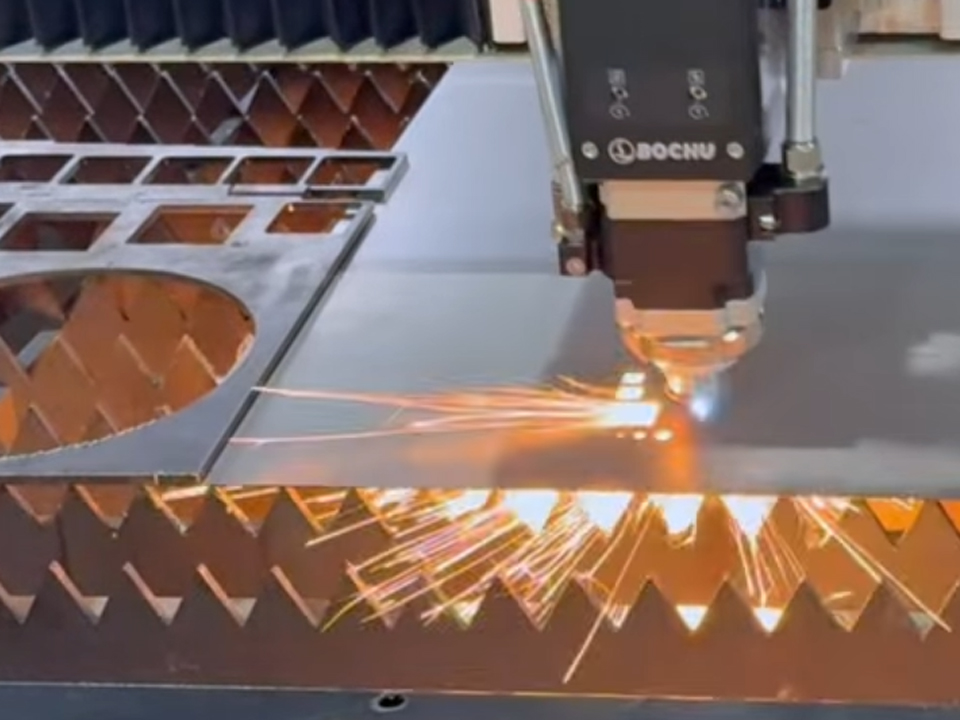
Резка волоконным лазером не является абсолютно безошибочным процессом. Эти проблемы чаще всего возникают при изготовлении деталей спортивного снаряжения:
- Окалины или заусенцы на отверстиях и пазах. Они влияют на крепежные элементы, втулки и толщину порошкового покрытия. Уточните, какой этап удаления заусенцев предусмотрен в предложенной цене.
- Оксидные кромки под покрытиями. Как отмечалось выше, края стальных изделий, обработанные кислородной резкой, могут повлиять на качество отделки, если их не очистить.
- Деформация тонкостенной трубы. Тепловая нагрузка и участки труб без опор могут привести к изменению геометрии, особенно в случае длинных труб. Проверьте прямолинейность и способы крепления.
- Следы от проколов на декоративных поверхностях. Если после сборки поверхность остается видимой, укажите, где могут располагаться точки входа и проходные отверстия.
- Коничность и шероховатость кромок толстой пластины. Определите критерии приемки, а не полагайтесь на понятие “хорошего качества”.”
Наиболее надежный способ определить критерии приемки — сослаться на стандарт. Стандарт ISO 9013 охватывает термическую резку, включая лазерную, и содержит геометрические технические условия на изделия и допуски на качество. На странице, посвящённой изданию 2002 года, указано, что данная версия снята с производства и что действующим стандартом является ISO 9013:2017. Указание соответствующего класса на чертеже имеет большую юридическую силу, чем использование прилагательного.
Маркировка, гравировка и сварка после резки
Резка — это один из этапов изготовления готового спортивного изделия. За ней часто следуют нанесение логотипа, серийных номеров и соединение мелких деталей, причем выбор подходящего оборудования зависит от материала.
- Логотипы и номера моделей: лазерные гравировальные станки наносить рисунки, цифры и текст на металл, дерево и пластик.
- Крупные рамы и стационарные узлы: a ручной портативный лазерный гравер позволяет наносить маркировку на металл и некоторые неметаллические материалы без перемещения заготовки на верстак, что удобно для нанесения маркировки, обеспечивающей отслеживаемость, на громоздкие детали.
- Пластмассы и термочувствительные компоненты: Богонгс УФ лазерная маркировочная машина На этой странице описывается длина волны 355 нм, которая короче, чем у волоконных лазеров (1064 нм), и позволяет осуществлять высококонтрастную маркировку с меньшим тепловым повреждением металлов и пластиков. Это делает данную технологию актуальной для полимерных корпусов, крышек датчиков и носимых аксессуаров.
- Награды, трофеи и сувенирная продукция мероприятий: этот 3D-лазерный гравер для гравировки на кристаллах описывается как создание узоров внутри кристалла и стекла. Эта технология больше подходит для изготовления наград для спортивных соревнований и памятных изделий, чем для деталей производственного оборудования.
- Небольшие прецизионные сварные швы: Богонгс напольная машина лазерной сварки и его Мини-лазерный сварочный аппарат Pro мощностью 200 Вт с CCD-датчиком отнесены к категории лазерных сварочных аппаратов для ювелирных изделий. Они подходят для работы с мелкими деталями, медалями и выполнения тонких ремонтных работ, но не для конструкционной сварки тяжелых трубчатых каркасов, для которой требуется другое оборудование.
Подбор подходящего оборудования для каждого процесса позволяет избежать ситуации, когда приобретается один инструмент в надежде, что он выполнит работу, предназначенную для другого.
Требования к безопасности при работе с лазерами и к условиям труда
Промышленные лазеры для резки, как правило, представляют собой системы высокой мощности, поэтому большое значение имеют конструкция защитного кожуха и порядок эксплуатации. Глава «Лазеры» в Техническом руководстве OSHA указывается, что лазеры и лазерные системы класса IV должны быть оснащены главным выключателем. Там же отмечается, что стандарт ANSI Z136.1 предписывает наличие стандартной эксплуатационной процедуры для лазеров класса IV, а также что материалы корпуса, подвергающиеся воздействию высокой интенсивности излучения, могут представлять опасность возгорания. Это ссылки на нормативные документы США. Требования, применимые к вашему объекту, зависят от страны и фактической конфигурации оборудования.
Запросите у поставщиков документацию по корпусам и системам блокировки, требования к извлечению металлов с покрытием или оцинкованных металлов, а также материалы по обучению операторов. Уточните требования к соответствию, действующие на вашем рынке, вместо того чтобы предполагать, что заявление о сертификации охватывает все конфигурации.
Как оценить поставщика лазерного оборудования
Ценность поставщика проявляется скорее в поддержке при внедрении, чем в цене по каталогу. Перед составлением короткого списка проверьте:
- Сделайте пробные пропилы на вашем материале. Предоставьте файлы с чертежами деталей, информацию о марке материала, толщине и схеме обработки. Затем проверьте состояние кромок, точность отверстий и наличие деформаций.
- Расходные материалы и сервисное обслуживание. Форсунки для очистки, защитные линзы и запасные части, а также удаленная и выездная техническая поддержка.
- Программное обеспечение и раскладка. Уточните форматы файлов, возможности программирования трубок и подготовку операторов.
- Документация. Запросите сертификат CE или другие соответствующие декларации, документы по электробезопасности и лазерной безопасности, а также точные условия гарантии.
- Опыт работы. На своей профиль компании, Компания Bogong позиционирует себя как производитель оборудования для резки, сварки и маркировки, базирующийся в Цзинане, с клиентами в более чем 180 странах. Рассматривайте эту информацию как заявление самого поставщика и проверьте рекомендации, относящиеся к вашей отрасли, как вы это делаете в случае с любым другим поставщиком.
Покупатели, которые все еще сравнивают различные категории оборудования, могут ознакомиться с полным ассортимент лазерной продукции прежде чем сузить круг требований. Блог «Богонг» содержит дополнительные статьи о резке, сварке и очистке.
Что следует указать покупателям перед тем, как запросить ценовое предложение?
Чётко сформулированный запрос предложений позволяет избежать многократных уточнений. Независимо от того, приобретаете ли вы оборудование или заказываете изготовление деталей на внешнем подряде, подготовьте следующее:
| Пункт запроса предложений | Почему это важно |
|---|---|
| Марка материала и диапазон толщины | Определяет достижимую скорость, объем газа для подпомагивания и требуемую мощность источника |
| Тип детали: лист, пластина или труба (профиль, диаметр, толщина стенки, длина) | Определяет, какая система необходима: плоскостная, трубчатая или комбинированная |
| Типичные и пиковые суточные объемы | Влияет на автоматизацию, стратегию размещения деталей и экономическую эффективность лазерной резки по сравнению с штамповкой |
| Вид отделки (порошковое покрытие, анодирование, гальваника, без покрытия) | Влияет на выбор газа и требования к удалению заусенцев |
| Требования к кромкам и допускам | Ссылка на класс по стандарту ISO 9013 позволяет избежать неопределённых критериев приёмки |
| Декоративные поверхности | Контрольные точки проколов и вводов |
| Требования к маркировке и отслеживаемости | Определяет, будет ли после резки нанесена гравировка или маркировка |
| Доставка, монтаж и обучение | Влияет на время запуска и общую стоимость с учетом доставки |
| Рынок безопасности и соблюдения нормативных требований | Определяет требования к корпусу, документации и сертификации |
Отправьте эту информацию, а также чертежи или файлы с образцами через Страница контактов Bogong Таким образом, инженер по применению сможет дать ответ с учетом конкретных деталей, а не на основе общих технических характеристик.
Часто задаваемые вопросы
Подходит ли лазерная резка на волоконном лазере для всех материалов, из которых изготавливается спортивное снаряжение?
Нет. Он подходит для таких металлов, как углеродистая сталь, нержавеющая сталь и алюминий. Для текстиля, пенопласта, кожи и многих композитных материалов обычно требуется резка CO₂-лазером, ножом или водоструйная резка. Перед выбором оборудования уточните список материалов и проведите пробную резку.
Что лучше выбрать производителям спортивного снаряжения: лазерную резку волоконным лазером или лазером на углекислом газе?
Выбирайте по материалу. Волоконные лазеры подходят для обработки металлических труб, кронштейнов и листов. CO₂-лазеры подходят для неметаллических материалов, таких как кожа, пластик и дерево. Производителю, выпускающему как металлические каркасы, так и мягкие компоненты, могут потребоваться обе технологии или услуги внешнего подрядчика.
Может ли волоконный лазерный резак обрабатывать трубы для фитнес-оборудования?
Только в том случае, если система настроена для обработки труб. Станки с плоской рабочей поверхностью предназначены для резки листов и пластин. Для обработки труб, как правило, требуется специальный трубный лазерный станок или ротационное устройство. При запросе коммерческого предложения укажите профиль трубы, диаметр, толщину стенки и длину.
Может ли лазерная резка заменить штамповку при производстве спортивных деталей в больших объемах?
Не всегда. Лазерная резка обеспечивает гибкость и не требует изготовления сложных штампов, что подходит для производства различных вариантов продукции и умеренных партий. При очень больших и стабильных объемах производства штамповка или перфорация могут обеспечить более низкую себестоимость единицы продукции. Сравните оба метода, исходя из ваших фактических объемов производства.
Какой вспомогательный газ лучше использовать для деталей, которые будут подвергаться порошковой окраске или анодированию?
Азот, как правило, обеспечивает более чистую кромку без оксидных наслоений, особенно на алюминии. Кислород при обработке стали оставляет оксидный слой, который, возможно, потребуется удалить перед финишной обработкой. Выбор газа влияет на скорость и стоимость, поэтому его следует подтвердить с помощью пробных деталей.
Как следует определить качество резки в запросе предложений?
Следует руководствоваться классами качества, указанными в стандарте ISO 9013, установить предельные значения для заусенцев и окалины, а также обозначить на чертежах поверхности, подлежащие косметической обработке. Эти требования следует согласовать с утверждением образцов, чтобы обе стороны пришли к единому мнению относительно состояния кромок до начала серийного производства.
Какие меры безопасности необходимо соблюдать при работе с промышленным лазерным резаком?
Требования зависят от типа корпуса оборудования, класса лазера и местных нормативных требований. Необходимо предусмотреть защитные ограждения с блокировкой, главный выключатель, рабочие инструкции, систему удаления дыма и обучение операторов. Запросите документацию у поставщика и проверьте местные нормативные требования.




Горячий клик
Свяжитесь с нами
Приложение
©Copyright [bogonglaser.com]. Поставщик лазерного оборудования BOGONG Все права защищены.