
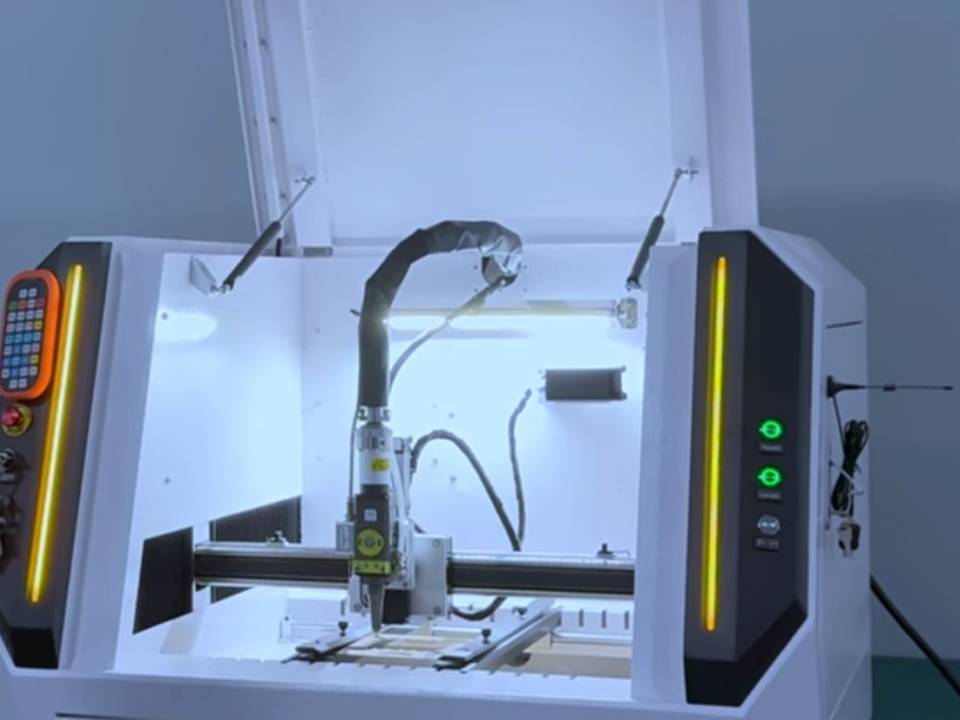
Fiber Lazer Kesim, Spor Ekipmanlarının Üretimini Nasıl İyileştirir?
Spor ekipmanı imalatında fiber lazer kesim için pratik bir kılavuz: uygun malzemeler, boru ve sac kesimi, arıza türleri ve teklif talebi ayrıntıları.

Fiber lazer kesim, ürünün metalden üretildiği durumlarda spor ekipmanlarının üretimini iyileştirir: boru şeklindeki çerçeveler, braketler, taban plakaları, paslanmaz bağlantı parçaları ve alüminyum bileşenler. Makine bu parçaları doğrudan CAD dosyalarından keser; bu sayede tasarım değişiklikleri için yeni kalıp gerekmez, delik ve yarık konumları partiler arasında tutarlı kalır ve birçok parça kesim aşamasından çıktıktan sonra montaja hazır hale gelir. Bu teknoloji her spor ürününe uygun değildir. Kumaş paneller, köpük, deri ve birçok kompozit malzeme genellikle başka yöntemlerle kesilir. Bu makale, fiber lazer kesimin spor ekipmanı üretiminde nerede gerçek bir değer kattığını, nerede katmadığını ve mühendislik ile tedarik ekiplerinin bir makine satın almadan veya kesim işlerini dış kaynaklara yaptırmadan önce neleri belirlemeleri gerektiğini açıklamaktadır.
Fiber lazer kesim, spor malzemeleri üretiminde hangi aşamada kullanılır?
Fiber lazer kesim, metal parçalar için uygundur. Bir fiber lazer, yaklaşık 1,06 µm dalga boyunda ışın yayar; bu dalga boyu alüminyum, bakır ve titanyum gibi yansıtıcı metaller de dahil olmak üzere metallerle iyi uyum sağlar. 10,6 µm dalga boyundaki CO₂ lazerler, metal olmayan malzemelerle daha uyumludur. Bu dalga boyu farkı, bu sektördeki makine seçiminde belirleyici faktörlerin çoğunu oluşturmaktadır.
Spor ve fitness ekipmanları alanında tipik örnekler şunlardır:
- Raflar, antrenman bankları, kardiyo aletleri ve spor sahası donanımı için kare, yuvarlak ve dikdörtgen borular
- Konsol, köşebent, taban ve montaj plakaları
- Paslanmaz çelik bağlantı parçaları ve korozyona maruz kalan donanım parçaları
- Bisiklet, açık hava ve su sporları aksesuarlarında kullanılan alüminyum levhalar ve profiller
- Delikli veya desenli paneller, isim levhaları ve markalı metal parçalar
Bunlar genel kategorilerdir; belirli bir ürünün lazer kesime uygun olacağına dair bir garanti değildir. Sonucu belirleyen faktörler yine duvar kalınlığı, hacim ve son işlem yöntemidir.
Kesme işleminin işaretleme, oyma, kaynak ve temizleme ile nasıl bir ilişki içinde olduğuna dair daha geniş bir bakış açısı için, lazer makinesi uygulamalarına genel bakış işlemleri kullanım senaryolarına göre gruplandırır. Deri tutamaklar, plastik gövdeler veya ahşap bileşenlerle de çalışan spor markaları, aşağıdakileri inceleyebilir: Malzemeye göre lazer kesim makinesi uygulamaları, Bogong’un kesme makinelerinin işleyebildiği metal ve metal olmayan malzemeleri listeleyen bir kaynaktır. Bu tür daha yumuşak malzemeler için, fiber kaynağa kıyasla genellikle CO₂ kaynağı daha uygun bir başlangıç noktasıdır.
Fiber lazer kesim aslında neyi iyileştirir?
Sabit kalıplara gerek kalmadan tasarım değişiklikleri
Spor ekipmanları serilerinde genellikle çok sayıda beden, renk seçeneği ve model yılı güncellemesi bulunur. Lazer kesim yöntemiyle, bir braketin güncellenmesi veya yeni bir delik düzeni, sadece bir dosya değişikliği ve yuvalama düzeninin güncellenmesi ile gerçekleştirilebilir. Çok yüksek üretim hacimlerinde parça başına delme ve damgalama işlemleri daha hızlı olabilir, ancak her yeni geometri için kalıp hazırlığı gerekir ve kalıp hazırlık süresi prototip üretimini ve küçük parti üretimlerini yavaşlatır.
Buradaki dengeleme unsuru, üretim döngüsü ekonomisidir. Tek bir parça çok büyük ve sabit miktarlarda üretildiğinde, aşamalı kalıp, parça başına maliyet açısından lazer kesimi yine de geride bırakabilir. Lazer kesim, orta düzeyde en güçlü performansını gösterir: çok sayıda varyant, orta büyüklükte parti boyutları ve sık mühendislik değişiklikleri.
Tüp hassasiyeti ve montaj uyumu
Birçok spor ve fitness üreticisi, boru çerçevelerinde en belirgin kazancı görmektedir. Bir boru lazeri, tek bir kurulumda delikler, yarıklar, çentikler ve gönyeli uçlar kesebilir; ayrıca tırnak ve yarık özellikleri, parçaların kaynak öncesinde birbirlerine oturmasına yardımcı olabilir. Bu, testereyle kesme, delme ve törpüleme işlemlerinin ayrı ayrı gerçekleştirilmesine kıyasla, sabitleme sistemlerinin karmaşıklığını ve manuel işaretleme ihtiyacını azaltabilir.
Makine tipini dikkatlice kontrol edin. Düz yataklı fiber lazer, sac ve levhaları işler. Boru kesimi için genellikle özel bir boru kesici veya döner bir ek parça gerekir. Tedarikçiye, sistemin hangi boru profillerini, çaplarını, duvar kalınlıklarını ve maksimum boru uzunluklarını işleyebildiğini ve yükleme ile boşaltma işlemlerinin nasıl gerçekleştirildiğini sorun.
Kenar işleme ve son işlem
Spor ekipmanları genellikle boyanır, toz boya ile kaplanır, eloksal işlemine tabi tutulur veya kaplanır; bu nedenle kenarların durumu önemlidir. Alüminyum için, azot destek gazı boya, toz boya veya eloksal işlemlerine ekstra kireç giderme gerektirmeden uygulanabilen, parlak ve oksit içermeyen bir kenar bırakır. Çeliğin oksijen destekli kesimi, genellikle son işlemden önce giderilmesi gereken bir oksit tabakası bırakır. Aynı kaynak, lazerle kesilen alüminyum için standart seçimin azot olduğunu belirtmektedir.
Bu durum bir maliyet dengesi yaratır. Azotla kesim genellikle daha fazla gaz tüketir ve daha kalın çeliklerde daha yavaş ilerleyebilir, ancak sonraki aşamalarda çapak alma veya kireç giderme adımlarını ortadan kaldırabilir. En ucuz kesim parametreleri, her zaman en ucuz bitmiş parçayı sağlamaz.
Malzeme kullanımı ve yerleştirme
Lazer yerleştirme yazılımı, tek bir levha üzerine çok sayıda parça yerleştirir ve komşu parçalar arasında kesim çizgilerini paylaşabilir. Verim artışı, parça geometrisine ve mevcut yönteme bağlıdır. Genel bir yüzde iddiasını kabul etmek yerine, tedarikçiden gerçek parça dosyalarınız üzerinde bir yerleştirme çalışması yapmasını isteyin.
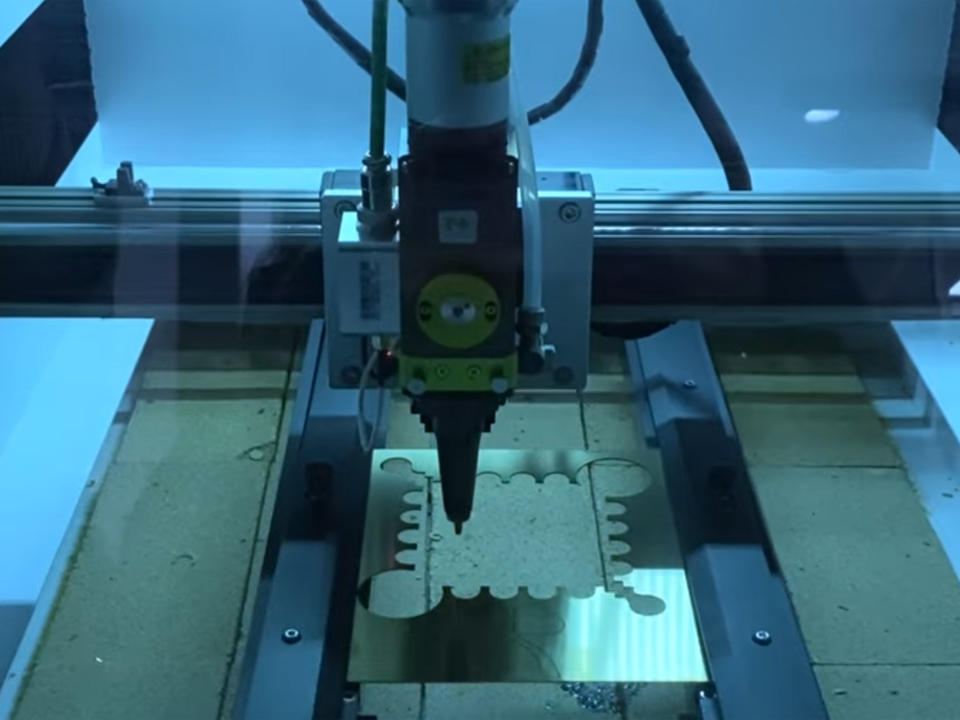
Spor Ekipmanı Parçalarında Fiber Lazer Kesim ile Diğer Yöntemlerin Karşılaştırılması
Aşağıdaki tablo nitel bir karşılaştırmadır. Tablo, ölçülmüş performans verileri içermemektedir. Gerçek sonuçlar, malzemeye, kalınlığa, makine gücüne, yardımcı gaza ve parça geometrisine bağlıdır.
| Yöntem | En uygun olduğu durumlar | Başlıca güçlü yönler | Temel sınırlar | Karar tetikleyicisi |
|---|---|---|---|---|
| Düz yataklı fiber lazer | Sac ve levha destekleri, paneller, levhalar, delikler | Alet gerektirmeyen tasarım değişiklikleri, ince konturlar, geniş metal yelpazesi | Ek parçası olmayan boruları işleyemez; kumaş ve süngerle uyumu zayıftır | Çok sayıda parça çeşidi ve sık sık yapılan revizyonlar |
| Tüp fiber lazer | Boru çerçeveler, raflar, banklar | Tek kurulumda delikler, yarıklar ve kesik uçlar; tırnak ve yarık montajını destekler | Makine, tüp türüne özeldir; yükleme ve tüpün düzlüğüne dikkat edilmesi gerekir | Kaynaklı montaj parçaları içeren, boru ağırlıklı ürünler |
| CO2 lazer | Deri, plastik, ahşap, akrilik, çeşitli tekstil ürünleri | Metal olmayan maddelerde güçlü emilim | Yansıtıcı metaller için daha zayıf uyum | Tutamaklar, tekstil ürünleri, metal olmayan bileşenler |
| Delme / damgalama | Çok yüksek hacimli düz veya şekillendirilmiş parçalar | Büyük ölçekte parça başına düşük maliyet | Kalıp maliyeti, teslim süresi ve sınırlı esneklik | Sağlam, büyük hacimli parçalar |
| Testere, matkap ve elle çentik açma | Basit boru kesimleri, düşük yatırımlı atölyeler | Düşük ekipman maliyeti | Çok sayıda kurulum, daha fazla iş gücü, daha fazla çeşitlilik | Az sayıda parça türü, düşük karmaşıklık |
Daha Yüksek Lazer Gücü Ne Zaman Yanlış Bir Öncelik Haline Gelir?
Yaygın bir kanı, alıcının mevcut en yüksek watt değerine sahip ürünü satın alması gerektiğidir. Spor ekipmanları söz konusu olduğunda ise bu kanı, daha yakından incelenmeyi hak etmektedir. İşlerin büyük bir kısmı ince cidarlı borular ve ince ila orta kalınlıktaki saclardan oluşmaktadır. Bu tür işlerde, ışın kalitesi, hareket sistemi, boru taşıma ve yükleme otomasyonu, genellikle maksimum güçten daha fazla üretim kapasitesini sınırlamaktadır.
Bir müşteri örneği değil, açıklayıcı bir senaryoyu ele alalım. Toz boyalı tezgah üreten bir firma, boru ve 3–6 mm’lik braketleri dört farklı genişlikte kesmektedir. Lazer gücünü iki katına çıkarmak, nadiren yapılan kalın kesimleri hızlandıracaktır. Otomatik yükleme ve daha iyi bir yerleştirme iş akışının eklenmesi ise her vardiyayı etkileyecektir. Doğru yatırım, manşetlerdeki güç rakamlarına değil, en kalın rutin işlere, günlük parça çeşitliliğine ve son işlem sürecine bağlıdır.
İş yükü daha kalın saclar, yüksek hacimli kesim veya daha kalın paslanmaz çelik ve alüminyum içeriyorsa, daha yüksek güç önem kazanır. Buradaki temel ilke, makineyi en kalın standart iş parçasına uygun boyutlandırıp buna makul bir pay ekledikten sonra, otomasyon ve kenar işleme gereksinimlerini kontrol etmektir.
Spor Ekipman Parçaları İçin Malzeme Hususları
Bu tabloyu bir karar verme çerçevesi olarak kullanın. Parametreler makineye ve tedarikçiye göre değişiklik gösterir; bu nedenle son sütunu bir kontrol listesi olarak değerlendirin.
| Malzeme | Fiber lazerin uygunluğu | Kenar ve gaz hususu | Tedarikçiyle neleri doğrulamak gerekir |
|---|---|---|---|
| Karbon çeliği (çerçeveler, levhalar) | Güçlü uyum | Oksijen destekli işlem yaygın olarak kullanılır ancak bir oksit tabakası bırakır; kenarın kaplanacağı durumlarda azot veya hava belirtilebilir | Toz boyama öncesi kenar durumu; deliklerdeki cüruf |
| Paslanmaz çelik (donanım, açık hava ekipmanları) | Güçlü uyum | Azot, genellikle temiz ve oksit içeriği düşük kenarlar elde etmek için kullanılır | Daha kalın kesitlerde çapak seviyesi; kesim sonrası pasivasyon gereksinimleri |
| Alüminyum (bisiklet, açık hava etkinlikleri, aksesuarlar) | Bir lif kaynağıyla iyi uyum sağlar | Azot, eloksal işlemine uygun parlak bir kenar sağlar | Yansıtıcılık kontrolü; kesim kenarındaki eloksal görünümü |
| Titanyum (üst sınıf bileşenler) | Mümkün, daha zorlu | Oksidasyon kontrolü hayati önem taşır; inert gaz stratejisi duruma göre değişir | Deneme kesimleri, oksit toleransı ve tedarikçinin titanyum konusundaki deneyimi |
| Kumaş, sünger, deri, çeşitli kompozit malzemeler | Genellikle yanlış alet | CO₂ lazer, bıçak veya su jeti daha yaygın olarak kullanılmaktadır | Isı hasarı, kenar erimesi, dumanlar ve malzeme uyumluluğu |
Alıcıların özellikle titanyum ve kompozit malzemelerde numune parçalar talep etmesi gerekir. Genel tavsiyeler, kendi alaşımınız, kalınlığınız ve yüzey işlenişinizle yapılacak bir deneme kesiminin yerini tutamaz.
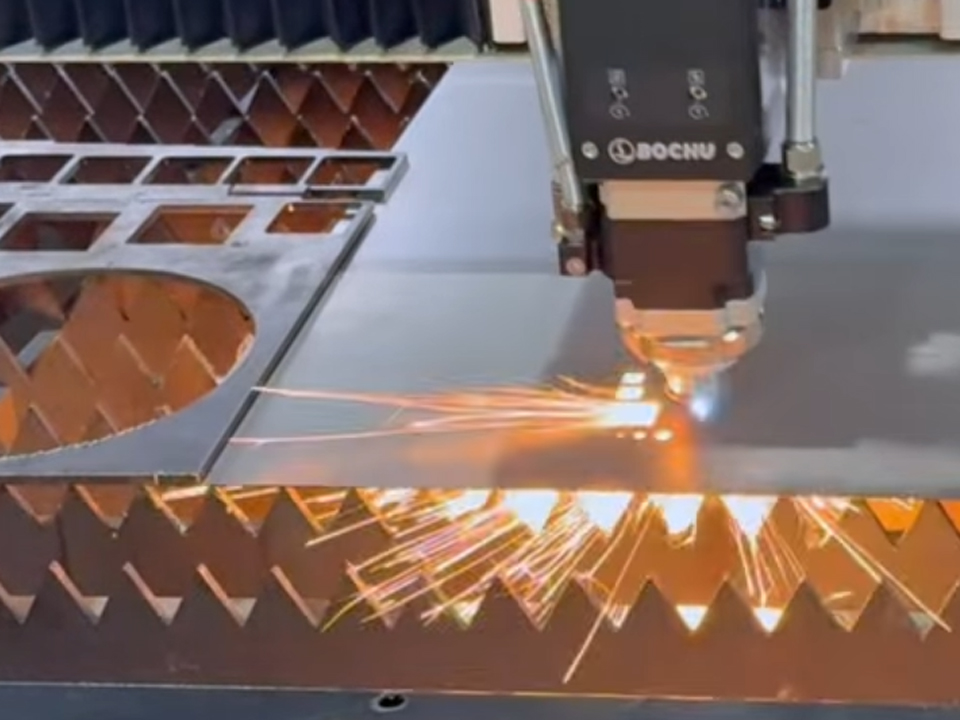
Neler Ters Gidebilir: Yaygın Arıza Türleri
Fiber lazer kesim, kusursuz bir işlem değildir. Bu sorunlar en çok spor ekipmanı parçalarını etkiler:
- Deliklerde ve yarıklar üzerinde cüruf veya çapaklar. Bunlar, bağlantı elemanlarını, burçları ve toz boya kalınlığını etkiler. Teklif edilen fiyatın hangi çapak alma aşamasını içerdiğini sorun.
- Kaplamaların altındaki oksit kenarları. Yukarıda da belirtildiği gibi, çelik üzerindeki oksijen kesim kenarları temizlenmezse son işlem sürecini etkileyebilir.
- İnce cidarlı borularda şekil bozulması. Isı girişi ve desteklenmemiş boru bölümleri, özellikle uzun borularda geometriyi bozabilir. Düzlüğü ve destekleme yöntemlerini kontrol edin.
- Kozmetik yüzeylerde delik izleri. Montajdan sonra bir yüzey görünür durumda kalacaksa, giriş ve delme noktalarının nerede yer alabileceğini belirtin.
- Kalın sacda koniklik ve kenar pürüzlülüğü. “İyi kalite” kavramına güvenmek yerine kabul kriterlerini belirleyin.”
Kabul edilebilirliği tanımlamanın en güvenilir yolu, bir standarda atıfta bulunmaktır. ISO 9013 standardı, lazer kesimleri de dahil olmak üzere termal kesimleri, geometrik ürün özellikleri ve kalite toleransları ile kapsar. 2002 baskısına ait sayfada, bu sürümün yürürlükten kaldırıldığı ve ISO 9013:2017’nin güncel sürüm olduğu belirtilmektedir. Çizimde geçerli sınıfa atıfta bulunmak, bir sıfat kullanmaktan daha kesin bir yöntemdir.
Kesim Sonrası İşaretleme, Kazıma ve Kaynak
Kesme işlemi, bitmiş bir spor ürününün üretim aşamalarından biridir. Bunu genellikle markalama, seri numarası basma ve küçük parçaların birleştirilmesi izler; kullanılacak ekipman ise malzemeye göre değişiklik gösterir.
- Logolar ve model numaraları: lazer kazıma makineleri metal, ahşap ve plastik üzerine desenler, rakamlar ve metinler kazıyın.
- Büyük çerçeveler ve sabit montaj grupları: a el tipi taşınabilir lazer kazıma makinesi İş parçasını bir tezgaha taşımadan metal ve bazı ametalleri işaretleyebilir; bu da hacimli parçalar üzerinde izlenebilirlik işaretlerinin konulmasına uygundur.
- Plastikler ve ısıya duyarlı bileşenler: Bogong'un UV lazer markalama makinesi Bu sayfada, metal ve plastiklerde daha az ısı hasarı ile yüksek kontrastlı işaretleme için, fiber lazerlerin 1064 nm dalga boyundan daha kısa olan 355 nm dalga boyu açıklanmaktadır. Bu özellik, polimer gövdeler, sensör kapakları ve giyilebilir aksesuarlar için bu teknolojiyi uygun hale getirmektedir.
- Ödüller, kupalar ve etkinlik hediyelikleri: ve 3D kristal lazer kazıma makinesi Kristal ve camın içinde desenler oluşturduğu belirtilmektedir. Bu özellik, üretim ekipmanı parçalarından ziyade spor etkinlikleri ödülleri ve hatıra ürünlerine daha uygundur.
- Küçük hassas kaynaklar: Bogong'un zemin tipi lazer kaynak makinesi ve onun CCD'li 200 W Pro mini lazer kaynak makinesi mücevher lazer kaynak makinesi kategorisinde yer almaktadır. Bu makineler, küçük parçalar, madalyalar ve ince onarımlar için uygundur; ancak farklı ekipman gerektiren ağır boru çerçevelerin yapısal kaynağı için uygun değildir.
Her bir işlemi doğru makineye eşleştirmek, bir aleti satın alıp onun başka bir aletin işini yapmasını beklemekten kaçınmayı sağlar.
Lazer Güvenliği ve İşyeri Gereklilikleri
Endüstriyel kesim lazerleri genellikle yüksek güçlü sistemlerdir; bu nedenle muhafaza tasarımı ve çalışma prosedürleri önemlidir. Bu OSHA Teknik El Kitabı’nın lazerlerle ilgili bölümü Sınıf IV lazerlerin ve lazer sistemlerinin bir ana şalter kontrolüne ihtiyaç duyduğunu belirtir. Ayrıca, ANSI Z136.1 standardının Sınıf IV lazerler için standart bir çalışma prosedürü gerektirdiğini ve yüksek ışınım yoğunluğuna maruz kalan muhafaza malzemelerinin yangın tehlikesi oluşturabileceğini belirtir. Bunlar ABD kaynaklı referanslardır. Tesisiniz için geçerli gereklilikler, ülkeye ve makinenin fiili konfigürasyonuna bağlıdır.
Tedarikçilerden muhafaza ve emniyet kilidi belgelerini, kaplamalı veya galvanizli metaller için çıkarma gerekliliklerini ve operatör eğitimini isteyin. Bir sertifikasyon beyanının her konfigürasyonu kapsadığını varsaymak yerine, pazarınız için geçerli uygunluk gerekliliklerini teyit edin.
Bir Lazer Ekipmanı Tedarikçisini Nasıl Değerlendirilir?
Bir tedarikçinin değeri, katalog fiyatından çok uygulama desteğinde ortaya çıkar. Aday listesini oluşturmadan önce şunları kontrol edin:
- Malzemeniz üzerinde deneme kesimleri yapın. Gerçek parça dosyalarını, malzeme sınıfını, kalınlığı ve işleme rotasını sağlayın. Ardından kenar durumunu, delik hassasiyetini ve çarpıklığı kontrol edin.
- Sarf malzemeleri ve servis. Clarify nozulları, koruyucu lensler ve yedek parçaların yanı sıra uzaktan ve yerinde destek hizmetleri.
- Yazılım ve yuvalama. Dosya formatlarını, tüp programlama özelliğini ve operatör eğitimini doğrulayın.
- Belgeler. CE beyanı veya diğer ilgili beyanları, elektrik ve lazer güvenliği belgelerini ve garanti şartlarının tam metnini talep edin.
- Başarı geçmişi. Kendi şirket profili, Bogong, kendisini Jinan merkezli bir kesme, kaynak ve markalama makineleri üreticisi olarak tanımlamakta ve 180'den fazla ülkede müşterileri olduğunu belirtmektedir. Bunu şirketin kendi beyanı olarak değerlendirin ve herhangi bir tedarikçide olduğu gibi, sektörünüzle ilgili referansları doğrulayın.
Hâlâ makine kategorilerini karşılaştıran alıcılar, tüm ürün yelpazesine göz atabilirler lazer ürün yelpazesi özellikleri daraltmadan önce. Şu Bogong blogu kesme, kaynak ve temizlikle ilgili başka makaleler de içermektedir.
Alıcılar, fiyat teklifi talep etmeden önce neleri belirtmelidir?
Doğru hazırlanmış bir teklif talebi, defalarca açıklama yapma ihtiyacını ortadan kaldırır. İster bir makine satın alıyor olun, ister kesilmiş parçaların üretimini dış kaynaklara yaptırıyor olun, aşağıdakileri hazırlayın:
| Teklif Talebi kalemi | Neden önemli |
|---|---|
| Malzeme sınıfı ve kalınlık aralığı | Ulaşılabilir hızı, destek gazını ve gerekli kaynak gücünü belirler |
| Parça türü: sac, levha veya boru (profil, çap, duvar kalınlığı, uzunluk) | Düz yataklı, tüp veya kombine bir sistemin gerekli olup olmadığına karar verir |
| Tipik ve en yüksek günlük hacimler | Otomasyonu, yerleştirme stratejisini ve lazer ile presleme arasındaki maliyet karşılaştırmasını etkiler |
| Yüzey işleme yöntemleri (toz boya, eloksal, kaplama, işlenmemiş) | Gaz seçimini ve çapak alma gereksinimlerini etkiler |
| Kenar ve tolerans gereklilikleri | ISO 9013 sınıfına atıfta bulunmak, belirsiz kabul kriterlerini önler |
| Dekoratif yüzeyler | Kontroller, delme ve giriş noktalarını belirler |
| İşaretleme ve izlenebilirlik gereksinimleri | Kesimden sonra oyma veya işaretleme yapılacağını belirler |
| Teslimat, kurulum ve eğitim | Başlatma süresini ve toplam teslimat maliyetini etkiler |
| Güvenlik ve mevzuata uygunluk pazarı | Muhafaza, dokümantasyon ve sertifikasyon gereksinimlerini belirler |
Bu bilgileri, çizimleri veya örnek dosyaları da ekleyerek şu yolla gönderin: Bogong iletişim sayfası Böylece bir uygulama mühendisi, genel bir teknik şartname yerine sizin gerçek parçalarınıza göre yanıt verebilir.
Sıkça Sorulan Sorular
Fiber lazer kesim, tüm spor ekipmanı malzemeleri için uygun mudur?
Hayır. Karbon çeliği, paslanmaz çelik ve alüminyum gibi metaller için uygundur. Tekstil, köpük, deri ve birçok kompozit malzeme için genellikle CO₂ lazer, bıçak veya su jeti kesimi gerekir. Ekipman seçimi yapmadan önce malzeme listesini teyit edin ve örnek kesimler yapın.
Spor malzemeleri üreticileri fiber mi yoksa CO₂ lazer kesim mi tercih etmelidir?
Malzemeye göre seçim yapın. Fiber lazerler metal borular, braketler ve levhalar için uygundur. CO₂ lazerler ise deri, plastik ve ahşap gibi metal olmayan malzemeler için uygundur. Hem metal çerçeveler hem de yumuşak bileşenler üreten bir üreticinin her iki teknolojiye de ihtiyacı olabilir ya da bu iş için dış kaynaklı bir ortağa ihtiyaç duyabilir.
Bir fiber lazer kesici, spor aletleri için boruları işleyebilir mi?
Ancak sistem boru kesimi için yapılandırılmışsa. Düz yataklı makineler levha ve plaka keser. Boru kesimi için genellikle özel bir boru lazeri veya döner cihaz gerekir. Fiyat teklifi talep ederken boru profilini, çapını, duvar kalınlığını ve uzunluğunu belirtiniz.
Yüksek hacimli spor parçaları üretiminde lazer kesim, kalıpla şekillendirme yönteminin yerini alıyor mu?
Her zaman değil. Lazer kesim, esneklik sunar ve sabit kalıplara gerek kalmaz; bu da birçok farklı model ve orta ölçekli üretim partileri için uygundur. Çok büyük ve sabit üretim hacimleri söz konusu olduğunda, presleme veya delme kalıpları parça başına daha düşük maliyet sağlayabilir. Her iki yöntemi de gerçek üretim miktarlarınızı kullanarak karşılaştırın.
Toz boya kaplanacak veya eloksal işlemine tabi tutulacak parçalar için hangi yardımcı gaz daha uygundur?
Azot, özellikle alüminyumda genellikle daha temiz ve oksit içermeyen bir kenar sağlar. Çelikte oksijen, son işlemden önce giderilmesi gerekebilecek bir oksit tabakası bırakır. Gaz seçimi hızı ve maliyeti etkiler; bu nedenle test parçalarıyla bunu doğrulayın.
Bir teklif talebinde kesim kalitesini nasıl tanımlamalıyım?
ISO 9013 kalite sınıflarını referans alın, çapak ve cüruf sınırlarını belirtin ve çizimlerde kozmetik yüzeyleri işaretleyin. Bunları numune onayıyla birleştirin; böylece seri üretime geçmeden önce her iki taraf da kenar durumu konusunda mutabık kalsın.
Endüstriyel bir lazer kesici için hangi güvenlik önlemleri gereklidir?
Gereklilikler, makinenin muhafazasına, lazer sınıfına ve yerel yönetmeliklere bağlıdır. Kilitli koruma sistemleri, ana şalter, çalışma prosedürleri, duman emme sistemi ve operatör eğitiminin sağlanması beklenir. Tedarikçiden ilgili belgeleri isteyin ve yerel yükümlülükleri doğrulayın.




Sıcak Tıklama
Bize Ulaşın
Uygulama
©Telif Hakkı [bogonglaser.com]. BOGONG Lazer Makine Tedarikçisi Tüm Hakları Saklıdır.