
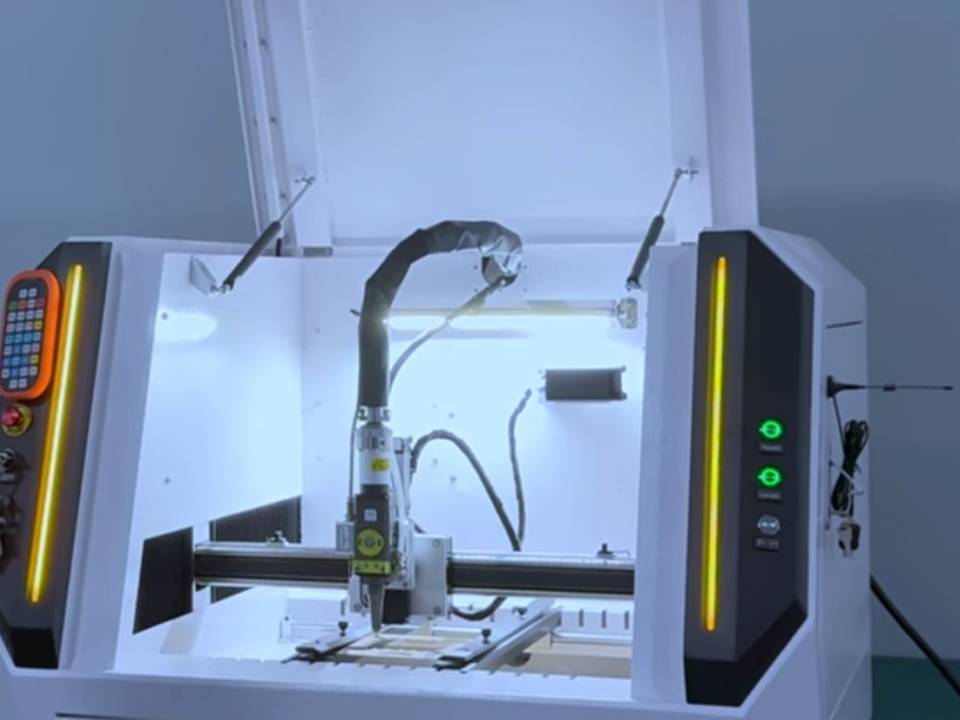
Como o corte a laser de fibra melhora a produção de equipamentos esportivos
Um guia prático sobre o corte a laser de fibra na fabricação de equipamentos esportivos: materiais adequados, corte de tubos e chapas, modos de falha e detalhes sobre solicitações de cotação.

O corte a laser de fibra aprimora a produção de equipamentos esportivos quando o produto é fabricado em metal: estruturas tubulares, suportes, placas de base, acessórios de aço inoxidável e componentes de alumínio. A máquina corta essas peças diretamente a partir de arquivos CAD; assim, alterações no projeto não exigem novos moldes, as posições dos furos e ranhuras permanecem consistentes entre os lotes, e muitas peças saem da etapa de corte praticamente prontas para a montagem. A tecnologia não é adequada para todos os produtos esportivos. Painéis de tecido, espuma, couro e muitos compósitos são normalmente cortados por outros métodos. Este artigo explica em que aspectos o corte a laser de fibra agrega valor real na fabricação de equipamentos esportivos, em que aspectos não agrega, e o que as equipes de engenharia e compras devem definir antes de adquirir uma máquina ou terceirizar o corte de peças.
Qual é o papel do corte a laser de fibra na fabricação de equipamentos esportivos?
O corte a laser de fibra é adequado para componentes metálicos. Um laser de fibra emite luz com comprimento de onda de aproximadamente 1,06 µm, um comprimento de onda que combina bem com metais, inclusive aqueles com superfícies reflexivas, como alumínio, cobre e titânio. Os lasers de CO₂ na faixa de 10,6 µm são mais adequados para materiais não metálicos. Essa diferença de comprimento de onda determina grande parte da lógica de seleção de máquinas nesse setor.
Entre os candidatos típicos na área de equipamentos esportivos e de fitness estão:
- Tubos quadrados, redondos e retangulares para racks, bancos, estruturas de aparelhos de cardio e acessórios para gol ou quadra
- Suportes, reforços, bases e placas de fixação
- Acessórios de aço inoxidável e peças metálicas expostas à corrosão
- Chapas e perfis de alumínio utilizados em acessórios para ciclismo, atividades ao ar livre e esportes aquáticos
- Painéis perfurados ou estampados, placas de identificação e peças metálicas com marca
Essas são categorias gerais, não uma garantia de que um produto específico seja adequado para o corte a laser. A espessura da parede, o volume e o método de acabamento ainda determinam o resultado.
Para ter uma visão mais ampla de como o corte se relaciona com a marcação, a gravação, a soldagem e a limpeza, o Visão geral da aplicação da máquina a laser agrupa os processos por caso de uso. Marcas esportivas que também trabalham com punhos de couro, carcaças de plástico ou componentes de madeira podem analisar Aplicações da máquina de corte a laser por tipo de material, que lista os materiais metálicos e não metálicos com os quais as máquinas de corte da Bogong são compatíveis. Para esses materiais mais macios, uma fonte de CO₂ costuma ser a melhor opção inicial do que uma fonte de fibra.
O que o corte a laser de fibra realmente aprimora?
Alterações no projeto sem a necessidade de ferramentas fixas
As linhas de equipamentos esportivos costumam oferecer diversos tamanhos, opções de cores e versões por ano de lançamento. Com o corte a laser, uma revisão no suporte ou um novo padrão de furos se resume a uma alteração no arquivo e a uma atualização no agrupamento. A perfuração e a estampagem podem ser mais rápidas por peça em volumes muito altos, mas cada nova geometria requer ferramentas, e o tempo de espera para a fabricação dessas ferramentas retarda a prototipagem e a produção de pequenos lotes.
A questão é a economia do ciclo de produção. Quando uma única peça é produzida em quantidades muito grandes e estáveis, uma matriz progressiva ainda pode superar o laser em termos de custo por peça. O corte a laser se destaca mais em situações intermediárias: muitas variantes, lotes de tamanho moderado e mudanças frequentes de projeto.
Precisão dos tubos e ajuste na montagem
É nas estruturas tubulares que muitos fabricantes de equipamentos esportivos e de fitness veem o ganho mais evidente. Um laser para tubos pode cortar orifícios, ranhuras, entalhes e extremidades em ângulo de 45 graus em uma única configuração, e os recursos de encaixe por lingueta e ranhura podem ajudar as peças a se alinharem antes da soldagem. Isso pode reduzir a complexidade dos dispositivos de fixação e a marcação manual em comparação com o corte com serra, a perfuração e o limagem como operações separadas.
Verifique cuidadosamente o tipo da máquina. Um laser de fibra de base plana processa chapas e placas. Tubos normalmente exigem um cortador de tubos específico ou um acessório rotativo. Pergunte ao fornecedor quais perfis, diâmetros, espessuras de parede e comprimentos máximos de tubos o sistema suporta, e como funcionam a carga e a descarga.
Condição das bordas e acabamento
Os equipamentos esportivos costumam ser pintados, revestidos com pintura em pó, anodizados ou galvanizados; por isso, o estado das bordas é importante. No caso do alumínio, o gás de assistência é o nitrogênio deixa uma borda brilhante e sem óxido, que pode receber pintura, revestimento em pó ou anodização sem a necessidade de descalcificação adicional. O corte de aço com auxílio de oxigênio deixa uma camada de óxido que, normalmente, precisa ser removida antes do acabamento. A mesma fonte descreve o nitrogênio como a opção padrão para o corte a laser de alumínio.
Isso gera um equilíbrio entre custos. O corte com nitrogênio geralmente consome mais gás e pode ser mais lento em aços mais espessos, mas permite eliminar uma etapa de rebarbação ou descalcificação na fase posterior do processo. Os parâmetros de corte mais baratos nem sempre resultam na peça acabada mais econômica.
Utilização de material e agrupamento
O software de agrupamento para corte a laser posiciona várias peças em uma única chapa e pode compartilhar linhas de corte entre peças vizinhas. A melhoria no rendimento depende da geometria da peça e do método atual. Peça a um fornecedor para realizar um estudo de agrupamento com seus arquivos reais de peças, em vez de aceitar uma estimativa percentual genérica.
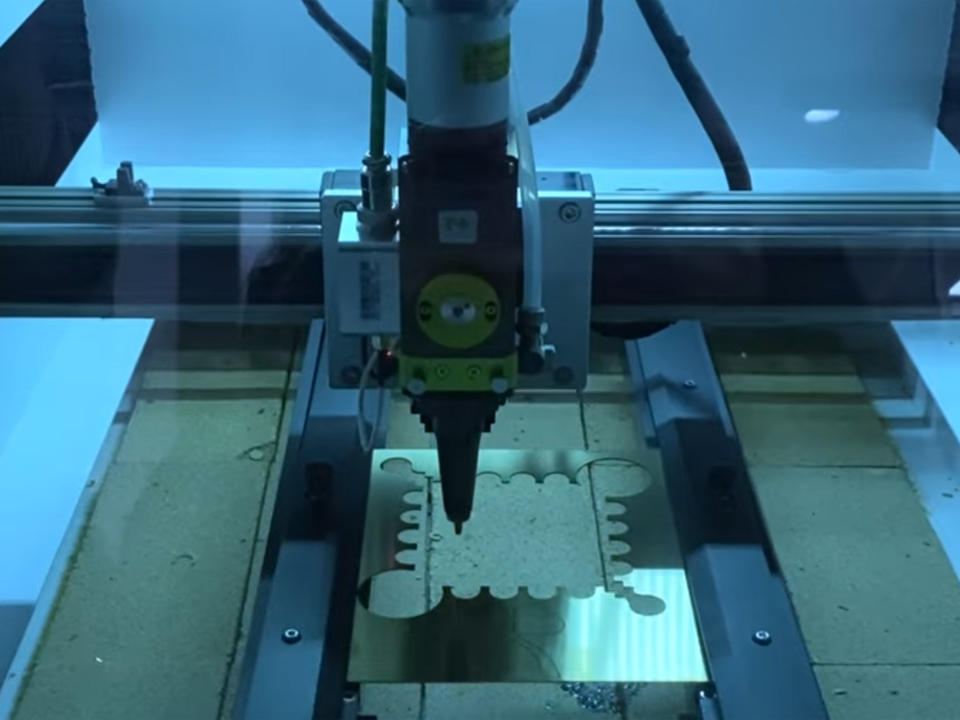
Corte a laser de fibra versus outros métodos para componentes de equipamentos esportivos
A tabela abaixo é uma comparação qualitativa. Ela não contém dados de desempenho medidos. Os resultados reais dependem do material, da espessura, da potência da máquina, do gás auxiliar e da geometria da peça.
| Método | Mais adequado para | Principais pontos fortes | Limites principais | Condição para a tomada de decisão |
|---|---|---|---|---|
| Laser de fibra com base plana | Suportes para chapas e placas, painéis, placas, perfurações | Alterações no projeto sem o uso de ferramentas, contornos precisos, ampla variedade de metais | Não processa tubos sem um acessório; não é adequado para tecido e espuma | Muitas variantes de peças e revisões frequentes |
| Laser de fibra em tubo | Estruturas tubulares, prateleiras, bancos | Furos, ranhuras e extremidades cortadas em uma única configuração; compatível com montagem por aba e ranhura | A máquina é específica para cada tubo; é preciso prestar atenção ao carregamento e à retidão do tubo | Produtos com grande quantidade de tubos e conjuntos soldados |
| Laser de CO2 | Couro, plástico, madeira, acrílico, diversos tecidos | Forte absorção em não-metais | Adequação menos eficaz para metais reflexivos | Punhos, acessórios têxteis, componentes não metálicos |
| Perfuração / estampagem | Peças planas ou moldadas em volumes muito elevados | Baixo custo por peça em produção em grande escala | Custo do molde, prazo de entrega e flexibilidade limitada | Peças estáveis e de grande volume |
| Serra, furadeira e entalhe manual | Cortes simples de tubos, oficinas de baixo investimento | Baixo custo de equipamentos | Várias configurações, mais trabalho, mais variação | Poucos tipos de peças, baixa complexidade |
Quando uma potência de laser mais alta não é a prioridade certa?
Uma suposição comum é que o comprador deva adquirir o modelo com a maior potência disponível. No caso de equipamentos esportivos, essa suposição merece uma análise mais detalhada. Grande parte do trabalho envolve tubos de parede fina e chapas finas a médias. Nesse tipo de trabalho, a qualidade do feixe, o sistema de movimento, o manuseio dos tubos e a automação do carregamento costumam limitar a produtividade mais do que a potência máxima.
Considere um cenário ilustrativo, não um caso de cliente. Um fabricante de bancos com pintura a pó corta tubos e suportes de 3 a 6 mm em quatro larguras. Duplicar a potência do laser aceleraria os cortes em materiais espessos, que raramente são realizados. Adicionar carregamento automatizado e um fluxo de trabalho de agrupamento mais eficiente afetaria todos os turnos. O investimento certo depende do trabalho regular mais espesso, da variedade diária de peças e do processo de acabamento, e não de um número de potência apresentado em destaque.
Uma potência maior é importante quando a carga de trabalho inclui chapas mais grossas, corte em grande volume ou aço inoxidável e alumínio com espessuras maiores. O princípio é dimensionar a máquina de acordo com o trabalho regular mais espesso, acrescentando uma margem razoável, e, em seguida, verificar os requisitos de automação e de acabamento das bordas.
Considerações sobre materiais para peças de equipamentos esportivos
Utilize esta tabela como um guia para a tomada de decisões. Os parâmetros dependem da máquina e do fornecedor; portanto, considere a última coluna como uma lista de verificação.
| Material | Adequação do laser de fibra | Margem e considerações sobre o gás | O que verificar com o fornecedor |
|---|---|---|---|
| Aço carbono (estruturas, chapas) | Ajuste forte | O uso de oxigênio como auxiliar é comum, mas deixa uma camada de óxido; pode-se especificar nitrogênio ou ar quando a borda for revestida | Condição das bordas antes do revestimento em pó; resíduos nos orifícios |
| Aço inoxidável (ferragens, equipamentos para atividades ao ar livre) | Ajuste forte | O nitrogênio é comumente utilizado para obter bordas limpas e com baixo teor de óxido | Nível de rebarbas em seções mais espessas; necessidades de passivação pós-corte |
| Alumínio (ciclismo, atividades ao ar livre, acessórios) | Ótima combinação com uma fonte de fibras | O nitrogênio proporciona um acabamento brilhante, adequado para anodização | Tratamento da refletividade; aparência da anodização na borda de corte |
| Titânio (componentes de alta qualidade) | Possível, mais exigente | O controle da oxidação é fundamental; a estratégia de uso de gás inerte varia | Cortes de teste, tolerância ao óxido e experiência do fornecedor com titânio |
| Tecido, espuma, couro, diversos materiais compostos | Geralmente, a ferramenta errada | O laser de CO₂, a faca ou o jato de água são mais comuns | Danos causados pelo calor, derretimento das bordas, vapores e compatibilidade dos materiais |
No caso do titânio e dos compósitos, o comprador deve insistir em receber peças de amostra. Orientações gerais não substituem um teste de corte com a sua liga, espessura e acabamento específicos.
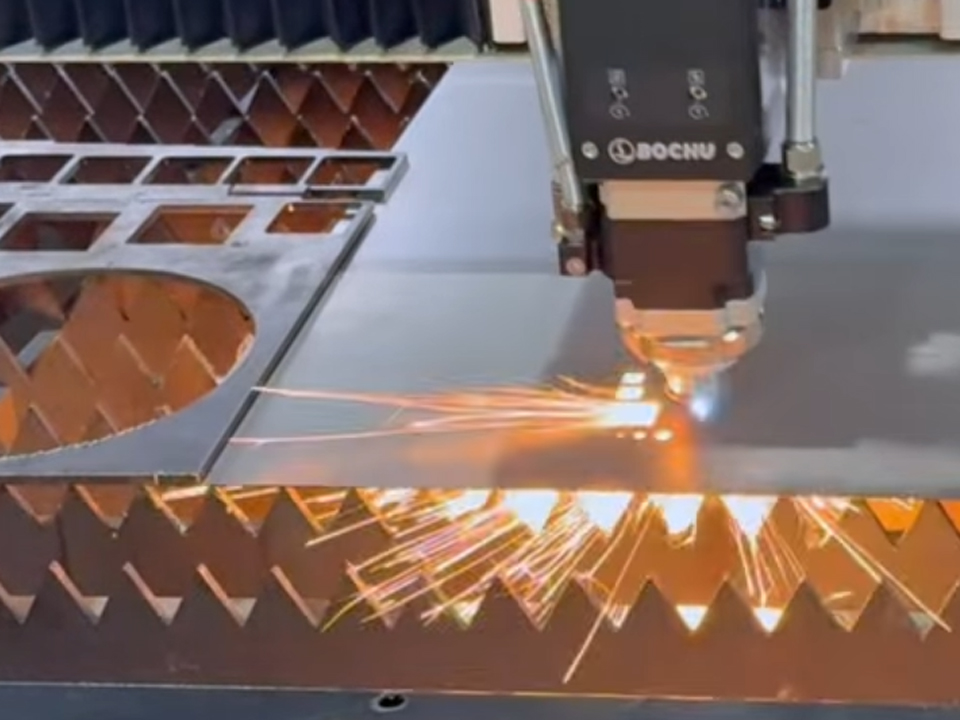
O que pode dar errado: modos comuns de falha
O corte a laser de fibra não está isento de defeitos. Esses problemas afetam com mais frequência peças de equipamentos esportivos:
- Resíduos ou rebarbas nos orifícios e ranhuras. Eles interferem nos elementos de fixação, nas buchas e na espessura do revestimento em pó. Pergunte qual etapa de rebarbação está incluída no preço cotado.
- Bordas de óxido sob os revestimentos. As bordas do aço cortadas com oxigênio podem afetar o acabamento se não forem limpas, conforme mencionado acima.
- Deformação de tubos de parede fina. A aplicação de calor e as seções de tubos sem apoio podem alterar a geometria, especialmente em tubos longos. Verifique a retidão e os métodos de apoio.
- Deixa marcas nas superfícies cosméticas. Se uma superfície ficar visível após a montagem, especifique onde os pontos de entrada e de perfuração devem ser posicionados.
- Conicidade e rugosidade das bordas em chapas grossas. Defina critérios de aceitação, em vez de confiar apenas na “boa qualidade”.”
A maneira mais confiável de definir a aceitação é basear-se em uma norma. A norma ISO 9013 abrange cortes térmicos, incluindo cortes a laser, com especificações geométricas dos produtos e tolerâncias de qualidade. A página referente à edição de 2002 indica que essa versão foi retirada de circulação e que a ISO 9013:2017 é a versão atual. Referir-se à classe aplicável no desenho é mais eficaz do que usar um adjetivo.
Marcação, gravação e soldagem após o corte
O corte é uma das etapas da fabricação de um produto esportivo acabado. Em seguida, geralmente vêm a aplicação da marca, a gravação de números de série e a união de peças pequenas, e o equipamento adequado varia de acordo com o material.
- Logotipos e números de modelo: máquinas de gravação a laser gravar desenhos, números e textos em metal, madeira e plástico.
- Estruturas grandes e conjuntos fixos: a gravador a laser portátil de mão pode marcar metais e alguns não-metais sem precisar deslocar a peça para uma bancada, o que é ideal para marcas de rastreabilidade em peças volumosas.
- Plásticos e componentes sensíveis ao calor: Bogong's Máquina de marcação a laser UV A página descreve um comprimento de onda de 355 nm, menor do que os 1064 nm dos lasers de fibra, para marcação de alto contraste com menos danos causados pelo calor em metais e plásticos. Isso o torna relevante para caixas de polímero, tampas de sensores e acessórios vestíveis.
- Prêmios, troféus e produtos promocionais do evento: o Máquina de gravação a laser em cristal 3D é descrito como um processo que cria padrões no interior de cristais e vidros. É mais adequado para prêmios de eventos esportivos e produtos comemorativos do que para peças de equipamentos de produção.
- Pequenas soldas de precisão: Bogong's Máquina de solda a laser tipo piso e seu Mini-soldador a laser profissional de 200 W com CCD estão listados na categoria de soldadores a laser para joias. Eles são indicados para pequenos componentes, medalhas e reparos delicados, e não para a soldagem estrutural de estruturas pesadas de tubos, que exige equipamentos diferentes.
Atribuir cada processo à máquina adequada evita que se compre uma ferramenta e se espere que ela faça o trabalho de outra.
Segurança com laser e requisitos no local de trabalho
Os lasers de corte industrial são, normalmente, sistemas de alta potência; por isso, o projeto do compartimento e os procedimentos operacionais são importantes. O Capítulo do Manual Técnico da OSHA sobre lasers afirma que os lasers e sistemas a laser da Classe IV exigem um controle por interruptor principal. Também indica que a norma ANSI Z136.1 exige um procedimento operacional padrão para lasers da Classe IV e que os materiais do invólucro expostos a alta irradiância podem representar risco de incêndio. Essas são referências dos EUA. Os requisitos para o seu local dependem do país e da configuração real da máquina.
Solicite aos fornecedores a documentação relativa a gabinetes e intertravamentos, os requisitos de remoção para metais revestidos ou galvanizados e o treinamento dos operadores. Confirme os requisitos de conformidade para o seu mercado, em vez de presumir que uma certificação abrange todas as configurações.
Como avaliar um fornecedor de equipamentos a laser
O valor de um fornecedor se reflete mais no suporte às aplicações do que no preço de catálogo. Antes de selecionar os candidatos, verifique:
- Faça cortes de teste no seu material. Forneça os arquivos reais das peças, o tipo de material, a espessura e o percurso de acabamento. Em seguida, inspecione o estado das bordas, a precisão dos furos e a distorção.
- Consumíveis e serviços. Bicos de limpeza, lentes de proteção e peças de reposição, além de suporte remoto e no local.
- Software e agrupamento. Verifique os formatos de arquivo, a capacidade de programação de tubos e o treinamento dos operadores.
- Documentação. Solicite as declarações CE ou outras declarações aplicáveis, os documentos relativos à segurança elétrica e à segurança do laser, bem como os termos exatos da garantia.
- Histórico. Em seu perfil da empresa, A Bogong se apresenta como uma fabricante sediada em Jinan de máquinas de corte, soldagem e marcação, com clientes em mais de 180 países. Considere essa informação como uma declaração da própria empresa e verifique as referências relevantes para o seu setor, da mesma forma que faria com qualquer fornecedor.
Os compradores que ainda estão comparando categorias de máquinas podem conferir a lista completa linha de produtos a laser antes de restringir a especificação. O Blog do Bogong apresenta outros artigos sobre corte, soldagem e limpeza.
O que os compradores devem especificar antes de solicitar um orçamento?
Uma solicitação de cotação (RFQ) bem elaborada evita várias rodadas de esclarecimentos. Seja para comprar uma máquina ou terceirizar peças usinadas, prepare o seguinte:
| Item da solicitação de cotação | Por que é importante |
|---|---|
| Tipo de material e faixa de espessura | Determina a velocidade alcançável, o gás de assistência e a potência necessária da fonte |
| Tipo de peça: chapa, placa ou tubo (perfil, diâmetro, espessura da parede, comprimento) | Determina se é necessário um sistema de mesa plana, de tubo ou combinado |
| Volumes diários típicos e de pico | Afeta a automação, a estratégia de aninhamento e a relação custo-benefício entre o corte a laser e a estampagem |
| Tipo de acabamento (pintura em pó, anodização, galvanização, sem acabamento) | Influencia a escolha do gás e os requisitos de rebarbação |
| Requisitos relativos às arestas e à tolerância | A referência a uma classe da norma ISO 9013 evita critérios de aceitação vagos |
| Superfícies cosméticas | Controla os pontos de perfuração e de entrada |
| Necessidades de marcação e rastreabilidade | Determina se será adicionada uma gravação ou marcação após o corte |
| Entrega, instalação e treinamento | Afeta o tempo de inicialização e o custo total de importação |
| Mercado de segurança e conformidade | Define os requisitos relativos à embalagem, à documentação e à certificação |
Envie esses detalhes, juntamente com desenhos ou arquivos de amostra, por meio do Página de contato da Bogong para que um engenheiro de aplicações possa se basear nas peças específicas que você possui, em vez de uma especificação genérica.
Perguntas frequentes
O corte a laser de fibra é adequado para todos os materiais utilizados em equipamentos esportivos?
Não. É adequado para metais como aço carbono, aço inoxidável e alumínio. Tecidos, espuma, couro e muitos compósitos geralmente requerem corte a laser de CO₂, com lâmina ou jato de água. Verifique a lista de materiais e faça cortes de amostra antes de escolher o equipamento.
Os fabricantes de equipamentos esportivos devem optar pelo corte a laser de fibra ou de CO₂?
Escolha de acordo com o material. Os lasers de fibra são adequados para tubos, suportes e chapas metálicas. Os lasers de CO₂ são adequados para materiais não metálicos, como couro, plástico e madeira. Um fabricante que produza tanto estruturas metálicas quanto componentes flexíveis pode precisar de ambas as tecnologias ou de um parceiro terceirizado.
Um cortador a laser de fibra pode processar tubos para equipamentos de ginástica?
Somente se o sistema estiver configurado para tubos. As máquinas de base plana cortam chapas e placas. O corte de tubos normalmente requer um laser específico para tubos ou um dispositivo rotativo. Especifique o perfil do tubo, o diâmetro, a espessura da parede e o comprimento ao solicitar um orçamento.
O corte a laser substitui a estampagem na produção de peças esportivas em grande volume?
Nem sempre. O corte a laser oferece flexibilidade e não requer ferramentas fixas, o que é adequado para muitas variantes e lotes moderados. Para volumes muito grandes e estáveis, as matrizes de estampagem ou perfuração podem proporcionar um custo por peça menor. Compare as duas opções com base nas suas quantidades reais.
Qual gás auxiliar é mais adequado para peças que serão submetidas a pintura a pó ou anodização?
O nitrogênio geralmente proporciona uma borda mais limpa e sem óxido, especialmente no alumínio. O oxigênio, quando aplicado ao aço, deixa uma camada de óxido que pode precisar ser removida antes do acabamento. A escolha do gás afeta a velocidade e o custo; portanto, confirme isso com peças de teste.
Como devo definir a qualidade do corte em uma solicitação de cotação?
Consulte as classes de qualidade da norma ISO 9013, especifique os limites para rebarbas e escórias e indique as superfícies estéticas nos desenhos. Combine essas informações com a aprovação de amostras para que ambas as partes cheguem a um acordo sobre as condições das arestas antes do início da produção em série.
Quais medidas de segurança são necessárias para um cortador a laser industrial?
Os requisitos dependem do invólucro da máquina, da classe do laser e das normas locais. É necessário contar com proteções intertravadas, um interruptor mestre, procedimentos operacionais, sistema de extração de vapores e treinamento do operador. Solicite a documentação ao fornecedor e verifique as obrigações locais.




Clique quente
Entre em contato conosco
Aplicativo
©Direitos autorais [bogonglaser.com]. Fornecedor de máquinas a laser da BOGONG Todos os direitos reservados.