
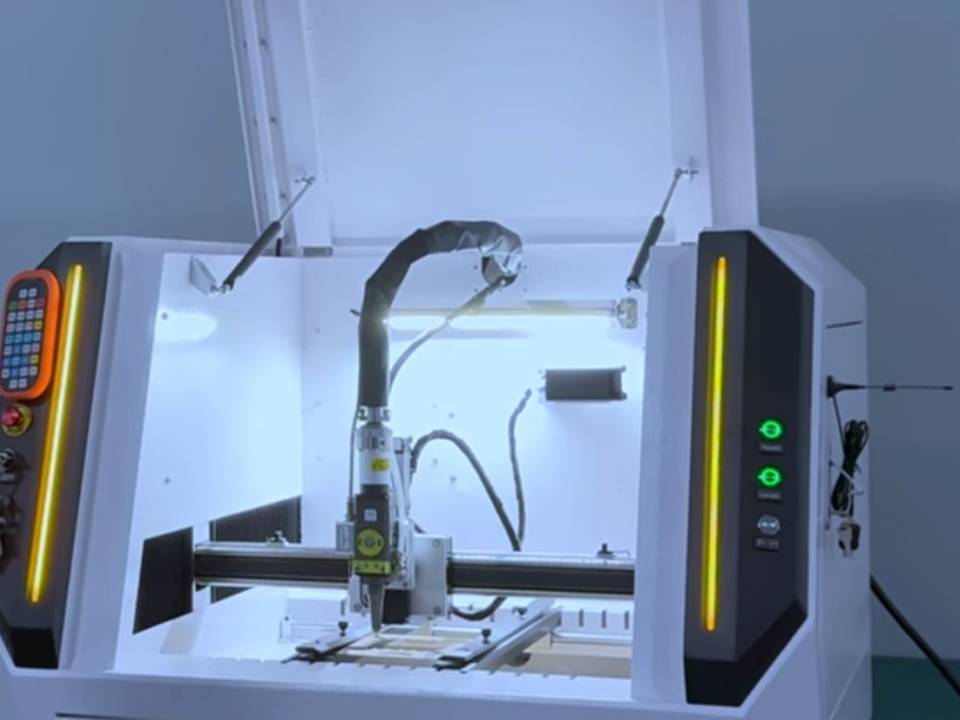
Як лазерне різання на волоконному лазері покращує виробництво спортивного спорядження
Практичний посібник з лазерного різання волоконним лазером у виробництві спортивного обладнання: придатні матеріали, різання труб і листів, типи несправностей та деталі запиту на пропозицію.

Різання волоконним лазером покращує виробництво спортивного спорядження, коли виріб виготовляється з металу: трубчасті рами, кронштейни, опорні пластини, фітинги з нержавіючої сталі та алюмінієві деталі. Верстат ріже ці деталі безпосередньо за файлами CAD, тому зміни в конструкції не вимагають виготовлення нових штампів, положення отворів і прорізів залишаються незмінними від партії до партії, а багато деталей після етапу різання вже майже готові до складання. Ця технологія підходить не для всіх видів спортивного спорядження. Тканинні панелі, пінопласт, шкіра та багато композитних матеріалів зазвичай ріжуться іншими методами. У цій статті пояснюється, у яких випадках волоконне лазерне різання приносить реальну користь у виробництві спортивного спорядження, а в яких — ні, а також що інженерні та закупівельні команди повинні визначити перед придбанням верстата або передачею різання деталей на аутсорсинг.
Яку роль відіграє волоконне лазерне різання у виробництві спортивного спорядження?
Волоконне лазерне різання підходить для металевих деталей. Волоконний лазер випромінює світло з довжиною хвилі приблизно 1,06 мкм, що добре поєднується з металами, зокрема з такими, що мають відбиваючі властивості, як-от алюміній, мідь і титан. Лазери на CO₂ з довжиною хвилі 10,6 мкм краще підходять для обробки неметалів. Саме ця різниця в довжині хвилі є основною визначальною при виборі обладнання в цій галузі.
До типових прикладів спортивного та фітнес-обладнання належать:
- Квадратні, круглі та прямокутні труби для стелажів, лавок, кардіотренажерів та кріплень для воріт або спортивних майданчиків
- Кронштейн, кутовий елемент, основа та кріпильні пластини
- Фітинги з нержавіючої сталі та металеві деталі, що піддаються корозії
- Алюмінієві пластини та профілі, що використовуються у виробництві аксесуарів для велоспорту, активного відпочинку та водних видів спорту
- Перфоровані або візерункові панелі, таблички з найменуванням та металеві деталі з логотипом
Це загальні категорії, які не гарантують, що конкретний виріб підходить для лазерного різання. На результат все одно впливають товщина стінок, об’єм та спосіб обробки.
Щоб отримати більш широке уявлення про те, як різання співвідноситься з розмічуванням, гравіруванням, зварюванням та очищенням, огляд сфери застосування лазерного обладнання групує процеси за сценаріями використання. Спортивні бренди, які також використовують шкіряні ручки, пластикові корпуси або дерев’яні деталі, можуть ознайомитися з Сфери застосування лазерних різальних верстатів залежно від матеріалу, у якому перелічено металеві та неметалеві матеріали, з якими працюють різальні верстати компанії Bogong. Для таких м’якших матеріалів джерело CO₂ зазвичай є кращим варіантом для початку роботи, ніж волоконне джерело.
Що саме покращує різання волоконним лазером?
Зміни в конструкції без використання твердого інструменту
Асортимент спортивного обладнання часто включає безліч розмірів, колірних варіантів та модифікацій за роком випуску. У разі лазерного різання зміна кронштейна або нового розташування отворів зводиться до зміни файлу та оновлення схеми розміщення деталей. Штампування може бути швидшим у розрахунку на одну деталь при дуже великих обсягах виробництва, але кожна нова геометрія вимагає виготовлення інструменту, а час на його виготовлення уповільнює створення прототипів та випуск невеликих партій.
Компроміс полягає в економіці циклу. Коли окрема деталь випускається дуже великими, стабільними партіями, прогресивна штампувальна матриця все одно може виграти у лазера за вартістю одиниці продукції. Лазерне різання найефективніше саме в проміжному діапазоні: при великій кількості варіантів, помірних розмірах партій та частих конструктивних змінах.
Точність труб та припасування деталей під час складання
Саме у трубних рамах багато виробників фітнес- та спортивного обладнання вбачають найочевидніші переваги. Лазер для різання труб може за одну установку вирізати отвори, прорізи, виїмки та скошені кінці, а конструкція з виступом і пазом допомагає деталям точно збігатися між собою перед зварюванням. Це дозволяє спростити конструкцію затискних пристосувань та зменшити обсяг ручного маркування порівняно з окремими операціями, такими як пиляння, свердління та обпилювання.
Уважно перевірте тип верстата. Плоскостольний волоконний лазер призначений для обробки листів і пластин. Для обробки труб зазвичай потрібен спеціальний труборіз або поворотний пристрій. Дізнайтеся у постачальника, з якими профілями, діаметрами, товщиною стінок і максимальною довжиною труб працює система, а також як відбувається завантаження та розвантаження.
Обробка країв та фінішна обробка
Спортивне спорядження зазвичай фарбують, покривають порошковим покриттям, анодують або гальванізують, тому стан країв має велике значення. Для алюмінію як допоміжний газ використовують азот забезпечує утворення гладкого краю без оксидних відкладень, який можна фарбувати, наносити порошкове покриття або піддавати анодуванню без додаткового видалення оксидної плівки. Під час різання сталі з використанням кисню утворюється оксидний шар, який, як правило, необхідно видалити перед фінішною обробкою. У тому ж джерелі зазначено, що азот є стандартним вибором для лазерного різання алюмінію.
Це призводить до компромісу між витратами. Різання азотом зазвичай вимагає більшої кількості газу і може відбуватися повільніше на товщій сталі, але дозволяє виключити етап зняття задирок або видалення окалини на подальших етапах обробки. Найдешевші параметри різання не завжди забезпечують найнижчу вартість готової деталі.
Використання матеріалу та розкрій
Програмне забезпечення для лазерного розкрою розміщує багато деталей на одному листі та дозволяє використовувати спільні лінії різання для сусідніх деталей. Підвищення виходу готової продукції залежить від геометрії деталей та поточного методу. Попросіть постачальника провести аналіз розкрою на основі ваших реальних файлів деталей, замість того щоб покладатися на загальні відсоткові показники.
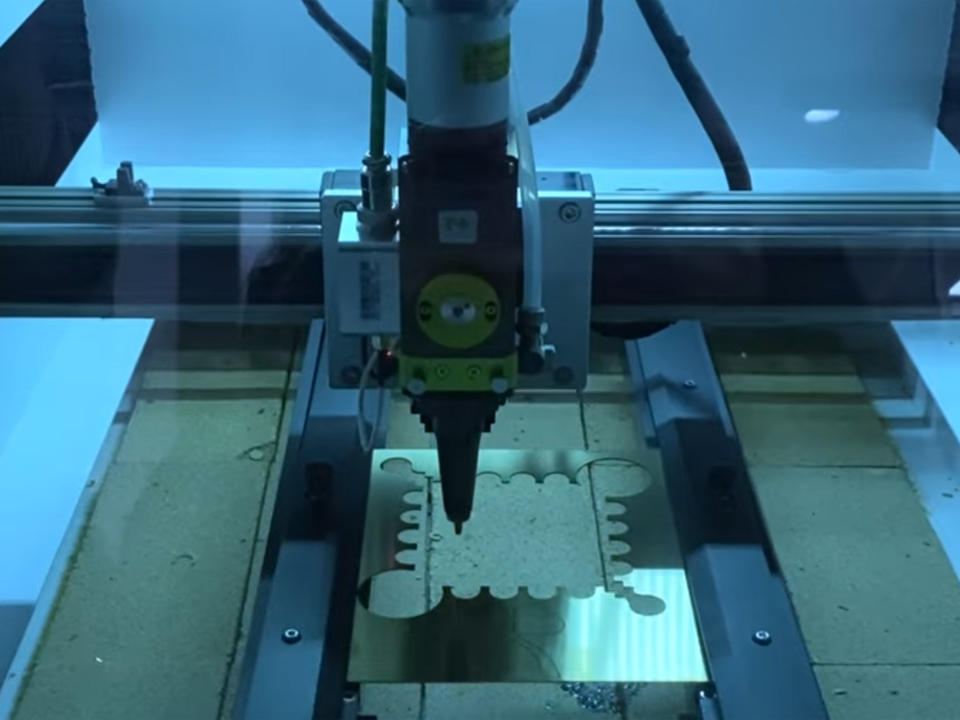
Лазерне різання на волоконному лазері порівняно з іншими методами виготовлення деталей спортивного спорядження
Наведена нижче таблиця містить якісне порівняння. Вона не містить даних про виміряні показники продуктивності. Фактичні результати залежать від матеріалу, товщини, потужності верстата, допоміжного газу та геометрії деталі.
| Метод | Найкраще підходить для | Основні сильні сторони | Основні обмеження | Умова для прийняття рішення |
|---|---|---|---|---|
| Плосколіжковий волоконний лазер | Кронштейни для листів і пластин, панелі, пластини, перфорація | Можливість зміни конструкції без використання інструментів, витончені контури, широкий діапазон металів | Не обробляє трубки без насадки; погано підходить для тканини та пінопласту | Чимало варіантів деталей та часті оновлення |
| Трубчастий волоконний лазер | Трубчасті каркаси, стелажі, лавки | Отвори, прорізи та обрізані кінці за одну налаштування; підтримує збірку за допомогою виступів і прорізів | Машина призначена для конкретного типу труб; слід звертати увагу на завантаження та прямолінійність труб | Вироби з великою кількістю труб та зварними вузлами |
| CO2 лазер | Шкіра, пластик, дерево, акрил, різні види текстилю | Сильне поглинання в неметалах | Менш точне припасування для відбивних металів | Рукоятки, м'які вироби, неметалеві деталі |
| Штампування / витискання | Плоскі або формовані деталі, що випускаються у дуже великих обсягах | Низька собівартість одиниці продукції при великих обсягах виробництва | Витрати на виготовлення прес-форм, терміни виконання замовлення та обмежена гнучкість | Стабільні деталі великих розмірів |
| Пиляння, свердління та ручне вирізання пазів | Прості операції з різання труб, цехи з невеликими капіталовкладеннями | Низька вартість обладнання | Різноманітні конфігурації, більше трудових затрат, більша варіативність | Невелика кількість типів деталей, низька складність |
Коли підвищення потужності лазера є неправильним пріоритетом?
Поширеним є припущення, що покупець повинен обирати обладнання з максимальною доступною потужністю. Щодо спортивного обладнання це припущення заслуговує на ретельний аналіз. Значна частина робіт пов’язана з обробкою тонкостінних труб та тонкого й середньотовстого листового металу. У таких випадках якість пучка, система переміщення, обробка труб та автоматизація завантаження часто обмежують пропускну здатність більше, ніж максимальна потужність.
Розглянемо ілюстративний сценарій, а не конкретний випадок клієнта. Виробник лавок з порошковим покриттям ріже труби та кронштейни товщиною 3–6 мм чотирьох різних розмірів. Подвоєння потужності лазера прискорило б різання товстих матеріалів, яке виконується рідко. Впровадження автоматизованої завантаження та оптимізованого процесу розкладки вплинуло б на кожну зміну. Правильний вибір інвестицій залежить від найтовстішого типового завдання, щоденного асортименту деталей та маршруту обробки, а не від загальної номінальної потужності.
Більша потужність має значення, коли робоче навантаження передбачає обробку товстіших листів, різання великих обсягів або обробку нержавіючої сталі та алюмінію значної товщини. Принцип полягає в тому, щоб підібрати розмір верстата з урахуванням найтовстішого типового заготовки з додаванням розумного запасу, а потім перевірити вимоги до автоматизації та обробки країв.
Вимоги до матеріалів для деталей спортивного обладнання
Використовуйте цю таблицю як основу для прийняття рішень. Параметри залежать від машини та постачальника, тому останній стовпець слід розглядати як контрольний список.
| Матеріал | Придатність волоконного лазера | Вартість електроенергії та газу | Що слід перевірити у постачальника |
|---|---|---|---|
| Вуглецева сталь (каркаси, листи) | Міцна посадка | Зазвичай використовується киснева обробка, але вона залишає оксидний шар; у разі нанесення покриття на кромку може бути вказано використання азоту або повітря | Стан крайової зони перед нанесенням порошкового покриття; окалина на отворах |
| Нержавіюча сталь (металеві деталі, спорядження для активного відпочинку) | Міцна посадка | Азот зазвичай використовують для отримання чистих країв з мінімальним вмістом оксидів | Зняття задирок на товстіших ділянках; необхідність пасивації після різання |
| Алюміній (велоспорт, активний відпочинок, аксесуари) | Добре поєднується з джерелом клітковини | Азот забезпечує яскраве покриття, придатне для анодування | Опрацювання відбивної здатності; зовнішній вигляд анодованої поверхні на краю розрізу |
| Титан (компоненти преміум-класу) | Можливо, більш складне | Контроль окислення має вирішальне значення; стратегія використання інертного газу може відрізнятися | Пробні розрізи, допуск на вміст оксидів та досвід постачальника у сфері титану |
| Тканина, пінопласт, шкіра, різноманітні композитні матеріали | Зазвичай це не той інструмент | Найчастіше використовуються CO2-лазер, різальний ніж або гідроабразивний різак | Термічні пошкодження, плавлення країв, виділення диму та сумісність матеріалів |
Саме у випадку з титаном та композитними матеріалами покупець повинен наполягати на наданні зразків деталей. Загальні рекомендації не можуть замінити пробну обробку саме вашого сплаву, товщини та виду поверхні.
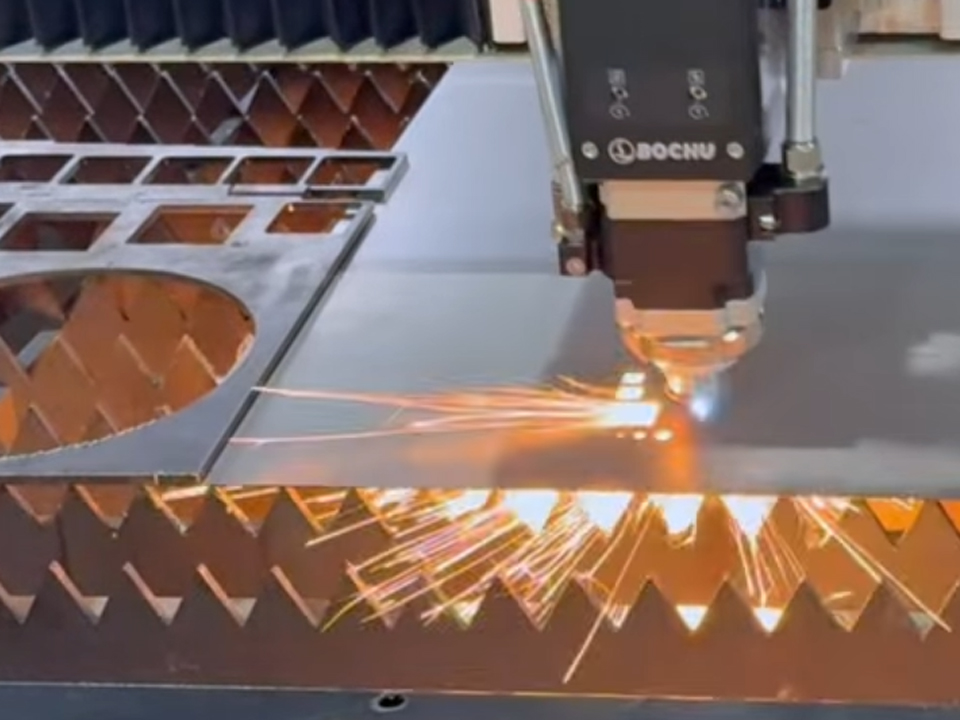
Що може піти не так: типові причини відмов
Різання волоконним лазером не є бездефектним. Ці проблеми найчастіше стосуються деталей спортивного спорядження:
- Окалини або задирки на отворах і прорізах. Вони впливають на кріпильні елементи, втулки та товщину порошкового покриття. Поцікавтеся, який етап зняття задирок передбачено у запропонованій ціні.
- Оксидні краї під покриттями. Як зазначалося вище, краї сталі, обрізані кисневим різанням, можуть негативно вплинути на якість обробки, якщо їх не очистити.
- Деформація тонкостінної труби. Теплонавантаження та ділянки труб без опор можуть призвести до зміни геометрії, особливо у довгих трубах. Перевірте прямолінійність та способи кріплення.
- Сліди від проколів на зовнішніх поверхнях. Якщо після складання поверхня залишається видимою, вкажіть, де можуть розташовуватися точки введення та проколювання.
- Конічність та шорсткість країв товстої пластини. Визначте критерії прийнятності, а не покладайтеся лише на поняття “хорошої якості”.”
Найбільш надійний спосіб визначити поняття «прийняття» — це посилатися на стандарт. Стандарт ISO 9013 охоплює термічні методи різання, зокрема лазерне різання, та містить геометричні технічні вимоги до виробів і допуски на якість. На сторінці, присвяченій виданню 2002 року, зазначено, що ця версія втратила чинність і що чинною є норма ISO 9013:2017. Вказівка відповідного класу на кресленні має більшу юридичну силу, ніж використання прикметника.
Маркування, гравірування та зварювання після різання
Вирізання є одним з етапів виготовлення готового спортивного виробу. За ним часто слідують нанесення логотипу, серійних номерів та з’єднання дрібних деталей, а вибір відповідного обладнання залежить від матеріалу.
- Логотипи та номери моделей: лазерні гравірувальні верстати наносити візерунки, цифри та текст на метал, дерево та пластик.
- Великі рами та нерухомі вузли: a портативний ручний лазерний гравер дозволяє наносити маркування на метал та деякі неметали без переміщення заготовки на верстак, що зручно для нанесення маркування з метою відстеження на габаритних деталях.
- Пластмаси та теплочутливі компоненти: У "Богонг". УФ-лазерна маркувальна машина На цій сторінці описано довжину хвилі 355 нм, яка є коротшою за 1064 нм у волоконних лазерів, і призначена для висококонтрастного маркування з меншим термічним пошкодженням металів та пластиків. Це робить її актуальною для полімерних корпусів, кришок датчиків та аксесуарів для носіння.
- Нагороди, кубки та сувенірна продукція заходу: the 3D-лазерний гравер для кристалів Описується як технологія створення візерунків усередині кришталю та скла. Вона більше підходить для нагород на спортивних заходах та сувенірної продукції, ніж для деталей виробничого обладнання.
- Невеликі прецизійні зварні шви: У "Богонг". підлоговий лазерний зварювальний апарат та його Міні-лазерний зварювальний апарат Pro потужністю 200 Вт із CCD-датчиком входять до категорії лазерних зварювальних апаратів для ювелірних виробів. Вони призначені для роботи з дрібними деталями, медалями та дрібним ремонтом, а не для конструктивного зварювання важких трубних каркасів, для чого потрібне інше обладнання.
Підбір відповідного верстата для кожного процесу дозволяє уникнути ситуації, коли купується один інструмент, від якого очікують, що він виконуватиме функції іншого.
Вимоги щодо лазерної безпеки та безпеки на робочому місці
Промислові лазери для різання, як правило, є системами високої потужності, тому важливе значення мають конструкція захисного корпусу та порядок експлуатації. Розділ технічного посібника OSHA, присвячений лазерам зазначає, що лазери та лазерні системи класу IV повинні бути оснащені головним вимикачем. Також зазначається, що стандарт ANSI Z136.1 вимагає наявності стандартної експлуатаційної процедури для лазерів класу IV, а також що матеріали корпусу, які піддаються впливу високої інтенсивності випромінювання, можуть становити пожежну небезпеку. Це посилання на американські стандарти. Вимоги до вашого об’єкта залежать від країни та фактичної конфігурації обладнання.
Попросіть постачальників надати документацію щодо корпусів та систем блокування, вимоги до видалення покриття з металів із покриттям або оцинкованих металів, а також інформацію щодо навчання операторів. Переконайтеся у відповідності вимогам вашого ринку, замість того щоб припускати, що заява про сертифікацію охоплює всі конфігурації.
Як оцінити постачальника лазерного обладнання
Цінність постачальника проявляється не стільки в ціні, вказаній у каталозі, скільки в підтримці при використанні продукції. Перш ніж сформувати короткий список, перевірте:
- Зробіть пробні розрізи на вашому матеріалі. Надайте файли з фактичними кресленнями деталей, марку матеріалу, товщину та схему обробки. Потім перевірте стан країв, точність отворів та наявність деформацій.
- Витратні матеріали та обслуговування. Форсунки для очищення, захисні лінзи та запасні частини, а також дистанційна та виїзна технічна підтримка.
- Програмне забезпечення та розкрій. Перевірте формати файлів, можливості програмування трубок та рівень підготовки операторів.
- Документація. Запитайте сертифікат відповідності (CE) або інші необхідні декларації, документи щодо електричної безпеки та безпеки лазерного обладнання, а також точні умови гарантії.
- Досвід роботи. На своїй профіль компанії, Компанія «Bogong» позиціонує себе як виробник обладнання для різання, зварювання та маркування, що базується в Цзінані та має клієнтів у понад 180 країнах. Слід розглядати цю інформацію як дані, надані самою компанією, і перевіряти рекомендації, що стосуються вашої галузі, так само, як ви це робите у випадку з будь-яким іншим постачальником.
Покупці, які ще порівнюють категорії обладнання, можуть переглянути повний асортимент лазерної продукції перед тим, як звузити технічні вимоги. Це Блог «Богонг» містить також статті про різання, зварювання та очищення.
Що слід вказати покупцям перед тим, як запросити цінову пропозицію?
Чітко сформульований запит на пропозицію дозволяє уникнути численних уточнень. Незалежно від того, чи купуєте ви верстат, чи замовляєте виготовлення деталей на аутсорсингу, підготуйте наступне:
| Пункт запиту на пропозицію | Чому це важливо |
|---|---|
| Марка матеріалу та діапазон товщини | Визначає досяжну швидкість, обсяг газу для підсилення та необхідну потужність джерела |
| Тип деталі: лист, плита або труба (профіль, діаметр, товщина стінки, довжина) | Визначає, чи потрібна система з плоским ложем, трубчаста чи комбінована |
| Типові та пікові добові обсяги | Впливає на автоматизацію, стратегію розміщення деталей та економічну ефективність використання лазерної обробки порівняно зі штампуванням |
| Спосіб обробки (порошкове фарбування, анодування, гальванічне покриття, без покриття) | Впливає на вибір газу та вимоги до зняття задирок |
| Вимоги до країв та допусків | Посилання на клас за стандартом ISO 9013 дозволяє уникнути нечітких критеріїв прийнятності |
| Декоративні поверхні | Контроль місць проколювання та введення |
| Потреби у маркуванні та відстежуваності | Визначає, чи додається гравіювання або маркування після різання |
| Доставка, монтаж та навчання | Впливає на час запуску та загальну вартість з урахуванням доставки |
| Ринок безпеки та дотримання нормативних вимог | Визначає вимоги щодо корпусу, документації та сертифікації |
Надішліть ці дані, а також креслення або зразки файлів через Контактна сторінка Bogong Таким чином, інженер з технічного обслуговування зможе надати відповідь, виходячи з ваших конкретних деталей, а не з загальних технічних характеристик.
Поширені запитання
Чи підходить лазерне різання на волоконному лазері для всіх матеріалів, з яких виготовляється спортивне обладнання?
Ні. Він підходить для таких металів, як вуглецева сталь, нержавіюча сталь та алюміній. Для текстилю, пінопласту, шкіри та багатьох композитних матеріалів зазвичай потрібно використовувати різання CO2-лазером, ножем або водоструменем. Перед вибором обладнання переконайтеся, що матеріал відповідає вимогам, та проведіть пробне різання.
Чи слід виробникам спортивного спорядження обирати різання волоконним або CO2-лазером?
Вибирайте залежно від матеріалу. Волоконні лазери підходять для металевих труб, кронштейнів та листів. CO₂-лазери підходять для неметалевих матеріалів, таких як шкіра, пластик та дерево. Виробнику, який виготовляє як металеві рами, так і м’які компоненти, можуть знадобитися обидві технології або послуги зовнішнього підрядника.
Чи може волоконний лазерний різак обробляти труби для фітнес-обладнання?
Лише у тому випадку, якщо система налаштована для обробки труб. Машини з плоским столом призначені для різання листів та пластин. Для обробки труб зазвичай потрібен спеціальний лазерний верстат для труб або ротаційне обладнання. При запиті на розрахунок вартості вкажіть профіль труби, діаметр, товщину стінки та довжину.
Чи замінює лазерне різання штампування при виробництві спортивних деталей у великих обсягах?
Не завжди. Лазерне різання забезпечує гнучкість і не вимагає виготовлення твердих штампів, що підходить для багатьох варіантів продукції та середніх партій. У разі дуже великих, стабільних обсягів виробництва штампувальні або перфораційні штампи можуть забезпечити нижчу собівартість одиниці продукції. Порівняйте обидва варіанти, виходячи з ваших фактичних обсягів виробництва.
Який допоміжний газ краще використовувати для деталей, які підлягають порошковому фарбуванню або анодуванню?
Азот, як правило, забезпечує чистішу кромку без оксидного нальоту, особливо на алюмінії. Кисень на сталі залишає оксидний шар, який, можливо, доведеться видалити перед фінішною обробкою. Вибір газу впливає на швидкість і вартість, тому слід перевірити його на тестових деталях.
Як слід визначити якість різання в запиті на пропозицію?
Слід посилатися на класи якості згідно з ISO 9013, вказувати допустимі межі задирок і окалин, а також позначати на кресленнях поверхні, що підлягають косметичній обробці. Поєднуйте це з процедурою затвердження зразків, щоб обидві сторони досягли згоди щодо стану країв перед початком серійного виробництва.
Які заходи безпеки необхідні при експлуатації промислового лазерного різака?
Вимоги залежать від типу корпусу обладнання, класу лазера та місцевих нормативних вимог. Слід передбачити захисні огорожі з блокуванням, головний вимикач, інструкції з експлуатації, систему відведення диму та навчання операторів. Попросіть у постачальника відповідну документацію та перевірте місцеві вимоги.




Гаряча клавіша
Зв'яжіться з нами
Заявка
© Авторське право [bogonglaser.com]. Постачальник лазерних машин BOGONG Всі права захищені.