
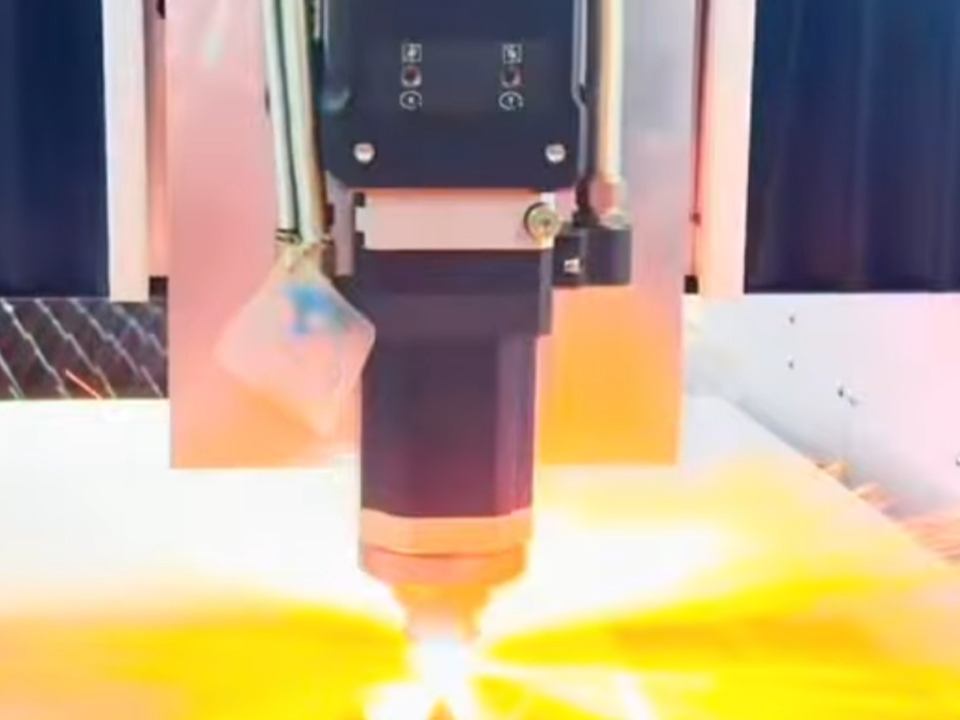
Оптимальна потужність лазера для різання листів вуглецевої сталі
Вибір потужності лазера для різання листів вуглецевої сталі залежить від найтовстішого матеріалу, з яким ви зазвичай працюєте, допоміжного газу, вимог до обробки країв та рівня автоматизації. Дізнайтеся, як визначити необхідну потужність та підготувати запит на пропозицію.

Не існує єдиного оптимального значення потужності лазера для обробки листів вуглецевої сталі. Вибір відповідної потужності залежить від найтовстішого листа, який ви ріжете щотижня, від виду допоміжного газу, який ви використовуєте, від якості країв, необхідної для наступного етапу обробки, а також від швидкості завантаження та розвантаження листів. Як правило, згідно з даними, опублікованими дилерами, волоконний лазер потужністю 6 кВт обробляє вуглецеву (м'яку) сталь товщиною до приблизно 16 мм у повсякденному виробництві, тоді як потужність 12 кВт дозволяє обробляти сталь товщиною до приблизно 30 мм. Верстати можуть різати листи більшої товщини, але не завжди зі стабільною швидкістю та з чистою якістю країв. У цьому посібнику пояснюється, як розбиратися в цих характеристиках, у яких випадках додаткові кіловати окупаються та що слід вказати перед тим, як замовити цінову пропозицію.
Що означає поняття “оптимальна потужність лазера” для листів з вуглецевої сталі?
Для покупця оптимальна потужність лазера — це найнижча потужність у ватах, яка дозволяє обробляти найтовстіші зазвичай заготовки в межах діапазону, придатного для серійного виробництва. Товщина, придатна для серійного виробництва, — це та, з якою волоконний лазер працює зміну за зміною зі стабільною швидкістю, забезпечуючи чисті краї та мінімальну кількість доопрацювань. Максимальна товщина — це максимальна товщина, яку лазер може розрізати на якісному зразку.
Довідник AC Machinery щодо потужностей волоконних лазерів у цьому документі розмежовуються два класифікаційні показники для м’якої сталі, що обробляється з використанням кисню, і наводиться аргумент, що покупці повинні орієнтуватися не на виробничі показники. Наведені дані базуються на заводських випробуваннях на розріз, тому їх слід розглядати як орієнтовну базу для дилерів, а не як гарантію якості матеріалу чи роботи вашого цеху.
Це розрізнення має значення, оскільки в технічних характеристиках рідко вказується, яке саме значення наведено. Сторінка товару, на якій зазначено, що машина потужністю 6000 Вт ріже вуглецеву сталь “до 25 мм”, відповідає даним у стовпці «Максимум», а не у стовпці «Виробнича потужність». Сторінка, присвячена волоконному лазерному верстату для різання BOGONG потужністю 6000 Вт – 40 кВт У специфікації до машини потужністю 6000 Вт вказано вуглецеву сталь товщиною до 25 мм, тому зверніться до будь-якого постачальника, зокрема до компанії BOGONG, щоб дізнатися, який діапазон товщини рекомендується для безперервного виробництва.
Потужність волоконного лазера у порівнянні з товщиною вуглецевої сталі
У наведеній нижче таблиці використано опубліковані компанією AC Machinery дані щодо різання м’якої сталі киснем. Останній стовпець містить якісну оцінку, а не виміряні дані.
| Потужність лазера | Готовий до виробництва (кисень) | Максимально можливий | Практичне читання |
|---|---|---|---|
| 6 кВт | 1–16 мм | 16–25 мм | Підходить для більшості робіт з листовим металом та тонкими й середньотовстими пластинами; межа можливостей — 20–25 мм |
| 12 кВт | 1–30 мм | 30–40 мм | Підходить для більш товстих конструкційних листів із більшим допуском на відхилення в характеристиках матеріалу |
| 20 кВт | 1–40 мм | 40–50 мм | Підходить для цехів, де часто обробляють товсті листи та дотримуються жорстких термінів поставки |
| 30 кВт | 1-50 мм | 50–60 мм | Фахівці з обробки товстої сталі та підрядні різальники |
| 40 кВт | 1–70 мм | 70–80 мм | Виробництво дуже товстої сталевої пластини як основний напрямок діяльності |
| 60 кВт | 1–80 мм | 80–120 мм | Надзвичайно велика товщина — вимога, що відповідає нішевим потребам |
Джерело: AC Machinery, серпень 2026 року. Результати залежать від марки сталі, стану поверхні, подачі газу, оптики та системи керування.
Моделі з меншою потужністю побудовані за тією ж логікою, але в меншому масштабі. Один з виробників опубліковані діапазони виробничих потужностей з вуглецевої сталі варіюються від 0,8–10 мм при потужності 1000 Вт до 1–22 мм при потужності 3000 Вт. На цій сторінці не вказано чітко, чи є ці діапазони граничними значеннями для серійного виробництва, тому перед порівнянням їх із таблицею іншого постачальника слід уточнити визначення. Різні постачальники можуть по-різному визначати поняття “потужність”, і порівняння брошур у вигляді таблиці може ввести в оману.
Наочний приклад
Розглянемо гіпотетичного виробника, основна робота якого полягає у виготовленні кронштейнів товщиною 6 мм та опорних пластин товщиною 20 мм. Як видно з наведених вище рисунків, лазер потужністю 6 кВт легко справляється з кронштейнами, але пластина товщиною 20 мм виходить за межі його виробничого діапазону (16 мм) і наближається до його максимального значення (25 мм). Лазер потужністю 12 кВт обробляє таку саму пластину, не виходячи за межі свого робочого діапазону. Якщо робота з пластинами товщиною 20 мм виконується не щотижня, а лише час від часу, підприємство може погодитися на повільніші цикли під час виконання таких завдань і придбати обладнання з меншою потужністю. Якщо ж така робота виконується щотижня, використання більш потужної машини може виявитися економічно вигіднішим у розрахунку на одну деталь. Це лише ілюстрація, а не реальний приклад клієнта.
Чому одна лише потужність не визначає якість різу
Потужність — це лише один із факторів, що впливають на якість різання. Ще три змінні визначають, які результати може забезпечити конкретний лазер під час обробки металевої пластини.
Щільність потужності променя та ширина прорізу. Компанія AC Machinery пояснює, що лазер низької потужності може прорізати товстішу сталь завдяки фокусуванню на меншу пляму, але вужчий проріз залишає розплавленому металу менше простору для виходу. Це підвищує ризик утворення шлаку, злипання зрізів та нерівних країв, коли якість матеріалу не є ідеальною. Більша потужність забезпечує ширший, більш толерантний проріз при тій самій щільності, саме тому обробка товстої сталевої пластини відбувається надійніше при вищій потужності.
Стан матеріалу. Те саме джерело називає оксидний наліт, поверхневу іржу, відхилення у хімічному складі сталі та нестабільну початкову температуру факторами, які мають незначне значення в межах виробничого діапазону, але можуть стати вирішальними для успіху при наближенні до максимальних значень. Для покупців це означає, що якість листів, які постачає ваш постачальник, має таке ж значення, як і саме обладнання. Поцікавтеся, чи була випробувана сталь лазерного класу та чи була вона чистою, а також чи відповідає цим вимогам ваша партія товару.
Допоміжний газ. Вуглецеву сталь зазвичай ріжуть киснем, який вступає в екзотермічну реакцію з розпеченою сталлю та додає енергії процесу різання. Саме тому кисневе різання дозволяє швидше прорізати товсту вуглецеву сталь, ніж лише інертний газ, оскільки Посібник з вуглецевої сталі від PCL Group як описано. Азот забезпечує чистішу кромку без оксидів, але при цьому вимагає меншої швидкості обробки вуглецевої сталі та пов’язаний із вищими витратами на газ. Отже, вибір газу впливає на необхідну потужність.
Кисень чи азот: як допоміжний газ впливає на вибір потужності
Рішення щодо газу частково стосується етапу подальшої обробки. Краї вуглецевої сталі, обрізані киснем, мають тонкий оксидний шар. Згідно з тим самим посібником PCL Group, цей шар, як правило, є прийнятним для деталей, які будуть зварюватися після швидкого очищення дротяною щіткою, але перед фарбуванням або гальванічним покриттям його потрібно обробити.
Посібник для виробників щодо потужності лазерного різання наводить корисний контрприклад. Виробник вуличних сміттєвих баків різав вуглецеву сталь товщиною 3/16 дюйма з вільними допусками, причому не було потреби в чистій кромці. Кисневе різання на волоконному лазері з меншою потужністю та базовою автоматизацією завантаження/розвантаження було найдешевшим варіантом, на відміну від придбання високопотужного лазера для азотного різання. Натомість виробник сільськогосподарського обладнання, який використовує азотне різання для кожної деталі, щоб уникнути підготовки країв перед зварюванням та порошковим фарбуванням, є кращим кандидатом для застосування обладнання з вищою потужністю.
| Вирішальний фактор | Різання киснем | Різання азотом |
|---|---|---|
| Гранична умова | Оксидний шар на поверхні зрізу | Край без оксиду |
| Типове прилягання до вуглецевої сталі | Товста пластина, деталі, які згодом зварюються або шліфуються | Деталі, для яких перед нанесенням покриття або зварюванням не проводиться підготовка країв |
| Вартість газу | Нижній | Вище. |
| Вплив на потужність | Меншої потужності може бути достатньо | Більша потужність допомагає підтримувати швидкість |
| Що слід перевірити | Подача кисню та тиск відповідно до товщини матеріалу | Витрата азоту, ємність резервуара або потужність генератора |
Ця таблиця містить якісне порівняння, складене на основі наведених вище джерел, а не є моделлю, що базується на виміряних витратах.
Коли «вища сила» окупається: проколювання, вкладання та пропускна здатність
Швидкість різання тонкого листа часто обмежується системою переміщення, а не самим променем. У статті журналу «The Fabricator» описано розміщення складної групи деталей 18-го калібру на лазерній установці потужністю 12 кВт, де верстат так і не зміг досягти запрограмованої швидкості. На більш товстій пластині різниця в швидкості збільшується, але пробивання може мати не менш важливе значення. У тій самій статті зазначається, що лазеру потужністю 3 кВт потрібно кілька секунд, щоб пробити матеріал товщиною 0,25 дюйма, тоді як система потужністю 9 або 12 кВт пробиває його майже миттєво. У разі розкладки з 600 або 700 пробивами це становить значну частину часу виконання програми.
Більша потужність також може виявити наступне вузьке місце. У статті йдеться про виробника оригінального обладнання (OEM), який спочатку розглядав варіант потужністю 15 кВт, потім — 12 кВт, а зрештою обрав 9 кВт, з’ясувавши, що більш швидкий лазер забезпечить резервну потужність для сортування деталей. Лазер меншої потужності в поєднанні з автоматизацією може також перевищувати продуктивність лазера більшої потужності без автоматизації, оскільки друга зміна без участі оператора додає виробничої потужності, чого не забезпечує сама лише потужність у ватах.
Товсті листи, вирізані кисневим методом, вимагають додаткового врахування. Щодо матеріалів товщиною близько 0,75 дюйма і більше, у тому ж джерелі зазначається, що термічна деформація впливає на розміщення деталей у матриці, і описується охолодження за допомогою води як один із способів зменшити викривлення та забезпечити більш щільне розміщення деталей. Якщо до ваших деталей висуваються суворі вимоги щодо площинності, запитайте постачальника, як він вирішує питання теплового навантаження при обробці товстих листів.
Чи завжди більша потужність — це краща інвестиція?
Не завжди. Зазвичай вважається, що чим більше кіловат, тим нижча собівартість одиниці продукції. Це справедливо, коли основну частину вашої роботи становить обробка товстої бляхи, коли потрібно швидко отримати кромки, обрізані азотом, або коли затримки з поставками обходяться дорого. Це твердження втрачає актуальність, коли більшу частину вашого асортименту складають тонкі та середні матеріали, коли кисневе різання є прийнятним, або коли завантаження, розвантаження та сортування обмежують пропускну здатність ще до того, як це робить лазер.
Більша потужність, як правило, призводить до підвищення ціни придбання та споживання електроенергії. Перш ніж обирати джерело більшої потужності, порахуйте, скільки годин на місяць лазер фактично працюватиме над складними завданнями, що виправдовують такий вибір.
Не менш поширеною є й протилежна помилка: підбір потужності з урахуванням найтоншого та найчастішого завдання, а товсту пластину розглядають як щось другорядне. Обирайте потужність, виходячи з найтовстішого завдання, яке виконується регулярно, а не з найтоншого чи найрідкіснішого.
Вказуйте якість краю за допомогою стандарту, а не прикметника
Якщо якість кромки є визначальним фактором при виборі потужності, вкажіть її на кресленні. ISO 9013:2017 визначає геометричні технічні характеристики продукції та допуски на якість для термічного різання і застосовується до газового, плазмового та лазерного різання, якщо на це є посилання у кресленні або документах на поставку. Зазначена сфера застосування охоплює лазерне різання товщиною від 0,5 мм до 32 мм. Зазначена сфера застосування не поширюється на лазерне різання товщиною, що перевищує зазначені межі, тому щодо більш товстих листів слід узгодити з постачальником окремі критерії приймання в письмовій формі.
Посилання на стандарт та клас якості дає постачальнику конкретну ціль, яку можна оцінити. На відміну від поняття “чистий край”.
Підбір потужності відповідно до формату верстата
Потужність є одним із параметрів технічних характеристик верстата. Ці типи призначені для різних видів обробки вуглецевої сталі.
- Різання аркушів та листів повного розміру. У "The Лінійка волоконних лазерних верстатів для різання BOGONG зазначено стандартний розмір різання 1500 × 3000 мм із діапазоном потужності від 1000 Вт до 6000 Вт, що підходить для листового металу та тонких і середньотовстих пластин. Пластини, що виходять за межі цього діапазону, відносяться до класу з вищою потужністю.
- Високопотужна робота з пластинами. Для обробки товстої вуглецевої сталі та виробництва обмінних піддонів ознайомтеся з моделями більшої потужності на сторінці, присвяченій верстатам потужністю 6000 Вт і вище, та перевірте, чи відповідають доступні параметри джерела живлення та товщина оброблюваної сталі вашим вимогам.
- Виготовлення дрібних деталей та легких конструкцій. Компактна платформа, така як 5050 малогабаритний волоконний лазерний різальний верстат має робочу зону розміром 500 × 500 мм, тому підходить для невеликих заготовок, а не для великих листів.
- Пластина та труба. Магазини, які вирізають обидва профілі, можуть розглянути можливість універсальний станок для лазерного різання листів і труб. На цій сторінці наведено діаметри труб від 20 мм до 200 мм. Підприємства, що спеціалізуються виключно на обробці труб, можуть віддати перевагу Лазерний верстат для різання труб з автоматичним завантаженням для труб із вуглецевої сталі.
- Підготовка місця зварювання. Якщо буде зварюватися товста пластина, то Верстат для лазерного різання конічних волокон дозволяє виконувати різання канавок і фасок за один робочий цикл. На сторінці продукту зазначено, що за допомогою п’ятиосьової різальної головки можна виконувати скошені різи під кутом до ±45°, що дозволяє уникнути окремого етапу скошування.
Покупці, які ще порівнюють різні категорії, можуть почати з цього огляд лазерних верстатів для різання металу перш ніж звузити вибір до певного класу потужності.
Поширені помилки при виборі потужності лазера для обробки вуглецевої сталі
- Вказання максимальної товщини. Максимальні номінальні значення розраховані для ідеального матеріалу та передбачають знижену швидкість і додаткову обробку.
- Не враховуючи стан пластини. Згідно з посібником компанії AC Machinery, сильні залишки прокатної окалини або іржі можуть заважати різанню товстої сталевої пластини.
- Недостатня увага до питань газопостачання. Перевірте тиск і витрату кисню відповідно до товщини матеріалу, а також об’єм азоту, якщо ви плануєте виконувати різання азотом.
- Купівельна спроможність без можливостей для реалізації. Більш швидкий лазер може перенести «вузьке місце» на етапи завантаження та сортування.
- Пряме порівняння брошур. Різні постачальники по-різному визначають виробничі потужності. Попросіть надати зразки різання для вашого сорту сталі та її товщини.
- Відмова від вимоги щодо краю. Деталі, пофарбовані або покриті гальванічним покриттям, можуть потребувати країв без оксидного нальоту; зварні деталі — ні.
Що слід вказати покупцям перед тим, як запросити цінову пропозицію?
Точний запит на пропозицію (RFQ) скорочує час підготовки пропозиції та дозволяє на ранньому етапі виявити прогалини в можливостях. Вкажіть:
- Комбінація товщини. Перелічіть товщини за щомісячним обсягом і позначте найтовще регулярне замовлення.
- Марка та стан матеріалу. Вкажіть марку сталі (наприклад, S235, A36 або еквіваленти Q235), стан поверхні та чи призначена сталева плита для лазерної обробки.
- Максимальний розмір деталі та листа. Цей параметр визначає розмір ліжка та спосіб його обслуговування.
- Вимоги до країв. Вкажіть стандарт ISO 9013 та, за необхідності, клас якості, а також зазначте наступний етап технологічного процесу (зварювання, фарбування, порошкове покриття, гальванічне покриття).
- План допомоги з газом. Тільки кисень, тільки азот або обидва, а також ваша система подачі.
- Вимоги до скошених країв або труб. За необхідності вкажіть кути та профілі труб.
- Плановий обсяг виробництва та зміни. Це свідчить про те, чи автоматизація має більше значення, ніж потужність.
- Запит на підтвердження. Попросіть надати зразки розрізів на вашій пластині із зазначеними параметрами, а також письмове підтвердження номінальної товщини, що відповідає вимогам серійного виробництва.
- Доставка та обслуговування. Вкажіть умови встановлення, навчання персоналу, постачання запасних частин та гарантійні умови, а також вимоги щодо транспортування та електроживлення для вашого об’єкта.
Надішліть цей перелік разом із кресленнями кожному постачальнику, якого ви порівнюєте. З постачальником, який задає додаткові питання щодо комбінації товщини та стану матеріалу, зазвичай працювати легше, ніж з тим, хто надає цінову пропозицію, виходячи лише з номінальної потужності.
Поширені запитання
Яка потужність лазера найкраще підходить для різання листів вуглецевої сталі?
Оптимальна потужність — це найнижча потужність у ватах, діапазон якої в умовах серійного виробництва дозволяє обробляти найтовстішу стандартну пластину. Згідно з даними виробника щодо м’якої сталі, потужність 6 кВт дозволяє обробляти пластини товщиною до приблизно 16 мм, а 12 кВт — до приблизно 30 мм в умовах серійного виробництва, при цьому максимальні номінальні значення є вищими.
Яку товщину вуглецевої сталі може розрізати волоконний лазер потужністю 6 кВт?
Компанія AC Machinery вказує, що потужність 6 кВт дозволяє обробляти м’яку сталь товщиною до приблизно 16 мм у виробничих умовах, а з використанням кисневої підтримки — до приблизно 25 мм. Результати залежать від марки сталі, стану поверхні та подачі газу.
Чи слід різати вуглецеву сталь киснем чи азотом?
Кисень зазвичай використовують для різання вуглецевої сталі, особливо товстого листа, оскільки він підвищує енергію різання та є дешевшим. Азот забезпечує отримання країв без оксидів при меншій швидкості та вищих витратах на газ. Вибір слід робити з урахуванням того, чи будуть деталі зварюватися, фарбуватися або покриватися гальванічним покриттям.
Чи завжди лазер з більшою потужністю працює швидше?
Не завжди. Різання тонких листів часто обмежується можливостями системи переміщення, а сортування або завантаження можуть стати «вузьким місцем». Більша потужність дає більш відчутні переваги при обробці товстих листів та скороченні часу пробивання, особливо у разі конфігурацій з великою кількістю отворів.
Чи дотримуються при лазерному різанні стандартів щодо якості країв?
Стандарт ISO 9013:2017 встановлює класифікацію геометрії термічного розрізу та допуски на якість для газового, плазмового та лазерного різання, а також охоплює лазерні розрізи товщиною від 0,5 мм до 32 мм. Він застосовується, якщо на нього є посилання у кресленні або супровідних документах.
Про що слід запитати постачальника перед тим, як замовити лазер для обробки листів з вуглецевої сталі?
Дізнайтеся про номінальну товщину, що відповідає виробничим вимогам, зразки розрізів із вашого сорту сталі, вимоги до допоміжного газу та тиску, а також умови гарантії та постачання запасних частин. Також уточніть, яке значення товщини вказано в брошурі: виробниче чи максимальне.





Гаряча клавіша
Зв'яжіться з нами
Заявка
© Авторське право [bogonglaser.com]. Постачальник лазерних машин BOGONG Всі права захищені.