
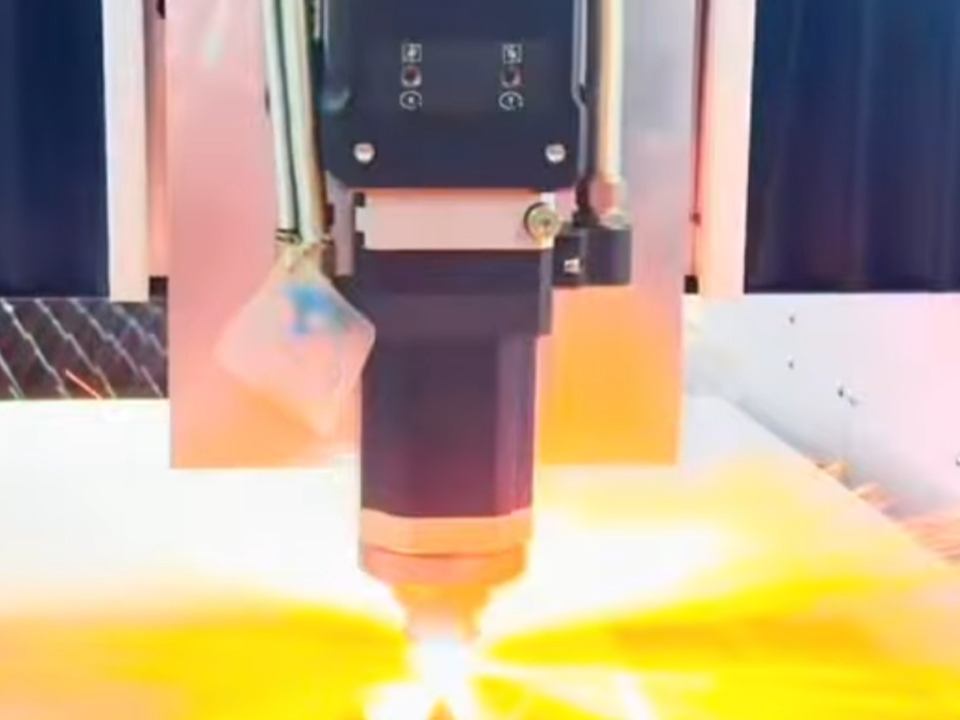
Potenza laser ottimale per il taglio di lamiere in acciaio al carbonio
La scelta della potenza del laser per le lamiere in acciaio al carbonio dipende dallo spessore massimo dei lavori che si eseguono abitualmente, dal gas di supporto, dai requisiti relativi ai bordi e dal grado di automazione. Scopri come determinare la potenza adeguata e preparare una richiesta di preventivo.

Non esiste una potenza laser ottimale univoca per le lamiere in acciaio al carbonio. La potenza adeguata dipende dallo spessore massimo delle lamiere che si tagliano ogni settimana, dal gas di assistenza utilizzato, dalla qualità dei bordi richiesta dalla fase di lavorazione successiva e dalla velocità con cui è possibile caricare e scaricare le lamiere. Come regola generale, sulla base dei dati pubblicati dai rivenditori, un laser a fibra da 6 kW è in grado di tagliare l’acciaio al carbonio (dolce) fino a circa 16 mm nella produzione di routine, mentre un modello da 12 kW estende tale limite a circa 30 mm. Le macchine sono in grado di tagliare lamiere più spesse, ma non sempre a velocità costante e con una qualità dei bordi pulita. Questa guida spiega come interpretare tali valori nominali, in quali casi i kilowatt in più sono giustificati e cosa specificare prima di richiedere un preventivo.
Cosa significa “potenza laser ottimale” per le lamiere in acciaio al carbonio?
Per un acquirente, la potenza laser ottimale è quella con il valore in watt più basso che consenta di mantenere il lavoro più spesso che si esegue abitualmente entro i limiti di produzione della macchina. Lo spessore di produzione è quello che un laser a fibra è in grado di lavorare turno dopo turno con velocità stabile, bordi puliti e poche rilavorazioni. Lo spessore massimo è lo spessore massimo che il laser è in grado di tagliare su un campione in buone condizioni.
Guida alla capacità dei laser a fibra di AC Machinery distingue le due classificazioni relative all’acciaio dolce con assistenza di ossigeno e sostiene che gli acquirenti dovrebbero specificare i propri requisiti in base ai dati di produzione. I dati riportati provengono dalle prove di taglio effettuate in fabbrica dai produttori, pertanto vanno considerati come un punto di riferimento per i rivenditori e non come una garanzia per il materiale o per la vostra officina.
Questa distinzione è importante perché le schede tecniche raramente specificano a quale valore si riferiscono. Una pagina di prodotto in cui si afferma che una macchina da 6000 W taglia l’acciaio al carbonio “fino a 25 mm” è coerente con la colonna “massimo” riportata di seguito, non con quella “produzione”. Pagina dedicata alla macchina da taglio laser a fibra da 6000 W–40 kW di BOGONG Indica che l'acciaio al carbonio può avere uno spessore massimo di 25 mm per la sua macchina da 6000 W, quindi chiedete a qualsiasi fornitore, compreso BOGONG, quale sia la gamma di spessori consigliata per la produzione in serie.
Potenza del laser a fibra rispetto allo spessore dell'acciaio al carbonio
La tabella che segue riporta i dati pubblicati da AC Machinery relativi al taglio dell'acciaio dolce con ossigeno. L'ultima colonna contiene un'indicazione qualitativa, non dati misurati.
| Potenza laser | Pronto per la produzione (ossigeno) | Massimo possibile | Letture pratiche |
|---|---|---|---|
| 6 kW | 1–16 mm | 16–25 mm | Adatto alla maggior parte dei lavori su lamiera e su lastre di spessore da leggero a medio; 20–25 mm rappresentano il limite massimo di capacità |
| 12 kW | 1–30 mm | 30–40 mm | Adatto a lamiere strutturali più pesanti, con una maggiore tolleranza alle variazioni del materiale |
| 20 kW | 1–40 mm | 40–50 mm | Adatto a officine che lavorano spesso con lamiere spesse e hanno scadenze di consegna serrate |
| 30 kW | 1-50 mm | 50–60 mm | Specialisti in lamiere pesanti e servizi di taglio su commissione |
| 40 kW | 1–70 mm | 70–80 mm | La produzione di lamiere molto spesse come attività principale |
| 60 kW | 1–80 mm | 80–120 mm | Spessore estremo, un’esigenza di nicchia |
Fonte: AC Machinery, agosto 2026. I risultati variano a seconda del tipo di acciaio, delle condizioni della superficie, dell'alimentazione del gas, dell'ottica e del sistema di controllo.
Le fasce di potenza inferiori seguono la stessa logica su scala ridotta. Un produttore… intervalli di capacità pubblicati relativi all'acciaio al carbonio vanno da 0,8–10 mm a 1000 W a 1–22 mm a 3000 W. Quella pagina non specifica chiaramente se tali intervalli corrispondano a valori massimi di produzione, quindi è opportuno verificare la definizione prima di confrontarli con la tabella di un altro fornitore. Fornitori diversi possono definire la “capacità” in modo diverso, e un confronto diretto tra i cataloghi può trarre in inganno.
Un esempio illustrativo
Si consideri un ipotetico produttore che lavora abitualmente con staffe da 6 mm e piastre di base da 20 mm. Nelle figure sopra riportate, un laser da 6 kW gestisce facilmente le staffe, ma la piastra da 20 mm si colloca al di sopra del suo intervallo di produzione di 16 mm e vicino al suo massimo di 25 mm. Un laser da 12 kW lavora la stessa piastra ben all’interno del proprio intervallo di produzione. Se la lavorazione della piastra da 20 mm è occasionale anziché settimanale, l’officina potrebbe accettare cicli più lenti per quei lavori e optare per la macchina a potenza inferiore. Se invece è settimanale, la macchina più potente potrebbe risultare meno costosa per singolo pezzo. Si tratta di un esempio illustrativo, non di un caso reale di un cliente.
Perché la potenza da sola non determina la qualità del taglio
La potenza è solo uno dei fattori che determinano la qualità del taglio. Altre tre variabili influenzano le prestazioni di un determinato laser sulla lamiera vera e propria.
Densità di potenza del fascio e larghezza del taglio. AC Machinery spiega che un laser a bassa potenza può penetrare in lamiere d’acciaio più spesse concentrando il raggio in un punto più piccolo, ma il taglio più stretto lascia meno spazio al metallo fuso per fuoriuscire. Ciò aumenta il rischio di scorie, tagli fusi e bordi irregolari quando il materiale non è di qualità ottimale. Una potenza maggiore consente di ottenere un taglio più ampio e tollerante a parità di densità; ecco perché le lamiere spesse vengono lavorate in modo più affidabile a potenze più elevate.
Condizioni del materiale. La stessa fonte indica la scaglia di laminazione, la ruggine superficiale, le variazioni nella composizione chimica dell’acciaio e la temperatura iniziale non uniforme come fattori che hanno poca rilevanza all’interno dell’intervallo di produzione, ma che possono determinare il successo quando ci si avvicina al limite massimo. Per gli acquirenti, ciò significa che la lamiera fornita dal proprio fornitore è importante tanto quanto la macchina stessa. Chiedete se l’acciaio sottoposto a collaudo fosse di qualità laser e pulito, e se lo sia anche il vostro stock.
Gas di assistenza. L'acciaio al carbonio viene solitamente tagliato con l'ossigeno, che reagisce in modo esotermico con l'acciaio caldo e apporta energia al taglio. Ecco perché il taglio con ossigeno raggiunge più rapidamente lo spessore dell'acciaio al carbonio rispetto al solo gas inerte, poiché il Guida sull'acciaio al carbonio del Gruppo PCL come descritto. L'azoto garantisce un taglio più pulito e privo di ossido, ma a una velocità inferiore sull'acciaio al carbonio e con un costo del gas più elevato. La scelta del gas influisce quindi sulla potenza necessaria.
Ossigeno o azoto: in che modo il gas di supporto influisce sulla scelta della potenza
La scelta del gas è in parte una decisione che riguarda la fase a valle. I bordi dell’acciaio al carbonio sottoposto a taglio all’ossigeno presentano un sottile strato di ossido. Tale strato è generalmente accettabile per i pezzi che saranno saldati dopo una rapida passata con la spazzola metallica, ma richiede un trattamento specifico prima della verniciatura o della placcatura, secondo la stessa guida del Gruppo PCL.
Guida alla potenza di taglio laser per i costruttori fornisce un utile controesempio. Un produttore di cassonetti per rifiuti da esterno tagliava acciaio al carbonio da 3/16 di pollice con tolleranze ampie e senza necessità di un bordo pulito. Il taglio con ossigeno su un laser a fibra di potenza inferiore, dotato di un sistema di carico/scarico automatizzato di base, rappresentava la soluzione più economica, mentre l’acquisto di un laser ad alta potenza per il taglio con azoto non lo era. Al contrario, un produttore di attrezzature agricole che esegue il taglio con azoto su ogni pezzo per evitare la preparazione dei bordi prima della saldatura e della verniciatura a polvere è un candidato più indicato per una potenza maggiore.
| Fattore determinante | Taglio all’ossigeno | Taglio all’azoto |
|---|---|---|
| Condizione al bordo | Strato di ossido sulla superficie di taglio | Bordo privo di ossido |
| Adattamento tipico sull'acciaio al carbonio | Lamiere spesse, pezzi saldati o successivamente rettificati | Parti per le quali non viene eseguita la preparazione dei bordi prima del rivestimento o della saldatura |
| Costo del gas | Più basso | Più alto |
| Implicazioni in termini di potenza | Una potenza inferiore può essere sufficiente | Una potenza maggiore aiuta a mantenere la velocità |
| Cosa verificare | Fornitura di ossigeno e pressione in base allo spessore | Consumo di azoto, capacità del serbatoio o del generatore |
La tabella rappresenta un confronto qualitativo basato sulle fonti sopra citate, non un modello di calcolo dei costi.
Quando la potenza maggiore ripaga: piercing, nesting e throughput
La velocità di taglio su lamiere sottili è spesso limitata dal sistema di movimento, non dal raggio. L’articolo di *The Fabricator* descrive un nesting di parti complesse di calibro 18 su un laser da 12 kW, in cui la macchina non è mai riuscita a raggiungere la velocità programmata. Su lamiere più spesse, le differenze di velocità aumentano, ma anche la foratura può avere la stessa importanza. Lo stesso articolo riporta che un laser da 3 kW impiega alcuni secondi per forare un materiale di 0,25 pollici, mentre un sistema da 9 o 12 kW esegue la foratura quasi istantaneamente. In una disposizione con 600 o 700 forature, ciò incide in misura significativa sul tempo di esecuzione del programma.
Una potenza maggiore può anche mettere in luce il prossimo collo di bottiglia. L'articolo descrive un OEM che ha preso in considerazione 15 kW, poi 12 kW, e ha scelto 9 kW dopo aver constatato che un laser più veloce avrebbe rallentato la selezione dei pezzi. Un laser a potenza inferiore, se abbinato all'automazione, può anche superare in produttività uno a potenza superiore privo di automazione, poiché un secondo turno non presidiato aggiunge capacità che la potenza da sola non è in grado di fornire.
Le lamiere spesse tagliate con ossitaglio introducono un ulteriore aspetto da considerare. Per materiali di spessore pari o superiore a circa 0,75 pollici, la stessa fonte sottolinea che la distorsione termica influisce sul nesting e descrive il raffreddamento con getto d’acqua come un metodo per ridurre la deformazione e consentire una disposizione più compatta dei pezzi. Se i vostri componenti presentano requisiti rigorosi in termini di planarità, chiedete al fornitore come gestisce l’apporto di calore nelle lamiere spesse.
Una maggiore potenza è sempre l'investimento migliore?
Non sempre. Si tende a pensare che una potenza maggiore in kilowatt comporti un costo unitario inferiore. Questo è vero quando si lavora principalmente con lamiere spesse, quando è necessario ottenere bordi tagliati con azoto a velocità elevata o quando i ritardi nelle consegne comportano costi elevati. L'affermazione perde di validità quando la produzione riguarda prevalentemente materiali di spessore sottile e medio, quando il taglio con ossigeno è accettabile o quando le operazioni di carico, scarico e smistamento limitano la produttività prima ancora che lo faccia il laser.
Una potenza maggiore tende inoltre ad aumentare il prezzo di acquisto e il fabbisogno energetico. Prima di scegliere una sorgente più potente, calcolate quante ore al mese il laser verrebbe effettivamente utilizzato per i lavori più impegnativi che ne giustificano l'acquisto.
L'errore opposto è altrettanto comune: dimensionare la macchina in base al lavoro più sottile e più frequente e considerare la lamiera spessa come un elemento secondario. Scegli la potenza in base al lavoro più spesso che svolgi regolarmente, non a quello più sottile né a quello più raro.
Specificare la qualità dei bordi utilizzando uno standard, non un aggettivo
Se la qualità dei bordi è il fattore determinante nella scelta della potenza, specificarla nel disegno. ISO 9013:2017 definisce le specifiche geometriche del prodotto e le tolleranze di qualità per i tagli termici e si applica al taglio ossidrico, al taglio al plasma e al taglio laser quando un disegno o un documento di consegna vi fa riferimento. Il suo ambito di applicazione dichiarato copre i tagli laser da 0,5 mm a 32 mm. Il suo ambito di applicazione dichiarato non si estende ai tagli laser di spessore superiore a tale valore; pertanto, concordate per iscritto con il vostro fornitore criteri di accettazione separati per le lamiere più spesse.
Il riferimento alla norma e a una classe di qualità fornisce al fornitore un obiettivo misurabile. Il concetto di “bordo pulito” invece no.
Adeguamento della potenza al formato della macchina
La potenza è uno dei parametri tecnici di una macchina. Questi formati sono adatti a diverse lavorazioni dell’acciaio al carbonio.
- Taglio di lamiere e lastre di grandi dimensioni. Il Gamma di macchine per il taglio laser a fibra BOGONG indica una dimensione di taglio standard di 1500 × 3000 mm con potenze comprese tra 1000 W e 6000 W, adatta a lamiere e piastre di spessore da leggero a medio. Le piastre che superano tale intervallo richiedono una classe di potenza superiore.
- Lavorazione di lamiere ad alta potenza. Per la lavorazione di acciaio al carbonio di grosso spessore e la produzione di pallet intercambiabili, consultare le opzioni di potenza superiore nella pagina dedicata alle macchine da 6000 W e oltre e verificare la potenza di alimentazione disponibile e lo spessore di lavorazione adatto al proprio tipo di acciaio.
- Piccoli componenti e lavorazioni leggere. Una piattaforma compatta come la 5050 piccola macchina di taglio laser a fibra ha un'area di taglio di 500 × 500 mm, quindi è adatta a pezzi di piccole dimensioni, non a lamiere di grandi dimensioni.
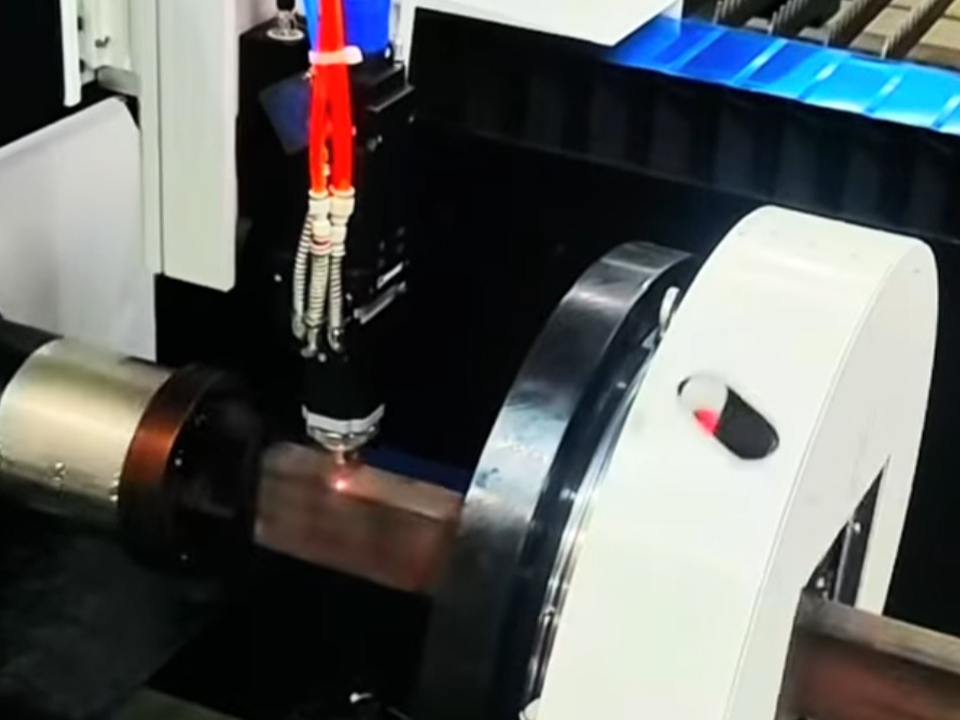
- Piastra più tubo. I negozi che realizzano entrambi i tipi di taglio possono prendere in considerazione un macchina per il taglio laser a fibra "tutto in uno" per lamiere e tubi. Nella pagina sono elencati i diametri dei tubi da 20 mm a 200 mm. Le aziende che si occupano esclusivamente di tubi potrebbero preferire un macchina per il taglio dei tubi laser a caricamento automatico per tubi in acciaio al carbonio.
- Preparazione della saldatura. Se si deve saldare una lamiera spessa, un macchina per il taglio laser a fibra conica è in grado di realizzare scanalature e smussature nella stessa operazione. La pagina del prodotto descrive tagli smussati fino a ±45° tramite una testa di taglio a cinque assi, il che potrebbe rendere superflua una fase separata di smussatura.
Chi sta ancora valutando le diverse categorie può partire da qui Panoramica sulle macchine laser per il taglio dei metalli prima di restringere la scelta a una classe di potenza.
Errori comuni nella scelta della potenza del laser per l'acciaio al carbonio
- Specificazione dello spessore massimo. I valori nominali massimi si riferiscono a condizioni ideali del materiale e tengono conto di velocità inferiori e lavorazioni secondarie.
- Ignorando le condizioni della piastra. Secondo la guida di AC Machinery, la presenza di una spessa patina di scorie o di ruggine può compromettere il taglio delle lamiere di grosso spessore.
- Vincoli relativi alla fornitura di gas. Verifica la pressione e la portata dell'ossigeno in base allo spessore del materiale e il volume di azoto se prevedi di effettuare un taglio con azoto.
- Potere d’acquisto senza capacità gestionale. Un laser più veloce può spostare il collo di bottiglia verso le fasi di caricamento e smistamento.
- Confronto diretto tra gli opuscoli. I vari fornitori definiscono la capacità in modi diversi. Richiedete dei campioni di taglio relativi al tipo di acciaio e allo spessore che vi interessano.
- Si prescinde dal requisito relativo al bordo. I componenti verniciati o placcati potrebbero richiedere bordi privi di ossido; quelli saldati potrebbero non averne bisogno.
Cosa dovrebbero specificare gli acquirenti prima di richiedere un preventivo?
Una richiesta di preventivo (RFQ) precisa accorcia i tempi di preparazione del preventivo e mette in luce tempestivamente eventuali lacune nelle capacità. Includere:
- Miscela di spessori. Elenca gli spessori in base al volume mensile e indica il lavoro regolare più spesso.
- Tipo e stato del materiale. Indicare il tipo di acciaio (ad esempio S235, A36 o equivalenti Q235), le condizioni della superficie e se la lamiera è adatta al taglio laser.
- Dimensioni massime dei pezzi e delle lamiere. Questo parametro definisce le dimensioni del letto e le modalità di gestione.
- Requisiti relativi ai bordi. Fare riferimento alla norma ISO 9013 e, se del caso, indicare la classe di qualità, specificando il processo a valle (saldatura, verniciatura, verniciatura a polvere, placcatura).
- Piano di assistenza per il gas. Solo ossigeno, solo azoto o entrambi, e la configurazione del sistema di alimentazione.
- Requisiti relativi alle smussature o ai tubi. Se necessario, specificare gli angoli e i profili dei tubi.
- Obiettivo di produttività e turni. Questo indica se l'automazione sia più importante della potenza.
- Richiesta di convalida. Richiedete dei campioni tagliati sul vostro piatto con i parametri registrati e la specifica dello spessore pronto per la produzione per iscritto.
- Consegna e assistenza. Includere l'installazione, la formazione, i pezzi di ricambio e i termini di garanzia, oltre alle spese di trasporto e ai requisiti elettrici per la vostra sede.
Invia quell’elenco, insieme ai disegni, a tutti i fornitori che stai valutando. Un fornitore che pone domande di approfondimento sulla combinazione di spessori e sulle condizioni del materiale è solitamente più facile da gestire rispetto a uno che formula un preventivo basandosi esclusivamente sulla potenza nominale.
Domande frequenti
Qual è la potenza laser più indicata per il taglio di lamiere in acciaio al carbonio?
La potenza ottimale è quella con il valore in watt più basso il cui intervallo di produzione effettivo copra lo spessore massimo delle vostre lamiere standard. In base ai dati relativi all’acciaio dolce forniti dai rivenditori, una potenza di 6 kW consente di lavorare spessori fino a circa 16 mm e una potenza di 12 kW fino a circa 30 mm in produzione, con valori massimi ancora più elevati.
Qual è lo spessore massimo dell'acciaio al carbonio che può essere tagliato da un laser a fibra da 6 kW?
AC Machinery indica una potenza di 6 kW per la lavorazione in serie di acciaio dolce fino a circa 16 mm, con un massimo di circa 25 mm utilizzando l'assistenza con ossigeno. I risultati dipendono dal tipo di acciaio, dalle condizioni della superficie e dall'alimentazione del gas.
È meglio tagliare l'acciaio al carbonio con l'ossigeno o con l'azoto?
L'ossigeno è la scelta più comune per l'acciaio al carbonio, in particolare per le lamiere spesse, poiché aumenta l'energia di taglio e ha un costo inferiore. L'azoto produce bordi privi di ossido a velocità inferiori e con un costo del gas più elevato. La scelta va effettuata in base al fatto che i pezzi debbano essere saldati, verniciati o placcati.
Un laser con potenza maggiore è sempre più veloce?
Non sempre. Il taglio di lamiere sottili è spesso limitato dal sistema di movimento, e le operazioni di smistamento o caricamento possono diventare il collo di bottiglia. Una potenza maggiore offre vantaggi più evidenti nel taglio di lamiere spesse e nei tempi di foratura, specialmente nei gruppi di pezzi con numerose forature.
Il taglio laser rispetta uno standard relativo alla qualità dei bordi?
La norma ISO 9013:2017 classifica la geometria del taglio termico e le tolleranze di qualità per il taglio con ossicombustibile, al plasma e al laser, e riguarda i tagli al laser con spessori compresi tra 0,5 mm e 32 mm. Si applica quando un disegno o un documento di consegna fa riferimento a tale norma.
Cosa dovrei chiedere a un fornitore prima di ordinare un laser per lamiere in acciaio al carbonio?
Richiedete i valori di spessore previsti per la produzione, dei campioni di taglio del vostro tipo di acciaio, i requisiti relativi al gas di assistenza e alla pressione, nonché i termini di garanzia e di fornitura dei ricambi. Verificate inoltre quale valore di spessore sia indicato nel catalogo: quello di produzione o quello massimo.





Click a caldo
Contatto
Applicazione
©Copyright [bogonglaser.com]. BOGONG Laser Machine Supplier Tutti i diritti riservati.