
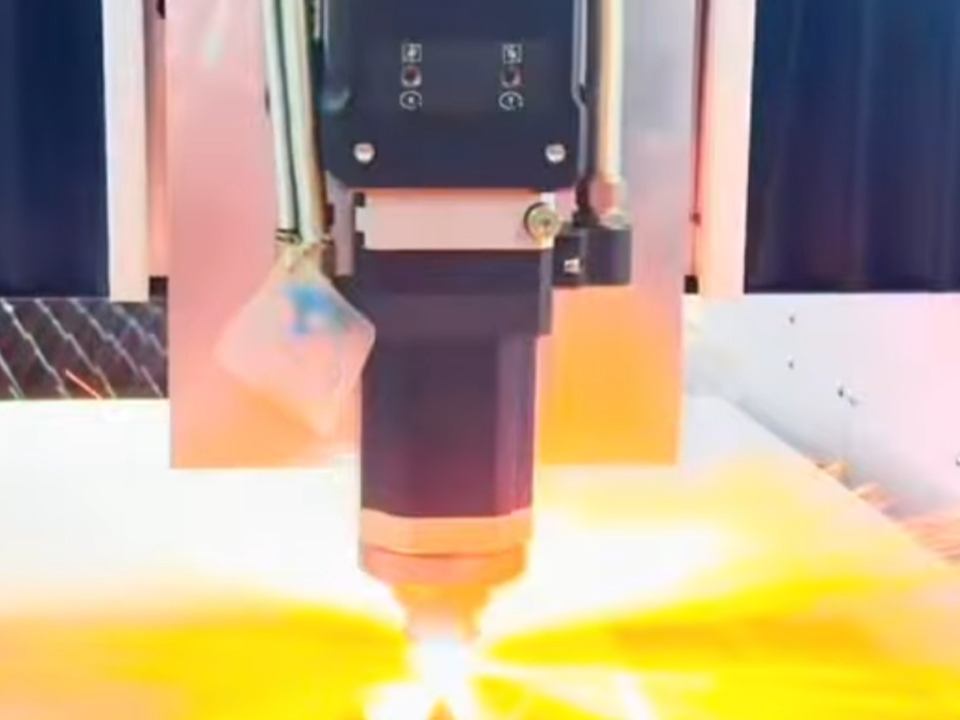
Nejlepší výkon laseru pro řezání plechů z uhlíkové oceli
Volba výkonu laseru pro řezání plechů z uhlíkové oceli závisí na nejtlustším materiálu, se kterým běžně pracujete, na pomocném plynu, požadavcích na hrany a na míře automatizace. Podívejte se, jak určit vhodný výkon a připravit poptávku.

Neexistuje jediný optimální výkon laseru pro řezání plechů z uhlíkové oceli. Správný výkon závisí na nejtlustším plechu, který každý týden řežete, na použitém pomocném plynu, na kvalitě hran požadované pro další zpracování a na tom, jak rychle dokážete plechy vkládat a vykládat. Podle praktického pravidla vycházejícího z údajů zveřejněných prodejci zvládne vláknový laser o výkonu 6 kW při běžné výrobě řezat uhlíkovou (měkkou) ocel o tloušťce přibližně 16 mm, zatímco výkon 12 kW tuto hranici posouvá na přibližně 30 mm. Stroje dokážou řezat i silnější plechy, avšak ne vždy při stabilní rychlosti a s čistou kvalitou hran. Tento průvodce vysvětluje, jak interpretovat tyto údaje, v jakých případech se vyplatí investice do vyššího výkonu a co je třeba specifikovat před vyžádáním cenové nabídky.
Co znamená “optimální výkon laseru” v případě plechů z uhlíkové oceli?
Z pohledu kupujícího je optimální výkon laseru ten nejnižší výkon v wattech, při kterém se vaše běžné nejtlustší díly vejdou do rozsahu, v němž je stroj připraven k sériové výrobě. Tloušťka vhodná pro sériovou výrobu znamená takovou tloušťku, při které vláknový laser pracuje směnu za směnou se stabilní rychlostí, čistými hranami a minimálními opravami. Maximální tloušťka je nejvyšší tloušťka, kterou dokáže laser přeříznout na kvalitním vzorku.
Průvodce kapacitou vláknových laserů společnosti AC Machinery rozlišuje mezi dvěma třídami měkké oceli s kyslíkovou podporou a tvrdí, že odběratelé by měli zadávat specifikace na základě výrobních údajů. Uvedené hodnoty pocházejí z továrních řezacích zkoušek výrobců, proto je považujte za referenční základ pro prodejce, nikoli za záruku pro váš materiál nebo vaši dílnu.
Toto rozlišení je důležité, protože v technických specifikacích se málokdy uvádí, na kterou hodnotu se daný údaj vztahuje. Stránka produktu, na které se uvádí, že stroj o výkonu 6000 W řeže uhlíkovou ocel “až do tloušťky 25 mm”, odpovídá hodnotě v sloupci „maximální“, nikoli v sloupci „výrobní“. Stránka věnovaná vláknovému laserovému řezacímu stroji BOGONG o výkonu 6000 W–40 kW U svého stroje o výkonu 6000 W uvádí uhlíkovou ocel do tloušťky 25 mm, proto se zeptejte kteréhokoli dodavatele, včetně společnosti BOGONG, jaký rozsah tlouštěk se doporučuje pro nepřetržitou výrobu.
Výkon vláknového laseru vs. tloušťka uhlíkové oceli
Níže uvedená tabulka vychází z údajů zveřejněných společností AC Machinery týkajících se řezání měkké oceli kyslíkem. Poslední sloupec představuje kvalitativní údaj, nikoli naměřená data.
| Výkon laseru | Připraveno k výrobě (kyslík) | Maximální možná hodnota | Praktická četba |
|---|---|---|---|
| 6 kW | 1–16 mm | 16–25 mm | Vhodné pro většinu prací s plechy a tenkými až středně silnými deskami; 20–25 mm představuje horní hranici možností |
| 12 kW | 1–30 mm | 30–40 mm | Vhodné pro silnější konstrukční plechy s větší tolerancí vůči odchylkám v materiálu |
| 20 kW | 1–40 mm | 40–50 mm | Vhodné pro dílny, kde se často zpracovávají silné plechy a platí přísné termíny dodání |
| 30 kW | 1-50 mm | 50–60 mm | Specialisté na tlusté plechy a zakázkové řezání |
| 40 kW | 1–70 mm | 70–80 mm | Hlavní předmět podnikání: výroba velmi silných plechů |
| 60 kW | 1–80 mm | 80–120 mm | Extrémní tloušťka, specifický požadavek |
Zdroj: AC Machinery, srpen 2026. Výsledky se liší v závislosti na jakosti oceli, stavu povrchu, přívodu plynu, optice a řídicím systému.
Nižší výkonové třídy se řídí stejnou logikou, jen v menším měřítku. Jeden výrobce… zveřejněné rozsahy výrobní kapacity uhlíkové oceli pohybují se od 0,8–10 mm při 1000 W až po 1–22 mm při 3000 W. Na této stránce není jasně uvedeno, zda se u těchto rozsahů jedná o maximální hodnoty pro sériovou výrobu, proto si před porovnáním s tabulkou jiného dodavatele ověřte definici. Různí dodavatelé mohou pojem “kapacita” definovat odlišně a přímé srovnání prospektů může být zavádějící.
Názorný příklad
Představme si hypotetického výrobce, jehož běžnou prací jsou 6mm konzoly a 20mm základové desky. Jak je patrné z výše uvedených obrázků, 6kW laser si s konzolami poradí bez problémů, avšak 20mm deska přesahuje jeho výrobní rozsah 16 mm a blíží se jeho maximu 25 mm. Laser o výkonu 12 kW zpracovává stejnou desku s tloušťkou 20 mm bez problémů v rámci svého výrobního rozsahu. Pokud se desky o tloušťce 20 mm zpracovávají spíše příležitostně než každý týden, mohla by dílna u těchto zakázek akceptovat pomalejší cykly a pořídit si stroj s nižším výkonem. Pokud se však jedná o týdenní zakázky, může být cena za kus u výkonnějšího stroje nižší. Jedná se o ilustrativní příklad, nikoli o konkrétní případ zákazníka.
Proč o řezu nerozhoduje pouze výkon
Výkon je pouze jedním z faktorů ovlivňujících kvalitu řezu. Další tři proměnné určují, jaké výsledky může daný laser dosáhnout při řezání skutečného plechu.
Hustota výkonu paprsku a šířka řezu. Společnost AC Machinery vysvětluje, že laser s nižším výkonem dokáže proniknout do silnější oceli díky zaostření na menší bod, avšak užší řezová štěrbina ponechává roztavenému kovu méně prostoru k úniku. To zvyšuje riziko vzniku strusky, spálených řezů a hrubých hran, pokud materiál není v ideálním stavu. Vyšší výkon umožňuje při stejné hustotě širší a tolerantnější řez, a proto se tlusté plechy zpracovávají spolehlivěji při vyšším výkonu.
Stav materiálu. Stejný zdroj uvádí jako faktory, které v rámci výrobního rozsahu nemají velký význam, avšak v blízkosti maximálních hodnot mohou rozhodovat o úspěchu, okují, povrchovou rez, odchylky ve složení oceli a kolísání počáteční teploty. Pro odběratele to znamená, že plech, který dodává váš dodavatel, je stejně důležitý jako samotný stroj. Zeptejte se, zda testovaná ocel byla určena pro laserové řezání a zda byla čistá, a zda tomu tak je i u vašeho materiálu.
Pomocný plyn. Uhlíková ocel se obvykle řeže kyslíkem, který s horkou ocelí reaguje exotermicky a dodává řezu energii. Proto se při řezání kyslíkem dosáhne tlusté uhlíkové oceli rychleji než při použití samotného inertního plynu, protože Průvodce uhlíkovou ocelí skupiny PCL popisuje. Dusík zajišťuje čistší hrany bez oxidů, avšak při nižší rychlosti obrábění uhlíkové oceli a za cenu vyšší spotřeby plynu. Volba plynu tedy ovlivňuje potřebný výkon.
Kyslík nebo dusík: Jak pomocný plyn ovlivňuje volbu výkonu
Rozhodnutí ohledně plynu je částečně závislé na následném zpracování. Hranu uhlíkové oceli řezané kyslíkem pokrývá tenká vrstva oxidu. Tato vrstva je obecně přijatelná u dílů, které budou svařovány po rychlém očištění drátěným kartáčem, avšak podle stejné příručky skupiny PCL Group je třeba jí věnovat pozornost před lakováním nebo pokovováním.
Průvodce výkonem laserového řezání pro výrobce poskytuje užitečný protipříklad. Výrobce venkovních odpadkových košů řezal uhlíkovou ocel o tloušťce 3/16 palce s volnými tolerancemi, přičemž nebylo nutné dosáhnout čistého řezu. Řezání kyslíkem na vláknovém laseru s nižším výkonem a základní automatizací nakládání a vykládání bylo nejlevnějším řešením, zatímco nákup vysoce výkonného laseru pro řezání dusíkem jím nebyl. Naproti tomu výrobce zemědělské techniky, který všechny díly řeže dusíkem, aby se vyhnul přípravě hran před svařováním a práškovým lakováním, je vhodnějším kandidátem pro vyšší výkon.
| Rozhodující faktor | Řezání kyslíkem | Řezání dusíkem |
|---|---|---|
| Okrajová podmínka | Oxidová vrstva na řezané ploše | Hrana bez oxidů |
| Typické uchycení na uhlíkové oceli | Silný plech, díly, které se svařují nebo následně brousí | Díly, u nichž se před povrchovou úpravou nebo svařováním vynechává příprava hran |
| Náklady na plyn | Dolní | Vyšší |
| Dopad na výkon | Nižší příkon může stačit | Vyšší výkon pomáhá udržet rychlost |
| Co je třeba ověřit | Přívod kyslíku a tlak pro danou tloušťku | Spotřeba dusíku, kapacita nádrže nebo generátoru |
Tabulka představuje kvalitativní srovnání vycházející z výše uvedených zdrojů, nejedná se o model založený na naměřených nákladech.
Kde se vyšší výkon vyplatí: propichování, vnořování a propustnost
Řezací rychlost u tenkých plechů je často omezena pohybovým systémem, nikoli samotným paprskem. Článek v časopise „The Fabricator“ popisuje sestavu složitých dílů o tloušťce 18 gauge na 12 kW laseru, kde stroj nikdy nedokázal dosáhnout naprogramované rychlosti. U silnějších plechů se rozdíly v rychlosti zvětšují, ale stejně důležitý může být i průraz. Stejný článek uvádí, že laser o výkonu 3 kW potřebuje několik sekund k propíchnutí materiálu o tloušťce 0,25 palce, zatímco systém o výkonu 9 nebo 12 kW materiál propíchne téměř okamžitě. U sestavy s 600 nebo 700 propíchnutími to představuje značnou část doby zpracování programu.
Vyšší výkon může také odhalit další úzké místo. Článek popisuje výrobce OEM, který zvažoval výkon 15 kW, poté 12 kW a nakonec se rozhodl pro 9 kW poté, co zjistil, že rychlejší laser by zpomalil třídění dílů. Laser s nižším výkonem v kombinaci s automatizací může také dosáhnout vyšší produkce než laser s vyšším výkonem bez automatizace, protože bezobslužná druhá směna zvyšuje kapacitu, což samotný výkon nedokáže.
Dalším faktorem, který je třeba zohlednit, jsou silné plechy řezané kyslíkem. U materiálů o tloušťce přibližně 0,75 palce a více stejný zdroj uvádí, že tepelné deformace ovlivňují rozvržení výřezů, a popisuje chlazení vodou jako jeden ze způsobů, jak omezit kroucení a umožnit hustší rozvržení výřezů. Pokud mají vaše díly přísné požadavky na rovinnost, zeptejte se dodavatele, jak řeší tepelný příkon u silných plechů.
Je vyšší výkon vždy lepší investicí?
Ne vždy. Obvykle se předpokládá, že čím více kilowattů, tím nižší jsou náklady na jeden kus. To platí, pokud se zabýváte především řezáním silných plechů, pokud potřebujete rychle řezat hrany dusíkem nebo pokud jsou opožděné dodávky nákladné. Tato domněnka však neplatí, pokud zpracováváte převážně tenké a středně silné materiály, pokud je přijatelné řezání kyslíkem nebo pokud průchodnost omezuje nakládání, vykládání a třídění dříve než samotný laser.
Vyšší výkon obvykle vede také ke zvýšení pořizovací ceny a spotřeby elektrické energie. Než se rozhodnete pro výkonnější zdroj, spočítejte si, kolik hodin měsíčně by laser skutečně strávil zpracováním náročných úloh, které by jeho pořízení ospravedlnily.
Stejně častá je i opačná chyba: volba velikosti stroje podle nejtenčího a nejčastějšího úkonu a tlustý plech se pak řeší až dodatečně. Výkon stroje volte podle nejtlustšího běžného úkonu, nikoli podle nejtenčího ani nejvzácnějšího.
Kvalitu hran určujte pomocí normy, nikoli přídavného jména
Pokud je pro výběr napájení rozhodující kvalita hrany, uveďte ji ve výkresu. ISO 9013:2017 stanovuje geometrické specifikace výrobků a kvalitativní tolerance pro tepelné řezy a vztahuje se na řezání kyslíkem a palivem, plazmou a laserem, pokud na ni odkazuje výkres nebo dodací dokument. Uvedený rozsah normy zahrnuje laserové řezy o tloušťce od 0,5 mm do 32 mm. Uvedený rozsah se nevztahuje na laserové řezy přesahující tuto tloušťku, proto si s dodavatelem písemně sjednejte samostatná kritéria přejímky pro silnější plechy.
Odkaz na normu a třídu kvality dává dodavateli měřitelný cíl. “Čistá hrana” takový cíl neposkytuje.
Přizpůsobení výkonu formátu stroje
Průřez je jednou ze specifikací stroje. Tyto formáty se používají pro různé úlohy při zpracování uhlíkové oceli.
- Řezání plechů a desek v plné velikosti. Na stránkách Řada vláknových laserových řezacích strojů BOGONG uvádí standardní rozměry řezání 1500 × 3000 mm s výkonem od 1000 W do 6000 W, což je vhodné pro plechy a lehké až středně těžké desky. Desky přesahující tento rozsah spadají do třídy s vyšším výkonem.
- Práce s vysoce výkonnými deskami. Pro zpracování silných plechů z uhlíkové oceli a výrobu výměnných palet si prohlédněte varianty s vyšším výkonem na stránce věnované strojům s výkonem 6000 W a více a ověřte si dostupný příkon a tloušťku plechu, kterou lze zpracovat.
- Drobné součástky a lehká výroba. Kompaktní platforma, jako je například 5050 malý vláknový laserový řezací stroj má řezací plochu 500 × 500 mm, takže je vhodný pro malé obrobky, nikoli pro velké plechy.
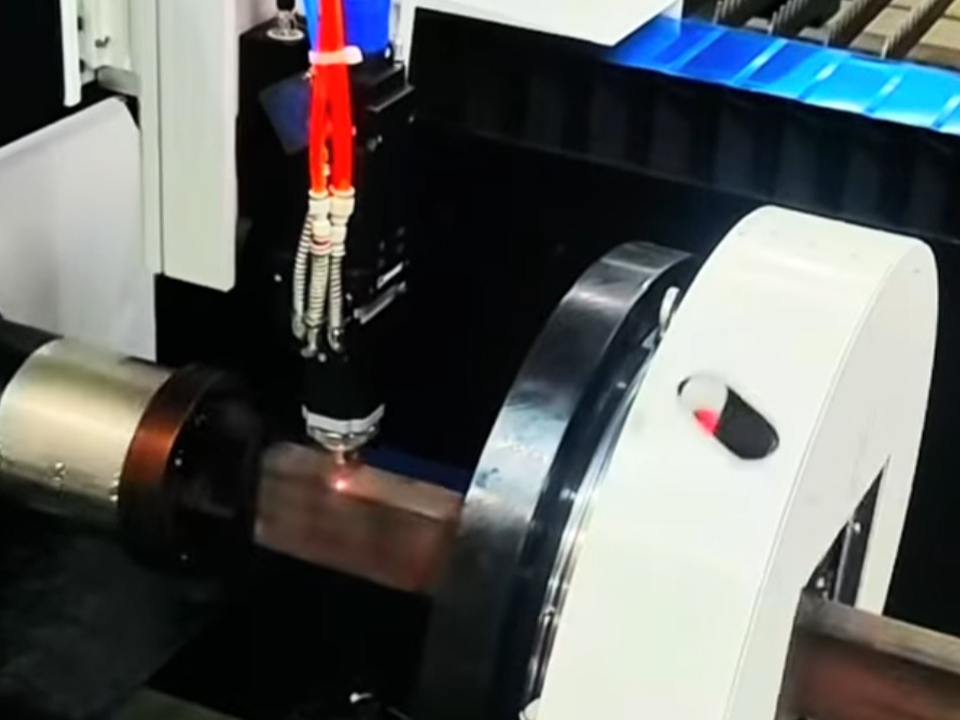
- Deska a trubka. Obchody, které řezají oba profily, mohou zvážit všestranný stroj pro řezání plechů a trubek vláknovým laserem. Na této stránce jsou uvedeny průměry trubek od 20 mm do 200 mm. Provozy zabývající se výhradně trubkami mohou upřednostňovat automatické nakládání laserového řezacího stroje na trubky pro trubky z uhlíkové oceli.
- Příprava svaru. Pokud se bude svařovat silný plech, a řezací stroj s kuželovým vláknem umí v rámci jednoho pracovního cyklu vyřezávat drážky i zkosení. Na stránce produktu je popsáno zkosení až do ±45° pomocí pětiosé řezací hlavy, což může eliminovat nutnost samostatného kroku zkosení.
Zákazníci, kteří si stále porovnávají jednotlivé kategorie, mohou začít právě zde přehled laserových strojů na řezání kovů než se rozhodnete pro konkrétní výkonovou třídu.
Časté chyby při volbě výkonu laseru pro uhlíkovou ocel
- Určení maximální tloušťky. Maximální hodnoty vycházejí z předpokladu ideálního materiálu a zohledňují nižší rychlost a dodatečné opracování.
- Bez ohledu na stav desky. Podle příručky společnosti AC Machinery může silná vrstva válcovací okují nebo rzi narušit řezání tlustých plechů.
- Přehlédnutí dodávek plynu. Ověřte tlak a průtok kyslíku odpovídající tloušťce materiálu a objem dusíku, pokud plánujete řezání dusíkem.
- Kupní síla bez skladovacích kapacit. Rychlejší laser může přesunout úzké místo na fázi nakládání a třídění.
- Přímé srovnání brožur. Různí dodavatelé definují kapacitu odlišně. Požádejte o vzorky řezů z oceli dané jakosti a tloušťky.
- Vynechání požadavku na okraj. U lakovaných nebo pokovených dílů mohou být vyžadovány hrany bez oxidového povlaku; u svařovaných dílů tomu tak nemusí být.
Co by měli kupující uvést před podáním žádosti o cenovou nabídku?
Přesná poptávka zkracuje dobu vypracování nabídky a včas odhalí mezery v kapacitách. Uveďte:
- Kombinace tlouštěk. Seřaďte tloušťky podle měsíčního objemu a označte nejtlustší pravidelnou zakázku.
- Druh a stav materiálu. Uveďte jakost oceli (například S235, A36 nebo ekvivalenty Q235), stav povrchu a zda se jedná o plech vhodný pro laserové řezání.
- Maximální rozměry dílů a plechů. Tím se nastaví velikost postele a způsob manipulace s ní.
- Požadavky na hrany. Uveďte normu ISO 9013 a případně třídu kvality a specifikujte následný proces (svařování, lakování, práškové lakování, galvanické pokovování).
- Plán podpory v oblasti plynu. Pouze kyslík, pouze dusík nebo obojí a vaše konfigurace přívodu.
- Požadavky na zkosené hrany nebo trubky. V případě potřeby uveďte úhly a profily trubek.
- Cílová produkce a směny. To naznačuje, zda je automatizace důležitější než výkon.
- Žádost o ověření. Požádejte o vzorové řezy na vaší desce s uvedenými parametry a o písemné potvrzení tloušťky vhodné pro sériovou výrobu.
- Dodání a servis. Uveďte informace o instalaci, zaškolení, náhradních dílech a záručních podmínkách, jakož i o přepravních nákladech a požadavcích na elektrické napájení pro vaše pracoviště.
Tento seznam spolu s výkresy zašlete všem dodavatelům, které porovnáváte. S dodavatelem, který klade doplňující otázky ohledně kombinace tlouštěk a stavu materiálu, se obvykle spolupracuje snáze než s tím, který sestavuje nabídku pouze na základě udaného příkonu.
Často kladené otázky
Jaký výkon laseru je nejvhodnější pro řezání plechů z uhlíkové oceli?
Optimální výkon představuje nejnižší příkon, jehož rozsah v sériovém provozu pokrývá vaši nejtlustší standardní desku. Podle údajů o měkké oceli zveřejněných prodejcem zvládne 6 kW v sériovém provozu tloušťku přibližně 16 mm a 12 kW přibližně 30 mm, přičemž maximální hodnoty jsou vyšší.
Jak silný materiál z uhlíkové oceli lze řezat vláknovým laserem o výkonu 6 kW?
Společnost AC Machinery uvádí, že při výkonu 6 kW lze ve výrobě zpracovávat měkkou ocel o tloušťce přibližně 16 mm, přičemž s podporou kyslíku lze dosáhnout maximální tloušťky přibližně 25 mm. Výsledky závisí na jakosti oceli, stavu povrchu a dodávce plynu.
Mám řezat uhlíkovou ocel kyslíkem nebo dusíkem?
Kyslík je obvyklou volbou pro uhlíkovou ocel, zejména pro silné plechy, protože zvyšuje řezací energii a je levnější. Dusík zajišťuje hrany bez oxidů při nižší rychlosti a vyšších nákladech na plyn. Výběr závisí na tom, zda budou díly svařovány, lakovány nebo pokovovány.
Je laser s vyšším výkonem vždy rychlejší?
Ne vždy. Řezání tenkých plechů je často omezeno pohybovým systémem a úzkým hrdlem se může stát třídění nebo nakládání. Vyšší výkon přináší zřetelnější výhody při řezání silných plechů a zkracuje dobu děrování, zejména u sestav s velkým počtem děrování.
Podléhá laserové řezání nějaké normě týkající se kvality hran?
Norma ISO 9013:2017 klasifikuje geometrii tepelných řezů a tolerance kvality pro řezání kyslíko-palivovým plamenem, plazmou a laserem a vztahuje se na laserové řezy o tloušťce od 0,5 mm do 32 mm. Platí v případě, že na ni odkazuje výkres nebo dodací dokument.
Na co bych se měl zeptat dodavatele před objednáním laseru na řezání plechů z uhlíkové oceli?
Zeptejte se na tloušťku vhodnou pro sériovou výrobu, na vzorové řezy z vaší oceli, na požadavky na pomocný plyn a tlak a na záruční podmínky a podmínky dodávky náhradních dílů. Rovněž si ověřte, jaká hodnota tloušťky je v brožuře uvedena: výrobní nebo maximální.





Horké kliknutí
Kontaktujte nás
Aplikace
©Copyright [bogonglaser.com]. BOGONG Laser Machine Supplier Všechna práva vyhrazena.