
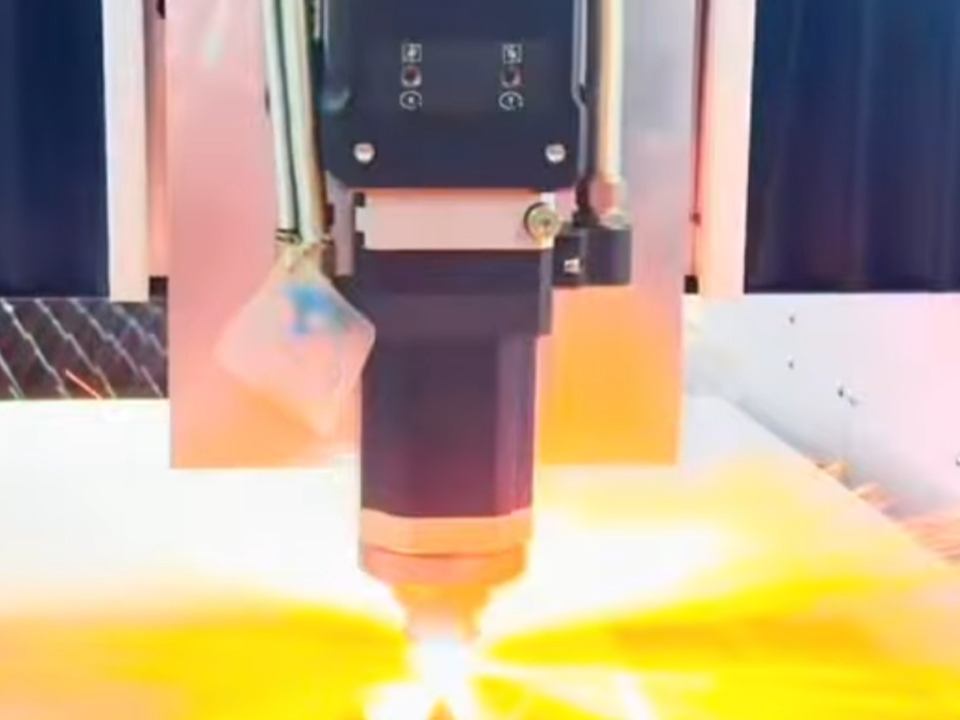
Puterea optimă a laserului pentru tăierea plăcilor din oțel carbon
Alegerea puterii laserului pentru tablele din oțel carbon depinde de cea mai groasă piesă pe care o prelucrați în mod obișnuit, de gazul de asistență, de cerințele privind marginile și de gradul de automatizare. Aflați cum să stabiliți puterea necesară și cum să pregătiți o cerere de ofertă.

Nu există o putere optimă unică a laserului pentru tablele din oțel carbon. Puterea adecvată depinde de cea mai groasă tablă pe care o tăiați săptămânal, de gazul de asistență utilizat, de calitatea muchiilor necesară pentru procesul următor și de viteza cu care puteți încărca și descărca tablele. Ca regulă generală, pe baza datelor publicate de distribuitori, un laser cu fibră de 6 kW taie oțelul carbon (moale) până la aproximativ 16 mm în producția de rutină, în timp ce unul de 12 kW extinde această limită până la aproximativ 30 mm. Mașinile pot tăia table mai groase decât acestea, dar nu întotdeauna la o viteză stabilă și cu o calitate curată a muchiilor. Acest ghid explică cum să interpretați aceste specificații, în ce situații se amortizează kilowații suplimentari și ce trebuie să specificați înainte de a solicita o ofertă.
Ce înseamnă “puterea optimă a laserului” în cazul plăcilor din oțel carbon?
Pentru un cumpărător, puterea optimă a laserului este cea mai mică putere în wați care permite menținerea celei mai groase piese pe care o prelucrați în mod obișnuit în intervalul de producție al mașinii. Grosimea admisă pentru producție este cea la care un laser cu fibră funcționează schimb după schimb, cu viteză stabilă, margini curate și puține retușuri. Grosimea maximă este cea mai mare grosime pe care o poate tăia pe o probă de bună calitate.
Ghidul privind capacitatea laserelor cu fibră optică al AC Machinery distinge între cele două valori de performanță pentru oțelul moale tăiat cu ajutorul oxigenului și susține că cumpărătorii ar trebui să specifice valorile de producție. Cifrele sale provin din testele de tăiere efectuate în fabrică de către producători, așa că tratați-le ca pe un punct de referință al distribuitorului, nu ca pe o garanție pentru materialul dumneavoastră sau pentru atelierul dumneavoastră.
Această distincție este importantă deoarece fișele tehnice rareori precizează la care dintre aceste valori se referă. O pagină de produs care menționează că un aparat de 6000 W taie oțelul carbon “până la 25 mm” corespunde coloanei „maxim” de mai jos, nu coloanei „producție”. Pagina dedicată mașinii de tăiat cu laser cu fibră optică de la BOGONG, cu puteri între 6000 W și 40 kW specifică o grosime a oțelului carbon de până la 25 mm pentru mașina sa de 6000 W, așa că întrebați orice furnizor, inclusiv BOGONG, care este intervalul de grosime recomandat pentru producția continuă.
Puterea laserului cu fibră optică în funcție de grosimea oțelului carbon
Tabelul de mai jos utilizează cifrele publicate de AC Machinery referitoare la tăierea oțelului moale cu oxigen. Ultima coloană reprezintă o evaluare calitativă, nu date măsurate.
| Puterea laserului | Gata de producție (oxigen) | Maximul posibil | Lectură practică |
|---|---|---|---|
| 6 kW | 1–16 mm | 16–25 mm | Potrivit pentru majoritatea lucrărilor cu tablă subțire și plăci de grosime ușoară până la medie; grosimea de 20–25 mm se află la limita capacității |
| 12 kW | 1–30 mm | 30–40 mm | Se potrivește plăcilor structurale mai groase, oferind o toleranță mai mare la variațiile materialului |
| 20 kW | 1–40 mm | 40–50 mm | Potrivit pentru atelierele care lucrează frecvent cu table groase și au termene de livrare strânse |
| 30 kW | 1-50 mm | 50–60 mm | Specialiști în tablă groasă și servicii de tăiere la comandă |
| 40 kW | 1–70 mm | 70–80 mm | Producția de plăci foarte groase ca activitate principală |
| 60 kW | 1–80 mm | 80–120 mm | Grosime extremă, o cerință specifică unui segment de nișă |
Sursă: AC Machinery, august 2026. Rezultatele variază în funcție de calitatea oțelului, starea suprafeței, alimentarea cu gaz, sistemul optic și sistemul de control.
Nivelurile de putere inferioare urmează aceeași logică la o scară mai mică. Un producător… intervalele de capacitate publicate pentru oțelul carbon variază între 0,8–10 mm la 1000 W și 1–22 mm la 3000 W. Pagina respectivă nu precizează clar dacă aceste intervale reprezintă valori maxime de producție, așa că verificați definiția înainte de a le compara cu tabelul unui alt furnizor. Diferiți furnizori pot defini “capacitatea” în moduri diferite, iar o comparație directă a broșurilor poate induce în eroare.
Un exemplu ilustrativ
Să luăm în considerare un producător ipotetic a cărui activitate obișnuită constă în realizarea de console de 6 mm și plăci de bază de 20 mm. Conform cifrelor de mai sus, un laser de 6 kW prelucrează cu ușurință consolele, dar placa de 20 mm se situează peste intervalul său de producție de 16 mm și aproape de limita maximă de 25 mm. Un laser de 12 kW prelucrează aceeași placă fără probleme, în limitele intervalului său de producție. Dacă prelucrarea plăcilor de 20 mm este ocazională, și nu săptămânală, atelierul ar putea accepta cicluri mai lente pentru aceste lucrări și ar putea opta pentru un laser cu putere mai mică. Dacă prelucrarea este săptămânală, mașina mai mare ar putea avea un cost mai mic pe piesă. Acesta este un exemplu ilustrativ, nu un caz real al unui client.
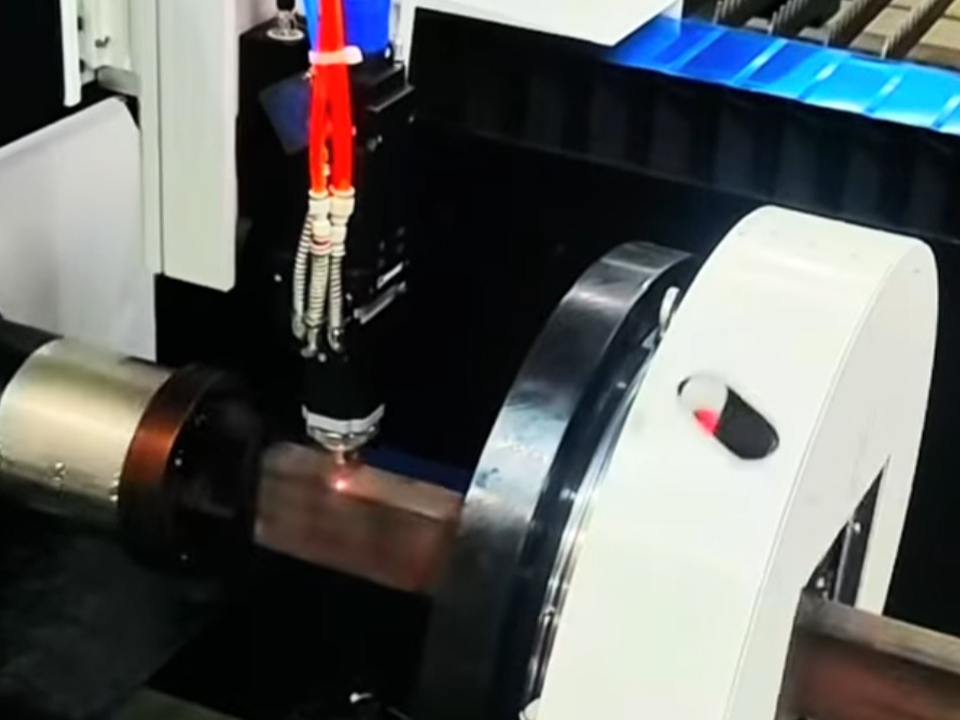
De ce puterea nu este singurul factor care determină tăierea
Puterea este doar unul dintre factorii care influențează calitatea tăierii. Alte trei variabile determină performanțele unui anumit laser atunci când lucrează pe o placă reală.
Densitatea de putere a fasciculului și lățimea tăieturii. AC Machinery explică faptul că un laser de putere redusă poate penetra oțelul mai gros prin focalizarea pe un punct mai mic, dar tăietura mai îngustă lasă metalului topit mai puțin spațiu pentru a se scurge. Acest lucru crește riscul apariției zgurii, a tăieturilor topite și a marginilor aspre atunci când materialul nu este de calitate optimă. O putere mai mare permite obținerea unei tăieturi mai largi și mai tolerante la aceeași densitate, motiv pentru care plăcile groase se prelucrează mai fiabil la o putere mai mare.
Starea materialului. Aceeași sursă menționează zgura de laminare, rugina de suprafață, variațiile compoziției chimice a oțelului și temperatura inițială inconstantă ca factori care au o importanță redusă în cadrul intervalului de producție, dar care pot fi decisivi pentru succesul procesului atunci când se apropie de limita maximă. Pentru cumpărători, aceasta înseamnă că placa livrată de furnizor este la fel de importantă ca și mașina. Întrebați dacă oțelul testat era de calitate pentru tăiere cu laser și curat, și dacă stocul dumneavoastră îndeplinește aceste condiții.
Gaz auxiliar. Oțelul carbon se taie, de obicei, cu oxigen, care reacționează exoterm cu oțelul încins și conferă energie procesului de tăiere. De aceea, tăierea cu oxigen atinge mai repede oțelul carbon gros decât în cazul utilizării exclusiv a unui gaz inert, deoarece Ghidul Grupului PCL privind oțelul carbon descrie. Azotul asigură o muchie mai curată, fără oxizi, dar la o viteză mai mică în cazul oțelului carbon și cu un cost mai ridicat al gazului. Prin urmare, alegerea gazului modifică puterea necesară.
Oxigen sau azot: Cum influențează gazul auxiliar alegerea puterii
Decizia privind gazul este, în parte, o decizie care ține de etapa de prelucrare ulterioară. Marginile oțelului carbon tăiat cu oxigen prezintă un strat subțire de oxid. Acest strat este, în general, acceptabil pentru piesele care urmează să fie sudate după o curățare rapidă cu perie de sârmă, dar necesită o atenție specială înainte de vopsire sau placare, conform aceluiași ghid al PCL Group.
Ghidul fabricantului privind puterea tăierii cu laser oferă un contraexemplu util. Un producător de coșuri de gunoi pentru exterior tăia oțel carbon cu grosimea de 3/16 in., cu toleranțe largi și fără a fi necesară o margine curată. Tăierea cu oxigen pe un laser cu fibră de putere redusă, dotat cu un sistem de bază de automatizare a încărcării și descărcării, a reprezentat soluția cea mai economică, în timp ce achiziționarea unui laser de mare putere pentru tăierea cu azot nu a fost. În schimb, un producător de echipamente agricole care taie fiecare piesă cu azot pentru a evita pregătirea marginilor înainte de sudare și vopsirea cu pulbere este un candidat mai potrivit pentru o putere mai mare.
| Factor decisiv | Tăierea cu oxigen | Tăierea cu azot |
|---|---|---|
| Condiția de margine | Strat de oxid pe suprafața de tăiere | Margine fără oxid |
| Ajustare tipică pe oțel carbon | Placă groasă, piese care sunt sudate sau șlefuite ulterior | Piese la care nu se efectuează pregătirea marginilor înainte de acoperire sau sudare |
| Costul gazului | Mai mici | Mai mare |
| Implicații privind puterea | O putere mai mică poate fi suficientă | O putere mai mare ajută la menținerea vitezei |
| Ce trebuie verificat | Alimentarea cu oxigen și presiunea corespunzătoare grosimii dvs. | Consumul de azot, capacitatea rezervorului sau a generatorului |
Tabelul reprezintă o comparație calitativă bazată pe sursele menționate mai sus, nu un model de costuri cuantificat.
Când puterea mai mare dă roade: perforare, imbricare și randament
Viteza de tăiere a tablelor subțiri este adesea limitată de sistemul de mișcare, nu de fasciculul laser. Articolul din revista „The Fabricator” descrie un ansamblu de piese complexe de calibru 18 tăiate cu un laser de 12 kW, în cazul căruia mașina nu a reușit niciodată să atingă viteza programată. În cazul tablelor mai groase, diferențele de viteză cresc, dar și timpul de perforare poate fi la fel de important. Același articol menționează că un laser de 3 kW are nevoie de câteva secunde pentru a perfora un material de 0,25 in., în timp ce un sistem de 9 sau 12 kW perfora aproape instantaneu. Într-un ansamblu cu 600 sau 700 de perforații, acest lucru reprezintă o parte semnificativă din durata programului.
O putere mai mare poate scoate la iveală și următorul punct de blocaj. Articolul descrie un producător OEM care a luat în considerare 15 kW, apoi 12 kW, și a ales 9 kW după ce a constatat că un laser mai rapid ar încetini procesul de sortare a pieselor. Un laser cu putere mai mică, combinat cu automatizarea, poate depăși în productivitate unul cu putere mai mare, dar fără automatizare, deoarece o a doua tură nesupravegheată adaugă o capacitate pe care puterea în sine nu o poate oferi.
Plăcile groase tăiate cu oxigen reprezintă un alt aspect de luat în considerare. Pentru materialele cu grosimea de aproximativ 0,75 in. și mai groase, aceeași sursă menționează că deformarea termică afectează dispunerea pieselor în matrice și descrie răcirea asistată de apă ca o modalitate de a reduce deformarea și de a permite dispuneri mai dense ale pieselor în matrice. Întrebați un furnizor cum gestionează aportul de căldură în cazul plăcilor groase, dacă piesele dumneavoastră au cerințe stricte privind planeitatea.
O putere mai mare reprezintă întotdeauna cea mai bună investiție?
Nu întotdeauna. Se consideră de obicei că o putere mai mare în kilowați înseamnă un cost mai mic pe piesă. Acest lucru este valabil atunci când activitatea principală constă în prelucrarea tablelor groase, când aveți nevoie de tăiere cu azot la viteză mare sau când livrările întârziate sunt costisitoare. Această presupunere își pierde din valoare atunci când mixul dvs. este format în principal din materiale subțiri și medii, când tăierea cu oxigen este acceptabilă sau când încărcarea, descărcarea și sortarea limitează randamentul înainte ca laserul să o facă.
O putere mai mare tinde, de asemenea, să crească prețul de achiziție și cererea de energie electrică. Înainte de a alege o sursă mai mare, calculați câte ore pe lună ar fi efectiv necesare pentru lucrările mai grele care justifică această alegere.
Eroarea opusă este la fel de frecventă: alegerea dimensiunilor în funcție de lucrarea cea mai subțire și cea mai frecventă și tratarea plăcilor groase ca pe un aspect secundar. Alegeți puterea în funcție de cea mai groasă lucrare obișnuită, nu de cea mai subțire și nici de cea mai rară.
Precizați calitatea muchiei folosind un standard, nu un adjectiv
Dacă calitatea muchiei este factorul decisiv în alegerea puterii, specificați acest lucru în desen. ISO 9013:2017 stabilește specificațiile geometrice ale produsului și toleranțele de calitate pentru tăieturile termice și se aplică tăierii cu oxi-combustibil, cu plasmă și cu laser atunci când un desen tehnic sau un document de livrare face referire la acesta. Domeniul de aplicare declarat acoperă tăieturile cu laser cu grosimi cuprinse între 0,5 mm și 32 mm. Domeniul de aplicare declarat nu se extinde la tăieturile cu laser cu grosimi mai mari decât cele menționate, prin urmare, stabiliți în scris, împreună cu furnizorul dumneavoastră, criterii de acceptare separate pentru plăcile mai groase.
Menționarea standardului și a unei clase de calitate oferă furnizorului un obiectiv măsurabil. “Margine curată” nu oferă acest lucru.
Adaptarea puterii la formatul mașinii
Puterea reprezintă unul dintre parametrii tehnici ai unei mașini. Aceste formate sunt destinate unor aplicații diferite în domeniul oțelului carbon.
- Tăierea foilor și a plăcilor de dimensiuni mari. The Gama de mașini de tăiat cu laser cu fibră BOGONG prezintă o dimensiune standard de tăiere de 1500 × 3000 mm, cu opțiuni de putere cuprinse între 1000 W și 6000 W, potrivită pentru foi și plăci de grosime ușoară până la medie. Plăcile care depășesc acest interval se încadrează în clasa de putere superioară.
- Lucrări de prelucrare a plăcilor la putere mare. Pentru oțelul carbon cu grosime mare și producția de paleți de schimb, consultați opțiunile cu putere mai mare de pe pagina dedicată mașinilor de 6000 W și peste și verificați puterea sursei disponibile și grosimea de producție pentru oțelul dumneavoastră.
- Piese mici și prelucrare ușoară. O platformă compactă, precum cea 5050 mașină mică de tăiere cu laser cu fibră are o suprafață de tăiere de 500 × 500 mm, fiind astfel potrivită pentru piese mici, nu pentru plăci mari.
- Placă și tub. Magazinele care decupează ambele profiluri pot lua în considerare o mașină de tăiat cu laser cu fibră optică „all-in-one” pentru tablă și țevi. Pe pagina respectivă sunt enumerate diametrele tuburilor, de la 20 mm la 200 mm. Unitățile care lucrează exclusiv cu tuburi ar putea prefera un mașină de tăiat tuburi cu laser de încărcare automată pentru țevi din oțel carbon.
- Pregătirea suprafeței de sudură. Dacă se va suda o placă groasă, un mașină de tăiat cu laser cu fibră conică poate realiza caneluri și teșituri într-o singură operație. Pagina produsului descrie tăieturi înclinate de până la ±45° cu ajutorul unui cap de tăiere cu cinci axe, ceea ce poate elimina o etapă separată de teșire.
Cumpărătorii care încă compară categoriile pot începe de aici prezentare generală a mașinilor cu laser pentru tăierea metalelor înainte de a restrânge căutarea la o anumită clasă de putere.
Greșeli frecvente la alegerea puterii laserului pentru oțelul carbon
- Precizarea grosimii maxime. Valorile nominale maxime se bazează pe condiții ideale ale materialului și iau în calcul o viteză mai mică și operațiuni secundare.
- Fără a ține cont de starea plăcii. Conform ghidului AC Machinery, stratul gros de zgură de laminare sau rugina pot afecta tăierea plăcilor groase.
- Neglijarea aprovizionării cu gaz. Verificați presiunea și debitul de oxigen corespunzătoare grosimii materialului, precum și volumul de azot, dacă intenționați să efectuați tăierea cu azot.
- Putere de cumpărare fără capacitate de gestionare. Un laser mai rapid poate muta punctul de blocaj la etapele de încărcare și sortare.
- Compararea directă a broșurilor. Fiecare furnizor definește capacitatea în mod diferit. Solicitați mostre de tăiere pentru tipul și grosimea oțelului dorit.
- Se renunță la cerința privind marginea. Piesele vopsite sau placate pot necesita margini fără oxid; piesele sudate nu necesită acest lucru.
Ce ar trebui să precizeze cumpărătorii înainte de a solicita o ofertă de preț?
O cerere de ofertă (RFQ) precisă scurtează procesul de ofertare și evidențiază din timp lacunele în ceea ce privește capacitățile. Includeți:
- Combinație de grosimi. Enumerați grosimile în funcție de volumul lunar și marcați cea mai groasă comandă obișnuită.
- Calitatea și starea materialului. Precizați clasa de oțel (de exemplu, S235, A36 sau echivalente ale Q235), starea suprafeței și dacă tabla este de calitate pentru tăiere cu laser.
- Dimensiunea maximă a pieselor și a foilor. Această opțiune stabilește dimensiunea patului și modul de manevrare.
- Cerințe privind marginile. Menționați standardul ISO 9013 și, dacă este cazul, clasa de calitate, precum și procesul ulterior (sudare, vopsire, acoperire cu pulbere, galvanizare).
- Planul de asistență pentru gaz. Numai oxigen, numai azot sau ambele, precum și configurația sistemului tău de alimentare.
- Cerințe privind muchiile sau tuburile. Precizați unghiurile și profilele tuburilor, dacă este necesar.
- Ținta de productivitate și turele. Acest lucru arată dacă automatizarea este mai importantă decât puterea.
- Cerere de validare. Solicitați mostre tăiate pe placa dumneavoastră, cu parametrii înregistrați, precum și specificația scrisă a grosimii finale, conformă cu cerințele de producție.
- Livrare și service. Vă rugăm să includeți informații privind instalarea, instruirea, piesele de schimb și condițiile de garanție, precum și costurile de transport și cerințele electrice specifice locației dumneavoastră.
Trimiteți lista respectivă, împreună cu schițele, tuturor furnizorilor pe care îi comparați. Un furnizor care pune întrebări suplimentare privind combinația de grosimi și starea materialului este, de obicei, mai ușor de colaborat decât unul care își stabilește oferta doar pe baza puterii nominale.
Întrebări frecvente
Care este puterea optimă a laserului pentru tăierea tablelor din oțel carbon?
Cea mai bună putere este cea cu cea mai mică valoare în wați, a cărei gamă de lucru în condiții reale de producție acoperă cea mai groasă placă standard. Pe baza datelor publicate de distribuitori pentru oțelul moale, o putere de 6 kW permite prelucrarea unor grosimi de aproximativ 16 mm, iar una de 12 kW, de aproximativ 30 mm în condiții de producție, cu valori maxime mai ridicate.
Ce grosime de oțel carbon poate tăia un laser cu fibră de 6 kW?
AC Machinery indică o putere de 6 kW pentru prelucrarea oțelului moale cu grosimi de până la aproximativ 16 mm în condiții normale de producție, cu o grosime maximă de aproximativ 25 mm în cazul utilizării oxigenului ca agent auxiliar. Rezultatele depind de calitatea oțelului, de starea suprafeței și de alimentarea cu gaz.
Ar trebui să tai oțelul carbon cu oxigen sau cu azot?
Oxigenul este alegerea obișnuită pentru oțelul carbon, în special pentru tablele groase, deoarece sporește energia de tăiere și are un cost mai redus. Azotul asigură margini fără oxid la o viteză mai mică și cu un cost mai ridicat al gazului. Alegerea se face în funcție de faptul dacă piesele vor fi sudate, vopsite sau placate.
Un laser cu putere mai mare este întotdeauna mai rapid?
Nu întotdeauna. Tăierea tablelor subțiri este adesea limitată de sistemul de mișcare, iar sortarea sau încărcarea pot deveni punctul de blocaj. O putere mai mare oferă avantaje mai evidente în cazul tablelor groase și în ceea ce privește timpul de perforare, în special în cazul ansamblurilor cu numeroase perforații.
Tăierea cu laser respectă un standard privind calitatea marginilor?
Standardul ISO 9013:2017 clasifică geometria tăieturii termice și toleranțele de calitate pentru tăierea cu oxigaz, cu plasmă și cu laser, acoperind tăieturile cu laser cu grosimi cuprinse între 0,5 mm și 32 mm. Acesta se aplică atunci când un desen tehnic sau un document de livrare face referire la acesta.
Ce ar trebui să întreb un furnizor înainte de a comanda un laser pentru tablă din oțel carbon?
Solicitați informații privind grosimea standard de producție, mostre tăiate din tipul dvs. de oțel, cerințele privind gazul auxiliar și presiunea, precum și condițiile de garanție și de furnizare a pieselor de schimb. De asemenea, verificați ce valoare a grosimii este menționată în broșură: cea de producție sau cea maximă.





Click fierbinte
Contactați-ne
Aplicație
©Copyright [bogonglaser.com]. BOGONG Laser Machine Supplier Toate drepturile rezervate.