
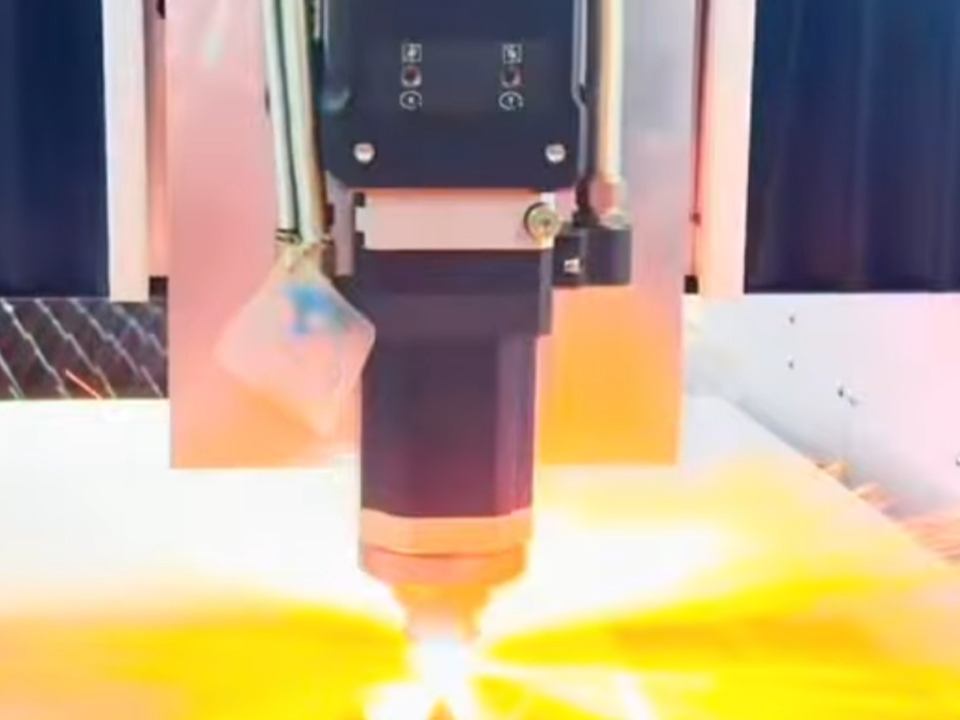
Beste Laserleistung für das Schneiden von Kohlenstoffstahlblechen
Die Wahl der Laserleistung für Kohlenstoffstahlbleche hängt von der Dicke Ihres häufigsten Werkstücks, dem Schutzgas, den Anforderungen an die Schnittkanten und dem Automatisierungsgrad ab. Erfahren Sie, wie Sie die Leistung bemessen und eine Angebotsanfrage erstellen.

Es gibt keine allgemein beste Laserleistung für Kohlenstoffstahlbleche. Die richtige Leistung hängt von der dicksten Blechdicke ab, die Sie wöchentlich schneiden, vom verwendeten Schutzgas, von der Kantenqualität, die Ihr nächster Prozess erfordert, und davon, wie schnell Sie die Bleche ein- und ausladen können. Als Faustregel, basierend auf den von Händlern veröffentlichten Daten, gilt: Ein 6-kW-Faserlaser schneidet in der Routineproduktion Kohlenstoffstahl (Weichstahl) bis zu einer Dicke von etwa 16 mm, während ein 12-kW-Laser diese Grenze auf etwa 30 mm erweitert. Maschinen können zwar noch dickere Bleche schneiden, jedoch nicht immer mit konstanter Geschwindigkeit und sauberer Kantenqualität. Dieser Leitfaden erklärt, wie man diese Leistungsangaben interpretiert, in welchen Fällen sich zusätzliche Kilowatt auszahlen und was Sie angeben sollten, bevor Sie ein Angebot einholen.
Was bedeutet “optimale Laserleistung” für Kohlenstoffstahlbleche?
Für einen Käufer ist die optimale Laserleistung die niedrigste Wattzahl, bei der Ihr üblicher dickster Werkstück im produktionsfähigen Bereich der Maschine bleibt. Die produktionsfähige Dicke ist die Dicke, bei der ein Faserlaser Schicht für Schicht mit stabiler Geschwindigkeit, sauberen Kanten und geringem Nacharbeitsaufwand arbeitet. Die maximale Dicke ist die größte Dicke, die er an einem guten Muster schneiden kann.
Leitfaden zu den Faserlaser-Kapazitäten von AC Machinery Die Tabelle unterscheidet zwischen den beiden Bewertungen für Baustahl mit Sauerstoffunterstützung und empfiehlt, dass Käufer ihre Vorgaben nicht anhand der Produktionswerte festlegen sollten. Die Zahlen stammen aus Werksversuchen der Hersteller; betrachten Sie sie daher als Referenzwerte für Händler und nicht als Garantie für Ihr Material oder Ihre Werkstatt.
Diese Unterscheidung ist wichtig, da in technischen Datenblättern selten angegeben wird, auf welchen Wert sich die Angabe bezieht. Eine Produktseite, auf der steht, dass eine 6000-W-Maschine Kohlenstoffstahl “bis zu 25 mm” schneidet, bezieht sich auf die Spalte „Maximalwert“ unten und nicht auf die Spalte „Produktionswert“. Seite zu den 6000 W–40 kW-Faserlaserschneidmaschinen von BOGONG Für die 6000-W-Maschine wird Kohlenstoffstahl bis zu einer Dicke von 25 mm angegeben. Erkundigen Sie sich daher bei jedem Anbieter, einschließlich BOGONG, welcher Dickenbereich für den Dauerbetrieb empfohlen wird.
Leistung des Faserlasers im Vergleich zur Dicke von Kohlenstoffstahl
Die nachstehende Tabelle basiert auf den von AC Machinery veröffentlichten Zahlen für das Schneiden von Weichstahl mit Sauerstoff. Die letzte Spalte enthält qualitative Angaben und keine Messdaten.
| Laserleistung | Serienreif (Sauerstoff) | Maximal möglich | Praktische Lektüre |
|---|---|---|---|
| 6 kW | 1–16 mm | 16–25 mm | Geeignet für die meisten Blechbearbeitungen sowie für leichte bis mittelschwere Plattenarbeiten; 20–25 mm liegen an der Grenze der Leistungsfähigkeit |
| 12 kW | 1–30 mm | 30–40 mm | Geeignet für dickere Konstruktionsbleche mit größerer Toleranz hinsichtlich Materialschwankungen |
| 20 kW | 1–40 mm | 40–50 mm | Geeignet für Betriebe, in denen häufig dicke Bleche verarbeitet werden und enge Liefertermine einzuhalten sind |
| 30 kW | 1-50 mm | 50–60 mm | Spezialisten für Grobblech und Lohnschneider |
| 40 kW | 1–70 mm | 70–80 mm | Sehr dicke Bleche als Kerngeschäft |
| 60 kW | 1–80 mm | 80–120 mm | Extreme Dicke – eine Nischenanforderung |
Quelle: AC Machinery, August 2026. Die Ergebnisse variieren je nach Stahlsorte, Oberflächenbeschaffenheit, Gasversorgung, Optik und Steuerungssystem.
Die niedrigeren Leistungsstufen folgen derselben Logik in kleinerem Maßstab. Ein Hersteller hat veröffentlichte Kapazitätsbereiche für Kohlenstoffstahl Sie reichen von 0,8–10 mm bei 1000 W bis 1–22 mm bei 3000 W. Auf dieser Seite wird nicht eindeutig angegeben, ob es sich bei diesen Bereichen um serienreife Grenzwerte handelt; klären Sie daher die Definition, bevor Sie sie mit der Tabelle eines anderen Anbieters vergleichen. Verschiedene Anbieter können den Begriff “Kapazität” unterschiedlich definieren, und ein direkter Vergleich von Broschüren kann irreführend sein.
Ein anschauliches Beispiel
Nehmen wir einen hypothetischen Fertigungsbetrieb, dessen reguläre Arbeit aus 6-mm-Halterungen und 20-mm-Grundplatten besteht. Den obigen Abbildungen zufolge bewältigt ein 6-kW-Laser die Halterungen problemlos, doch die 20-mm-Platte liegt oberhalb seines Produktionsbereichs von 16 mm und nahe an seiner Höchstgrenze von 25 mm. Ein 12-kW-Laser bearbeitet dieselbe Platte problemlos innerhalb seines Produktionsbereichs. Wenn 20-mm-Platten nur gelegentlich und nicht wöchentlich anfallen, könnte der Betrieb bei diesen Aufträgen langsamere Zyklen in Kauf nehmen und die Maschine mit geringerer Leistung anschaffen. Fällt der Bedarf wöchentlich an, ist die größere Maschine pro Teil möglicherweise kostengünstiger. Dies ist ein Beispiel, kein Kundenfall.
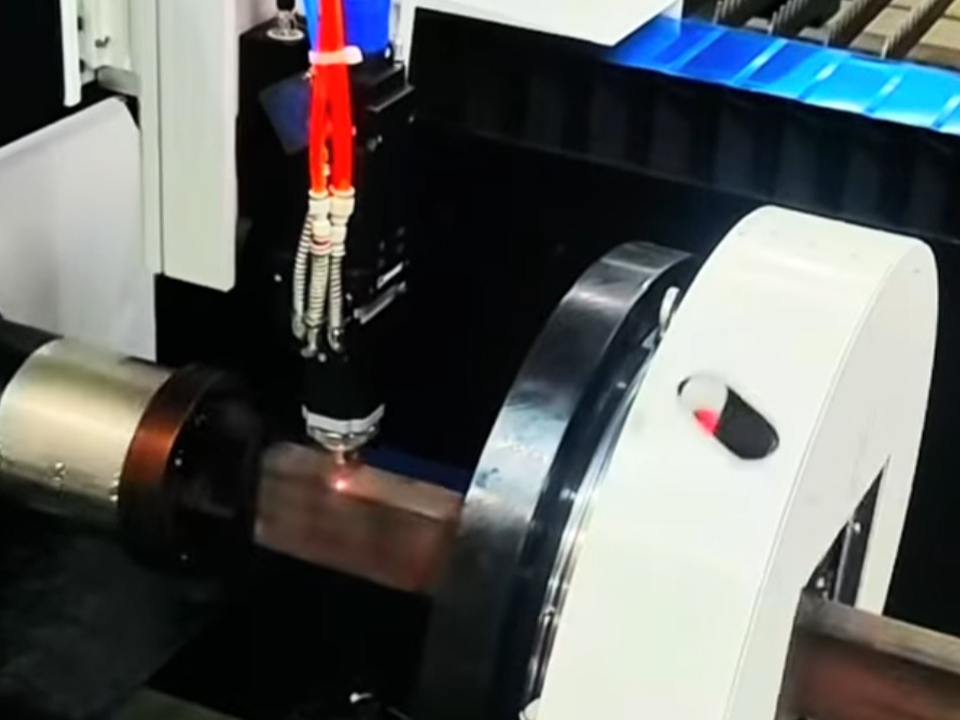
Warum die Wattzahl allein nicht über die Schnittqualität entscheidet
Die Leistung ist nur ein Faktor, der die Schnittqualität beeinflusst. Drei weitere Variablen bestimmen, welche Ergebnisse ein bestimmter Laser auf echtem Blech erzielen kann.
Strahlleistungsdichte und Schnittspaltbreite. AC Machinery erklärt, dass ein Laser mit geringer Leistung durch die Fokussierung auf einen kleineren Punkt auch dickeren Stahl durchschneiden kann, doch die schmalere Schnittfuge lässt dem geschmolzenen Metall weniger Raum zum Entweichen. Dies erhöht das Risiko von Schlacke, verschweißten Schnitten und rauen Kanten, wenn das Material nicht optimal ist. Eine höhere Leistung ermöglicht bei gleicher Dichte einen breiteren, toleranteren Schnittspalt, weshalb dicke Bleche bei höherer Wattzahl zuverlässiger bearbeitet werden können.
Zustand des Materials. Dieselbe Quelle nennt Walzzunder, Oberflächenrost, Schwankungen in der Stahlzusammensetzung und uneinheitliche Ausgangstemperaturen als Faktoren, die innerhalb des Produktionsbereichs kaum eine Rolle spielen, aber nahe dem Maximum über den Erfolg entscheiden können. Für Einkäufer bedeutet dies, dass die vom Lieferanten gelieferte Platte genauso wichtig ist wie die Maschine. Fragen Sie nach, ob der geprüfte Stahl lasergeeignet und sauber war und ob dies auch auf Ihr Lagerbestand zutrifft.
Hilfsgas. Kohlenstoffstahl wird normalerweise mit Sauerstoff geschnitten, der mit dem heißen Stahl exotherm reagiert und dem Schnitt zusätzliche Energie zuführt. Deshalb durchdringt das Sauerstoffschneiden dicken Kohlenstoffstahl schneller als Inertgas allein, da das PCL-Gruppe – Leitfaden für Kohlenstoffstahl beschreibt. Stickstoff sorgt für eine sauberere, oxidfreie Schnittkante, allerdings bei geringerer Schnittgeschwindigkeit bei Kohlenstoffstahl und höheren Gaskosten. Die Wahl des Gases beeinflusst daher den benötigten Leistungsbedarf.
Sauerstoff oder Stickstoff: Wie das Hilfsgas die Entscheidung über die Leistung beeinflusst
Die Entscheidung bezüglich der Begasung ist teilweise eine nachgelagerte Entscheidung. Die Kanten von mit Sauerstoff geschnittenem Kohlenstoffstahl weisen eine dünne Oxidschicht auf. Diese Schicht ist laut demselben Leitfaden der PCL Group für Teile, die geschweißt werden sollen, nach einem kurzen Durchgang mit der Drahtbürste in der Regel akzeptabel, muss jedoch vor dem Lackieren oder Beschichten behandelt werden.
Leitfaden für Fertigungsbetriebe zur Leistung beim Laserschneiden liefert ein anschauliches Gegenbeispiel. Ein Hersteller von Außenmülltonnen schnitt 3/16-Zoll-Kohlenstoffstahl mit lockeren Toleranzen, wobei keine saubere Schnittkante erforderlich war. Das Sauerstoffschneiden mit einem Faserlaser mit geringerer Leistung und einfacher Automatisierung beim Be- und Entladen war die kostengünstigste Lösung, während die Anschaffung eines Hochleistungslasers für das Stickstoffschneiden dies nicht war. Im Gegensatz dazu ist ein Hersteller von landwirtschaftlichen Geräten, der jedes Teil mit Stickstoff schneidet, um die Kantenbearbeitung vor dem Schweißen und der Pulverbeschichtung zu überspringen, ein besserer Kandidat für eine höhere Leistung.
| Entscheidungsfaktor | Sauerstoffschneiden | Stickstoffschneiden |
|---|---|---|
| Randbedingung | Oxidschicht auf der Schnittfläche | Oxidfreie Kante |
| Typische Passform bei Kohlenstoffstahl | Dicke Bleche, Teile, die geschweißt oder anschließend geschliffen werden | Teile, bei denen die Kantenvorbereitung vor dem Beschichten oder Schweißen übersprungen wird |
| Benzinkosten | Unter | Höher |
| Auswirkungen auf die Leistung | Eine geringere Wattzahl kann ausreichen | Eine höhere Wattzahl trägt dazu bei, die Geschwindigkeit aufrechtzuerhalten |
| Was ist zu überprüfen? | Sauerstoffzufuhr und Druck für Ihre Wandstärke | Stickstoffverbrauch, Tank- oder Generatorkapazität |
Die Tabelle stellt einen qualitativen Vergleich auf der Grundlage der oben genannten Quellen dar und ist kein Modell mit ermittelten Kosten.
Wo sich höhere Leistung auszahlt: Piercing, Nesting und Durchsatz
Die Schnittgeschwindigkeit bei dünnen Blechen wird oft durch das Bewegungssystem begrenzt, nicht durch den Laserstrahl. Der Artikel in „The Fabricator“ beschreibt ein Schachtelungsmuster aus komplexen Teilen der Stärke 18 Gauge, das mit einem 12-kW-Laser bearbeitet wurde, wobei die Maschine die programmierte Geschwindigkeit nie erreichen konnte. Bei dickeren Blechen nehmen die Geschwindigkeitsunterschiede zu, doch das Durchstechen kann ebenso entscheidend sein. Derselbe Artikel berichtet, dass ein 3-kW-Laser einige Sekunden benötigt, um 0,25 Zoll dickes Material zu durchbohren, während ein 9- oder 12-kW-System dies nahezu sofort schafft. Bei einem Nest mit 600 oder 700 Durchbohrungen macht dies einen großen Teil der Programmlaufzeit aus.
Eine höhere Leistung kann auch den nächsten Engpass aufdecken. Der Artikel beschreibt einen OEM, der zunächst 15 kW, dann 12 kW in Betracht zog und sich schließlich für 9 kW entschied, nachdem er festgestellt hatte, dass ein schnellerer Laser die Sortierung seiner Teile verlangsamen würde. Ein Laser mit geringerer Leistung in Verbindung mit Automatisierung kann zudem eine höhere Produktionsleistung erzielen als ein Laser mit höherer Leistung ohne Automatisierung, da eine unbeaufsichtigte zweite Schicht Kapazität schafft, die die Wattzahl allein nicht bieten kann.
Dicke, mit Sauerstoff geschnittene Bleche erfordern eine weitere Überlegung. Bei Material mit einer Dicke von etwa 0,75 in. und mehr weist dieselbe Quelle darauf hin, dass sich Wärmeverformungen auf die Verschachtelung auswirken, und beschreibt die wasserunterstützte Kühlung als eine Möglichkeit, Verformungen zu reduzieren und eine dichtere Verschachtelung zu ermöglichen. Fragen Sie einen Lieferanten, wie er mit der Wärmeeinbringung bei dicken Blechen umgeht, wenn Ihre Teile strenge Anforderungen an die Ebenheit stellen.
Ist mehr Leistung immer die bessere Investition?
Nicht immer. Allgemein wird davon ausgegangen, dass mehr Kilowatt geringere Kosten pro Teil bedeuten. Das trifft zu, wenn dickes Blech Ihr Kerngeschäft ist, wenn Sie schnell mit Stickstoff geschnittene Kanten benötigen oder wenn verspätete Lieferungen kostspielig sind. Diese Annahme verliert jedoch an Gültigkeit, wenn Ihr Materialmix überwiegend aus dünnen und mittelstarken Werkstücken besteht, wenn Sauerstoffschneiden akzeptabel ist oder wenn Be- und Entladen sowie Sortieren den Durchsatz bereits vor dem Laserschneiden begrenzen.
Eine höhere Leistung führt in der Regel auch zu einem höheren Kaufpreis und einem höheren Strombedarf. Bevor Sie sich für eine leistungsstärkere Anlage entscheiden, sollten Sie berechnen, wie viele Stunden pro Monat der Laser tatsächlich für die anspruchsvollen Aufgaben eingesetzt würde, die diese Investition rechtfertigen.
Der gegenteilige Fehler ist ebenso häufig: Die Dimensionierung erfolgt für den dünnsten, am häufigsten vorkommenden Auftrag, während dickes Blech eher als Nebensache betrachtet wird. Wählen Sie die Leistung für Ihren dicksten regulären Auftrag, nicht für Ihren dünnsten und auch nicht für Ihren seltensten.
Die Kantenqualität sollte anhand eines Standards und nicht anhand eines Adjektivs angegeben werden
Wenn die Kantenqualität ausschlaggebend für Ihre Wahl der Leistung ist, geben Sie diese bitte in der Zeichnung an. ISO 9013:2017 legt geometrische Produktspezifikationen und Qualitätstoleranzen für thermische Schnitte fest und gilt für das Autogenschneiden, Plasmaschneiden und Laserschneiden, sofern in einer Zeichnung oder einem Lieferdokument darauf verwiesen wird. Der angegebene Geltungsbereich umfasst Laserschnitte von 0,5 mm bis 32 mm. Der angegebene Geltungsbereich erstreckt sich nicht auf Laserschnitte, die diese Dicke überschreiten; vereinbaren Sie daher für dickere Bleche separate Abnahmekriterien schriftlich mit Ihrem Lieferanten.
Der Verweis auf die Norm und eine Qualitätsklasse gibt einem Lieferanten ein messbares Ziel vor. “Saubere Kante” tut dies nicht.
Anpassung der Leistung an das Maschinenformat
Die Leistung ist ein Bestandteil der technischen Daten einer Maschine. Diese Formate eignen sich für unterschiedliche Bearbeitungsaufgaben bei Kohlenstoffstahl.
- Zuschneiden von Blechen und Platten in voller Größe. Die BOGONG-Produktreihe für Faserlaserschneidemaschinen gibt eine Standard-Schnittgröße von 1500 × 3000 mm mit Leistungsoptionen von 1000 W bis 6000 W an, die für Bleche und leichte bis mittelschwere Platten geeignet ist. Platten, die diesen Bereich überschreiten, erfordern eine höhere Leistungsklasse.
- Hochleistungs-Plattenbearbeitung. Für die Bearbeitung von dickem Kohlenstoffstahl und die Herstellung von Wechselpaletten sehen Sie sich bitte die Optionen mit höherer Leistung auf der Seite für Maschinen ab 6000 W an und überprüfen Sie die verfügbare Leistungsquelle sowie die für Ihren Stahl geeignete Bearbeitungsdicke.
- Kleinteile und Leichtbau. Eine kompakte Plattform wie die 5050 kleine Faserlaserschneidemaschine verfügt über einen Schneidebereich von 500 × 500 mm und eignet sich daher für kleine Werkstücke, nicht jedoch für große Bleche.
- Platte plus Rohr. Geschäfte, die beide Profile zuschneiden, können eine All-in-One-Faserlaserschneidemaschine für Bleche und Rohre. Auf dieser Seite sind Rohrdurchmesser von 20 mm bis 200 mm aufgeführt. Betriebe, die ausschließlich mit Rohren arbeiten, ziehen möglicherweise ein Automatisch beschickbare Laser-Rohrschneidemaschine für Rohre aus Kohlenstoffstahl.
- Vorbereitung der Schweißnaht. Wenn dicke Bleche geschweißt werden sollen, muss ein Faserlaserschneidmaschine mit Fase kann in einem Arbeitsgang Nuten und Fasen fräsen. Auf der Produktseite werden Fasen von bis zu ±45° mithilfe eines fünfachsigen Fräskopfes beschrieben, wodurch ein separater Fasen-Schritt entfallen kann.
Käufer, die noch verschiedene Kategorien vergleichen, können hier ansetzen Überblick über Laserschneidmaschinen für Metall bevor man sich auf eine Leistungsklasse festlegt.
Häufige Fehler bei der Wahl der Laserleistung für Kohlenstoffstahl
- Festlegung der maximalen Dicke. Die maximalen Nennwerte gelten unter der Annahme idealer Werkstoffe und berücksichtigen eine geringere Drehzahl sowie Nachbearbeitung.
- Zustand der Platte wird nicht berücksichtigt. Laut dem Leitfaden von AC Machinery können starke Walzzunder- oder Rostablagerungen den Schnitt von Grobblechen beeinträchtigen.
- Die Gasversorgung wird vernachlässigt. Überprüfen Sie den Sauerstoffdruck und den Durchfluss entsprechend Ihrer Materialstärke sowie die Stickstoffmenge, falls Sie mit Stickstoff schneiden möchten.
- Kaufkraft ohne Verarbeitungskapazität. Ein schnellerer Laser kann den Engpass auf das Beladen und Sortieren verlagern.
- Broschüren direkt vergleichen. Die verschiedenen Anbieter definieren den Begriff „Kapazität“ unterschiedlich. Fordern Sie Schnittmuster für Ihre Stahlsorte und -dicke an.
- Die Kantenanforderung wird übersprungen. Lackierte oder beschichtete Teile erfordern unter Umständen oxidfreie Kanten; bei geschweißten Teilen ist dies möglicherweise nicht der Fall.
Was sollten Käufer angeben, bevor sie ein Angebot anfordern?
Eine präzise Angebotsanfrage verkürzt den Angebotsprozess und deckt Leistungslücken frühzeitig auf. Bitte geben Sie Folgendes an:
- Dickenmischung. Listen Sie die Materialstärken nach monatlichem Volumen auf und kennzeichnen Sie den Auftrag mit der größten Materialstärke.
- Werkstoffsorte und -zustand. Geben Sie die Stahlsorte (z. B. S235, A36 oder gleichwertige Sorten wie Q235), den Oberflächenzustand und an, ob es sich um eine lasergängige Platte handelt.
- Maximale Werkstück- und Blechgröße. Hiermit werden die Bettgröße und die Handhabung festgelegt.
- Anforderungen an die Kanten. Geben Sie gegebenenfalls die Norm ISO 9013 und eine Qualitätsklasse an und nennen Sie den nachfolgenden Prozess (Schweißen, Lackieren, Pulverbeschichten, Galvanisieren).
- Assist-Gas-Plan. Nur Sauerstoff, nur Stickstoff oder beides – und Ihre Versorgungsanlage.
- Anforderungen an Abschrägungen oder Rohre. Geben Sie bei Bedarf Winkel und Rohrprofile an.
- Durchsatzziel und Schichten. Dies zeigt, ob Automatisierung wichtiger ist als Leistung.
- Validierungsanfrage. Bitten Sie um Musterzuschnitte auf Ihrem Blech mit den aufgezeichneten Parametern sowie um die serienmäßige Dicke in schriftlicher Form.
- Lieferung und Service. Geben Sie die Bedingungen für Installation, Schulung, Ersatzteile und Garantie sowie die Frachtkosten und die elektrischen Anforderungen für Ihren Standort an.
Senden Sie diese Liste zusammen mit den Zeichnungen an jeden Lieferanten, den Sie vergleichen. Ein Lieferant, der Folgefragen zur Dickenzusammensetzung und zum Materialzustand stellt, ist in der Regel einfacher zu handhaben als einer, der sein Angebot allein auf der Grundlage der angegebenen Wattzahl erstellt.
Häufig gestellte Fragen
Welche Laserleistung eignet sich am besten zum Schneiden von Kohlenstoffstahlblech?
Die optimale Leistung ist die niedrigste Wattzahl, deren serienmäßiger Anwendungsbereich Ihre dickste Standardplatte abdeckt. Basierend auf den vom Händler angegebenen Werten für Weichstahl reichen 6 kW in der Serienproduktion bis zu etwa 16 mm und 12 kW bis zu etwa 30 mm, wobei die maximalen Nennleistungen höher liegen.
Wie dick kann ein 6-kW-Faserlaser Kohlenstoffstahl schneiden?
AC Machinery gibt an, dass mit 6 kW in der Produktion Weichstahl bis zu einer Dicke von etwa 16 mm bearbeitet werden kann, wobei unter Einsatz von Sauerstoffunterstützung eine maximale Dicke von etwa 25 mm erreicht werden kann. Die Ergebnisse hängen von der Stahlsorte, dem Oberflächenzustand und der Gasversorgung ab.
Sollte ich Kohlenstoffstahl mit Sauerstoff oder Stickstoff schneiden?
Sauerstoff ist die übliche Wahl für Kohlenstoffstahl, insbesondere für dicke Bleche, da er die Schneidenergie erhöht und kostengünstiger ist. Stickstoff sorgt bei geringerer Schnittgeschwindigkeit und höheren Gaskosten für oxidfreie Schnittkanten. Die Wahl hängt davon ab, ob die Teile geschweißt, lackiert oder beschichtet werden sollen.
Ist ein Laser mit höherer Leistung immer schneller?
Nicht immer. Das Schneiden dünner Bleche wird oft durch das Bewegungssystem eingeschränkt, und das Sortieren oder Beladen kann zum Engpass werden. Eine höhere Leistung bringt deutlichere Vorteile beim Schneiden dicker Bleche und bei der Stanzzeit, insbesondere bei Nestern mit vielen Stanzungen.
Gibt es beim Laserschneiden einen Standard für die Kantenqualität?
Die Norm ISO 9013:2017 klassifiziert die Geometrie thermischer Schnitte und legt Qualitätstoleranzen für das Autogenschneiden, Plasmaschneiden und Laserschneiden fest; sie gilt für Laserschnitte mit einer Dicke von 0,5 mm bis 32 mm. Sie findet Anwendung, wenn in einer Zeichnung oder einem Lieferdokument darauf verwiesen wird.
Was sollte ich einen Lieferanten fragen, bevor ich einen Laser für Kohlenstoffstahlbleche bestelle?
Erkundigen Sie sich nach der für die Serienfertigung geltenden Dicke, nach Musterzuschnitten Ihrer Stahlsorte, nach den Anforderungen an Schutzgas und Druck sowie nach den Garantie- und Ersatzteilbedingungen. Vergewissern Sie sich außerdem, welche Dicke in der Broschüre angegeben ist: die Serienfertigungsdicke oder die maximale Dicke.





Heißer Klick
Kontakt
Anmeldung
©Copyright [bogonglaser.com]. BOGONG Laser Maschine Lieferant Alle Rechte vorbehalten.