
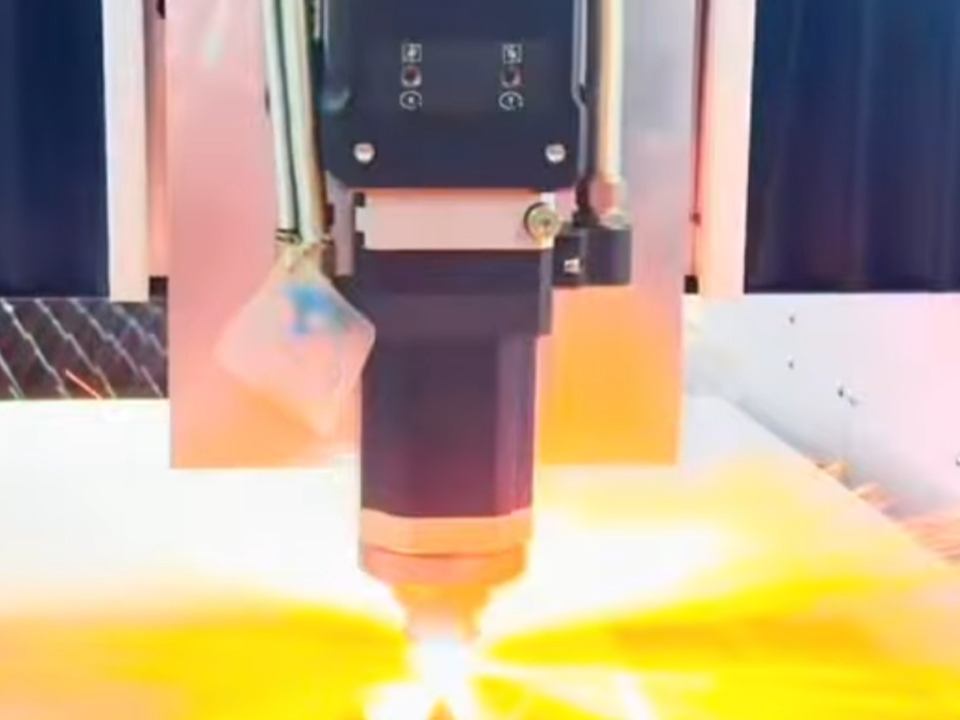
Melhor potência de laser para corte de chapas de aço carbono
A escolha da potência do laser para chapas de aço carbono depende do seu trabalho mais espesso, do gás auxiliar, dos requisitos de acabamento das bordas e do nível de automação. Veja como determinar a potência adequada e preparar uma solicitação de cotação.

Não existe uma potência de laser ideal única para chapas de aço carbono. A potência adequada depende da chapa mais espessa que você corta semanalmente, do gás auxiliar utilizado, da qualidade da borda exigida pelo próximo processo e da velocidade com que você consegue carregar e descarregar as chapas. Como regra prática, com base em dados publicados pelos fornecedores, um laser de fibra de 6 kW corta aço carbono (macio) de até cerca de 16 mm em produção de rotina, enquanto um de 12 kW amplia esse limite para cerca de 30 mm. As máquinas podem cortar chapas mais espessas do que isso, mas nem sempre com velocidade estável e qualidade de corte limpa. Este guia explica como interpretar essas especificações, em que casos os quilowatts extras valem a pena e o que deve ser especificado antes de solicitar um orçamento.
O que significa “potência ideal do laser” para chapas de aço carbono?
Para um comprador, a melhor potência do laser é a menor potência em watts que mantenha seu trabalho mais espesso habitual dentro da faixa de produção da máquina. A espessura adequada para produção é aquela em que um laser de fibra opera turno após turno com velocidade estável, bordas limpas e pouca necessidade de retrabalho. A espessura máxima é a maior espessura que ele consegue cortar em uma amostra de boa qualidade.
Guia de capacidade de máquinas a laser de fibra da AC Machinery distingue as duas classificações para o aço macio com assistência de oxigênio e defende que os compradores devem especificar com base nos valores de produção. Esses números provêm de testes de corte realizados nas fábricas pelos fabricantes; portanto, considere-os como uma referência para o revendedor, e não como uma garantia para o seu material ou para a sua oficina.
Essa distinção é importante porque as fichas técnicas raramente especificam a qual valor se referem. Uma página de produto que afirma que uma máquina de 6.000 W corta aço carbono “até 25 mm” está de acordo com a coluna “máximo” abaixo, e não com a coluna “produção”. Página da máquina de corte a laser de fibra da BOGONG de 6.000 W a 40 kW A empresa indica aço carbono de até 25 mm para sua máquina de 6.000 W; portanto, pergunte a qualquer fornecedor, incluindo a BOGONG, qual faixa de espessura é recomendada para produção contínua.
Potência do laser de fibra versus espessura do aço carbono
A tabela abaixo utiliza os números divulgados pela AC Machinery para o corte de aço macio com oxigênio. A última coluna apresenta uma avaliação qualitativa, e não dados medidos.
| Potência do laser | Pronto para produção (oxigênio) | Máximo possível | Leitura prática |
|---|---|---|---|
| 6 kW | 1–16 mm | 16–25 mm | Adequado para a maioria dos trabalhos com chapas finas e chapas de espessura leve a média; 20–25 mm está no limite da capacidade |
| 12 kW | 1–30 mm | 30–40 mm | Adequado para chapas estruturais mais pesadas, com maior tolerância à variação do material |
| 20 kW | 1–40 mm | 40–50 mm | Ideal para oficinas que trabalham frequentemente com chapas grossas e têm prazos de entrega apertados |
| 30 kW | 1-50 mm | 50–60 mm | Especialistas em chapas grossas e prestadores de serviços de corte |
| 40 kW | 1–70 mm | 70–80 mm | Chapas de espessura muito grande como atividade principal |
| 60 kW | 1–80 mm | 80–120 mm | Espessura extrema, uma exigência de nicho |
Fonte: AC Machinery, agosto de 2026. Os resultados variam de acordo com o tipo de aço, as condições da superfície, o fornecimento de gás, os componentes ópticos e o sistema de controle.
As faixas de potência mais baixas seguem a mesma lógica, em menor escala. Um fabricante... faixas de capacidade publicadas para o aço carbono variam de 0,8 a 10 mm a 1.000 W e de 1 a 22 mm a 3.000 W. Essa página não deixa claro se esses intervalos representam limites máximos de produção; portanto, confirme a definição antes de compará-los com a tabela de outro fornecedor. Diferentes fornecedores podem definir “capacidade” de maneiras distintas, e uma comparação lado a lado de folhetos pode induzir em erro.
Um exemplo ilustrativo
Considere um fabricante hipotético cujo trabalho habitual envolve suportes de 6 mm e placas de base de 20 mm. Nas figuras acima, um laser de 6 kW processa os suportes com facilidade, mas a placa de 20 mm está acima de sua faixa de produção de 16 mm e próxima de seu limite máximo de 25 mm. Um laser de 12 kW processa a mesma placa bem dentro de sua faixa de produção. Se o uso da placa de 20 mm for ocasional, em vez de semanal, a oficina pode aceitar ciclos mais lentos nesses trabalhos e adquirir o equipamento de menor potência. Se for semanal, a máquina maior pode custar menos por peça. Trata-se de uma ilustração, não de um caso real de cliente.
Por que a potência, por si só, não determina o corte
A potência é apenas um dos fatores que influenciam a qualidade do corte. Outras três variáveis determinam o que um determinado laser é capaz de fazer em uma chapa real.
Densidade de potência do feixe e largura do corte. A AC Machinery explica que um laser de baixa potência pode atingir aço mais espesso ao concentrar o feixe em um ponto menor, mas o corte mais estreito deixa menos espaço para o metal fundido escapar. Isso aumenta o risco de formação de escória, cortes fundidos e bordas irregulares quando o material não está em condições ideais. Uma potência mais alta permite um corte mais largo e mais tolerante na mesma densidade; é por isso que chapas grossas são processadas de forma mais confiável com potência mais alta.
Condição do material. A mesma fonte cita a escória de laminação, a ferrugem superficial, a variação na composição química do aço e a temperatura inicial inconsistente como fatores que têm pouca importância dentro da faixa de produção, mas que podem ser decisivos para o sucesso quando se aproxima do limite máximo. Para os compradores, isso significa que a chapa que seu fornecedor entrega é tão importante quanto a máquina. Pergunte se o aço testado era do tipo “laser-grade” e estava limpo, e se o seu estoque também está.
Gás auxiliar. O aço carbono é normalmente cortado com oxigênio, que reage de forma exotérmica com o aço quente e fornece energia ao corte. É por isso que o corte com oxigênio atinge o aço carbono de espessura maior mais rapidamente do que apenas com gás inerte, já que o Guia do Grupo PCL sobre aço carbono descreve. O nitrogênio proporciona um acabamento mais limpo e sem óxido, mas a uma velocidade menor no aço carbono e com um custo mais alto do gás. A escolha do gás, portanto, altera a potência necessária.
Oxigênio ou nitrogênio: como o gás auxiliar influencia a escolha da potência
A decisão sobre o gás é, em parte, uma decisão relacionada à fase de transformação. As bordas de aço carbono cortadas com oxigênio apresentam uma fina camada de óxido. Essa camada é geralmente aceitável para peças que serão soldadas após uma rápida passagem com escova de arame, mas requer atenção antes da pintura ou galvanização, de acordo com o mesmo guia do Grupo PCL.
Guia do fabricante sobre a potência do corte a laser apresenta um contra-exemplo útil. Um fabricante de lixeiras para áreas externas cortava aço carbono de 3/16 pol. com tolerâncias flexíveis e sem necessidade de uma borda bem acabada. O corte com oxigênio em um laser de fibra de baixa potência, com automação básica de carga e descarga, foi a opção de menor custo, ao passo que a aquisição de um laser de alta potência para corte com nitrogênio não se mostrou vantajosa. Em contrapartida, um fabricante de equipamentos agrícolas que realiza o corte com nitrogênio em todas as peças para evitar o preparo das bordas antes da soldagem e do revestimento em pó é um candidato mais adequado para uma potência mais alta.
| Fator decisivo | Corte com oxigênio | Corte com nitrogênio |
|---|---|---|
| Condição de borda | Camada de óxido na superfície de corte | Borda sem óxido |
| Ajuste típico em aço carbono | Chapas grossas, peças que são soldadas ou retificadas posteriormente | Peças nas quais não é realizada a preparação das bordas antes do revestimento ou da soldagem |
| Custo do gás | Inferior | Mais alto |
| Implicações em termos de energia | Uma potência menor pode ser suficiente | Uma potência maior ajuda a manter a velocidade |
| O que verificar | Fornecimento de oxigênio e pressão para a espessura desejada | Consumo de nitrogênio, capacidade do tanque ou do gerador |
A tabela é uma comparação qualitativa baseada nas fontes acima, e não um modelo de custo quantificado.
Quando a potência mais alta compensa: perfuração, aninhamento e rendimento
A velocidade de corte em chapas finas costuma ser limitada pelo sistema de movimento, e não pelo feixe. O artigo da revista *The Fabricator* descreve um arranjo de peças complexas de calibre 18 em um laser de 12 kW, no qual a máquina nunca conseguiu atingir a velocidade programada. Em chapas mais grossas, as diferenças de velocidade aumentam, mas a perfuração pode ser igualmente importante. O mesmo artigo relata que um laser de 3 kW leva alguns segundos para perfurar um material de 0,25 pol., enquanto um sistema de 9 ou 12 kW perfura quase instantaneamente. Em um arranjo com 600 ou 700 perfurações, isso representa uma grande parcela do tempo de execução do programa.
Uma potência maior também pode revelar o próximo gargalo. O artigo descreve um fabricante de equipamentos originais (OEM) que considerou 15 kW, depois 12 kW, e optou por 9 kW após constatar que um laser mais rápido atrasaria a classificação de peças. Um laser de menor potência, combinado com automação, também pode superar a produção de um laser de maior potência sem automação, já que um segundo turno não supervisionado agrega capacidade que a potência por si só não proporciona.
Chapas grossas cortadas com oxigênio trazem outra consideração. Para materiais com espessura em torno de 0,75 pol. ou mais, a mesma fonte observa que a distorção térmica afeta o agrupamento e descreve o resfriamento assistido por água como uma forma de reduzir o empenamento e permitir agrupamentos mais densos. Pergunte a um fornecedor como ele lida com a entrada de calor em chapas grossas, caso suas peças tenham requisitos rigorosos de planicidade.
Mais potência é sempre o melhor investimento?
Nem sempre. A suposição comum é que mais quilowatts significam menor custo por peça. Isso se aplica quando o trabalho principal envolve chapas grossas, quando é necessário cortar com nitrogênio em alta velocidade ou quando atrasos nas entregas acarretam custos elevados. Essa suposição perde força quando a maioria dos materiais é fina ou de espessura média, quando o corte com oxigênio é aceitável ou quando as etapas de carregamento, descarregamento e classificação limitam a produtividade antes mesmo do laser.
Uma potência maior também tende a elevar o preço de compra e a demanda de energia elétrica. Antes de optar por uma fonte de maior potência, calcule quantas horas por mês o laser seria realmente utilizado em trabalhos mais pesados que justifiquem essa escolha.
O erro oposto é igualmente comum: dimensionar a máquina para o trabalho mais fino e mais frequente e tratar a chapa grossa como algo secundário. Escolha a potência com base no seu trabalho regular mais espesso, não no mais fino nem no mais raro.
Especifique a qualidade das arestas usando um padrão, não um adjetivo
Se a qualidade das arestas for o fator determinante na sua escolha do tipo de usinagem, especifique-a no desenho. ISO 9013:2017 estabelece especificações geométricas do produto e tolerâncias de qualidade para cortes térmicos, e se aplica ao corte com oxigênio-combustível, plasma e laser quando um desenho ou documento de entrega fizer referência a ela. Seu escopo declarado abrange cortes a laser de 0,5 mm a 32 mm. Seu escopo declarado não se estende a cortes a laser acima dessa espessura; portanto, acordem critérios de aceitação separados por escrito com seu fornecedor para chapas mais espessas.
A referência à norma e a uma classe de qualidade proporciona ao fornecedor uma meta mensurável. O termo “borda limpa”, por outro lado, não.
Adequação da potência ao formato da máquina
A potência é um dos parâmetros das especificações de uma máquina. Esses formatos são utilizados em diferentes aplicações com aço carbono.
- Corte de chapas e placas em tamanho real. O Linha de máquinas de corte a laser de fibra BOGONG apresenta um tamanho padrão de corte de 1.500 × 3.000 mm com opções de potência de 1.000 W a 6.000 W, adequado para chapas finas e chapas de espessura leve a média. Chapas que ultrapassam essa faixa indicam a necessidade de uma classe de potência mais alta.
- Trabalho com placas de alta potência. Para a produção de aço carbono de espessura elevada e paletes de troca, consulte as opções de maior potência na página de máquinas de 6.000 W ou mais e verifique a potência de alimentação disponível e a espessura de produção adequada para o seu aço.
- Peças pequenas e fabricação leve. Uma plataforma compacta como a Máquina de corte a laser de fibra pequena 5050 possui uma área de corte de 500 × 500 mm, por isso é adequada para peças pequenas, e não para chapas grandes.
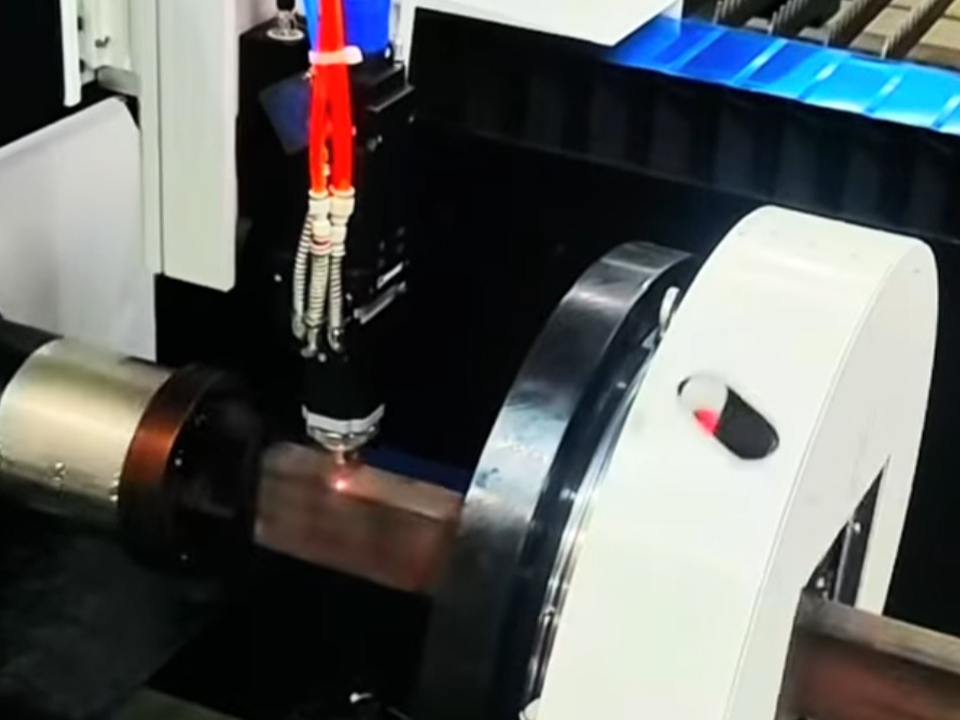
- Placa e tubo. As lojas que cortam os dois tipos de perfil podem considerar uma máquina multifuncional de corte a laser de fibra para chapas e tubos. A página apresenta diâmetros de tubos que variam de 20 mm a 200 mm. Empresas que trabalham exclusivamente com tubos podem preferir um Máquina de corte de tubos a laser com carregamento automático para tubos de aço carbono.
- Preparação da solda. Se for soldar uma chapa grossa, um máquina de corte a laser de fibra chanfrada pode fazer ranhuras e chanfros na mesma operação. A página do produto descreve cortes em bisel de até ±45° utilizando um cabeçote de corte de cinco eixos, o que pode eliminar uma etapa separada de chanfragem.
Os compradores que ainda estão comparando categorias podem começar por aqui visão geral das máquinas a laser para corte de metais antes de restringir a uma classe de potência.
Erros comuns na escolha da potência do laser para aço carbono
- Especificação da espessura máxima. Os valores nominais máximos pressupõem um material ideal e levam em conta velocidades mais baixas e operações secundárias.
- Ignorando o estado da placa. De acordo com o guia da AC Machinery, uma camada espessa de escória de laminação ou ferrugem pode prejudicar o corte de chapas grossas.
- Negligência no abastecimento de gás. Verifique a pressão e o fluxo de oxigênio adequados para a espessura da peça, bem como o volume de nitrogênio, caso pretenda realizar um corte com nitrogênio.
- Poder de compra sem capacidade de gestão. Um laser mais rápido pode transferir o gargalo para as etapas de carregamento e classificação.
- Comparando folhetos diretamente. Cada fornecedor define “capacidade” de maneira diferente. Solicite amostras de corte no tipo e na espessura de aço de sua escolha.
- Ignorando o requisito de borda. Peças pintadas ou revestidas podem precisar de bordas sem óxido; peças soldadas, talvez não.
O que os compradores devem especificar antes de solicitar um orçamento?
Uma solicitação de cotação (RFQ) precisa agiliza o processo de cotação e identifica precocemente lacunas nas capacidades. Inclua:
- Mistura de espessuras. Liste as espessuras por volume mensal e indique o trabalho regular mais espesso.
- Tipo e estado do material. Indique o tipo de aço (por exemplo, S235, A36 ou equivalentes ao Q235), o estado da superfície e se a chapa é do tipo para corte a laser.
- Tamanho máximo da peça e da chapa. Isso define o tamanho da cama e o manuseio.
- Requisitos do Edge. Indique a norma ISO 9013 e, quando for o caso, uma classe de qualidade, e especifique o processo subsequente (soldagem, pintura, revestimento em pó, galvanização).
- Plano de assistência para gás. Somente oxigênio, somente nitrogênio ou ambos, e sua configuração de abastecimento.
- Requisitos relativos a chanfros ou tubos. Especifique os ângulos e os perfis dos tubos, se necessário.
- Meta de rendimento e turnos. Isso indica se a automação é mais importante do que a potência.
- Solicitação de validação. Solicite amostras de cortes em sua placa com os parâmetros registrados e a especificação da espessura pronta para produção por escrito.
- Entrega e atendimento. Inclua a instalação, o treinamento, as peças de reposição e os termos da garantia, além dos custos de frete e dos requisitos elétricos para o seu local.
Envie essa lista, juntamente com os desenhos, a todos os fornecedores que você estiver comparando. Um fornecedor que faz perguntas complementares sobre a combinação de espessuras e as condições do material costuma ser mais fácil de trabalhar do que aquele que faz a cotação baseando-se apenas na potência nominal.
Perguntas frequentes
Qual é a potência de laser ideal para cortar chapas de aço carbono?
A potência ideal é a menor potência em watts cuja faixa de produção abrange a chapa padrão mais espessa que você utiliza. Com base nos dados de aço macio divulgados pelos revendedores, 6 kW atinge cerca de 16 mm e 12 kW, cerca de 30 mm em produção, com valores máximos mais elevados.
Qual é a espessura máxima de aço carbono que um laser de fibra de 6 kW consegue cortar?
A AC Machinery indica 6 kW para a usinagem de aço carbono com espessura de até cerca de 16 mm em produção, com um máximo de cerca de 25 mm com auxílio de oxigênio. Os resultados dependem do tipo de aço, das condições da superfície e do fornecimento de gás.
Devo cortar aço carbono com oxigênio ou nitrogênio?
O oxigênio é a escolha mais comum para o aço carbono, especialmente chapas grossas, pois aumenta a energia de corte e tem custo menor. O nitrogênio produz bordas sem óxido em velocidades mais baixas, mas com custo de gás mais elevado. A escolha deve ser feita levando em conta se as peças serão soldadas, pintadas ou galvanizadas.
Um laser de maior potência é sempre mais rápido?
Nem sempre. O corte de chapas finas costuma ser limitado pelo sistema de movimento, e a classificação ou o carregamento podem se tornar o gargalo. Uma potência maior apresenta ganhos mais evidentes no corte de chapas grossas e no tempo de perfuração, especialmente em arranjos com muitas perfurações.
O corte a laser segue alguma norma quanto à qualidade das bordas?
A norma ISO 9013:2017 classifica a geometria do corte térmico e as tolerâncias de qualidade para corte com oxigênio-combustível, plasma e laser, e abrange cortes a laser de 0,5 mm a 32 mm. Ela se aplica quando um desenho ou documento de entrega fizer referência a ela.
O que devo perguntar a um fornecedor antes de encomendar um laser para chapas de aço carbono?
Solicite a especificação de espessura válida para produção, amostras de corte no tipo de aço de sua escolha, os requisitos relativos ao gás auxiliar e à pressão, bem como os termos da garantia e de peças de reposição. Confirme também qual valor de espessura consta no folheto: o de produção ou o máximo.





Clique quente
Entre em contato conosco
Aplicativo
©Direitos autorais [bogonglaser.com]. Fornecedor de máquinas a laser da BOGONG Todos os direitos reservados.