
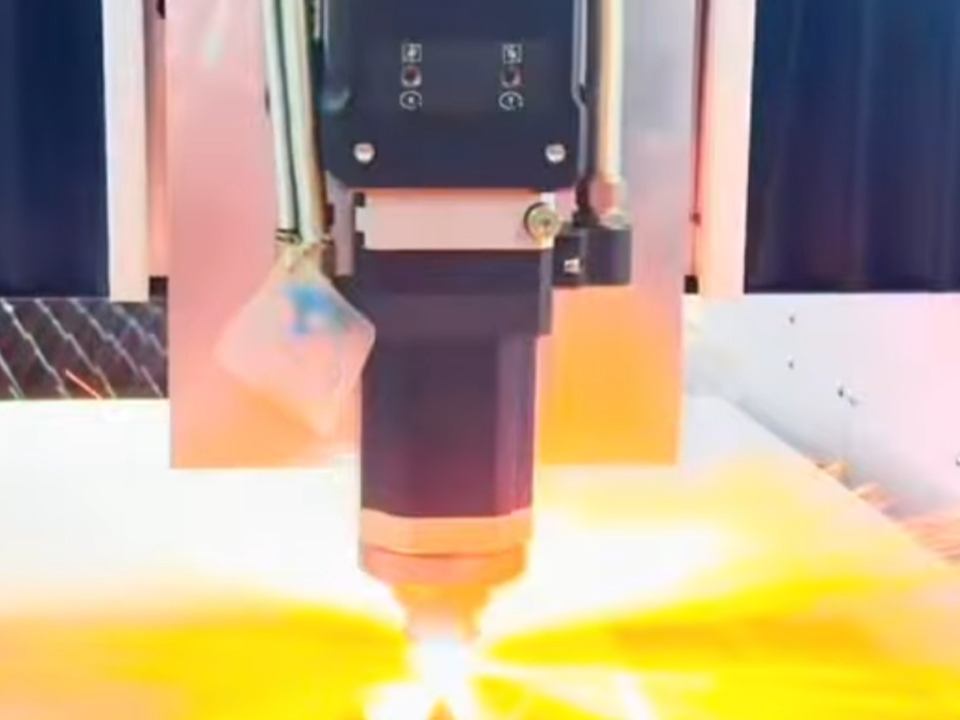
Оптимальная мощность лазера для резки листов углеродистой стали
Выбор мощности лазера для резки листовой углеродистой стали зависит от максимальной толщины заготовок, используемого защитного газа, требований к обработке кромок и уровня автоматизации. Узнайте, как рассчитать необходимую мощность и подготовить запрос на предложение.

Не существует единого оптимального значения мощности лазера для резки листовой углеродистой стали. Выбор подходящей мощности зависит от толщины самого толстого листа, который вы режете каждую неделю, используемого вспомогательного газа, требований к качеству кромок для последующей обработки, а также от скорости загрузки и разгрузки листов. Согласно практическим рекомендациям, основанным на данных дилеров, волоконный лазер мощностью 6 кВт позволяет резать углеродистую (мягкую) сталь толщиной до примерно 16 мм в условиях серийного производства, а мощность 12 кВт увеличивает этот предел до примерно 30 мм. Станки способны резать листы и большей толщины, но не всегда с стабильной скоростью и с чистым качеством кромок. В данном руководстве объясняется, как правильно интерпретировать эти технические характеристики, в каких случаях дополнительные киловатты окупаются и что следует уточнить перед запросом коммерческого предложения.
Что означает понятие “оптимальная мощность лазера” при обработке листовой углеродистой стали?
Для покупателя оптимальная мощность лазера — это минимальная мощность в ваттах, при которой ваша стандартная заготовка максимальной толщины укладывается в диапазон, пригодный для серийного производства. Толщина, пригодная для серийного производства, — это та толщина, при которой волоконный лазер работает смену за сменой со стабильной скоростью, обеспечивая чистые кромки и минимальный объем доработки. Максимальная толщина — это максимальная толщина, которую лазер способен разрезать на качественном образце.
Руководство по мощностям волоконных лазеров компании AC Machinery разделяет два класса качества для мягкой стали с кислородной поддержкой и утверждает, что покупатели должны ориентироваться на производственные показатели. Приведенные данные основаны на заводских испытаниях по резке, проводимых производителями, поэтому их следует рассматривать как ориентировочные значения для дилеров, а не как гарантию качества материала или работы вашего цеха.
Это различие имеет значение, поскольку в технических характеристиках редко указывается, на какое именно число там делается ссылка. Страница продукта, на которой указано, что машина мощностью 6000 Вт режет углеродистую сталь “толщиной до 25 мм”, соответствует столбцу «Максимальная», а не столбцу «Производственная». Страница, посвящённая волоконному лазерному резаку BOGONG мощностью 6000 Вт–40 кВт В спецификации к станку мощностью 6000 Вт указана углеродистая сталь толщиной до 25 мм, поэтому уточните у любого поставщика, в том числе у компании BOGONG, какой диапазон толщин рекомендуется для непрерывного производства.
Мощность волоконного лазера в зависимости от толщины углеродистой стали
В приведенной ниже таблице использованы опубликованные компанией AC Machinery данные по резке мягкой стали кислородом. Последний столбец содержит качественную оценку, а не измеренные данные.
| Мощность лазера | Готов к производству (кислород) | Максимально возможное | Практические материалы для чтения |
|---|---|---|---|
| 6 кВт | 1–16 мм | 16–25 мм | Подходит для обработки большинства листового металла и тонких и средних пластин; пределом возможностей является толщина 20–25 мм |
| 12 кВт | 1–30 мм | 30–40 мм | Подходит для более толстых конструкционных листов с большим допуском на отклонения в свойствах материала |
| 20 кВт | 1–40 мм | 40–50 мм | Подходит для цехов, где часто обрабатывают толстую толщу и действуют жесткие сроки поставки |
| 30 кВт | 1-50 мм | 50–60 мм | Специалисты по работе с толстолистовой сталью и подрядчики по резке |
| 40 кВт | 1–70 мм | 70–80 мм | Производство очень толстых листов — основной вид деятельности |
| 60 кВт | 1–80 мм | 80–120 мм | Чрезвычайно большая толщина — нишевое требование |
Источник: AC Machinery, август 2026 г. Результаты зависят от марки стали, состояния поверхности, подачи газа, оптики и системы управления.
Модели с меньшей мощностью построены по той же схеме, но в меньших масштабах. У одного из производителей опубликованные диапазоны производственных мощностей по углеродистой стали варьируются от 0,8–10 мм при мощности 1000 Вт до 1–22 мм при мощности 3000 Вт. На этой странице не указано однозначно, являются ли эти диапазоны предельными значениями для серийного производства, поэтому перед сравнением с таблицей другого поставщика следует уточнить определение. Разные поставщики могут по-разному определять термин “мощность”, и прямое сравнение брошюр может ввести в заблуждение.
Наглядный пример
Рассмотрим гипотетического производителя, основная продукция которого — кронштейны толщиной 6 мм и опорные пластины толщиной 20 мм. Как видно на приведенных выше рисунках, лазер мощностью 6 кВт без труда обрабатывает кронштейны, однако толщина пластины 20 мм выходит за пределы его производственного диапазона (16 мм) и близка к максимальному значению (25 мм). Лазер мощностью 12 кВт обрабатывает ту же пластину, не выходя за пределы своего производственного диапазона. Если пластины толщиной 20 мм обрабатываются не еженедельно, а лишь изредка, предприятие может смириться с более медленными циклами при выполнении таких заказов и приобрести установку меньшей мощности. Если же такие заказы поступают еженедельно, более мощная установка может обеспечить меньшую себестоимость единицы продукции. Это лишь иллюстрация, а не конкретный пример из практики клиента.
Почему одна только мощность не определяет качество реза
Мощность — лишь один из факторов, влияющих на качество резки. Еще три переменные определяют, какие результаты может дать конкретный лазер при работе с реальной пластиной.
Плотность мощности луча и ширина пропила. Компания AC Machinery поясняет, что лазер низкой мощности может прорезать более толстую сталь за счет фокусировки на меньшую площадь, однако более узкий пропил оставляет расплавленному металлу меньше пространства для оттока. Это повышает риск образования шлака, сварных швов и неровных краев, если качество материала оставляет желать лучшего. Более высокая мощность позволяет получить более широкий и менее требовательный к условиям прорезь при той же плотности, поэтому резка толстых листов происходит более надёжно при более высокой мощности.
Состояние материала. Тот же источник указывает, что окалина, поверхностная ржавчина, отклонения в химическом составе стали и нестабильная начальная температура являются факторами, которые не имеют большого значения в пределах производственного диапазона, но могут стать решающими вблизи максимальных значений. Для покупателей это означает, что качество поставляемого поставщиком листа имеет такое же значение, как и само оборудование. Уточните, была ли испытанная сталь «лазерного качества» и чистой, и соответствует ли этому требованию ваш материал.
Вспомогательный газ. Углеродистую сталь обычно режут с помощью кислорода, который вступает в экзотермическую реакцию с раскаленной сталью и привносит дополнительную энергию в процесс резки. Именно поэтому кислородная резка позволяет быстрее прорезать толстую углеродистую сталь, чем резка только инертным газом, поскольку Руководство по углеродистой стали от PCL Group описывает. Азот обеспечивает более чистую кромку без оксидов, но при этом требует более низкой скорости резания углеродистой стали и ведёт к более высоким затратам на газ. Таким образом, выбор газа влияет на необходимую мощность.
Кислород или азот: как вспомогательный газ влияет на выбор мощности
Решение, касающееся газа, отчасти зависит от последующих этапов обработки. Края углеродистой стали, обработанной кислородной резкой, покрыты тонким слоем оксида. Согласно тому же руководству PCL Group, этот слой, как правило, приемлем для деталей, которые будут свариваться после быстрой обработки металлической щеткой, однако перед окраской или нанесением покрытия он требует дополнительной обработки.
Руководство для производителей по мощности лазерной резки представляет собой полезный контрпример. Производитель уличных мусорных баков резал углеродистую сталь толщиной 3/16 дюйма с свободными допусками и без необходимости получения ровной кромки. Кислородная резка на волоконном лазере меньшей мощности с базовой автоматизацией загрузки и разгрузки оказалась наиболее экономичным решением, в то время как покупка мощного лазера для азотной резки таковым не была. Напротив, производитель сельскохозяйственного оборудования, который использует азотную резку для всех деталей, чтобы избежать подготовки кромок перед сваркой и порошковым покрытием, является более подходящим кандидатом для использования лазера большей мощности.
| Фактор принятия решения | Кислородная резка | Резка азотом |
|---|---|---|
| Условие на краю | Слой оксида на поверхности разреза | Кромка без оксидного слоя |
| Типичное прилегание к углеродистой стали | Толстая пластина, детали, которые впоследствии свариваются или шлифуются | Детали, для которых перед нанесением покрытия или сваркой не проводится подготовка кромок |
| Стоимость газа | Нижний | Выше |
| Последствия для мощности | Может хватить и меньшей мощности | Более высокая мощность помогает поддерживать скорость |
| Что необходимо проверить | Подача кислорода и давление в зависимости от толщины | Расход азота, производительность резервуара или генератора |
Данная таблица представляет собой качественное сравнение, основанное на приведенных выше источниках, а не модель, основанную на измеренных затратах.
Когда «высшая сила» окупается: пирсинг, вложенность и пропускная способность
Скорость резки тонкого листа зачастую ограничивается системой перемещения, а не самим лучом. В статье журнала «The Fabricator» описывается раскладка сложных деталей 18-го калибра на лазере мощностью 12 кВт, при которой станок так и не смог достичь запрограммированной скорости. При резке более толстой пластины разница в скорости увеличивается, но пробивание может иметь не меньшее значение. В той же статье сообщается, что лазеру мощностью 3 кВт требуется несколько секунд для пробивания материала толщиной 0,25 дюйма, в то время как система мощностью 9 или 12 кВт пробивает его практически мгновенно. В раскладке с 600 или 700 пробиваниями это составляет значительную долю времени выполнения программы.
Увеличение мощности также может выявить следующее «узкое место». В статье рассказывается об одном производителе оригинального оборудования (OEM), который сначала рассматривал вариант мощностью 15 кВт, затем 12 кВт, но в итоге выбрал 9 кВт, обнаружив, что более быстрый лазер позволит ускорить сортировку деталей. Лазер меньшей мощности в сочетании с автоматизацией может обеспечить более высокую производительность, чем лазер большей мощности без автоматизации, поскольку вторая смена, работающая в автоматическом режиме, увеличивает производственную мощность, чего не может обеспечить одна только мощность в ваттах.
Еще одним фактором, который следует учитывать, является толстая листовая сталь, вырезанная с помощью кислородной резки. В том же источнике отмечается, что при толщине материала около 0,75 дюйма и более тепловая деформация влияет на раскладку, и описывается охлаждение с помощью воды как один из способов уменьшить коробление и обеспечить более плотную раскладку. Если к вашим деталям предъявляются строгие требования к плоскостности, уточните у поставщика, как он решает проблему теплового воздействия при обработке толстой листовой стали.
Всегда ли увеличение мощности — лучшее вложение средств?
Не всегда. Обычно считается, что чем больше мощность в киловаттах, тем ниже себестоимость единицы продукции. Это верно, если основной объём вашей работы составляет резка толстых листов, если требуется быстрая резка азотом или если задержки с поставками обходятся дорого. Это утверждение теряет актуальность, если в вашем ассортименте преобладают тонкие и средние материалы, если допустима кислородная резка или если загрузка, разгрузка и сортировка ограничивают пропускную способность раньше, чем это делает лазер.
Более высокая мощность, как правило, приводит к увеличению стоимости приобретения и потребления электроэнергии. Прежде чем выбрать источник большей мощности, рассчитайте, сколько часов в месяц лазер будет фактически задействован для выполнения сложных задач, которые оправдывают такой выбор.
Не менее распространена и противоположная ошибка: подбор мощности исходя из самой тонкой и наиболее часто выполняемой работы, а толстая пластина рассматривается как нечто второстепенное. Выбирайте мощность исходя из самой толстой из регулярно выполняемых работ, а не из самой тонкой и не из самой редкой.
Укажите качество грани с помощью стандарта, а не прилагательного
Если при выборе силового оборудования определяющим фактором является качество кромки, укажите это на чертеже. ISO 9013:2017 устанавливает геометрические технические требования к продукции и допуски на качество для термической резки и применяется к кислородно-газовой, плазменной и лазерной резке, если на неё есть ссылка в чертеже или накладной. Указанная область применения охватывает лазерную резку толщиной от 0,5 мм до 32 мм. Указанная область применения не распространяется на лазерную резку толщиной, превышающей указанные значения, поэтому для более толстых листов необходимо согласовать с поставщиком отдельные критерии приемки в письменной форме.
Ссылка на стандарт и класс качества дает поставщику измеримую цель. А понятие “чистый край” — нет.
Соответствие мощности формату станка
Мощность — один из параметров технических характеристик машины. Эти форматы предназначены для различных видов работ с углеродистой сталью.
- Резка листового и пластинчатого металла полного размера. Сайт Линейка волоконных лазерных резаков BOGONG Указаны стандартные размеры реза 1500 × 3000 мм с диапазоном мощности от 1000 Вт до 6000 Вт, что подходит для листового металла и тонких и средних пластин. Пластины, выходящие за пределы этого диапазона, относятся к классу более высокой мощности.
- Работа с пластинами высокой мощности. Для обработки толстой углеродистой стали и производства сменных поддонов ознакомьтесь с вариантами более высокой мощности на странице, посвящённой станкам мощностью 6000 Вт и выше, и уточните доступную мощность источника питания и допустимую толщину обрабатываемой стали.
- Мелкосерийное производство и легкая металлообработка. Компактная платформа, такая как 5050 небольшой станок для лазерной резки волокна имеет рабочую зону размером 500 × 500 мм, поэтому подходит для обработки небольших заготовок, а не больших листов.
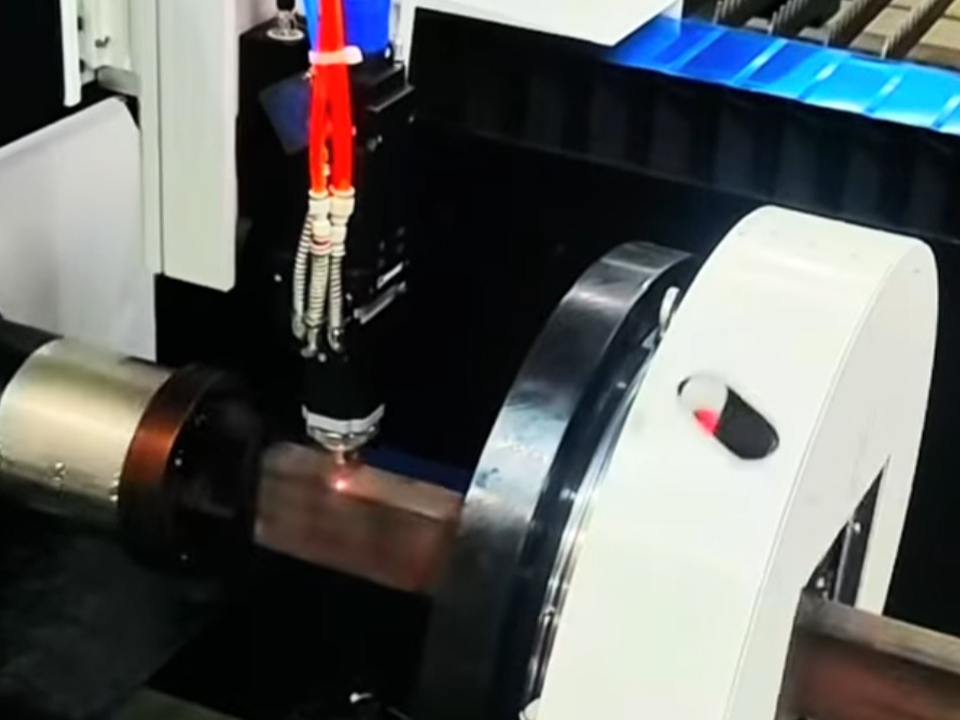
- Пластина и трубка. Магазины, которые занимаются резкой обоих типов профилей, могут рассмотреть возможность универсальный станок для лазерной резки листового и трубчатого волокна. На этой странице приведены диаметры труб от 20 мм до 200 мм. Предприятия, занимающиеся исключительно обработкой труб, могут отдать предпочтение автоматическая загрузка лазерная машина для резки труб для труб из углеродистой стали.
- Подготовка сварного шва. Если предстоит сварка толстой пластины, то коническая машина лазерной резки волокна позволяет выполнять прорезание канавок и снятие фасок за один проход. На странице продукта указано, что с помощью пятиосевой режущей головки можно выполнять скосы под углом до ±45°, что позволяет исключить отдельную операцию по снятию фасок.
Покупатели, которые ещё сравнивают различные категории, могут начать с этого обзор лазерных станков для резки металла прежде чем сузить выбор до определенного класса мощности.
Распространенные ошибки при выборе мощности лазера для обработки углеродистой стали
- Указание максимальной толщины. Максимальные номинальные значения рассчитаны для идеального материала и предполагают более низкую скорость и дополнительную обработку.
- Без учета состояния пластины. Согласно руководству компании AC Machinery, обильная окалина или ржавчина могут привести к сбоям при резке толстого листа.
- Недостаточное внимание к вопросам газоснабжения. Уточните давление и расход кислорода в соответствии с толщиной материала, а также объем азота, если вы планируете проводить азотную резку.
- Покупательная способность без возможностей для реализации. Более быстрый лазер может перенести «узкое место» на этапы загрузки и сортировки.
- Прямое сравнение брошюр. Разные поставщики по-разному определяют производственные мощности. Попросите предоставить образцы резки из стали вашей марки и толщины.
- Исключение требования к краю. Для окрашенных или покрытых деталей может потребоваться отсутствие оксидных наслоений на кромках; для сварных деталей это может и не потребоваться.
Что следует указать покупателям перед тем, как запросить ценовое предложение?
Четко сформулированный запрос на предложение сокращает время подготовки предложения и позволяет на раннем этапе выявить недостатки в возможностях компании. Включите в него:
- Комбинация толщин. Перечислите толщину листов в разбивке по месячным объемам и отметьте самый толстый заказ из регулярных.
- Марка и состояние материала. Укажите марку стали (например, S235, A36 или эквиваленты Q235), состояние поверхности, а также, является ли лист лазерным.
- Максимальные размеры деталей и листов. Здесь задаются размеры кровати и параметры управления.
- Требования к краям. Укажите стандарт ISO 9013 и, при необходимости, класс качества, а также следующий этап технологического процесса (сварка, окраска, порошковое покрытие, гальваника).
- План по оказанию помощи в вопросах газоснабжения. Только кислород, только азот или и то, и другое, а также ваша система подачи.
- Требования к скосам или трубам. При необходимости укажите углы и профили труб.
- Целевой объем производства и смены. Это показывает, имеет ли автоматизация большее значение, чем мощность.
- Запрос на подтверждение. Попросите предоставить образцы заготовок на вашем листе с указанием зафиксированных параметров, а также предоставить в письменном виде информацию о номинальной толщине, соответствующей требованиям серийного производства.
- Доставка и обслуживание. Укажите условия установки, обучения персонала, поставки запасных частей и гарантийного обслуживания, а также требования к транспортировке и электроснабжению вашего объекта.
Отправьте этот список вместе с чертежами каждому поставщику, с которым вы сравниваете предложения. С поставщиком, который задает дополнительные вопросы о сочетании толщин и состоянии материала, обычно работать проще, чем с тем, кто составляет предложение, ориентируясь исключительно на номинальную мощность.
Часто задаваемые вопросы
Какая мощность лазера лучше всего подходит для резки листовой углеродистой стали?
Оптимальная мощность — это минимальная мощность в ваттах, рабочий диапазон которой позволяет обрабатывать самую толстую стандартную пластину. Согласно данным дилеров по мягкой стали, мощность 6 кВт позволяет обрабатывать в серийном производстве пластины толщиной до примерно 16 мм, а 12 кВт — до примерно 30 мм, при этом максимальные номинальные значения могут быть выше.
На какую толщину может резать углеродистую сталь волоконный лазер мощностью 6 кВт?
Компания AC Machinery указывает, что при мощности 6 кВт в производственных условиях можно обрабатывать мягкую сталь толщиной до примерно 16 мм, а при использовании кислородной поддержки — до примерно 25 мм. Результаты зависят от марки стали, состояния поверхности и подачи газа.
Что лучше использовать для резки углеродистой стали: кислород или азот?
Кислород обычно используется для резки углеродистой стали, особенно толстого листа, поскольку он повышает энергию резания и обходится дешевле. Азот позволяет получать кромки без оксидных нагаров при более низкой скорости резки и более высокой стоимости газа. Выбор следует делать с учетом того, будут ли детали свариваться, окрашиваться или подвергаться гальваническому покрытию.
Всегда ли лазер с большей мощностью работает быстрее?
Не всегда. Резка тонкого листа зачастую ограничивается возможностями системы перемещения, и «узким местом» может стать сортировка или загрузка. Более высокая мощность даёт более заметный эффект при резке толстой стали и сокращает время пробивки, особенно в случае раскладки с большим количеством пробивок.
Существует ли стандарт качества кромок при лазерной резке?
Стандарт ISO 9013:2017 устанавливает классификацию геометрии термической резки и допуски на качество для газовой, плазменной и лазерной резки, а также охватывает лазерную резку толщиной от 0,5 мм до 32 мм. Он применяется в тех случаях, когда на него есть ссылка в чертеже или в документах поставки.
О чём следует спросить у поставщика перед заказом лазера для резки листовой углеродистой стали?
Уточните номинальную толщину, пригодную для серийного производства, запросите образцы резки из вашей марки стали, узнайте требования к вспомогательному газу и давлению, а также условия гарантии и поставки запасных частей. Кроме того, уточните, какая толщина указана в брошюре: серийная или максимальная.





Горячий клик
Свяжитесь с нами
Приложение
©Copyright [bogonglaser.com]. Поставщик лазерного оборудования BOGONG Все права защищены.