
Découpe laser automatisée pour la fabrication d'équipements destinés aux centres de données
Comment choisir la découpe laser automatisée pour les racks, les baies et les châssis de centres de données : formats des machines, qualité des arêtes, tolérances, marquage et préparation des appels d'offres.

Une grande partie de ce qui compose un centre de données se présente initialement sous forme de tôles ou de tubes plats : châssis de racks, portes d’armoires, châssis de serveurs, panneaux de circulation d’air, blindages EMI et matériel de support de câbles. La découpe laser automatisée transforme les fichiers CAO en ces ébauches sans nécessiter d’outillage fixe. Cela revêt une importance particulière lorsque la conception des racks, les motifs de perforation et la disposition des trous varient d’un programme à l’autre. Pour un acheteur, la question n’est que rarement de savoir si un laser à fibre est capable de découper ces pièces. Il s’agit plutôt de déterminer quelle configuration de tôle ou de tube, quel gaz d’assistance, quelle méthode de chargement et quel procédé de marquage donneront de bons résultats sur des lots hétérogènes, et quel sera l’impact sur le coût unitaire de la pièce finie. Ce guide explique dans quels cas l’automatisation est rentable, quelles spécifications méritent d’être examinées de près et ce qu’il faut définir avant de demander un devis pour des machines ou des pièces découpées au laser.
Pourquoi la croissance des centres de données modifie la demande en tôles et en tubes
Le Analyse de l'Agence internationale de l'énergie sur l'énergie et l'IA prévoit que la consommation électrique mondiale des centres de données va plus que doubler pour atteindre environ 945 TWh d’ici 2030 dans son scénario de référence. L’AIE fait ici référence à la consommation d’électricité, et non à la fabrication de métaux. Cependant, une capacité de calcul accrue implique généralement davantage de salles à équiper de baies, de boîtiers, de systèmes de confinement et de structures de câblage ; les fabricants présents sur ce marché doivent donc s’attendre à une augmentation des volumes et à une plus grande diversité de modèles. Il s’agit là d’une déduction, et non d’une prévision chiffrée de la demande en matière de fabrication.
Cela se traduit concrètement par un profil de production à grande diversité : de nombreuses références, des tailles de lots modérées et des modifications techniques fréquentes. La découpe laser est bien adaptée à ce profil, car un changement de programme remplace un changement d'outillage. En contrepartie, ce procédé repose fortement sur les logiciels d'imbrication, la manutention des matériaux et la qualité des arêtes ; ce sont donc ces aspects qu'il convient d'évaluer.
Quels composants d'un centre de données sont adaptés à la découpe laser automatisée ?
La découpe au laser à fibre convient aux pièces plates et tubulaires qui nécessitent des profils, des découpes et des perforations précis. Les pièces qui doivent ensuite subir un formage, un soudage ou un traitement de surface restent soumises à ces opérations en aval. Le rôle du laser est de fournir des ébauches qui facilitent ces opérations.
| Famille de composants | Procédé laser classique | Ce qu'il faut vérifier en premier lieu | Type d'équipement associé |
|---|---|---|---|
| Panneaux d'armoires, portes, caches, ébauches de châssis | Découpe de panneaux en fibres | Dimensions de la feuille, plage d'épaisseur, matériau, densité de perforation, état des bords pour la finition | Découpeuse à fibre optique haute puissance avec palette d'échange |
| Éléments de châssis, structures de support de câbles, pièces tubulaires | Coupe de tubes | Plage de diamètres extérieurs, épaisseur de paroi, longueur, méthode de chargement, chutes de queue | Coupe-tube à chargement automatique |
| Petits supports, cales, plaques signalétiques, prototypes | Découpe de fibres au petit format | Dimensions du plateau, épaisseur maximale, précision de répétition | Coupe-fibre compact |
| Numéros de série, codes QR et codes d'inventaire sur métal | Marquage des fibres | Contraste et profondeur des marques, revêtement, lisibilité par scanner | Marqueur à fibre optique portable ou de paillasse |
| Pièces en plastique, étiquettes, surfaces thermosensibles | Marquage UV (355 nm) | Compatibilité des matériaux, contraste des marques, sensibilité à la chaleur | Marqueur laser UV |
Découpe de tôles pour rayonnages, portes et panneaux
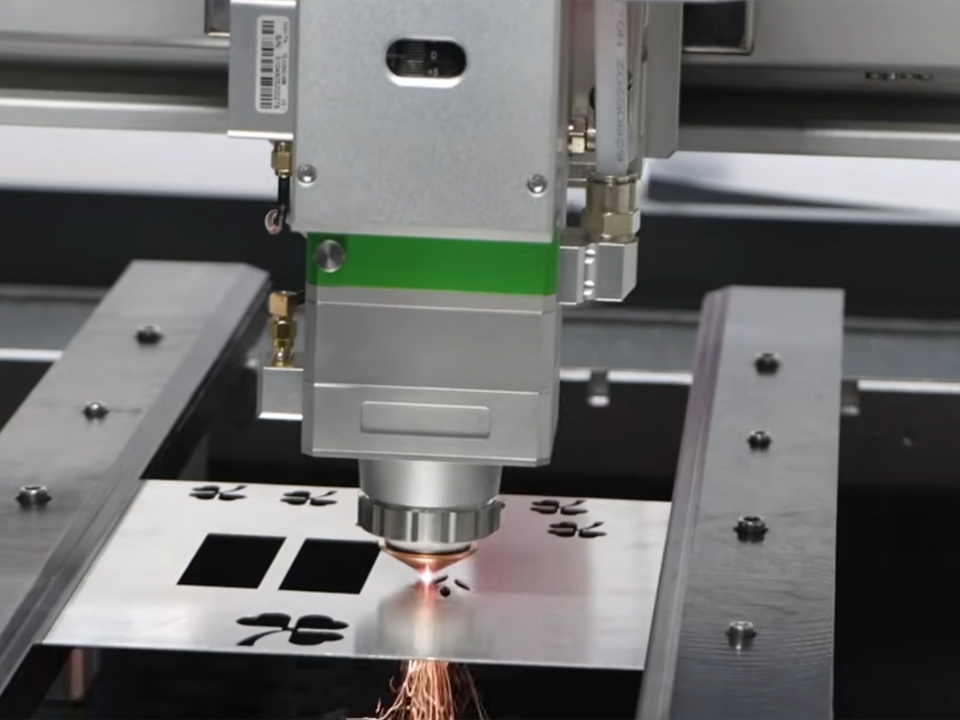
Pour les pièces découpées dans de la tôle, la catégorie de la machine est plus importante que la puissance nominale. La Machine de découpe de métaux au laser à fibre haute puissance de 6 000 W à 40 kW Cette page présente une découpeuse à fibre optique à commande numérique (CNC) équipée d’une palette d’échange et proposant des puissances de 2 000 W à 40 000 W. Pour la configuration à 6 000 W, elle indique une capacité de découpe allant jusqu’à 25 mm pour l’acier au carbone, 18 mm pour l’acier inoxydable, 16 mm pour l’aluminium et 10 mm pour le cuivre et le laiton. Elle indique également une précision de positionnement de ≤ ±0,03 mm et une répétabilité de ≤ ±0,02 mm. Ces chiffres sont fournis par le fournisseur. Demandez des échantillons de découpe dans votre propre matériau, avec votre épaisseur et votre gaz, avant de les considérer comme des capacités de production.
Une palette d'échange permet à un opérateur de décharger et de charger une table pendant que l'autre effectue la découpe, ce qui réduit les temps d'inactivité du laser. Il s'agit généralement de la première étape vers l'automatisation, avant d'investir dans des tours de chargement/déchargement complètes.
Découpe de tubes pour châssis et éléments de structure
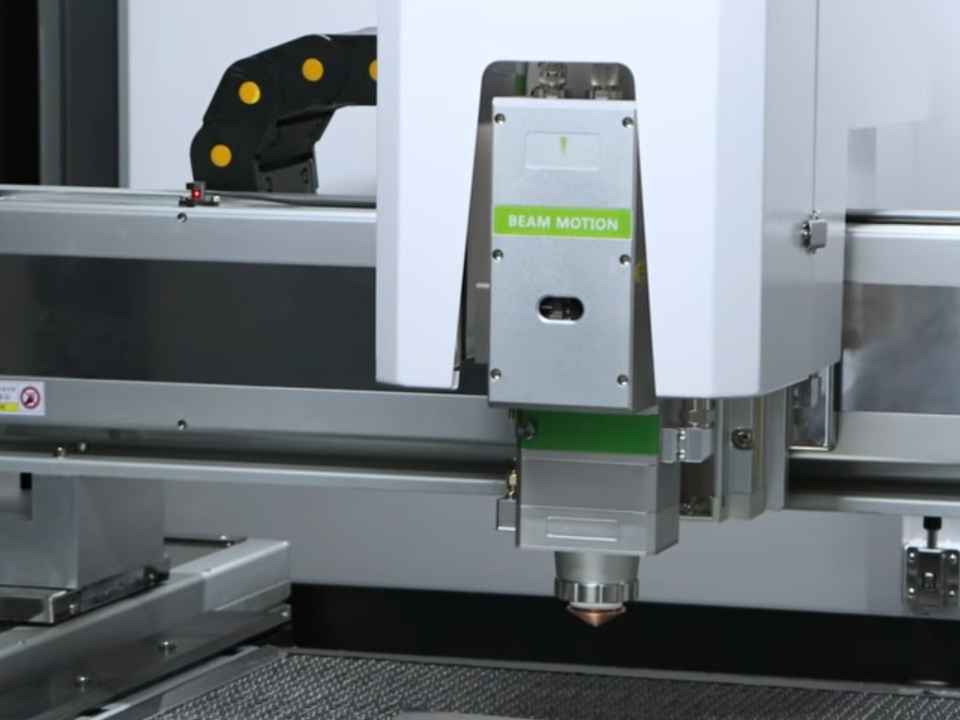
Si vos conceptions font appel à des tubes carrés, ronds ou rectangulaires, tels que des châssis de support ou des structures internes, une découpeuse de tubes peut remplacer les opérations de sciage, de perçage et d'encochage grâce à un seul programme. La Machine de découpe de tubes au laser à chargement automatique Cette page présente le système d'alimentation automatique pour des diamètres allant de φ10 à φ180 mm, avec une longueur maximale de 240 mm pour le chargement manuel. Elle décrit également trois mandrins, un support flottant permettant de limiter l'affaissement des tubes longs, ainsi qu'une conception destinée à faciliter la découpe sans matière résiduelle en bout de tube. Vérifiez la longueur maximale des tubes, l'épaisseur de paroi et le poids au mètre par rapport à vos conceptions de charpentes réelles, car les limites du système d'alimentation sont souvent plus importantes que le diamètre.
Découpe petit format pour supports et prototypes
Toutes les pièces ne nécessitent pas forcément une table de taille standard. Une machine compacte telle que la 5050 petite machine de découpe laser à fibre, avec une zone de découpe de 500 × 500 mm, peut convenir pour la fabrication de prototypes de supports, de cales ou de petites plaques signalétiques. Cette page traite principalement de la joaillerie et de l’artisanat du métal à petite échelle. Vérifiez la puissance, l’épaisseur maximale et la compatibilité avec l’acier ou l’aluminium avant de l’envisager pour la fabrication de matériel électronique destiné à la production.
Quels sont les facteurs qui déterminent si l'automatisation est rentable ?
Format et manutention des matériaux
Adaptez le plateau de la machine à vos tôles ou tubes standard. Si les pièces de votre armoire s'imbriquent efficacement sur une tôle dont la taille ne permet pas une découpe en un seul passage, vous devrez payer pour les chutes et les manipulations supplémentaires. Voici quelques questions à poser à votre fournisseur :
- Quelles sont les dimensions et le grammage maximaux d'une feuille ?
- Combien de temps dure un changement de palette ?
- Les tours de chargement/déchargement peuvent-elles être équipées a posteriori ?
- Comment les pièces finies sont-elles triées ?
Le tri représente souvent le coût de main-d'œuvre caché dans les travaux à grande diversité de produits.
Qualité des arêtes et gaz d'assistance
L'état des bords a une incidence sur ce qui se passe en aval, car la plupart des caissons sont peints ou revêtus par thermolaquage. Notes de Bystronic que l'azote empêche l'oxydation du bord de coupe, et que les revêtements en poudre et la peinture ne parviennent souvent pas à adhérer aux bords métalliques oxydés. La même source souligne que la consommation d'azote augmente considérablement avec les lasers à fibre de forte puissance.
| Facteur | Assistance à l'oxygène | Assistance à l'azote |
|---|---|---|
| Arête en acier au carbone | Couche d'oxyde, bord plus foncé | Sans oxyde, bord brillant |
| Finition en aval | Il peut être nécessaire d'éliminer l'oxyde avant de peindre ou de souder | Convient généralement au revêtement direct ou au soudage |
| Facteur de coût d'exploitation | Réduction de la consommation d'essence | Débit et pression élevés du gaz ; le mode d'alimentation est déterminant |
| Coupe classique | De l'acier au carbone plus épais lorsque la vitesse de coupe est un facteur déterminant | Pièces en acier inoxydable, en aluminium et revêtues d'une couche mince à moyenne |
Cette décision repose sur un compromis entre le coût du gaz et celui du nettoyage après découpe ; il ne s'agit pas d'un classement en fonction de la qualité. Vérifiez également comment votre fournisseur de finition traite les revêtements conducteurs ou liés aux interférences électromagnétiques (EMI). Si la continuité du blindage est importante, convenez des conditions de finition des bords et du masquage avant la production. Les matériaux galvanisés nécessitent également un système d'aspiration des fumées adapté.
Précision : positionnement de la machine vs tolérance de la pièce
Une précision de positionnement de ≤±0,03 mm indique le degré de précision avec lequel la machine se déplace, et non la tolérance d'un panneau de rayonnage fini. La précision des pièces dépend également de la planéité de la tôle, de l'apport thermique, du retour élastique lors du formage et de l'épaisseur du revêtement. Définissez les tolérances pour chaque élément de votre dessin et demandez un rapport d'inspection du premier article plutôt que de vous fier à la fiche technique de la machine.
Les interfaces Rack permettent de concrétiser cela. A rack de 19 pouces utilise une largeur de panneau de 482,6 mm et des unités de rack de 44,45 mm, conformément à la norme EIA. Le Spécifications de base de l'Open Rack V3 prend en charge aussi bien l'espacement OpenU de 48 mm que les unités de rack EIA-310 de 44,45 mm. Si un programme utilise ces deux familles, votre configuration CAO et d'imbrication doit disposer de schémas de perçage distincts, soumis à un contrôle de version. Vérifiez toujours la conformité avec la dernière révision des spécifications du client.
Un laser de plus forte puissance est-il toujours un meilleur investissement ?
Non. Une puissance plus élevée permet généralement d'augmenter la vitesse de découpe sur des matériaux plus épais, mais cet avantage dépend de la composition de vos épaisseurs, de l'alimentation en gaz et de son utilisation. Bystronic indique qu’un nouveau laser à fibre de 20 kW peut augmenter les vitesses de découpe jusqu’à 50 % par rapport à une source de 10 kW en découpe à l’azote. Cette comparaison s’applique à la découpe à l’azote, où la consommation de gaz augmente fortement avec la puissance.
Un acheteur dont les pièces sont principalement constituées de tôles de faible épaisseur peut constater que la dynamique du système de déplacement, la qualité de l'imbrication et le temps de manutention limitent davantage le rendement que la puissance du laser. En revanche, un atelier spécialisé dans la découpe de tôles structurelles épaisses peut amortir rapidement ce surcoût. Le test est simple : testez votre propre gamme de pièces sur chaque option de machine et comparez le coût par pièce finie, en tenant compte du gaz, de la main-d’œuvre, des rebuts et des temps d’arrêt.
Exemple à titre d'illustration, et non un cas client concret : un fabricant produit des portes d'armoires et des profilés de châssis, et envisage de mettre en place une deuxième équipe. Une machine de découpe de faible puissance, équipée d'une palette interchangeable et offrant un bon imbrication, pourrait permettre d'augmenter davantage la capacité par dollar investi qu'une machine plus grande à chargement manuel. La réponse change toutefois lorsque des tôles plus épaisses entrent en ligne de compte.
Marquage de traçabilité pour les racks, les châssis et les composants
Le matériel des centres de données nécessite souvent des numéros de série, des étiquettes d'identification ou des codes QR à des fins de traçabilité. La méthode de marquage dépend de la surface.
Un ordinateur de poche Graveur laser portable Il s'agit d'un outil compact permettant de marquer le métal et certains matériaux non métalliques, tels que le plastique. Il est particulièrement adapté au marquage d'armoires assemblées ou de pièces de grande taille qui ne peuvent pas être déplacées vers un poste fixe. Les marqueurs fixes offrent une mise au point plus reproductible, ce qui est essentiel pour les codes scannables.
Pour les plastiques et les matériaux sensibles à la chaleur, un Machine de marquage laser UV utilise une longueur d'onde de 355 nm. Le fournisseur indique que cette technologie permet d'obtenir des marques à fort contraste avec un effet thermique minimal sur de nombreux plastiques et métaux réfléchissants. Vérifiez la lisibilité sur votre revêtement, votre couleur et votre finition réels, et effectuez des tests de lecture avec votre lecteur de codes-barres ou de QR codes. Le contraste observé sur un échantillon nu ne se retrouve pas toujours sur une pièce peinte ou anodisée.
Erreurs courantes lors de la définition des spécifications de découpe au laser pour les composants de centres de données
- Se baser uniquement sur la puissance en watts pour faire son achat. La puissance est l'un des facteurs à prendre en compte, au même titre que la taille du lit, la maniabilité, l'alimentation en gaz, les logiciels et le service après-vente.
- Considérer la fiche technique comme une spécification de pièce. La précision de la machine ne tient pas compte des effets liés à la planéité, au formage ou au revêtement.
- On ne tient pas compte des conditions aux limites. La présence de bords oxydés peut nécessiter une étape de nettoyage supplémentaire avant le revêtement.
- Absence de planification en matière d'approvisionnement en gaz. La découpe à l'azote nécessite des bouteilles, de l'azote liquide en vrac ou un générateur sur site, chacun présentant des coûts et des contraintes logistiques différents.
- On ne procède pas à la découpe d'échantillons. L'épaisseur nominale correspond à une valeur maximale et ne constitue pas une garantie de qualité de production irréprochable.
- Négligence en matière de pièces de rechange et de service après-vente. Les lentilles, les buses et les refroidisseurs s'usent ; vérifiez donc les services d'assistance locaux et la disponibilité des consommables.
- Sans tenir compte du marquage et de la traçabilité. L'ajout ultérieur d'une étape de marquage perturbe le fonctionnement de la ligne.
Que doivent préciser les acheteurs avant de demander un devis ?
Une demande précise permet d'éviter les devis non adaptés. Préparez-vous :
- Dessins et fichiers des pièces. Fichiers DXF ou STEP pour des pièces représentatives, notamment les plus grandes et les plus fines.
- Matériau et plage d'épaisseurs. Acier au carbone, galvanisé, inox ou aluminium, avec l'épaisseur correspondante pour chaque matériau.
- Tôles et tubes. Dimensions standard des tôles, profilés tubulaires, longueurs et épaisseurs de paroi.
- Profil de volume et de lot. Quantité annuelle, taille typique des lots, nombre de références et fréquence des modifications.
- Exigences en matière de tolérance et de bords. Quelles sont les caractéristiques essentielles, et si les pièces sont peintes, revêtues par poudrage ou soudées.
- Gaz et services publics. Alimentation en azote ou en oxygène, alimentation électrique, refroidissement et surface au sol. Les fiches du fournisseur indiquent une alimentation triphasée de 380 V pour la découpeuse haute puissance et une alimentation monophasée de 220 V ou triphasée de 380 V pour la découpeuse de tubes.
- Niveau d'automatisation. Chargement manuel, palettes interchangeables ou tours de chargement/déchargement.
- Marquage et traçabilité. Type de code, surface et norme du lecteur.
- Test de réception. Demandez à ce que des échantillons soient découpés à partir de vos fichiers, avec indication des dimensions, avant de convenir des modalités de paiement.
- Conditions d'utilisation. Installation, formation, pièces de rechange, assistance à distance et conditions de garantie.
Une fois ces critères définis, présélectionnez les machines par catégorie : découpeuses à fibre optique à plateau pour les panneaux et les châssis, découpeuses de tubes pour les pièces structurelles, et marqueuses fixes ou portables pour la traçabilité. Envoyez le même dossier à tous les fournisseurs afin que les devis soient comparables.
Questions fréquemment posées
Quelles pièces d'un rack de centre de données peuvent être découpées au laser ?
La découpe au laser permet de fabriquer des panneaux, des portes, des capots, des ébauches de châssis, des sections perforées pour la circulation de l'air, des supports et des éléments de châssis tubulaires. Le formage, le soudage, le revêtement et l'assemblage restent des étapes distinctes ; le laser sert donc principalement à réaliser des profils et des découpes précis.
La découpe au laser à fibre optique est-elle plus efficace que le poinçonnage pour les boîtiers de serveurs ?
Cela dépend du volume et des caractéristiques. Le laser permet de traiter des profils complexes et de s'adapter à des modifications fréquentes de conception sans avoir recours à des outils, tandis que le poinçonnage peut s'avérer plus rapide pour les perçages et les formes répétitives. De nombreux fabricants utilisent les deux techniques ; il est donc conseillé de comparer le coût par pièce en fonction de votre géométrie.
Dois-je choisir l'azote ou l'oxygène comme gaz d'assistance ?
L'azote permet d'obtenir une arête exempte d'oxyde, ce qui convient à l'acier inoxydable, à l'aluminium et aux pièces destinées à être peintes, mais il consomme davantage de gaz. L'oxygène est moins coûteux à l'usage sur l'acier au carbone, mais peut nécessiter un décapage de l'oxyde avant le revêtement ou le soudage.
Quel niveau de précision la découpe au laser doit-elle offrir pour les équipements de rack ?
La précision dépend de l'interface. La disposition et la largeur des trous de fixation respectent les normes relatives aux baies, telles que la norme EIA-310 ou Open Rack V3 ; il convient donc de définir des tolérances pour chaque élément. Demandez les résultats de l'inspection du premier article plutôt que de vous contenter des données de positionnement de la machine.
Ai-je besoin d'une découpeuse laser à tube pour les équipements de centre de données ?
Uniquement si vos conceptions comprennent des pièces tubulaires ou profilées, telles que des cadres et des supports. Si vos produits sont principalement des boîtiers en tôle, une découpeuse à fibre optique à plateau plat pourrait suffire. Vérifiez la plage de diamètres des tubes, leur longueur et le mode de chargement avant de prendre votre décision.
Comment dois-je inscrire les numéros de série sur les racks et les châssis ?
Utilisez le marquage par fibre optique pour la plupart des pièces métalliques nues ou revêtues, et le marquage UV pour les plastiques ou les surfaces sensibles à la chaleur. Testez la lisibilité du code sur la finition finale, car le contraste observé sur les échantillons nus peut ne pas être le même sur les pièces peintes.
Quelles questions dois-je poser à un fournisseur de machines laser avant de passer commande ?
Demandez des échantillons de découpe dans le matériau et le gaz de votre choix, un rapport d'inspection au niveau des pièces, les spécifications relatives aux réseaux, la disponibilité des pièces de rechange, les conditions de formation et de garantie. Vérifiez également si les épaisseurs et les tolérances indiquées par le fournisseur s'appliquent bien à votre configuration.




Hot Click
Nous contacter
Application
©Copyright [bogonglaser.com]. BOGONG Laser Machine Supplier Tous droits réservés.