
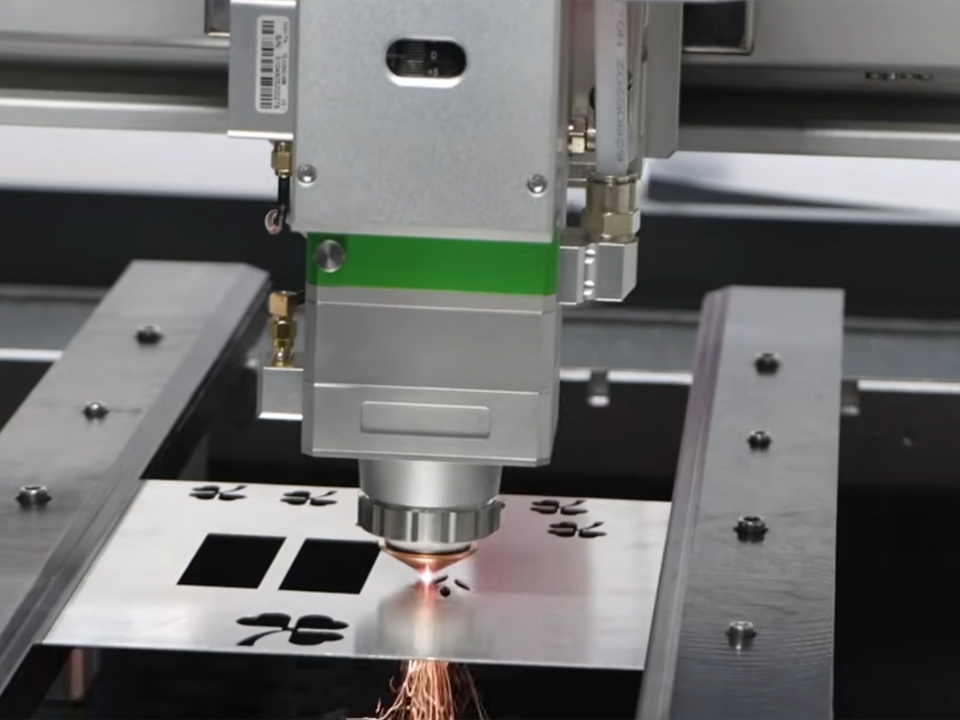
Veri Merkezi Ekipmanlarının Üretiminde Otomatik Lazer Kesim
Veri merkezi rafları, muhafazaları ve çerçeveleri için otomatik lazer kesim sisteminin nasıl seçileceği: makine formatları, kenar kalitesi, toleranslar, markalama ve teklif talebi hazırlığı.

Bir veri merkezini dolduran parçaların çoğu, başlangıçta düz sac veya boru şeklindedir: raf çerçeveleri, kabin kapakları, sunucu kasaları, hava akışı panelleri, EMI kalkanları ve kablo destek donanımları. Otomatik lazer kesim, CAD dosyalarını sabit kalıplara ihtiyaç duymadan bu ham parçalara dönüştürür. Bu, raf tasarımları, delik desenleri ve delik yerleşimleri bir programdan diğerine değiştiğinde önem kazanır. Bir alıcı için asıl soru, nadiren bir fiber lazerin bu parçaları kesip kesemeyeceğidir. Asıl soru, hangi levha veya boru konfigürasyonunun, yardımcı gazın, yükleme yönteminin ve markalama sürecinin karışık partilerde tutarlı sonuçlar vereceği ve bunun bitmiş parça başına maliyete nasıl yansıyacağıdır. Bu kılavuz, otomasyonun ne zaman kârlı olduğunu, hangi teknik özelliklerin dikkatle incelenmesi gerektiğini ve makineler veya lazerle kesilmiş parçalar için fiyat teklifi talep etmeden önce nelerin belirlenmesi gerektiğini ele almaktadır.
Veri Merkezi Büyümesi Neden Sac ve Boru Talebini Değiştiriyor?
Bu Uluslararası Enerji Ajansı’nın Enerji ve Yapay Zeka Analizi IEA, Temel Senaryosunda küresel veri merkezlerinin elektrik tüketiminin 2030 yılına kadar iki katından fazla artarak yaklaşık 945 TWh’ye ulaşacağını öngörmektedir. IEA, metal imalatını değil, elektrik kullanımını ele almaktadır. Ancak daha fazla hesaplama kapasitesi, genellikle raflar, muhafazalar, yalıtım ve kablolama yapılarıyla donatılması gereken daha fazla salon anlamına gelir; bu nedenle bu pazara hizmet veren imalatçılar, daha fazla hacim ve daha fazla tasarım çeşidi beklemelidir. Bu bir çıkarımdır, imalat talebine ilişkin ölçülmüş bir tahmin değildir.
Bunun pratikteki sonucu, çok çeşitli ürün yelpazesine sahip bir üretim profilidir: çok sayıda parça numarası, orta büyüklükte üretim partileri ve sık mühendislik değişiklikleri. Lazer kesim bu profile uygundur, çünkü bir program değişikliği, kalıp değişikliğinin yerini alır. Bunun karşılığında, yerleştirme yazılımına, malzeme taşıma işlemlerine ve kenar kalitesine büyük ölçüde bağımlı olursunuz; dolayısıyla değerlendirilmesi gereken alanlar bunlardır.
Otomatik Lazer Kesim İçin Hangi Veri Merkezi Bileşenleri Uygun?
Fiber lazer kesim, hassas profiller, kesikler ve delikler gerektiren düz ve boru şeklindeki parçalar için uygundur. Şekillendirme, kaynak veya yüzey işlemine tabi tutulacak parçalar için bu son aşama işlemler yine gereklidir. Lazerin görevi, bu işlemleri kolaylaştıracak ham parçaları sağlamaktır.
| Bileşen ailesi | Tipik bir lazer işlemi | Öncelikle neleri teyit etmek gerekir? | İlgili ekipman türü |
|---|---|---|---|
| Dolap panelleri, kapılar, kapaklar, şasi gövdeleri | Lif levha kesimi | Levha boyutu, kalınlık aralığı, malzeme, delik sıklığı, son işlem için kenar durumu | Değiştirilebilir paletli yüksek güçlü fiber kesici |
| Çerçeve elemanları, kablo destek yapıları, boru temelli parçalar | Boru kesme | Dış çap aralığı, duvar kalınlığı, uzunluk, yükleme yöntemi, uç atığı | Otomatik beslemeli boru kesici |
| Küçük braketler, ara parçalar, tip plakaları, prototipler | Küçük boyutlu fiber kesimi | Yatak boyutu, maksimum kalınlık, tekrarlama hassasiyeti | Kompakt fiber kesici |
| Metal üzerindeki seri numaraları, QR kodları ve varlık kodları | Fiber işaretleme | Kontrast ve derinlik, kaplama, tarayıcıda okunabilirlik | Taşınabilir veya tezgah üstü fiber işaretleyici |
| Plastik parçalar, etiketler, ısıya duyarlı yüzeyler | UV (355 nm) işaretleme | Malzeme uyumluluğu, işaret kontrastı, ısı duyarlılığı | UV lazer işaretleyici |
Raflar, Kapılar ve Paneller için Sac Kesimi
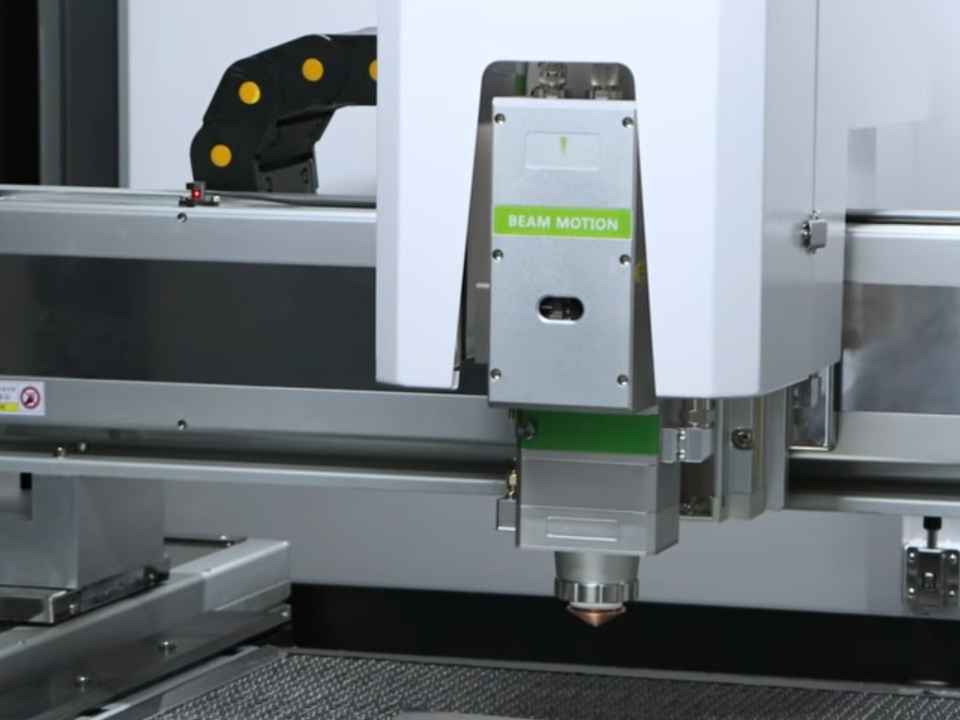
Sac parçalar söz konusu olduğunda, makinenin sınıfı, belirtilen watt değerinden daha önemlidir. 6000 W–40 kW yüksek güçlü fiber lazer metal kesme makinesi Bu sayfada, değiştirilebilir paletli ve 2000 W ile 40.000 W arasında güç seçeneklerine sahip bir CNC fiber kesici tanıtılmaktadır. 6000 W’lık konfigürasyon için, karbon çeliğinde 25 mm’ye, paslanmaz çeliğinde 18 mm’ye, alüminyumda 16 mm’ye ve bakır ile pirinçte 10 mm’ye kadar kesme kapasitesi belirtilmiştir. Ayrıca, ≤±0,03 mm konumlandırma hassasiyeti ve ≤±0,02 mm tekrarlanabilirlik değerleri de belirtilmiştir. Bu değerler, tedarikçi tarafından beyan edilen rakamlardır. Bunları üretim kapasitesi olarak değerlendirmeden önce, kendi malzemeniz, kalınlığınız ve gazınızla kesilmiş numuneler talep edin.
Değişim paleti, bir masa kesim yaparken operatörün diğer masayı boşaltıp yüklemesine olanak tanır; bu da lazerin atıl kalma süresini azaltır. Bu, tam donanımlı yükleme/boşaltma kulelerine yatırım yapmadan önce otomasyona atılan ilk adımdır.
Çerçeveler ve Yapısal Elemanlar için Boru Kesimi
Tasarımlarınızda destek çerçeveleri veya iç yapılar gibi kare, yuvarlak veya dikdörtgen borular kullanılıyorsa, bir boru kesici tek bir programla testere, matkap ve çentik açma işlemlerinin yerini alabilir. Bu otomatik yüklemeli lazer tüp kesme makinesi Bu sayfada, φ10 ila φ180 mm çap aralığı için otomatik besleme ve manuel yükleme için maksimum 240 mm değerleri listelenmiştir. Ayrıca üç farklı mandren, uzun borularda sarkmayı sınırlamak için kullanılan yüzer destek ve kuyruk malzemesi kalıntısı bırakmadan kesimi kolaylaştırmaya yönelik bir tasarım da açıklanmaktadır. Besleme sisteminin sınırları genellikle çap değerinden daha önemli olduğundan, gerçek çerçeve tasarımlarınızla maksimum boru uzunluğunu, duvar kalınlığını ve metre başına ağırlığı karşılaştırın.
Braketler ve Prototipler için Küçük Boyutlu Kesim
Her parçanın tam boy bir masaya ihtiyacı yoktur. Şu gibi kompakt bir makine: 5050 küçük fiber lazer kesim makinesi, 500 × 500 mm kesim alanına sahip bu makine, prototip braketler, ara parçalar veya küçük isim levhaları için uygun olabilir. Bu sayfa esas olarak kuyumculuk ve küçük metal el işleri üzerine yazılmıştır. Üretim sınıfı elektronik donanımlar için bu makineyi aday listesine almadan önce, gücünü, maksimum kalınlığı ve çelik veya alüminyum için malzeme uygunluğunu doğrulayın.
Otomasyonun Karlı Olup Olmayacağını Ne Belirler?
Biçimlendirme ve Malzeme Taşıma
Makine yatağını standart sac veya boru stokunuzla uyumlu hale getirin. Dolap parçalarınız, tek geçişte kesemeyeceğiniz bir sac boyutuna verimli bir şekilde sığmıyorsa, artan atıklar ve ekstra elleçleme masraflarını üstlenmek zorunda kalırsınız. Tedarikçiye sorulması gereken sorular şunlardır:
- Maksimum kağıt boyutu ve ağırlığı nedir?
- Palet değişimi ne kadar sürer?
- Yükleme/boşaltma kuleleri daha sonra sonradan donatılabilir mi?
- Bitmiş parçalar nasıl ayrıştırılır?
Çeşitliliği yüksek işlerde, ayırma işlemi genellikle gizli işgücü maliyeti olarak ortaya çıkar.
Kenar Kalitesi ve Yardımcı Gaz
Kenar durumu, akış yönünde ne olacağını etkiler; zira çoğu muhafaza boyanmış veya toz boya kaplıdır. Bystronic notları Azotun kesim kenarının oksitlenmesini önlediği ve toz kaplamalar ile boyaların genellikle oksitlenmiş metal kenarlara yapışamadığı belirtilmektedir. Aynı kaynak, yüksek güçlü fiber lazerlerde azot tüketiminin önemli ölçüde arttığı konusunda uyarıda bulunmaktadır.
| Faktör | Oksijen desteği | Azot desteği |
|---|---|---|
| Karbon çeliğinde kenar | Oksit tabakası, daha koyu kenar | Oksit içermeyen, parlak kenar |
| Son işlem aşamaları | Boyama veya kaynak işleminden önce oksitlerin temizlenmesi gerekebilir | Genel olarak doğrudan kaplama veya kaynak işlemleri için uygundur |
| İşletme maliyetinin belirleyici unsuru | Daha düşük yakıt tüketimi | Yüksek gaz akışı ve basıncı; besleme yöntemi önemlidir |
| Standart beden | Kesme hızının önemli olduğu durumlarda daha kalın karbon çeliği | Paslanmaz çelik, alüminyum ve ince ila orta kalınlıkta kaplamalı parçalar |
Bu karar, gaz maliyeti ile kesim sonrası temizlik arasında yapılan bir maliyet dengelemesidir; bir kalite sıralaması değildir. Ayrıca, son işlem tedarikçinizin iletken veya EMI ile ilgili kaplamaları nasıl işlediğini de teyit edin. Ekranlama sürekliliği önemliyse, üretime başlamadan önce kenar koşulları ve maskeleme konusunda anlaşmaya varın. Galvanizli malzemeler için de uygun duman emme sistemi gereklidir.
Hassasiyet: Makine Konumlandırması ve Parça Toleransı
≤±0,03 mm’lik konumlandırma hassasiyeti, makinenin ne kadar hassas hareket ettiğini gösterir; bitmiş raf panelinin toleransını ifade etmez. Parça hassasiyeti ayrıca sacın düzlüğüne, ısı girişine, şekillendirme sonrası geri esnemeye ve kaplama kalınlığına da bağlıdır. Çiziminizdeki her bir özellik için toleransları belirleyin ve makinenin teknik özellik belgesine güvenmek yerine ilk parça inceleme raporu isteyin.
Rack arayüzleri bunu somutlaştırır. A 19 inçlik raf EIA standardına göre 482,6 mm panel genişliği ve 44,45 mm raf birimi kullanır. Bu Open Rack V3 temel teknik özellikleri 48 mm OpenU aralığını veya 44,45 mm EIA-310 raf birimlerini destekler. Bir programda her iki ürün ailesi de kullanılıyorsa, CAD ve yerleştirme ayarlarınızda sürüm kontrolü yapılmış ayrı delik şemaları bulunmalıdır. Her zaman müşterinin güncel teknik şartname revizyonuna göre doğrulama yapın.
Daha Yüksek Watt'lı Bir Lazer Her Zaman Daha İyi Bir Yatırım mıdır?
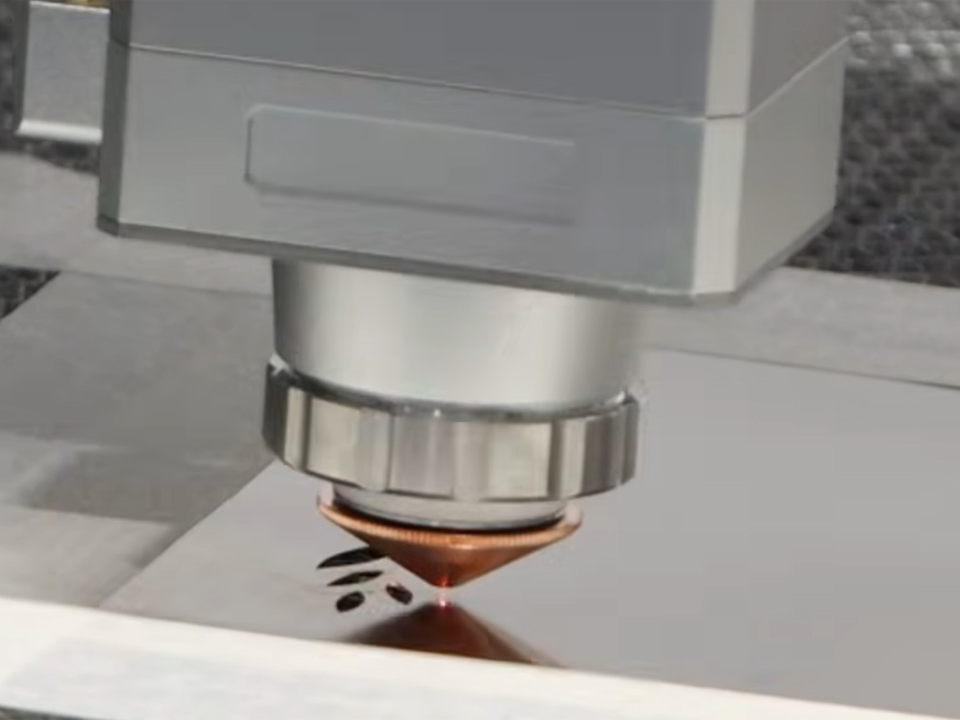
Hayır. Daha yüksek güç genellikle daha kalın malzemelerde kesme hızını artırır, ancak bu avantaj, kullandığınız malzeme kalınlıklarının dağılımına, gaz beslemesine ve kullanım verimliliğine bağlıdır. Bystronic, yeni 20 kW'lık bir fiber lazerin, azotlu kesimde 10 kW'lık bir kaynağa kıyasla kesme hızlarını 'ye kadar artırabildiğini bildiriyor. Bu karşılaştırma, güç arttıkça gaz tüketiminin keskin bir şekilde yükseldiği azotlu kesim için geçerlidir.
Parçaları çoğunlukla ince kalınlıktaki panellerden oluşan bir alıcı, hareket sistemi dinamiği, yerleştirme kalitesi ve işlem süresinin, lazer gücünden daha fazla üretim kapasitesini sınırladığını fark edebilir. Kalın yapısal levhalar kesen bir atölye ise ek maliyeti kısa sürede telafi edebilir. Test basittir: Kendi parça karışımınızı her bir makine seçeneğinde çalıştırın ve gaz, işçilik, hurda ve arıza süresi dahil olmak üzere bitmiş parça başına maliyeti karşılaştırın.
Bir müşteri örneği değil, açıklayıcı bir örnek: Bir imalatçı dolap kapakları ve çerçeve rayları üretiyor ve ikinci bir vardiya eklemeyi planlıyor. Değiştirilebilir paletli ve iyi yerleştirme özelliğine sahip, daha düşük watt’lı bir kesici, manuel yüklemeli daha büyük bir makineye kıyasla dolar başına daha fazla kapasite sağlayabilir. Ancak, daha kalın saclar işleme dahil edildiğinde durum değişir.
Raflar, Şasiler ve Bileşenler için İzlenebilirlik İşaretlemesi
Veri merkezi donanımında izlenebilirlik amacıyla genellikle seri numaraları, varlık etiketleri veya QR kodları kullanılır. İşaretleme yöntemi, yüzeye göre değişir.
El tipi taşınabilir lazer kazıyıcı Bu cihaz, metal ve plastik gibi bazı metal olmayan malzemeleri işaretleyebilen kompakt bir araç olarak tanımlanmaktadır. Montajı tamamlanmış dolapların veya sabit bir istasyona taşınamayan büyük parçaların işaretlenmesine uygundur. Sabit işaretleyiciler, daha tekrarlanabilir bir odaklama sağlar; bu da taranabilir kodlar için önemlidir.
Plastikler ve ısıya duyarlı malzemeler için, bir UV lazer markalama makinesi 355 nm dalga boyu kullanır. Tedarikçi, bu ürünün birçok plastik ve yansıtıcı metal üzerinde ısı etkisini en aza indirerek yüksek kontrastlı izler oluşturduğunu belirtmektedir. Gerçek kaplama, renk ve yüzeyinizde okunabilirliği kontrol edin ve barkod veya QR okuyucunuzla tarama testleri yapın. Çıplak bir numune üzerindeki kontrast, boyalı veya eloksal kaplı bir parçada her zaman aynı şekilde görülmeyebilir.
Veri Merkezi Parçaları İçin Lazer Kesim Spesifikasyonu Yaparken Sıkça Yapılan Hatalar
- Sadece watt değerine göre satın almak. Güç, yatak boyutu, kullanım kolaylığı, gaz beslemesi, yazılım ve servis gibi faktörlerden biridir.
- Veri sayfasını parça toleransı olarak ele almak. Makine hassasiyeti, düzlük, şekillendirme veya kaplama etkilerini kapsamaz.
- Sınır durumu göz ardı ediliyor. Oksit kenarları, kaplama öncesinde ek bir temizlik aşamasını zorunlu kılabilir.
- Gaz tedariki konusunda herhangi bir planlama yapılmamaktadır. Azotla kesim işlemi için tüp, dökme sıvı veya yerinde bir jeneratör gerekir; bunların her birinin maliyeti ve lojistik gereksinimleri farklıdır.
- Örnek kesme işlemi atlanıyor. Belirtilen kalınlık bir üst sınırdır; kusursuz üretim kalitesinin garantisi değildir.
- Yedek parça ve servis hizmetlerini göz ardı etmek. Lensler, nozullar ve soğutucular zamanla aşınır; bu nedenle yerel destek hizmetlerini ve sarf malzemelerinin temin edilebilirliğini kontrol edin.
- İşaretleme ve izlenebilirlik konuları hariç tutulmuştur. İşaretleme adımının daha sonra eklenmesi, üretim hattının akışını kesintiye uğratır.
Alıcılar, fiyat teklifi talep etmeden önce neleri belirtmelidir?
Kesin bir talep, uygun olmayan tekliflerin ortaya çıkmasını önler. Hazırlık:
- Parça çizimleri ve dosyaları. En büyük ve en ince olanlar da dahil olmak üzere, temsili parçalara ait DXF veya STEP dosyaları.
- Malzeme ve kalınlık aralığı. Karbon çeliği, galvanizli, paslanmaz veya alüminyum; her biri için ayrı kalınlık değerleri.
- Sac ve boru hammadde stoğu. Standart sac boyutları, boru profilleri, uzunluklar ve duvar kalınlıkları.
- Hacim ve parti profili. Yıllık üretim miktarı, tipik parti büyüklüğü, parça numarası sayısı ve değişiklik sıklığı.
- Tolerans ve kenar gereklilikleri. Hangi özellikler kritik öneme sahiptir ve parçaların boyanmış, toz boya kaplamalı mı yoksa kaynaklı mı olduğu.
- Gaz ve kamu hizmetleri. Mevcut azot veya oksijen kaynağı, elektrik beslemesi, soğutma sistemi ve yer kaplaması. Tedarikçi sayfalarında, yüksek güçlü kesici için 380 V üç fazlı, boru kesici için ise 220 V tek fazlı veya 380 V üç fazlı besleme belirtilmiştir.
- Otomasyon seviyesi. Manuel yükleme, palet değişimi veya yükleme/boşaltma kuleleri.
- İşaretleme ve izlenebilirlik. Kod türü, yüzey ve tarayıcı standardı.
- Kabul testi. Ödeme koşulları üzerinde anlaşmaya varılmadan önce, dosyalarınız için ölçüm sonuçları içeren örnek kesim talep edin.
- Hizmet şartları. Kurulum, eğitim, yedek parçalar, uzaktan destek ve garanti kapsamı.
Bu kriterler belirlendikten sonra, makineleri kategoriye göre ön elemeye tabi tutun: paneller ve şasiler için düz yataklı fiber kesiciler, yapısal parçalar için boru kesiciler ve izlenebilirlik için sabit veya taşınabilir markalama cihazları. Tekliflerin karşılaştırılabilir olması için aynı paketi tüm tedarikçilere gönderin.
Sıkça Sorulan Sorular
Bir veri merkezi rafının hangi parçaları lazerle kesilebilir?
Lazer kesim ile paneller, kapılar, kapaklar, şasi ham parçaları, delikli hava akış profilleri, braketler ve boru tabanlı çerçeve elemanları üretilebilir. Şekillendirme, kaynak, kaplama ve montaj hâlâ ayrı aşamalardır; bu nedenle lazer esas olarak hassas profiller ve kesik alanlar sağlar.
Sunucu kasaları için fiber lazer kesim, delme işleminden daha mı iyidir?
Bu, üretim hacmine ve özelliklere bağlıdır. Lazerler, kalıp gerektirmeden karmaşık profilleri ve sık tasarım değişikliklerini işleyebilirken, zımbalama yöntemi tekrarlayan delikler ve şekiller için daha hızlı olabilir. Birçok imalatçı her iki yöntemi de kullanır; bu nedenle, kendi geometriniz için parça başına maliyeti karşılaştırın.
Azot mu yoksa oksijen mi yardımcı gaz olarak seçmeliyim?
Azot, paslanmaz çelik, alüminyum ve boyanacak parçalar için uygun olan oksit içermeyen bir kesim yüzeyi sağlar, ancak daha fazla gaz tüketir. Oksijen, karbon çeliğinde daha düşük maliyetlidir, ancak kaplama veya kaynak işleminden önce oksitlerin giderilmesi gerekebilir.
Raf ekipmanları için lazer kesim ne kadar hassas olmalıdır?
Hassasiyet, arayüze bağlıdır. Montaj delik düzenleri ve genişlikleri, EIA-310 veya Open Rack V3 gibi raf standartlarına uygundur; bu nedenle, her bir özellik için toleransları belirleyin. Yalnızca makine konumlandırma verileri yerine, ilk parça denetim sonuçlarını isteyin.
Veri merkezi ekipmanları için tüp lazer kesiciye ihtiyacım var mı?
Ancak tasarımlarınızda çerçeve ve destekler gibi boru veya profil parçaları bulunuyorsa. Ürünleriniz çoğunlukla sac metal muhafazalardan oluşuyorsa, düz yataklı bir fiber kesici yeterli olabilir. Karar vermeden önce boru çap aralığını, uzunluğunu ve yükleme yöntemini kontrol edin.
Raflara ve kasalara seri numaralarını nasıl işaretlemeliyim?
Çoğu çıplak veya kaplamalı metal parça için fiber markalama yöntemini, plastikler veya ısıya duyarlı yüzeyler için ise UV markalama yöntemini kullanın. Kodun okunabilirliğini nihai yüzey üzerinde test edin; çünkü çıplak numunelerdeki kontrast, boyalı parçalara aynen yansıtılmayabilir.
Sipariş vermeden önce bir lazer makinesi tedarikçisine ne sormalıyım?
Malzeme ve gazınızla ilgili kesit örnekleri, parça düzeyinde bir denetim raporu, altyapı gereksinimleri, yedek parça temin edilebilirliği, eğitim ve garanti koşulları hakkında bilgi isteyin. Ayrıca, tedarikçinin belirttiği kalınlık ve hassasiyet değerlerinin sizin konfigürasyonunuz için geçerli olup olmadığını da teyit edin.




Sıcak Tıklama
Bize Ulaşın
Uygulama
©Telif Hakkı [bogonglaser.com]. BOGONG Lazer Makine Tedarikçisi Tüm Hakları Saklıdır.