
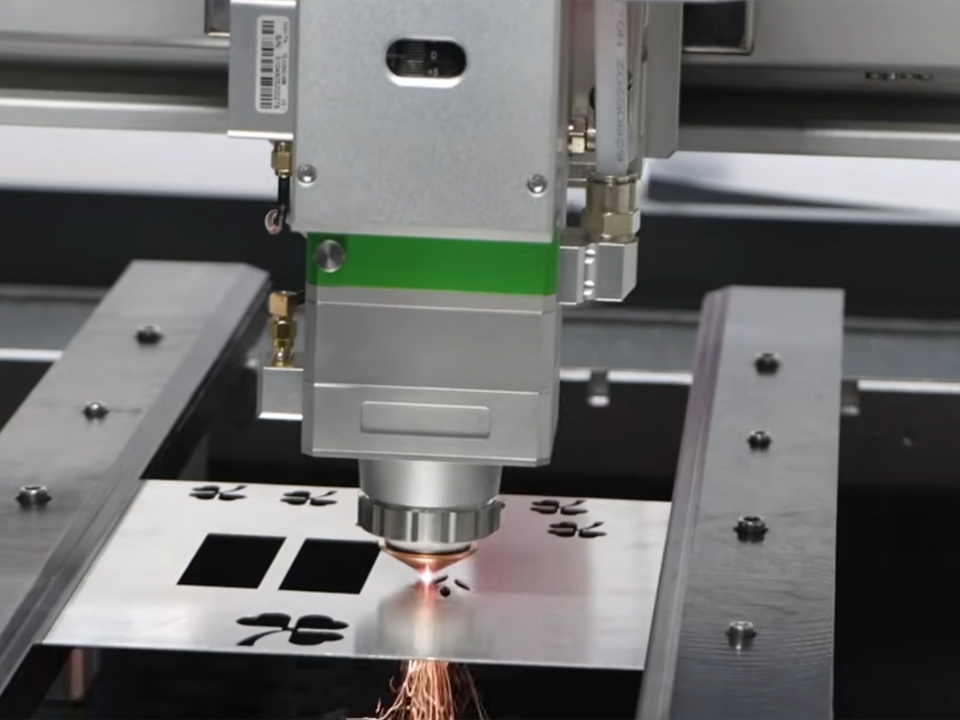
Автоматизоване лазерне різання для виробництва обладнання для центрів обробки даних
Як вибрати автоматизоване лазерне різання для стійок, корпусів та рам центрів обробки даних: розміри верстатів, якість країв, допуски, маркування та підготовка запиту на пропозицію.

Значна частина того, чим заповнений центр обробки даних, спочатку має вигляд плоского листа або труби: каркаси стійок, дверцята шаф, корпуси серверів, панелі для циркуляції повітря, екрани від електромагнітних перешкод та кріпильні елементи для кабелів. Автоматизоване лазерне різання перетворює CAD-файли на ці заготовки без використання твердого інструменту. Це має значення, коли конструкція стійок, схеми перфорації та розташування отворів змінюються від однієї партії до іншої. Для покупця питання рідко полягає в тому, чи може волоконний лазер вирізати ці деталі. Воно полягає в тому, яка конфігурація листа або труби, допоміжний газ, метод завантаження та процес маркування забезпечать стабільність результатів у змішаних партіях, і як це вплине на вартість готової деталі. У цьому посібнику розглядається, в яких випадках автоматизація окупається, на які технічні характеристики варто звернути особливу увагу та що слід визначити перед тим, як запитувати цінову пропозицію на обладнання або деталі, вирізані лазером.
Чому зростання обсягів роботи центрів обробки даних впливає на попит на листовий метал і труби
У "The Аналіз Міжнародного енергетичного агентства щодо енергетики та штучного інтелекту у своєму базовому сценарії прогнозує, що до 2030 року глобальне споживання електроенергії центрами обробки даних збільшиться більш ніж удвічі — до приблизно 945 ТВт·год. МЕА аналізує споживання електроенергії, а не виробництво металу. Однак більша обчислювальна потужність, як правило, означає більшу кількість залів, які потрібно обладнати стійками, корпусами, системами локалізації та кабельними конструкціями, тому виробники, що обслуговують цей ринок, повинні очікувати збільшення обсягів та більшої кількості варіантів конструкцій. Це лише припущення, а не виміряний прогноз попиту на виробництво.
Практичним наслідком цього є виробничий профіль із великою різноманітністю продукції: велика кількість артикулів, помірні розміри партій та часті технічні зміни. Лазерне різання ідеально підходить для такого профілю, оскільки зміна програми замінює заміну інструменту. Компромісом є те, що ви значною мірою залежите від програмного забезпечення для розкрою, систем транспортування матеріалів та якості країв, тому саме ці аспекти слід оцінювати.
Які компоненти центру обробки даних підходять для автоматизованого лазерного різання?
Лазерне різання на волоконному лазері підходить для плоских і трубчастих деталей, які потребують точних профілів, вирізів та перфорації. Деталі, виготовлення яких передбачає штампування, зварювання або обробку поверхні, все одно потребують цих подальших технологічних операцій. Завдання лазера полягає в тому, щоб підготувати заготовки, які спрощують їх виконання.
| Сімейство компонентів | Типовий лазерний процес | Що слід перевірити в першу чергу | Відповідний тип обладнання |
|---|---|---|---|
| Панелі корпусів, дверцята, кришки, заготовки для корпусів | Різання волоконних листів | Розмір листа, діапазон товщини, матеріал, щільність перфорації, стан країв для подальшої обробки | Потужний волоконний різак із змінним лотком |
| Елементи каркаса, конструкції для кріплення кабелів, деталі на основі труб | Різання труб | Діапазон зовнішнього діаметра, товщина стінки, довжина, спосіб завантаження, залишки на кінці | Труборіз з автоматичним завантаженням |
| Невеликі кронштейни, прокладки, таблички з маркуванням, прототипи | Різання волокон малого формату | Розмір ліжка, максимальна товщина, точність повторення | Компактний різак для волокон |
| Серійні номери, QR-коди та коди об’єктів на металі | Маркування волокон | Контрастність і глибина зображення, покриття, якість зчитування сканером | Портативний або настільний маркер для волокон |
| Пластикові деталі, етикетки, поверхні, чутливі до нагрівання | Маркування ультрафіолетом (355 нм) | Сумісність матеріалів, контрастність маркування, чутливість до нагрівання | УФ-лазерний маркер |
Різання листів для стелажів, дверей та панелей
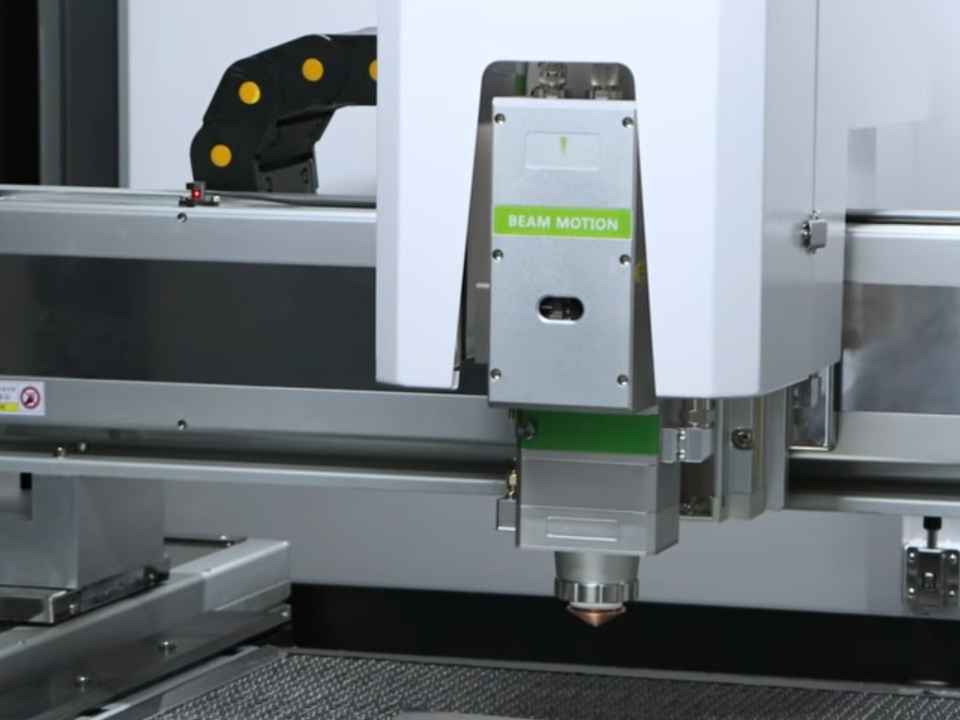
Для деталей з листового металу клас верстата має більше значення, ніж номінальна потужність. Високопотужний волоконний лазерний верстат для різання металу потужністю 6000 Вт – 40 кВт На цій сторінці описано волоконний різак з ЧПУ, оснащений змінним піддоном та джерелами живлення потужністю від 2000 Вт до 40 000 Вт. Для конфігурації потужністю 6000 Вт вказано можливості різання вуглецевої сталі товщиною до 25 мм, нержавіючої сталі — до 18 мм, алюмінію — до 16 мм, а також міді та латуні — до 10 мм. Також вказано точність позиціонування ≤±0,03 мм та повторюваність ≤±0,02 мм. Це дані, надані постачальником. Попросіть надати зразки різання з вашого матеріалу, товщини та газу, перш ніж вважати ці показники виробничими можливостями.
Завдяки змінному піддону оператор може завантажувати та розвантажувати один стіл, поки інший виконує різання, що скорочує час простою лазера. Це, як правило, перший крок на шляху до автоматизації, який роблять перед тим, як інвестувати в повноцінні вежі для завантаження/розвантаження.
Різання труб для каркасів та конструктивних елементів
Якщо у ваших конструкціях використовуються квадратні, круглі або прямокутні труби, наприклад, опорні рами чи внутрішні каркаси, труборіз може замінити операції з пилянням, свердлінням та випилюванням за допомогою однієї програми. Цей Лазерний верстат для різання труб з автоматичним завантаженням На цій сторінці наведено дані щодо автоматичної подачі труб діаметром від φ10 до φ180 мм, а також зазначено, що максимальний діаметр для ручного завантаження становить 240 мм. Крім того, тут описано три типи патронів, плаваючу опору для обмеження провисання довгих труб та конструкцію, призначену для спрощення різання з нульовим залишком матеріалу на кінці. Перевірте максимальну довжину труби, товщину стінки та вагу на метр відповідно до ваших фактичних конструкцій рам, оскільки обмеження системи подачі часто мають більше значення, ніж діаметр.
Різання невеликих деталей для кронштейнів та прототипів
Не для кожної деталі потрібен повнорозмірний верстат. Компактний верстат, такий як 5050 малогабаритний волоконний лазерний різальний верстат, з робочою зоною розміром 500 × 500 мм, може підійти для виготовлення прототипів кронштейнів, прокладок або невеликих табличок з найменуванням. Ця сторінка присвячена переважно ювелірним виробам та виготовленню дрібних металевих виробів. Перш ніж включити цей пристрій до списку кандидатів для виробництва електронного обладнання промислового рівня, переконайтеся в його потужності, максимальній товщині обробки та сумісності з такими матеріалами, як сталь або алюміній.
Що визначає, чи окупається автоматизація
Форматування та обробка матеріалів
Підберіть станину верстата відповідно до ваших стандартних листів або труб. Якщо деталі вашої шафи ефективно розміщуються на листі такого розміру, який неможливо розрізати за один прохід, ви змушені платити за залишки матеріалу та додаткові витрати на обробку. Ось які питання слід поставити постачальнику:
- Які максимальні розміри та вага аркуша?
- Скільки часу займає заміна піддону?
- Чи можна пізніше модернізувати завантажувальні/розвантажувальні вежі?
- Як сортуються готові деталі?
Сортування часто є прихованими витратами на оплату праці при виконанні робіт із великою різноманітністю виробів.
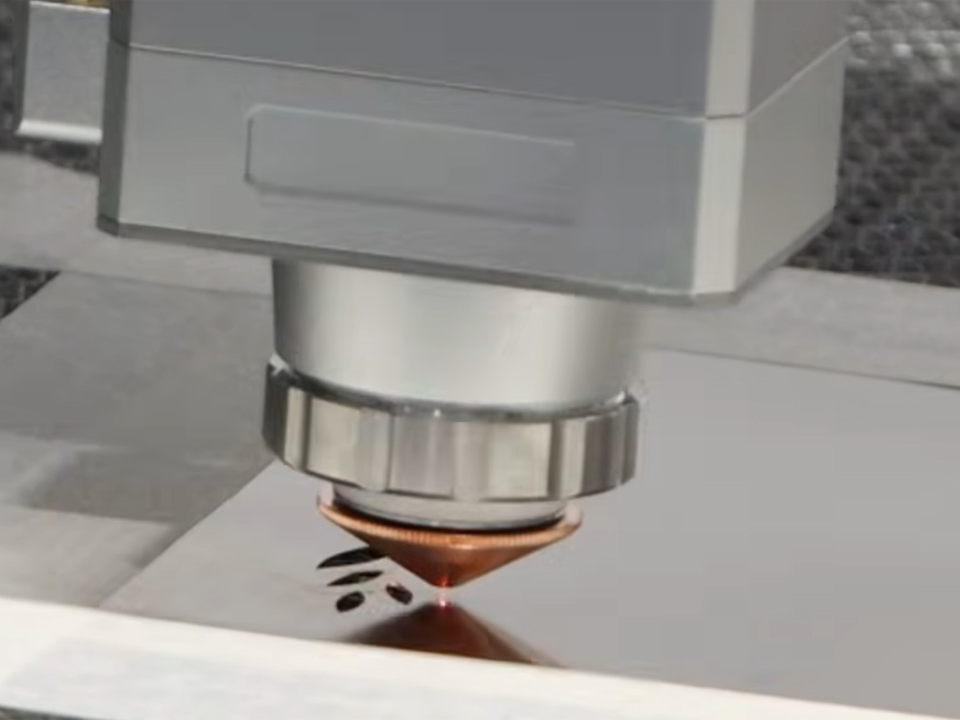
Якість кромки та допоміжний газ
Стан крайової зони впливає на те, що відбувається далі по ланцюгу, оскільки більшість корпусів пофарбовані або мають порошкове покриття. Примітки компанії Bystronic що азот запобігає окисленню краю зрізу, а порошкові покриття та фарба часто не можуть прилипати до окислених металевих країв. Те саме джерело застерігає, що споживання азоту різко зростає у високопотужних волоконних лазерах.
| Фактор | Киснева підтримка | Азотна підтримка |
|---|---|---|
| Кромка з вуглецевої сталі | Оксидний шар, темніший край | Без оксидів, з яскравим краєм |
| Остаточна обробка | Перед фарбуванням або зварюванням може знадобитися видалення оксиду | Як правило, підходить для нанесення покриття або зварювання безпосередньо |
| Фактор, що впливає на операційні витрати | Зниження споживання газу | Висока витрата газу та високий тиск; спосіб подачі має значення |
| Стандартний крій | Більш товста вуглецева сталь, коли важлива швидкість різання | Деталі з нержавіючої сталі, алюмінію та деталі з тонким або середнім покриттям |
Це рішення ґрунтується на компромісі між витратами на газ та витратами на очищення після різання, а не на рейтингу якості. Також з’ясуйте, як ваш постачальник послуг з обробки поверхні працює з провідними покриттями або покриттями, пов’язаними з електромагнітними перешкодами (EMI). Якщо важлива безперервність екранування, узгодьте стан країв та маскування ще до початку виробництва. Оцинкований матеріал також потребує відповідної системи відведення диму.
Точність: позиціонування верстата проти допусків деталі
Точність позиціонування ≤±0,03 мм характеризує точність переміщення верстата, а не допуск готової панелі стелажа. Точність деталей також залежить від рівності листа, теплового навантаження, пружного відскоку під час формування та товщини покриття. Вкажіть допуски для кожної деталі на кресленні та попросіть надати звіт про перевірку першого зразка, замість того щоб покладатися на технічні характеристики верстата.
Інтерфейси Rack дозволяють це реалізувати. A 19-дюймова стійка має ширину панелі 482,6 мм і висоту 44,45 мм у одиницях стійки відповідно до стандарту EIA. Цей Базові технічні характеристики Open Rack V3 підтримує як крок OpenU 48 мм, так і стійкові одиниці EIA-310 розміром 44,45 мм. Якщо в одній програмі використовуються обидва типи, у вашій системі САПР та налаштуваннях розкрою потрібні окремі схеми розташування отворів з контролем версій. Завжди перевіряйте відповідність поточній редакції технічних умов замовника.
Чи завжди лазер з більшою потужністю є кращим вкладенням коштів?
Ні. Більша потужність зазвичай підвищує швидкість різання товстішого матеріалу, але ефект залежить від набору товщин, що обробляються, а також від подачі та використання газу. Компанія Bystronic повідомляє, що новий волоконний лазер потужністю 20 кВт може збільшити швидкість різання на 50 % порівняно з джерелом потужністю 10 кВт під час різання в азоті. Це порівняння стосується різання в азоті, де споживання газу різко зростає зі збільшенням потужності.
Покупець, деталі якого переважно складаються з тонколистових панелей, може виявити, що динаміка системи переміщення, якість розкрою та час обробки обмежують пропускну здатність більше, ніж потужність лазера. Підприємство, яке займається різанням товстих конструкційних листів, може швидко окупити додаткові витрати. Перевірити це просто: обробіть власний набір деталей на кожному варіанті верстата та порівняйте вартість готової деталі, враховуючи витрати на газ, робочу силу, брак та простої.
Ілюстративний приклад, а не реальний випадок клієнта: виробник виготовляє дверцята для шаф та рами і планує запровадити другу зміну. Різальний верстат меншої потужності зі змінним піддоном та ефективним розкрійним плануванням може забезпечити більшу продуктивність на долар, ніж більший верстат із ручним завантаженням. Ситуація змінюється, коли до процесу додається товстіша сталева пластина.
Маркування для відстеження походження стійок, шасі та компонентів
Апаратне забезпечення центрів обробки даних часто потребує серійних номерів, ідентифікаційних бирок або QR-кодів для забезпечення простежуваності. Спосіб маркування залежить від поверхні.
Ручний портативний лазерний гравер Описується як компактний пристрій, здатний наносити маркування на метал та деякі неметалеві матеріали, такі як пластик. Він підходить для маркування зібраних шаф або великих деталей, які неможливо перемістити до стаціонарної станції. Стаціонарні маркувальні пристрої забезпечують більш стабільне фокусування, що має важливе значення для сканованих кодів.
Для пластмас та теплочутливих матеріалів слід УФ-лазерна маркувальна машина використовує довжину хвилі 355 нм. Виробник заявляє, що це забезпечує високу контрастність маркування з мінімальним тепловим впливом на багато видів пластмас та відбиваючих металів. Перевірте читабельність на вашому конкретному покритті, кольорі та обробці, а також проведіть тести сканування за допомогою вашого сканера штрих-кодів або QR-кодів. Контрастність на необробленому зразку не завжди зберігається на пофарбованій або анодованій деталі.
Поширені помилки при визначенні параметрів лазерного різання деталей для центрів обробки даних
- Вибір виключно за потужністю. Потужність є одним із факторів, що впливають на розмір ліжка, зручність експлуатації, подачу газу, програмне забезпечення та обслуговування.
- Розгляд технічного паспорта як частини допусків. Точність верстата не враховує фактори, пов’язані з рівністю поверхні, формуванням або покриттям.
- Ігнорування граничних умов. Наявність оксидних країв може зумовити необхідність додаткового етапу очищення перед нанесенням покриття.
- Не планується забезпечення газом. Для різання азотом потрібні балони, азот у розливному вигляді або генератор на місці, і кожен із цих варіантів має свої витрати та логістичні особливості.
- Пропуск етапу розкрою зразків. Номінальна товщина є максимальним значенням, а не гарантією бездоганної якості продукції.
- Нехтування питаннями запасних частин та сервісного обслуговування. Лінзи, форсунки та охолоджувачі зношуються, тому слід перевірити наявність місцевої технічної підтримки та витратних матеріалів.
- Не враховуючи маркування та можливість відстеження. Впровадження етапу маркування на пізнішому етапі призведе до зупинки лінії.
Що слід вказати покупцям перед тим, як запросити цінову пропозицію?
Чітко сформульований запит дозволяє уникнути невідповідності цінових пропозицій. Підготуйтеся:
- Креслення деталей та файли. Файли у форматі DXF або STEP для типових деталей, включаючи найбільші та найтонші.
- Матеріал та діапазон товщини. Вуглецева сталь, оцинкована сталь, нержавіюча сталь або алюміній, із зазначенням товщини для кожного матеріалу.
- Листи та труби. Стандартні розміри листів, профілі труб, довжини та товщина стінок.
- Об’єм та профіль партії. Річний обсяг, типовий розмір партії, кількість артикулів та частота змін.
- Вимоги до допусків і країв. Які характеристики є найважливішими, а також чи деталі пофарбовані, покриті порошковим покриттям чи зварені.
- Газ та комунальні послуги. Наявність джерел подачі азоту або кисню, електропостачання, системи охолодження та площі приміщення. На сторінках постачальників вказано: трифазне напруження 380 В для високопотужного різака та однофазне напруження 220 В або трифазне напруження 380 В для труборіза.
- Рівень автоматизації. Ручне завантаження, обмінні піддони або вежі для завантаження/розвантаження.
- Маркування та простежуваність. Тип коду, поверхня та стандарт сканера.
- Приймальний тест. Перед узгодженням умов оплати попросіть виконати пробну розкрійку ваших файлів із зазначенням результатів вимірювань.
- Умови надання послуг. Встановлення, навчання, запасні частини, дистанційна підтримка та умови гарантії.
Після визначення цих параметрів складіть попередній список обладнання за категоріями: плосколіжкові різаки для волокон для панелей і шасі, труборізи для конструктивних деталей, а також стаціонарні або портативні маркувальні пристрої для забезпечення простежуваності. Надішліть однаковий пакет документів усім постачальникам, щоб можна було порівняти їхні пропозиції.
Поширені запитання
Які деталі стійки для центру обробки даних можна вирізати лазером?
За допомогою лазерного різання можна виготовляти панелі, двері, кришки, заготовки для шасі, перфоровані повітропровідні секції, кронштейни та елементи каркаса на основі труб. Формування, зварювання, нанесення покриття та складання залишаються окремими етапами, тому лазер в основному забезпечує точне формування профілів та вирізів.
Чи є лазерне різання на волоконному лазері кращим методом виготовлення корпусів для серверів, ніж штампування?
Це залежить від обсягу та особливостей. Лазери дозволяють обробляти складні профілі та швидко реагувати на зміни в конструкції без заміни інструментів, тоді як штампування може виявитися швидшим для повторюваних отворів і форм. Багато виробників використовують обидва методи, тому порівняйте вартість одиниці виробу для вашої конкретної геометрії.
Що краще вибрати: азот чи кисень як допоміжний газ?
Азот забезпечує обробку країв без утворення оксидів, що підходить для нержавіючої сталі, алюмінію та деталей, які підлягають фарбуванню, але при цьому витрачається більше газу. Використання кисню на вуглецевій сталі обходиться дешевше, але перед нанесенням покриття або зварюванням може знадобитися видалення оксидів.
Якою має бути точність лазерного різання для обладнання для стелажів?
Точність залежить від інтерфейсу. Розташування та ширина отворів для кріплення відповідають стандартам для стійок, таким як EIA-310 або Open Rack V3, тому слід встановити допуски для кожного елемента. Запитуйте результати перевірки першого зразка, а не лише дані щодо позиціонування верстата.
Чи потрібен мені трубний лазерний різак для обладнання центрів обробки даних?
Тільки якщо ваші конструкції містять трубні або профільні деталі, такі як рами та опори. Якщо ваша продукція переважно складається з корпусів із листового металу, може вистачити плоского волоконно-оптичного різака. Перш ніж прийняти рішення, перевірте діапазон діаметрів труб, їхню довжину та спосіб завантаження.
Як слід позначати серійні номери на стійках і шасі?
Для більшості металевих деталей — як необроблених, так і з покриттям — використовуйте маркування волоконним чорнилом, а для пластмас або термочутливих поверхонь — УФ-маркування. Перевірте читабельність коду на готовій поверхні, оскільки контрастність, що спостерігається на необроблених зразках, може не зберігатися на пофарбованих деталях.
Про що слід запитати постачальника лазерного обладнання перед тим, як зробити замовлення?
Попросіть надати зразки вирізів з вашого матеріалу та газу, звіт про перевірку на рівні деталей, вимоги до інженерних мереж, інформацію про наявність запасних частин, умови навчання та гарантії. Також уточніть, чи вказані постачальником показники товщини та точності відповідають вашій конфігурації.




Гаряча клавіша
Зв'яжіться з нами
Заявка
© Авторське право [bogonglaser.com]. Постачальник лазерних машин BOGONG Всі права захищені.