
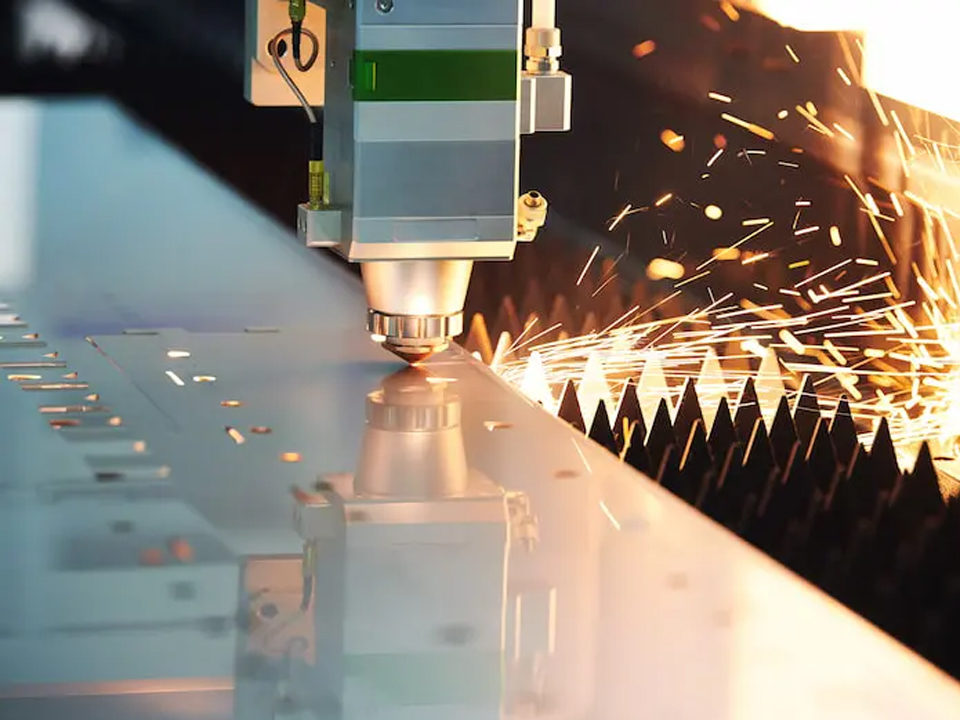
Provocări frecvente în tăierea cu laser cu fibră optică și soluții
Ghidul cumpărătorului privind problemele legate de tăierea cu laser cu fibră optică: diagnosticarea reziduurilor și a bavurilor, alegerea gazului auxiliar, gestionarea metalelor reflectante și întocmirea unei cereri de ofertă clare.

Majoritatea problemelor legate de tăierea cu laser cu fibră se datorează unei neconcordanțe între cinci factori: puterea laserului, viteza de tăiere, poziția focală, gazul de asistență și starea duzei. Depunerile de pe marginea inferioară, bavurile de pe oțelul inoxidabil, tăieturile incomplete în plăcile groase și rezultatele instabile pe cupru sau alamă se datorează, de obicei, uneia dintre aceste variabile. Uneori, cauza este un consumabil uzat care a modificat în mod imperceptibil parametrii procesului. Pentru un cumpărător, întrebarea practică este rareori “care este acest defect?”, ci “pot mașina, alimentarea cu gaz și specificațiile materialului să asigure un proces stabil pentru piesele mele?”. Acest ghid explică cele mai frecvente defecte și modul de diagnosticare a acestora într-o ordine logică. De asemenea, acesta abordează aspectele în care alegerea echipamentului este importantă și ce trebuie specificat furnizorului înainte de a plasa comanda.
De ce apar probleme la tăierea cu laser cu fibră optică?
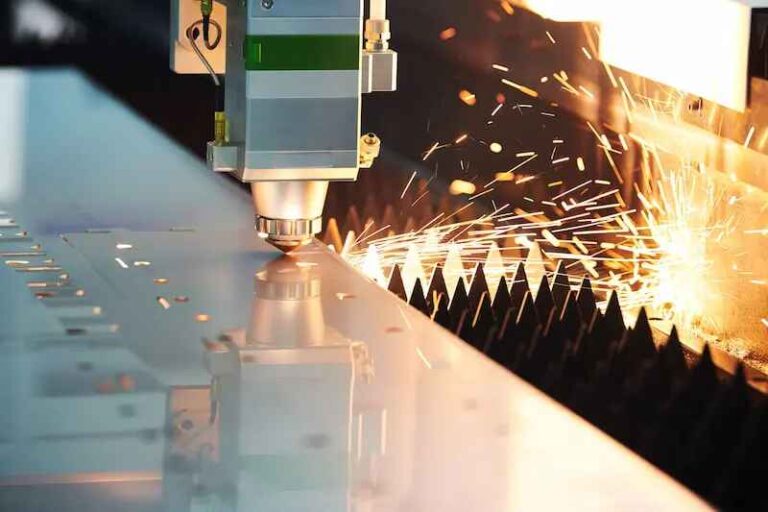
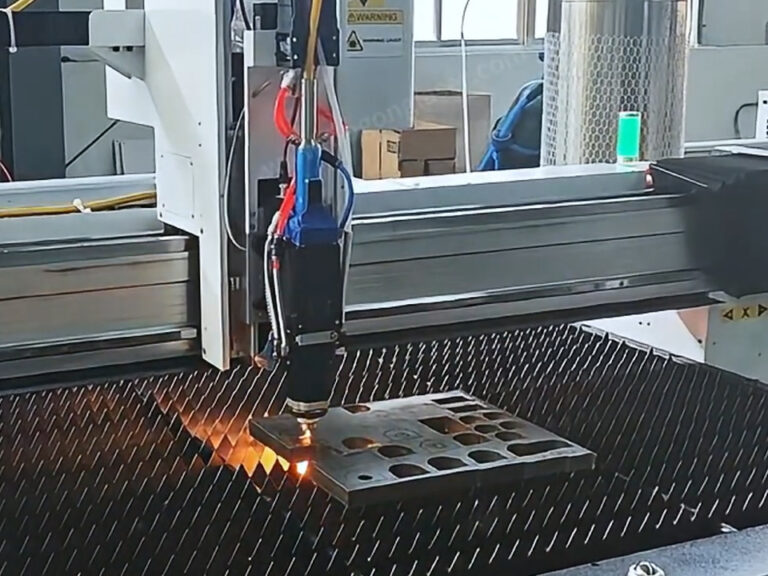
Problemele legate de tăierea cu laser cu fibră apar atunci când metalul topit din canelură nu este eliminat complet sau când fasciculul furnizează energie în mod inegal. Gazul de asistență trebuie să sufle materialul topit afară din tăietură înainte ca acesta să se solidifice din nou pe marginea inferioară. Dacă viteza, presiunea gazului, focalizarea sau alinierea duzei deviază de la valorile nominale, materialul topit rămâne în tăietură și se transformă în zgură sau bavură.
În Ghidul Fabricator privind tăierea cu laser fără bavuri, autorul observă că pe piesele tăiate rămân adesea bavuri și reziduuri, însă operatorii pot evita frecvent aceste probleme prin ajustarea parametrilor de tăiere. Articolul se bazează pe opiniile unui specialist în tăierea cu laser de la Air Liquide. Acesta prezintă problema ca fiind aceea de a asigura evacuarea metalului topit în mod corespunzător și la momentul potrivit.
Această perspectivă schimbă modul în care un cumpărător ar trebui să interpreteze un defect. O margine aspră este un simptom al intervalului de toleranță al procesului, nu neapărat o dovadă a unei mașini defectuoase sau a unui furnizor neserios.
Cum se identifică impuritățile, bavurile și marginile aspre
Diagnosticați defectele de margine într-o ordine prestabilită: mai întâi consumabilele și componentele optice, apoi gazul, în al treilea rând focalizarea, iar la final viteza și puterea. O greșeală frecventă este aceea de a modifica mai întâi puterea sau viteza. Aceasta ascunde o lentilă contaminată sau o duză deteriorată în spatele unui nou set de parametri, care vor da din nou erori o săptămână mai târziu.
Tabelul de mai jos prezintă pe scurt simptomele tipice și verificările care, de obicei, le remediază. Este vorba de un ghid calitativ de depanare, nu de un set de parametri universali. Valorile corecte depind de mașină, de tipul materialului, de grosime și de gaz.
| Simptome | Cauze probabile | Ce trebuie să verificați mai întâi | Direcția tipică de corecție |
|---|---|---|---|
| Zgură dură, cu granule, pe marginea inferioară (oțel inoxidabil, tăiere cu azot) | Presiunea sau debitul gazului sunt prea mici, viteza este prea mare sau prea mică pentru putere, focalizarea este prea mare | Starea și centrarea duzei, presiunea gazului la capătul duzei (nu doar la cilindru), decalajul focal | Repuneți duza, verificați alimentarea cu gaz, apoi efectuați din nou un test de viteză și de focalizare pe o probă de testare |
| Bavuri ascuțite sau neregulate doar pe o singură parte | Duza este descentrată, vârful duzei este deteriorat, fasciculul nu este centrat în duză | Centrarea duzei, vârful duzei pentru adâncituri sau stropi | Înlocuiți duza sau centrați-o din nou, apoi efectuați din nou testul |
| Margine aspră, striată, pe o placă mai groasă | Viteza prea mare în raport cu puterea, adâncimea de focalizare incorectă, debit de gaz prea mic | Viteza de tăiere în raport cu masa de tăiere a furnizorului, poziția de focalizare | Reduceți viteza, reglați focalizarea mai adânc în tăietură, verificați debitul de gaz |
| Margine oxidată sau decolorată pe oțel inoxidabil | Oxigen sau gaz cu puritate redusă, contaminarea cu aer în conducta de gaz | Tipul gazului, puritatea gazului, scurgerile și furtunurile | Comutați gazul sau reparați conducta de alimentare |
| Tăiere incompletă sau tăiere completă care nu funcționează intermitent | S-a atins limita de putere sau de grosime, lentila de protecție este murdară, viteza este prea mare | Starea lentilei, puterea la piesa de prelucrat, viteza | Curățați sau înlocuiți lentila, reduceți viteza sau folosiți o sursă de alimentare mai puternică |
| O schimbare bruscă după o perioadă de stabilitate | Fereastră de protecție contaminată, duză uzată, presiune instabilă a gazului | Mai întâi lentila și duza, apoi regulatorul de gaz | Înlocuiți consumabilele și resetați valorile de referință ale parametrilor |
Există două aspecte care pot trece ușor neobservate. În primul rând, o schimbare bruscă după săptămâni de tăiere stabilă este rareori cauzată de o problemă legată de parametri. Aceasta indică o problemă legată de consumabile, de sistemul optic sau de alimentarea cu gaz. În al doilea rând, o singură tăietură de test poate induce în eroare. Tăiați o mică matrice de test, variind viteza și focalizarea pe același lot de material, apoi înregistrați setările optime în funcție de grosimea și calitatea foii.
Oare o putere mai mare a laserului este soluția? O perspectivă avizată
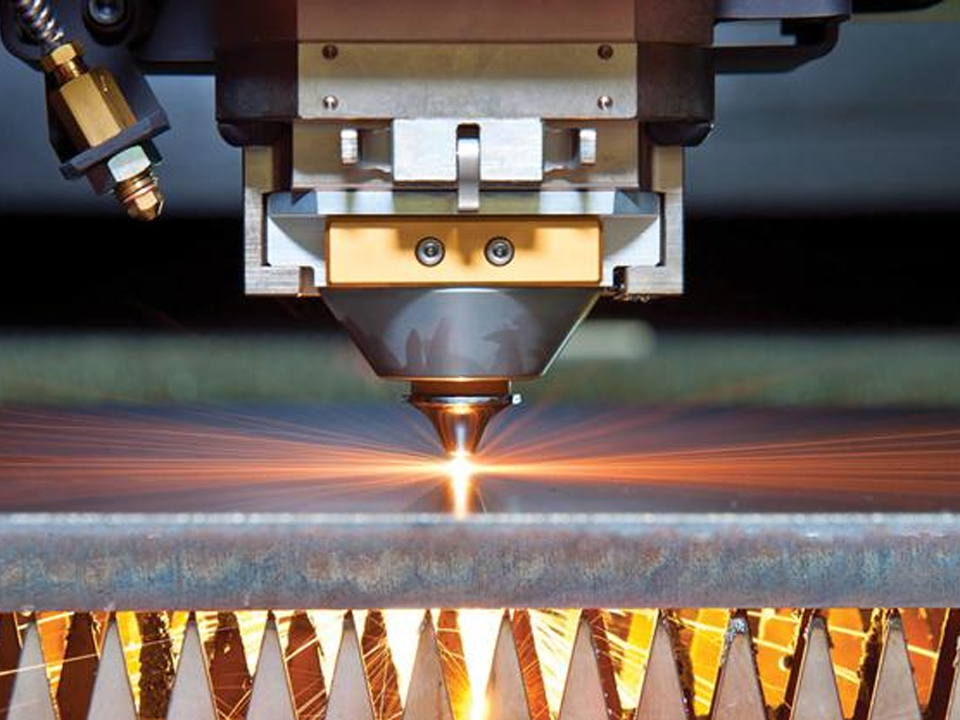
O putere mai mare nu îmbunătățește automat calitatea marginilor, iar achiziționarea unei puteri mai mari pentru a remedia un defect poate duce la risipirea capitalului. Puterea determină intervalul de grosime și viteza care poate fi atinsă. Ea nu remediază o duză deteriorată, o alimentare cu gaz insuficientă sau un cap de tăiere instabil.
Să luăm în considerare un exemplu ilustrativ, nu un caz real al unui client. O unitate de producție observă prezența zgurii pe oțel inoxidabil de 6 mm și presupune că sursa de alimentare este insuficientă. Cauza reală este o conductă de gaz care nu poate asigura un debit suficient atunci când două mașini funcționează simultan. O sursă de alimentare mai puternică ar genera costuri suplimentare, fără a elimina problema zgurii.
O putere mai mare își justifică cu adevărat utilitatea în anumite condiții:
- Oțel carbon gros, oțel inoxidabil sau aluminiu, în cazul în care sursa de curent se află la limita grosimii sale.
- Mediile de producție în care viteza de tăiere a tablelor de grosime medie determină randamentul și costul pe piesă.
- Atelierele care taie materiale cu o gamă largă de grosimi și au nevoie de o marjă de manevră pentru a se menține în limitele unei ferestre de proces stabile.
O putere mai mare implică și anumite compromisuri. Aceasta poate însemna o cerere mai mare de gaz în cazul tăierilor cu azot la secțiuni groase, un consum electric mai ridicat, cerințe de răcire mai stricte și o amprentă mai mare a mașinii. Cumpărătorii care aleg un Mașină de tăiat metale cu laser cu fibră optică de mare putere, de la 6000 W la 40 kW Ar trebui să comparați intervalele de grosime specificate de producător pentru fiecare material. Fișa tehnică a acelui model menționează capacități de tăiere de până la 25 mm pentru oțelul carbon, 18 mm pentru oțelul inoxidabil, 16 mm pentru aluminiu și 10 mm pentru cupru și alamă. De asemenea, specifică o alimentare trifazată de 380 V și răcire cu apă refrigerată. Considerați aceste valori ca fiind valorile maxime declarate de furnizor. Solicitați mostre de tăiere la grosimea pe care o utilizați efectiv, nu la grosimea maximă.
Alegerea gazului auxiliar potrivit: oxigen, azot sau aer
Alegerea gazului de asistență adecvat depinde de material, de finisajul necesar pentru etapa următoare a procesului și de costul pe piesă. Alegerea gazului este o decizie de proiectare, nu doar o setare a mașinii. Aceasta influențează culoarea muchiilor, stratul de oxid, viteza și costul de exploatare.
| Gaz | Utilizare tipică | Rezultatul Edge | Principalul compromis |
|---|---|---|---|
| Oxigen | Oțel moale sau oțel carbon, în special secțiuni mai groase | Margine acoperită cu oxid; reacția exotermică permite tăierea unor plăci mai groase | Este posibil ca stratul de oxid să trebuiască îndepărtat înainte de vopsire, acoperire cu pulbere sau anumite procese de sudare |
| Azot | Oțel inoxidabil, aluminiu, alamă – în cazul în care este necesară o margine netedă | Margine strălucitoare, fără oxid | Consum și costuri mai mari de gaz; necesită o presiune și un debit adecvate |
| Aer comprimat | Lucrări cu foi subțiri și cu cerințe stricte privind costurile | Margine acceptabilă pentru multe piese necritice | Calitatea marginilor și oxidarea variază în funcție de calitatea aerului; filtrarea și gradul de uscăciune sunt factori importanți |
Acest tabel reprezintă o comparație calitativă. Verificați recomandările privind gazele specifice fiecărui material, precum și presiunile și debitele, împreună cu furnizorul echipamentului și cu furnizorul de gaz. Întrebați dacă butelia, rezervorul de stocare în vrac sau instalația de generare la fața locului pot asigura debitul necesar echipamentului. Un debit insuficient este o cauză ascunsă frecventă a formării zgurii.
Tăierea metalelor reflectorizante: cupru, alamă și aluminiu
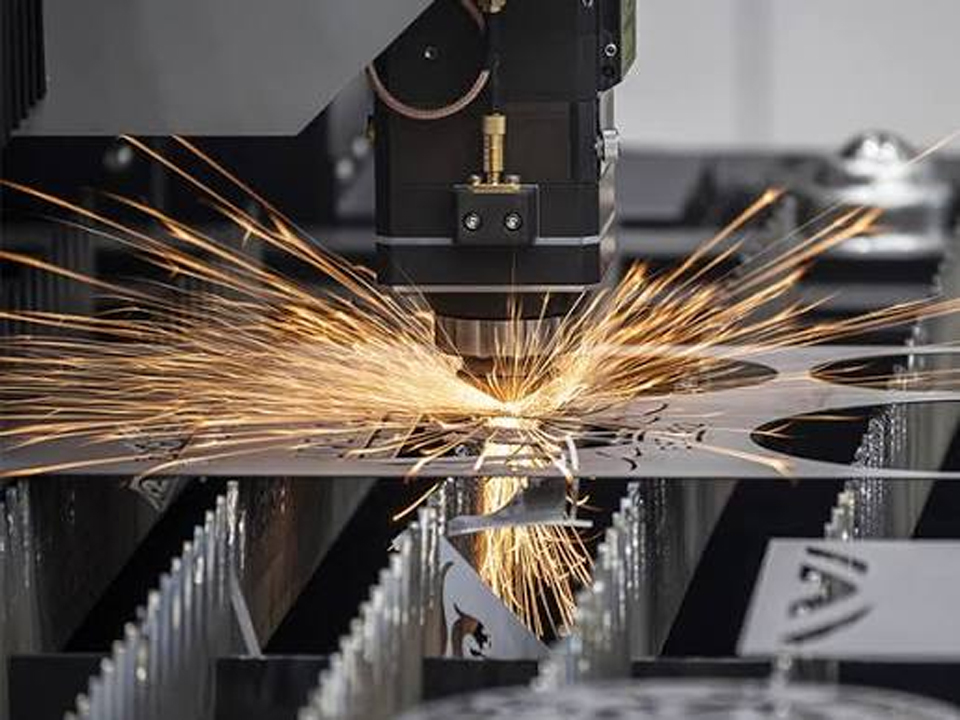
Metalele reflectante sunt mai greu de tăiat, deoarece reflectă o proporție mai mare din fascicul, în special la începutul procesului de perforare. Această energie se poate întoarce spre capul de tăiere și sursa laser. Cuprul, alama, argintul, aurul și unele suprafețe de aluminiu se încadrează în această categorie.
Laserele cu fibră se descurcă, în general, mai bine cu aceste materiale decât vechile sisteme cu CO₂, dar riscul nu dispare. Atunci când evaluați un echipament destinat metalelor reflectante, verificați următoarele aspecte împreună cu furnizorul:
- Protecție împotriva reflexiilor din spate. Întrebați dacă sursa include monitorizarea reflexiilor inverse sau izolarea acestora și ce prevede garanția în ceea ce privește daunele cauzate de reflexii.
- Starea suprafeței. Suprafețele lustruite, cu finisaj oglindă sau uleioase se comportă diferit față de cele mate sau oxidate. Testați materialul pe care îl aveți la îndemână.
- Metoda Pierce. Strategia de perforare are o importanță mai mare în cazul metalelor reflectante decât în cazul oțelului moale.
- Gaz și grosime. Azotul este utilizat de obicei pentru obținerea unor margini curate. Verificați grosimea maximă specificată pentru fiecare metal reflectorizant.
În cazul lucrărilor cu metale prețioase de dimensiuni reduse, cumpărătorii se orientează adesea către mașini compacte. Acestea 5050 mașină mică de tăiere cu laser cu fibră Este prezentat cu o suprafață de tăiere de 500 × 500 mm, opțiuni de sursă de putere între 1000 W și 3000 W și o precizie de poziționare de ≤±0,03 mm. Conform specificațiilor, este destinat tăierii aurului, argintului, cuprului și oțelului inoxidabil. Precizia de poziționare menționată descrie mișcarea mașinii. Toleranța finală a piesei depinde, de asemenea, de aportul de căldură, de sistemul de fixare, de planeitatea tablei și de compensarea tăieturii.
Plăci groase, foi subțiri și detalii mici: trei probleme diferite
Plăcile groase, foile subțiri și elementele de dimensiuni mici prezintă defecte în moduri diferite, iar valoarea nominală a puterii indicată de furnizor nu permite previzionarea performanței în toate cele trei cazuri.
Placă groasă tinde să prezinte o tăietură înclinată, striații aspre, reziduuri la bază și o perforare nesigură. Printre cauze se numără funcționarea aproape de limita de grosime a sursei, adâncimea de focalizare incorectă, debitul insuficient de gaz și o duză uzată. Solicitați o probă tăiată la grosimea dorită și întrebați cât durează perforarea, deoarece o perforare lentă crește acumularea de căldură și durata ciclului.
Foaie subțire tinde să se deformeze, să se răsucească sau să prezinte decolorări cauzate de căldură. Acest fenomen este determinat de aportul de căldură și de geometria piesei, nu doar de putere. Soluțiile obișnuite includ o secvență de tăiere optimizată, tăierea pe linii comune acolo unde proiectul o permite, micro-îmbinări sau proeminențe, precum și o tăiere mai rapidă cu un gaz adecvat. O sursă de putere foarte mare aplicată pe o tablă subțire poate fi mai greu de controlat, nu mai ușor.
Găuri mici și detalii fine apar atunci când diametrul găurii este mic în raport cu grosimea materialului. Adresați-vă furnizorului pentru a afla care este cel mai mic raport fiabil între diametrul găurii și grosimea materialului, în loc să faceți o presupunere. Această limită variază în funcție de mașină, de gazul utilizat și de priceperea operatorului, neexistând o valoare universală aplicabilă.
Întreținerea preventivă care previne majoritatea defectelor recurente
Cele mai frecvente probleme legate de calitatea tăierii sunt legate de o listă scurtă de operațiuni de întreținere. Includeți-le într-un program scris, în loc să vă bazați pe memoria operatorului:
- Lentilă de protecție și sistem optic de focalizare: verificați la intervale fixe și înainte de lucrările critice. Contaminarea absoarbe energia și distrage atenția.
- Duza: Verificați dacă există deteriorări, stropi și centrare. Tratați duzele ca pe consumabile și înlocuiți declanșatorul.
- Conducte de gaz, filtre și regulatoare: verificați dacă există scurgeri și presiunea la capătul conductei și goliți sau înlocuiți filtrele din sistemele de aer.
- Răcitor și circuit de răcire: mențineți calitatea apei, valorile de referință ale temperaturii și filtrele în limitele specificațiilor producătorului.
- Șine, ghidaje și sisteme servo: Mențineți-le curate și lubrifiate conform instrucțiunilor din manual. Praful și resturile afectează precizia mișcării în timp.
- Alimentare electrică: Verificați tensiunea și faza necesare pentru mașină. O alimentare instabilă poate provoca defecțiuni intermitente care seamănă cu defecte de tăiere.
Atunci când comparați furnizorii, întrebați ce consumabile sunt livrate împreună cu aparatul, ce conține setul recomandat de piese de schimb și cât de repede sunt disponibile piesele de schimb și asistența tehnică la distanță. O mențiune privind garanția nu spune prea multe despre timpul de nefuncționare dacă o piesă de schimb ajunge abia după câteva săptămâni. Paginile de produs analizate pentru acest articol menționează o garanție limitată de doi ani și asistență tehnică gratuită, dar cumpărătorii ar trebui totuși să confirme în contractul de achiziție ce anume acoperă fiecare dintre acestea.
Cerințe privind siguranța în utilizarea laserului și extracția fumului
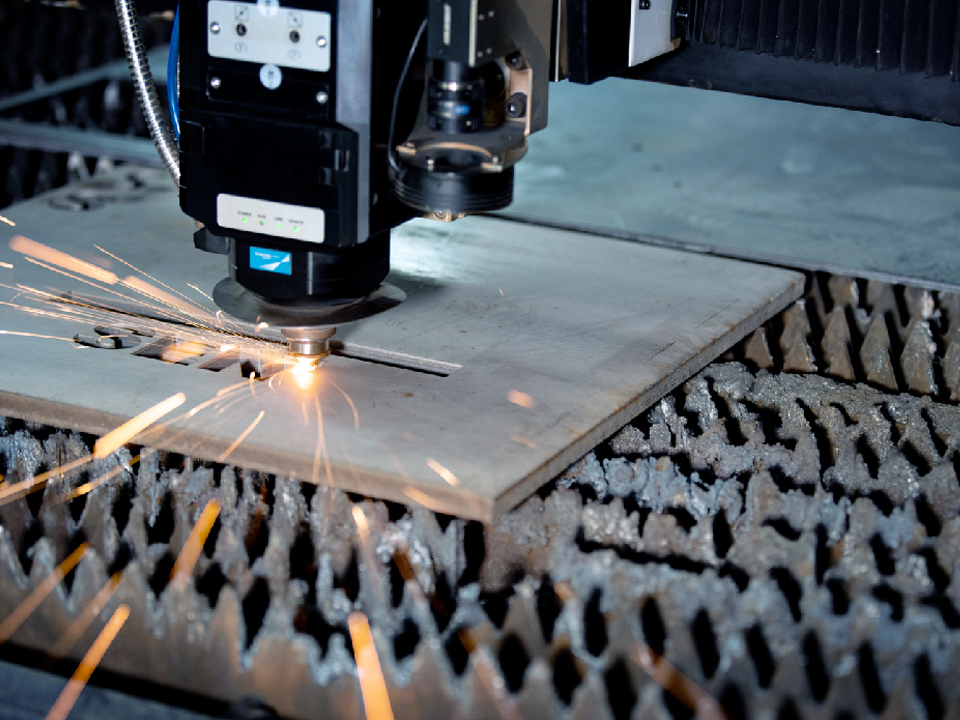
Siguranța laserului depinde de modul în care aparatul este izolat, utilizat și întreținut, iar procesul de tăiere generează, de asemenea, fum și stropi care trebuie eliminate. Acesta Prezentare generală a OSHA privind riscurile asociate laserelor explică faptul că cea mai frecventă cauză a leziunilor tisulare provocate de laser este de natură termică și că ochiul este aproape întotdeauna mai vulnerabil la leziuni decât pielea.
Printre aspectele practice de care trebuie să țină cont cumpărătorii se numără verificarea faptului că mașina dispune de o zonă de tăiere complet închisă, prevăzută cu ferestre de vizualizare adecvate, că sunt instalate dispozitive de interblocare și că sistemele de extracție și filtrare a fumului sunt dimensionate corespunzător metalelor pe care le tăiați. Reglementările locale variază de la o țară la alta. Verificați împreună cu furnizorul și consilierul dvs. în materie de conformitate cerințele aplicabile privind siguranța laserului, instalațiile electrice și utilajele pentru piața dvs.
Cum se specifică calitatea muchiilor în desene și cereri de ofertă
Calitatea muchiilor este mai ușor de controlat atunci când desenul tehnic specifică o cerință măsurabilă, în loc de “tăiere netedă”.” ISO 9013:2017 prezintă specificațiile geometrice ale produsului și toleranțele de calitate pentru clasificarea tăieturilor termice. Conform ISO, standardul acoperă tăieturile cu laser cu grosimi cuprinse între 0,5 mm și 32 mm, iar specificațiile sale se aplică atunci când desenele tehnice sau documentele de livrare fac referire la acest standard.
Acest domeniu de aplicare este important din două puncte de vedere. Plăcile foarte groase nu se încadrează în intervalul de tăiere cu laser specificat în standard. În plus, defectele de planeitate nu sunt abordate ca atare în document, astfel încât planeitatea trebuie să facă obiectul unei cerințe specifice din standardul relevant pentru material sau din desenul tehnic.
O abordare practică constă în a face referire la standard numai în cazul desenelor critice. Specificați zonele marginilor care prezintă importanță (de exemplu, marginile de pregătire pentru sudură sau fețele vizibile) și lăsați marginile nefuncționale fără restricții. Specificarea excesivă a fiecărei margini poate genera costuri suplimentare fără a îmbunătăți piesa.
Când piesele tăiate sunt transportate către stația de marcare și sudare
Calitatea tăierii se reflectă din nou în etapele ulterioare. Straturile de oxid, bavurile și marginile afectate termic pot influența contrastul marcajului, potrivirea îmbinărilor sudate și timpul necesar pentru finisare. Prin urmare, mulți cumpărători evaluează întregul flux de lucru pentru piesele mici, nu doar mașina de tăiat în sine.
Pentru trasabilitate, un Gravură laser portabilă este descris de furnizor ca un mic instrument portabil care marchează metalul și anumite materiale nemetalice. Acesta poate fi potrivit pentru identificarea pieselor pe care nu este practic să le deplasați la o stație fixă de marcare. Pentru materialele sensibile la căldură sau pentru marcaje foarte fine, un Mașină de marcat cu laser UV funcționează la 355 nm. Furnizorul îl descrie ca fiind potrivit pentru marcarea cu contrast ridicat și cu impact redus asupra metalelor și materialelor plastice.
În cazul bijuteriilor și al ansamblurilor mici de precizie, îmbinarea este operația care urmează după tăiere. A aparat de sudură cu laser tip podea cu o putere nominală de 150 W, dotat cu o cameră CCD încorporată și un Aparat de sudură cu laser Pro mini de 200 W cu CCD sunt ambele prezentate de furnizor ca fiind destinate sudării bijuteriilor. Aceste pagini descriu aplicații în domeniul bijuteriilor, astfel încât cumpărătorii care au nevoie de piese industriale ar trebui să verifice compatibilitatea cu materialele și tipurile de îmbinări pe care le utilizează înainte de achiziție.
Ce ar trebui să precizeze cumpărătorii înainte de a solicita o ofertă de preț?
O ofertă de preț precisă pentru un aparat de tăiere cu laser cu fibră începe cu o descriere clară a pieselor, nu cu puterea nominală. Pregătiți următoarele elemente înainte de a contacta furnizorii:
- Materiale și clase de calitate: oțel carbon, oțel inoxidabil, aluminiu, cupru sau alamă, cu finisaj de suprafață (lustruit, uns cu ulei, acoperit cu un strat de protecție).
- Intervalul de grosimi și grosimea cea mai frecventă: mașina ar trebui să funcționeze bine la grosimea pe care o folosiți de obicei, nu doar la grosimea maximă.
- Dimensiunea foii și metoda de încărcare: dimensiunile patului, greutatea cearșafului și dacă este necesară schimbarea paletului sau automatizarea.
- Cerințe privind calitatea marginilor: indiferent dacă aveți nevoie de un produs conform standardului ISO 9013, de margini pregătite pentru sudare sau de suprafețe pregătite pentru vopsire.
- Alimentarea cu gaz: ce gaze veți utiliza și dacă dispuneți de o sursă de alimentare în vrac, din butelii sau prin generator, precum și debitul pe care îl poate furniza.
- Alimentare electrică: tensiunea și faza de la locația dumneavoastră, care ar trebui să corespundă cerințelor specificate pentru mașină.
- Rezultatul dorit: piese pe schimb, randamentul preconizat de asamblare și numărul de schimburi pe zi.
- Exemplu de test: cereți furnizorului să decupeze desenul dvs. din materialul ales și solicitați fotografii ale marginilor și durata ciclului de producție.
- Condiții post-vânzare: lista pieselor de schimb, termenul de livrare a consumabilelor, asistența la distanță și instruirea.
Cumpărătorii care încă compară categoriile pot răsfoi Gama de produse BOGONG LASER de la mașini de tăiere, sudare, marcare, gravare și curățare. De asemenea, pot citi Ghiduri de utilizare a mașinilor cu laser pentru a asocia un tip de mașină cu un material și o comandă.
Întrebări frecvente
Care este cea mai frecventă cauză a formării zgurii în procesul de tăiere cu laser cu fibră optică?
Cauza obișnuită este evacuarea insuficientă a metalului topit. Presiunea scăzută sau instabilă a gazului auxiliar, o duză deteriorată sau descentrată, o lentilă de protecție murdară, precum și viteza sau focalizarea necorespunzătoare duc la rămânerea metalului topit în canalul de tăiere. Verificați consumabilele și alimentarea cu gaz înainte de a modifica puterea.
De ce apar bavuri pe oțelul inoxidabil tăiat cu azot?
Bavurile care apar la tăierea oțelului inoxidabil cu azot indică, de obicei, faptul că materialul topit nu este eliminat suficient de repede. Cauzele frecvente sunt presiunea sau debitul insuficient al gazului, o duză descentrată, o poziție de focalizare prea înaltă sau o viteză de tăiere care nu corespunde puterii.
Poate un aparat de tăiat cu laser cu fibră să taie cupru și alamă?
Da, în anumite limite. Laserele cu fibră pot tăia cuprul și alama, dar reflexivitatea acestor metale crește riscul de reflexie înapoi și îngreunează perforarea. Verificați grosimea maximă, protecția împotriva reflexiei înapoi și tăiați câteva mostre din materialul dumneavoastră.
O putere mai mare a laserului îmbunătățește întotdeauna calitatea tăierii?
Nu. O putere mai mare mărește intervalul de grosime și viteza de tăiere, dar nu poate remedia o duză uzată, o alimentare slabă cu gaz sau o focalizare deficitară. Adaptarea puterii la grosimea tipică de lucru oferă, de obicei, un raport calitate-preț mai bun decât achiziționarea unui aparat cu puterea maximă.
Cum pot specifica calitatea muchiilor tăiate într-un desen?
Consultați standardul ISO 9013 privind desenele tehnice critice și precizați cerințele referitoare la zonele de margine relevante. Standardul clasifică tăieturile termice, inclusiv cele realizate cu laser, în funcție de grosime, de la 0,5 mm la 32 mm, așa că verificați dacă grosimea dvs. se încadrează în acest interval.
Ce ar trebui să întreb un furnizor înainte de a cumpăra un aparat de tăiat cu laser cu fibră optică?
Solicitați mostre de tăiere pentru materialul și grosimea dorite, capacitățile de tăiere specificate pentru fiecare tip de metal, cerințele privind gazul și alimentarea cu energie, protecția împotriva reflexiei, termenul de livrare a pieselor de schimb, precum și detalii exacte privind acoperirea garanției și a asistenței tehnice.


Click fierbinte
Contactați-ne
Aplicație
©Copyright [bogonglaser.com]. BOGONG Laser Machine Supplier Toate drepturile rezervate.