
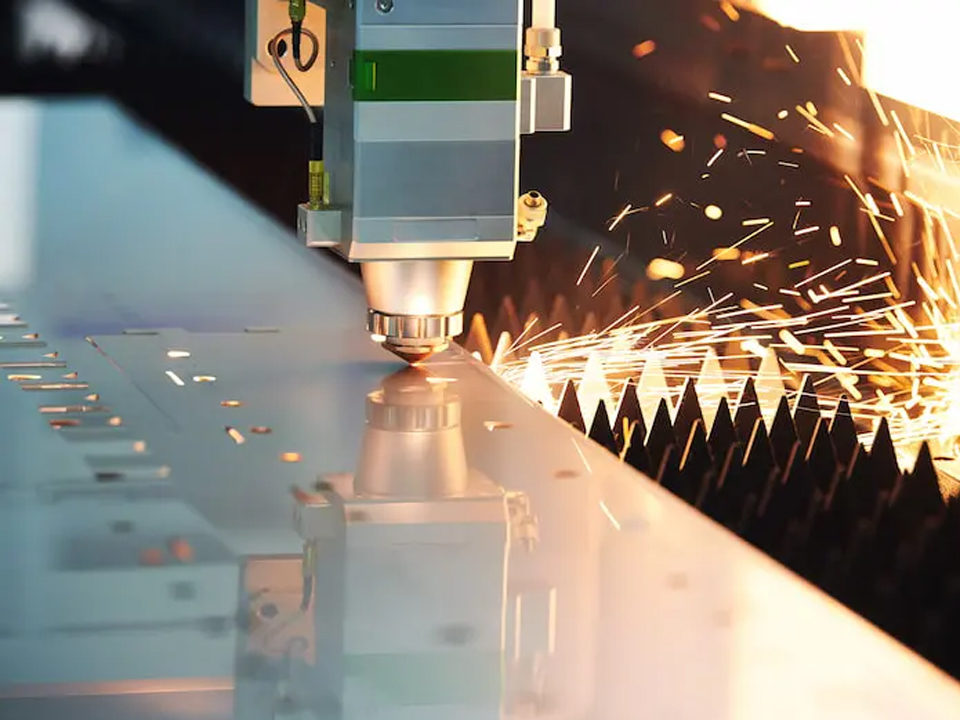
Desafios comuns no corte a laser de fibra e suas soluções
Guia do comprador sobre problemas no corte a laser de fibra: diagnostique escórias e rebarbas, escolha o gás auxiliar, lide com metais reflexivos e elabore uma solicitação de cotação clara.

A maioria dos problemas no corte a laser de fibra decorre de um desequilíbrio entre cinco fatores: potência do laser, velocidade de corte, posição do foco, gás auxiliar e condição do bico. Resíduos na borda inferior, rebarbas no aço inoxidável, cortes incompletos em chapas grossas e resultados instáveis em cobre ou latão geralmente se devem a uma dessas variáveis. Às vezes, a causa é um consumível desgastado que, sem que se perceba, alterou a janela de processo. Para um comprador, a questão prática raramente é “que defeito é esse?”. É “a máquina, o suprimento de gás e as especificações do material são capazes de garantir um processo estável nas minhas peças?”. Este guia explica os defeitos mais comuns e como diagnosticá-los em uma ordem lógica. Ele também aborda em que aspectos a escolha do equipamento é importante e o que deve ser especificado com o fornecedor antes de fazer o pedido.
Por que ocorrem problemas no corte a laser de fibra?
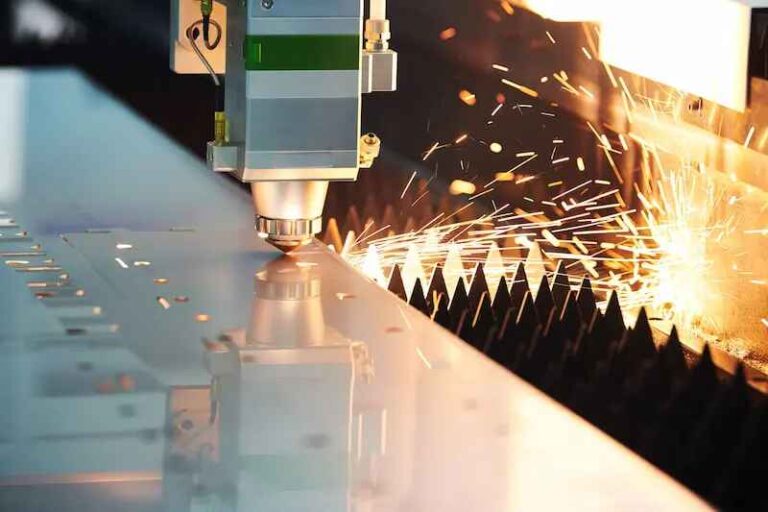
Os problemas no corte a laser de fibra ocorrem quando o metal fundido no sulco de corte não é ejetado de forma adequada ou quando o feixe aplica energia de maneira irregular. O gás auxiliar precisa expelir o metal fundido para fora do corte antes que ele se solidifique novamente na borda inferior. Se a velocidade, a pressão do gás, o foco ou o alinhamento do bico saírem da faixa de operação, o metal fundido permanece no sulco de corte e se transforma em escória ou rebarba.
Em O guia explicativo da The Fabricator sobre corte a laser sem rebarbas, o autor observa que muitas vezes permanecem rebarbas e escória nas peças cortadas, mas os operadores podem frequentemente evitá-las ajustando os parâmetros de corte. O artigo conta com a contribuição de um especialista em corte a laser da Air Liquide. Ele aborda a questão como a necessidade de fazer com que o metal fundido seja evacuado da maneira correta e no momento certo.
Essa perspectiva muda a forma como um comprador deve interpretar um defeito. Uma borda irregular é um sintoma da janela de tolerância do processo, não necessariamente uma prova de que a máquina ou o fornecedor sejam de baixa qualidade.
Como diagnosticar resíduos, rebarbas e bordas ásperas
Diagnostique defeitos nas bordas em uma ordem fixa: primeiro os consumíveis e os componentes ópticos, depois o gás, em seguida o foco e, por último, a velocidade e a potência. Alterar a potência ou a velocidade primeiro é um erro comum. Isso oculta uma lente contaminada ou um bico danificado por trás de um novo conjunto de parâmetros que, então, falham novamente uma semana depois.
A tabela abaixo resume os sintomas típicos e as verificações que geralmente os resolvem. Trata-se de um guia qualitativo de solução de problemas, e não de um conjunto de parâmetros universais. Os valores corretos dependem da máquina, do tipo de material, da espessura e do gás.
| Sintoma | Causas prováveis | O que verificar primeiro | Direção corretiva típica |
|---|---|---|---|
| Escória dura e granulada na borda inferior (aço inoxidável, corte a nitrogênio) | Pressão ou vazão de gás muito baixa, velocidade muito alta ou muito baixa para a potência, foco muito alto | Condição e centralização do bico, pressão do gás na cabeça (não apenas no cilindro), deslocamento do foco | Recoloque o bico, verifique o fornecimento de gás e repita o teste de velocidade e foco em uma amostra de teste |
| Rebarbas pontiagudas ou irregulares em apenas um lado | Bocal descentrado, ponta do bocal danificada, feixe não centralizado no bocal | Centralização do bico, ponta do bico para amassados ou respingos | Substitua ou recentre o bico e, em seguida, faça o teste novamente |
| Borda áspera e estriada em uma placa mais espessa | Velocidade muito alta para a potência, profundidade de foco incorreta, vazão de gás muito baixa | Velocidade de corte em relação à mesa de corte do fornecedor, posição de foco | Reduza a velocidade, ajuste o foco mais profundamente no corte, verifique a capacidade de fluxo de gás |
| Borda oxidada ou descolorida no aço inoxidável | Oxigênio ou gás de baixa pureza, contaminação do ar na linha de gás | Tipo de gás, pureza do gás, vazamentos e mangueiras | Trocar o gás ou consertar a tubulação de abastecimento |
| Corte incompleto ou corte que falha de forma intermitente | Limite de potência ou espessura atingido, lente de proteção suja, velocidade muito alta | Condição da lente, potência na peça de trabalho, velocidade | Limpe ou troque a lente, reduza a velocidade ou utilize uma fonte de energia mais potente |
| Mudança repentina após um período de estabilidade | Janela de proteção contaminada, bocal desgastado, pressão de gás instável | Primeiro a lente e o bico, depois o regulador de gás | Substitua os consumíveis e redefina os parâmetros de referência |
Há dois pontos que podem facilmente passar despercebidos. Primeiro, uma mudança repentina após semanas de corte estável raramente é um problema de parâmetros. Isso aponta para consumíveis, óptica ou fornecimento de gás. Segundo, um único corte de teste pode induzir em erro. Faça um pequeno corte de teste variando a velocidade e o foco no mesmo lote de material e, em seguida, registre as configurações ideais em função da espessura e do tipo da chapa.
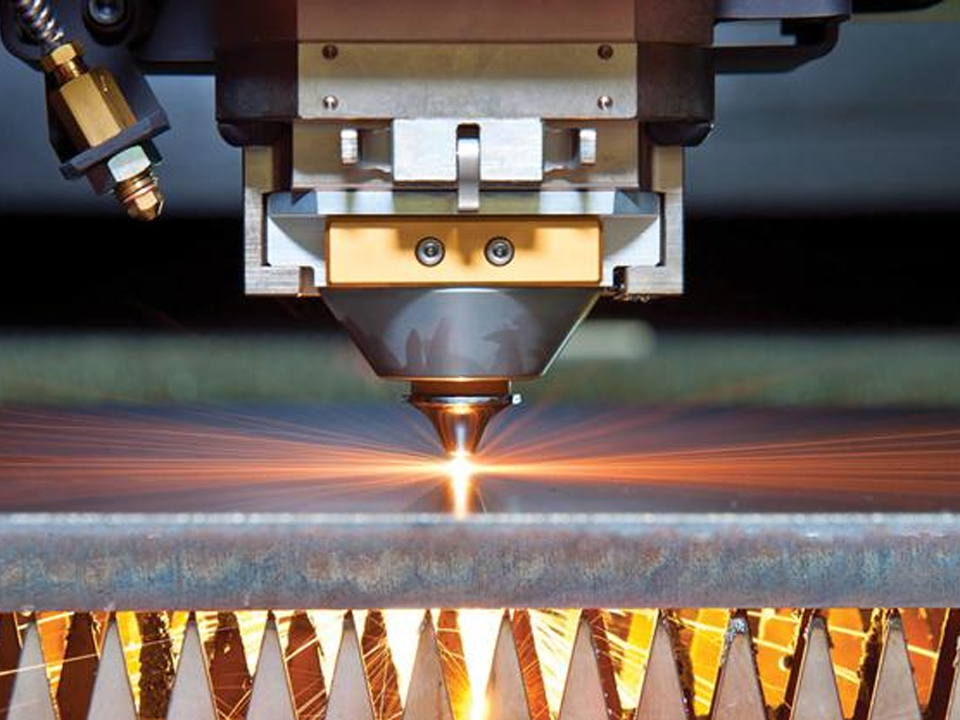
Mais potência do laser é a solução? Uma opinião qualificada
Uma potência maior não melhora automaticamente a qualidade das bordas, e comprar mais potência para corrigir um defeito pode representar um desperdício de capital. A potência determina a faixa de espessura e a velocidade alcançável. Ela não repara um bico danificado, um suprimento de gás insuficiente ou um cabeçote de corte instável.
Considere um exemplo ilustrativo, não um caso real de cliente. Uma oficina de usinagem observa escória em uma peça de aço inoxidável de 6 mm e presume que a causa seja uma fonte de alimentação com potência insuficiente. A verdadeira causa é uma linha de gás que não consegue fornecer vazão suficiente quando duas máquinas funcionam ao mesmo tempo. Uma fonte de alimentação mais potente aumentaria os custos, mas a escória continuaria a mesma.
Uma potência maior realmente se justifica em condições específicas:
- Aço carbono de grande espessura, aço inoxidável ou alumínio, nos casos em que a fonte de corrente atinge seu limite de espessura.
- Ambientes de produção em que a velocidade de corte em chapas de espessura média determina a produtividade e o custo por peça.
- Oficinas que realizam cortes em uma ampla faixa de espessuras e precisam de margem de manobra para permanecer dentro de uma janela de processo estável.
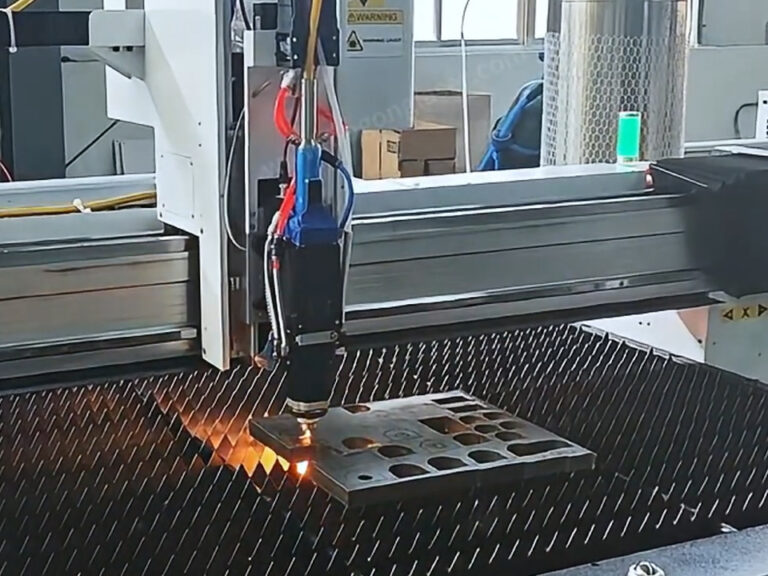
Uma potência maior também traz algumas desvantagens. Isso pode significar maior consumo de gás em cortes com nitrogênio em seções espessas, maior consumo de energia elétrica, requisitos de resfriamento mais rigorosos e uma área ocupada pela máquina maior. Os compradores que optarem por um Máquina de corte de metal a laser de fibra de alta potência, de 6.000 W a 40 kW Deve-se comparar as faixas de espessura indicadas pelo fabricante para cada material. A ficha técnica desse modelo indica capacidades de corte de até 25 mm para aço carbono, 18 mm para aço inoxidável, 16 mm para alumínio e 10 mm para cobre e latão. Também indica alimentação trifásica de 380 V e resfriamento por água refrigerada. Considere esses valores como máximos declarados pelo fornecedor. Solicite amostras de corte na espessura que você realmente utiliza, e não na espessura máxima.
Escolhendo o gás auxiliar certo: oxigênio, nitrogênio ou ar
A escolha do gás auxiliar adequado depende do material, do acabamento exigido pelo processo seguinte e do custo por peça. A seleção do gás é uma decisão de projeto, não apenas uma configuração da máquina. Ela altera a cor da borda, a camada de óxido, a velocidade e o custo operacional.
| Gás | Uso típico | Resultado do Edge | Principal dilema |
|---|---|---|---|
| Oxigênio | Aço macio ou carbono, especialmente em seções mais espessas | Borda revestida com óxido; a reação exotérmica permite o corte de chapas mais espessas | Pode ser necessário remover a camada de óxido antes da pintura, do revestimento em pó ou de alguns processos de soldagem |
| Nitrogênio | Aço inoxidável, alumínio e latão, quando é necessário um acabamento de borda limpo | Borda brilhante e sem óxido | Maior consumo e custo de gás; requer pressão e vazão adequadas |
| Ar comprimido | Trabalhos com chapas finas e com restrições de custo | Margem aceitável para muitas peças não críticas | A qualidade das bordas e a oxidação variam de acordo com a qualidade do ar; a filtragem e a secura são fatores importantes |
Esta tabela apresenta uma comparação qualitativa. Confirme as recomendações específicas para cada material em relação aos gases, pressões e vazões junto ao fornecedor da máquina e ao seu fornecedor de gás. Verifique se o seu cilindro, tanque a granel ou sistema de geração no local é capaz de fornecer a vazão necessária para a máquina. Um fornecimento insuficiente é uma causa oculta comum da formação de escória.
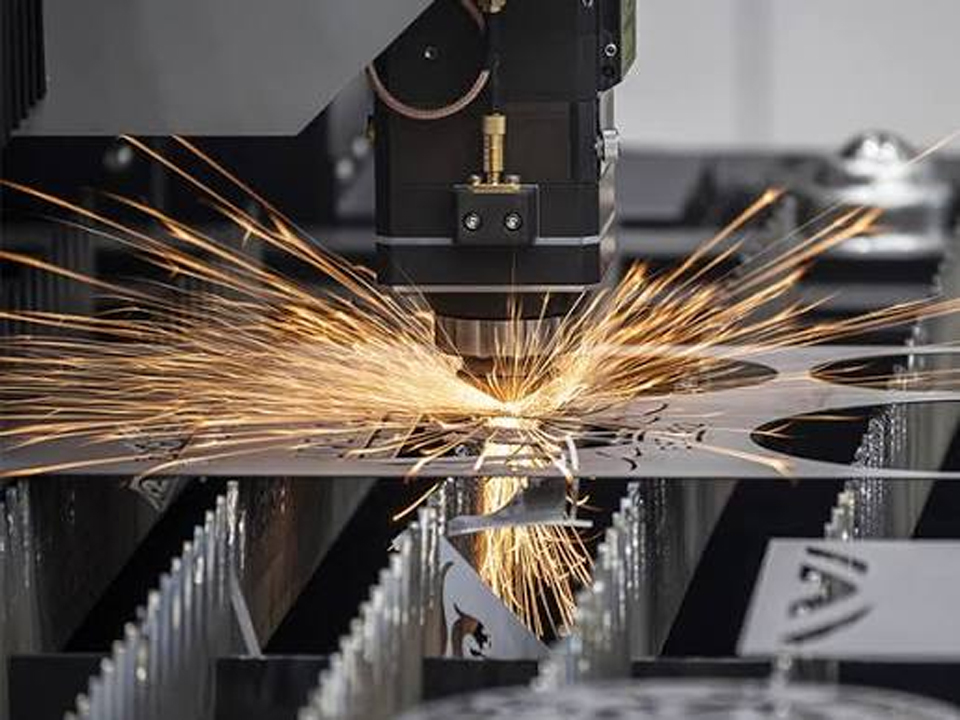
Corte de metais reflexivos: cobre, latão e alumínio
Os metais reflexivos são mais difíceis de cortar porque refletem uma parcela maior do feixe, especialmente no início da perfuração. Essa energia pode retornar em direção ao cabeçote de corte e à fonte de laser. O cobre, o latão, a prata, o ouro e algumas superfícies de alumínio fazem parte desse grupo.
Os lasers de fibra geralmente lidam melhor com esses materiais do que os sistemas de CO₂ mais antigos, mas o risco não desaparece. Ao avaliar uma máquina para metais reflexivos, verifique o seguinte com o fornecedor:
- Proteção contra reflexão traseira. Pergunte se a fonte inclui monitoramento ou isolamento contra reflexão traseira e o que a garantia diz sobre danos causados por reflexão.
- Condição da superfície. Superfícies polidas, com acabamento espelhado ou oleosas se comportam de maneira diferente das foscas ou oxidadas. Teste o seu próprio material.
- Método de Pierce. A estratégia de perfuração é mais importante em metais reflexivos do que no aço macio.
- Gás e espessura. O nitrogênio é normalmente utilizado para obter bordas limpas. Verifique a espessura máxima indicada para cada metal refletivo.
Para trabalhos com metais preciosos em pequenos formatos, os compradores costumam procurar máquinas compactas. O Máquina de corte a laser de fibra pequena 5050 está especificada com uma área de corte de 500 × 500 mm, opções de fonte de energia de 1.000 W a 3.000 W e precisão de posicionamento de ≤±0,03 mm. A especificação indica que ela é adequada para o corte de ouro, prata, cobre e aço inoxidável. A precisão de posicionamento indicada descreve o movimento da máquina. A tolerância final da peça também depende da entrada de calor, da fixação, da planicidade da chapa e da compensação do corte.
Chapas grossas, chapas finas e detalhes pequenos: três problemas distintos
Chapas grossas, chapas finas e detalhes pequenos apresentam falhas de maneiras diferentes, e o valor nominal de potência divulgado por um fornecedor não permite prever o desempenho em todos os três casos.
Chapa grossa costuma apresentar um corte inclinado, estrias irregulares, escória na parte inferior e perfuração instável. As causas incluem trabalhar próximo ao limite de espessura da fonte, profundidade de foco incorreta, fluxo de gás insuficiente e um bico desgastado. Peça uma amostra de corte com a espessura desejada e pergunte quanto tempo leva para perfurar, já que uma perfuração lenta aumenta o acúmulo de calor e o tempo de ciclo.
Chapa fina tende a entortar, inclinar-se para cima ou apresentar descoloração causada pelo calor. Isso é determinado pela entrada de calor e pela geometria da peça, não apenas pela potência. Soluções comuns incluem uma sequência de corte otimizada, corte em linha comum quando o projeto permitir, microjuntas ou abas, e um corte mais rápido com um gás apropriado. Uma fonte de potência muito alta em chapas finas pode ser mais difícil de controlar, e não mais fácil.
Pequenos orifícios e detalhes finos apresentam problemas quando o diâmetro do furo é pequeno em relação à espessura do material. Consulte seu fornecedor sobre a menor relação furo/espessura confiável para o seu material, em vez de simplesmente supor um valor. Esse limite varia de acordo com a máquina, o gás e a habilidade do operador, e não existe um valor universal aplicável.
Manutenção preventiva que evita a maioria das falhas recorrentes
A maioria dos problemas recorrentes relacionados à qualidade do corte está ligada a uma lista curta de itens de manutenção. Incorpore-os a um cronograma por escrito, em vez de confiar na memória do operador:
- Lente protetora e sistema óptico de foco: Inspecione em intervalos fixos e antes de tarefas críticas. A contaminação absorve energia e desvia a atenção.
- Bocal: Verifique se há danos, respingos e se a pulverização está centralizada. Trate os bicos como itens de consumo e substitua o gatilho quando necessário.
- Tubulações de gás, filtros e reguladores: verifique se há vazamentos e a pressão no cabeçote e drene ou substitua os filtros dos sistemas de ar.
- Refrigerador e circuito de resfriamento: Mantenha a qualidade da água, os valores de referência de temperatura e os filtros dentro das especificações do fabricante.
- Trilhos, guias e sistemas servo: Mantenha-as limpas e lubrificadas conforme as instruções do manual. A poeira e os resíduos prejudicam a precisão do movimento com o passar do tempo.
- Alimentação elétrica: Verifique a tensão e a fase necessárias para a máquina. Uma alimentação instável pode causar falhas intermitentes que se assemelham a defeitos de corte.
Ao comparar fornecedores, pergunte quais consumíveis vêm junto com a máquina, o que o kit de peças de reposição recomendado contém e com que rapidez as peças de reposição e o suporte técnico remoto estão disponíveis. Uma garantia em destaque diz pouco sobre o tempo de inatividade se uma peça de reposição demorar semanas para chegar. As páginas de produtos analisadas para este artigo mencionam uma garantia limitada de dois anos e suporte técnico gratuito, mas os compradores devem, mesmo assim, confirmar no contrato de compra exatamente o que cada um deles cobre.
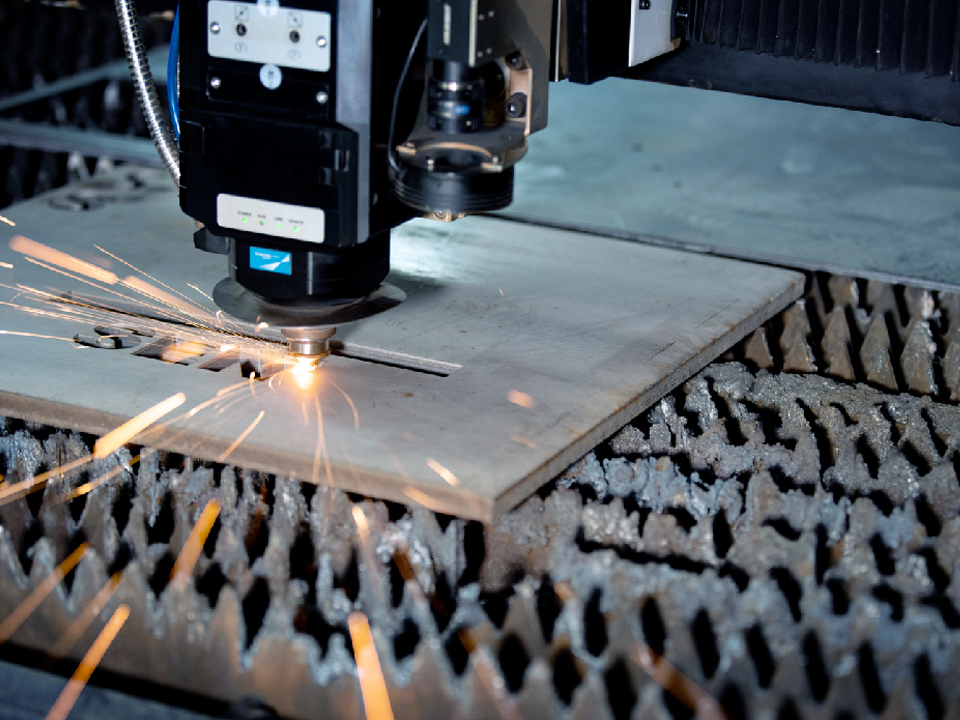
Requisitos de segurança para lasers e extração de vapores
A segurança do laser influencia a forma como a máquina é isolada, operada e mantida; além disso, o corte também produz fumos e respingos que precisam ser aspirados. O Visão geral da OSHA sobre os riscos associados ao laser explica que a causa mais comum de danos teciduais induzidos por laser é térmica e que o olho é quase sempre mais vulnerável a lesões do que a pele.
Entre os aspectos práticos a serem considerados pelos compradores estão: confirmar se a máquina possui uma área de corte totalmente fechada com janelas de visualização adequadas, se há intertravamentos e se o sistema de extração e filtragem de fumos está dimensionado para os metais que você corta. As regulamentações locais variam de acordo com o país. Verifique com o fornecedor e seu consultor de conformidade os requisitos aplicáveis de segurança de laser, elétricos e de maquinário para o seu mercado.
Como especificar a qualidade das arestas em desenhos e solicitações de cotação
É mais fácil controlar a qualidade das arestas quando o desenho especifica um requisito mensurável, em vez de apenas “corte suave”.” ISO 9013:2017 fornece especificações geométricas do produto e tolerâncias de qualidade para a classificação de cortes térmicos. De acordo com a ISO, ela abrange cortes a laser de 0,5 mm a 32 mm, e suas especificações se aplicam quando os desenhos ou documentos de entrega fazem referência à norma.
Esse escopo é relevante de duas maneiras. Chapas muito espessas ficam fora da faixa de corte a laser estabelecida pela norma. E os defeitos de planicidade não são abordados especificamente no documento; portanto, a planicidade precisa ter um requisito próprio, proveniente da norma de material pertinente ou do seu desenho.
Uma abordagem prática consiste em fazer referência à norma apenas nos desenhos críticos. Especifique as zonas das arestas que são relevantes (por exemplo, arestas de preparação para soldagem ou faces visíveis) e deixe as arestas não funcionais sem restrições. Especificar excessivamente todas as arestas pode aumentar os custos sem melhorar a peça.
Quando as peças cortadas são encaminhadas para a marcação e a soldagem
A qualidade do corte se reflete novamente nas etapas posteriores do processo. Camadas de óxido, rebarbas e bordas afetadas pelo calor podem influenciar o contraste da marcação, o encaixe da solda e o tempo de acabamento. Por isso, muitos compradores avaliam todo o fluxo de trabalho de peças pequenas, em vez de apenas a cortadora.
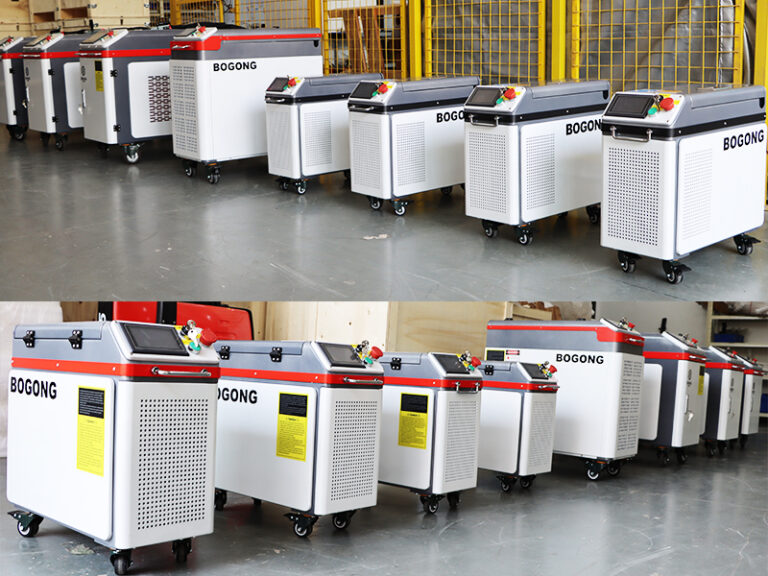
Para fins de rastreabilidade, um gravador a laser portátil é descrita pelo fornecedor como uma pequena ferramenta portátil que marca metais e alguns materiais não metálicos. Isso pode ser adequado para a identificação de peças em que não é viável transportá-las até uma estação de marcação fixa. Para materiais sensíveis ao calor ou marcações muito finas, um Máquina de marcação a laser UV opera na comprimento de onda de 355 nm. O fornecedor descreve-o como adequado para marcação de alto contraste e baixo dano em metais e plásticos.
No caso de joias e pequenas montagens de precisão, a união é a operação seguinte ao corte. A Máquina de solda a laser tipo piso com potência nominal de 150 W, com uma câmera CCD integrada e um Mini máquina de soldagem a laser Pro de 200 W com CCD ambas são apresentadas pelo fornecedor para soldagem de joias. Essas páginas descrevem aplicações no setor de joalheria; portanto, compradores de peças industriais devem confirmar a adequação aos seus materiais e tipos de juntas antes da compra.
O que os compradores devem especificar antes de solicitar um orçamento?
Uma cotação precisa para uma máquina de corte a laser de fibra começa com uma descrição clara das peças, e não com a potência nominal. Prepare estes itens antes de entrar em contato com os fornecedores:
- Materiais e classes: aço carbono, aço inoxidável, alumínio, cobre ou latão, com acabamento superficial (polido, lubrificado, revestido).
- Faixa de espessura e a espessura mais comum: A máquina deve apresentar um bom desempenho na espessura que você costuma usar, e não apenas na espessura máxima.
- Tamanho da folha e método de carregamento: dimensões da cama, gramatura do lençol e se é necessária a troca de paletes ou automação.
- Requisito de qualidade das bordas: se você precisa de um produto com classificação ISO 9013, bordas prontas para soldagem ou superfícies prontas para pintura.
- Abastecimento de gás: quais gases você utilizará e se o abastecimento é a granel, em cilindros ou por meio de gerador, bem como o vazão que ele pode fornecer.
- Alimentação elétrica: tensão e fase no local, que devem corresponder aos requisitos especificados para a máquina.
- Resultado esperado: peças por turno, rendimento esperado de encaixe e número de turnos por dia.
- Teste de amostra: Peça ao fornecedor para cortar o seu desenho no material de sua escolha e solicite fotos das bordas e o tempo de ciclo.
- Condições de pós-venda: lista de peças de reposição, prazo de entrega de consumíveis, suporte remoto e treinamento.
Os compradores que ainda estão comparando categorias podem navegar pelo Linha de produtos BOGONG LASER em máquinas de corte, soldagem, marcação, gravação e limpeza. Elas também podem ler o guias de aplicação para máquinas a laser para associar um tipo de máquina a um material e a um trabalho.
Perguntas frequentes
Qual é a causa mais comum da formação de escória no corte a laser de fibra?
A ejeção insuficiente do metal fundido é a causa mais comum. Pressão baixa ou instável do gás auxiliar, bico danificado ou descentrado, lente protetora suja e velocidade ou foco inadequados fazem com que o metal fundido permaneça no sulco de corte. Verifique os consumíveis e o fornecimento de gás antes de alterar a potência.
Por que surgem rebarbas no aço inoxidável cortado com nitrogênio?
A presença de rebarbas no aço inoxidável cortado com nitrogênio geralmente indica que o material fundido não está sendo expelido com rapidez suficiente. As causas mais comuns são pressão ou vazão de gás insuficientes, bico descentrado, posição de foco muito alta ou velocidade de corte que não corresponde à potência.
Um cortador a laser de fibra consegue cortar cobre e latão?
Sim, dentro de certos limites. Os lasers de fibra podem cortar cobre e latão, mas a refletividade desses metais aumenta o risco de reflexão traseira e dificulta a perfuração. Verifique a espessura máxima, a proteção contra reflexão traseira e faça testes de corte no seu material.
Uma potência de laser mais alta sempre melhora a qualidade do corte?
Não. Uma potência maior aumenta a faixa de espessura e a velocidade de corte, mas não consegue corrigir um bico desgastado, um fornecimento de gás insuficiente ou um foco inadequado. Ajustar a potência à espessura com que você costuma trabalhar geralmente é mais vantajoso do que comprar a potência máxima disponível.
Como faço para especificar a qualidade da borda de corte em um desenho?
Consulte a norma ISO 9013 sobre desenhos críticos e especifique os requisitos para as zonas de borda relevantes. A norma classifica cortes térmicos, incluindo cortes a laser, de 0,5 mm a 32 mm; portanto, verifique se a espessura do seu material se enquadra nesse intervalo.
O que devo perguntar a um fornecedor antes de comprar um cortador a laser de fibra?
Solicite amostras de corte no seu material e com a espessura desejada, as capacidades de corte declaradas para cada tipo de metal, os requisitos de gás e energia, a proteção contra reflexão traseira, o prazo de entrega de peças de reposição e o que exatamente a garantia e o suporte técnico abrangem.


Clique quente
Entre em contato conosco
Aplicativo
©Direitos autorais [bogonglaser.com]. Fornecedor de máquinas a laser da BOGONG Todos os direitos reservados.