
Sfide comuni nel taglio laser a fibra ottica e relative soluzioni
Guida per l'acquirente sui problemi legati al taglio laser a fibra: come individuare scorie e bave, scegliere il gas di assistenza, gestire i metalli riflettenti e redigere una richiesta di preventivo chiara.

La maggior parte dei problemi legati al taglio laser a fibra deriva da una mancata corrispondenza tra cinque fattori: potenza del laser, velocità di taglio, posizione del fuoco, gas di assistenza e condizioni dell’ugello. Le scorie sul bordo inferiore, le sbavature sull’acciaio inossidabile, i tagli incompleti nelle lamiere spesse e i risultati instabili su rame o ottone sono solitamente riconducibili a una di queste variabili. A volte la causa è un materiale di consumo usurato che ha modificato impercettibilmente i parametri di processo. Per un acquirente, la domanda concreta raramente è “di quale difetto si tratta?”, bensì “la macchina, l’alimentazione del gas e le specifiche del materiale sono in grado di garantire un processo stabile sui miei pezzi?”. Questa guida illustra i difetti più comuni e come diagnosticarli in ordine logico. Spiega inoltre in quali casi la scelta dell’attrezzatura è fondamentale e cosa specificare con un fornitore prima di effettuare l’ordine.
Perché si verificano problemi nel taglio con laser a fibra?
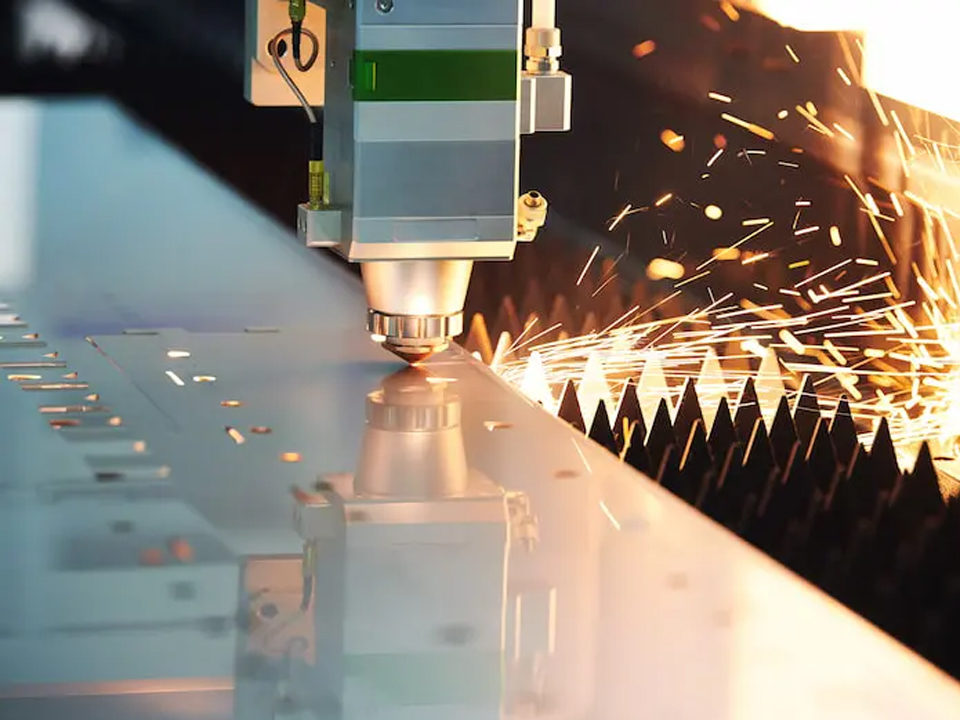
I problemi nel taglio laser a fibra si verificano quando il metallo fuso nel solco di taglio non viene espulso in modo pulito, oppure quando il raggio eroga energia in modo non uniforme. Il gas di assistenza deve espellere il materiale fuso dal taglio prima che si solidifichi nuovamente sul bordo inferiore. Se la velocità, la pressione del gas, la messa a fuoco o l’allineamento dell’ugello si discostano dai valori previsti, il materiale fuso rimane nel solco di taglio e si trasforma in scorie o bave.
In La guida di Fabricator sul taglio laser senza bave, l’autore osserva che sui pezzi tagliati rimangono spesso bave e scorie, ma che gli operatori possono spesso evitarle regolando i parametri di taglio. L’articolo si avvale del contributo di uno specialista in taglio laser di Air Liquide. Il problema viene inquadrato come la necessità di far defluire il metallo fuso nel modo giusto e al momento giusto.
Questa interpretazione cambia il modo in cui un acquirente dovrebbe valutare un difetto. Un bordo irregolare è un sintomo delle tolleranze di processo, non necessariamente la prova di una macchina o di un fornitore di scarsa qualità.
Come individuare scorie, bave e spigoli irregolari
Individuare i difetti ai bordi seguendo un ordine prestabilito: prima i materiali di consumo e le ottiche, poi il gas, quindi la messa a fuoco e, infine, la velocità e la potenza. Modificare per prime la potenza o la velocità è un errore comune. Questo nasconde infatti una lente contaminata o un ugello danneggiato dietro una nuova serie di parametri che, una settimana dopo, si rivelano nuovamente inadeguati.
La tabella riportata di seguito riassume i sintomi tipici e le verifiche che solitamente consentono di risolverli. Si tratta di una guida qualitativa alla risoluzione dei problemi, non di una serie di parametri universali. I valori corretti dipendono dalla macchina, dal tipo di materiale, dallo spessore e dal gas.
| Sintomo | Possibili cause | Cosa controllare per primo | Direzione correttiva tipica |
|---|---|---|---|
| Scorie dure e granulose sul bordo inferiore (acciaio inossidabile, taglio all’azoto) | Pressione o portata del gas troppo basse, velocità troppo alta o troppo bassa rispetto alla potenza, messa a fuoco troppo alta | Stato e centraggio dell'ugello, pressione del gas alla testa (non solo alla bombola), scostamento della messa a fuoco | Rimontare l'ugello, verificare l'erogazione del gas, ripetere il test di velocità e messa a fuoco su un campione di scarto |
| Bave appuntite o irregolari presenti solo su un lato | Ugello decentrato, punta dell'ugello danneggiata, fascio non centrato nell'ugello | Centraggio dell'ugello, punta dell'ugello per ammaccature o spruzzi | Sostituire o ricentrare l'ugello, quindi ripetere il test |
| Bordo ruvido e striato su una lastra più spessa | Velocità troppo elevata rispetto alla potenza, profondità di messa a fuoco errata, portata del gas troppo bassa | Velocità di taglio rispetto al tavolo da taglio del fornitore, posizione di messa a fuoco | Ridurre la velocità, regolare la messa a fuoco più in profondità nel taglio, verificare la portata del gas |
| Bordo ossidato o scolorito sull'acciaio inossidabile | Ossigeno o gas a bassa purezza, contaminazione dell'aria nella linea del gas | Tipo di gas, purezza del gas, perdite e tubi flessibili | Sostituire il gas o riparare la tubazione di alimentazione |
| Taglio incompleto o taglio completo che non funziona in modo intermittente | Raggiunto il limite di potenza o di spessore, lente protettiva sporca, velocità troppo elevata | Condizioni della lente, potenza sul pezzo, velocità | Pulire o sostituire la lente, ridurre la velocità oppure utilizzare una fonte di alimentazione più potente |
| Cambiamento improvviso dopo un periodo di stabilità | Finestra protettiva contaminata, ugello usurato, pressione del gas instabile | Prima la lente e l'ugello, poi il regolatore del gas | Sostituire i materiali di consumo e reimpostare i parametri di riferimento |
Ci sono due aspetti che spesso sfuggono. Innanzitutto, un cambiamento improvviso dopo settimane di taglio stabile raramente è dovuto a un problema dei parametri. Indica piuttosto un problema legato ai materiali di consumo, all’ottica o all’alimentazione del gas. In secondo luogo, un singolo taglio di prova può trarre in inganno. Eseguite un piccolo taglio di prova variando la velocità e la messa a fuoco sullo stesso lotto di materiale, quindi registrate le impostazioni ottimali in base allo spessore e alla qualità del foglio.
Una maggiore potenza del laser è la soluzione? Un punto di vista ponderato
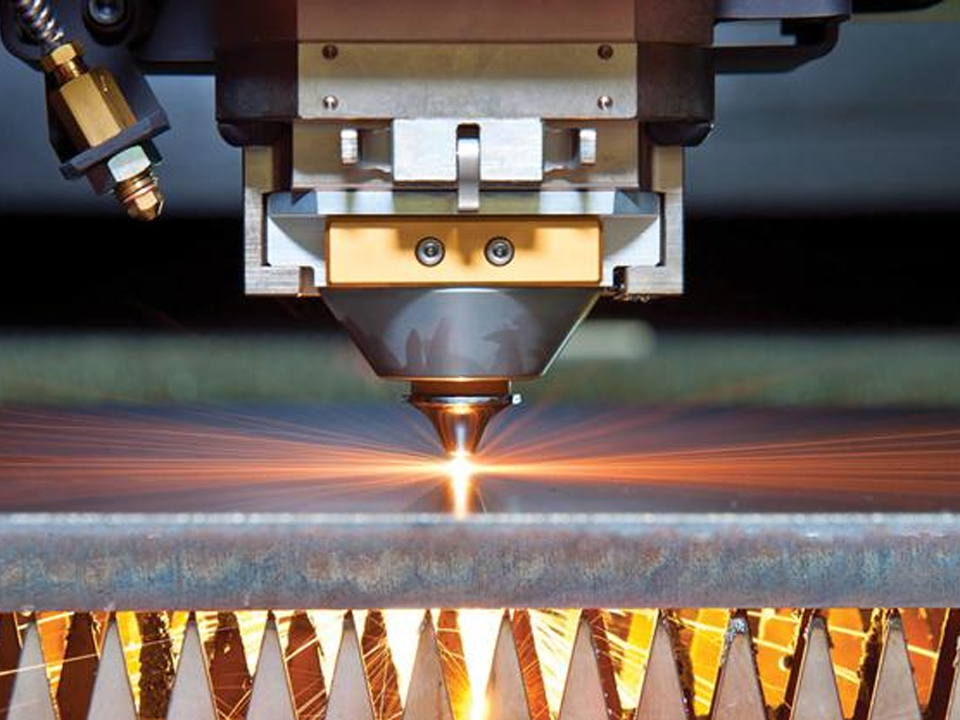
Una potenza maggiore non migliora automaticamente la qualità dei bordi, e acquistare una potenza maggiore per risolvere un difetto può comportare uno spreco di capitale. La potenza determina l’intervallo di spessore e la velocità raggiungibile. Non risolve però il problema di un ugello danneggiato, di un’alimentazione di gas insufficiente o di una testa di taglio instabile.
Prendiamo in considerazione un esempio illustrativo, non un caso reale di un cliente. Un’officina di lavorazione nota la presenza di scorie su un pezzo in acciaio inossidabile da 6 mm e ipotizza che la causa sia una sorgente di alimentazione sottodimensionata. La vera causa è invece una linea del gas che non riesce a garantire una portata sufficiente quando due macchine funzionano contemporaneamente. Una sorgente di alimentazione più potente comporterebbe un aumento dei costi, senza risolvere il problema delle scorie.
Una potenza maggiore si rivela utile in determinate condizioni:
- Acciaio al carbonio di grosso spessore, acciaio inossidabile o alluminio, nei casi in cui la sorgente di corrente raggiunga il limite di spessore.
- Ambienti di produzione in cui la velocità di taglio su lamiere di medio spessore determina la produttività e il costo per pezzo.
- Aziende che eseguono tagli su una vasta gamma di spessori e necessitano di un margine di tolleranza per rimanere all’interno di una finestra di processo stabile.
Una maggiore potenza comporta anche alcuni compromessi. Può tradursi in un maggiore consumo di gas nei tagli con azoto su sezioni spesse, un maggiore fabbisogno di energia elettrica, requisiti di raffreddamento più rigorosi e un ingombro maggiore della macchina. Gli acquirenti che scelgono un Macchina per il taglio dei metalli con laser a fibra ad alta potenza da 6000 W a 40 kW È opportuno confrontare gli intervalli di spessore indicati dal produttore per ciascun materiale. La scheda tecnica di quel modello riporta capacità di taglio fino a 25 mm per l’acciaio al carbonio, 18 mm per l’acciaio inossidabile, 16 mm per l’alluminio e 10 mm per il rame e l’ottone. Indica inoltre un’alimentazione trifase a 380 V e un sistema di raffreddamento ad acqua refrigerata. Considerate questi valori come i massimi dichiarati dal fornitore. Richiedete dei tagli di prova con lo spessore che utilizzate effettivamente, non con quello massimo.
Scegliere il gas ausiliario giusto: ossigeno, azoto o aria
La scelta del gas di assistenza più adatto dipende dal materiale, dalla finitura richiesta dalla fase di lavorazione successiva e dal costo per pezzo. La scelta del gas è una decisione di progettazione, non solo un’impostazione della macchina. Influisce sul colore dei bordi, sullo strato di ossido, sulla velocità e sui costi operativi.
| Gas | Uso tipico | Risultato di Edge | Principale compromesso |
|---|---|---|---|
| Ossigeno | Acciaio dolce o al carbonio, in particolare sezioni di maggiore spessore | Bordo rivestito di ossido; la reazione esotermica consente il taglio di lamiere più spesse | Potrebbe essere necessario rimuovere lo strato di ossido prima della verniciatura, del rivestimento a polvere o di alcuni processi di saldatura |
| Azoto | Acciaio inossidabile, alluminio, ottone: dove è necessario un bordo pulito | Bordo brillante, privo di ossido | Maggiore consumo e costo del gas; richiede pressione e portata adeguate |
| Aria compressa | Lavori su lamiere sottili e con vincoli di costo | Margine accettabile per molti componenti non critici | La qualità dei bordi e il grado di ossidazione variano a seconda della qualità dell’aria; la filtrazione e il grado di secchezza sono fattori determinanti |
Questa tabella rappresenta un confronto qualitativo. Verificate le raccomandazioni relative ai gas, alle pressioni e alle portate specifiche per ciascun materiale con il fornitore della macchina e con il vostro fornitore di gas. Verificate se la vostra bombola, il serbatoio di stoccaggio o l’impianto di generazione in loco siano in grado di fornire la portata richiesta dalla macchina. Un’alimentazione insufficiente è una causa nascosta comune della formazione di scorie.
Taglio di metalli riflettenti: rame, ottone e alluminio
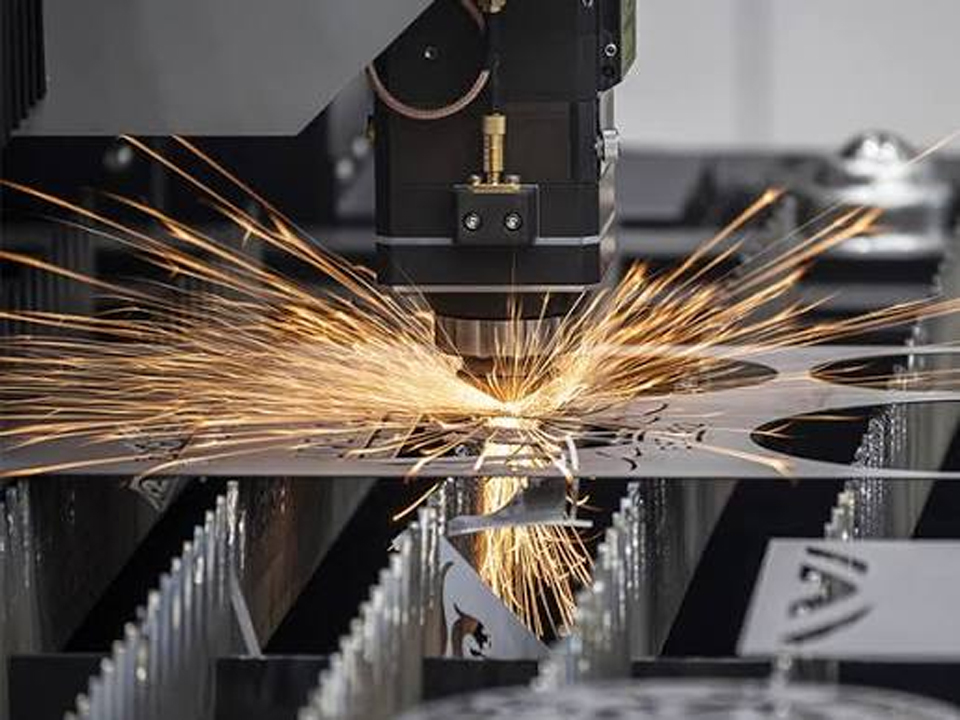
I metalli riflettenti sono più difficili da tagliare perché riflettono una percentuale maggiore del raggio, soprattutto all’inizio della perforazione. Tale energia può tornare indietro verso la testa di taglio e la sorgente laser. Il rame, l’ottone, l’argento, l’oro e alcune superfici di alluminio rientrano in questa categoria.
I laser a fibra in genere trattano questi materiali meglio rispetto ai vecchi sistemi a CO₂, ma il rischio non scompare del tutto. Quando si valuta una macchina per metalli riflettenti, è necessario verificare quanto segue con il fornitore:
- Protezione contro la riflessione posteriore. Chiedete se la sorgente prevede il monitoraggio o l'isolamento della riflessione posteriore e cosa prevede la garanzia in merito ai danni causati dalla riflessione.
- Condizioni della superficie. Le superfici lucide, a specchio o oleose si comportano in modo diverso da quelle opache o ossidate. Effettua una prova sul materiale che intendi utilizzare.
- Metodo di Pierce. La strategia di perforazione è più importante sui metalli riflettenti che sull’acciaio dolce.
- Gas e spessore. L'azoto viene solitamente utilizzato per ottenere bordi puliti. Verificare lo spessore massimo indicato per ciascun metallo riflettente.
Per la lavorazione di metalli preziosi in piccoli formati, gli acquirenti tendono spesso a orientarsi verso macchine compatte. Il 5050 piccola macchina di taglio laser a fibra È indicata con un’area di taglio di 500 × 500 mm, opzioni di potenza da 1000 W a 3000 W e una precisione di posizionamento di ≤±0,03 mm. La scheda tecnica la indica come adatta al taglio di oro, argento, rame e acciaio inossidabile. La precisione di posizionamento indicata descrive il movimento della macchina. La tolleranza finale del pezzo dipende anche dall’apporto termico, dal sistema di fissaggio, dalla planarità della lamiera e dalla compensazione del taglio.
Lamiere spesse, lamiere sottili ed elementi di piccole dimensioni: tre problematiche diverse
Le piastre spesse, le lamiere sottili e i dettagli di piccole dimensioni presentano cedimenti di natura diversa, e il valore nominale di potenza dichiarato da un fornitore non è indicativo delle prestazioni in tutti e tre i casi.
Lastra spessa tende a presentare un taglio inclinato, striature irregolari, scorie sul fondo e una perforazione inaffidabile. Tra le cause figurano l’avvicinarsi al limite di spessore della fonte, una profondità di messa a fuoco errata, una portata di gas insufficiente e un ugello usurato. Richiedete un campione di taglio dello spessore desiderato e informatevi sulla durata della perforazione, poiché una perforazione lenta aumenta l’accumulo di calore e la durata del ciclo.
Foglio sottile tende a deformarsi, a sollevarsi o a presentare scolorimenti dovuti al calore. A determinare questo fenomeno sono l’apporto di calore e la geometria del pezzo, non solo la potenza. Le soluzioni più comuni includono una sequenza di taglio ottimizzata, il taglio su linee comuni laddove il progetto lo consenta, microgiunti o linguette e un taglio più veloce con un gas appropriato. Una sorgente di potenza molto elevata su lamiere sottili può risultare più difficile da controllare, non più facile.
Piccoli fori e dettagli minuziosi si verificano quando il diametro del foro è piccolo rispetto allo spessore del materiale. Chiedete al vostro fornitore qual è il rapporto minimo affidabile tra diametro del foro e spessore del materiale, anziché dare per scontato un valore. Tale limite varia a seconda della macchina, del gas utilizzato e dell’abilità dell’operatore, e non esiste un valore universale applicabile a tutti i casi.
Manutenzione preventiva che previene la maggior parte dei difetti ricorrenti
La maggior parte dei problemi ricorrenti relativi alla qualità del taglio è legata a una breve lista di interventi di manutenzione. È opportuno inserirli in un programma scritto, anziché affidarsi alla memoria dell’operatore:
- Lente protettiva e ottica di messa a fuoco: controllare a intervalli regolari e prima di eseguire lavori critici. La contaminazione assorbe energia e distoglie l’attenzione.
- Ugello: Verificare la presenza di danni, spruzzi e il corretto centraggio. Considerare gli ugelli come materiali di consumo e sostituirli insieme al grilletto.
- Tubi del gas, filtri e regolatori: verificare la presenza di perdite e la pressione nella testata, nonché svuotare o sostituire i filtri degli impianti pneumatici.
- Refrigeratore e circuito di raffreddamento: Mantenere la qualità dell'acqua, i valori di riferimento della temperatura e i filtri entro i limiti indicati nelle specifiche del produttore.
- Binari, guide e sistemi servoassistiti: Manteneteli puliti e lubrificati secondo le istruzioni del manuale. La polvere e i detriti compromettono la precisione di movimento nel tempo.
- Alimentazione elettrica: Verificare la tensione e la fase richieste dalla macchina. Un'alimentazione instabile può causare guasti intermittenti che si manifestano come difetti di taglio.
Quando si confrontano i fornitori, è bene chiedere quali materiali di consumo siano inclusi con la macchina, cosa contenga il kit di ricambi consigliato e con quale rapidità siano disponibili i ricambi e l’assistenza tecnica remota. Una garanzia, di per sé, dice ben poco sui tempi di inattività se un ricambio impiega settimane ad arrivare. Le pagine dei prodotti esaminate per questo articolo indicano una garanzia limitata di due anni e un’assistenza tecnica gratuita, ma gli acquirenti dovrebbero comunque verificare nel contratto di acquisto quali siano esattamente le coperture di ciascuna.
Requisiti in materia di sicurezza laser e di aspirazione dei fumi
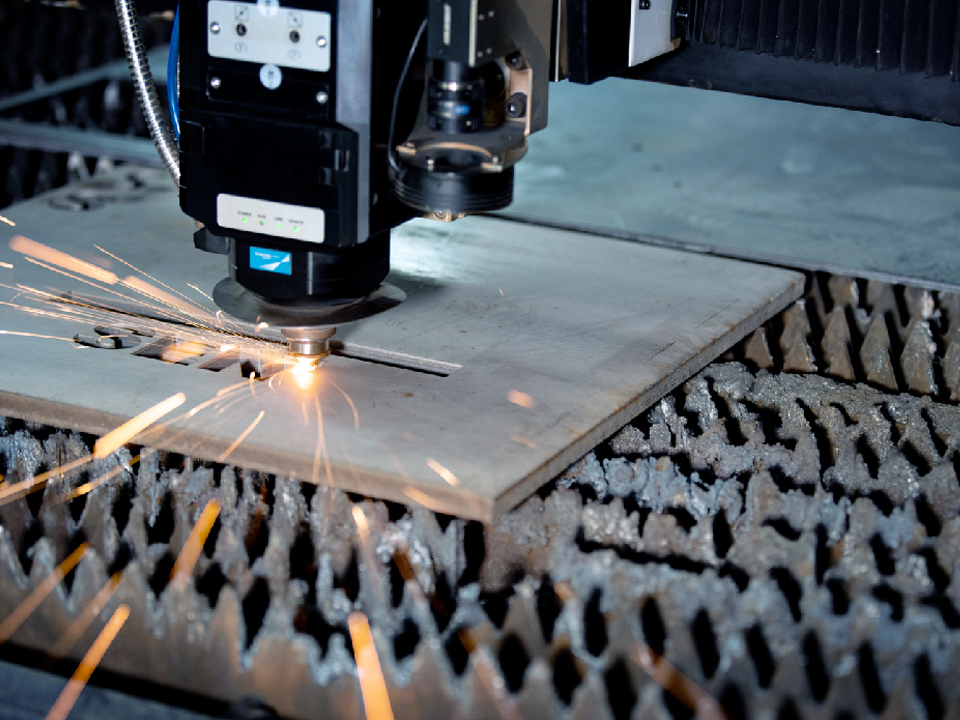
La sicurezza laser influisce sulle modalità di schermatura, funzionamento e manutenzione della macchina; inoltre, il taglio produce fumi e spruzzi che devono essere aspirati. Il Panoramica dell'OSHA sui rischi legati ai laser spiega che la causa più comune di danno tissutale indotto dal laser è di natura termica e che l'occhio è quasi sempre più vulnerabile alle lesioni rispetto alla pelle.
Tra gli aspetti pratici da considerare per gli acquirenti vi sono la verifica che la macchina disponga di un’area di taglio completamente chiusa con finestre di ispezione adeguate, che siano presenti dispositivi di interblocco e che i sistemi di aspirazione e filtrazione dei fumi siano dimensionati in base ai metalli da tagliare. Le normative locali variano da paese a paese. Verificate con il fornitore e il vostro consulente in materia di conformità i requisiti applicabili in materia di sicurezza laser, impianti elettrici e macchinari per il vostro mercato.
Come specificare la qualità dei bordi nei disegni e nelle richieste di preventivo
È più facile controllare la qualità dei bordi quando il disegno specifica un requisito misurabile anziché un “taglio liscio”.” ISO 9013:2017 fornisce specifiche geometriche dei prodotti e tolleranze di qualità per la classificazione dei tagli termici. Secondo la norma ISO, essa riguarda i tagli laser da 0,5 mm a 32 mm e le sue specifiche si applicano quando i disegni o i documenti di consegna fanno riferimento alla norma.
Tale ambito è rilevante per due motivi. Le lamiere molto spesse non rientrano nell’intervallo di taglio laser specificato dalla norma. Inoltre, i difetti di planarità non sono trattati in quanto tali nel documento; pertanto, la planarità richiede un requisito specifico derivante dalla norma relativa al materiale in questione o dal disegno tecnico.
Un approccio pratico consiste nel fare riferimento alla norma solo per i disegni critici. È opportuno specificare le zone dei bordi che rivestono importanza (ad esempio, i bordi di preparazione alla saldatura o le facce visibili) e lasciare senza vincoli i bordi non funzionali. Specificare eccessivamente ogni singolo bordo può comportare un aumento dei costi senza migliorare il pezzo.
Quando i pezzi tagliati vengono trasferiti alle fasi di marcatura e saldatura
La qualità del taglio si riflette anche nelle fasi successive del processo. Gli strati di ossido, le sbavature e i bordi interessati dal calore possono influire sul contrasto della marcatura, sull’adattamento della saldatura e sui tempi di finitura. Molti acquirenti valutano quindi l’intero flusso di lavoro relativo ai piccoli pezzi, piuttosto che limitarsi a considerare la sola taglierina.
Ai fini della tracciabilità, un incisore laser portatile viene descritto dal fornitore come un piccolo strumento portatile che consente di marcare metalli e alcuni materiali non metallici. Ciò può risultare utile per l’identificazione di pezzi che non è pratico spostare verso una stazione di marcatura fissa. Per i materiali sensibili al calore o per marcature molto sottili, un Macchina per la marcatura laser UV funziona a 355 nm. Il fornitore lo descrive come adatto alla marcatura ad alto contrasto e a basso impatto su metalli e materie plastiche.
Per i gioielli e i piccoli assemblaggi di precisione, la giunzione è l'operazione successiva al taglio. A saldatrice laser a pavimento da 150 W, con una telecamera CCD integrata e un Mini saldatrice laser professionale da 200 W con CCD sono entrambe presentate dal fornitore come soluzioni per la saldatura di gioielli. Tali pagine descrivono applicazioni nel settore della gioielleria, pertanto gli acquirenti di componenti industriali dovrebbero verificare l'idoneità per i propri materiali e tipi di giunti prima dell'acquisto.
Cosa dovrebbero specificare gli acquirenti prima di richiedere un preventivo?
Per ottenere un preventivo accurato per una macchina da taglio a laser a fibra ottica, occorre partire da una descrizione chiara dei pezzi, non dalla potenza nominale. Prima di contattare i fornitori, preparate i seguenti elementi:
- Materiali e classi: acciaio al carbonio, acciaio inossidabile, alluminio, rame o ottone, con finitura superficiale (lucidata, oliata, rivestita).
- Intervallo di spessori e spessore più comune: La macchina dovrebbe funzionare bene con lo spessore che si utilizza di solito, non solo con quello massimo.
- Dimensioni del foglio e modalità di caricamento: le dimensioni del letto, il peso del foglio e se è necessario il cambio del pallet o l'automazione.
- Requisiti relativi alla qualità dei bordi: sia che abbiate bisogno di un grado conforme alla norma ISO 9013, di bordi pronti per la saldatura o di superfici pronte per la verniciatura.
- Fornitura di gas: quali gas utilizzerete e se disponete di una fornitura sfusa, in bombole o tramite generatore, con la portata che è in grado di erogare.
- Alimentazione elettrica: tensione e fase presenti presso la vostra sede, che devono corrispondere ai requisiti specificati per la macchina.
- Risultato atteso: pezzi per turno, resa prevista di impilamento e turni al giorno.
- Test di esempio: Chiedi al fornitore di tagliare il tuo disegno nel materiale che hai scelto e richiedi foto dei bordi e il tempo di ciclo.
- Condizioni di assistenza post-vendita: elenco dei ricambi, tempi di consegna dei materiali di consumo, assistenza remota e formazione.
Gli acquirenti che stanno ancora valutando le diverse categorie possono sfogliare il Gamma di prodotti BOGONG LASER su macchine da taglio, saldatura, marcatura, incisione e pulizia. Sono inoltre in grado di leggere il Guide all'uso delle macchine laser per abbinare un tipo di macchina a un materiale e a un lavoro.
Domande frequenti
Qual è la causa più comune della formazione di scorie nel taglio laser a fibra?
La causa più comune è un'espulsione insufficiente del metallo fuso. Una pressione del gas ausiliario bassa o instabile, un ugello danneggiato o decentrato, una lente protettiva sporca e una velocità o una messa a fuoco non adeguate lasciano residui di metallo fuso nel solco di taglio. Controllare i materiali di consumo e l'erogazione del gas prima di modificare la potenza.
Perché compaiono delle sbavature sull’acciaio inossidabile tagliato con azoto?
La presenza di bave sull'acciaio inossidabile tagliato con azoto indica in genere che il materiale fuso non viene espulso con sufficiente rapidità. Le cause più comuni sono una pressione o una portata del gas insufficienti, un ugello decentrato, una posizione del fuoco troppo alta o una velocità di taglio non adeguata alla potenza.
Una taglierina laser a fibra è in grado di tagliare il rame e l'ottone?
Sì, entro certi limiti. I laser a fibra possono tagliare il rame e l’ottone, ma la riflettività di questi metalli aumenta il rischio di riflessione posteriore e rende più difficile la perforazione. Verificate lo spessore massimo, la protezione contro la riflessione posteriore ed effettuate dei tagli di prova sul vostro materiale.
Una maggiore potenza del laser migliora sempre la qualità del taglio?
No. Una potenza maggiore aumenta la gamma di spessori e la velocità di taglio, ma non può ovviare a un ugello usurato, a un'alimentazione di gas insufficiente o a una messa a fuoco inadeguata. Adattare la potenza allo spessore tipico di lavoro offre solitamente un rapporto qualità-prezzo migliore rispetto all'acquisto di un modello con la potenza massima.
Come si specifica la qualità dei bordi di taglio su un disegno?
Fai riferimento alla norma ISO 9013 relativa ai disegni critici e specifica i requisiti relativi alle zone perimetrali rilevanti. La norma classifica i tagli termici, compresi quelli al laser, in un intervallo compreso tra 0,5 mm e 32 mm; verifica quindi che lo spessore del tuo pezzo rientri in tale intervallo.
Cosa dovrei chiedere a un fornitore prima di acquistare una taglierina laser a fibra?
Richiedete dei campioni di taglio del materiale e dello spessore che vi interessano, le capacità di taglio dichiarate per ciascun metallo, i requisiti relativi al gas e all’alimentazione, la protezione contro la riflessione posteriore, i tempi di consegna dei pezzi di ricambio e informazioni precise su cosa coprono la garanzia e l’assistenza tecnica.
Articoli correlati


Click a caldo
Contatto
Applicazione
©Copyright [bogonglaser.com]. BOGONG Laser Machine Supplier Tutti i diritti riservati.