
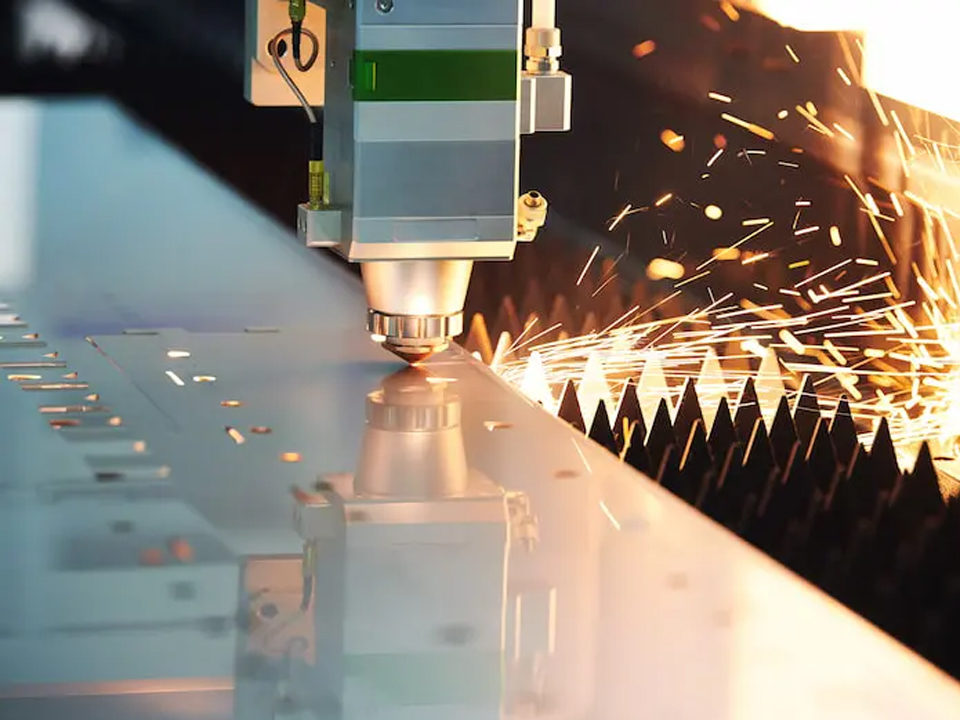
Типові проблеми при лазерному різанні волоконним лазером та їх вирішення
Посібник для покупців щодо проблем, пов’язаних із волоконним лазерним різанням: діагностика окалини та задирок, вибір допоміжного газу, робота з металами, що відбивають світло, та підготовка чіткого запиту на пропозицію.

Більшість проблем, пов’язаних із різанням волоконним лазером, виникають через невідповідність між п’ятьма параметрами: потужністю лазера, швидкістю різання, положенням фокуса, допоміжним газом та станом сопла. Осади на нижньому краї, задирки на нержавіючій сталі, неповні прорізи в товстій пластині та нестабільні результати на міді або латуні зазвичай пов’язані з однією з цих змінних. Іноді причиною є зношений витратний матеріал, який непомітно змінив параметри технологічного процесу. Для покупця практичне питання рідко звучить так: “Який саме це дефект?”. Воно звучить так: “Чи зможуть верстат, система подачі газу та характеристики матеріалу забезпечити стабільний процес обробки моїх деталей?”. У цьому посібнику пояснюються найпоширеніші дефекти та способи їх діагностики в логічній послідовності. Також розглядається, у яких випадках вибір обладнання має значення та що слід узгодити з постачальником перед замовленням.
Чому виникають проблеми під час лазерного різання волоконним лазером?
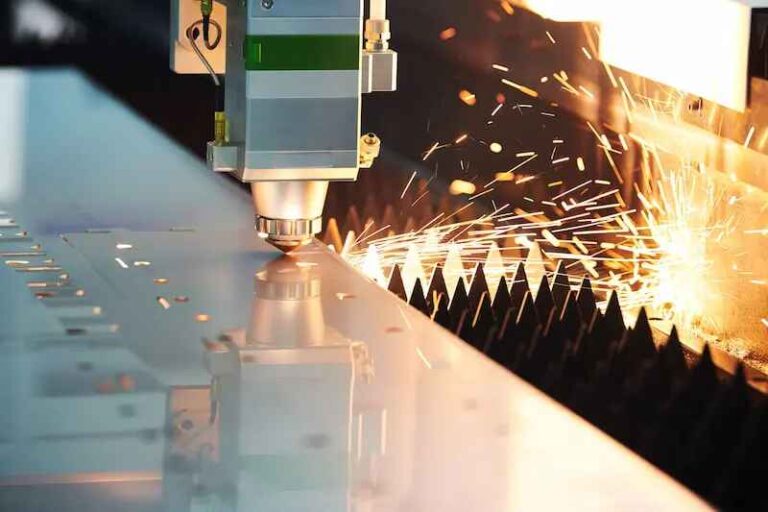
Проблеми під час лазерного різання волоконним лазером виникають, коли розплавлений метал у прорізі не виштовхується повністю або коли промінь подає енергію нерівномірно. Газ-носій повинен видувати розплав із прорізу, перш ніж він знову затвердіє на нижньому краї. Якщо швидкість, тиск газу, фокус або вирівнювання сопла виходять за межі допустимого діапазону, розплав залишається в прорізі й перетворюється на шлак або задирку.
У Пояснення компанії «The Fabricator» щодо лазерного різання без задирок, автор зазначає, що на обрізаних деталях часто залишаються задирки та шлак, проте оператори можуть уникнути їх, регулюючи параметри різання. У статті наводяться коментарі фахівця з лазерного різання компанії Air Liquide. Проблема розглядається з точки зору забезпечення правильного відведення розплавленого металу в потрібний момент.
Таке трактування змінює те, як покупець повинен сприймати дефект. Необроблений край є ознакою технологічного діапазону, а не автоматичним доказом низької якості обладнання чи постачальника.
Як виявити окалини, задирки та нерівні краї
Діагностуйте дефекти країв у встановленому порядку: спочатку витратні матеріали та оптика, потім газ, потім фокус, а насамкінець — швидкість і потужність. Помилкою, яку часто допускають, є зміна потужності або швидкості в першу чергу. Це приховує забруднену лінзу або пошкоджене сопло за новим набором параметрів, які через тиждень знову виходять з ладу.
У таблиці нижче наведено типові симптоми та заходи, які зазвичай дозволяють їх усунути. Це якісний посібник з усунення несправностей, а не набір універсальних параметрів. Правильні значення залежать від обладнання, марки матеріалу, товщини та газу.
| Симптом | Ймовірні причини | Що потрібно перевірити в першу чергу | Типовий напрямок корекції |
|---|---|---|---|
| Твердий шлак у вигляді кульок на нижньому краї (нержавіюча сталь, різання азотом) | Занадто низький тиск або витрата газу, занадто висока або занадто низька швидкість для потужності, занадто висока фокусна відстань | Стан та центрування сопла, тиск газу на головці (а не лише у балоні), зміщення фокуса | Встановіть сопло на місце, перевірте подачу газу, повторіть випробування швидкості та фокусування на зразку-відході |
| Шипуваті або нерівномірні задирки лише з одного боку | Сопло зміщене від центру, пошкоджений кінчик сопла, промінь не відцентрований у соплі | Центрування сопла, наконечник сопла для усунення вм'ятин або бризок | Замініть або відцентруйте сопло, а потім проведіть повторне тестування |
| Шорсткий, рифлений край на товстішій пластині | Швидкість занадто висока для потужності, неправильна глибина різкості, занадто низький потік газу | Швидкість різання відповідно до таблиці параметрів різання постачальника, положення фокусування | Зменште швидкість, налаштуйте фокус глибше в зоні різання, перевірте продуктивність подачі газу |
| Окислений або змінений колір краю на нержавіючій сталі | Кисень або газ низької чистоти, забруднення повітря в газопроводі | Тип газу, чистота газу, витоки та шланги | Замінити газ або усунути несправність у магістралі подачі |
| Неповне розрізання або розрізання, яке періодично не вдається | Досягнуто межу потужності або товщини, забруднена захисна лінза, занадто висока швидкість | Стан лінзи, потужність на заготовці, швидкість | Очистіть або замініть лінзу, зменшіть швидкість або використовуйте джерело живлення більшої потужності |
| Раптова зміна після періоду стабільності | Забруднене захисне скло, зношене сопло, нестабільний тиск газу | Спочатку лінза та сопло, потім регулятор газу | Замініть витратні матеріали та переналаштуйте базові параметри |
Два моменти легко пропустити. По-перше, раптова зміна після кількох тижнів стабільної різання рідко пов’язана з проблемами параметрів. Це вказує на проблеми з витратними матеріалами, оптикою або подачею газу. По-друге, один пробний розріз може ввести в оману. Виконайте невеликий пробний розріз, варіюючи швидкість і фокус на одній і тій самій партії матеріалу, а потім зафіксуйте оптимальні налаштування з урахуванням товщини та сорту листа.
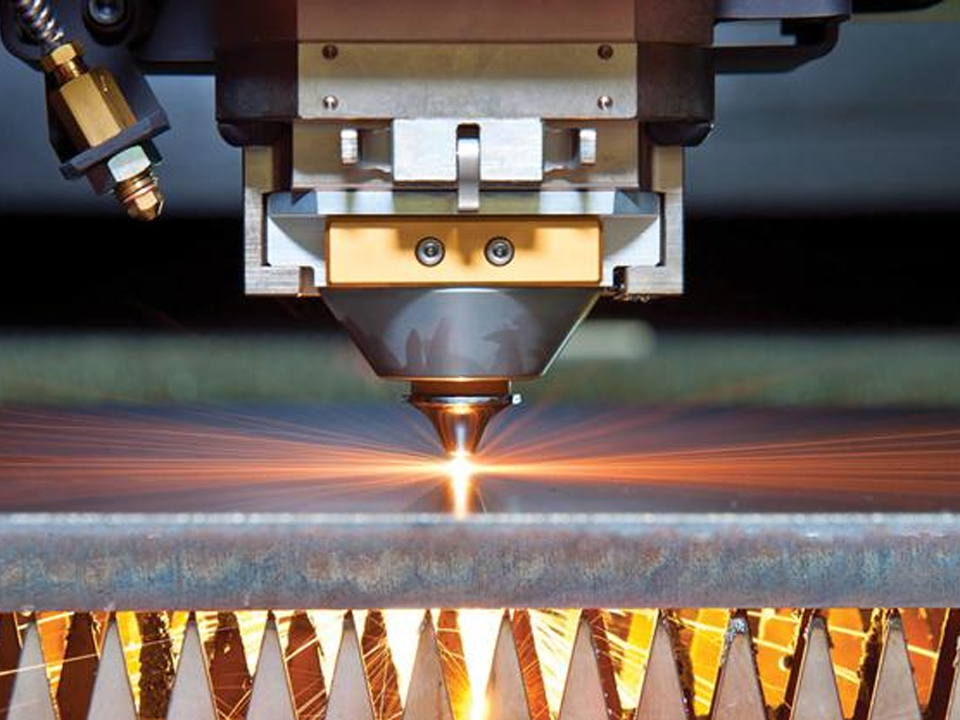
Чи є збільшення потужності лазера рішенням проблеми? Обґрунтована думка
Більша потужність не завжди гарантує кращу якість країв, а придбання обладнання з більшою потужністю з метою усунення дефекту може призвести до марної витрати коштів. Потужність визначає діапазон товщини та можливу швидкість роботи. Вона не усуває пошкодження сопла, недостатню подачу газу або нестабільну роботу різальної головки.
Розглянемо наочний приклад, а не реальний випадок із практики. На виробничому підприємстві на 6-міліметровій нержавіючій сталі виявлено шлак, і там припускають, що причиною є недостатня потужність джерела живлення. Насправді ж причиною є газопровід, який не може забезпечити достатній потік газу, коли одночасно працюють дві машини. Джерело живлення більшої потужності призвело б до збільшення витрат, але шлак залишився б тим самим.
Більша потужність дійсно виправдовує себе за певних умов:
- Товста вуглецева сталь, нержавіюча сталь або алюміній, у яких джерело струму досягає межі своєї товщини.
- Виробничі середовища, в яких швидкість різання листів середньої товщини визначає продуктивність та собівартість одиниці продукції.
- Підприємства, які виконують різання матеріалів різної товщини та потребують запасу, щоб залишатися в межах стабільного технологічного діапазону.
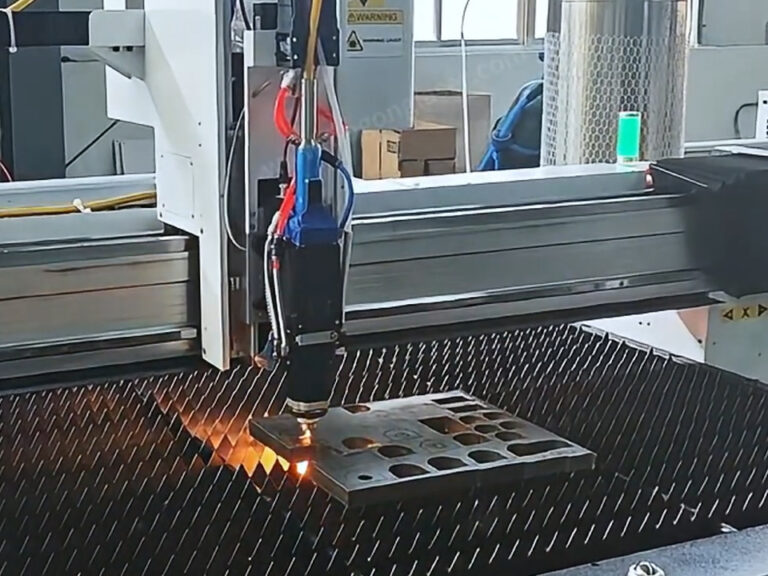
Більша потужність також має свої недоліки. Це може означати більшу витрату газу під час різання азотом матеріалів з товстими стінками, вищу споживання електроенергії, більш суворі вимоги до охолодження та більшу площу, яку займає верстат. Покупці, які обирають Високопотужний волоконний лазерний верстат для різання металу потужністю 6000 Вт – 40 кВт Слід порівняти зазначені виробником діапазони товщини для кожного матеріалу. У технічних характеристиках цієї моделі вказано, що вона здатна різати вуглецеву сталь товщиною до 25 мм, нержавіючу сталь — до 18 мм, алюміній — до 16 мм, а мідь і латунь — до 10 мм. Також зазначено трифазне живлення напругою 380 В та охолодження охолодженою водою. Вважайте ці значення максимальними, заявленими постачальником. Попросіть виконати пробні різи з товщиною, з якою ви фактично працюєте, а не з максимальною.
Вибір відповідного допоміжного газу: кисень, азот чи повітря
Вибір відповідного допоміжного газу залежить від матеріалу, необхідної для наступного етапу обробки поверхні та собівартості одиниці виробу. Вибір газу — це проектне рішення, а не просто налаштування обладнання. Він впливає на колір краю, товщину оксидного шару, швидкість обробки та експлуатаційні витрати.
| Газ | Типове застосування | Результат Edge | Основний компроміс |
|---|---|---|---|
| Кисень | М'яка або вуглецева сталь, особливо з товстими стінками | Край з оксидним покриттям; екзотермічна реакція дозволяє різати більш товсті листи | Перед фарбуванням, нанесенням порошкового покриття або виконанням деяких зварювальних робіт може знадобитися видалення шару оксиду |
| Азот | Нержавіюча сталь, алюміній, латунь — там, де потрібні рівні краї | Яскравий край без оксидних відкладень | Більше споживання газу та вищі витрати; необхідні відповідний тиск і витрата |
| Стиснене повітря | Роботи з тонким листовим матеріалом та з обмеженим бюджетом | Прийнятний край для багатьох некритичних деталей | Якість країв та ступінь окислення залежать від якості повітря; важливу роль відіграють фільтрація та сухість |
Ця таблиця містить якісне порівняння. Уточніть рекомендації щодо газів для конкретних матеріалів, тиск та витрати у постачальника обладнання та вашого постачальника газу. Дізнайтеся, чи здатні ваш балон, резервуар для зберігання газу або установка для генерації газу на місці забезпечити витрату, необхідну для роботи обладнання. Недостатня подача газу є поширеною прихованою причиною утворення шлаку.
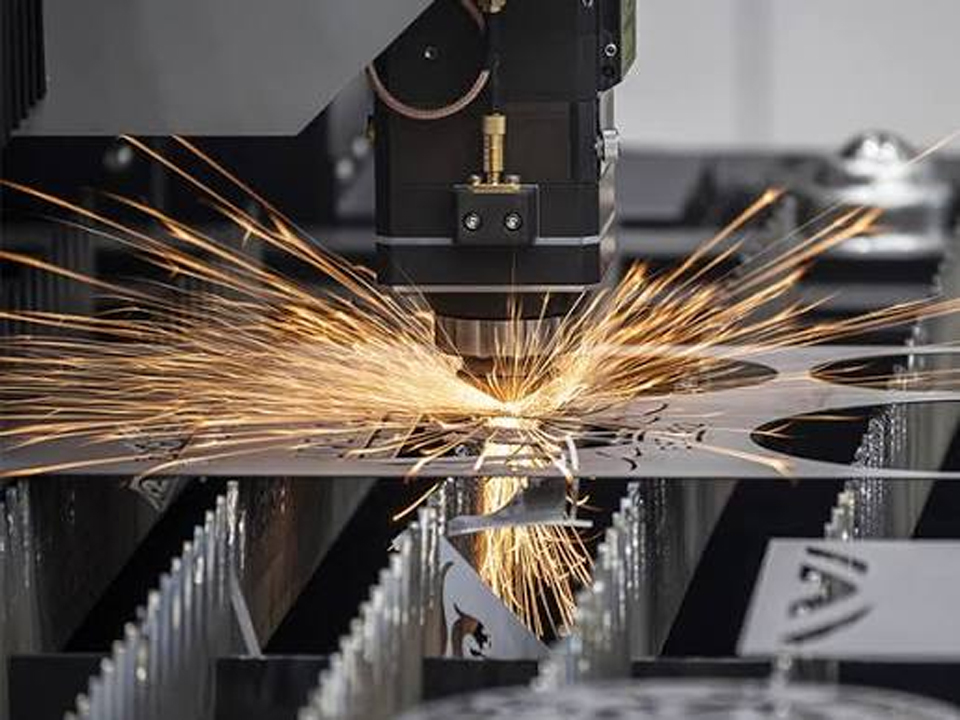
Різання відбивних металів: мідь, латунь та алюміній
Метали, що відбивають світло, важче різати, оскільки вони відбивають більшу частину променя, особливо на початку пробивання. Ця енергія може повертатися назад у бік різальної головки та джерела лазерного випромінювання. До цієї групи належать мідь, латунь, срібло, золото та деякі поверхні з алюмінію.
Волоконні лазери, як правило, краще обробляють ці матеріали, ніж застарілі CO₂-системи, але ризик при цьому не зникає. Під час оцінки обладнання для обробки відбивних металів слід уточнити у постачальника наступне:
- Захист від зворотного відбиття. Дізнайтеся, чи передбачено у джерелі контроль зворотного відбиття або ізоляцію, а також що зазначено в гарантії щодо пошкоджень, спричинених відбиттям.
- Стан поверхні. Поліровані, дзеркальні або масляні поверхні поводяться інакше, ніж матові або окислені. Перевірте свій конкретний матеріал.
- Метод Пірса. Стратегія проколювання має більше значення для дзеркальних металів, ніж для м’якої сталі.
- Газ і товщина. Для отримання чітких країв зазвичай використовують азот. Переконайтеся, що дотримано зазначену максимальну товщину для кожного відбивного металу.
Для обробки дорогоцінних металів невеликих розмірів покупці часто звертають увагу на компактні верстати. Ці 5050 малогабаритний волоконний лазерний різальний верстат У специфікації вказано робочу зону різання 500 × 500 мм, варіанти потужності джерела від 1000 Вт до 3000 Вт та точність позиціонування ≤±0,03 мм. Згідно зі специфікацією, верстат призначений для різання золота, срібла, міді та нержавіючої сталі. Зазначена точність позиціонування характеризує рух верстата. Кінцевий допуск деталі також залежить від теплового навантаження, кріплення заготовки, площинності листа та компенсації ширини прорізу.
Товсті пластини, тонкі листи та дрібні деталі: три різні проблеми
Товсті пластини, тонкі листи та дрібні деталі виходять з ладу по-різному, і заявлена постачальником номінальна потужність не дозволяє передбачити експлуатаційні характеристики для всіх трьох типів.
Товста пластина часто супроводжується похилим прорізом, грубими смугами, нагаром на дні та ненадійним пробиванням. Серед причин — робота на межі товщини матеріалу, неправильна глибина фокусування, недостатній потік газу та зношене сопло. Попросіть надати зразок розрізу з вашою товщиною та дізнайтеся, скільки часу займає пробивання, оскільки повільне пробивання збільшує накопичення тепла та тривалість циклу.
Тонкий лист має схильність до викривлення, підйому країв або появи плям від нагрівання. Це зумовлено тепловим навантаженням та геометрією деталі, а не лише потужністю. Типові способи усунення цієї проблеми включають оптимізовану послідовність різання, різання по спільній лінії, якщо це дозволяє конструкція, використання мікроз’єднань або виступів, а також більш швидке різання з використанням відповідного газу. Використання джерела дуже високої потужності при обробці тонкого листа може ускладнити, а не полегшити контроль процесу.
Невеликі отвори та дрібні деталі проблеми виникають, коли діаметр отвору невеликий порівняно з товщиною матеріалу. Зверніться до постачальника, щоб дізнатися про найменше надійне співвідношення діаметра отвору до товщини вашого матеріалу, замість того щоб припускати якесь значення. Ця межа залежить від верстата, газу та кваліфікації оператора, і універсального значення не існує.
Профілактичне технічне обслуговування, яке запобігає більшості повторюваних несправностей
Більшість типових проблем із якістю різання пов’язані з невеликим переліком заходів з технічного обслуговування. Включіть їх до письмового графіка, а не покладайтеся на пам’ять оператора:
- Захисна лінза та фокусуюча оптика: перевіряти через певні проміжки часу та перед виконанням критично важливих завдань. Забруднення поглинає енергію та відволікає увагу.
- Сопло: перевірте на наявність пошкоджень, бризок та правильність центрування. Розглядайте форсунки як витратні матеріали та замінюйте їх разом із спусковим механізмом.
- Газопроводи, фільтри та регулятори: перевірити головку на наявність витоків та тиск, а також злити рідину або замінити фільтри в пневматичних системах.
- Холодильна установка та контур охолодження: дотримуйтесь вимог виробника щодо якості води, заданих значень температури та стану фільтрів.
- Рейки, напрямні та сервосистеми: Підтримуйте їх у чистоті та змащуйте відповідно до інструкції. З часом пил і бруд погіршують точність руху.
- Електроживлення: Перевірте напругу та фазу, необхідні для роботи верстата. Нестабільне електропостачання може спричиняти періодичні несправності, які зовні нагадують дефекти різання.
Порівнюючи постачальників, запитайте, які витратні матеріали входять у комплект поставки обладнання, що входить до рекомендованого набору запасних частин, а також як швидко можна отримати запасні частини та дистанційну технічну підтримку. Наявність гарантії мало що говорить про час простою, якщо доставка запасної частини займає тижні. На сторінках продуктів, розглянутих у цій статті, вказано дворічну обмежену гарантію та безкоштовну технічну підтримку, але покупцям все одно слід уточнити в договорі купівлі-продажу, що саме охоплює кожна з них.
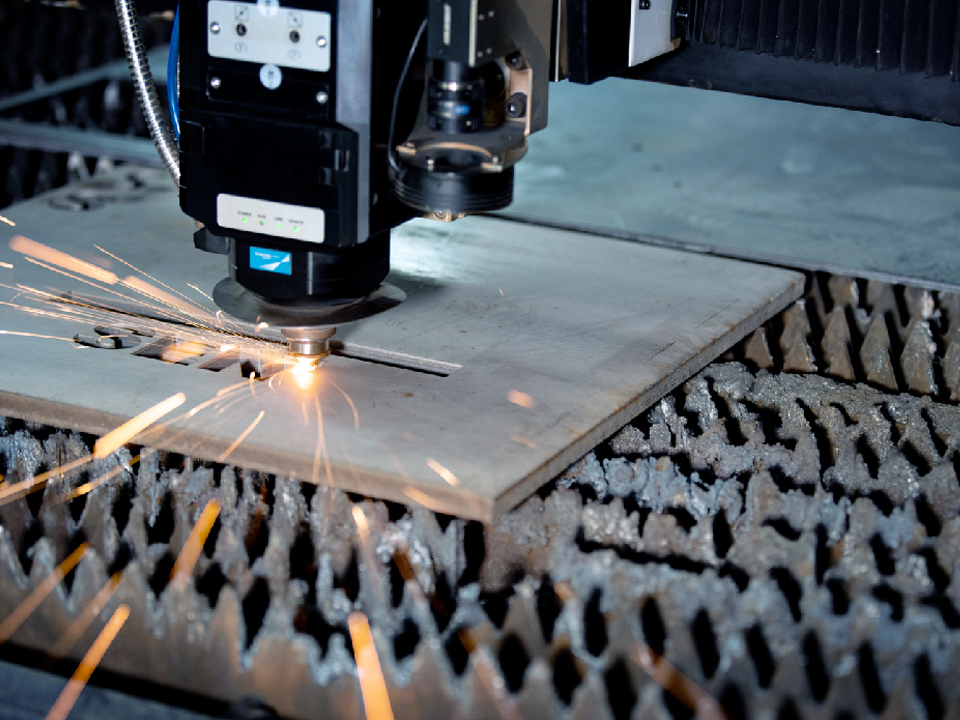
Вимоги щодо лазерної безпеки та відведення випарів
Безпека роботи з лазером залежить від того, як обгороджено обладнання, як воно експлуатується та обслуговується; крім того, під час різання утворюються дим та бризки, які необхідно відводити. Це Огляд OSHA щодо небезпек, пов’язаних із лазерами пояснює, що найпоширенішою причиною пошкодження тканин під дією лазера є термічний вплив, і що око майже завжди є більш вразливим до ушкоджень, ніж шкіра.
Серед практичних моментів, на які слід звернути увагу покупцям, — переконатися, що верстат має повністю закриту зону різання з відповідними оглядовими вікнами, що на ньому встановлені блокувальні пристрої, а також що потужність систем відведення та фільтрації диму відповідає металам, які ви ріжете. Місцеві норми відрізняються залежно від країни. З’ясуйте у постачальника та у вашого консультанта з питань дотримання нормативних вимог, які вимоги щодо лазерної безпеки, електрообладнання та верстатів діють на вашому ринку.
Як вказати якість країв у кресленнях та запитах на пропозицію
Якість країв легше контролювати, коли у кресленні вказано вимірювану вимогу, а не просто “рівний зріз”.” ISO 9013:2017 містить геометричні технічні характеристики виробів та допуски на якість для класифікації термічних розрізів. Відповідно до ISO, стандарт охоплює лазерні розрізи товщиною від 0,5 мм до 32 мм, а його вимоги застосовуються, коли у кресленнях або документах на поставку є посилання на цей стандарт.
Цей діапазон має значення з двох причин. Дуже товсті листи виходять за межі діапазону лазерного різання, зазначеного в стандарті. Крім того, дефекти площинності як такі не розглядаються в цьому документі, тому до площинності слід застосовувати окремі вимоги, передбачені відповідним стандартом на матеріал або вашим кресленням.
Практичним підходом є посилання на стандарт лише щодо критично важливих креслень. Вкажіть ті зони країв, які мають значення (наприклад, краї для підготовки до зварювання або видимі поверхні), а нефункціональні краї залиште без обмежень. Надмірне деталізування кожного краю може призвести до збільшення витрат, не покращуючи при цьому якість деталі.
Коли обрізані деталі переміщуються до лінії маркування та зварювання
Якість різання знову стає помітною на подальших етапах виробництва. Оксидні шари, задирки та краї, що зазнали термічного впливу, можуть впливати на контрастність маркування, якість з’єднання зварних швів та час обробки. Тому багато покупців оцінюють весь робочий процес з обробки дрібних деталей, а не лише сам різак.
Для забезпечення простежуваності, а портативний лазерний гравер Постачальник описує цей пристрій як невеликий ручний інструмент, призначений для нанесення маркування на метал та деякі неметалеві матеріали. Це може бути доречним для маркування деталей, які недоцільно переміщувати до стаціонарної станції маркування. Для теплочутливих матеріалів або дуже тонкого маркування слід використовувати УФ-лазерна маркувальна машина працює на довжині хвилі 355 нм. Виробник зазначає, що прилад підходить для висококонтрастного маркування металів та пластмас із мінімальним пошкодженням поверхні.
Для ювелірних виробів та дрібних прецизійних вузлів з'єднання є наступною операцією після різання. А підлоговий лазерний зварювальний апарат номінальна потужність 150 Вт, з вбудованою CCD-камерою та Міні-лазерний зварювальний апарат Pro потужністю 200 Вт із CCD-камерою обидві позиціонуються постачальником як призначені для зварювання ювелірних виробів. На цих сторінках описано застосування у ювелірній галузі, тому покупцям, які планують використовувати ці матеріали для промислових деталей, слід перед придбанням переконатися у їхній придатності для своїх матеріалів та типів з’єднань.
Що слід вказати покупцям перед тим, як запросити цінову пропозицію?
Точна цінова пропозиція на верстат для лазерного різання на волоконному лазері базується на чіткому описі деталей, а не на номінальній потужності. Перед тим, як звертатися до постачальників, підготуйте такі відомості:
- Матеріали та сорти: вуглецева сталь, нержавіюча сталь, алюміній, мідь або латунь, із різним станом поверхні (полірована, промаслена, з покриттям).
- Діапазон товщини та найпоширеніша товщина: машина має працювати ефективно при типовій товщині, а не лише при максимальній.
- Розмір аркуша та спосіб завантаження: розміри робочої поверхні, вага листа, а також необхідність заміни піддонів або автоматизації.
- Вимоги до якості країв: незалежно від того, чи потрібні вам вироби класу ISO 9013, краї, готові до зварювання, чи поверхні, готові до фарбування.
- Постачання газу: які гази ви будете використовувати, а також чи отримуєте ви їх оптом, у балонах чи з генератора, із зазначенням пропускної здатності.
- Електроживлення: напруга та фаза на вашому об’єкті, які повинні відповідати зазначеним технічним вимогам до обладнання.
- Очікуваний результат: кількість деталей за зміну, очікуваний вихід при складанні та кількість змін на день.
- Приклад тесту: попросіть постачальника виготовити деталь за вашим кресленням із вашого матеріалу, а також надати фотографії країв та вказати тривалість циклу.
- Умови післяпродажного обслуговування: перелік запасних частин, терміни постачання витратних матеріалів, дистанційна підтримка та навчання.
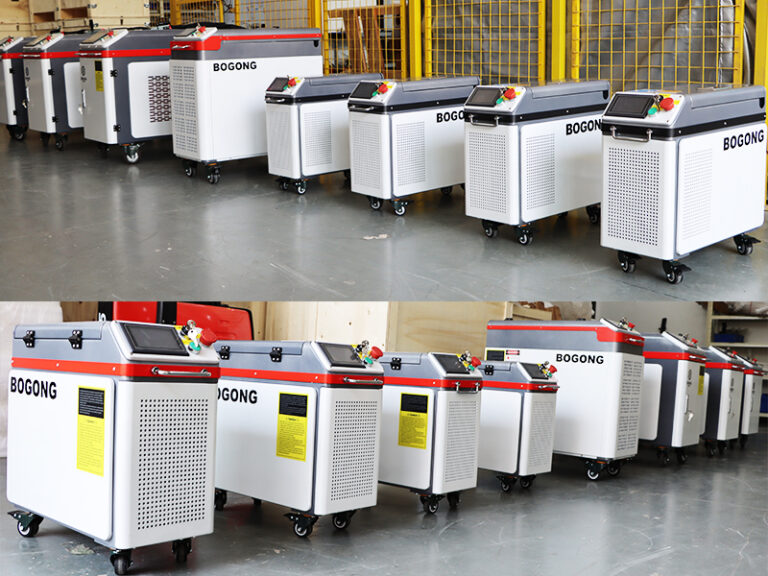
Покупці, які ще порівнюють категорії, можуть переглянути Асортимент продукції BOGONG LASER на верстатах для різання, зварювання, маркування, гравірування та очищення. Вони також можуть зчитувати посібники з експлуатації лазерного обладнання щоб підібрати тип верстата відповідно до матеріалу та завдання.
Поширені запитання
Що є найпоширенішою причиною утворення окалини під час різання волоконним лазером?
Зазвичай причиною цього є недостатній виштовхування розплаву. Низький або нестабільний тиск допоміжного газу, пошкоджена або зміщена сопло, забруднена захисна лінза, а також невідповідність швидкості або фокусування — все це призводить до того, що розплавлений метал залишається в прорізі. Перш ніж змінювати потужність, перевірте витратні матеріали та подачу газу.
Чому на нержавіючій сталі, обрізаній за допомогою азоту, з’являються задирки?
Задирки на нержавіючій сталі, що ріжеться азотом, зазвичай свідчать про те, що розплав видувається недостатньо швидко. Типовими причинами є недостатній тиск або витрата газу, зміщення сопла від центру, занадто високе положення фокуса або швидкість різання, що не відповідає потужності.
Чи може волоконний лазерний різак різати мідь і латунь?
Так, але з певними обмеженнями. Волоконні лазери можуть різати мідь і латунь, але висока відбивна здатність цих металів підвищує ризик зворотного відбиття і ускладнює проколювання. Перевірте максимальну товщину матеріалу, наявність захисту від зворотного відбиття та виконайте пробне різання на вашому матеріалі.
Чи завжди більша потужність лазера покращує якість різання?
Ні. Більша потужність збільшує діапазон товщини та швидкість різання, але не може компенсувати зношене сопло, слабке подавання газу або погану фокусування. Підбір потужності відповідно до типової товщини зазвичай є вигіднішим, ніж придбання пристрою з максимальною потужністю.
Як вказати якість обрізних країв на кресленні?
Скористайтеся стандартом ISO 9013 щодо критичних креслень та визначте вимоги до відповідних крайових зон. У цьому стандарті класифіковано термічні розрізи, зокрема лазерні, в діапазоні від 0,5 мм до 32 мм, тому переконайтеся, що товщина вашого матеріалу знаходиться в межах цього діапазону.
Про що слід запитати постачальника перед придбанням волоконного лазерного різака?
Попросіть надати зразки розрізів з вашого матеріалу та відповідної товщини, зазначені параметри різання для різних металів, вимоги до газу та електроенергії, захист від зворотного відбиття, терміни постачання запасних частин, а також точну інформацію щодо того, що саме охоплює гарантія та технічна підтримка.


Гаряча клавіша
Зв'яжіться з нами
Заявка
© Авторське право [bogonglaser.com]. Постачальник лазерних машин BOGONG Всі права захищені.