
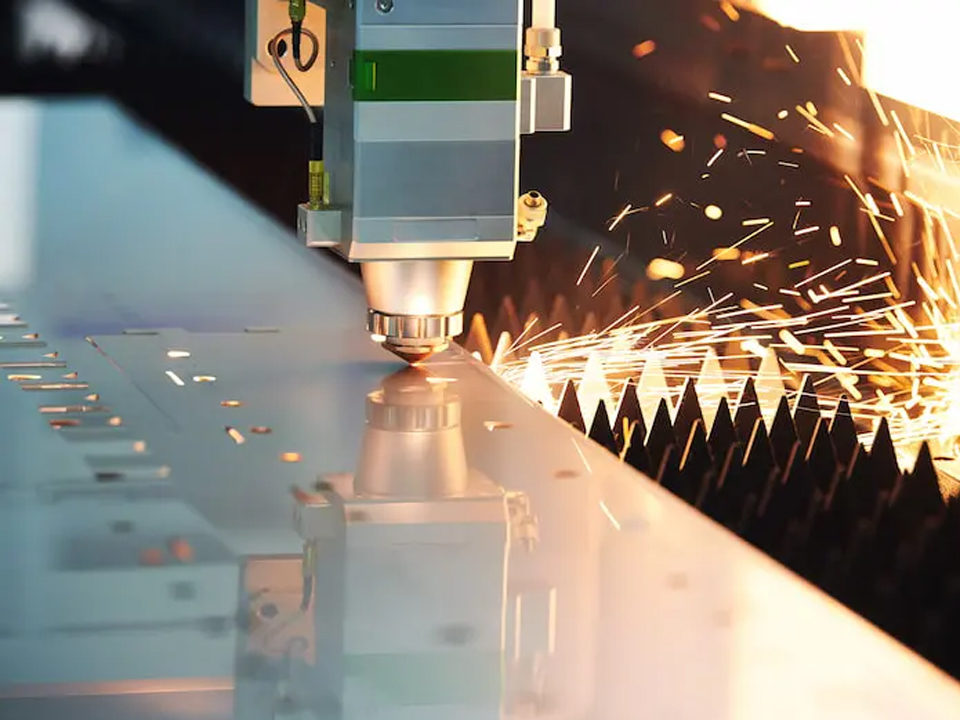
Časté problémy při řezání vláknovým laserem a jejich řešení
Průvodce pro kupujícího: Problémy při řezání vláknovým laserem – jak diagnostikovat strusku a otřepy, jak vybrat pomocný plyn, jak pracovat s reflexními kovy a jak připravit jasnou poptávku.

Většina problémů při řezání vláknovým laserem pramení z nesouladu mezi pěti faktory: výkonem laseru, rychlostí řezání, polohou ohniska, pomocným plynem a stavem trysky. Struska na spodním okraji, otřepy na nerezové oceli, neúplné řezy v tlustých plechech a nestabilní výsledky při řezání mědi nebo mosazi obvykle souvisejí s jednou z těchto proměnných. Někdy je příčinou opotřebovaný spotřební materiál, který nenápadně změnil procesní okno. Pro kupujícího je praktickou otázkou málokdy “o jakou vadu se jedná?”, ale spíše “dokáže stroj, přívod plynu a specifikace materiálu zajistit stabilní proces při zpracování mých dílů?” Tato příručka vysvětluje nejčastější vady a způsob jejich diagnostiky v logickém pořadí. Zabývá se také tím, v jakých případech je důležitý výběr zařízení a co je třeba s dodavatelem specifikovat před objednáním.
Proč dochází k problémům při řezání vláknovým laserem?
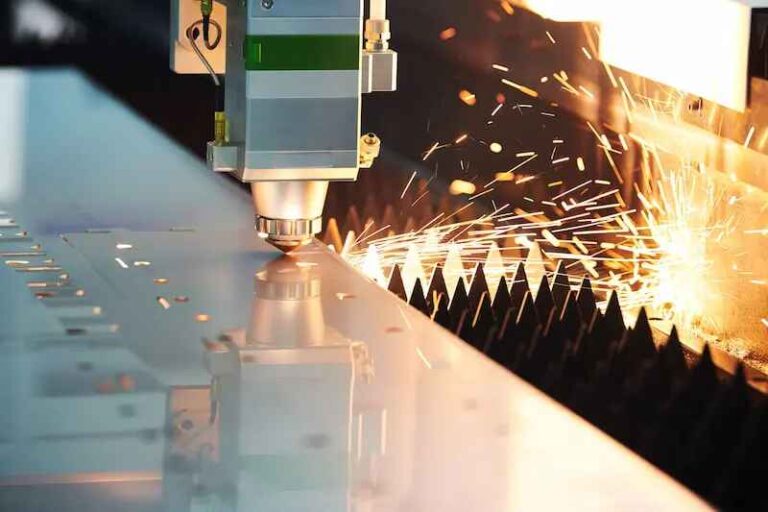
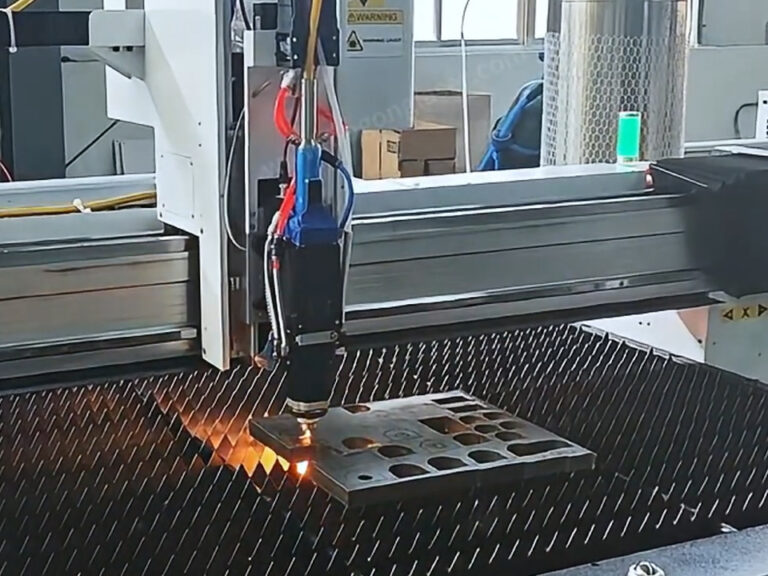
Problémy při řezání vláknovým laserem nastávají, když roztavený kov v řezné drážce není čistě odveden, nebo když paprsek dodává energii nerovnoměrně. Pomocný plyn musí roztavený kov z řezu vyfouknout dříve, než na spodním okraji opět ztuhne. Pokud se rychlost, tlak plynu, zaostření nebo vyrovnání trysky odchýlí mimo požadovaný rozsah, roztavený kov zůstane v řezu a vytvoří strusku nebo otřep.
Na adrese Vysvětlující článek společnosti Fabricator o laserovém řezání bez otřepů, autor poznamenává, že na řezaných dílech často zůstávají otřepy a struska, avšak obsluha je může často zabránit úpravou parametrů řezání. Článek čerpá z poznatků specialisty na laserové řezání ze společnosti Air Liquide. Tuto problematiku pojímá jako zajištění toho, aby roztavený kov odtékal správným způsobem ve správný čas.
Toto pojetí mění způsob, jakým by měl kupující vnímat vadu. Hrubá hrana je projevem výrobního procesu, nikoli automaticky důkazem nekvalitního stroje nebo dodavatele.
Jak rozpoznat strusku, otřepy a drsné hrany
Diagnostikujte vady na okrajích v pevně stanoveném pořadí: nejprve spotřební materiál a optika, poté plyn, poté zaostření a nakonec rychlost a výkon. Častou chybou je změnit jako první výkon nebo rychlost. Tím se totiž zakryje znečištěná čočka nebo poškozená tryska za novou sadou parametrů, které pak o týden později opět selžou.
Níže uvedená tabulka shrnuje typické příznaky a kontrolní kroky, které je obvykle vyřeší. Jedná se o kvalitativní průvodce řešením problémů, nikoli o soubor univerzálních parametrů. Správné hodnoty závisí na stroji, druhu materiálu, tloušťce a druhu plynu.
| Symptom | Pravděpodobné příčiny | Co zkontrolovat jako první | Typický směr korekce |
|---|---|---|---|
| Tvrdá, korálkovitá struska na spodním okraji (nerezová ocel, řezání dusíkem) | Příliš nízký tlak nebo průtok plynu, příliš vysoká nebo příliš nízká rychlost vzhledem k výkonu, příliš vysoké zaostření | Stav a vycentrování trysky, tlak plynu na hlavě (nikoli pouze na válci), posun zaostření | Nasaďte trysku zpět, zkontrolujte přívod plynu a znovu proveďte zkoušku rychlosti a zaostření na zkušebním vzorku |
| Špičaté nebo nepravidelné otřepy pouze na jedné straně | Tryska není vycentrovaná, poškozená špička trysky, paprsek není vycentrován v trysce | Vycentrování trysky, špička trysky pro odstranění promáčklin nebo rozstřiků | Vyměňte trysku nebo ji znovu vycentrujte a poté proveďte nový test |
| Hrubý, rýhovaný okraj na silnější desce | Příliš vysoká rychlost vzhledem k výkonu, nesprávná hloubka zaostření, příliš nízký průtok plynu | Rychlost řezání podle řezacího stolu dodavatele, poloha zaostření | Snižte otáčky, nastavte zaostření hlouběji do řezu, zkontrolujte průtok plynu |
| Oxidovaný nebo zbarvený okraj na nerezové oceli | Kyslík nebo plyn s nízkou čistotou, znečištění vzduchu v plynovém potrubí | Druh plynu, čistota plynu, úniky a hadice | Přepněte plyn nebo opravte přívodní potrubí |
| Neúplný řez nebo průřez, který selhává sporadicky | Byla dosažena mez výkonu nebo tloušťky, znečištěná ochranná čočka, příliš vysoká rychlost | Stav čočky, výkon na obrobku, rychlost | Vyčistěte nebo vyměňte čočku, snižte rychlost nebo použijte zdroj s vyšším výkonem |
| Náhlá změna po období stability | Znečištěné ochranné okénko, opotřebovaná tryska, kolísavý tlak plynu | Nejprve čočka a tryska, pak regulátor plynu | Vyměňte spotřební materiál a znovu nastavte výchozí hodnoty parametrů |
Dva aspekty se snadno přehlédnou. Za prvé, náhlá změna po týdnech stabilního řezání málokdy souvisí s parametry. Většinou jde o spotřební materiál, optiku nebo přívod plynu. Za druhé, jediný zkušební řez může být zavádějící. Proveďte řezání malé zkušební matrice při různých rychlostech a zaostření na stejné šarži materiálu a poté si zaznamenejte optimální nastavení v závislosti na tloušťce a jakosti plechu.
Je vyšší výkon laseru řešením? Kritický pohled
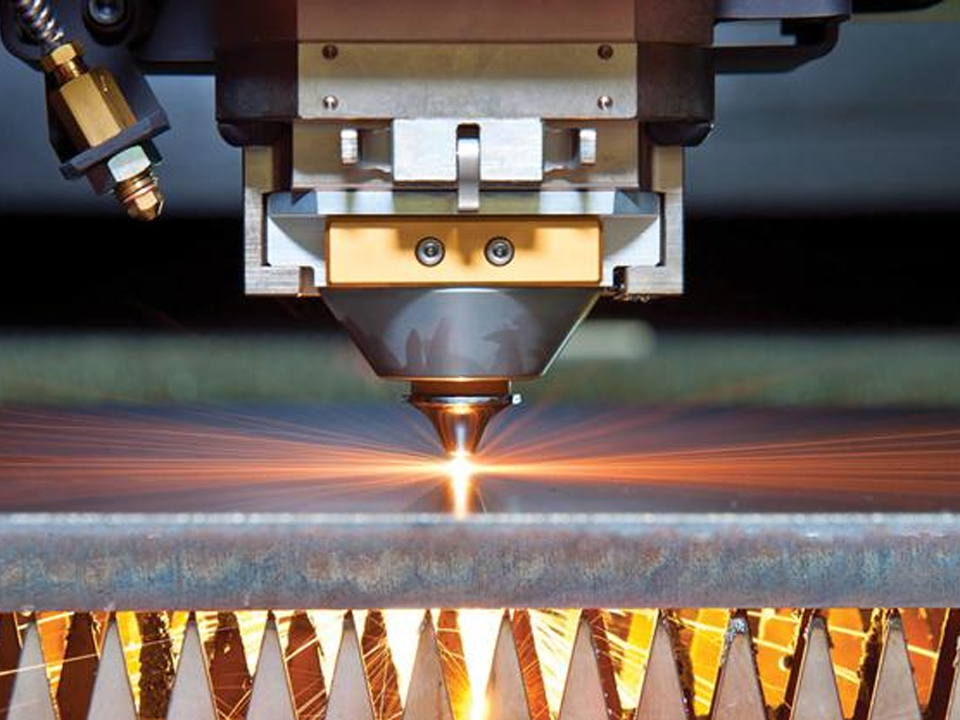
Vyšší výkon automaticky neznamená lepší kvalitu řezů a nákup zařízení s vyšším výkonem za účelem odstranění závady může vést k plýtvání kapitálem. Výkon určuje rozsah tloušťky materiálu a dosažitelnou rychlost. Neopraví však poškozenou trysku, nedostatečný přívod plynu ani nestabilní řezací hlavu.
Uveďme si ilustrativní příklad, nikoli skutečný případ zákazníka. Výrobní dílna zaznamená strusku na 6mm nerezové oceli a předpokládá, že příčinou je nedostatečný výkon zdroje. Skutečnou příčinou je však plynové potrubí, které nedokáže zajistit dostatečný průtok, když běží dva stroje současně. Výkonnější zdroj by znamenal vyšší náklady, ale struska by zůstala stejná.
Vyšší výkon má své opodstatnění za určitých podmínek:
- Silná uhlíková ocel, nerezová ocel nebo hliník, u nichž zdroj proudu dosahuje hranice své tloušťky.
- Výrobní prostředí, kde rychlost řezání plechů střední tloušťky určuje výkon a náklady na jeden kus.
- Provozovny, které provádějí řezání v širokém rozsahu tlouštěk a potřebují dostatečnou rezervu, aby se udržely v rámci stabilního procesního okna.
Vyšší výkon s sebou nese i určité kompromisy. Může znamenat vyšší spotřebu plynu při řezání tlustostěnných materiálů v dusíkové atmosféře, vyšší spotřebu elektrické energie, přísnější požadavky na chlazení a větší záběr stroje. Kupující, kteří se rozhodnou pro Vysokovýkonný vláknový laserový řezací stroj na kov s výkonem 6 000 W–40 kW Měli byste porovnat rozsahy tloušťek uvedené výrobcem pro jednotlivé materiály. V technických údajích k tomuto modelu jsou uvedeny řezné kapacity až 25 mm pro uhlíkovou ocel, 18 mm pro nerezovou ocel, 16 mm pro hliník a 10 mm pro měď a mosaz. Dále je zde uvedeno třífázové napájení 380 V a chlazení chlazenou vodou. Považujte tyto údaje za maximální hodnoty uvedené dodavatelem. Požádejte o ukázkové řezy v tloušťce, se kterou skutečně pracujete, nikoli v maximální tloušťce.
Výběr správného pomocného plynu: kyslík, dusík nebo vzduch
Výběr vhodného pomocného plynu závisí na materiálu, požadovaném povrchovém provedení pro další zpracování a nákladech na jeden kus. Výběr plynu je konstrukční rozhodnutí, nikoli pouze nastavení stroje. Ovlivňuje barvu hran, oxidovou vrstvu, rychlost a provozní náklady.
| Plyn | Typické použití | Výsledek Edge | Hlavní kompromis |
|---|---|---|---|
| Kyslík | Měkká ocel nebo uhlíková ocel, zejména silnější profily | Hrana potažená oxidem; exotermická reakce umožňuje řezání silnějších plechů | Před lakováním, práškovým lakováním nebo některými svařovacími procesy může být nutné odstranit vrstvu oxidu. |
| Dusík | Nerezová ocel, hliník, mosaz – tam, kde je zapotřebí čistá hrana | Lesklá hrana bez oxidů | Vyšší spotřeba plynu a vyšší náklady; vyžaduje odpovídající tlak a průtok |
| Stlačený vzduch | Práce s tenkými plechy a práce s ohledem na náklady | Přijatelná tolerance hran u mnoha nekritických dílů | Kvalita hran a míra oxidace se liší v závislosti na kvalitě vzduchu; důležitou roli hrají filtrace a suchost |
Tato tabulka představuje kvalitativní srovnání. Doporučené hodnoty pro jednotlivé materiály, tlaky a průtoky si ověřte u dodavatele stroje a u svého dodavatele plynu. Zjistěte si, zda vaše plynová láhev, zásobník nebo zařízení na výrobu plynu přímo na místě dokáže zajistit průtok, který stroj vyžaduje. Nedostatečný průtok je častou skrytou příčinou tvorby strusky.
Řezání reflexních kovů: měď, mosaz a hliník
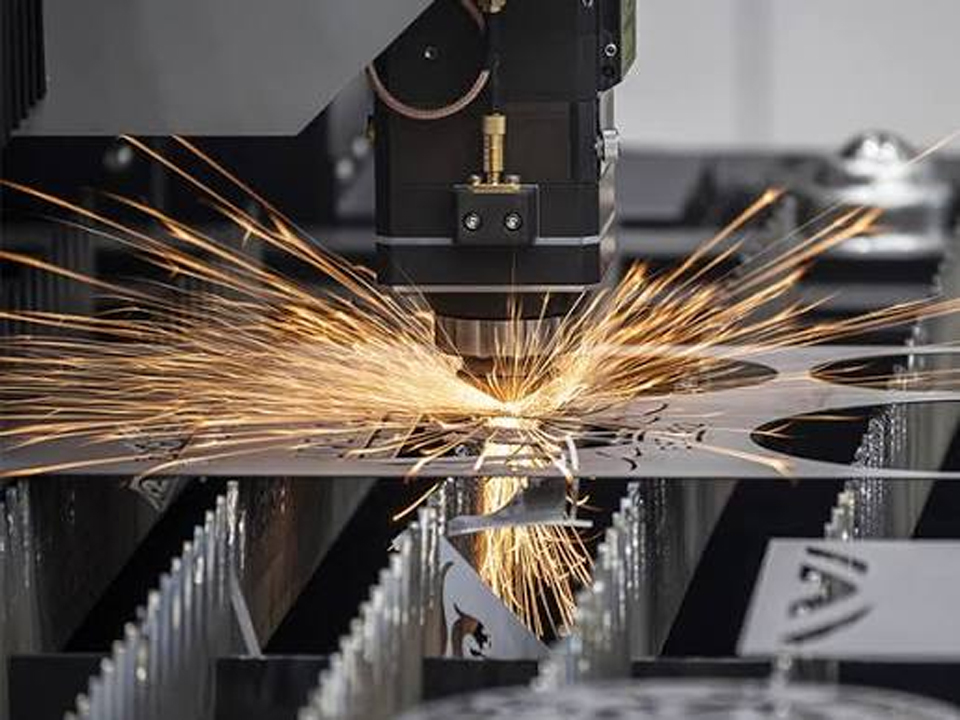
Reflexní kovy se řezají obtížněji, protože odrážejí větší část paprsku, zejména na začátku propichování. Tato energie se může odrážet zpět směrem k řezací hlavě a laserovému zdroji. Do této skupiny patří měď, mosaz, stříbro, zlato a některé povrchy hliníku.
Vláknové lasery obecně zpracovávají tyto materiály lépe než starší systémy s CO₂, ale riziko tím nezmizí. Při výběru stroje pro zpracování reflexních kovů si u dodavatele ověřte následující:
- Ochrana proti zpětnému odrazu. Zjistěte, zda zdroj zahrnuje monitorování zpětného odrazu nebo izolaci a co uvádí záruka ohledně poškození způsobeného odrazem.
- Stav povrchu. Leštěné, zrcadlově lesklé nebo naolejované povrchy se chovají jinak než matné nebo oxidované. Vyzkoušejte si to na svém konkrétním materiálu.
- Pierceova metoda. Strategie vrtání má větší význam u reflexních kovů než u měkké oceli.
- Plyn a tloušťka. K dosažení čistých okrajů se obvykle používá dusík. U každého reflexního kovu si ověřte uvedenou maximální tloušťku.
Při zpracování drahých kovů v malém formátu se kupující často zajímají o kompaktní stroje. Tyto 5050 malý vláknový laserový řezací stroj Je uveden s řezací plochou 500 × 500 mm, možnostmi zdroje výkonu od 1000 W do 3000 W a přesností polohování ≤±0,03 mm. Podle popisu je určen k řezání zlata, stříbra, mědi a nerezové oceli. Uvedená přesnost polohování popisuje pohyb stroje. Konečná tolerance obrobku závisí také na tepelném příkonu, upnutí, rovinnosti plechu a kompenzaci řezu.
Silné desky, tenké plechy a drobné prvky: tři různé problémy
Silné desky, tenké plechy a drobné prvky selhávají různými způsoby a udávaný jmenovitý výkon dodavatele neumožňuje předpovědět výkonnost u všech tří typů.
Silná deska obvykle se projevuje šikmým řezem, hrubými rýhami, struskou na dně a nespolehlivým propalováním. Mezi příčiny patří svařování blízko mezní tloušťky materiálu, nesprávná hloubka zaostření, nedostatečný průtok plynu a opotřebovaná tryska. Požádejte o vzorek řezu v požadované tloušťce a zeptejte se, jak dlouho trvá propalování, protože pomalé propalování zvyšuje akumulaci tepla a prodlužuje dobu cyklu.
Tenký plech má sklon k deformaci, vyklápění nebo k barevným změnám způsobeným teplem. To je způsobeno tepelným příkonem a geometrií dílu, nikoli pouze výkonem. Mezi běžná řešení patří optimalizovaná sekvence řezání, řezání po společné linii tam, kde to konstrukce umožňuje, mikrospáry nebo výstupky a rychlejší řez s vhodným plynem. Velmi výkonný zdroj při řezání tenkého plechu může být obtížnější ovládat, nikoli snadnější.
Malé otvory a jemné detaily k tomu dochází, když je průměr otvoru malý v poměru k tloušťce materiálu. Neodhadujte tento poměr sami, ale zeptejte se svého dodavatele na nejmenší spolehlivý poměr průměru otvoru k tloušťce materiálu, který lze u vašeho materiálu použít. Tato mez se liší v závislosti na stroji, plynu a dovednostech obsluhy, a neexistuje žádná univerzální hodnota.
Preventivní údržba, která zabraňuje většině opakujících se závad
Většina opakujících se problémů s kvalitou řezu souvisí s několika málo údržbovými úkony. Zařaďte je do písemného harmonogramu, místo abyste se spoléhali na paměť obsluhy:
- Ochranná čočka a zaostřovací optika: kontrolujte v pravidelných intervalech a před provedením kritických úkonů. Nečistoty pohlcují energii a odvádějí pozornost.
- Tryska: Zkontrolujte, zda nejsou poškozené, zda na nich nejsou rozstřiky a zda jsou správně vycentrované. Trysky považujte za spotřební materiál a vyměňujte je spolu se spouští.
- Plynové hadice, filtry a regulátory: zkontrolujte těsnost a tlak v hlavě a vypusťte nebo vyměňte filtry ve vzduchových systémech.
- Chladič a chladicí okruh: Udržujte kvalitu vody, nastavené hodnoty teploty a filtry v souladu se specifikacemi výrobce.
- Kolejnice, vodicí lišty a servosystémy: Udržujte je čisté a promazané podle návodu k použití. Prach a nečistoty časem snižují přesnost pohybu.
- Napájení: Ověřte napětí a fázi, které stroj vyžaduje. Nestabilní napájení může způsobit přerušované poruchy, které se jeví jako vady řezání.
Při srovnávání dodavatelů se zeptejte, jaký spotřební materiál je součástí dodávky stroje, co obsahuje doporučená sada náhradních dílů a jak rychle jsou k dispozici náhradní díly a technická podpora na dálku. Záruka sama o sobě moc neříká o délce prostojů, pokud dodání náhradního dílu trvá týdny. Produktové stránky, které jsme pro účely tohoto článku prozkoumali, uvádějí dvouletou omezenou záruku a bezplatnou technickou podporu, kupující by si však měli v kupní smlouvě ověřit, co přesně každá z nich zahrnuje.
Požadavky na bezpečnost při práci s lasery a odsávání výparů
Bezpečnost při práci s laserem souvisí s tím, jak je zařízení zakryto, jak se obsluhuje a jak se udržuje; při řezání navíc vznikají výpary a rozstřiky, které je třeba odsávat. Tyto Přehled rizik spojených s lasery podle OSHA vysvětluje, že nejčastější příčinou poškození tkáně způsobeného laserem je teplo a že oko je téměř vždy náchylnější k poranění než kůže.
Mezi praktické aspekty, na které by kupující měli dbát, patří ověření, zda má stroj plně uzavřený řezací prostor s vhodnými průhledovými okénky, zda jsou k dispozici bezpečnostní blokovací zařízení a zda je odsávání a filtrace výparů dimenzováno pro kovy, které budete řezat. Místní předpisy se liší podle jednotlivých zemí. Ověřte si u dodavatele a svého poradce pro dodržování předpisů příslušné požadavky na bezpečnost laserů, elektrická zařízení a stroje platné pro váš trh.
Jak specifikovat kvalitu hran ve výkresech a poptávkách
Kvalitu hran lze snáze kontrolovat, pokud výkres uvádí měřitelný požadavek namísto formulace “hladký řez”.” ISO 9013:2017 uvádí geometrické specifikace výrobků a kvalitativní tolerance pro klasifikaci tepelných řezů. Podle normy ISO se vztahuje na laserové řezy v rozmezí od 0,5 mm do 32 mm a její specifikace platí v případě, že na tuto normu odkazují výkresy nebo dodací dokumenty.
Tento rozsah má význam ze dvou hledisek. Velmi silné plechy nespadají do rozsahu pro řezání laserem stanoveného v normě. A vady rovinnosti nejsou v dokumentu jako takové zmíněny, takže rovinnost musí být upravena samostatným požadavkem v příslušné materiálové normě nebo ve vašem výkresu.
Praktickým přístupem je odkazovat na normu pouze u kritických výkresů. Určete relevantní oblasti hran (například hrany pro přípravu svarů nebo viditelné plochy) a nefunkční hrany ponechte bez omezení. Nadměrné specifikování každé hrany může zvýšit náklady, aniž by došlo ke zlepšení dílu.
Když se vyřezané díly přesouvají k značení a svařování
Kvalita řezání se projeví i v dalších fázích výroby. Oxidové vrstvy, otřepy a okraje ovlivněné teplem mohou mít vliv na kontrast značení, přesnost spojení svarů a dobu dokončování. Mnozí odběratelé proto hodnotí celý pracovní postup při zpracování malých dílů, nikoli pouze samotnou řezačku.
Z důvodu sledovatelnosti, a přenosná laserová gravírka Dodavatel jej popisuje jako malé ruční zařízení, které slouží k značení kovů a některých nekovových materiálů. To se může hodit pro označování dílů na obrobcích, u nichž není praktické je přemístit na pevnou značkovací stanici. U materiálů citlivých na teplo nebo pro velmi jemné značky je vhodné použít UV laserový značkovací stroj pracuje na vlnové délce 355 nm. Dodavatel jej popisuje jako vhodný pro vysoce kontrastní značení s minimálním poškozením na kovech a plastech.
U šperků a malých přesných sestav je spojování dalším krokem po řezání. A podlahová laserová svářečka s výkonem 150 W, s vestavěnou CCD kamerou a 200W Pro mini laserový svařovací stroj s CCD jsou dodavatelem určeny pro svařování šperků. Tyto stránky popisují použití v oblasti šperkařství, proto by si odběratelé, kteří potřebují průmyslové díly, měli před nákupem ověřit vhodnost pro své materiály a typy spojů.
Co by měli kupující uvést před podáním žádosti o cenovou nabídku?
Přesná cenová nabídka na stroj pro řezání vláknovým laserem vychází z jasného popisu dílů, nikoli z jmenovitého výkonu. Než se obrátíte na dodavatele, připravte si následující údaje:
- Materiály a třídy: uhlíková ocel, nerezová ocel, hliník, měď nebo mosaz, s různými povrchovými úpravami (leštěné, naolejované, s povrchovou vrstvou).
- Rozsah tloušťek a nejběžnější tloušťka: Stroj by měl podávat dobrý výkon při tloušťce, kterou obvykle zpracováváte, a ne jen při maximální tloušťce.
- Rozměry listu a způsob vkládání: rozměry lože, gramáž plachty a to, zda je zapotřebí výměna palety či automatizace.
- Požadavky na kvalitu hran: ať už potřebujete kvalitu podle normy ISO 9013, hrany připravené ke svařování nebo povrchy připravené k lakování.
- Dodávky plynu: jaké plyny budete používat a zda je budete odebírat ve velkém, z lahví nebo z generátoru, včetně průtoku, který je schopen zajistit.
- Napájení: napětí a fáze ve vašem zařízení, které by měly odpovídat uvedeným požadavkům stroje.
- Cílový výstup: počet dílů na směnu, očekávaná výtěžnost vnoření a počet směn za den.
- Ukázkový test: požádejte dodavatele, aby vyřezal váš výkres z vašeho materiálu, a vyžádejte si fotografie hran a dobu cyklu.
- Podmínky poprodejního servisu: seznam náhradních dílů, dodací lhůty spotřebního materiálu, vzdálená podpora a školení.
Zákazníci, kteří stále porovnávají jednotlivé kategorie, si mohou prohlédnout Produktová řada BOGONG LASER u řezacích, svařovacích, značkovacích, gravírovacích a čisticích strojů. Umí také číst návody k použití laserových strojů aby bylo možné přiřadit typ stroje k materiálu a zakázce.
Často kladené otázky
Jaká je nejčastější příčina vzniku strusky při řezání vláknovým laserem?
Běžnou příčinou je nedostatečné vytlačování taveniny. Nízký nebo nestabilní tlak pomocného plynu, poškozená nebo nesprávně vycentrovaná tryska, znečištěná ochranná čočka a nesprávně nastavená rychlost či zaostření – to vše vede k tomu, že v řezné dráze zůstává roztavený kov. Před změnou výkonu zkontrolujte spotřební materiál a přívod plynu.
Proč se na nerezové oceli řezané dusíkem objevují otřepy?
Otřepy na nerezové oceli řezané dusíkem obvykle znamenají, že tavenina není odfukována dostatečně rychle. Mezi běžné příčiny patří nedostatečný tlak nebo průtok plynu, tryska umístěná mimo střed, příliš vysoká poloha ohniska nebo řezací rychlost, která neodpovídá výkonu.
Může vláknový laserový řezací stroj řezat měď a mosaz?
Ano, do určité míry. Vláknové lasery dokážou řezat měď a mosaz, avšak odrazivost těchto kovů zvyšuje riziko zpětného odrazu a ztěžuje provrtání. Ověřte si maximální tloušťku materiálu, ochranu proti zpětnému odrazu a vyzkoušejte řezání na vzorcích z vašeho materiálu.
Zlepšuje vyšší výkon laseru vždy kvalitu řezu?
Ne. Vyšší výkon sice zvyšuje rozsah tloušťek a řeznou rychlost, ale nedokáže vykompenzovat opotřebovanou trysku, slabý přívod plynu ani špatné zaostření. Přizpůsobení výkonu typické tloušťce materiálu obvykle přináší větší užitek než nákup zařízení s maximálním výkonem.
Jak v výkresu určíte kvalitu řezané hrany?
Odkažte se na normu ISO 9013 týkající se kritických výkresů a uveďte požadavky na příslušné okrajové zóny. Norma klasifikuje tepelné řezy, včetně laserových řezů, v rozmezí od 0,5 mm do 32 mm, proto zkontrolujte, zda tloušťka vašeho materiálu spadá do tohoto rozmezí.
Na co bych se měl zeptat dodavatele před nákupem vláknového laserového řezacího stroje?
Zeptejte se na vzorové řezy z vašeho materiálu a v požadované tloušťce, na uvedené řezací kapacity pro jednotlivé kovy, na požadavky na plyn a napájení, na ochranu proti zpětnému odrazu, na dodací lhůty náhradních dílů a na to, co přesně zahrnuje záruka a technická podpora.


Horké kliknutí
Kontaktujte nás
Aplikace
©Copyright [bogonglaser.com]. BOGONG Laser Machine Supplier Všechna práva vyhrazena.