
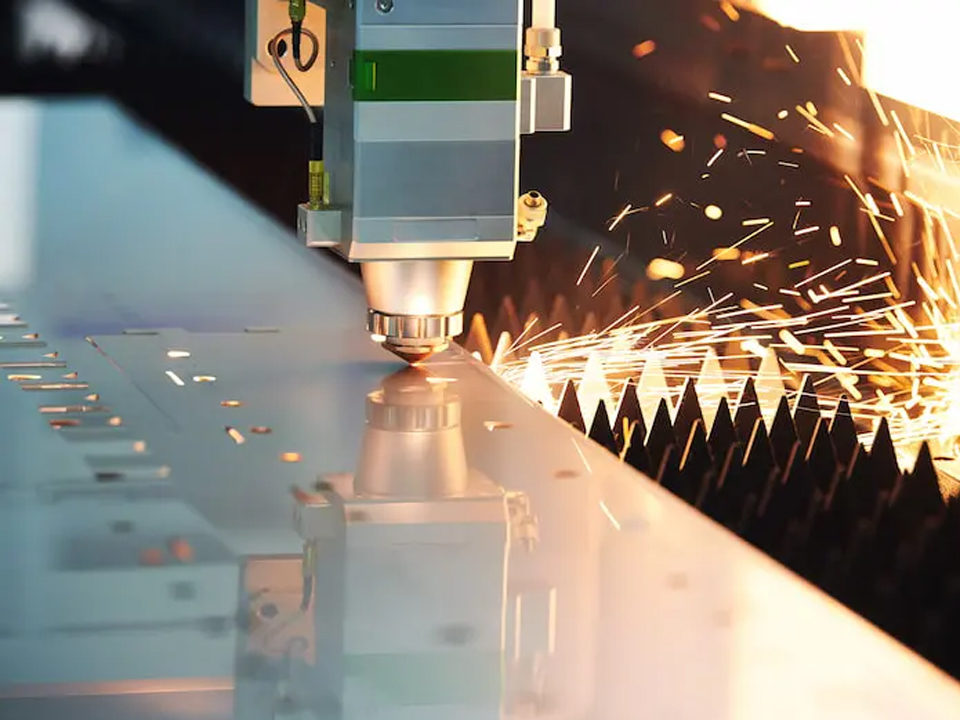
Retos habituales en el corte por láser de fibra y sus soluciones
Guía para el comprador sobre problemas relacionados con el corte por láser de fibra: cómo diagnosticar la escoria y las rebabas, elegir el gas auxiliar, trabajar con metales reflectantes y preparar una solicitud de presupuesto clara.

La mayoría de los problemas en el corte por láser de fibra se deben a una falta de correspondencia entre cinco factores: la potencia del láser, la velocidad de corte, la posición del foco, el gas auxiliar y el estado de la boquilla. Los residuos en el borde inferior, las rebabas en el acero inoxidable, los cortes incompletos en chapas gruesas y los resultados inestables en cobre o latón suelen deberse a una de estas variables. A veces, la causa es un consumible desgastado que ha alterado sutilmente los parámetros del proceso. Para un comprador, la pregunta práctica rara vez es “¿qué defecto es este?”, sino “¿pueden la máquina, el suministro de gas y las especificaciones del material garantizar un proceso estable en mis piezas?”. Esta guía explica los defectos más comunes y cómo diagnosticarlos siguiendo un orden lógico. También aborda en qué aspectos es importante la elección del equipo y qué hay que especificar con el proveedor antes de realizar el pedido.
¿Por qué surgen problemas en el corte por láser de fibra?
Los problemas en el corte por láser de fibra se producen cuando el metal fundido de la ranura no se expulsa correctamente o cuando el rayo aplica la energía de forma desigual. El gas auxiliar debe expulsar el material fundido de la ranura antes de que se vuelva a solidificar en el borde inferior. Si la velocidad, la presión del gas, el enfoque o la alineación de la boquilla se desvían fuera de los límites establecidos, el material fundido permanece en la ranura y se convierte en escoria o en rebabas.
En Guía explicativa de The Fabricator sobre el corte por láser sin rebabas, el autor señala que a menudo quedan rebabas y residuos en las piezas cortadas, aunque los operarios suelen poder evitarlos ajustando los parámetros de corte. El artículo cuenta con la colaboración de un especialista en corte por láser de Air Liquide. Plantea la cuestión como la necesidad de que el metal fundido se evacúe de la forma adecuada y en el momento oportuno.
Esa forma de plantearlo cambia la forma en que un comprador debe interpretar un defecto. Un borde irregular es un síntoma de la ventana de proceso, no una prueba automática de que la máquina o el proveedor sean deficientes.
Cómo detectar escorias, rebabas y bordes irregulares
Diagnostica los defectos en los bordes siguiendo un orden fijo: primero los consumibles y la óptica, después el gas, a continuación el enfoque y, por último, la velocidad y la potencia. Un error habitual es modificar primero la potencia o la velocidad. Esto oculta una lente contaminada o una boquilla dañada tras un nuevo conjunto de parámetros que, a su vez, volverán a fallar una semana más tarde.
La tabla siguiente resume los síntomas más habituales y las comprobaciones que suelen solucionarlos. Se trata de una guía cualitativa para la resolución de problemas, no de un conjunto de parámetros universales. Los valores correctos dependen de la máquina, el tipo de material, el espesor y el gas.
| Síntoma | Posibles causas | Qué comprobar primero | Dirección correctiva típica |
|---|---|---|---|
| Escoria dura y granulada en el borde inferior (acero inoxidable, corte con nitrógeno) | La presión o el caudal de gas son demasiado bajos; la velocidad es demasiado alta o demasiado baja para la potencia; el enfoque es demasiado alto | Estado y centrado de la boquilla, presión del gas en el cabezal (no solo en el cilindro), desviación del foco | Vuelve a colocar la boquilla, comprueba el suministro de gas y vuelve a realizar una prueba de velocidad y enfoque en una muestra de desecho. |
| Rebabas puntiagudas o irregulares solo en un lado | Boquilla descentrada, punta de la boquilla dañada, haz no centrado en la boquilla | Centrado de la boquilla, punta de la boquilla para abolladuras o salpicaduras | Sustituye la boquilla o vuelve a centrarla y, a continuación, vuelve a realizar la prueba |
| Borde rugoso y estriado en una placa más gruesa | Velocidad demasiado alta para la potencia, profundidad de enfoque incorrecta, caudal de gas demasiado bajo | Velocidad de corte según la mesa de corte del proveedor, posición de enfoque | Reducir la velocidad, ajustar el enfoque más hacia el interior del corte, comprobar el caudal de gas |
| Borde oxidado o descolorido en el acero inoxidable | Oxígeno o gas de baja pureza, contaminación del aire en la tubería de gas | Tipo de gas, pureza del gas, fugas y mangueras | Cambiar el gas o reparar la tubería de suministro |
| Corte incompleto o corte total que falla de forma intermitente | Se ha alcanzado el límite de potencia o de grosor, la lente protectora está sucia, la velocidad es demasiado alta | Estado de la lente, potencia en la pieza de trabajo, velocidad | Limpia o cambia la lente, reduce la velocidad o utiliza una fuente de alimentación de mayor potencia. |
| Cambio repentino tras un periodo de estabilidad | Ventana protectora contaminada, boquilla desgastada, presión de gas inestable | Primero la lente y la boquilla, y luego el regulador de gas | Sustituye los consumibles y restablece los valores de referencia de los parámetros |
Hay dos aspectos que se pasan por alto con facilidad. En primer lugar, un cambio repentino tras semanas de corte estable rara vez se debe a un problema de parámetros. Suele deberse a los consumibles, la óptica o el suministro de gas. En segundo lugar, un único corte de prueba puede llevar a conclusiones erróneas. Realiza un pequeño corte de prueba variando la velocidad y el enfoque en el mismo lote de material y, a continuación, anota los ajustes óptimos en función del grosor y la calidad de la lámina.
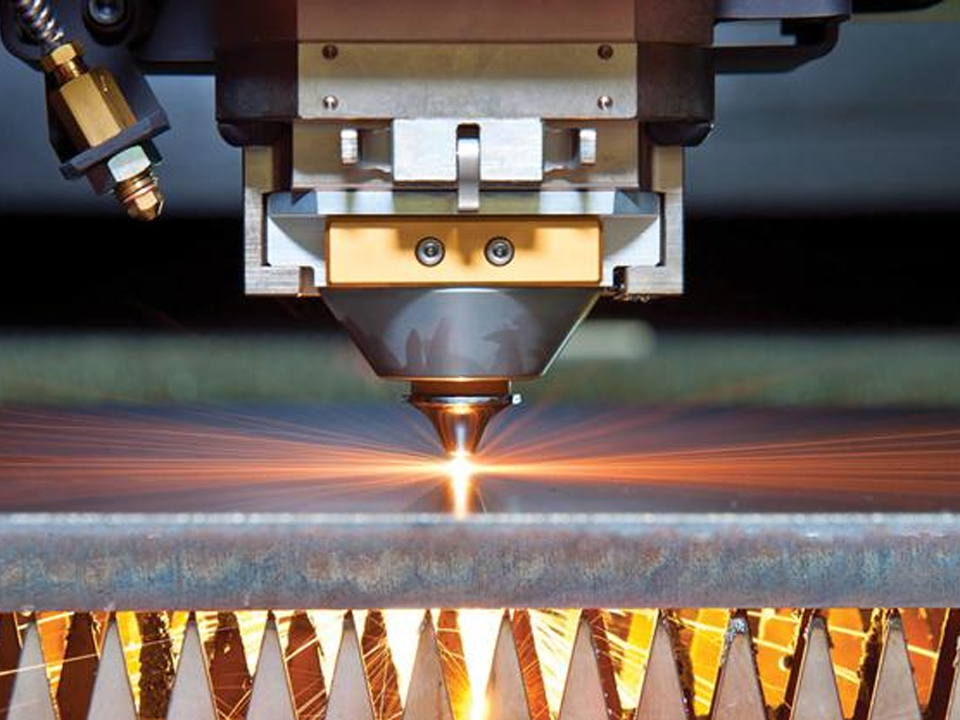
¿Es una mayor potencia del láser la solución? Una opinión matizada
Una mayor potencia no mejora automáticamente la calidad del borde, y adquirir más vatios para subsanar un defecto puede suponer un desperdicio de capital. La potencia determina el rango de espesor y la velocidad que se puede alcanzar. No repara una boquilla dañada, un suministro de gas insuficiente ni un cabezal de corte inestable.
Veamos un ejemplo ilustrativo, no un caso real de un cliente. Un taller de subcontratación observa la presencia de escoria en una pieza de acero inoxidable de 6 mm y da por hecho que la causa es una fuente de alimentación con potencia insuficiente. La causa real es una tubería de gas que no puede suministrar suficiente caudal cuando funcionan dos máquinas a la vez. Una fuente de alimentación de mayor potencia supondría un coste adicional y seguiría produciendo la misma escoria.
Una potencia mayor sí que tiene su justificación en determinadas condiciones:
- Acero al carbono de gran espesor, acero inoxidable o aluminio, en los que la fuente de corriente alcanza su límite de espesor.
- Entornos de producción en los que la velocidad de corte de chapas de espesor medio determina el rendimiento y el coste por pieza.
- Talleres que cortan una amplia gama de espesores y necesitan un margen de maniobra para mantenerse dentro de una ventana de proceso estable.
Una mayor potencia también conlleva algunas desventajas. Puede suponer una mayor demanda de gas en cortes con nitrógeno de sección gruesa, un mayor consumo eléctrico, requisitos de refrigeración más estrictos y un mayor espacio ocupado por la máquina. Los compradores que elijan una Máquina de corte de metal con láser de fibra de alta potencia, de 6000 W a 40 kW Deberías comparar los rangos de espesor indicados por el fabricante para cada material. Las especificaciones de ese modelo indican capacidades de corte de hasta 25 mm para el acero al carbono, 18 mm para el acero inoxidable, 16 mm para el aluminio y 10 mm para el cobre y el latón. También indican una alimentación trifásica de 380 V y refrigeración por agua. Considere estos valores como los máximos indicados por el proveedor. Solicite cortes de prueba con el espesor con el que trabaje realmente, no con el máximo.
Cómo elegir el gas auxiliar adecuado: oxígeno, nitrógeno o aire
La elección del gas auxiliar adecuado depende del material, del acabado que requiera el proceso posterior y del coste por pieza. La selección del gas es una decisión de diseño, no solo un ajuste de la máquina. Influye en el color de los bordes, la capa de óxido, la velocidad y el coste de funcionamiento.
| Gas | Uso habitual | Resultado de Edge | Principal dilema |
|---|---|---|---|
| Oxígeno | Acero dulce o al carbono, especialmente en secciones de mayor espesor | Borde recubierto de óxido; la reacción exotérmica permite cortar chapas más gruesas | Es posible que sea necesario eliminar la capa de óxido antes de pintar, aplicar un recubrimiento en polvo o realizar determinados procesos de soldadura. |
| Nitrógeno | Acero inoxidable, aluminio y latón, cuando se requiere un borde limpio | Borde brillante y sin óxido | Mayor consumo y coste de gas; requiere una presión y un caudal adecuados |
| Aire comprimido | Trabajos con láminas finas y en los que el coste es un factor determinante | Margen aceptable para muchas piezas no críticas | La calidad de los bordes y la oxidación varían en función de la calidad del aire; la filtración y la sequedad son factores importantes |
Esta tabla ofrece una comparación cualitativa. Consulta con el proveedor de la máquina y con tu proveedor de gas las recomendaciones específicas para cada material en cuanto a gases, presiones y caudales. Averigua si tu botella, depósito a granel o sistema de generación in situ puede suministrar el caudal que necesita la máquina. Un suministro insuficiente es una causa oculta habitual de la formación de escoria.
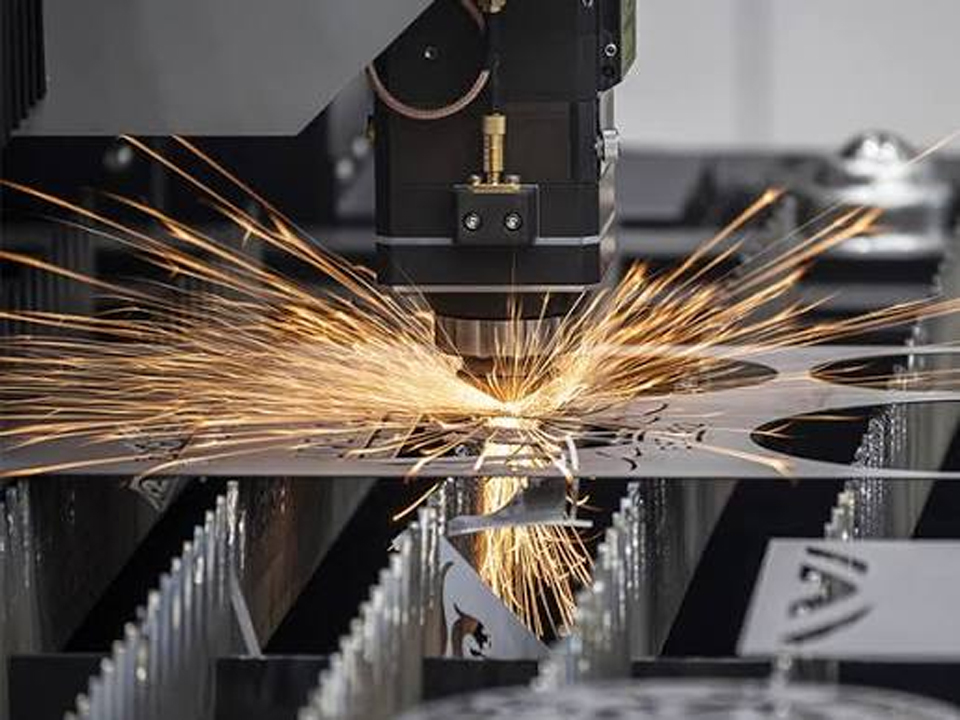
Corte de metales reflectantes: cobre, latón y aluminio
Los metales reflectantes son más difíciles de cortar porque reflejan una mayor parte del haz, sobre todo al inicio de la perforación. Esa energía puede rebotar hacia el cabezal de corte y la fuente láser. El cobre, el latón, la plata, el oro y algunas superficies de aluminio pertenecen a este grupo.
Los láseres de fibra suelen trabajar mejor con estos materiales que los antiguos sistemas de CO₂, pero el riesgo no desaparece. A la hora de evaluar una máquina para metales reflectantes, comprueba lo siguiente con el proveedor:
- Protección contra la reflexión trasera. Pregunta si la fuente incluye un sistema de control o aislamiento de la reflexión trasera, y qué establece la garantía respecto a los daños causados por la reflexión.
- Estado de la superficie. Las superficies pulidas, con acabado de espejo o aceitadas se comportan de forma diferente a las mates u oxidadas. Prueba con tu propio material.
- Método de Pierce. La estrategia de perforación es más importante en los metales reflectantes que en el acero dulce.
- Gas y espesor. El nitrógeno se utiliza habitualmente para obtener bordes limpios. Comprueba el espesor máximo indicado para cada metal reflectante.
Para los trabajos con metales preciosos de pequeño formato, los compradores suelen optar por máquinas compactas. La 5050 pequeña máquina de corte por láser de fibra Se presenta con un área de corte de 500 × 500 mm, opciones de fuente de energía de entre 1000 W y 3000 W y una precisión de posicionamiento de ≤±0,03 mm. Según la ficha técnica, está indicada para cortar oro, plata, cobre y acero inoxidable. La precisión de posicionamiento indicada describe el movimiento de la máquina. La tolerancia final de la pieza también depende de la aportación de calor, la sujeción, la planitud de la chapa y la compensación de la ranura de corte.
Placas gruesas, chapas finas y detalles pequeños: tres problemas distintos
Las placas gruesas, las chapas finas y los detalles pequeños fallan de formas distintas, y la cifra de potencia nominal que indica un proveedor no permite predecir el rendimiento en los tres casos.
Chapa gruesa tiende a presentar un corte inclinado, estrías irregulares, escoria en la parte inferior y una perforación poco fiable. Entre las causas se incluyen trabajar cerca del límite de espesor de la fuente, una profundidad de enfoque incorrecta, un caudal de gas insuficiente y una boquilla desgastada. Pida una muestra de corte con su espesor y pregunte cuánto tiempo tarda la perforación, ya que una perforación lenta aumenta la acumulación de calor y la duración del ciclo.
Lámina fina tiende a deformarse, inclinarse hacia arriba o presentar decoloración por calor. Esto viene determinado por la aportación de calor y la geometría de la pieza, no solo por la potencia. Las soluciones habituales incluyen una secuencia de corte optimizada, el corte en línea común cuando el diseño lo permita, microjuntas o lengüetas, y un corte más rápido con un gas adecuado. Una fuente de muy alta potencia sobre chapa fina puede resultar más difícil de controlar, no más fácil.
Pequeños agujeros y detalles minuciosos se producen problemas cuando el diámetro del orificio es pequeño en relación con el espesor del material. Consulta a tu proveedor cuál es la relación orificio-espesor mínima fiable para tu material, en lugar de darla por sentada. Ese límite varía en función de la máquina, el gas y la destreza del operario, por lo que no existe una cifra universal.
Mantenimiento preventivo que evita la mayoría de los defectos recurrentes
La mayoría de los problemas recurrentes relacionados con la calidad del corte se deben a una breve lista de tareas de mantenimiento. Incorpóralas en un calendario por escrito en lugar de confiar en la memoria del operario:
- Lente protectora y óptica de enfoque: Revisar a intervalos fijos y antes de realizar trabajos críticos. La contaminación absorbe energía y desvía la atención.
- Boquilla: Comprueba si hay daños, salpicaduras y si está bien centrado. Considera las boquillas como consumibles y sustitúyelas junto con el gatillo.
- Tubos de gas, filtros y reguladores: Comprueba si hay fugas y la presión en el cabezal, y vacía o sustituye los filtros de los sistemas de aire.
- Enfriador y circuito de refrigeración: Mantenga la calidad del agua, los valores de consigna de temperatura y los filtros dentro de las especificaciones del fabricante.
- Rieles, guías y sistemas servo: Manténlas limpias y lubricadas según las instrucciones del manual. El polvo y los residuos reducen la precisión del movimiento con el paso del tiempo.
- Suministro eléctrico: Comprueba la tensión y la fase que necesita la máquina. Un suministro inestable puede provocar fallos intermitentes que parecen defectos de corte.
A la hora de comparar proveedores, pregunta qué consumibles se incluyen con la máquina, qué contiene el kit de repuestos recomendado y con qué rapidez se pueden obtener las piezas de recambio y la asistencia técnica a distancia. Una garantía llamativa no dice mucho sobre el tiempo de inactividad si una pieza de recambio tarda semanas en llegar. Las páginas de productos analizadas para este artículo indican una garantía limitada de dos años y asistencia técnica gratuita, pero los compradores deben confirmar igualmente en el contrato de compra qué cubre exactamente cada una de ellas.
Requisitos de seguridad con láseres y de extracción de humos
La seguridad láser influye en la forma en que se protege, se maneja y se mantiene la máquina; además, el corte genera humos y salpicaduras que deben ser extraídos. El Resumen de la OSHA sobre los riesgos relacionados con los láseres explica que la causa más habitual del daño tisular provocado por el láser es de naturaleza térmica, y que el ojo es casi siempre más vulnerable a las lesiones que la piel.
Entre los aspectos prácticos que deben tener en cuenta los compradores se incluyen: comprobar que la máquina cuente con una zona de corte totalmente cerrada con ventanas de visualización adecuadas, que disponga de enclavamientos y que los sistemas de extracción y filtración de humos estén dimensionados para los metales que se vayan a cortar. La normativa local varía según el país. Consulte con el proveedor y con su asesor en materia de cumplimiento normativo los requisitos aplicables en su mercado en materia de seguridad láser, electricidad y maquinaria.
Cómo especificar la calidad de los bordes en los planos y las solicitudes de presupuesto
La calidad de los bordes es más fácil de controlar cuando el plano especifica un requisito cuantificable en lugar de un “corte limpio”.” ISO 9013:2017 establece las especificaciones geométricas de los productos y las tolerancias de calidad para la clasificación de los cortes térmicos. Según la norma ISO, abarca los cortes por láser de 0,5 mm a 32 mm, y sus especificaciones se aplican cuando los planos o los documentos de entrega hacen referencia a dicha norma.
Ese alcance es relevante por dos motivos. Las chapas muy gruesas quedan fuera del rango de corte por láser establecido en la norma. Además, los defectos de planitud no se abordan como tales en el documento, por lo que la planitud debe regirse por un requisito específico de la norma de materiales pertinente o de tu plano.
Un enfoque práctico consiste en hacer referencia a la norma únicamente en los planos críticos. Especifica las zonas de los bordes que sean relevantes (por ejemplo, los bordes de preparación para soldadura o las caras visibles) y deja sin restricciones los bordes no funcionales. Especificar en exceso cada borde puede suponer un coste adicional sin que ello suponga una mejora de la pieza.
Cuando las piezas cortadas pasan a las fases de marcado y soldadura
La calidad del corte vuelve a hacerse patente en las fases posteriores del proceso. Las capas de óxido, las rebabas y los bordes afectados por el calor pueden influir en el contraste del marcado, el ajuste de la soldadura y el tiempo de acabado. Por ello, muchos compradores evalúan el flujo de trabajo completo de las piezas pequeñas, en lugar de limitarse únicamente a la cortadora.
Para garantizar la trazabilidad, un grabador láser portátil El proveedor lo describe como una pequeña herramienta portátil que marca metal y algunos materiales no metálicos. Esto puede resultar adecuado para identificar piezas en las que no resulta práctico trasladarlas a una estación de marcado fija. Para materiales sensibles al calor o marcas muy finas, un Máquina de marcado láser UV funciona a 355 nm. El proveedor lo describe como adecuado para el marcado de alto contraste y bajo impacto en metales y plásticos.
En el caso de las joyas y los pequeños conjuntos de precisión, la unión es la operación que sigue al corte. A máquina de soldadura láser de suelo con una potencia nominal de 150 W, una cámara CCD integrada y un Máquina de soldadura láser «Pro mini» de 200 W con CCD Ambas están destinadas, según el proveedor, a la soldadura de joyería. En esas páginas se describen aplicaciones en joyería, por lo que los compradores de piezas industriales deben confirmar que sean adecuadas para sus materiales y tipos de uniones antes de la compra.
¿Qué deben especificar los compradores antes de solicitar un presupuesto?
Para obtener un presupuesto preciso de una máquina de corte por láser de fibra, lo primero es disponer de una descripción clara de las piezas, no de la potencia nominal. Prepara estos datos antes de ponerte en contacto con los proveedores:
- Materiales y calidades: acero al carbono, acero inoxidable, aluminio, cobre o latón, con distintos acabados superficiales (pulido, aceitado, recubierto).
- Rango de espesores y el espesor más habitual: La máquina debería funcionar bien con el grosor habitual, no solo con el máximo.
- Tamaño de la hoja y método de carga: las dimensiones de la cama, el peso de la lámina y si se necesita cambio de palé o automatización.
- Requisitos de calidad de los bordes: tanto si necesitas un grado conforme a la norma ISO 9013, como bordes listos para soldar o superficies listas para pintar.
- Suministro de gas: qué gases vas a utilizar y si dispones de suministro a granel, en bombonas o mediante generador, junto con el caudal que puede proporcionar.
- Suministro eléctrico: la tensión y la fase en sus instalaciones, que deben ajustarse a los requisitos especificados para la máquina.
- Resultado esperado: piezas por turno, rendimiento previsto de anidamiento y turnos al día.
- Prueba de ejemplo: Pide al proveedor que corte tu plano en el material que hayas elegido y solicita fotos de los bordes y el tiempo de ciclo.
- Condiciones de posventa: lista de piezas de recambio, plazos de entrega de los consumibles, asistencia remota y formación.
Los compradores que aún estén comparando categorías pueden echar un vistazo a la Gama de productos BOGONG LASER en máquinas de corte, soldadura, marcado, grabado y limpieza. También pueden leer el Guías de aplicación para máquinas láser para asignar un tipo de máquina a un material y a un trabajo.
Preguntas frecuentes
¿Cuál es la causa más habitual de la formación de escoria en el corte por láser de fibra?
La causa habitual es una expulsión insuficiente del metal fundido. Una presión del gas auxiliar baja o inestable, una boquilla dañada o descentrada, una lente protectora sucia y una velocidad o un enfoque inadecuados hacen que quede metal fundido en la ranura de corte. Comprueba los consumibles y el suministro de gas antes de modificar la potencia.
¿Por qué aparecen rebabas en el acero inoxidable cortado con nitrógeno?
Las rebabas en el acero inoxidable cortado con nitrógeno suelen indicar que el material fundido no se expulsa con la suficiente rapidez. Las causas más habituales son una presión o un caudal de gas insuficientes, una boquilla descentrada, una posición de enfoque demasiado alta o una velocidad de corte que no se ajusta a la potencia.
¿Puede una cortadora láser de fibra cortar cobre y latón?
Sí, con ciertas limitaciones. Los láseres de fibra pueden cortar cobre y latón, pero la reflectividad de estos metales aumenta el riesgo de reflexión trasera y dificulta la perforación. Comprueba el espesor máximo, la protección contra la reflexión trasera y realiza pruebas de corte con tu material.
¿Una mayor potencia del láser mejora siempre la calidad del corte?
No. Una mayor potencia aumenta el rango de espesores y la velocidad de corte, pero no puede compensar una boquilla desgastada, un suministro de gas insuficiente o un enfoque deficiente. Adaptar la potencia al espesor habitual suele resultar más rentable que adquirir la potencia máxima.
¿Cómo se especifica la calidad del borde de corte en un dibujo?
Consulta la norma ISO 9013 sobre planos críticos y ten en cuenta los requisitos relativos a las zonas de los bordes que sean relevantes. La norma clasifica los cortes térmicos, incluidos los cortes por láser, en un rango de 0,5 mm a 32 mm, así que comprueba que tu espesor se encuentre dentro de ese rango.
¿Qué debo preguntarle a un proveedor antes de comprar una cortadora láser de fibra?
Solicita muestras de corte con tu material y grosor, las capacidades de corte especificadas para cada metal, los requisitos de gas y energía, la protección contra la reflexión trasera, los plazos de entrega de las piezas de recambio y qué cubren exactamente la garantía y la asistencia técnica.


Hot Click
Contacte con nosotros
Aplicación
©Copyright [bogonglaser.com]. BOGONG Laser Machine Supplier Todos los derechos reservados.