
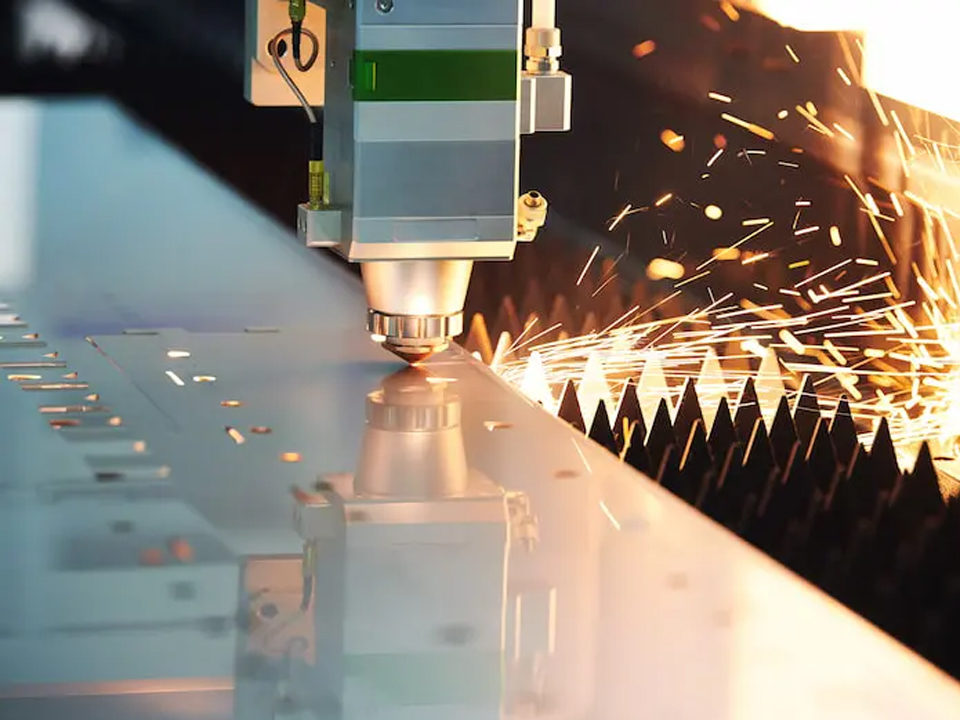
Fiber Lazer Kesimde Sık Karşılaşılan Zorluklar ve Çözümleri
Fiber lazer kesim sorunlarına ilişkin alıcı kılavuzu: cüruf ve çapakların teşhisi, yardımcı gaz seçimi, yansıtıcı metallerin işlenmesi ve net bir teklif talebinin hazırlanması.

Fiber lazer kesimdeki sorunların çoğu, lazer gücü, kesme hızı, odak konumu, yardımcı gaz ve nozul durumu olmak üzere beş unsur arasındaki uyumsuzluktan kaynaklanır. Alt kenardaki cüruf, paslanmaz çelikteki çapaklar, kalın saclarda eksik kesimler ve bakır veya pirinçte istikrarsız sonuçlar genellikle bu değişkenlerden birine bağlanabilir. Bazen sorun, işlem aralığını fark edilmeden değiştiren aşınmış bir sarf malzemesidir. Bir alıcı için asıl önemli soru nadiren “bu hangi kusurdur?” şeklindedir. Asıl soru, “makine, gaz beslemesi ve malzeme özellikleri, parçalarımda istikrarlı bir işlem sağlayabilir mi?” şeklindedir. Bu kılavuz, en yaygın kusurları ve bunların mantıklı bir sırayla nasıl teşhis edileceğini açıklamaktadır. Ayrıca, ekipman seçiminin ne zaman önemli olduğunu ve sipariş vermeden önce tedarikçiye hangi özellikleri belirtmeniz gerektiğini de ele almaktadır.
Fiber Lazer Kesimde Sorunlar Neden Ortaya Çıkar?
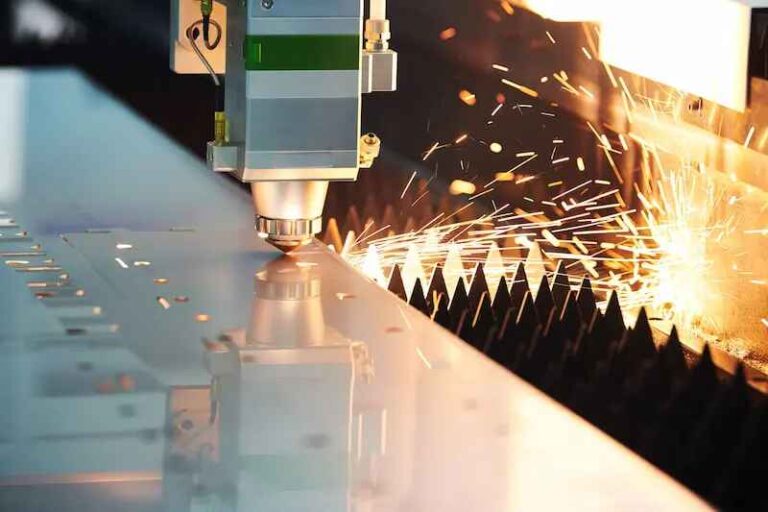
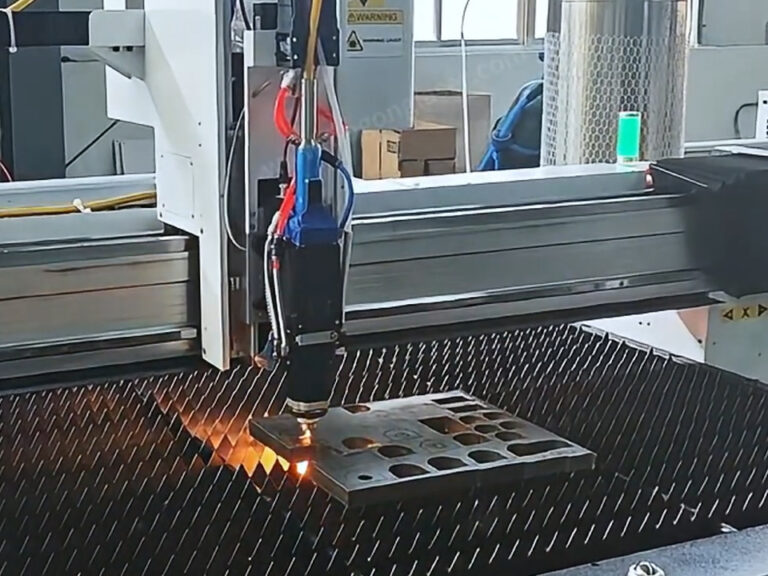
Fiber lazer kesim sorunları, kesik içindeki erimiş metalin düzgün bir şekilde dışarı atılmaması veya ışının enerjiyi dengesiz bir şekilde iletmesi durumunda ortaya çıkar. Yardımcı gaz, erimiş metalin alt kenarda yeniden katılaşmadan önce kesik alanından dışarı atılmasını sağlamalıdır. Hız, gaz basıncı, odak veya nozul hizalaması izin verilen aralığın dışına çıkarsa, erimiş metal kesik alanında kalır ve cüruf veya çapak haline gelir.
İçinde The Fabricator’ın çapak bırakmayan lazer kesim hakkında hazırladığı açıklayıcı yazı, yazar, kesilen parçaların üzerinde genellikle çapak ve cüruf kaldığını, ancak operatörlerin kesim parametrelerini ayarlayarak bunları sıklıkla önleyebildiğini belirtmektedir. Makale, Air Liquide’in bir lazer kesim uzmanının görüşlerine dayanmaktadır. Makale, bu sorunu erimiş metalin doğru zamanda doğru şekilde tahliye edilmesini sağlamak olarak ele almaktadır.
Bu bakış açısı, bir alıcının bir kusuru nasıl değerlendirilmesi gerektiğini değiştirir. Pürüzlü bir kenar, üretim sürecindeki bir durumun belirtisidir; otomatik olarak makinenin veya tedarikçinin yetersiz olduğunun kanıtı değildir.
Cüruf, Çapak ve Pürüzlü Kenarların Teşhisi Nasıl Yapılır?
Kenar kusurlarını sabit bir sırayla teşhis edin: önce sarf malzemeleri ve optik parçalar, sonra gaz, ardından odaklama, en son da hız ve güç. İlk olarak gücü veya hızı değiştirmek yaygın bir hatadır. Bu, kirlenmiş bir merceği veya hasarlı bir nozulu yeni bir parametre setinin arkasına gizler; bu parametreler ise bir hafta sonra yine arızaya neden olur.
Aşağıdaki tablo, tipik belirtileri ve genellikle bunların giderilmesini sağlayan kontrolleri özetlemektedir. Bu, nitel bir sorun giderme kılavuzudur; evrensel parametreler dizisi değildir. Doğru değerler, makineye, malzeme kalitesine, kalınlığa ve gaza bağlıdır.
| Semptom | Olası nedenler | Önce neyi kontrol etmeli | Tipik düzeltme yönü |
|---|---|---|---|
| Alt kenarda sert, boncuklu cüruf (paslanmaz, azotlu kesim) | Gaz basıncı veya akışı çok düşük, güç açısından hız çok yüksek veya çok düşük, odak çok yüksek | Meme durumu ve merkezleme, başlıktaki gaz basıncı (sadece silindirde değil), odak kayması | Püskürtme ucunu yerine takın, gaz akışını kontrol edin ve bir deneme parçasında hız ve odak testini tekrarlayın |
| Sadece bir tarafta sivri veya düzensiz çapaklar | Meme merkezden kaymış, meme ucu hasarlı, ışın memede ortalanmamış | Meme merkezleme, çukurlar veya sıçramalar için meme ucu | Püskürtme başlığını değiştirin veya yeniden ortalayın, ardından testi tekrarlayın |
| Daha kalın levhanın pürüzlü, çizgili kenarı | Güç için hız çok yüksek, odak derinliği yanlış, gaz akışı çok düşük | Tedarikçinin kesme tablasına göre kesme hızı, odak konumu | Hızı azaltın, odağı kesimin daha derinlerine ayarlayın, gaz akış kapasitesini kontrol edin |
| Paslanmaz çelikte oksitlenmiş veya rengi değişmiş kenar | Oksijen veya düşük saflıkta gaz, gaz hattındaki hava kirliliği | Gaz türü, gaz saflığı, sızıntılar ve hortumlar | Gaz kaynağını değiştirin veya besleme hattını onarın |
| Aralıklı olarak arıza veren eksik kesim veya tam kesim | Güç veya kalınlık sınırına ulaşıldı, koruyucu lens kirli, hız çok yüksek | Merceğin durumu, iş parçasına uygulanan güç, hız | Lensi temizleyin veya değiştirin, hızı düşürün ya da daha yüksek güçte bir kaynak kullanın |
| İstikrarlı bir dönemin ardından ani bir değişiklik | Kirlenmiş koruyucu pencere, aşınmış nozul, dengesiz gaz basıncı | Önce lens ve nozul, sonra gaz regülatörü | Sarf malzemelerini değiştirin ve parametreleri yeniden temel değerlere ayarlayın |
İki noktayı gözden kaçırmak kolaydır. Birincisi, haftalarca süren istikrarlı kesimden sonra meydana gelen ani bir değişiklik, nadiren bir parametre sorunundan kaynaklanır. Bu durum, sarf malzemeleri, optik sistemler veya gaz beslemesiyle ilgili bir soruna işaret eder. İkincisi, tek bir test kesimi yanıltıcı olabilir. Aynı malzeme partisinden, farklı hız ve odak ayarlarında küçük bir test matrisi kesin, ardından en iyi sonuç veren ayarları levhanın kalınlığı ve kalitesine göre kaydedin.
Daha Yüksek Lazer Gücü Çözüm mü? Uzman Bir Bakış Açısı
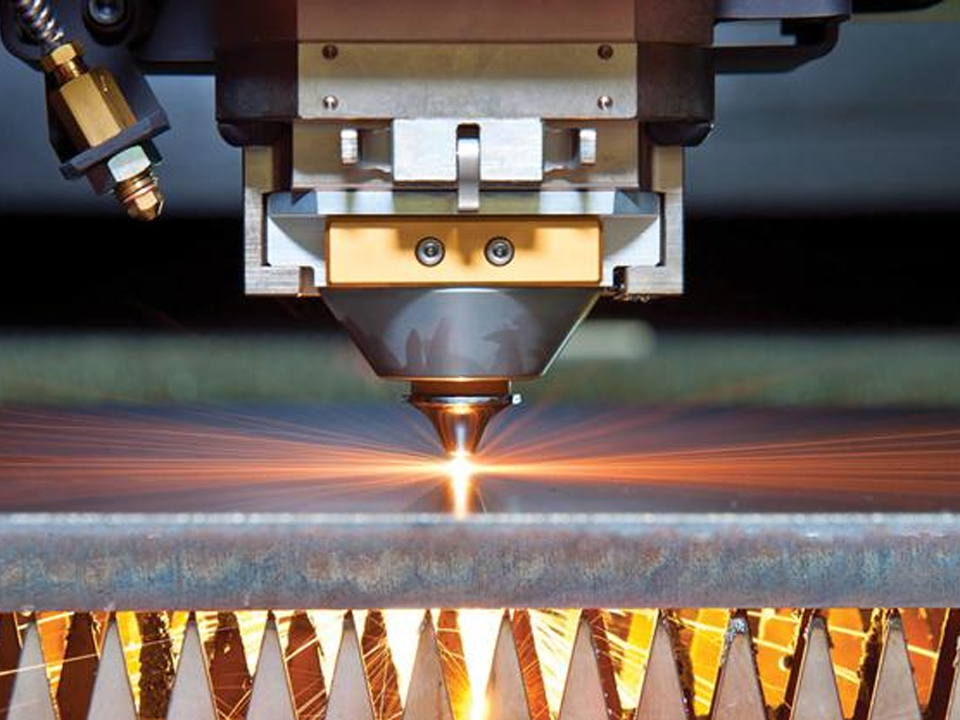
Daha yüksek güç, kenar kalitesini otomatik olarak iyileştirmez ve bir kusuru gidermek için daha yüksek watt’lı bir ürün satın almak sermaye israfına yol açabilir. Güç, kalınlık aralığını ve ulaşılabilir hızı belirler. Hasarlı bir nozulu, yetersiz bir gaz beslemesini veya dengesiz bir kesme kafasını onarmaz.
Gerçek bir müşteri vakası değil, açıklayıcı bir örnek ele alalım. Bir imalat atölyesi, 6 mm’lik paslanmaz çelikte cüruf oluşumu gözlemler ve bunun nedeninin güç kaynağının yetersizliği olduğunu varsayar. Asıl neden ise, iki makine aynı anda çalıştığında yeterli akış sağlayamayan bir gaz hattıdır. Daha yüksek güçlü bir güç kaynağı, maliyeti artıracak, ancak cüruf sorunu yine de devam edecektir.
Daha yüksek güç, belirli koşullarda hak ettiği yeri gerçekten de alır:
- Akım kaynağının kalınlık sınırına ulaştığı yerlerde kalın karbon çeliği, paslanmaz çelik veya alüminyum.
- Orta kalınlıktaki saclarda kesme hızının üretim verimini ve parça başına maliyeti belirlediği üretim ortamları.
- Geniş bir kalınlık aralığında kesim yapan ve istikrarlı bir işlem aralığı içinde kalabilmek için yeterli çalışma aralığına ihtiyaç duyan atölyeler.
Daha yüksek güç, bazı dezavantajları da beraberinde getirir. Bu, kalın kesitli azotlu kesimlerde daha fazla gaz talebi, daha yüksek elektrik talebi, daha sıkı soğutma gereksinimleri ve daha geniş bir makine kaplama alanı anlamına gelebilir. Bir 6000 W–40 kW yüksek güçlü fiber lazer metal kesme makinesi Her malzeme için üreticinin belirttiği kalınlık aralıklarını karşılaştırmalısınız. Bu modele ait teknik özelliklerde, karbon çeliği için 25 mm’ye kadar, paslanmaz çelik için 18 mm’ye kadar, alüminyum için 16 mm’ye kadar ve bakır ile pirinç için 10 mm’ye kadar kesme kapasiteleri belirtilmiştir. Ayrıca, 380 V üç fazlı besleme ve soğutulmuş su soğutma sistemi de listelenmiştir. Bunları tedarikçinin belirttiği maksimum değerler olarak değerlendirin. Maksimum değerleri değil, gerçekte kullandığınız kalınlıkta örnek kesimler talep edin.
Doğru Yardımcı Gazın Seçimi: Oksijen, Azot veya Hava
En uygun yardımcı gaz, malzemeye, bir sonraki işlem aşamasında istenen yüzey kalitesine ve parça başına maliyete bağlıdır. Gaz seçimi, sadece bir makine ayarı değil, bir tasarım kararıdır. Bu seçim, kenar rengini, oksit tabakasını, hızı ve işletme maliyetini etkiler.
| Gaz | Tipik kullanım | Kenar sonucu | Temel ödün verme durumu |
|---|---|---|---|
| Oksijen | Hafif çelik veya karbon çeliği, özellikle daha kalın kesitler | Oksit kaplı kenar; ekzotermik reaksiyon, daha kalın levhaların kesilmesini kolaylaştırabilir | Boyama, toz boyama veya bazı kaynak işlemleri öncesinde oksit tabakasının temizlenmesi gerekebilir |
| Azot | Paslanmaz çelik, alüminyum, pirinç; temiz bir kenarın gerekli olduğu yerlerde | Parlak, oksit içermeyen kenar | Daha yüksek gaz tüketimi ve maliyeti; yeterli basınç ve akış gerektirir |
| Basınçlı hava | İnce sac ve maliyet açısından hassas işler | Kritik olmayan birçok parça için kabul edilebilir kenar | Kenar kalitesi ve oksidasyon, hava kalitesine göre değişiklik gösterir; filtreleme ve kuruluk önemlidir |
Bu tablo nitel bir karşılaştırma niteliğindedir. Malzemeye özgü gaz önerilerini, basınçları ve akış hızlarını makine tedarikçiniz ve gaz tedarikçinizle teyit edin. Silindirinizin, toplu deponuzun veya tesis içi üretim sisteminizin, makinenin ihtiyaç duyduğu akışı sağlayıp sağlayamayacağını öğrenin. Yetersiz besleme, cüruf oluşumunun sık görülen gizli nedenlerinden biridir.
Yansıtıcı Metallerin Kesilmesi: Bakır, Pirinç ve Alüminyum
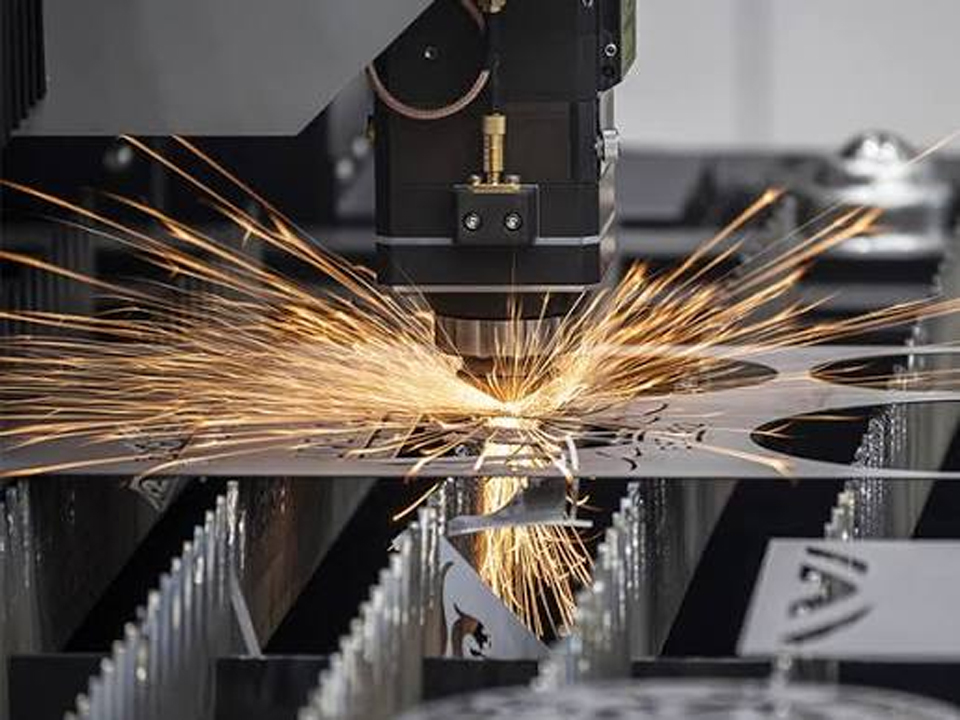
Yansayıcı metaller, özellikle delme işleminin başlangıcında ışın demetinin daha büyük bir kısmını yansıttıkları için kesilmesi daha zordur. Bu enerji, kesme kafasına ve lazer kaynağına doğru geri yayılabilir. Bakır, pirinç, gümüş, altın ve bazı alüminyum yüzeyler bu gruba girer.
Fiber lazerler genellikle bu malzemeleri eski CO₂ sistemlerinden daha iyi işler, ancak risk tamamen ortadan kalkmaz. Yansayıcı metaller için bir makineyi değerlendirirken, tedarikçiyle aşağıdaki hususları teyit edin:
- Geri yansıma koruması. Kaynağın geri yansıma izleme veya izolasyon özelliği olup olmadığını ve yansıma kaynaklı hasarlara ilişkin garantinin ne olduğunu sorun.
- Yüzey durumu. Parlak, ayna parlaklığında veya yağlı yüzeyler, mat veya oksitlenmiş yüzeylerden farklı davranır. Kullandığınız malzemeyi test edin.
- Pierce yöntemi. Delme stratejisi, yumuşak çelikten ziyade yansıtıcı metallerde daha büyük önem taşır.
- Gaz ve kalınlık. Azot genellikle kenarları temizlemek için kullanılır. Her bir yansıtıcı metal için belirtilen maksimum kalınlığı kontrol edin.
Küçük boyutlu değerli metal işleri için alıcılar genellikle kompakt makinelere yönelir. Bu 5050 küçük fiber lazer kesim makinesi 500 × 500 mm kesme alanı, 1000 W ila 3000 W arasında güç seçenekleri ve ≤±0,03 mm konumlandırma hassasiyeti ile listelenmiştir. Bu özellikleri, makinenin altın, gümüş, bakır ve paslanmaz çeliği kesmek için uygun olduğunu göstermektedir. Belirtilen konumlandırma hassasiyeti, makinenin hareketini tanımlamaktadır. Nihai parça toleransı ayrıca ısı girişi, sabitleme, sac düzlüğü ve kesim izi telafisine de bağlıdır.
Kalın Levha, İnce Sac ve Küçük Detaylar: Üç Farklı Sorun
Kalın levhalar, ince saclar ve küçük detaylar farklı şekillerde hasar görür; bir tedarikçinin belirttiği nominal güç değeri, bu üçü için de performansı öngöremez.
Kalın levha genellikle eğik kesik, pürüzlü çizgiler, alt kısımda cüruf birikimi ve güvenilir olmayan delme işlemi ile sonuçlanır. Bunun nedenleri arasında kaynağın kalınlık sınırına yakın çalışmak, yanlış odak derinliği, yetersiz gaz akışı ve aşınmış nozul sayılabilir. Kendi kalınlığınızda bir kesim örneği isteyin ve delme işleminin ne kadar sürdüğünü sorun; çünkü yavaş delme, ısı birikimini ve döngü süresini artırır.
İnce sac eğilme, yukarı doğru eğilme veya ısı kaynaklı renk değişikliği gösterme eğilimindedir. Bunu belirleyen sadece güç değil, ısı girişi ve parça geometrisidir. Yaygın çözümler arasında optimize edilmiş kesme sırası, tasarımın izin verdiği durumlarda ortak hat kesimi, mikro birleşim yerleri veya çıkıntılar ve uygun bir gazla daha hızlı kesim sayılabilir. İnce saclarda çok yüksek güçlü bir kaynak, kontrolü kolaylaştırmak yerine zorlaştırabilir.
Küçük delikler ve ince detaylar Delik çapı malzeme kalınlığına göre küçük olduğunda sorunlar yaşanabilir. Bir varsayımda bulunmak yerine, tedarikçinize malzemeniz için en küçük güvenilir delik-kalınlık oranını sorun. Bu sınır, makineye, gaz türüne ve operatörün becerisine göre değişiklik gösterir; bu konuda geçerli tek bir değer yoktur.
Tekrarlayan Arızaların Çoğunu Önleyen Önleyici Bakım
Kesim kalitesiyle ilgili en sık karşılaşılan sorunların çoğu, sınırlı sayıda bakım kalemiyle ilgilidir. Bunları operatörün hafızasına güvenmek yerine yazılı bir programa dahil edin:
- Koruyucu mercek ve odaklama optiği: Belirli aralıklarla ve kritik işlerden önce kontrol edin. Kirlenme, enerjiyi emer ve dikkatinizi dağıtır.
- Nozul: Hasar, sıçrama ve merkezleme açısından kontrol edin. Nozulları, değiştirilebilir tetik mekanizmasına sahip sarf malzemeleri olarak değerlendirin.
- Gaz hatları, filtreler ve regülatörler: kafada sızıntı ve basınç kontrolü yapın ve hava sistemlerindeki filtreleri boşaltın veya değiştirin.
- Soğutucu ve soğutma devresi: Su kalitesini, sıcaklık ayar değerlerini ve filtreleri üreticinin teknik özellikleri dahilinde tutun.
- Raylar, kılavuzlar ve servo sistemleri: Kullanım kılavuzuna uygun şekilde temiz ve yağlanmış halde tutun. Toz ve kir, zamanla hareket hassasiyetini bozar.
- Elektrik beslemesi: Makinenin ihtiyaç duyduğu gerilimi ve fazı doğrulayın. Dengesiz besleme, kesim kusurları gibi görünen aralıklı arızalara yol açabilir.
Tedarikçileri karşılaştırırken, makineyle birlikte hangi sarf malzemelerinin gönderildiğini, önerilen yedek parça setinin neleri içerdiğini ve yedek parçaların ve uzaktan teknik desteğin ne kadar hızlı sağlanabileceğini sorun. Yedek parçanın gelmesi haftalar sürerse, garanti şartları arıza süresiyle ilgili pek bir şey ifade etmez. Bu makale için incelenen ürün sayfalarında iki yıllık sınırlı garanti ve ücretsiz teknik destek belirtilmiştir; ancak alıcılar yine de satın alma sözleşmesinde her birinin tam olarak neleri kapsadığını teyit etmelidir.
Lazer Güvenliği ve Duman Tahliye Gereklilikleri
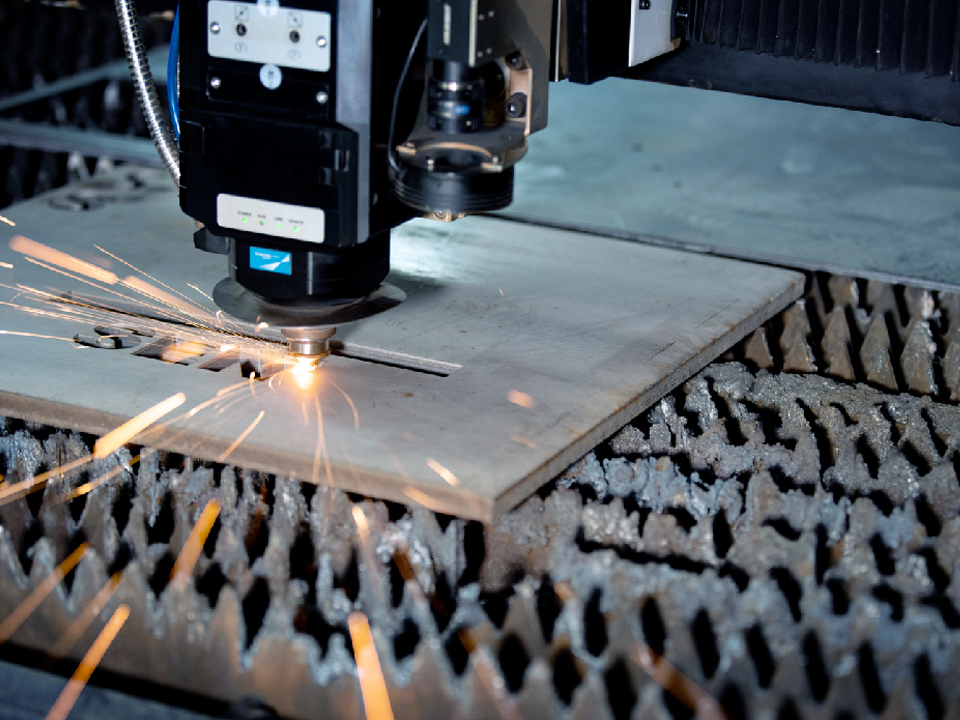
Lazer güvenliği, makinenin muhafaza edilme, çalıştırılma ve bakım şekillerini etkiler; ayrıca kesim işlemi sırasında, havalandırılması gereken duman ve sıçramalar oluşur. Bu OSHA’nın lazer tehlikelerine ilişkin genel bakış Lazer kaynaklı doku hasarının en yaygın nedeninin termal olduğunu ve gözün neredeyse her zaman cilde göre hasara karşı daha savunmasız olduğunu açıklamaktadır.
Alıcılar için dikkate alınması gereken pratik hususlar arasında, makinenin uygun gözetleme pencerelerine sahip tamamen kapalı bir kesim alanına sahip olduğunun, emniyet kilitlerinin mevcut olduğunun ve duman emme ve filtreleme sistemlerinin kesilen metallere uygun boyutlarda olduğunun teyit edilmesi yer alır. Yerel düzenlemeler ülkeden ülkeye değişiklik gösterir. Pazarınız için geçerli lazer güvenliği, elektrik ve makine gerekliliklerini tedarikçiniz ve uyum danışmanınızla birlikte kontrol edin.
Çizimlerde ve Teklif Taleplerinde Kenar Kalitesini Belirtme Yöntemleri
Çizimde “düzgün kesim” yerine ölçülebilir bir gereklilik belirtildiğinde, kenar kalitesini kontrol etmek daha kolay olur.” ISO 9013:2017 termal kesimlerin sınıflandırılmasına yönelik geometrik ürün özelliklerini ve kalite toleranslarını belirtir. ISO’ya göre, bu standart 0,5 mm ile 32 mm arasındaki lazer kesimleri kapsar ve teknik çizimler veya teslimat belgelerinde bu standarda atıfta bulunulduğunda, bu standarttaki özellikler geçerlidir.
Bu kapsam iki açıdan önemlidir. Çok kalın levhalar, standardın belirtilen lazer kesim aralığının dışındadır. Ayrıca, düzlük kusurları belgede bu şekilde ele alınmamaktadır; bu nedenle düzlük için ilgili malzeme standardından veya çiziminizden ayrı bir şart belirlenmesi gerekmektedir.
Pratik bir yaklaşım, standarda yalnızca kritik çizimlerde atıfta bulunmaktır. Önemli kenar bölgelerini (örneğin, kaynak hazırlığı kenarları veya görünür yüzeyler) belirtin ve işlevsel olmayan kenarları kısıtlamadan bırakın. Her kenarı aşırı derecede belirtmek, parçayı iyileştirmeden maliyeti artırabilir.
Kesilen Parçalar İşaretleme ve Kaynak Aşamasına Geçtiğinde
Kesim kalitesi, sonraki aşamalarda da kendini gösterir. Oksit tabakaları, çapaklar ve ısıdan etkilenen kenarlar, işaretleme kontrastını, kaynak uyumu ve son işlem süresini etkileyebilir. Bu nedenle birçok alıcı, yalnızca kesiciyi değil, küçük parçalara yönelik iş akışının tamamını değerlendirir.
İzlenebilirlik amacıyla, bir taşınabilir lazer kazıyıcı Tedarikçi tarafından, metal ve bazı metal olmayan malzemeleri işaretleyen küçük, elde tutulan bir alet olarak tanımlanmaktadır. Bu, sabit bir işaretleme istasyonuna taşınmasının pratik olmadığı iş parçaları üzerindeki parça kimlik numaralarının işaretlenmesi için uygun olabilir. Isıya duyarlı malzemeler veya çok ince işaretlemeler için ise, bir UV lazer markalama makinesi 355 nm dalga boyunda çalışır. Tedarikçi, bu cihazı metaller ve plastikler üzerinde yüksek kontrastlı, az hasarlı işaretleme için uygun olarak tanımlamaktadır.
Takı ve küçük hassas montajlarda, birleştirme işlemi kesme işleminden sonra gelen adımdır. A zemin tipi lazer kaynak makinesi 150 W nominal güce sahip, dahili CCD kameralı ve bir CCD'li 200 W Pro mini lazer kaynak makinesi Her ikisi de tedarikçi tarafından mücevher kaynak işlemleri için sunulmaktadır. Bu sayfalarda mücevher uygulamaları anlatılmaktadır; bu nedenle endüstriyel parçalar satın alacak olan alıcılar, satın almadan önce ürünlerin kendi malzemeleri ve birleştirme türleri için uygun olup olmadığını doğrulamalıdır.
Alıcılar, fiyat teklifi talep etmeden önce neleri belirtmelidir?
Bir fiber lazer kesim makinesi için doğru bir fiyat teklifi, güç değeriyle değil, parçaların net bir tanımlamasıyla başlar. Tedarikçilerle iletişime geçmeden önce şu bilgileri hazırlayın:
- Malzemeler ve sınıflar: karbon çeliği, paslanmaz çelik, alüminyum, bakır veya pirinç; yüzey durumu (cilalı, yağlanmış, kaplamalı).
- Kalınlık aralığı ve en yaygın kalınlık: Makine, yalnızca maksimum kalınlıkta değil, sizin tipik kalınlığınızda da iyi performans göstermelidir.
- Kağıt boyutu ve yerleştirme yöntemi: yatak boyutları, levha ağırlığı ve palet değişimi ya da otomasyona ihtiyaç olup olmadığı.
- Kenar kalitesi gereksinimi: İster ISO 9013 standardına uygun kalitede, ister kaynaklanmaya hazır kenarlara, ister boyanmaya hazır yüzeylere ihtiyacınız olsun.
- Gaz tedariki: Hangi gazları kullanacağınız ve tedarikinizin dökme, tüp veya jeneratör yoluyla olup olmadığı ile birlikte, bu sistemin sağlayabileceği akış miktarı.
- Elektrik beslemesi: Tesisinizdeki gerilim ve faz, makinenin belirtilen gereksinimlerine uygun olmalıdır.
- Hedef çıktı: vardiya başına parça sayısı, beklenen yuvalama verimi ve günlük vardiya sayısı.
- Örnek test: Tedarikçiden çiziminizi seçtiğiniz malzemeden kesmesini isteyin ve kenar fotoğrafları ile üretim süresini talep edin.
- Satış sonrası koşullar: yedek parça listesi, sarf malzemesi tedarik süresi, uzaktan destek ve eğitim.
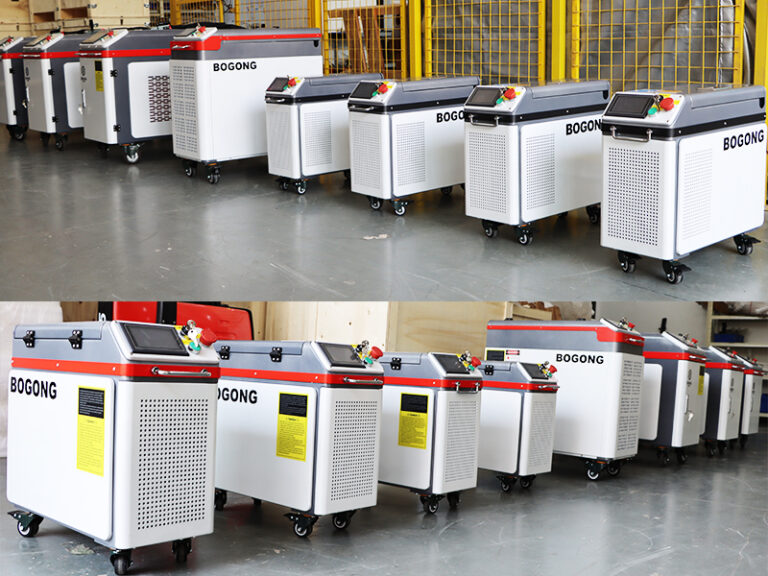
Hâlâ kategorileri karşılaştıran alıcılar, şu sayfaya göz atabilirler: BOGONG LASER ürün yelpazesi kesme, kaynak, işaretleme, oyma ve temizleme makinelerinde. Ayrıca şunları da okuyabilirler: lazer makinesi kullanım kılavuzları bir makine türünü bir malzeme ve iş ile eşleştirmek için.
Sıkça Sorulan Sorular
Fiber lazer kesimde cüruf oluşumunun en yaygın nedeni nedir?
Yetersiz eriyik çıkışı, bu sorunun en yaygın nedenidir. Düşük veya dengesiz yardımcı gaz basıncı, hasarlı veya merkezden kaymış nozul, kirli koruyucu mercek ve uyumsuz hız veya odak ayarı, kesik izinde erimiş metal kalmasına neden olur. Gücü değiştirmeden önce sarf malzemelerini ve gaz beslemesini kontrol edin.
Azotla kesilen paslanmaz çelikte neden çapaklar oluşur?
Azotla kesilen paslanmaz çelikte çapak oluşması, genellikle eriyik maddenin yeterince hızlı bir şekilde dışarı atılmadığını gösterir. Bunun yaygın nedenleri arasında yetersiz gaz basıncı veya akışı, merkezden kaymış nozul, çok yüksek odak konumu ya da güçle uyumlu olmayan kesme hızı sayılabilir.
Fiber lazer kesici, bakır ve pirinci kesebilir mi?
Evet, belirli sınırlar dahilinde. Fiber lazerler bakır ve pirinci kesebilir, ancak bu metallerin yansıtma özelliği geri yansıma riskini artırır ve delme işlemini zorlaştırır. Malzemenizin maksimum kalınlığını ve geri yansıma korumasını doğrulayın ve kesim örnekleri alın.
Daha yüksek lazer gücü her zaman kesim kalitesini artırır mı?
Hayır. Daha yüksek güç, kesim kalınlığı aralığını ve kesim hızını artırır, ancak aşınmış bir nozulu, yetersiz gaz beslemesini veya odaklanma sorununu gideremez. Gücü tipik kesim kalınlığınıza göre ayarlamak, genellikle maksimum watt değerinde bir cihaz satın almaktan daha avantajlıdır.
Bir çizimde kesim kenarı kalitesini nasıl belirtebilirim?
Önemli çizimlerde ISO 9013 standardına atıfta bulunun ve ilgili kenar bölgeleri için gereklilikleri belirtin. Standart, lazer kesimleri de dahil olmak üzere 0,5 mm ile 32 mm arasındaki termal kesimleri sınıflandırmaktadır; bu nedenle, kalınlığınızın bu aralığın içinde olup olmadığını kontrol edin.
Bir fiber lazer kesici satın almadan önce tedarikçiye ne sormalıyım?
Malzemenize ve kalınlığınıza uygun numune kesimleri talep edin; metale göre belirtilen kesme kapasiteleri, gaz ve güç gereksinimleri, geri yansıma koruması, yedek parça teslim süresi ile garanti ve teknik desteğin tam olarak neleri kapsadığını öğrenin.


Sıcak Tıklama
Bize Ulaşın
Uygulama
©Telif Hakkı [bogonglaser.com]. BOGONG Lazer Makine Tedarikçisi Tüm Hakları Saklıdır.