
Problèmes courants liés à la découpe au laser à fibre optique et leurs solutions
Guide de l'acheteur sur les problèmes liés à la découpe au laser à fibre optique : diagnostiquer la formation de scories et de bavures, choisir le gaz d'assistance, gérer les métaux réfléchissants et rédiger un appel d'offres clair.

La plupart des problèmes liés à la découpe au laser à fibre proviennent d'un déséquilibre entre cinq facteurs : la puissance du laser, la vitesse de découpe, la position de focalisation, le gaz d'assistance et l'état de la buse. Les scories sur le bord inférieur, les bavures sur l'acier inoxydable, les découpes incomplètes dans les tôles épaisses et les résultats instables sur le cuivre ou le laiton sont généralement imputables à l'une de ces variables. Parfois, la cause réside dans un consommable usé qui a discrètement modifié la fenêtre de processus. Pour un acheteur, la question pratique est rarement “ de quel défaut s’agit-il ? ”, mais plutôt “ la machine, l’alimentation en gaz et les spécifications du matériau permettent-elles d’assurer un processus stable sur mes pièces ? ”. Ce guide explique les défauts les plus courants et comment les diagnostiquer dans un ordre logique. Il aborde également les cas où le choix de l’équipement est déterminant et ce qu’il convient de préciser auprès d’un fournisseur avant de passer commande.
Pourquoi des problèmes surviennent-ils lors de la découpe au laser à fibre optique ?
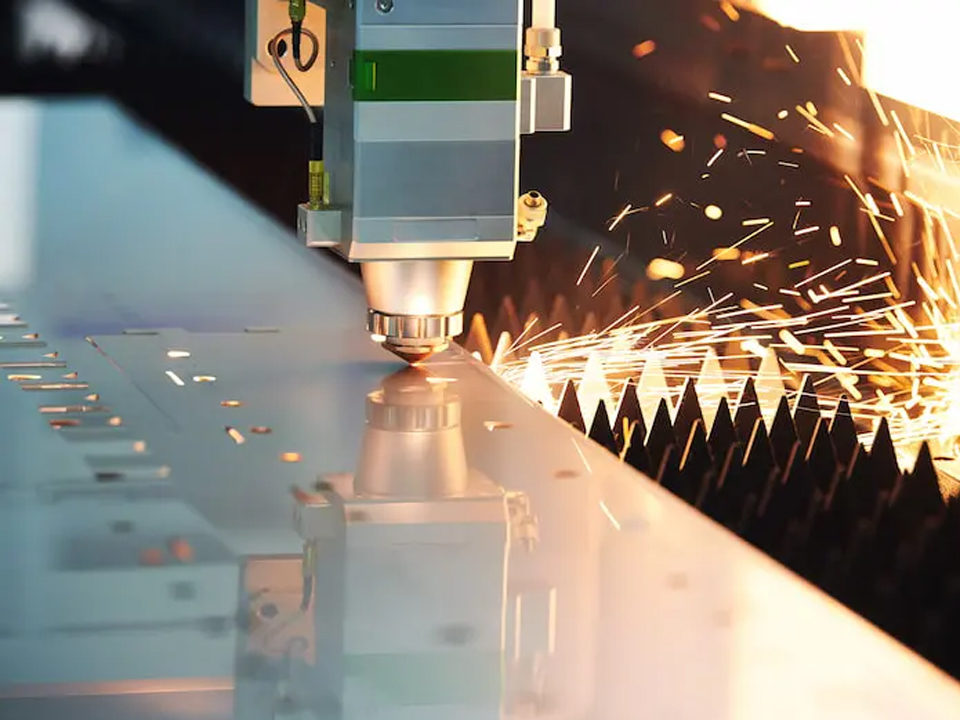
Les problèmes liés à la découpe au laser à fibre surviennent lorsque le métal en fusion présent dans la rainure n'est pas expulsé correctement, ou lorsque le faisceau délivre de l'énergie de manière inégale. Le gaz d'assistance doit expulser le métal fondu hors de la rainure avant qu'il ne se solidifie à nouveau sur le bord inférieur. Si la vitesse, la pression du gaz, la focalisation ou l'alignement de la buse s'écartent des plages de consigne, le métal fondu reste dans la rainure et se transforme en scories ou en bavures.
Dans Le guide explicatif de The Fabricator sur la découpe laser sans bavures, l'auteur souligne que des bavures et des scories subsistent souvent sur les pièces découpées, mais que les opérateurs peuvent généralement les éviter en ajustant les paramètres de découpe. L'article s'appuie sur l'expertise d'un spécialiste de la découpe laser chez Air Liquide. Il présente le problème comme consistant à faire en sorte que le métal en fusion s'écoule correctement et au bon moment.
Cette façon de présenter les choses modifie la manière dont un acheteur doit interpréter un défaut. Une arête irrégulière est le signe d'une marge de tolérance du processus, et non pas automatiquement la preuve d'une machine défaillante ou d'un fournisseur peu fiable.
Comment détecter les scories, les bavures et les bords irréguliers
Diagnostiquez les défauts de bord dans un ordre bien défini : commencez par les consommables et l'optique, puis passez au gaz, ensuite à la mise au point, et enfin à la vitesse et à la puissance. Modifier d'abord la puissance ou la vitesse est une erreur courante. Cela masque en effet une lentille contaminée ou une buse endommagée derrière un nouvel ensemble de paramètres qui échoueront à nouveau une semaine plus tard.
Le tableau ci-dessous récapitule les symptômes courants et les vérifications qui permettent généralement d'y remédier. Il s'agit d'un guide de dépannage qualitatif et non d'un ensemble de paramètres universels. Les valeurs correctes dépendent de la machine, de la nuance du matériau, de son épaisseur et du gaz utilisé.
| Symptôme | Causes probables | Ce qu'il faut vérifier en premier lieu | Direction corrective typique |
|---|---|---|---|
| Scories dures et granuleuses sur le bord inférieur (acier inoxydable, découpe à l'azote) | Pression ou débit de gaz trop faible, vitesse trop élevée ou trop faible par rapport à la puissance, mise au point trop haute | État et centrage de la buse, pression du gaz au niveau de la tête (et pas seulement au niveau de la bouteille), décalage de la mise au point | Remettre la buse en place, vérifier le débit de gaz, puis refaire un test de vitesse et de mise au point sur un échantillon de rebut |
| Bavures pointues ou irrégulières sur un seul côté | Buse décentrée, embout de buse endommagé, faisceau non centré dans la buse | Centrage de la buse, embout de buse pour les bosses ou les projections | Remplacer ou recentrer la buse, puis refaire le test |
| Bord rugueux et strié sur une plaque plus épaisse | Vitesse trop élevée par rapport à la puissance, profondeur de champ incorrecte, débit de gaz trop faible | Vitesse de découpe par rapport à la table de découpe du fournisseur, position de mise au point | Réduire la vitesse, régler la mise au point plus en profondeur dans la coupe, vérifier le débit de gaz |
| Bord oxydé ou décoloré sur l'acier inoxydable | Oxygène ou gaz de faible pureté, présence d'air dans la conduite de gaz | Type de gaz, pureté du gaz, fuites et flexibles | Changer la bouteille de gaz ou réparer la conduite d'alimentation |
| Coupe incomplète ou coupure qui ne fonctionne pas de manière intermittente | Limite de puissance ou d'épaisseur atteinte, lentille de protection encrassée, vitesse trop élevée | État de la lentille, puissance au niveau de la pièce à usiner, vitesse | Nettoyez ou remplacez la lentille, réduisez la vitesse ou utilisez une source d'alimentation plus puissante. |
| Changement soudain après une période de stabilité | Vitre de protection encrassée, buse usée, pression de gaz instable | D'abord la lentille et la buse, puis le régulateur de gaz | Remplacer les consommables et réinitialiser les paramètres par défaut |
Deux points peuvent facilement passer inaperçus. Premièrement, un changement soudain après plusieurs semaines de découpe stable est rarement dû à un problème de paramètres. Cela indique plutôt un problème au niveau des consommables, de l’optique ou de l’alimentation en gaz. Deuxièmement, une seule découpe d’essai peut induire en erreur. Découpez une petite matrice d’essai en variant la vitesse et la mise au point sur le même lot de matériau, puis notez les réglages optimaux en fonction de l’épaisseur et de la nuance de la tôle.
Une puissance laser plus élevée est-elle la solution ? Un point de vue nuancé
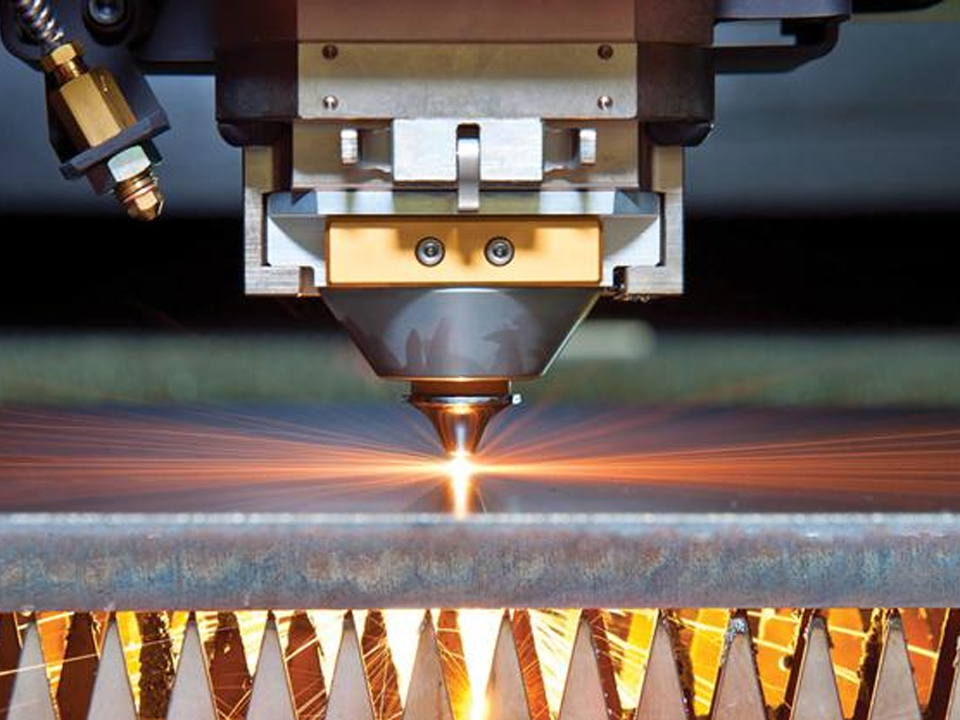
Une puissance plus élevée n'améliore pas automatiquement la qualité des bords, et acheter une puissance plus élevée pour remédier à un défaut peut représenter un gaspillage d'argent. La puissance détermine la plage d'épaisseur et la vitesse pouvant être atteinte. Elle ne permet pas de réparer une buse endommagée, un débit de gaz insuffisant ou une tête de découpe instable.
Prenons un exemple à titre d'illustration, et non un cas client réel. Un atelier de sous-traitance constate la présence de scories sur de l'acier inoxydable de 6 mm d'épaisseur et en déduit que le problème provient d'une source d'alimentation insuffisante. La véritable cause réside en réalité dans une conduite de gaz incapable de fournir un débit suffisant lorsque deux machines fonctionnent simultanément. Une source d'alimentation plus puissante entraînerait des coûts supplémentaires sans pour autant éliminer les scories.
Une puissance plus élevée a toutefois sa place dans certaines conditions spécifiques :
- Acier au carbone épais, acier inoxydable ou aluminium, lorsque la source de courant atteint sa limite d'épaisseur.
- Environnements de production dans lesquels la vitesse de découpe des tôles d'épaisseur moyenne détermine le rendement et le coût unitaire.
- Les ateliers qui découpent des pièces d'épaisseurs très variées et qui ont besoin d'une marge de manœuvre suffisante pour rester dans une fenêtre de processus stable.
Une puissance plus élevée s'accompagne également de compromis. Elle peut se traduire par une demande en gaz plus importante pour les découpes à l'azote de sections épaisses, une consommation électrique plus élevée, des exigences de refroidissement plus strictes et un encombrement plus important de la machine. Les acheteurs qui optent pour une Machine de découpe de métaux au laser à fibre haute puissance de 6 000 W à 40 kW Il convient de comparer les plages d'épaisseur indiquées par le fabricant pour chaque matériau. La fiche technique de ce modèle mentionne des capacités de découpe allant jusqu'à 25 mm pour l'acier au carbone, 18 mm pour l'acier inoxydable, 16 mm pour l'aluminium et 10 mm pour le cuivre et le laiton. Elle précise également une alimentation triphasée de 380 V et un refroidissement par eau réfrigérée. Considérez ces valeurs comme des limites maximales indiquées par le fournisseur. Demandez des échantillons de découpe à l’épaisseur que vous utilisez réellement, et non à l’épaisseur maximale.
Choisir le gaz auxiliaire adapté : oxygène, azote ou air
Le choix du gaz auxiliaire approprié dépend du matériau, de la finition requise pour l'étape suivante et du coût unitaire. Le choix du gaz relève d'une décision de conception et ne se résume pas à un simple réglage de la machine. Il influe sur la couleur des arêtes, la couche d'oxyde, la vitesse et le coût d'exploitation.
| Gaz | Utilisation courante | Résultat Edge | Principal compromis |
|---|---|---|---|
| Oxygène | Acier doux ou acier au carbone, en particulier les profilés de grande épaisseur | Bord recouvert d'oxyde ; la réaction exothermique permet de découper des tôles plus épaisses | Il peut être nécessaire d'éliminer la couche d'oxyde avant la peinture, le revêtement par poudrage ou certains procédés de soudage. |
| Azote | Acier inoxydable, aluminium, laiton : lorsque la précision des arêtes est requise | Bord brillant, sans oxyde | Consommation et coût de gaz plus élevés ; nécessite une pression et un débit adéquats |
| Air comprimé | Travaux sur tôle fine et à coût maîtrisé | Une tolérance acceptable pour de nombreuses pièces non critiques | La qualité des bords et le degré d'oxydation varient en fonction de la qualité de l'air ; la filtration et le degré de sécheresse jouent un rôle important |
Ce tableau présente une comparaison qualitative. Vérifiez auprès du fournisseur de la machine et de votre fournisseur de gaz les recommandations spécifiques à chaque matériau concernant les gaz, les pressions et les débits. Demandez si votre bouteille, votre réservoir de stockage ou votre installation de production sur site est en mesure de fournir le débit requis par la machine. Un débit insuffisant est une cause cachée fréquente de formation de scories.
Découpe de métaux réfléchissants : cuivre, laiton et aluminium
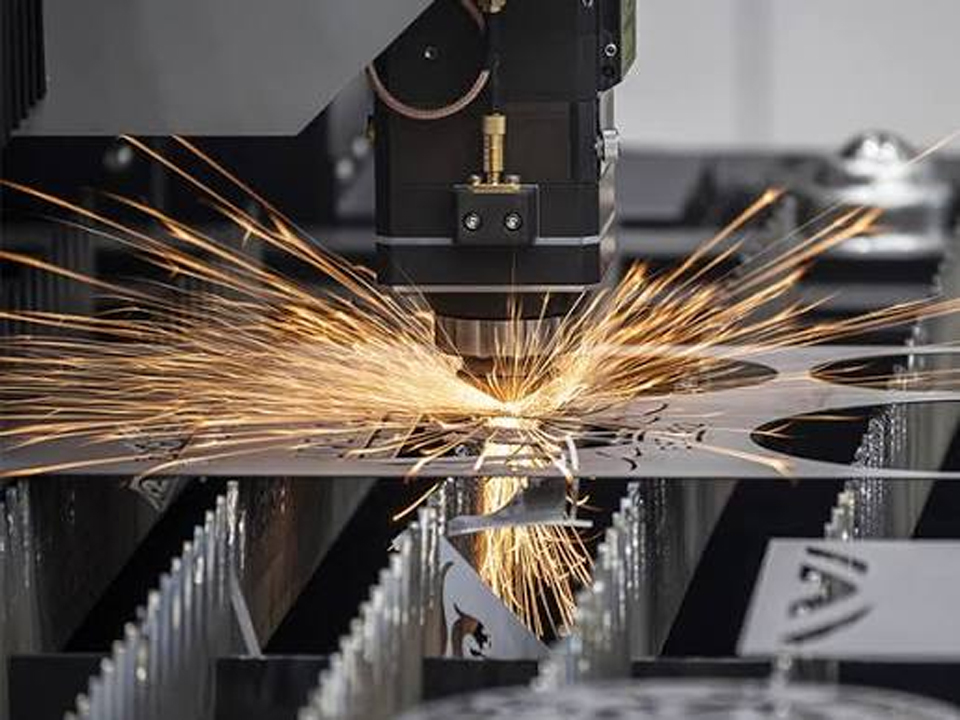
Les métaux réfléchissants sont plus difficiles à découper car ils réfléchissent une plus grande partie du faisceau, notamment au début de la perforation. Cette énergie peut être renvoyée vers la tête de découpe et la source laser. Le cuivre, le laiton, l'argent, l'or et certaines surfaces en aluminium font partie de cette catégorie.
Les lasers à fibre traitent généralement mieux ces matériaux que les anciens systèmes au CO₂, mais le risque ne disparaît pas pour autant. Lorsque vous évaluez une machine destinée aux métaux réfléchissants, vérifiez les points suivants auprès du fournisseur :
- Protection contre la réflexion arrière. Demandez si la source intègre un système de surveillance ou d'isolation contre la réflexion arrière, et ce que prévoit la garantie en cas de dommages dus à la réflexion.
- État de la surface. Les surfaces polies, brillantes comme un miroir ou huilées se comportent différemment des surfaces mates ou oxydées. Testez votre matériau.
- Méthode de Pierce. La stratégie de perçage revêt une plus grande importance sur les métaux réfléchissants que sur l'acier doux.
- Gaz et épaisseur. L'azote est généralement utilisé pour obtenir des bords nets. Vérifiez l'épaisseur maximale indiquée pour chaque métal réfléchissant.
Pour les travaux sur métaux précieux de petit format, les acheteurs s'intéressent souvent aux machines compactes. Les 5050 petite machine de découpe laser à fibre Elle est présentée avec une zone de découpe de 500 × 500 mm, des options de source de puissance allant de 1 000 W à 3 000 W et une précision de positionnement de ≤ ± 0,03 mm. Selon la fiche technique, elle est destinée à la découpe de l'or, de l'argent, du cuivre et de l'acier inoxydable. La précision de positionnement indiquée décrit le mouvement de la machine. La tolérance finale de la pièce dépend également de l'apport thermique, du système de fixation, de la planéité de la tôle et de la compensation du trait de coupe.
Plaques épaisses, tôles fines et détails de petite taille : trois problèmes distincts
Les plaques épaisses, les tôles fines et les éléments de petite taille présentent des défaillances différentes, et la valeur nominale de puissance indiquée par un fournisseur ne permet pas de prédire les performances pour ces trois types de composants.
Plaque épaisse Cela se traduit généralement par une rainure inclinée, des stries irrégulières, la présence de scories au fond et un perçage peu fiable. Parmi les causes possibles, on peut citer un perçage proche de la limite d’épaisseur de la pièce, une profondeur de focalisation incorrecte, un débit de gaz insuffisant et une buse usée. Demandez un échantillon découpé à votre épaisseur et renseignez-vous sur la durée de la perforation, car une perforation lente augmente l’accumulation de chaleur et allonge la durée du cycle.
Feuille mince a tendance à se déformer, à se soulever ou à présenter une décoloration due à la chaleur. Ce phénomène est dû à l'apport de chaleur et à la géométrie de la pièce, et pas uniquement à la puissance. Les solutions courantes comprennent une séquence de découpe optimisée, une découpe en ligne commune lorsque la conception le permet, des micro-joints ou des languettes, ainsi qu'une découpe plus rapide avec un gaz approprié. Une source de très haute puissance sur une tôle fine peut être plus difficile à contrôler, et non l'inverse.
Petits trous et détails fins présentent des problèmes lorsque le diamètre du trou est petit par rapport à l'épaisseur du matériau. Renseignez-vous auprès de votre fournisseur sur le rapport trou/épaisseur minimal fiable pour votre matériau, plutôt que de supposer une valeur. Cette limite varie en fonction de la machine, du gaz utilisé et des compétences de l'opérateur ; il n'existe donc pas de valeur universelle.
Une maintenance préventive qui permet d'éviter la plupart des défauts récurrents
La plupart des problèmes récurrents liés à la qualité de coupe sont dus à un petit nombre de points d'entretien. Intégrez-les dans un planning écrit plutôt que de compter sur la mémoire de l'opérateur :
- Lentille de protection et optique de mise au point : Vérifier à intervalles réguliers et avant les tâches critiques. La contamination absorbe l'énergie et détourne l'attention.
- Buse : Vérifiez l'absence de dommages, de projections et le centrage. Considérez les buses comme des consommables et remplacez-les à l'aide d'une gâchette de remplacement.
- Conduites de gaz, filtres et détendeurs : vérifier l'absence de fuites et la pression au niveau de la tête, puis vidanger ou remplacer les filtres des systèmes pneumatiques.
- Refroidisseur et circuit de refroidissement : Veillez à ce que la qualité de l'eau, les valeurs de consigne de température et les filtres respectent les spécifications du fabricant.
- Rails, guides et systèmes d'asservissement : Veillez à les maintenir propres et lubrifiés conformément au manuel. La poussière et les débris altèrent la précision du mouvement au fil du temps.
- Alimentation électrique : Vérifiez la tension et la phase requises par la machine. Une alimentation instable peut entraîner des dysfonctionnements intermittents qui ressemblent à des défauts de découpe.
Lorsque vous comparez les fournisseurs, renseignez-vous sur les consommables fournis avec la machine, sur le contenu du kit de pièces de rechange recommandé, ainsi que sur les délais de disponibilité des pièces de rechange et de l'assistance technique à distance. Une garantie ne signifie pas grand-chose en termes de temps d'arrêt si une pièce de rechange met des semaines à arriver. Les pages produits examinées pour cet article mentionnent une garantie limitée de deux ans et une assistance technique gratuite, mais les acheteurs doivent tout de même vérifier dans le contrat d'achat ce que chacune de ces prestations couvre exactement.
Exigences en matière de sécurité laser et d'aspiration des fumées
La sécurité laser a une incidence sur la manière dont la machine est confinée, utilisée et entretenue ; de plus, la découpe génère des fumées et des projections qui doivent être évacuées. Le Présentation générale de l'OSHA sur les risques liés aux lasers explique que la cause la plus fréquente des lésions tissulaires induites par le laser est d'ordre thermique, et que l'œil est presque toujours plus vulnérable aux lésions que la peau.
Parmi les points pratiques à vérifier pour les acheteurs, citons notamment : s'assurer que la machine dispose d'une zone de découpe entièrement fermée dotée de hublots d'observation adaptés, que des dispositifs de verrouillage sont présents, et que les systèmes d'aspiration et de filtration des fumées sont dimensionnés en fonction des métaux que vous découpez. Les réglementations locales varient d'un pays à l'autre. Vérifiez auprès du fournisseur et de votre conseiller en conformité les exigences applicables en matière de sécurité laser, d'électricité et de machines sur votre marché.
Comment préciser la qualité des arêtes dans les plans et les appels d'offres
La qualité des arêtes est plus facile à contrôler lorsque le plan précise une exigence mesurable plutôt que de mentionner simplement une “ coupe lisse ”.” ISO 9013:2017 fournit des spécifications géométriques et des tolérances de qualité pour la classification des découpes thermiques. Conformément à la norme ISO, elle couvre les découpes au laser comprises entre 0,5 mm et 32 mm, et ses spécifications s'appliquent lorsque les plans ou les documents de livraison font référence à cette norme.
Cette portée revêt une importance à deux égards. Les tôles très épaisses ne relèvent pas de la plage de découpe au laser définie par la norme. De plus, les défauts de planéité ne sont pas abordés en tant que tels dans le document ; la planéité doit donc faire l’objet d’une exigence spécifique issue de la norme relative au matériau concerné ou de votre plan.
Une approche pratique consiste à ne faire référence à la norme que pour les dessins critiques. Précisez les zones de bords qui ont de l'importance (par exemple, les bords de préparation de soudure ou les faces visibles) et ne imposez aucune contrainte aux bords non fonctionnels. Une spécification excessive de chaque bord peut augmenter les coûts sans pour autant améliorer la pièce.
Lorsque les pièces découpées sont acheminées vers les postes de marquage et de soudage
La qualité de la découpe se répercute également en aval. Les couches d'oxyde, les bavures et les bords affectés par la chaleur peuvent influencer le contraste du marquage, l'ajustement des pièces à souder et le temps de finition. De nombreux acheteurs évaluent donc l'ensemble du processus de fabrication des petites pièces plutôt que la découpeuse seule.
À des fins de traçabilité, un Graveur laser portable est décrit par le fournisseur comme un petit outil portatif permettant de marquer le métal et certains matériaux non métalliques. Il peut convenir pour l'identification de pièces qu'il n'est pas pratique de déplacer vers un poste de marquage fixe. Pour les matériaux sensibles à la chaleur ou les marquages très fins, un Machine de marquage laser UV fonctionne à 355 nm. Le fournisseur le décrit comme adapté au marquage à fort contraste et à faible impact sur les métaux et les plastiques.
Dans le domaine de la joaillerie et des petits assemblages de précision, l'assemblage est l'opération qui suit la découpe. A Machine à souder au laser au sol d'une puissance nominale de 150 W, équipée d'une caméra CCD intégrée et d'un Mini-machine de soudage laser Pro de 200 W avec capteur CCD sont toutes deux présentées par le fournisseur comme destinées au soudage de bijoux. Ces pages décrivent des applications dans le domaine de la joaillerie ; les acheteurs de pièces industrielles doivent donc vérifier la compatibilité avec leurs matériaux et leurs types d'assemblages avant tout achat.
Que doivent préciser les acheteurs avant de demander un devis ?
Pour obtenir un devis précis concernant une machine de découpe au laser à fibre optique, il faut commencer par fournir une description claire des pièces, et non pas simplement indiquer la puissance nominale. Préparez les éléments suivants avant de contacter les fournisseurs :
- Matériaux et nuances : acier au carbone, acier inoxydable, aluminium, cuivre ou laiton, avec finition de surface (poli, huilé, revêtu).
- Plage d'épaisseurs et épaisseur la plus courante : La machine devrait offrir de bonnes performances à l'épaisseur que vous utilisez habituellement, et pas seulement à son épaisseur maximale.
- Dimensions des feuilles et mode de chargement : les dimensions du lit, le grammage des draps, ainsi que la nécessité ou non d'un changement de palette ou d'une automatisation.
- Exigence relative à la qualité des bords : que vous ayez besoin d'une qualité conforme à la norme ISO 9013, de bords prêts à être soudés ou de surfaces prêtes à être peintes.
- Approvisionnement en gaz : quels gaz vous utiliserez, et si vous disposez d'un approvisionnement en vrac, en bouteilles ou par générateur, ainsi que le débit qu'il peut fournir.
- Alimentation électrique : la tension et la phase sur votre site, qui doivent correspondre aux spécifications indiquées pour la machine.
- Résultat attendu : nombre de pièces par équipe, rendement prévu par imbrication et nombre d'équipes par jour.
- Exemple de test : Demandez au fournisseur de découper votre dessin dans votre matériau, et demandez-lui des photos des bords ainsi que la durée du cycle.
- Conditions de service après-vente : liste des pièces de rechange, délais de livraison des consommables, assistance à distance et formation.
Les acheteurs qui en sont encore à comparer les différentes catégories peuvent parcourir la Gamme de produits BOGONG LASER sur les machines de découpe, de soudage, de marquage, de gravure et de nettoyage. Elles peuvent également lire les Guides d'utilisation des machines laser pour associer un type de machine à un matériau et à une commande.
Questions fréquemment posées
Quelle est la cause la plus fréquente de la formation de scories lors de la découpe au laser à fibre optique ?
Une éjection insuffisante du métal fondu en est généralement la cause. Une pression de gaz d'assistance trop faible ou instable, une buse endommagée ou décentrée, une lentille de protection encrassée, ainsi qu'une vitesse ou une mise au point inadaptées, sont autant de facteurs qui entraînent la présence de métal fondu dans la rainure de coupe. Vérifiez les consommables et l'alimentation en gaz avant de modifier la puissance.
Pourquoi des bavures apparaissent-elles sur l'acier inoxydable découpé à l'azote ?
La présence de bavures sur l'acier inoxydable découpé à l'azote indique généralement que la matière fondue n'est pas évacuée assez rapidement. Les causes courantes sont une pression ou un débit de gaz insuffisant, une buse décentrée, une position de focalisation trop haute ou une vitesse de découpe inadaptée à la puissance.
Une découpeuse laser à fibre optique peut-elle découper le cuivre et le laiton ?
Oui, dans une certaine mesure. Les lasers à fibre peuvent découper le cuivre et le laiton, mais la réflectivité de ces métaux augmente le risque de réflexion arrière et rend le perçage plus difficile. Vérifiez l'épaisseur maximale admissible, la protection contre la réflexion arrière et effectuez des essais de découpe sur votre matériau.
Une puissance laser plus élevée améliore-t-elle toujours la qualité de la découpe ?
Non. Une puissance plus élevée permet d'augmenter la plage d'épaisseurs et la vitesse de découpe, mais elle ne peut pas compenser une buse usée, un débit de gaz insuffisant ou une mauvaise mise au point. Adapter la puissance à l'épaisseur que vous traitez habituellement offre généralement un meilleur rapport qualité-prix que d'opter pour la puissance maximale.
Comment indiquer la qualité des arêtes de coupe sur un dessin ?
Reportez-vous à la norme ISO 9013 concernant les plans critiques et précisez les exigences relatives aux zones de bordure concernées. La norme classe les découpes thermiques, y compris les découpes au laser, dans une plage allant de 0,5 mm à 32 mm ; vérifiez donc que votre épaisseur se situe dans cette plage.
Quelles questions dois-je poser à un fournisseur avant d'acheter une découpeuse laser à fibre optique ?
Renseignez-vous sur les échantillons de découpe réalisés avec votre matériau et votre épaisseur, les capacités de découpe indiquées pour chaque métal, les besoins en gaz et en alimentation électrique, la protection contre la réflexion arrière, les délais de livraison des pièces de rechange, ainsi que la portée exacte de la garantie et de l'assistance technique.
Publications similaires


Hot Click
Nous contacter
Application
©Copyright [bogonglaser.com]. BOGONG Laser Machine Supplier Tous droits réservés.