
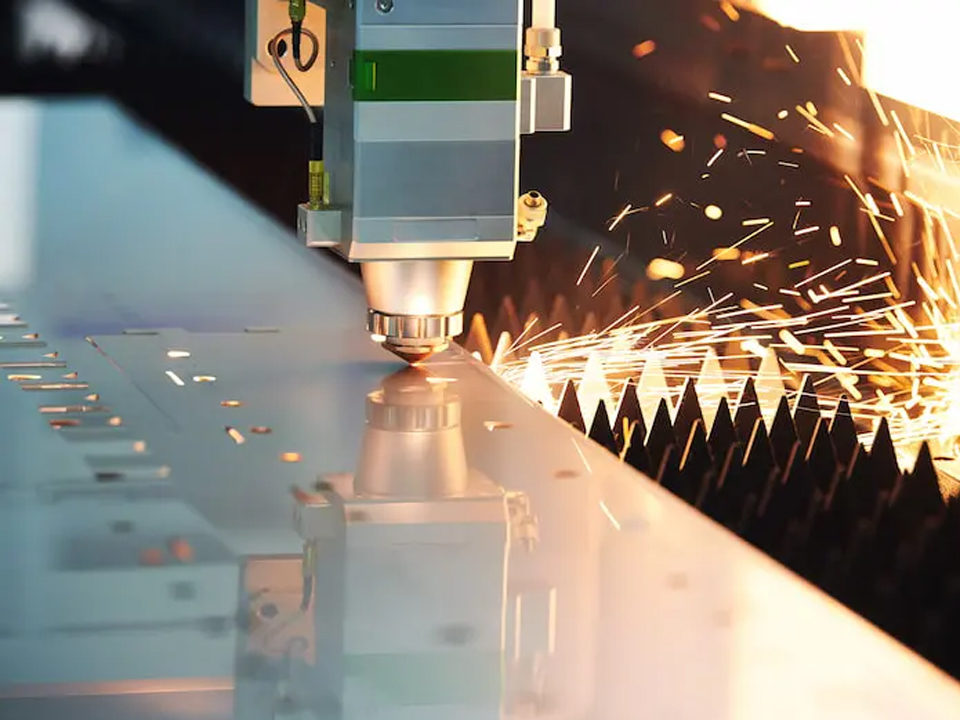
التحديات الشائعة في القطع بالليزر الليفي وحلولها
دليل المشتري لمشاكل القطع بالليزر الليفي: تشخيص مشاكل الخبث والنتوءات، واختيار الغاز المساعد، والتعامل مع المعادن العاكسة، وإعداد طلب عرض أسعار واضح.

تنجم معظم مشاكل القطع بالليزر الليفي عن عدم التوافق بين خمسة عوامل: طاقة الليزر، وسرعة القطع، وموضع التركيز، والغاز المساعد، وحالة الفوهة. وعادةً ما تُعزى الرواسب على الحافة السفلية، والنتوءات على الفولاذ المقاوم للصدأ، والقطع غير المكتمل في الألواح السميكة، والنتائج غير المستقرة على النحاس أو النحاس الأصفر، إلى أحد هذه العوامل. وأحيانًا يكون السبب هو استهلاك أحد المستهلكات، مما يؤدي إلى تغيير نطاق العملية بشكل غير ملحوظ. بالنسبة للمشتري، نادرًا ما يكون السؤال العملي هو “ما هو هذا العيب؟”، بل هو “هل يمكن للآلة وإمدادات الغاز ومواصفات المواد أن تضمن عملية مستقرة لقطع الأجزاء الخاصة بي؟” يشرح هذا الدليل العيوب الأكثر شيوعًا وكيفية تشخيصها بترتيب منطقي. كما يغطي الدليل الحالات التي يكون فيها اختيار المعدات مهمًا وما يجب تحديده مع المورد قبل الطلب.
لماذا تحدث مشاكل في القطع بالليزر الليفي؟
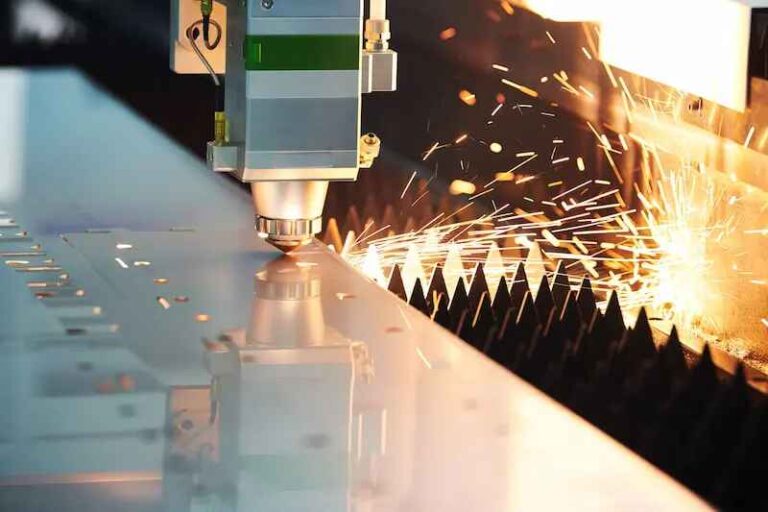
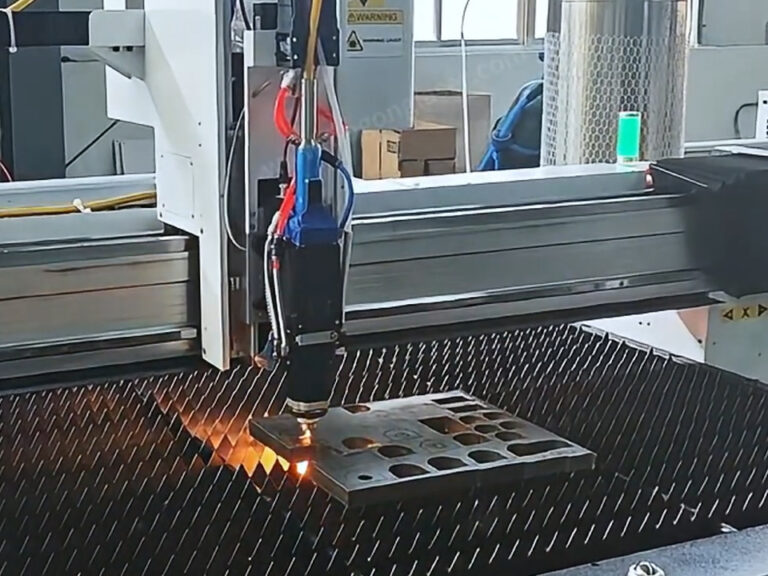
تحدث مشاكل القطع بالليزر الليفي عندما لا يتم طرد المعدن المنصهر الموجود في شق القطع بشكل كامل، أو عندما يوزع الشعاع الطاقة بشكل غير متساوٍ. يجب أن يعمل الغاز المساعد على إخراج المادة المنصهرة من الشق قبل أن تتصلب مرة أخرى على الحافة السفلية. وإذا خرجت السرعة أو ضغط الغاز أو التركيز أو محاذاة الفوهة عن النطاق المحدد، تبقى المادة المنصهرة في الشق وتتحول إلى خبث أو نتوءات.
في شرح «The Fabricator» حول القطع بالليزر الخالي من النتوءات، يشير المؤلف إلى أن النتوءات والخبث غالبًا ما تبقى على الأجزاء المقطوعة، إلا أن المشغلين يمكنهم في كثير من الأحيان تجنبها عن طريق تعديل معلمات القطع. ويستند المقال إلى آراء أحد المتخصصين في القطع بالليزر لدى شركة «إير ليكيد». ويُعرِّف المقال المشكلة بأنها تتمثل في إخراج المعدن المنصهر بالطريقة الصحيحة وفي الوقت المناسب.
هذا الإطار يغير الطريقة التي ينبغي للمشتري أن ينظر بها إلى العيب. فالحافة الخشنة هي أحد أعراض نطاق العملية، وليست دليلاً تلقائياً على ضعف الآلة أو ضعف المورد.
كيفية تشخيص وجود الخبث والنتوءات والحواف الخشنة
تشخيص عيوب الحواف بترتيب محدد: المواد الاستهلاكية والأنظمة البصرية أولاً، ثم الغاز ثانيًا، والتركيز ثالثًا، وأخيرًا السرعة والطاقة. ويُعد تغيير الطاقة أو السرعة أولاً خطأً شائعًا، حيث إنه يخفي وجود عدسة ملوثة أو فوهة تالفة وراء مجموعة جديدة من المعلمات، التي تفشل بدورها مرة أخرى بعد أسبوع.
يلخص الجدول أدناه الأعراض الشائعة والإجراءات التي عادةً ما تؤدي إلى حلها. وهو دليل نوعي لاستكشاف الأعطال وإصلاحها، وليس مجموعة من المعلمات العامة. وتعتمد القيم الصحيحة على الماكينة ودرجة جودة المادة وسماكتها ونوع الغاز.
| العَرَض | الأسباب المحتملة | ما الذي يجب التحقق منه أولاً | الاتجاه التصحيحي النموذجي |
|---|---|---|---|
| رواسب صلبة ذات حبيبات على الحافة السفلية (فولاذ مقاوم للصدأ، قطع بالنيتروجين) | ضغط الغاز أو تدفقه منخفض جدًّا، أو السرعة مرتفعة جدًّا أو منخفضة جدًّا بالنسبة للطاقة، أو التركيز مرتفع جدًّا | حالة الفوهة ومركزيتها، وضغط الغاز عند الرأس (وليس عند الأسطوانة فحسب)، وانحراف البؤرة | أعد تركيب الفوهة، وتحقق من تدفق الغاز، وأعد إجراء اختبار السرعة والتركيز على عينة تجريبية |
| نتوءات شائكة أو غير منتظمة على جانب واحد فقط | الفوهة غير مركزة، طرف الفوهة تالف، الحزمة غير مركزة في الفوهة | توسيط الفوهة، طرف الفوهة المخصص للخدوش أو الرذاذ | استبدل الفوهة أو أعد توسيطها، ثم أعد الاختبار |
| حافة خشنة ومخططة على لوح أكثر سمكًا | السرعة أعلى من اللازم بالنسبة للطاقة، وعمق التركيز غير صحيح، وتدفق الغاز منخفض جدًّا | سرعة القطع وفقًا لطاولة القطع الخاصة بالمورد، وموضع التركيز | خفض السرعة، وضبط التركيز على عمق أكبر في القطع، والتحقق من سعة تدفق الغاز |
| حافة مؤكسدة أو متغيرة اللون على الفولاذ المقاوم للصدأ | الأكسجين أو الغاز منخفض النقاء، تلوث الهواء في خط الغاز | نوع الغاز، ونقاء الغاز، والتسربات، والخراطيم | استبدال الغاز أو إصلاح خط الإمداد |
| قطع غير مكتمل أو قطع متقطع يحدث بشكل متقطع | تم الوصول إلى الحد الأقصى للطاقة أو السماكة، أو أن العدسة الواقية متسخة، أو أن السرعة مرتفعة جدًّا | حالة العدسة، قوة الضوء عند قطعة العمل، السرعة | قم بتنظيف العدسة أو استبدالها، أو خفض السرعة، أو استخدام مصدر طاقة أعلى |
| تغيير مفاجئ بعد فترة من الاستقرار | نافذة واقية ملوثة، فوهة مهترئة، ضغط غاز غير مستقر | العدسة والفوهة أولاً، ثم منظم الغاز | استبدال المواد الاستهلاكية وإعادة ضبط المعلمات على قيمها الأساسية |
هناك نقطتان من السهل إغفالهما. أولاً، نادراً ما يكون التغيير المفاجئ بعد أسابيع من القطع المستقر مشكلة تتعلق بالمعلمات. بل يشير ذلك إلى المواد الاستهلاكية أو الأجزاء البصرية أو إمدادات الغاز. ثانياً، قد يؤدي إجراء اختبار قطع واحد إلى تضليل النتائج. قم بقطع مصفوفة اختبار صغيرة بتغيير السرعة والتركيز على نفس دفعة المواد، ثم سجل الإعدادات المثلى وفقاً لسمك الصفيحة ودرجتها.
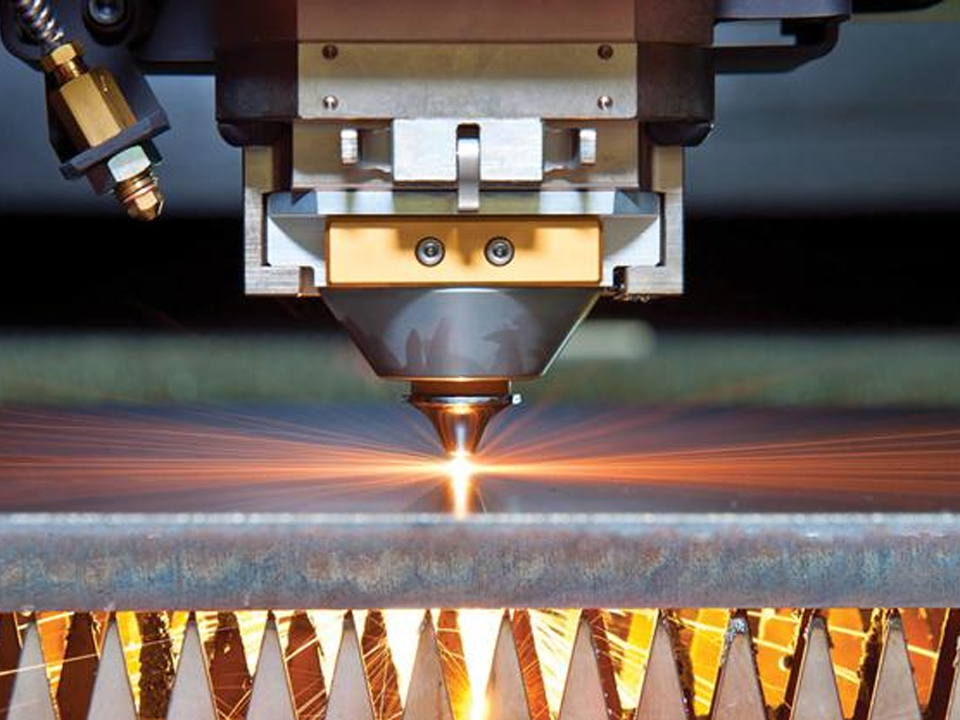
هل زيادة قوة الليزر هي الحل؟ وجهة نظر متحفظة
لا تؤدي زيادة الطاقة تلقائيًّا إلى تحسين جودة الحواف، وقد يؤدي شراء أجهزة ذات قدرة أكبر لإصلاح عيب ما إلى إهدار رأس المال. فالطاقة تحدد نطاق السماكة والسرعة التي يمكن تحقيقها. وهي لا تصلح فوهة تالفة، أو إمداد غاز أقل من المطلوب، أو رأس قطع غير مستقر.
لنأخذ مثالاً توضيحيًّا، وليس حالة حقيقية لعميل. تلاحظ إحدى ورش التصنيع وجود خبث على فولاذ مقاوم للصدأ بسمك 6 ملم، وتفترض أن السبب يكمن في ضعف طاقة مصدر التيار. لكن السبب الحقيقي هو خط الغاز الذي لا يستطيع توفير تدفق كافٍ عند تشغيل جهازين في آن واحد. ومن شأن استخدام مصدر طاقة أعلى أن يزيد التكلفة دون أن يزيل مشكلة الخبث.
تُثبت الطاقة الأعلى جدارتها في ظروف معينة:
- الفولاذ الكربوني السميك، أو الفولاذ المقاوم للصدأ، أو الألومنيوم، حيث يصل مصدر التيار إلى الحد الأقصى لسمكه.
- بيئات الإنتاج التي تُعد فيها سرعة القطع للصفائح متوسطة السُمك عاملاً حاسماً في تحديد معدل الإنتاج والتكلفة لكل قطعة.
- المحلات التي تقوم بقص مواد ذات نطاق سماكة واسع وتحتاج إلى هامش أمان للبقاء ضمن نطاق عملية مستقر.
كما أن زيادة القدرة تنطوي على بعض المفاضلات. فقد تعني زيادة الطلب على الغاز في عمليات القطع بالنيتروجين للمقاطع السميكة، وارتفاع الطلب على الطاقة الكهربائية، ومتطلبات تبريد أكثر صرامة، ومساحة أكبر تشغلها الآلة. والمشترون الذين يختارون آلة قطع المعادن بالليزر الليفي عالي الطاقة بقدرة تتراوح بين 6000 واط و40 كيلوواط ينبغي مقارنة نطاقات السماكة المحددة من قبل الشركة المصنعة لكل مادة. تشير المواصفات الخاصة بهذا الطراز إلى قدرات قطع تصل إلى 25 ملم للفولاذ الكربوني، و18 ملم للفولاذ المقاوم للصدأ، و16 ملم للألمنيوم، و10 ملم للنحاس والنحاس الأصفر. كما تشير إلى مصدر طاقة ثلاثي الأطوار بجهد 380 فولت ونظام تبريد بالماء المبرد. اعتبر هذه القيم كحدود قصوى محددة من قبل المورد. اطلب عينات قطع بالسماكة التي تستخدمها فعليًّا، وليس الحد الأقصى.
اختيار الغاز المساعد المناسب: الأكسجين أم النيتروجين أم الهواء
يعتمد اختيار الغاز المساعد المناسب على المادة، والتشطيب المطلوب في العملية التالية، وتكلفة كل قطعة. ويُعد اختيار الغاز قرارًا تصميميًا، وليس مجرد إعداد للآلة. فهو يؤثر على لون الحافة، وطبقة الأكسيد، والسرعة، وتكلفة التشغيل.
| الغاز | الاستخدام النموذجي | نتيجة «Edge» | المفاضلة الرئيسية |
|---|---|---|---|
| الأكسجين | الفولاذ الطري أو الكربوني، لا سيما المقاطع الأكثر سمكًا | حافة مطلية بالأكسيد؛ يمكن أن يتيح التفاعل الطارد للحرارة قطع ألواح أكثر سمكًا | قد يلزم إزالة طبقة الأكسيد قبل الطلاء أو الطلاء بالمسحوق أو بعض عمليات اللحام |
| النيتروجين | الفولاذ المقاوم للصدأ، والألومنيوم، والنحاس الأصفر، في الحالات التي تتطلب حوافًا ناعمة | حافة لامعة وخالية من الأكسيد | ارتفاع استهلاك الغاز وتكلفته؛ ويتطلب ضغطًا وتدفقًا مناسبين |
| الهواء المضغوط | الأعمال التي تتطلب صفائح رقيقة وتراعي التكلفة | حافة مقبولة للعديد من الأجزاء غير الحرجة | تختلف جودة الحواف ومستوى الأكسدة باختلاف جودة الهواء؛ كما أن الترشيح والجفاف عاملان مهمان |
يُعد هذا الجدول مقارنة نوعية. تأكد من التوصيات المتعلقة بالغازات الخاصة بكل مادة، وكذلك من مستويات الضغط ومعدلات التدفق، من خلال الرجوع إلى مورد الماكينة ومزود الغاز الخاص بك. استفسر عما إذا كانت الأسطوانة أو الخزان السائب أو نظام التوليد في الموقع قادرًا على توفير التدفق الذي تحتاجه الماكينة. يُعد نقص كمية الإمداد أحد الأسباب الخفية الشائعة لتكوّن الخبث.
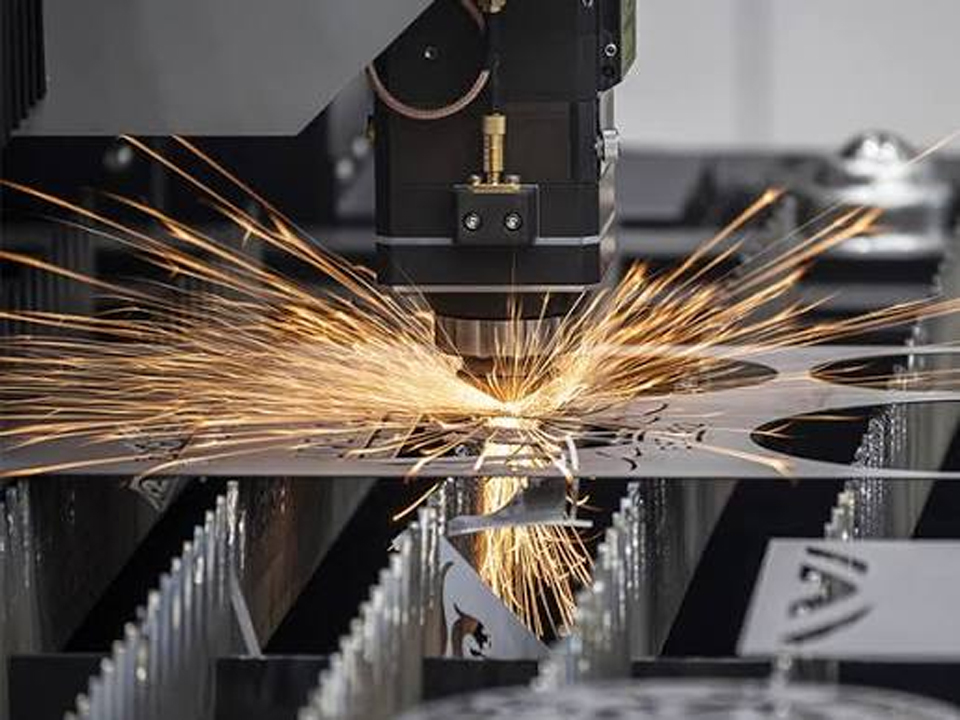
قطع المعادن العاكسة: النحاس، والنحاس الأصفر، والألومنيوم
تُعد المعادن العاكسة أصعب في القطع لأنها تعكس نسبة أكبر من شعاع الليزر، خاصة في بداية عملية الثقب. ويمكن أن تعود تلك الطاقة نحو رأس القطع ومصدر الليزر. ويندرج النحاس والنحاس الأصفر والفضة والذهب وبعض أسطح الألومنيوم ضمن هذه الفئة.
تتعامل ليزرات الألياف عمومًا مع هذه المواد بشكل أفضل من أنظمة ثاني أكسيد الكربون القديمة، لكن الخطر لا يزول تمامًا. عند تقييم جهاز مخصص للمعادن العاكسة، تأكد من المراجعة التالية مع المورد:
- الحماية من الانعكاس الخلفي. اسأل عما إذا كان المصدر يشتمل على نظام مراقبة الانعكاس الخلفي أو عزل الانعكاس، وماذا تنص الضمانات بشأن الأضرار الناجمة عن الانعكاس.
- حالة السطح. تختلف سلوكيات الأسطح المصقولة أو ذات اللمعة المرآوية أو الزيتية عن تلك ذات المظهر غير اللامع أو المؤكسدة. قم باختبار المادة التي تستخدمها فعليًّا.
- طريقة بيرس. تكتسب استراتيجية الثقب أهمية أكبر عند التعامل مع المعادن العاكسة مقارنةً بالفولاذ الطري.
- الغاز والسماكة. يُستخدم النيتروجين عادةً للحصول على حواف نظيفة. تأكد من السماكة القصوى المحددة لكل معدن عاكس.
بالنسبة للأعمال المصنوعة من المعادن الثمينة ذات الحجم الصغير، غالبًا ما يبحث المشترون عن آلات مدمجة. إن 5050 آلة قطع ألياف الليزر الصغيرة 5050 يتم وصفها بمساحة قطع تبلغ 500 × 500 مم، وخيارات لمصدر الطاقة تتراوح بين 1000 وات و3000 وات، ودقة تحديد الموضع تبلغ ≤±0.03 مم. وتشير المواصفات إلى أنها مصممة لقطع الذهب والفضة والنحاس والفولاذ المقاوم للصدأ. وتصف دقة تحديد الموضع المذكورة حركة الآلة. كما يعتمد التفاوت المسموح به في الأجزاء النهائية على مدخلات الحرارة، وتثبيت القطع، وتسطيح الصفائح، وتعويض شق القطع.
الألواح السميكة، والصفائح الرقيقة، والملامح الصغيرة: ثلاث مشكلات مختلفة
تختلف طرق فشل الألواح السميكة والصفائح الرقيقة والملامح الصغيرة عن بعضها البعض، ولا يمكن للرقم الرئيسي للقدرة الذي يقدمه المورد أن يتنبأ بالأداء في الحالات الثلاث جميعها.
صفيحة سميكة غالبًا ما يظهر شقًا مائلًا، وخطوطًا خشنة، وركامًا في القاع، وثقبًا غير موثوق به. وتشمل الأسباب العمل بالقرب من الحد الأقصى لسمك المادة، وعمق التركيز الخاطئ، وتدفق الغاز غير الكافي، وتآكل الفوهة. اطلب عينة مقطوعة بالسماكة المطلوبة، واسأل عن المدة التي يستغرقها الثقب، لأن الثقب البطيء يزيد من تراكم الحرارة ويزيد من مدة الدورة.
صفائح رقيقة يميل إلى الالتواء أو الانحناء أو ظهور تغير في اللون بسبب الحرارة. ويعزى ذلك إلى مدخلات الحرارة وهندسة القطعة، وليس إلى القوة وحدها. وتشمل الحلول الشائعة تسلسل قطع مُحسّن، والقطع على خط مشترك حيثما يسمح التصميم بذلك، والوصلات الدقيقة أو الألسنة، والقطع الأسرع باستخدام غاز مناسب. وقد يكون التحكم في مصدر طاقة عالي جدًا عند استخدامه على صفائح رقيقة أكثر صعوبة، وليس أسهل.
الثقوب الصغيرة والتفاصيل الدقيقة تحدث مشاكل عندما يكون قطر الثقب صغيرًا مقارنةً بسماكة المادة. استشر المورد بشأن أصغر نسبة موثوقة بين قطر الثقب وسماكة المادة التي تستخدمها، بدلاً من افتراض قيمة معينة. فهذا الحد يختلف باختلاف الماكينة والغاز ومهارة المشغل، ولا يوجد رقم موحد ينطبق على جميع الحالات.
الصيانة الوقائية التي تمنع معظم الأعطال المتكررة
ترتبط معظم المشكلات المتكررة المتعلقة بجودة القطع بعدد محدود من بنود الصيانة. قم بتضمينها في جدول مكتوب بدلاً من الاعتماد على ذاكرة المشغل:
- العدسة الواقية ونظام التركيز البصري: افحصها على فترات زمنية محددة وقبل تنفيذ المهام الحرجة. فالتلوث يمتص الطاقة ويشتت الانتباه.
- الفوهة: تحقق من وجود أي تلف أو رذاذ أو انحراف عن المركز. تعامل مع الفوهات على أنها مواد استهلاكية، مع استبدال الزناد.
- أنابيب الغاز والمرشحات ومنظمات الضغط: التحقق من عدم وجود تسربات ومن مستوى الضغط في الرأس، وتصريف أو استبدال المرشحات في أنظمة الهواء.
- وحدة التبريد ودائرة التبريد: الحفاظ على جودة المياه، وقيم درجة الحرارة المحددة، والمرشحات ضمن المواصفات التي حددها المصنع.
- القضبان، والموجهات، وأنظمة المؤازرة: احرص على تنظيفها وتزييتها وفقًا للدليل. فالغبار والأوساخ يؤديان إلى انخفاض دقة الحركة بمرور الوقت.
- الإمداد بالكهرباء: تأكد من الجهد والطور اللذين تحتاجهما الآلة. فقد يؤدي عدم استقرار التيار الكهربائي إلى حدوث أعطال متقطعة تبدو وكأنها عيوب في القطع.
عند مقارنة الموردين، اسأل عن المواد الاستهلاكية التي تأتي مع الجهاز، وما الذي تحتوي عليه مجموعة قطع الغيار الموصى بها، ومدى سرعة توفر قطع الغيار والدعم الفني عن بُعد. فوجود بند «ضمان» في العنوان لا يعني الكثير فيما يتعلق بوقت التعطل إذا استغرق وصول قطعة الغيار أسابيع. تُشير صفحات المنتجات التي تمت مراجعتها في هذا المقال إلى ضمان محدود لمدة سنتين ودعم فني مجاني، لكن يجب على المشترين التأكد في عقد الشراء من النطاق الدقيق لكل منهما.
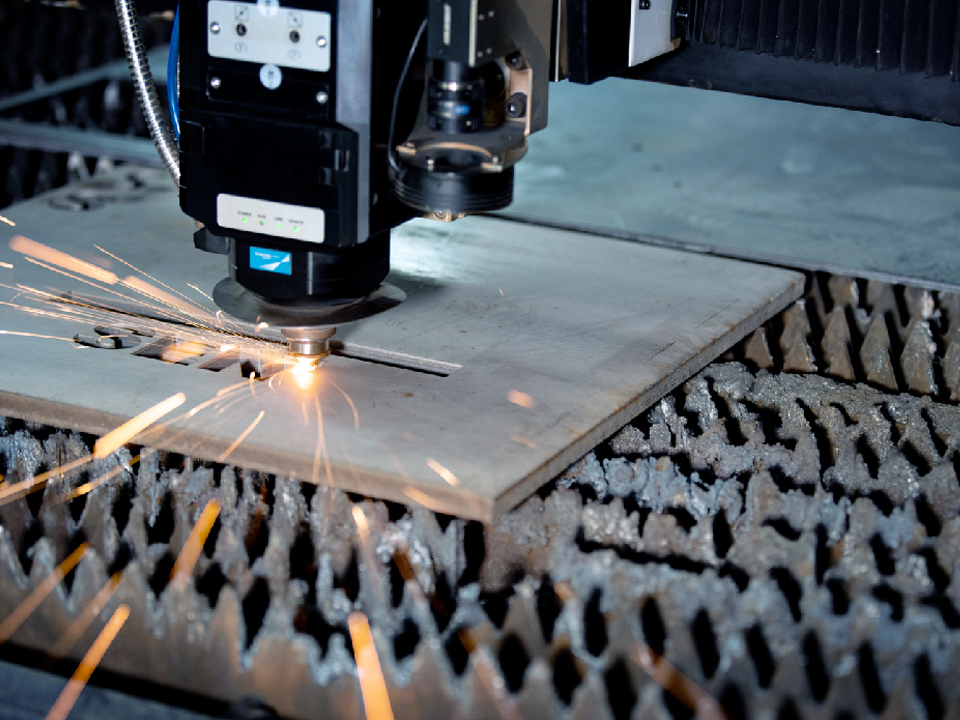
متطلبات السلامة المتعلقة بالليزر واستخراج الأبخرة
تؤثر سلامة الليزر على طريقة تغليف الجهاز وتشغيله وصيانته، كما أن عملية القطع تنتج أبخرة ورذاذًا يتعين شفطها. إن نظرة عامة من إدارة السلامة والصحة المهنية (OSHA) على مخاطر الليزر يوضح أن السبب الأكثر شيوعًا لتلف الأنسجة الناجم عن الليزر هو التلف الحراري، وأن العين تكون دائمًا تقريبًا أكثر عرضة للإصابة من الجلد.
تشمل النقاط العملية التي يجب على المشترين الانتباه إليها التأكد من أن الآلة مزودة بمنطقة قطع مغلقة تمامًا مع نوافذ رؤية مناسبة، وأنها مزودة بأجهزة قفل أمان، وأن أنظمة شفط الأبخرة وترشيحها مصممة لتناسب المعادن التي يتم قطعها. تختلف اللوائح المحلية من بلد إلى آخر. تحقق من متطلبات السلامة الخاصة بالليزر والمتطلبات الكهربائية ومتطلبات الآلات السارية في السوق الذي تعمل فيه، وذلك بالتشاور مع المورد ومستشار الامتثال الخاص بك.
كيفية تحديد جودة الحواف في الرسومات وطلبات عروض الأسعار
يصبح التحكم في جودة الحواف أسهل عندما تنص المواصفات على متطلبات قابلة للقياس بدلاً من عبارة “قطع ناعم”.” ISO 9013:2017 يقدم هذا المعيار المواصفات الهندسية للمنتج وحدود التفاوت المسموح بها في الجودة لتصنيف عمليات القطع الحرارية. ووفقًا لمنظمة ISO، فإنه يشمل عمليات القطع بالليزر التي تتراوح سماكتها بين 0.5 مم و32 مم، وتسري مواصفاته عندما تشير الرسومات أو مستندات التسليم إلى هذا المعيار.
وهذا النطاق مهم من ناحيتين. فالصفائح شديدة السُمك تقع خارج نطاق القطع بالليزر المحدد في المعيار. كما أن عيوب الاستواء لم يتم تناولها بصفتها هذه في الوثيقة، لذا فإن الاستواء يحتاج إلى متطلبات خاصة به مستمدة من معيار المواد ذي الصلة أو من الرسم الهندسي الخاص بك.
يتمثل أحد الأساليب العملية في الرجوع إلى المعيار في حالة الرسومات الحاسمة فقط. حدد مناطق الحواف ذات الأهمية (مثل حواف تحضير اللحام أو الأوجه المرئية) واترك الحواف غير الوظيفية دون قيود. فقد يؤدي الإفراط في تحديد كل حافة إلى زيادة التكلفة دون تحسين جودة القطعة.
عندما تنتقل القطع المقطوعة إلى مرحلة وضع العلامات واللحام
تتجلى جودة القطع مرة أخرى في المراحل اللاحقة من العملية. فطبقات الأكسيد، والنتوءات، والحواف المتأثرة بالحرارة يمكن أن تؤثر على تباين العلامات، وملاءمة اللحام، ووقت التشطيب. ولذلك، يقوم العديد من المشترين بتقييم سير العمل الكامل الخاص بالأجزاء الصغيرة بدلاً من تقييم آلة القطع وحدها.
لضمان التتبع، أ آلة نقش بالليزر المحمولة يصف المورد هذه الأداة بأنها أداة يدوية صغيرة تُستخدم لوضع علامات على المعادن وبعض المواد غير المعدنية. وقد تكون هذه الأداة مناسبة لوضع علامات تعريف الأجزاء على قطع العمل التي يصعب نقلها إلى محطة وضع علامات ثابتة. أما بالنسبة للمواد الحساسة للحرارة أو العلامات الدقيقة جدًّا، فإن آلة الوسم بالليزر بالأشعة فوق البنفسجية يعمل على طول موجي يبلغ 355 نانومتر. ويصفه المورد بأنه مناسب للوسم عالي التباين وقليل التلف على المعادن والبلاستيك.
بالنسبة للمجوهرات والتركيبات الدقيقة الصغيرة، يُعد التوصيل العملية التالية بعد القطع. أ ماكينة لحام بالليزر من النوع الأرضي بقوة 150 واط، مزود بكاميرا CCD مدمجة و آلة لحام ليزر صغيرة احترافية بقدرة 200 واط مزودة بكاميرا CCD وقد خصص المورد هاتين الصفحتين لتوضيح عمليات اللحام في مجال المجوهرات. وتصف هاتان الصفحتان تطبيقات المجوهرات، لذا ينبغي على المشترين الذين يستخدمون قطع غيار صناعية التأكد من ملاءمة هذه الطرق لموادهم وأنواع الوصلات التي يستخدمونها قبل الشراء.
ما الذي يجب على المشترين تحديده قبل طلب عرض الأسعار؟
يبدأ تقديم عرض أسعار دقيق لآلة القطع بالليزر الليفي بوصف واضح للأجزاء، وليس بمقدار القدرة. قم بإعداد هذه العناصر قبل الاتصال بالموردين:
- المواد والدرجات: الفولاذ الكربوني، الفولاذ المقاوم للصدأ، الألومنيوم، النحاس أو النحاس الأصفر، مع حالة السطح (مصقول، مزيت، مطلي).
- نطاق السماكة والسماكة الأكثر شيوعًا: يجب أن تعمل الآلة بكفاءة عند السماكة المعتادة لديك، وليس فقط عند السماكة القصوى.
- حجم الورقة وطريقة التحميل: أبعاد السرير، ووزن الملاءة، وما إذا كانت هناك حاجة إلى تغيير المنصات أو إلى الأتمتة.
- متطلبات جودة الحواف: سواء كنت بحاجة إلى درجة جودة وفقًا لمعيار ISO 9013، أو حواف جاهزة لللحام، أو أسطح جاهزة للطلاء.
- إمدادات الغاز: ما هي الغازات التي ستستخدمها، وما إذا كان إمدادك منها يتم بالجملة أو عبر أسطوانات أو من مولد، مع تحديد معدل التدفق الذي يمكن أن يوفره.
- الإمداد بالكهرباء: الجهد والطور في موقعك، واللذين يجب أن يتوافقا مع المتطلبات المحددة للجهاز.
- الناتج المستهدف: عدد القطع في كل وردية، والعائد المتوقع من عملية التداخل، وعدد الورديات في اليوم.
- اختبار نموذجي: اطلب من المورد قص الرسم الخاص بك من المادة التي تختارها، واطلب صورًا للحواف ومعلومات عن مدة الدورة.
- شروط ما بعد البيع: قائمة قطع الغيار، ومدة توريد المواد الاستهلاكية، والدعم عن بُعد، والتدريب.
يمكن للمشترين الذين ما زالوا يقارنون بين الفئات تصفح مجموعة منتجات BOGONG LASER في آلات القطع واللحام والوسم والنقش والتنظيف. كما يمكنها قراءة أدلة استخدام آلات الليزر لمطابقة نوع الماكينة مع المادة والمهمة.
الأسئلة الشائعة
ما هو السبب الأكثر شيوعًا لتكوّن الخبث في عملية القطع بالليزر الليفي؟
يُعد عدم كفاية طرد المعدن المنصهر السبب الأكثر شيوعًا. فكل من انخفاض ضغط الغاز المساعد أو عدم استقراره، وتلف الفوهة أو انحرافها عن المركز، واتساخ العدسة الواقية، وعدم توافق السرعة أو التركيز، كلها عوامل تؤدي إلى بقاء المعدن المنصهر في شق القطع. لذا، يجب فحص المواد الاستهلاكية ونظام تزويد الغاز قبل تغيير قوة القطع.
لماذا تظهر النتوءات على الفولاذ المقاوم للصدأ المقطوع باستخدام النيتروجين؟
عادةً ما تشير النتوءات التي تظهر على الفولاذ المقاوم للصدأ المقطوع بالنيتروجين إلى أن المادة المنصهرة لا يتم نفخها بالسرعة الكافية. ومن الأسباب الشائعة لذلك: عدم كفاية ضغط الغاز أو تدفقه، أو انحراف الفوهة عن المركز، أو ارتفاع موضع التركيز أكثر من اللازم، أو عدم توافق سرعة القطع مع الطاقة المستخدمة.
هل يمكن لآلة القطع بالليزر الليفي قطع النحاس والنحاس الأصفر؟
نعم، ضمن حدود معينة. يمكن لليزر الليفي قطع النحاس والنحاس الأصفر، لكن انعكاسية هذه المعادن تزيد من خطر الانعكاس الخلفي وتجعل عملية الثقب أكثر صعوبة. تأكد من السماكة القصوى، وتأكد من وجود حماية ضد الانعكاس الخلفي، وقم باختبار القطع على عينات من المادة الخاصة بك.
هل تؤدي زيادة قوة الليزر دائمًا إلى تحسين جودة القطع؟
لا. فزيادة الطاقة تؤدي إلى توسيع نطاق السماكة وزيادة سرعة القطع، لكنها لا يمكنها معالجة مشاكل الفوهة البالية أو ضعف إمداد الغاز أو سوء التركيز. وعادةً ما يكون مطابقة الطاقة مع السماكة المعتادة أكثر فائدة من شراء جهاز ذي قدرة قصوى بالواط.
كيف يمكنني تحديد جودة حواف القطع في الرسم؟
يرجى الرجوع إلى المعيار ISO 9013 فيما يتعلق بالرسومات الحرجة، وبيان المتطلبات الخاصة بمناطق الحواف ذات الأهمية. يصنف هذا المعيار القطع الحرارية، بما في ذلك القطع بالليزر، في نطاق يتراوح من 0.5 مم إلى 32 مم، لذا يرجى التأكد من أن السماكة التي تستخدمها تقع ضمن هذا النطاق.
ما الأسئلة التي يجب أن أطرحها على المورد قبل شراء آلة قطع بالليزر الليفي؟
اطلب عينات من القطع المصنوعة من نفس المادة والسماكة التي تريدها، واطلع على قدرات القطع المحددة لكل نوع من المعادن، ومتطلبات الغاز والطاقة، وحماية الانعكاس الخلفي، ومدة توريد قطع الغيار، وما تشمله بالضبط الضمان والدعم الفني.


نقرة ساخنة
اتصل بنا
التطبيق
©حقوق النشر [bogonglaser.com]. جميع الحقوق محفوظة لمزود ماكينات الليزر بوغونغ ليزر.