
Häufige Herausforderungen beim Faserlaserschneiden und deren Lösungen
Ein Leitfaden für Einkäufer zu Problemen beim Faserlaserschneiden: Diagnose von Schlacke und Graten, Auswahl des Schutzgases, Umgang mit reflektierenden Metallen und Erstellung einer klaren Angebotsanfrage.

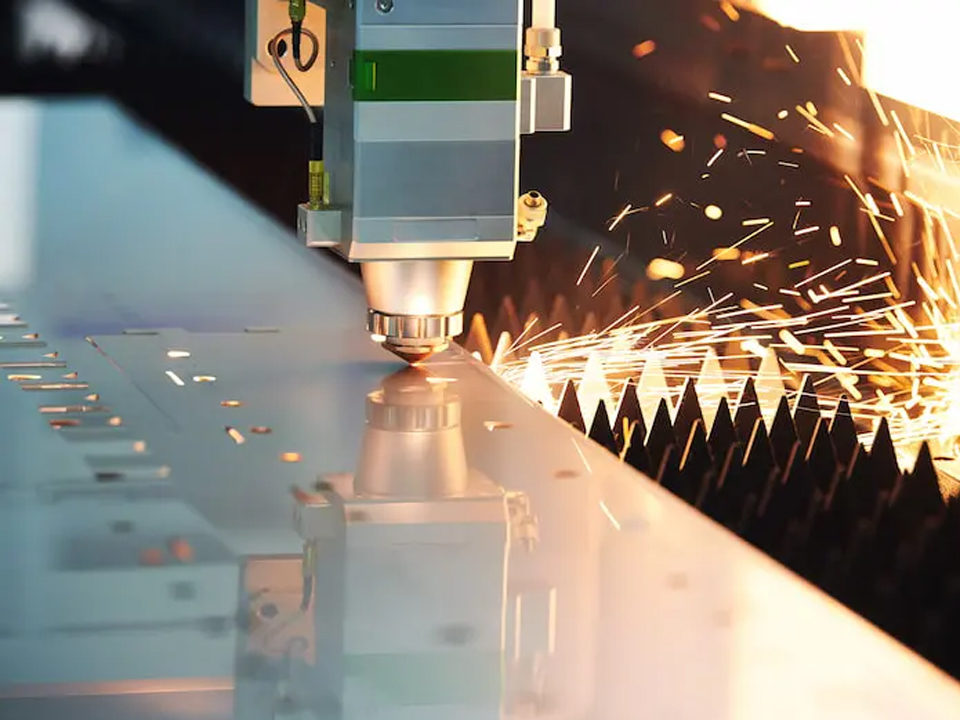
Die meisten Probleme beim Faserlaserschneiden sind auf ein Missverhältnis zwischen fünf Faktoren zurückzuführen: Laserleistung, Schnittgeschwindigkeit, Fokusposition, Schutzgas und Zustand der Düse. Schlacke an der Unterkante, Grate bei Edelstahl, unvollständige Schnitte bei dicken Blechen und instabile Ergebnisse bei Kupfer oder Messing lassen sich in der Regel auf eine dieser Variablen zurückführen. Manchmal liegt die Ursache in einem verschlissenen Verschleißteil, das das Prozessfenster unbemerkt verändert hat. Für einen Einkäufer lautet die praktische Frage selten: “Um welchen Fehler handelt es sich hier?” Vielmehr lautet sie: “Können die Maschine, die Gasversorgung und die Materialspezifikation einen stabilen Prozess für meine Bauteile gewährleisten?” Dieser Leitfaden erläutert die häufigsten Fehler und wie man sie in logischer Reihenfolge diagnostiziert. Er behandelt außerdem, wo die Wahl der Ausrüstung entscheidend ist und was vor der Bestellung mit einem Lieferanten zu klären ist.
Warum treten Probleme beim Faserlaserschneiden auf?
Probleme beim Faserlaserschneiden treten auf, wenn das geschmolzene Metall im Schnittspalt nicht vollständig ausgestoßen wird oder wenn der Strahl die Energie ungleichmäßig abgibt. Das Schutzgas muss die Schmelze aus dem Schnitt blasen, bevor sie an der Unterkante wieder erstarrt. Wenn Geschwindigkeit, Gasdruck, Fokus oder Düsenausrichtung außerhalb des zulässigen Bereichs liegen, verbleibt die Schmelze im Schnittspalt und bildet Schlacke oder Grate.
Unter Der Leitfaden von The Fabricator zum gratfreien Laserschneiden… Der Autor weist darauf hin, dass an den geschnittenen Teilen häufig Grate und Schlacke zurückbleiben, was die Bediener jedoch oft durch eine Anpassung der Schnittparameter vermeiden können. Der Artikel stützt sich auf einen Laserschneid-Spezialisten von Air Liquide. Er fasst das Problem so zusammen, dass das geschmolzene Metall zum richtigen Zeitpunkt auf die richtige Weise abfließen muss.
Diese Sichtweise verändert die Art und Weise, wie ein Käufer einen Mangel bewerten sollte. Eine raue Kante ist ein Anzeichen für das Prozessfenster und nicht automatisch ein Beweis für eine mangelhafte Maschine oder einen unzuverlässigen Lieferanten.
So erkennen Sie Schlacke, Grate und raue Kanten
Diagnostizieren Sie Kantenfehler in einer festgelegten Reihenfolge: zuerst Verbrauchsmaterialien und Optik, dann Gas, an dritter Stelle den Fokus und zuletzt Geschwindigkeit und Leistung. Ein häufiger Fehler ist es, zuerst die Leistung oder die Geschwindigkeit zu ändern. Dadurch wird eine verschmutzte Linse oder eine beschädigte Düse hinter neuen Parametern verborgen, die dann eine Woche später erneut versagen.
Die folgende Tabelle fasst typische Symptome und die Maßnahmen zusammen, mit denen diese in der Regel behoben werden können. Es handelt sich um einen qualitativen Leitfaden zur Fehlerbehebung und nicht um eine Liste allgemeingültiger Parameter. Die korrekten Werte hängen von der Maschine, der Materialgüte, der Dicke und dem Gas ab.
| Symptom | Mögliche Ursachen | Was man zuerst überprüfen sollte | Typische Korrekturrichtung |
|---|---|---|---|
| Harte, perlenartige Schlacke am unteren Rand (rostfrei, Stickstoffschnitt) | Gasdruck oder Durchfluss zu niedrig, Drehzahl zu hoch oder zu niedrig für die Leistung, Fokus zu hoch | Zustand und Zentrierung der Düse, Gasdruck am Düsenkopf (nicht nur am Zylinder), Fokusversatz | Düse wieder einbauen, Gaszufuhr überprüfen, Geschwindigkeits- und Fokustest an einem Teststück wiederholen |
| Stachelige oder unregelmäßige Grate nur auf einer Seite | Düse nicht zentriert, beschädigte Düsenspitze, Strahl nicht in der Düse zentriert | Düsenzentrierung, Düsenspitze gegen Dellen oder Spritzer | Düse austauschen oder neu zentrieren, anschließend erneut prüfen |
| Raue, geriffelte Kante an einer dickeren Platte | Drehzahl zu hoch für die Leistung, falsche Schärfentiefe, Gasdurchfluss zu gering | Schnittgeschwindigkeit gemäß der Schnitttabelle des Lieferanten, Fokusposition | Drehzahl verringern, den Fokus tiefer in den Schnitt hinein einstellen, die Gasdurchflusskapazität überprüfen |
| Oxidierte oder verfärbte Kante bei Edelstahl | Sauerstoff oder Gas geringer Reinheit, Luftverunreinigungen in der Gasleitung | Gasart, Gasreinheit, Undichtigkeiten und Schläuche | Gas umstellen oder die Versorgungsleitung reparieren |
| Unvollständiger Schnitt oder Durchschnitt, der zeitweise ausfällt | Leistungs- oder Dickegrenze erreicht, verschmutzte Schutzscheibe, zu hohe Drehzahl | Zustand der Linse, Leistung am Werkstück, Drehzahl | Reinigen oder ersetzen Sie die Linse, verringern Sie die Geschwindigkeit oder verwenden Sie eine Lichtquelle mit höherer Leistung. |
| Plötzliche Veränderung nach einer Phase der Stabilität | Verschmutztes Schutzfenster, abgenutzte Düse, instabiler Gasdruck | Zuerst die Linse und die Düse, dann der Gasregler | Verbrauchsmaterialien austauschen und die Parameter neu kalibrieren |
Zwei Punkte werden leicht übersehen. Erstens: Eine plötzliche Veränderung nach wochenlangem stabilem Schneiden ist selten auf ein Problem mit den Parametern zurückzuführen. Vielmehr deutet dies auf Verbrauchsmaterialien, die Optik oder die Gasversorgung hin. Zweitens: Ein einzelner Testschnitt kann irreführend sein. Schneiden Sie eine kleine Testmatrix bei verschiedenen Geschwindigkeiten und Fokuseinstellungen aus derselben Materialcharge und notieren Sie sich die optimalen Einstellungen in Abhängigkeit von der Dicke und der Güteklasse der Platte.
Ist mehr Laserleistung die Lösung? Eine differenzierte Sichtweise
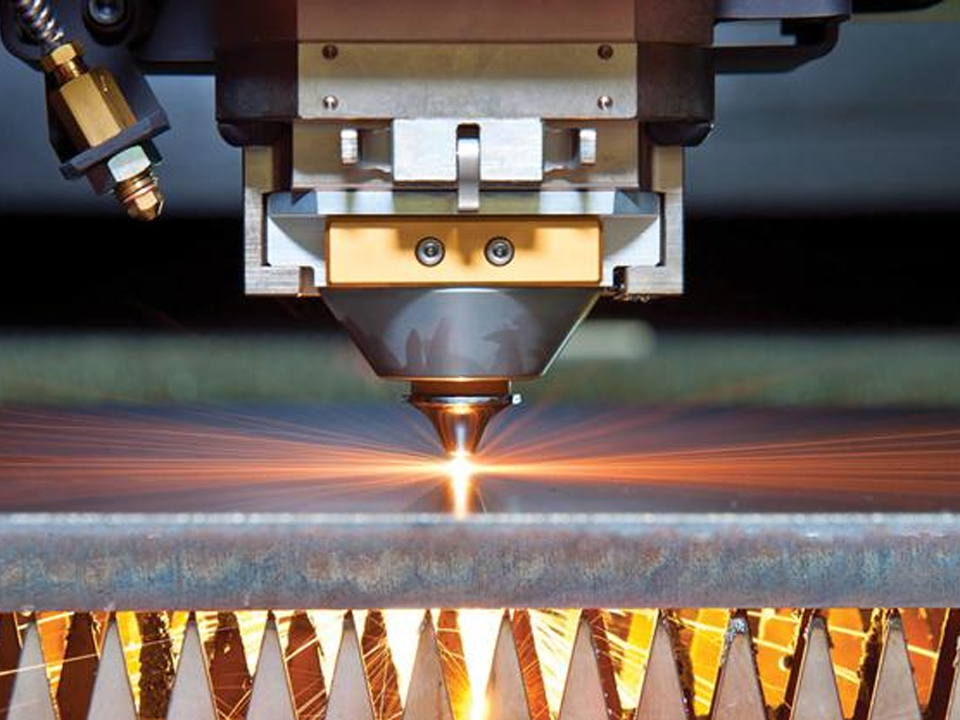
Eine höhere Leistung führt nicht automatisch zu einer besseren Kantenqualität, und der Kauf einer Maschine mit höherer Leistung, um einen Defekt zu beheben, kann eine Geldverschwendung sein. Die Leistung bestimmt den Dickebereich und die erreichbare Geschwindigkeit. Sie behebt jedoch weder eine beschädigte Düse noch eine zu geringe Gaszufuhr oder einen instabilen Schneidkopf.
Betrachten wir ein anschauliches Beispiel – es handelt sich dabei nicht um einen tatsächlichen Kundenfall. Ein Auftragsfertiger stellt Schlacke auf 6-mm-Edelstahl fest und geht davon aus, dass die Ursache in einer zu schwachen Stromquelle liegt. Die eigentliche Ursache ist jedoch eine Gasleitung, die nicht genügend Durchfluss liefern kann, wenn zwei Maschinen gleichzeitig laufen. Eine leistungsstärkere Stromquelle würde zusätzliche Kosten verursachen, ohne die Schlacke zu beseitigen.
Eine höhere Leistung hat unter bestimmten Bedingungen durchaus ihre Berechtigung:
- Dickwandiger Kohlenstoffstahl, Edelstahl oder Aluminium, bei denen die Stromquelle an ihre Dickengrenze stößt.
- Produktionsumgebungen, in denen die Schnittgeschwindigkeit bei Blechen mittlerer Dicke den Durchsatz und die Kosten pro Teil bestimmt.
- Betriebe, die einen breiten Dickenbereich bearbeiten und Spielraum benötigen, um innerhalb eines stabilen Prozessfensters zu bleiben.
Eine höhere Leistung bringt jedoch auch Nachteile mit sich. Sie kann einen höheren Gasverbrauch bei dickwandigen Stickstoffschnitten, einen höheren Stromverbrauch, strengere Anforderungen an die Kühlung und einen größeren Platzbedarf der Maschine bedeuten. Käufer, die sich für eine Hochleistungs-Faserlaser-Metallschneidemaschine mit 6000 W bis 40 kW Leistung Sie sollten die vom Hersteller angegebenen Dickebereiche für jedes Material vergleichen. In der Produktbeschreibung für dieses Modell sind Schnittkapazitäten von bis zu 25 mm für Kohlenstoffstahl, 18 mm für Edelstahl, 16 mm für Aluminium und 10 mm für Kupfer und Messing angegeben. Außerdem sind eine dreiphasige 380-V-Stromversorgung und eine Kühlwasserkühlung aufgeführt. Betrachten Sie diese Angaben als vom Hersteller angegebene Höchstwerte. Bitten Sie um Probeschnitte mit der Dicke, die Sie tatsächlich bearbeiten, und nicht mit der maximalen Dicke.
Die Wahl des richtigen Hilfsgases: Sauerstoff, Stickstoff oder Luft
Die Wahl des richtigen Hilfsgases hängt vom Werkstoff, der für den Folgeprozess erforderlichen Oberflächenbeschaffenheit und den Kosten pro Teil ab. Die Gasauswahl ist eine konstruktive Entscheidung und nicht nur eine Maschineneinstellung. Sie beeinflusst die Kantenfarbe, die Oxidschicht, die Geschwindigkeit und die Betriebskosten.
| Gas | Typische Anwendung | Edge-Ergebnis | Wichtigster Kompromiss |
|---|---|---|---|
| Sauerstoff | Weichstahl oder Kohlenstoffstahl, insbesondere dickere Querschnitte | Oxidbeschichtete Kante; die exotherme Reaktion ermöglicht das Schneiden dickerer Bleche | Vor dem Lackieren, Pulverbeschichten oder bestimmten Schweißverfahren muss die Oxidschicht möglicherweise entfernt werden. |
| Stickstoff | Edelstahl, Aluminium, Messing – überall dort, wo eine saubere Kante erforderlich ist | Heller, oxidfreier Rand | Höherer Gasverbrauch und höhere Kosten; erfordert ausreichenden Druck und Durchfluss |
| Druckluft | Arbeiten mit dünnen Blechen und bei denen die Kosten eine wichtige Rolle spielen | Für viele unkritische Teile akzeptable Kante | Die Kantenqualität und die Oxidation hängen von der Luftqualität ab; Filtration und Trockenheit spielen eine Rolle |
Diese Tabelle dient als qualitativer Vergleich. Klären Sie die materialspezifischen Gasempfehlungen, Drücke und Durchflussmengen mit dem Maschinenlieferanten und Ihrem Gasversorger ab. Erkundigen Sie sich, ob Ihre Gasflasche, Ihr Großtank oder Ihre Vor-Ort-Erzeugungsanlage den von der Maschine benötigten Durchfluss liefern kann. Eine zu geringe Zufuhr ist eine häufige, oft übersehene Ursache für Schlacke.
Schneiden von reflektierenden Metallen: Kupfer, Messing und Aluminium
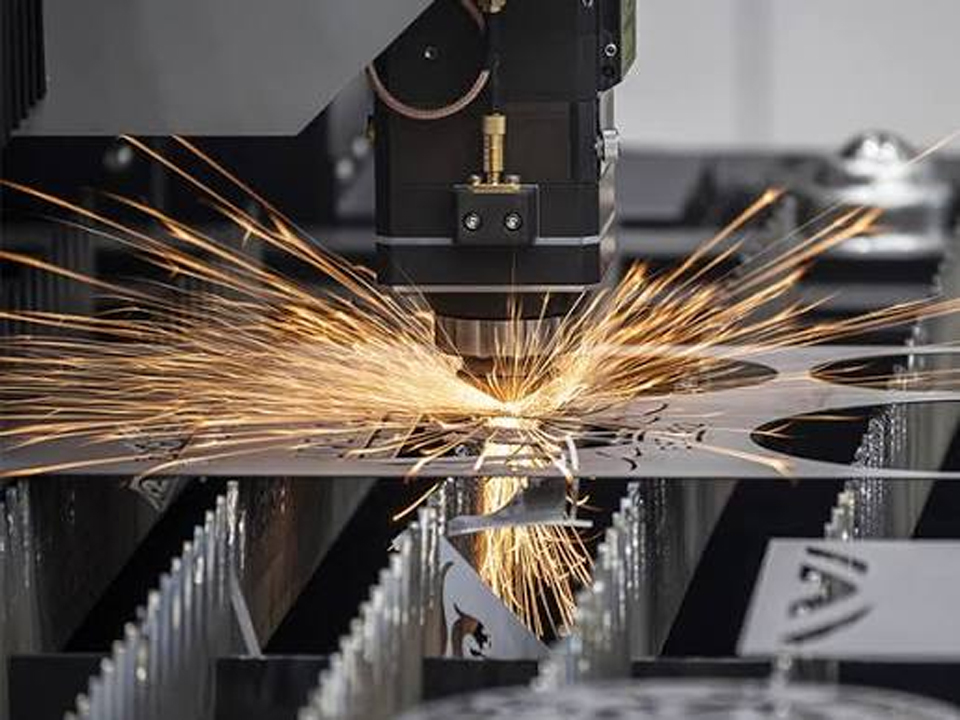
Reflektierende Metalle lassen sich schwerer schneiden, da sie einen größeren Teil des Strahls reflektieren, insbesondere zu Beginn des Durchstichs. Diese Energie kann zurück zum Schneidkopf und zur Laserquelle gelangen. Zu dieser Gruppe gehören Kupfer, Messing, Silber, Gold und einige Aluminiumoberflächen.
Faserlaser kommen mit diesen Materialien im Allgemeinen besser zurecht als ältere CO₂-Systeme, doch das Risiko bleibt bestehen. Wenn Sie eine Maschine für reflektierende Metalle prüfen, klären Sie Folgendes mit dem Anbieter ab:
- Schutz vor Rückreflexion. Fragen Sie nach, ob das Gerät über eine Rückreflexionsüberwachung oder -isolierung verfügt und was in der Garantie zu Schäden durch Rückreflexion steht.
- Oberflächenbeschaffenheit. Polierte, hochglänzende oder geölte Oberflächen verhalten sich anders als matte oder oxidierte Oberflächen. Testen Sie Ihr konkretes Material.
- Pierce-Methode. Bei reflektierenden Metallen spielt die Durchstoßstrategie eine größere Rolle als bei Weichstahl.
- Gas und Dicke. Für saubere Kanten wird in der Regel Stickstoff verwendet. Überprüfen Sie die angegebene maximale Dicke für jedes reflektierende Metall.
Bei der Bearbeitung von Edelmetallen im Kleinformat entscheiden sich Käufer häufig für kompakte Maschinen. Die 5050 kleine Faserlaserschneidemaschine Das Gerät ist mit einer Schnittfläche von 500 × 500 mm, Leistungsoptionen von 1000 W bis 3000 W und einer Positioniergenauigkeit von ≤±0,03 mm aufgeführt. Laut Produktbeschreibung eignet es sich zum Schneiden von Gold, Silber, Kupfer und Edelstahl. Die angegebene Positioniergenauigkeit beschreibt die Bewegung der Maschine. Die endgültige Toleranz des Werkstücks hängt zudem von der Wärmezufuhr, der Aufspannung, der Ebenheit des Blechs und der Schnittspaltkompensation ab.
Dicke Platten, dünne Bleche und kleine Details: drei unterschiedliche Probleme
Dicke Platten, dünne Bleche und kleine Details weisen unterschiedliche Schwachstellen auf, und die von einem Lieferanten angegebene Nennleistung lässt keine Rückschlüsse auf die Leistungsfähigkeit bei allen drei Fällen zu.
Dicke Platte Es treten häufig schräge Schnittfugen, raue Streifen, Schlacke am Boden und unzuverlässiges Durchschneiden auf. Zu den Ursachen zählen das Arbeiten nahe der Dickegrenze des Werkstücks, eine falsche Fokustiefe, ein unzureichender Gasdurchfluss und eine abgenutzte Düse. Bitten Sie um ein Schnittmuster in Ihrer Materialstärke und erkundigen Sie sich, wie lange das Durchstechen dauert, da ein langsames Durchstechen zu einer erhöhten Wärmeentwicklung und einer längeren Zykluszeit führt.
Dünne Platte neigt dazu, sich zu verziehen, sich nach oben zu wölben oder Wärmeverfärbungen aufzuweisen. Ausschlaggebend hierfür sind die Wärmezufuhr und die Geometrie des Werkstücks, nicht nur die Leistung. Zu den gängigen Abhilfemaßnahmen gehören eine optimierte Schnittfolge, das Schneiden entlang gemeinsamer Linien, sofern es die Konstruktion zulässt, Mikroverbindungen oder Laschen sowie ein schnellerer Schnitt mit einem geeigneten Schutzgas. Eine sehr leistungsstarke Lichtquelle bei dünnen Blechen kann schwieriger zu kontrollieren sein, nicht einfacher.
Kleine Löcher und feine Details Es treten Probleme auf, wenn der Lochdurchmesser im Verhältnis zur Materialdicke zu klein ist. Erkundigen Sie sich bei Ihrem Lieferanten nach dem kleinsten zuverlässigen Verhältnis von Lochdurchmesser zu Materialdicke für Ihr Material, anstatt einfach einen Wert anzunehmen. Diese Grenze hängt von der Maschine, dem Gas und den Fähigkeiten des Bedieners ab, und es gibt keinen allgemeingültigen Wert.
Vorbeugende Wartung, die die meisten wiederkehrenden Mängel verhindert
Die meisten wiederkehrenden Probleme mit der Schnittqualität lassen sich auf eine kleine Liste von Wartungsmaßnahmen zurückführen. Halten Sie diese in einem schriftlichen Zeitplan fest, anstatt sich auf das Gedächtnis des Bedieners zu verlassen:
- Schutzlinse und Fokussieroptik: In regelmäßigen Abständen und vor kritischen Einsätzen überprüfen. Verunreinigungen absorbieren Energie und lenken den Fokus ab.
- Düse: Auf Beschädigungen, Spritzer und Zentrierung prüfen. Behandeln Sie die Düsen als Verbrauchsmaterialien und ersetzen Sie den Abzug.
- Gasleitungen, Filter und Druckregler: Prüfen Sie den Kopf auf Undichtigkeiten und den Druck und entleeren oder ersetzen Sie die Filter in den Luftanlagen.
- Kältemaschine und Kühlkreislauf: Halten Sie die Wasserqualität, die Temperatursollwerte und die Filter innerhalb der vom Hersteller vorgegebenen Spezifikationen ein.
- Schienen, Führungen und Servosysteme: Halten Sie sie gemäß der Bedienungsanleitung sauber und geschmiert. Staub und Schmutz beeinträchtigen mit der Zeit die Bewegungsgenauigkeit.
- Stromversorgung: Überprüfen Sie die für die Maschine erforderliche Spannung und Phase. Eine instabile Stromversorgung kann zu zeitweiligen Störungen führen, die wie Schnittfehler aussehen.
Fragen Sie beim Vergleich von Anbietern, welche Verbrauchsmaterialien im Lieferumfang der Maschine enthalten sind, was das empfohlene Ersatzteilset umfasst und wie schnell Ersatzteile sowie technischer Fernsupport verfügbar sind. Eine Garantieaussage sagt wenig über Ausfallzeiten aus, wenn es Wochen dauert, bis ein Ersatzteil eintrifft. Die für diesen Artikel untersuchten Produktseiten listen eine zweijährige beschränkte Garantie und kostenlosen technischen Support auf, doch Käufer sollten sich im Kaufvertrag dennoch genau vergewissern, was jeweils abgedeckt ist.
Anforderungen an die Lasersicherheit und die Absaugung von Abgasen
Die Lasersicherheit hat Auswirkungen darauf, wie die Maschine gekapselt, betrieben und gewartet wird; außerdem entstehen beim Schneiden Dämpfe und Spritzer, die abgesaugt werden müssen. Die OSHA-Überblick über Gefahren durch Laser erklärt, dass die häufigste Ursache für laserbedingte Gewebeschäden thermischer Natur ist und dass das Auge fast immer anfälliger für Verletzungen ist als die Haut.
Zu den praktischen Aspekten für Käufer gehört es, sich zu vergewissern, dass die Maschine über einen vollständig geschlossenen Schneidbereich mit geeigneten Sichtfenstern verfügt, dass Verriegelungen vorhanden sind und dass die Absaug- und Filteranlage für die von Ihnen geschnittenen Metalle ausgelegt ist. Die örtlichen Vorschriften variieren je nach Land. Klären Sie gemeinsam mit dem Lieferanten und Ihrem Compliance-Berater die für Ihren Markt geltenden Anforderungen hinsichtlich Lasersicherheit, Elektrik und Maschinen.
So legen Sie die Kantenqualität in Zeichnungen und Angebotsanfragen fest
Die Kantenqualität lässt sich leichter kontrollieren, wenn in der Zeichnung eine messbare Anforderung statt der Angabe “glatter Schnitt” festgelegt ist.” ISO 9013:2017 enthält geometrische Produktspezifikationen und Qualitätstoleranzen für die Klassifizierung von thermischen Schnitten. Gemäß ISO deckt die Norm Laserschnitte von 0,5 mm bis 32 mm ab, und ihre Vorgaben gelten, wenn in Zeichnungen oder Lieferunterlagen auf die Norm verwiesen wird.
Dieser Anwendungsbereich ist in zweierlei Hinsicht von Bedeutung. Sehr dicke Bleche fallen außerhalb des in der Norm angegebenen Laserschneidbereichs. Und Ebenheitsfehler werden in dem Dokument als solche nicht behandelt, sodass für die Ebenheit eine eigene Anforderung aus der entsprechenden Werkstoffnorm oder Ihrer Zeichnung erforderlich ist.
Ein praktischer Ansatz besteht darin, nur bei kritischen Zeichnungen auf die Norm zu verweisen. Legen Sie die relevanten Kantenbereiche fest (z. B. Kanten für die Schweißnahtvorbereitung oder sichtbare Flächen) und lassen Sie nicht funktionsrelevante Kanten unberücksichtigt. Eine übermäßige Spezifizierung jeder einzelnen Kante kann zusätzliche Kosten verursachen, ohne das Bauteil zu verbessern.
Wenn die geschnittenen Teile zur Markierung und zum Schweißen weitergeleitet werden
Die Schnittqualität macht sich auch in den nachfolgenden Arbeitsschritten bemerkbar. Oxidschichten, Grate und wärmebeeinflusste Kanten können den Markierungskontrast, die Passgenauigkeit der Schweißnähte und die Nachbearbeitungszeit beeinflussen. Viele Käufer bewerten daher den gesamten Arbeitsablauf bei Kleinteilen und nicht nur die Schneidemaschine allein.
Zur Rückverfolgbarkeit wird ein tragbares Lasergraviergerät wird vom Anbieter als kleines Handgerät beschrieben, das Metall und bestimmte nichtmetallische Werkstoffe markiert. Dies eignet sich möglicherweise für die Kennzeichnung von Werkstücken, bei denen es nicht praktikabel ist, sie zu einer fest installierten Markierungsstation zu transportieren. Für wärmeempfindliche Werkstoffe oder sehr feine Markierungen ist ein UV-Laserbeschriftungsmaschine arbeitet bei 355 nm. Der Anbieter beschreibt das Gerät als geeignet für kontrastreiche, schonende Markierungen auf Metallen und Kunststoffen.
Bei Schmuck und kleinen Präzisionsbaugruppen ist das Fügen der nächste Arbeitsschritt nach dem Schneiden. A Boden-Laserschweißmaschine mit einer Nennleistung von 150 W, einer integrierten CCD-Kamera und einem 200-W-Pro-Mini-Laserschweißgerät mit CCD werden vom Anbieter beide für das Schweißen von Schmuckstücken empfohlen. Auf diesen Seiten werden Anwendungen im Schmuckbereich beschrieben; Käufer von Industrieteilen sollten daher vor dem Kauf die Eignung für ihre Materialien und Verbindungstypen überprüfen.
Was sollten Käufer angeben, bevor sie ein Angebot anfordern?
Ein präzises Angebot für eine Faserlaserschneidemaschine beginnt mit einer klaren Beschreibung der Teile und nicht mit der Nennleistung. Bereiten Sie folgende Informationen vor, bevor Sie sich an Anbieter wenden:
- Werkstoffe und Güteklassen: Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer oder Messing, mit folgender Oberflächenbeschaffenheit (poliert, geölt, beschichtet).
- Dickenbereich und die gängigste Dicke: Die Maschine sollte bei Ihrer üblichen Materialstärke gute Leistungen erbringen, nicht nur bei der maximalen.
- Blattgröße und Einlegeverfahren: Bettabmessungen, Blechgewicht und ob ein Palettenwechsel oder eine Automatisierung erforderlich ist.
- Anforderung an die Kantenqualität: ganz gleich, ob Sie eine Qualität gemäß ISO 9013, schweißfertige Kanten oder lackierfertige Oberflächen benötigen.
- Gasversorgung: welche Gase Sie verwenden werden und ob Sie über eine Großbehälter-, Flaschen- oder Generatorversorgung verfügen, einschließlich der dabei verfügbaren Durchflussmenge.
- Stromversorgung: Spannung und Phase an Ihrem Standort, die den angegebenen Anforderungen der Maschine entsprechen sollten.
- Zielausgabe: Teile pro Schicht, erwartete Verschachtelungsausbeute und Schichten pro Tag.
- Beispieltest: Bitten Sie den Lieferanten, Ihre Zeichnung aus Ihrem Material zu schneiden, und fragen Sie nach Fotos der Kanten sowie nach der Zykluszeit.
- Kundendienstbedingungen: Ersatzteilliste, Lieferzeiten für Verbrauchsmaterialien, Fernunterstützung und Schulungen.
Käufer, die noch verschiedene Kategorien vergleichen, können die BOGONG LASER-Produktpalette von Schneid-, Schweiß-, Markierungs-, Gravur- und Reinigungsmaschinen. Sie können zudem die Anwendungsleitfäden für Lasermaschinen um einen Maschinentyp einem Material und einem Auftrag zuzuordnen.
Häufig gestellte Fragen
Was ist die häufigste Ursache für Schlacke beim Faserlaserschneiden?
Die häufigste Ursache ist ein unzureichender Schmelzausstoß. Ein zu niedriger oder instabiler Hilfsgasdruck, eine beschädigte oder nicht zentrierte Düse, eine verschmutzte Schutzlinse sowie eine falsche Geschwindigkeitseinstellung oder Fokussierung führen dazu, dass geschmolzenes Metall im Schnittspalt zurückbleibt. Überprüfen Sie die Verschleißteile und die Gaszufuhr, bevor Sie die Leistung ändern.
Warum entstehen Grate an Edelstahl, der mit Stickstoff geschnitten wurde?
Grate bei dem Schneiden von Edelstahl mit Stickstoff deuten in der Regel darauf hin, dass die Schmelze nicht schnell genug herausgeblasen wird. Häufige Ursachen sind unzureichender Gasdruck oder unzureichender Gasdurchfluss, eine nicht zentrierte Düse, eine zu hohe Fokusposition oder eine Schnittgeschwindigkeit, die nicht zur Leistung passt.
Kann ein Faserlaserschneider Kupfer und Messing schneiden?
Ja, allerdings mit Einschränkungen. Faserlaser können Kupfer und Messing schneiden, doch die Reflektivität dieser Metalle erhöht das Risiko von Rückreflexionen und erschwert das Durchschneiden. Überprüfen Sie die maximale Materialstärke, den Schutz vor Rückreflexionen und führen Sie Schnittversuche an Ihrem Material durch.
Verbessert eine höhere Laserleistung immer die Schnittqualität?
Nein. Eine höhere Leistung erhöht zwar den Dickenbereich und die Schnittgeschwindigkeit, kann jedoch eine abgenutzte Düse, eine schwache Gaszufuhr oder eine schlechte Fokussierung nicht ausgleichen. Die Anpassung der Leistung an Ihre typische Materialstärke bietet in der Regel ein besseres Preis-Leistungs-Verhältnis als der Kauf eines Geräts mit maximaler Wattzahl.
Wie gebe ich die Schnittkantenqualität in einer Zeichnung an?
Beziehen Sie sich bei kritischen Zeichnungen auf die Norm ISO 9013 und geben Sie die Anforderungen für die relevanten Randbereiche an. Die Norm klassifiziert thermische Schnitte, einschließlich Laserschnitte, in den Bereichen von 0,5 mm bis 32 mm. Vergewissern Sie sich daher, dass Ihre Dicke innerhalb dieses Bereichs liegt.
Was sollte ich einen Anbieter vor dem Kauf eines Faserlaserschneiders fragen?
Erkundigen Sie sich nach Musterzuschnitten für Ihr Material und Ihre Materialstärke, nach den angegebenen Schneidkapazitäten pro Metallart sowie nach den Gas- und Stromverbrauchswerten, nach dem Rückreflexionsschutz, nach den Lieferzeiten für Ersatzteile und danach, was genau die Garantie und der technische Support abdecken.


Heißer Klick
Kontakt
Anmeldung
©Copyright [bogonglaser.com]. BOGONG Laser Maschine Lieferant Alle Rechte vorbehalten.